
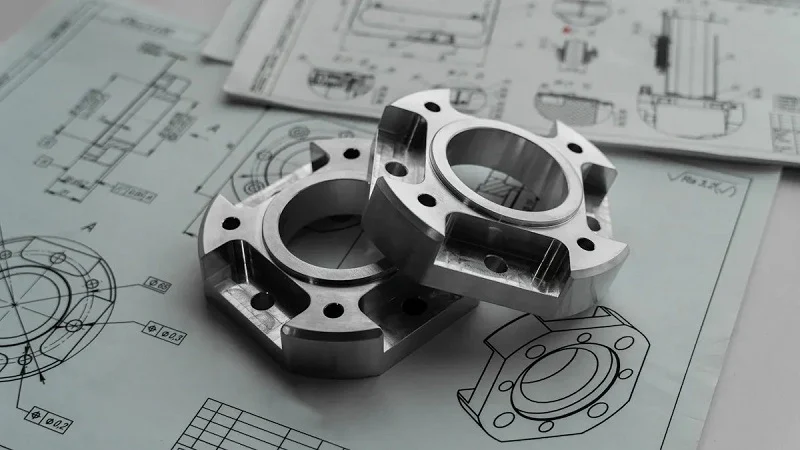
Zehaztasun handiko mugimendu-osagaiek fabrika modernoak elikatzen dituzte. Beso robotikoak eta ibilgailu elektrikoen muntaketa-kateak segundo oro horien menpe daude. Merkatuak behar hori erakusten du. Adituek aurreikusten dute % 10.4 haziko dela urtero 2026tik 2033ra, eta 2024an 12.2 milioi dolarretara iritsiko dela. Materialek eta fabrikazio-metodoek erabakitzen dute zein zehatza, errepikagarria eta iraunkorra den sistema.
Birkokapenak hornitzaileak aukeratzeko modua ere aldatzen du. 2024an, enpresek 244,000 birkokapen lanpostu iragarri zituzten. Industria-ekipoen proiektuak, hala nola, Alemaniako doitasun-erreminta fabrikatzaileenak, nabarmen igo ziren 2022ko urtarriletik 2025eko apirilera. Energia elektrikoaren ahalmena da orain faktore nagusia gune bat aukeratzerakoan.
| Froga mota | xehetasuna | Garrantzia |
| Lan-iragarkiak | 244,000 lanpostu 2024an | Birkokapen intentsitatea |
| Industria proiektuak | ~200 FDI proiektu | Zehaztasun handiko fabrikazio jarduera |
| Gunearen hautaketa | 1. potentzia-ahalmena | Hornitzaileen irizpideak |
Nola aukeratzen dira materialak mugimendu-kontrolaren doitasun-erabilera arruntetarako? Zein prozesuk bermatzen dituzte tolerantzia egokiak? Nola orekatzen da kostua mugimendu-kontrolaren doitasunarekin? Gida honek galdera hauei erantzuten die mugimendu-kontrolaren doitasun-sistemetan funtzionamendu fidagarria, errepikagarria eta errendimendu sendoa nahi duten ingeniari eta erosketa-taldeei.
Zehaztasun Mugimenduko Osagaien Materialen Hautaketa
Aukeratzen duzun materialak azken sistemaren zehaztasuna eta errepikagarritasuna aldatzen du. Kontuan hartu errendimendua eta kostua ere. Material bakoitzak alde onak eta txarrak ditu.
Indar eta zurruntasunerako metalak
Metalak dira mugimendu-kontrol sistema gehienen zati nagusia. Karga handiak jasaten dituzte eta tentsiopean beren forma mantentzen dute. Muntaketaren zehaztasuna materialaren egonkortasunaren araberakoa da.
Altzairuzko aleazioak karga handietarako
Altzairuzko aleazioek ematen dute erresistentzia absolutu handiena. Karbono altzairuak 570 MPa-ko trakzio-erresistentzia lortzen du 330 MPa-ko etekinarekin. Altzairu herdoilgaitzak 515 MPa-ko trakzio-erresistentzia lortzen du Rockwell B88 gogortasunean. Higadura oso altua lortzeko, altzairu gogortua 65 HRC edo 900 HV-ra iristen da. Altzairua da aukerarik onena karga handiak direnean eta tolestura oso txikia izan behar denean. Baina altzairua astuna da, 7.8 g/cm³-rekin. Gida-errailak edo makinen markoak bezalako pieza finkoetarako, ondo dago. Pieza mugikorretarako, pentsatu aukera arinagoetan.
Aluminioa eta titanioa arintzeko
7075-T6 aluminioak 540 MPa inguruko trakzio-erresistentzia eta 2.7 g/cm³-ko dentsitatea baino ez ditu. Bere erresistentzia espezifikoa 196 kN·m/kg ingurukoa da. Altzairuak 150 kN·m/kg inguru ematen ditu. Beraz, aluminioak kiloko karga gehiago eramaten du, nahiz eta bere erresistentzia absolutua txikiagoa izan. Abiadura handiko mugimenduetarako, pisuak garrantzia du.
Titanio Ti-6Al-4V-k 900 MPa inguruko trakzio-erresistentzia lortzen du eta 828 MPa-ko etekina. Dentsitatea 4.5 g/cm³ da. Bere 187 kN·m/kg inguruko erresistentzia espezifikoa altzairua baino hobea da. Titanioa aukera ona da kokapen zehatzeko etapetarako. Alde txarra mekanizatzeko erraztasuna da. Titanioak erremintak azkarrago higatzen ditu. Aluminioak erraz mekanizatzen du, baina baliteke ez eutsiko karga zikliko handiei. Altzairuak nekearen iraupen onena eskaintzen du, baina pisua gehitzen du. Mugimenduaren kontrol zehatzerako, masa mugikorrak azelerazioan eragiten du.
Zeramikak eta karburoak muturreko baldintzetarako
Lan batzuek metalek jasan dezaketena gainditzen dute. Bero handiak, higadura urratzaileak edo produktu kimikoen eraginpean egoteak zeramikak eta karburoak behar ditu.
Egonkortasun Termikoa eta Gogortasuna
Zeramikazko konpositeek 1200 HV-ko gogortasuna lortzen dute. Gogorragoa da hori 900 HV-tan altzairu gogortua baino. Kromo aleazioek 1100 HV-ra iristen dira. Zeramikak zurrun mantentzen dira tenperatura altuetan. Erdieroaleen fabrikazioan mugimenduaren kontrol zehatza lortzeko, egonkortasun termiko horrek garrantzia du. Fabrikazio-prozesuak ekipamendu berezia behar du.
Hauskortasuna eta Mekanizazio Erronkak
Alde txarra hauskorra izatea da. Zeramikak ez dira tolesten; hausten dira. Talkak pitzadurak eragiten ditu. Mekanizazioa gogorra da. Ohiko ebaketa-tresnak azkar higatzen dira. Diamantezko artezketa edo ultrasoinuzko mekanizazioa beharrezkoa da askotan. Horrek kostua eta ziklo-denbora handitzen ditu. Erabili zeramikak ingurumenak eskatzen duenean bakarrik.
Polimeroak eta Konpositeak Behar Espezializatuetarako
Plastikoek marruskadura txikia, autolubrifikazioa eta erresistentzia kimikoa eskaintzen dituzte. Zenbait zehaztasun-pieza mekanikoetarako ondo funtzionatzen dute.
Marruskadura txikiko eta autolubrifikatzaile plastikoak
PEEK-ek 14,000 eta 16,000 psi arteko trakzio-erresistentzia du. Torlon 4203-k 18,000 psi trakzio-erresistentzia lortzen du 24,000 psi konpresio-erresistentziarekin. Bere modulua 600,000 psi da. PAI-k higadura-erresistentzia ona eskaintzen du abiadura handietan. Vespel-ek marruskadura baxua mantentzen du 300 °C-tik gorako ingurune lehorretan. Mugimendu mekanikoko piezetarako, hala nola buxinetarako, material hauek kanpoko lubrifikazioaren beharra murrizten dute.
Mugimendu lineal zehatzeko piezetarako, poliazetalak Nylon 66ak baino % 30-40 txikiagoa den higadura-tasa erakusten du. Bere PV muga 0.28-0.37 MPa·m/s da. Kontraazaleko zimurtasun onena 0.1-0.3 μm Ra da. Automatizazio sistemetan, propietate hauek mantentze-tarteak luzatzen dituzte. Pieza hauen zehaztasuna materialaren egonkortasunaren araberakoa da. Errepikagarritasun egonkorra posible da kalitate egokiarekin.
Dimentsio-egonkortasuna eta ingurumen-mugak
Tenperaturak eta hezetasunak polimeroaren tamaina aldatzen dute. UHMW-k 0.0001 hazbete/graduko CTE du. Horrek 0.012 hazbeteko mugimendua eragiten du graduko 10 oineko pieza batean. PTFE 112-135 × 10⁻⁶/°C artekoa da. Beira-zuntzez indartutako plastikoak baxuagoak dira, 21-36 × 10⁻⁶/°C-tan.
Hezetasunak ere garrantzia du. Nylon 6ak % 1.5-2 hezetasun xurgatzen du % 35-65eko hezetasun-tenperaturan. Erabat bustita dagoenean, % 5-8 xurgatzen du, eta horrek % 2ko luzera handitzen du. Azetalak eta PEEKak ± 0.001 hazbeteko tolerantzia mantentzen dute. Nylonak eta PVCak ± 0.002 hazbeteko tolerantzia dute. UHMW eta HDPEak ± 0.005 hazbeteko muga dute. Pieza hauetarako, diseinu-prozesuak ingurumen-aldaketak kontuan hartu behar ditu.
Zehaztasun handiko erabileretarako, aukeratu CTE baxua eta hezetasun xurgapen txikia duten materialak. Beira-betetako Ultem-ek 1,300,000 psi-ko flexio-modulua du. Zurruntasun horrek dimentsio-egonkortasuna mantentzen laguntzen du kargapean. Mugimendu-kontrol zehatzerako material egokia aukeratzea ingurunearen, karga-profilaren eta beharrezko zehaztasunaren araberakoa da. Fabrikazio-makinetarako, ideia berdinak aplikatzen dira. Bolumen handiko automatizazioan, ziklo-denborak garrantzia du. Errepikagarritasuna funtsezkoa da errendimendu egonkorrerako.
Zehaztasun Mugimenduko Osagaien Fabrikazio Prozesuak
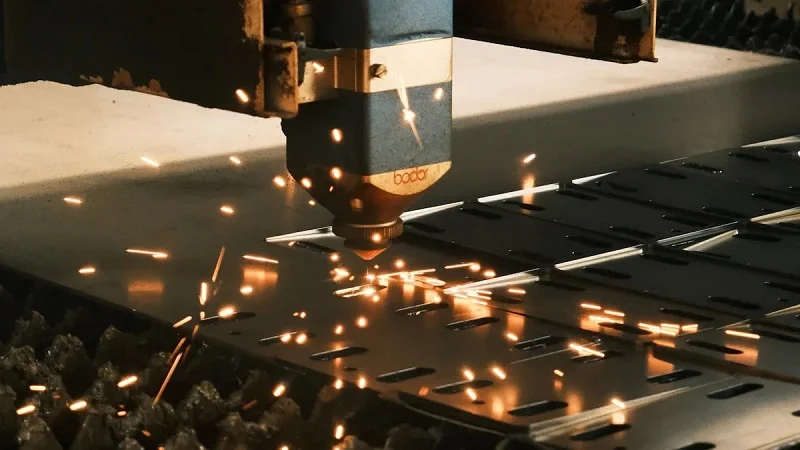
Aukeratzen duzun materialak zehazten du sabaia. Fabrikazio-prozesuak erabakitzen du zenbateraino hurbiltzen zaren sabai horretara. Metodo bakoitzak indargune desberdinak eskaintzen ditu. Batzuek tolerantzia estuetan nabarmentzen dira. Beste batzuek forma konplexuekin distira egiten dute. Zure piezara zein prozesu egokitzen den jakiteak denbora, dirua eta frustrazioa aurrezten ditu.
Zehaztasun handiko CNC mekanizazioa
CNC mekanizazioa da mugimendu-osagai zehatzetarako lan-zaldia. Fresatzeko eta tornu modernoek duela belaunaldi bat ezinezkoak ziruditen tolerantzia koherenteak mantentzen dituzte. Goi-mailako makinek ±0.001 hazbeteko mailara iristen dira normalean. Batzuek ±0.0002 hazbeteko mailara iristen dira, materialaren, geometriaren eta makinaren egoeraren arabera. Zehaztasun-maila horrek CNC bihurtzen du mugimendu-kontroleko pieza askoren aukera lehenetsia.
| Teknologia | Lor daitekeen tolerantzia | Azalera Amaitu | Gako Aplikazioa |
| CNC mekanizazioa | ±0.001 mm (0.00004 hazbete) | Zehaztu gabea | Aire eta espazioa, automobilgintza, gailu medikoak, elektronika |
| EDM | ±0.002 mm (0.00008 hazbete) | Excellent | Moldeen fabrikazioa, aeroespazioko osagaiak, doitasun-tresneria |
| Zehaztasun handiko artezketa | ±0.001 mm (0.00004 hazbete) | Ra 0.01 µm | Osagai optikoak, pieza aeroespazialak, errodamenduak |
Tolerantzia estuak lortzea
Tolerantzia estuagoek garestiagoak dira. Mekanizazio denbora handitzen da. Tresneria azkarrago higatzen da. Ikuskapenak baliabide gehiago behar ditu. Plastikoek beste zimur bat gehitzen dute. Tenperatura aldaketekin zabaldu eta deformatu egiten dira. Tolerantzia apur bat lasaiagoek edo material kalifikazio espezifikoek egonkortasuna mantentzen laguntzen dute. Aeroespazioko lanetarako, CNC mekanizazioak ±0.025 mm lortzen ditu normalean. Turbinen zigiluak eta abionikako karkasak ±0.005 mm-ra iristen dira. Ohiko eta apartekoaren arteko alde horrek erakusten du zer eman dezakeen prozesuen kontrol zainduak.
Finkatze eta tresneria kontuan hartu beharrekoak
Finkapenak zehaztasun-lana hobetzen edo apurtzen du. Mekanizazioan zehar mugitzen den pieza batek zehaztasuna hondatzen du. Bost ardatzeko makinek arrisku hori murrizten dute. Hainbat angelutatik ebakitzen dute konfigurazio bakarrean, birposizionatzean sortzen den deslerrokatzea ezabatuz. Aldaketa bakar horrek prozesuaren errepikagarritasuna izugarri hobetzen du. Tresnen aukeraketa ere garrantzitsua da. Tresna zorrotz eta zurrunek garbiago ebakitzen dute. Abiadura eta aurrerapen egokiek deformazioa saihesten dute. Bolumen handiko ekoizpenerako, prozesu dokumentatuek eta tresneria koherenteek kalitatea egonkor mantentzen dute milaka piezen artean.
Gainazalaren akabera lortzeko artezketa eta lapaketa
Batzuetan, dimentsio-tolerantzia istorioaren erdia baino ez da. Gainazalaren akaberak marruskadura, higadura eta zigilatzea eragiten ditu. Artezketak eta lapeatzeak mekanizazio estandarrak ukitu ezin dituen akaberak ematen ditu.
| Teknika | Gaitasun gakoa | Lor daitekeen gainazaleko akabera |
| Disko bikoitzeko ehotzea | Bi alde aldi berean artezten ditu, aurkako urratzaile-gurpilak erabiliz; pieza arteko paralelismo eta lautasun koherentea eskaintzen du; masa-ekoizpenerako egokia | Aluminioan 16 Ra µin (0.41 µm) arte; aleazio ferrosoetan 8 Ra µin (0.20 µm) arte |
Sub-Mikroi Lautasuna eta Paralelismoa
Disko bikoitzeko artezketa pieza paraleloetarako nabarmentzen da. Bi urratzaile-gurpilek bi aldeak artezten dituzte aldi berean. Piezak automatikoki elikatzen dira 120°-ko arku baten bidez. Bi aldeetatik materiala berdin kentzeak lautasuna eta paralelismoa sortzen ditu, eta gainazaleko artezketa zaila da hori lortzea. Zehaztasun-lapeatzeak are gehiago doa. Super-akabera teknika honek hiru gorputzeko urratzaile-ekintza erabiltzen du. Piezak, burdinurtu bigun batek edo konpositezko plakak eta urratzaile-lohi batek elkarrekin lan egiten dute. Urratzaile solteak piezaren kontra biratu eta irristatzen dira, gailur mikroskopikoak moztuz. Emaitza akabera leun eta norabiderik gabekoa da. Zehaztasun-lapeak tolerantziak mikrometro azpiko eskalan lortzen ditu. Multzoz multzo, lodieraren kontrola oso zorrotza mantentzen da.
Urratzaileen eginkizuna dimentsio-zehaztasunean
Urratzailearen hautaketak lapeatzearen emaitzak bultzatzen ditu. Aluminio oxidoak, silizio karburoak eta diamanteak modu ezberdinean jokatzen dute. Partikulen tamaina, kontzentrazioa eta mota piezaren materialaren eta nahi den akaberaren araberakoak dira. Lapeatzeak presio baxuan eta tenperatura baxuan funtzionatzen du. Horrek esan nahi du ez dagoela tentsiorik edo distortsio termikorik. Prozesuak aurreko artezketa-urratsek utzitako errore geometrikoak zuzentzen ditu. Mugimendu-kontrol zehatzeko sistemetarako, gainazalaren kalitate honek funtzionamendu leunagoa eta mugimendu-osagaien bizitza luzeagoa dakar zuzenean.
Metodo Aurreratuak: EDM eta Gehigarrizko Fabrikazioa
Geometria batzuek mekanizazio konbentzionala gainditzen dute. Zirrikitu sakonek, zulo txikiek eta barne-ezaugarri korapilatsuek tresna tradizionalak mugara eramaten dituzte. Bi metodo aurreratuk hutsune hori betetzen dute.
| Teknologia | Zehaztasuna (tolerantzia) | Kostu-profila | Konplexutasunaren maneiua |
| Wire EDM | ± 0.005 mm | Funtzionamendu-kostu handia; kostu-eraginkorra material gogorretarako edo ezaugarri konplexuetarako | Bikaina 2D profil korapilatsuetarako eta material eroaleetan forma konplexuetarako |
| 3D Inprimaketa (SLA/MJF) | ±0.05 eta ±0.1 mm-ra | Kostu baxuena bolumen txikietarako; kostua konplexutasun geometrikoarekin korrelazio gutxiagorekin | Geometria oso konplexuetan, barne-egituretan eta forma organikoetan bikaina da |
| 3D inprimaketa (FDM) | ± 0.2 mm | Hasierako kontzeptu-ereduen kosturik baxuena | Iterazio azkarretarako ona, baina zehaztasun txikiagoak mugatzen du |
Hari-elektrizitatea geometria konplexuetarako
Hari-elektrohigadura bidezko ebaketak txinparta elektrikoekin egiten dira, tresna fisikoen ordez. Horrek esan nahi du ez dela erremintarik higatzen, ez dela txirbiltzen, ez dela hausten. Prozesuak ±0.005 mm-ko tolerantziak mantentzen ditu. Barne-izkinetako erradioak 0.003 hazbetekoak izan daitezke. Gainazaleko akabera izugarri leuna da, eta horrek askotan post-prozesatzeko beharrak murrizten ditu. EDMak material eroale elektrikoetan bakarrik funtzionatzen du. Metalak eta zeramika eroaleak dira egokiak. Plastikoek ez. Material gogorretarako edo ezaugarri korapilatsuetarako, EDMak mekanizazio konbentzionala baino merkeagoa da askotan, bere funtzionamendu-kostu handia izan arren.
Noiz erabili 3D inprimaketa Prototipoetarako eta azken erabilerako piezetarako
Metalezko 3D inprimaketak bestelako konpromisoa dakar. SLM eta DMLS prozesuek ±0.05 mm-ko tolerantziak lortzen dituzte. Mekanizazio osteko prozesuak ezaugarri kritikoak ±0.025 mm-ra ekar ditzake. Benetako abantaila askatasun geometrikoan datza. Barne-kanalak, sare-egiturak eta forma organikoak zuzenean inprimatzen dira. Kostua ia ez dago konplexutasunarekin korrelaziorik. Horregatik, 3D inprimaketa aproposa da prototipoetarako eta bolumen txikiko ekoizpenerako. Hasierako kontzeptu-ereduetarako, FDMk kosturik baxuena eskaintzen du, baina ±0.2 mm-ko zehaztasuna baino ez. SLA eta MJF erdian daude, ±0.05 eta ±0.1 mm artean. Ikuspegi adimendunak metodoak konbinatzen ditu. Inprimatu forma konplexu ia garbia, eta gero mekanizatu gainazal kritikoak. Estrategia hibrido honek kostua, zehaztasuna eta diseinu-askatasuna orekatzen ditu mugimendu-osagai zehatzetarako.
Abiadura handiko mugimendu aplikazioetarako, fabrikazio prozesuak zuzenean eragiten du errendimenduan. Gaizki akabatutako gainazal batek marruskadura sortzen du. Marruskadurak beroa sortzen du. Beroak dimentsioak aldatzen ditu. Zikloa errepikatzen da. Prozesu egokia aukeratzeak ziklo hori hausten du hasi aurretik. Prozesuaren errepikagarritasuna hasierako tolerantzia bezain garrantzitsua da. Behin ±0.005 mm ematen duen baina ehungarren zatian desbideratzen den prozesu batek ez du zehaztasun mugimendu kontrol proba gainditzen. Dokumentatutako prozedurek, kalibrazio erregularrek eta jarraipen estatistikoek prozesuak egonkor mantentzen dituzte. Egonkortasun horretan oinarritzen dira automatizazio sistemek. Beso robotiko guztiek, kokapen etapa guztiek, zehaztasun mugimendu kontrol begizta guztiek lehenengo aldian eta beti ondo egindako zehaztasun mugimendu osagaietan oinarritzen dira.
Fabrikagarritasunerako Diseinua Mugimendu Kontrol Zehatzean
Pieza bat diseinatzeko moduak erabakitzen du erraza edo zaila den egitea. Diseinu onek eraikuntza arazoak murrizten dituzte. Txarrek arazo amaigabeak sortzen dituzte. Fabrikazioa goiz planifikatzen duten ingeniariek denbora, dirua eta buruko minak aurrezten dituzte.
Tolerantzia pilaketarako diseinua
Mugimendu-kontrol zehatzean tolerantzia-pilaketa gertatzen da hainbat piezak beren errore txikiak batzen dituztenean. Hutsune edo doikuntza osoak sistemaren funtzionamendu ona hondatu dezake. Hau goiz konpontzeak arazoak hasi aurretik geldiarazten ditu.
GD&T Oinarriak Zehaztasunerako
Dimentsio Geometrikoen eta Tolerantziaren bidez piezaren forma kontrolatzen da, tamaina-neurketa soilen haratago. GD&T-k lautasunari, karratutasunari eta kokapenari buruz hitz egiten dizu. Datu-puntuak erabiltzen ditu neurketak blokeatzeko. Ezaugarrien kontrol-markoek makinariei benetan garrantzitsua dena erakusten diete. Metodo honek piezak nola egokituko diren aurreikusten du. Mugimendu-kontrol sistemetarako doitasun-mailako sistemarentzat, hau oso garrantzitsua da. Behar estuak asetzeko marrazkiarekin hasten da. Biribila baina okertua den ardatz batek GD&T behar du. Tamaina-tolerantzia soilek ez dute hori harrapatzen.
Materialaren eragina tolerantzietan
Material ezberdinek tolerantzia desberdinak izan ditzakete zehaztasuna mantenduz. Aluminiozko aleazioek ±0.025 mm-ra irits daitezke. Altzairu herdoilgaitza ±0.05 mm ingurukoa da. Titaniozko aleazioek ±0.1 mm-ra iristen dira mekanizatzen zailak direlako. Ingeniaritza-plastikoak ±0.1 eta ±0.2 mm-ra iristen dira beroarekin dilatatzen direlako. 300 mm-ko aluminiozko pieza bat 0.07 mm inguru hazten da 10 °C-ko tenperatura-aldaketa bakoitzeko. Tolerantzia hori baino estuagoa eskatzea ezinezkoa da. Egokitu zure tolerantzia materialak naturalki egiten duenarekin. Horrek dirua aurrezten du eta mugimendu-osagai zehatzak ondo funtzionatzen mantentzen ditu.
Gainazaleko akabera eta funtzionalitate-errendimendua
Gainazalaren akaberak piezak nola mugitzen, zigilatzen eta higatzen diren aldatzen du. Gainazal leun batek marruskadura murrizten du. Gainazal zakarrak olioa eusten du. Bietako bakoitzak bere erabilerak ditu.
Zimurtasuna, marruskadura eta higadura
Gainazal zakarrek marruskadura sortzen dute, eta horrek piezak higatzen ditu. Mugimendu-osagai zehatzetan, higadura horrek tamaina aldatzen du denborarekin. Hasieran egoki egokitzen den errodamendu-gainazal bat askatu egin daiteke ziklo askoren ondoren. Akabera leunagoak gehiago irauten dute kargapean. Baina leunegiak esan nahi du ez dela oliorik geratzen gainazalean. Gainazal batzuek ehundura pixka bat behar dute lubrifikatzailea mantentzeko. Akabera egokiak marruskadura orekatzen du zehaztasuna mantenduz.
Zigilatzeko eta lubrifikatzeko akaberak zehaztea
Zigiluek gainazaleko akabera jakin bat behar dute funtzionatzeko. Latzegia bada, zigilua azkar higatzen da. Leunegia bada, zigilua ez da itsasten. Lubrifikazioa akaberaren araberakoa da ere. Olioak poltsiko txikiak behar ditu itsasteko. Ispilu-akabera batek errodamendua lehor utz dezake. Aukeratu akaberak piezak egiten duenaren arabera, ez ohituraren arabera soilik. Horri esker, mugimendu-kontroleko sistemek mantentze-lanen artean gehiago irauten dute.
Muntaketa eta Ikuskapena Diseinuan Integratzea
Piezak muntatu eta egiaztatzeko planifikatzeko unerik onena diseinua da. Ekoizpena hasi arte itxaroteak konponketa garestiak dakartza.
Garbitasunerako eta kutsaduraren kontrolerako diseinua
Sistema hauek zikinkeria gorrotatzen dute benetan. Partikula txiki batek errodamendu bat trabatu edo mekanizatutako gainazal bat urratu dezake. Zikinkeria harrapatzen duten diseinu-ezaugarriak txarrak dira. Zikinkeria erortzen uzten dutenak onak dira. Saihestu hondakinak biltzen dituzten zulo itsuak. Gehitu txanflak piezak elkarrekin gidatzeko urradurarik gabe. Muntaketa kritikoetarako, diseinatu gela garbiko muntaketarako. Kokapen zehatzean, garbitasunak fidagarritasunari eta errepikagarritasunari eragiten dio. Diseinatu prozesu beraren errepikagarritasunerako muntaketa osoan zehar.
Prozesuko eta Azken Ikuskapenerako Plangintza
Ikuskapenak arazoak goiz antzematen ditu, baina dirua kostatzen da. Kostua tolerantzia zenbat eta estuagoa den handitzen da. ±0.13 mm-ko tolerantzia estandarrek lagin-egiaztapenak baino ez dituzte behar. Kostuaren biderkatzailea 1x da. ±0.025 mm-ko tolerantzia estuek tresna bereziak eta tenperatura kontrolatua behar dituzte. Kostua 3-5x-ra igotzen da. ±0.010 mm-ko ultra-estutasunak pieza guztiak egiaztatzea eta tentsioa arintzea eskatzen du. Kostua 8-15x-ra iristen da. Planifikatu ikuskapen-puntuak urrats gakoetan. Prozesuko egiaztapenek desbideratzea harrapatzen dute. Azken ikuskapenak muntaketa osoa egiaztatzen du. Mugimendu-kontrol zehatzerako, ikuskapen-sistemek pieza guztiak modu berean neurtzen dituzte. Koherentzia horrek prozesuaren errepikagarritasuna eta zehaztasuna hobetzen ditu. Zehaztasunak trazabilitatea eskatzen du sistema batek huts egiten duenean eremuan.
Zehaztasun Mugimenduko Osagaien Ekoizpen Erronkak Gainditzea
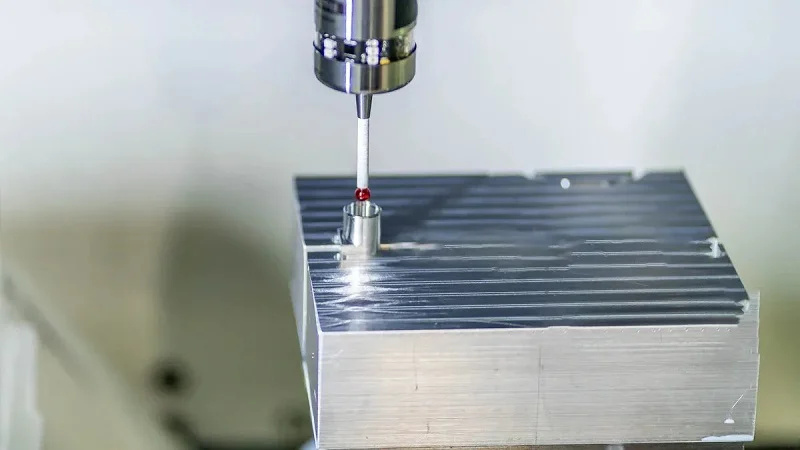
Mugimendu-osagai zehatzak egitea gutxitan izaten da erraza. Mundu mailako merkataritza-etenek, garraio-kostuen aldakortasunek eta eskaintzaren eta eskariaren arteko desorekek ekoizpena geldiarazten dute. Faktore hauek epe luzerako kostuen aurreikuspena zailtzen dute eta epeak aurreikustezinak. Enpresa askoren irtenbidea bertikalki integratutako iturri bakarreko etxeko fabrikatzaile batekin birkokatzea da. Ikuspegi honek nazioarteko etenen eraginpean egotea murrizten du, epeak aurreikusgarriagoak eskaintzen ditu eta garraioaren konplexutasuna eta kostua murrizten ditu.
Kostua, entrega-epea eta kalitatea orekatzea
Ekoizpen erabaki orok konpromisoak hartzen ditu. Kostuak gehiegi jaisten badira, kalitatea kaltetzen da. Epeak gehiegi konprimitzen badira, akatsak agertzen dira. Gakoa kostuak zerk bultzatzen dituen ulertzea da, lehenik eta behin.
Zehaztasun-fabrikazioko kostu-eragile nagusiak
Diseinuaren konplexutasuna da zerrendaren buruan dagoena. 5 ardatzeko mekanizazioa behar duen pieza batek askoz gehiago balio du 3 ardatzeko makina batean sartzen den bat baino. Materialaren aukeraketak ere garrantzia du. Titanioa bezalako metal gogorragoek erremintak azkarrago higatzen dituzte eta ekoizpena moteltzen dute. Tolerantzia estuek eta horma meheek mekanizazio denbora eta ikuskapen beharrak handitzen dituzte. Ekoizpen kantitate txikiek konfigurazio kostuak gutxitzen dituzte, unitateko prezioak igoz. Akabera eskakizunek, hala nola gainazaleko tratamendu bereziek, gastu geruza bat gehitzen dute.
Kostuak murrizteko estrategiak zehaztasuna galdu gabe
Fabrikazio arinak bide frogatua eskaintzen du. Enpresek normalean % 20-30 murrizten dituzte funtzionamendu-kostuak lehen urtean, hondakinak ezabatuz. Hornikuntza-katearen optimizazioak ere laguntzen du. Hornitzaileak bateratzeak eta kontratuak aldizka negoziatzeak errentagarritasuna % 23ra arte handitu dezake. Automatizazioak lan-kostuak murrizten ditu eta akatsak murrizten ditu. Baina ez aldatu inoiz hornitzaile merkeagoetara lehengaien kalitatearen kaltetan. Horren ordez, negoziatu baldintza hobeak saltzaile fidagarriekin. Sinplifikatu diseinuak ahal den guztietan. Erabili zulo eta hari-tamaina estandarrak. Biribildu barneko izkinak barrunbearen sakoneraren heren bat gutxienez. Berrikusi tolerantzia-eskakizunak beharrezkoa den ikusteko. Aldaketa txiki hauek fabrikazio-eraginkortasuna hobetzen dute mugimendu-kontrol zehatza arriskuan jarri gabe.
Prototipotik ekoizpenera eskalagarritasuna bermatzea
Laborategian ederki funtzionatzen duen prototipo batek askotan huts egiten du ekoizpenean. Pieza baten eta hamar mila piezen arteko aldea izugarria da. Eskala lehen egunetik planifikatzeak ezusteko mingarriak saihesten ditu.
Prozesuaren Baliozkotzea eta Kalifikazioa
Bolumena handitu aurretik, balioztatu urrats bakoitza. Dokumentatu pieza onargarriak sortzen dituzten prozesu-parametroak. Ezarri oinarrizko metrikak akats-tasen, itzultze-tasen eta kalitate-parametro kritikoenetarako. Egin arriskuen ebaluazioak FMEA erabiliz materialak, hornitzaileak edo metodoak aldatu aurretik. Horrek kalitate-ahultasunak identifikatzen ditu arazo garesti bihurtu aurretik. Mantendu dokumentazioa eta trazabilitatea sarrera gordinetatik produktu amaituraino. Zerbait gaizki ateratzen denean, zehatz-mehatz jakin behar duzu non eta zergatik.
Hornikuntza-katea eta birkokapena kontuan hartzekoak
Birkokapenak enpresek hornitzaileak aukeratzeko modua aldatzen du. Ohiko ikuspegiak kostu txikieneko hornikuntzan jartzen zuen arreta. Birkokapenean oinarritutako ikuspegiak balio osoa aztertzen du. Horrek esan nahi du eragiketa-arriskua, erantzun-gaitasuna, kalitatearen koherentzia eta ingeniaritza-laguntza kontuan hartzea. Hornitzaileak ingeniaritza-bazkide estrategiko bihurtzen dira, osagai-saltzaile hutsak izan beharrean. Hautaketa-irizpide nagusiak preziotik gaitasun teknikora, lankidetzara eta epe luzerako fidagarritasunera aldatzen dira. Abantailen artean, prototipoen ziklo azkarragoak, hornidura-katearen aurreikuspen hobetua eta tokiko lankidetza errazagoa daude. Barneko ingeniaritza-laguntzak garapen-epeak laburtzen ditu eta ekoizpen-egutegiei buruzko ikuspegi hobea ematen du.
Kalitate Kontrolerako Sistema sendoak ezartzea
Kalitate-kontrola ez da kontrol-puntu bakarra. Ekoizpenarekin batera doan prozesu jarraitua da. Sistema onenek arazoak akats bihurtu aurretik detektatzen dituzte.
Prozesuko Jarraipena vs. Azken Ikuskapena
Prozesu barruko monitorizazioak aldaketak detektatzen ditu produktu akastunak ekoitzi aurretik. Kalitate-kontrol proaktiboa da. Azken ikuskapenak produktuak egiaztatzen ditu egin ondoren. Erreaktiboa da. Aldeak garrantzia du. Prozesu barruko monitorizazioak % 20-40ko akatsak murrizten ditu. Ikuskapenean oinarritutako ikuspegiek ezin dute hori lortu. Mugimendu-kontroleko doitasun-aplikazioetarako, desbideratze bat goiz detektatzeak milaka dolar aurrezten ditu berriro lantzean eta hondakinetan. Ekoizpen-etapa askotan egindako kalitate-kontrol maizek akatsak goiz detektatzen dituzte eta berriro lanketa garestiak saihesten dituzte.
Prozesuen Kontrol Estatistikoa (SPC) Koherentziarako
SPC-k kontrol-diagramak erabiltzen ditu prozesuaren egonkortasuna kontrolatzeko. Hasi parametro kritikoak definitzen. Identifikatu akatsekin korrelazio handiena duten prozesu-aldagaiak. Bildu 20-25 azpitalde prozesu egonkor batetik oinarrizko datuak ezartzeko. Kalkulatu goiko eta beheko kontrol-mugak prozesu-datuetatik, ez ingeniaritza-espezifikazioetatik. Aukeratu zure datu-egiturarentzako diagrama mota egokia. X-barra R grafikoek datu jarraituetarako balio dute. P grafikoek atributu-datuetarako egokiak dira. Konfiguratu alerta-arauak Western Electric edo Nelson arauak erabiliz. Lotu kontroletik kanpo dagoen seinale bakoitza ekintza zuzentzaileen lan-fluxu bati. Neurtu gaitasuna Cp eta Cpk erabiliz. 1.00tik beherako Cpk batek prozesuak akatsak sortzen dituela esan nahi du. 1.33 eta 1.67 arteko Cpk batek industria arautu gehienen erreferentzia betetzen du. 1.67tik gorakoek Sei Sigma mailako errendimendua adierazten dute. Ikuspegi sistematiko honek prozesuaren errepikagarritasuna eta zehaztasuna bermatzen ditu lote guztietan. Mugimendu-osagai zehatzetarako, koherentzia da dena. Automatizazio-sistemek ziklo guztietan berdin-berdin funtzionatzen duten piezen mende daude. SPC-k fidagarritasun hori eskaintzen du.
NOBLErekin lankidetzan Precision Motion Components-erako
Zehaztasunez mugitzen diren piezak behar dituzunean, ikuspegi orokorra duen bazkide bat aukeratu. NOBLEk diseinua, prototipoak sortzea eta muntaketa leku bakarrean konbinatzen ditu. Horrek esan nahi du lan gutxiago pasatzea, atzerapen gutxiago eta akatsen arrisku gutxiago. Birkokapena kudeatzen duten taldeentzat, iturri bakarreko plan honek asko laguntzen du.
Gure Fabrikazio Gaitasun Integralak
NOBLEk metalarekin eta plastikoarekin lan egiten du. Aukera hori garrantzitsua da, mugimendu-kontrol sistemek maiz material nahasiak erabiltzen baitituzte. Altzairuzko gida-errail bat polimerozko buxin batekin joan daiteke. Aluminiozko karkasek zeramikazko errodamenduak izan ditzakete. Horiek guztiak egiten dituen bazkide bakarrak hornitzaile asko kudeatzea saihesten dizu.
Metal eta Plastiko Mekanizazioan Espezializazioa
Gure tailerrek CNC mekanizazioa, artezketa eta lapaketa egiten dituzte metalak. PEEK, azetal eta Torlon bezalako plastiko diseinatuekin ere lan egiten dugu. Material bakoitzak tresna, abiadura eta hozte-metodo desberdinak behar ditu. Xehetasun horiek ezagutzen ditugu. Ezagutza horrek tolerantziak mantentzen dituzten eta fidagarritasunez funtzionatzen duten piezak sortzen ditu. Elkarrekin ondo egokitzen diren mugimendu-kontroleko piezak behar dituzunean, trebetasun horrek garrantzia du.
Diseinutik eta prototipoetatik eskala osoko muntaketaraino
Prozesua zure ideiarekin hasten da. Gure ingeniariek diseinua egiaztatzen dute zein erraza den egiteko. Tolerantzia-pilaketa arazoak aurkitzen ditugu garestiak bihurtu aurretik. Ondoren, prototipoak egiten ditugu metodoa probatzeko. Funtzionatzen duela baieztatu ondoren, ekoizpen osora pasatzen gara. Muntaketa ere gure tailerrean egiten da. Horrek esan nahi du zure piezak muntaketa amaitu gisa datozela, ez pieza bereizi gisa. Horrek zure hornidura-katea errazten du eta zure entrega-epeak laburtzen ditu.
Ziurtagiriak eta Kalitate Bermea
Ziurtagiriek erakusten dute egile batek kalitateaz arduratzen dela. NOBLEk bi ziurtagiri garrantzitsu ditu. Bakoitzak lan desberdina du, eta elkarrekin erabilera asko hartzen dituzte.
ISO 9001:2015 Kalitatearen Kudeaketarako
Arau honek lan guztietan kalitate koherentea ematea du helburu. 2024tik aurrera, mundu osoko 1.47 milioi talde baino gehiagok zuten ziurtagiri hau. Metalezko produktuak eta makineria bezalako fabrikazio-arloak dira ziurtagiri hori duten industria nagusien artean. Araua zazpi ideia hauetan oinarritzen da: bezeroarentzako arreta, lidergoa, pertsonak erakartzea, prozesuen ikuspegia, hobekuntza, erabakiak hartzeko datuak erabiltzea eta harremanak kudeatzea. Zuretzat, horrek esan nahi du idatzizko prozedurak, aldizkako egiaztapenak eta arazoak goiz detektatzen dituen sistema bat. Emaitza akats gutxiago, entrega puntual hobea eta kexen kudeaketa azkarragoa da.
ISO 13485:2016 araua Gailu medikoen fabrikazioa
Gailu medikoek kontrol zorrotzagoak behar dituzte. ISO 13485 arauak ziurtatzen du piezen segurtasun eta arrisku estandar gorenak betetzen dituztela. Pentsa ezazu pipetatze sistemetan edo kirurgia robotikoko tresnetan dauden urratsez urratseko aktuadore linealetan. Arauak prozesuen balidazioa eskatzen du ekoizpena lote guztietan berdina izan dadin. Trazabilitate osoa ere eskatzen du, pieza guztiak lehengaitik entregara arte jarrai ahal izateko. Arriskuen kudeaketa prozesuaren parte da, akats posibleak pazienteei eragin aurretik aurkitzea. Erabilera medikoetarako, ziurtagiri hau ezinbestekoa da.
Iturri bakarra proiektu konplexuetarako
Proiektu konplexuek mekanizazio gaitasuna baino gehiago behar dute. Talde lana eta komunikazio argia behar dituzte.
Elkarlaneko Ingeniaritza Laguntza
Gure ingeniariek zurekin lan egiten dute. Materialei, tolerantziei eta muntaketa-metodoei buruzko aholkuak ematen dizkizugu. Talde-lan horrek askotan aurkitzen ditu errendimendua hobetzeko eta kostuak murrizteko moduak. Sistema osoaz pentsatzen duen bazkide bat lortzen duzu, ez bakarrik pieza bakarraz.
Proiektuen kudeaketa eta komunikazioa erraztu
Pertsona batek zure proiektua kudeatzen du hasieratik amaierara arte. Ez dago sail ezberdinen atzetik ibili beharrik. Ez dago hainbat hornitzaileren berrien zain egon beharrik. Komunikazio argi eta egonkorra besterik ez. Eraginkortasun horrek zure ordutegia bidean mantentzen du eta zure taldea jakinaren gainean. Mugimendu-kontroleko sistemetarako zehaztasun handiko lankidetza honek fidagarritasun eta errepikagarritasun handia ematen du. Pieza guztiek elkarrekin ondo funtzionatzen dutenean, zure sistemak hobeto funtzionatzen du. Hori da proiektu guztietan saiatzen garena.
Mugimendu-osagai zehatzak aukeratzea hiru faktoreren araberakoa da: materialen propietateak, fabrikazio-prozesuaren gaitasunak eta ekoizpen-mugak. Ez dago irtenbide unibertsalik. Zure aplikazio, bolumen eta ingurune espezifikoek zehazten dute bide egokia.
Birkokapenak beste geruza bat gehitzen du. Bazkideen hautaketa gaitasun teknikoen, kalitate sistemen, ingeniaritza laguntzaren eta hurbiltasun geografikoaren araberakoa da orain. Irizpide hauek hornidura-katearen erresilientzia eta entrega koherentea bermatzen dituzte.
| Hautaketa irizpideak | Zergatik da garrantzitsua |
| Gaitasun teknikoak | Ekipamendua mugimendu-kontrolaren doitasun-beharretara egokitzen du |
| Kalitate sistemak | ISO 9001 oinarrizko bermea |
| Ingeniaritza-laguntza | Diseinu-lankidetzak mugimenduaren zehaztasun-kontrola hobetzen du |
| Gertutasun geografikoa | Erredundantzia eta erantzun azkarragoa |
Bazkide egokiak errepikagarritasuna eta eraginkortasuna eskaintzen ditu lote guztietan. Erabili gida hau abiapuntu gisa. Kontsultatu adituei zure diseinua mugimendu-kontrolaren errendimendu zehatzerako optimizatzeko. Zure hurrengo proiektuak inbertsio hori merezi du.
Maiz egiten diren galderak Zehaztasun Mugimenduko Osagaiei buruz
Nola aukeratu dezaket altzairuaren, aluminioaren eta plastikoaren artean nire mugimendu-osagai zehatzetarako?
Pentsatu karga, pisua eta ingurunea. Altzairuak zama astunak hobeto jasaten ditu. Aluminioak pisu arinagoa eskaintzen du erresistentzia onarekin. Plastikoek marruskadura murrizten dute eta ez dute lubrifikaziorik behar. Egokitu materiala zure funtzionamendu-baldintzetara. Kontuan hartu tenperatura-aldaketak eta hezetasunaren esposizioa ere.
Zein tolerantzia espero dezaket errealistki CNC mekanizaziotik?
CNC mekanizazio estandarrak ±0.001 hazbeteko eutsi egiten die. Goi-mailako makinek ±0.0002 hazbeteko eutsi egiten diote. Zure piezaren geometriak eta materialak zenbaki hauetan eragina dute. Plastikoak gehiago mugitzen dira tenperatura aldaketekin. Galdetu zure makinariari zer eutsi diezaiokeen modu koherentean, ez behin bakarrik.
Noiz erabili behar dut artezketa mekanizazio estandarraren ordez?
Aukeratu artezketa aparteko lautasuna edo gainazal-akabera behar duzunean. Disko bikoitzeko artezketak gainazal paraleloak sortzen ditu mikroi azpiko zehaztasunarekin. Lapeatzeak are gehiago egiten du akabera optikoetarako. Zure mugimendu-kontrol sistema zehatzak gainazal leunak eta marruskadura txikikoak behar baditu, artezketak ebaketa-erreminta estandarrek parekatu ezin dituzten emaitzak ematen ditu.
Is 3D inprimatzeko ekoizpen piezetarako egokia?
Bai, muga batzuekin. Metalezko 3D inprimaketak ±0.05 mm-ko tolerantziak lortzen ditu. Mekanizazio osteko prozesuak ezaugarri kritikoak ±0.025 mm-ra estutzen ditu. Benetako garaipena askatasun geometrikoa da. Barne-kanal konplexuek zuzenean inprimatzen dute. Prototipoetarako, tresneria lortzeko asteak itxaron behar izatea hobetzen du. Bolumen handiko tiradetarako, mekanizazio tradizionalak askotan pieza bakoitzeko kostu txikiagoa du.
Nola eragiten du birkokapenak nire hornitzaileen aukeraketan?
Birkokapenak prezio baxuenetik balio osora aldatzen du arreta. Trebetasun teknikoak, kalitate sistemak eta ingeniaritza laguntza dituen bazkide bat nahi duzu. Hurbiltasun geografikoak erantzun azkarragoa eta lankidetza errazagoa esan nahi du. Bilatu diseinua, prototipoak egitea eta muntaketa kudeatzen dituen iturri bakarreko fabrikatzaile bat. Horrek zure hornidura katea sinplifikatzen du eta arriskua murrizten du.
Zer bermatzen du benetan ISO 9001:2015 ziurtagiriak?
Kalitate kudeaketa sistema dokumentatu bat bermatzen du. Arauak idatzizko prozedurak, aldizkako auditoriak eta zuzenketa-ekintzen lan-fluxuak eskatzen ditu. 1.47 milioi erakunde baino gehiagok dute ziurtagiri hau. Zuretzat, akats gutxiago eta entrega puntual hobea esan nahi du. Ez du perfekzioa bermatzen, baina kalitate egonkorrarekiko konpromisoa erakusten du.
Nola planifikatu ditzaket ikuskapen-kostuak nire aurrekontuan?
Tolerantziak ikuskapen-kostua bultzatzen du. ±0.13 mm-ko tolerantzia estandarrek lagin-egiaztapenak baino ez dituzte behar. ±0.025 mm-ko tolerantzia estuek tresna bereziak eta tenperatura kontrolatua behar dituzte. ±0.010 mm-ko ultra-estutasunak pieza guztiak egiaztatzea eskatzen du. Sartu kostu hauek zure aurrekontuan aldez aurretik. Ikuskapen-fakturak ustekabean zapuztu egiten ditu proiektuak.
Zein da tolerantzia pilaketa arazoak saihesteko modurik onena?
Erabili GD&T hasieratik. Dimentsio Geometrikoek eta Tolerantziek forma kontrolatzen dute, ez tamaina bakarrik. Piezak nola egokitzen diren aurreikusten du metala moztu aurretik. Egokitu tolerantziak zure materialak naturalki eutsi diezaiokeenarekin. Aluminioak ±0.025 mm-ra iristen da. Titanioak ±0.1 mm-tik gorako arazoak ditu. Diseinatu muga horien barruan.







