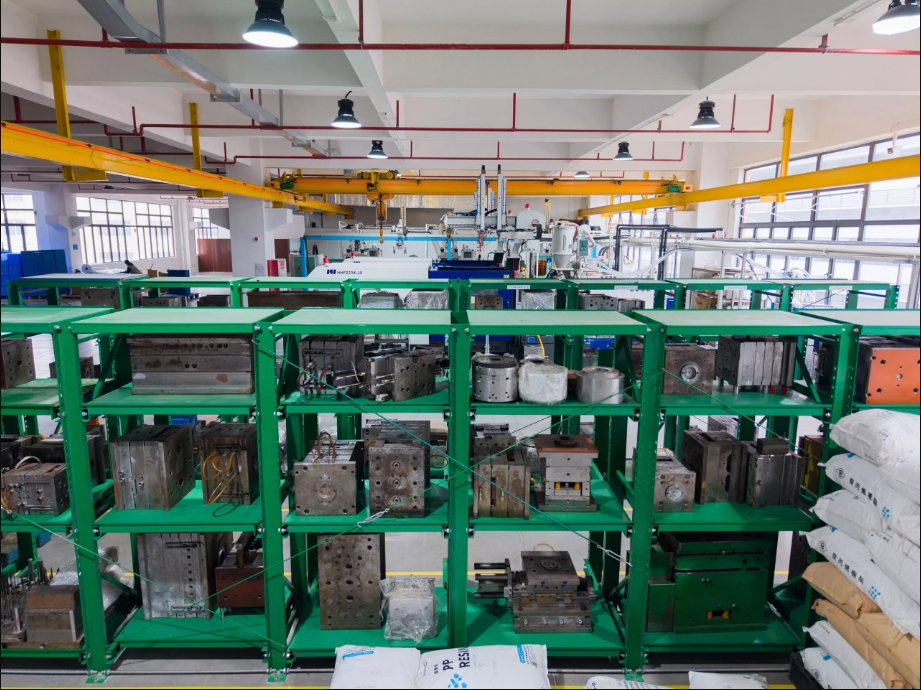
Zer da injekzio moldaketa?
Injekzio bidezko moldekatzea , injekzio bidezko moldeen eraketa bezala ere ezaguna, gure bizitzako txoko guztietan sartu da bere eraginkortasun handiarekin, zehaztasunarekin eta eskala handiko ekoizpen gaitasunekin. Ekoizpen abiadura handia, eraginkortasun handia, automatizazioa eta hainbat forma ekoizteko gaitasuna ditu, sinpleetatik konplexuetaraino, eta tamaina anitz, txikietatik handietaraino, dimentsio zehatzekin eta estaldura zabalarekin. Automobilen barneko piezetan, etxetresna elektrikoen karkasetan, gailu medikoetan eta eguneroko beharretan aplika daiteke. Jarraian, injekzio bidezko moldeatzearen ekoizpen prozesu osoa xehetasunez aurkeztuko dugu.
Nola funtzionatzen du injekzio moldeak?
Injekzio-moldeaketa plastikozko piezak ekoizteko fabrikazio-prozesu ohikoena da. Injekzio-moldeaketa makinek plastikozko lehengaiak eta hainbat molde erabiltzen dituzte tamaina desberdinetako piezak ekoizteko, iraunkorrak edo botatzekoak, hainbat industria eta aplikaziotarako. Bere funtzionamendu-printzipioa da injekzio-moldeaketa makinak lehengaiak molde batera sartzen dituela, eta molde hori azken piezaren molde negatiboa da eta bi zatiz osatuta dago: injekzio-moldearekin (A) eta kanporatzaile-moldearekin (B). Bi piezen arteko espazioa molde-barrunbea da, eta bertan injektatzen da materiala.
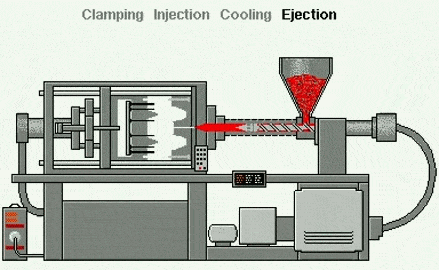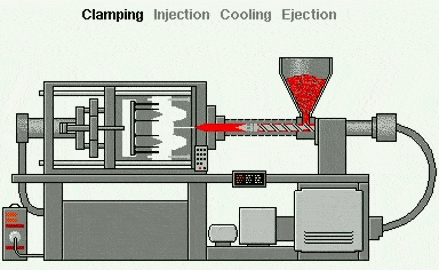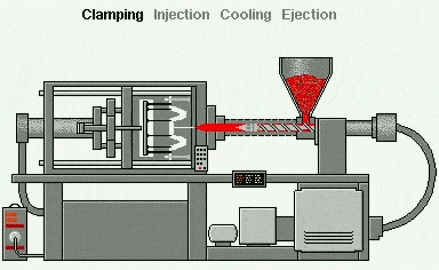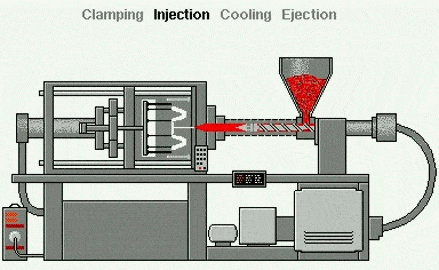
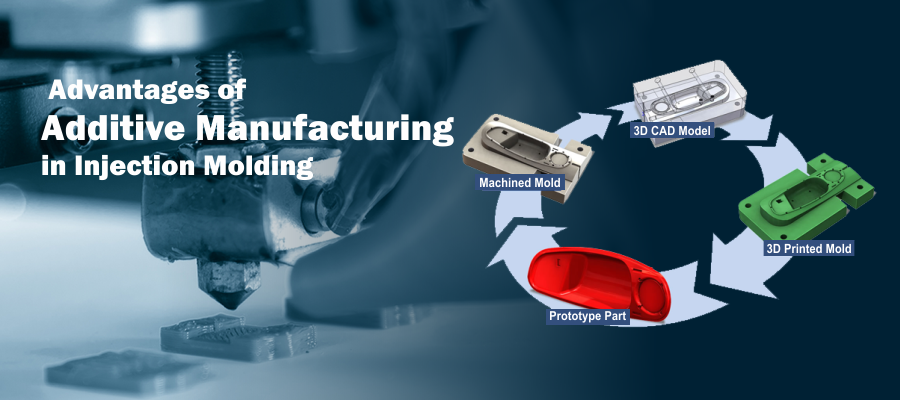
Injekzio bidezko moldeoa moldeo-prozesu bat da, kenketa-tekniken (CNC mekanizazioa adibidez) edo gehigarri-prozesuen ( 3D inprimaketa adibidez ) aldean, moldeak erabiltzen baitituzte moldeo-gailu gisa. Metodo hau egokia da termoplastikoen moduko materialetarako, urtutako egoerara berotzen direnak eta gero metalezko molde batean injektatzen direnak, non hozten eta moldearen edo barrunbearen barruan forma hartzen duten. Prozesua honela bana daiteke:
1. Plastikozko partikulen elikadura:
Plastikozko partikula txikiak (plastikozko pelletak) tolbera isurtzen dira. Partikula hauek normalean termoplastikoak dira, hau da, berotzean biguntzen diren plastikoak.
2. Plastikoen urtzea:
Plastikozko pelletak torloju birakari batekin berotutako upel batetik pasatzen dira.
3. Injekzioa:
Torlojua biratzen den heinean, plastikozko pelletak aurrera bultzatzen ditu berogailuak likido lodi urtu bihurtzen dituen bitartean.
4. Injekzioa:
Plastiko urtua puntu jakin bateraino metatu denean, torlojuak metalezko molde-barrunbe batean injektatzen du presio handiaren pean. Moldeak nahi den azken piezaren forma zehatza du (adibidez, botila-tapoi bat, telefono-zorro bat edo autoaren aginte-panela).
5. Hoztea:
Moldearen barruan, plastikoa hoztu eta solidotu egiten da. Moldearen barruko hozte-kanalek hozte-prozesua bizkortzen laguntzen dute.
6. Moldearen irekiera:
Plastikoa solidotu ondoren, moldea bi erditan irekitzen da.
7. Kanporatzea:
Kanporatze-pinek produktu amaitua moldetik kanporatzen dute.
8. Errepikatu:
Moldea ixten da, eta prozesu osoa errepikatzen da —normalean segundo gutxiro—, injekzio-moldeaketa aproposa bihurtuz masa-ekoizpenerako.
Injekzio bidezko moldeo prozesu mota ohikoenak
Txertatu moldura
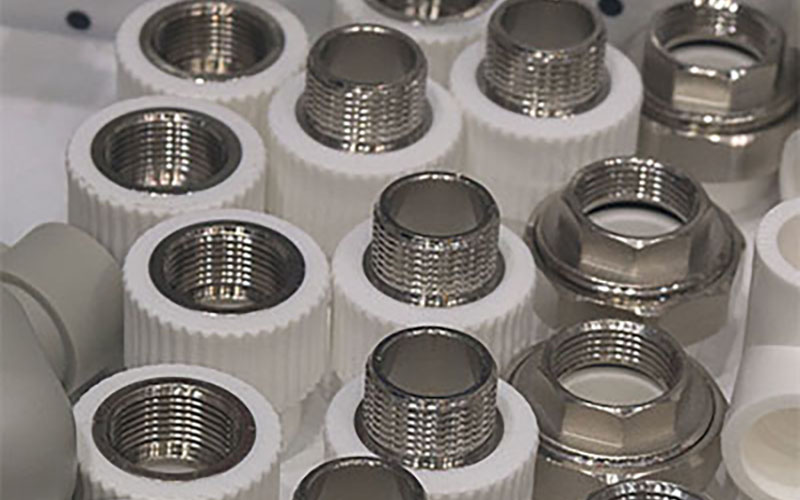
Txertatze-moldeaketa aurrez moldatutako osagai baten inguruan material termoplastikoa moldatzeko prozesua da, hainbat material dituen pieza amaitu bat sortzeko.
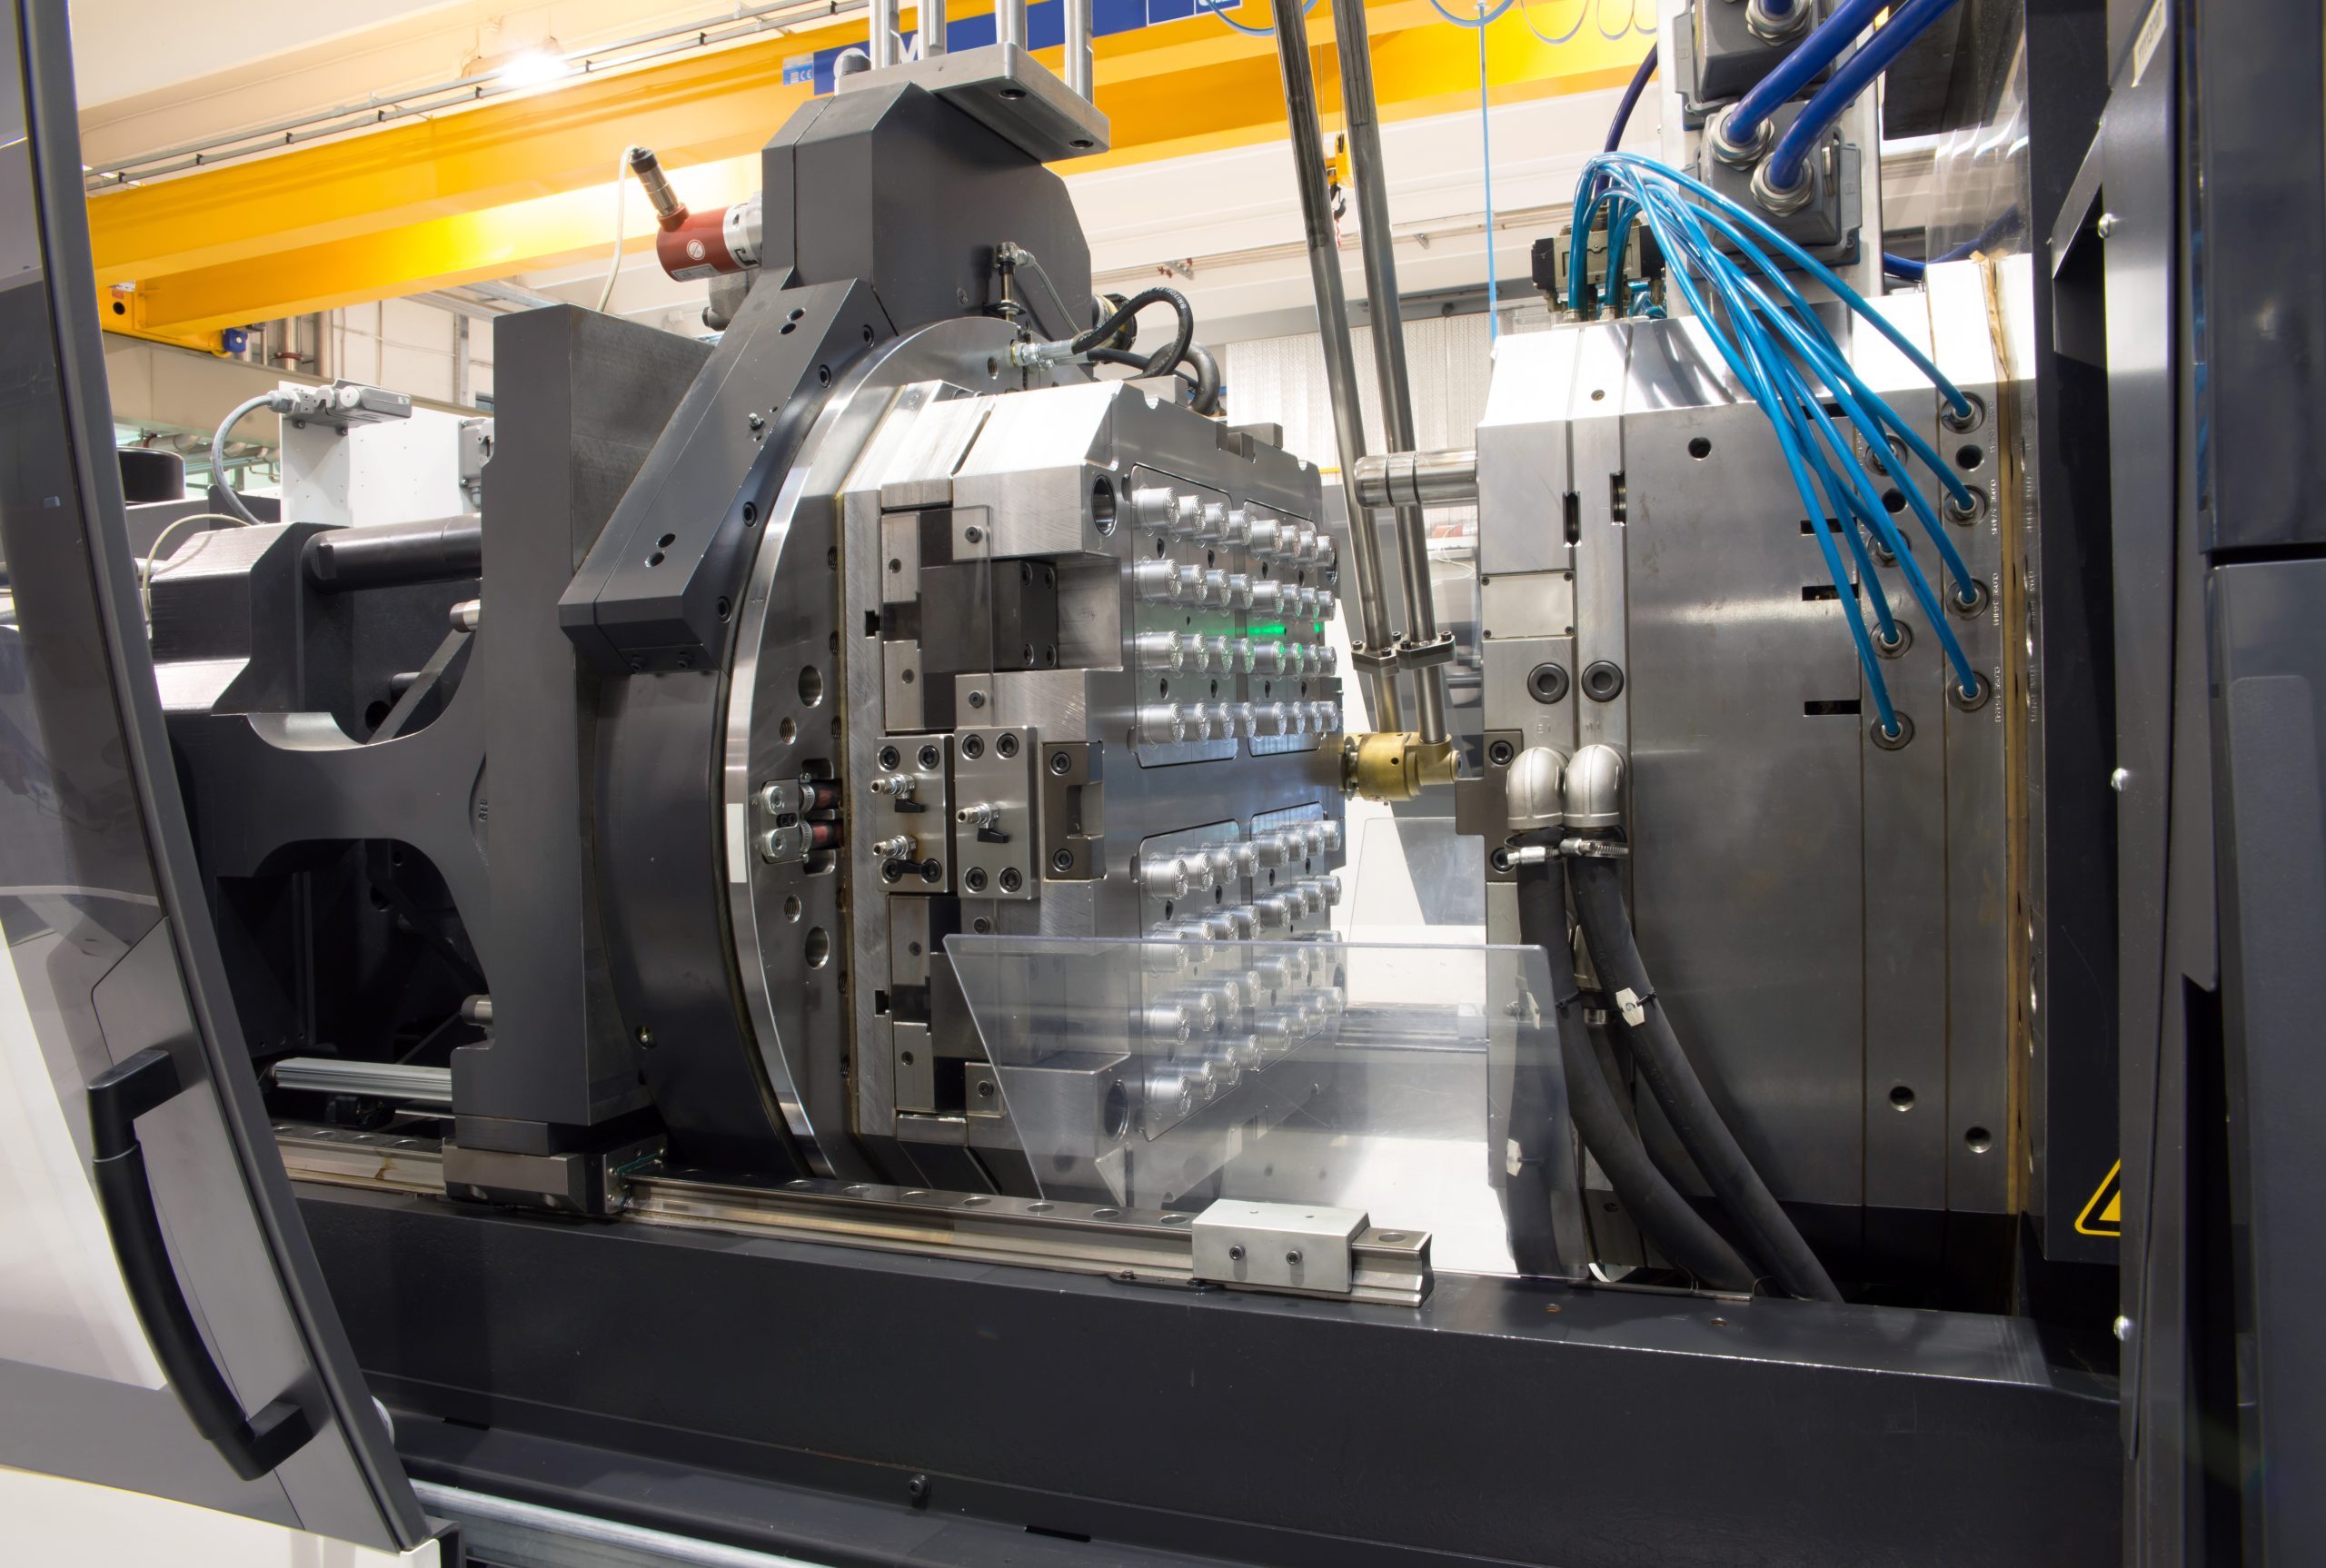
Gure plastikozko injekzio-moldeaketa prozesuak makineria zehatza erabiltzen du erretxina urtua molde batera jaurtitzeko, azken ekoizpen-mailako pieza termoplastiko bihurtzeko.
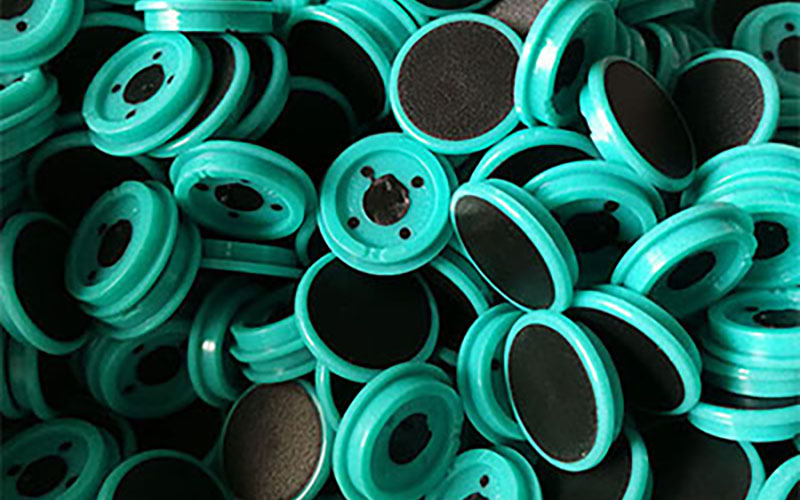
Plastikoa, metala eta kautxua elkarren gainean lotura kimikoen bidez estaliz, gure gainmoldakek muntaketa-denbora murrizten dute eta gure piezen erresistentzia eta malgutasun handiagoa ematen dute.
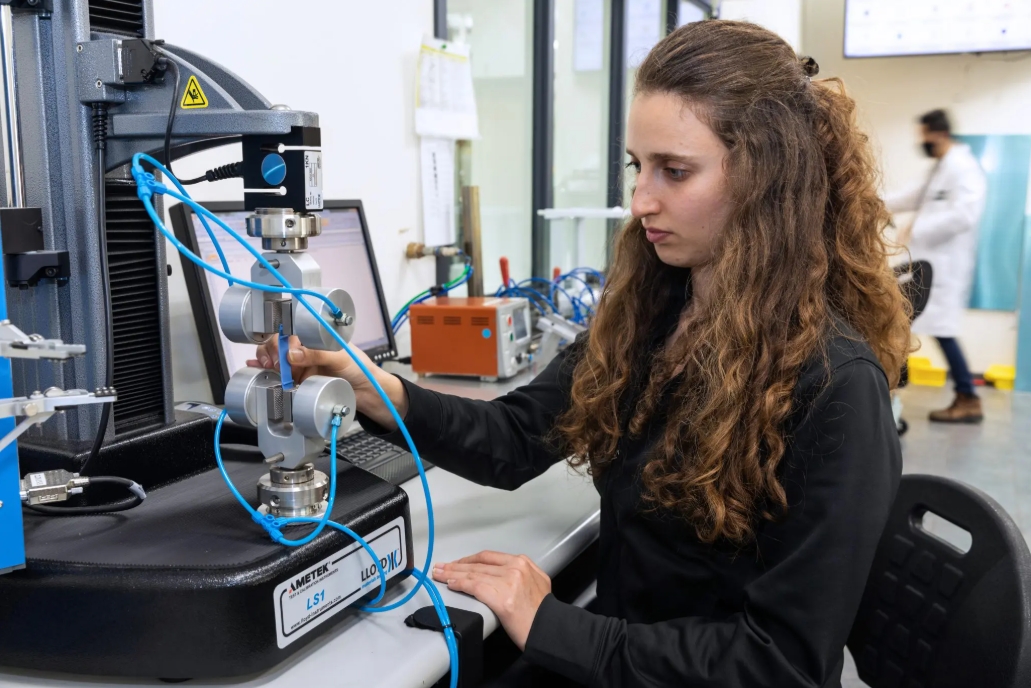
Silikonazko kautxu likidoa (LSR) prozesu termoegonkor bat da, silikonazko kautxuzko pieza malgu, iraunkor, konplexu eta zehatzen bolumen handia ekoizteko. Prozesu honek lehenik bi konposatu nahasten ditu (orokorrean oinarria eratzen duen silikonaz eta platinozko katalizatzaileaz osatuta).

Metal Injekzio Moldekatzea (MIM) prozesuak Plastiko Injekzio Moldekatzearen diseinu malgutasuna metal forjatuen erresistentzia eta osotasunarekin konbinatzen ditu piezen geometria oso konplexuetarako kostu-eraginkorrak diren irtenbideak eskaintzeko.
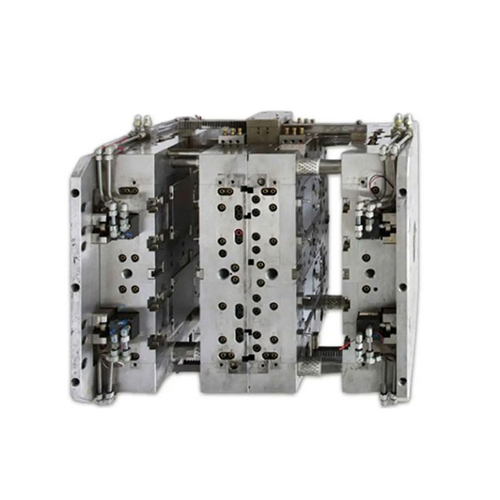
Gure esperientziari eta makineria aurreratuari esker, zure tolerantzia eta kostura egokitutako plastikozko injekzio moldeen serie bat diseinatu eta fabrikatzen bikainak gara.
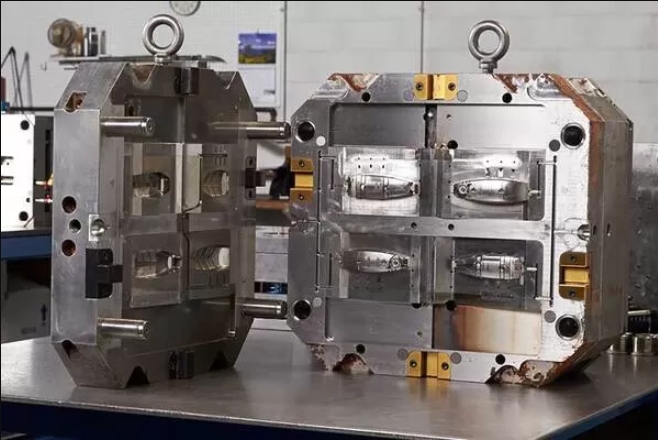
Hainbat plastiko mota injektatzen dira molde berean etapa desberdinetan, kolore, ehundura edo material-propietate desberdinak dituzten piezak ziklo bakarrean ekoizteko. Bere mota anitzak eta funtzionalitate sendoa direla eta, oso erabilia da autoen aginte-panelean eta botoien kaxetan.
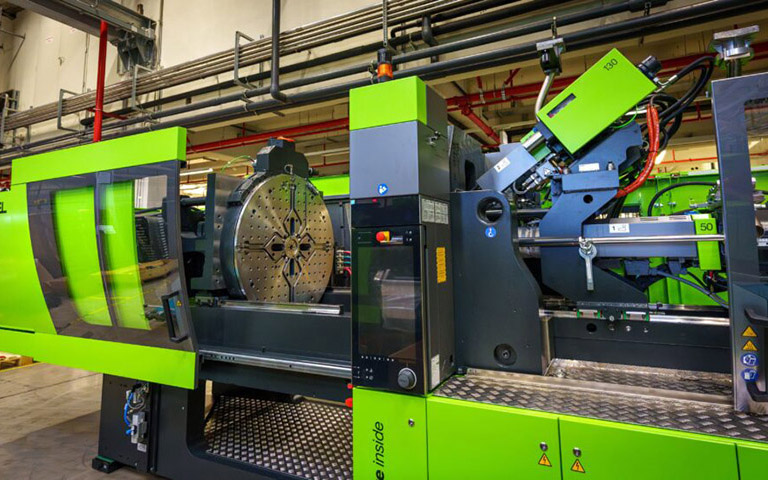
Bi kolore plastiko desberdin injektatzen dira moldean ziklo berean. Bi koloreak etapa desberdinetan injektatzen dira, edo bi injekzio unitate bereizi erabiltzen dira bi kolore edo material dituzten piezak sortzeko. Oso erabilia da kontsumo-ondasunetan, autoen botoietan eta telefono mugikorren zorroetan, estetika erakargarria eta funtzionaltasun hobetua duelako.
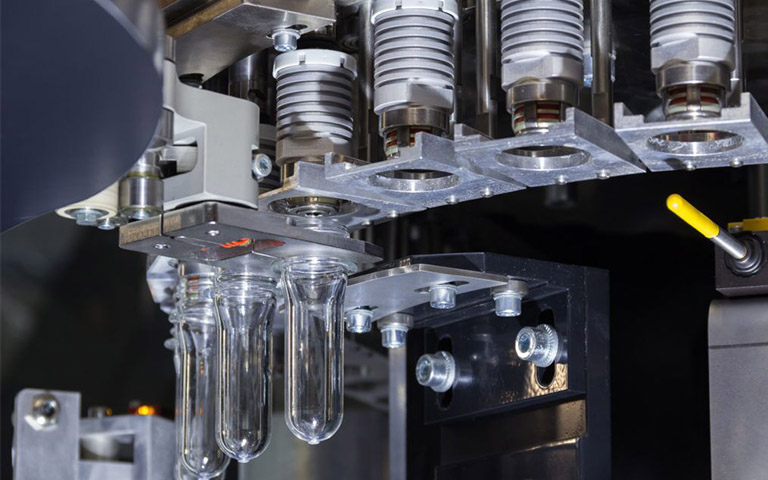
Moldeatzean, nitrogenoa edo beste gas geldo batzuk injektatzen dira plastiko urtuan. Gas honek barne-barrunbe bat sortzen du, materialaren erabilera murrizten duena eta pieza arinagoa egiten duena erresistentzia handitu gabe. Oso erabilia da autoen ate-paneletan eta gailu mugikorren karkasetan, energia aurrezten duelako, piezaren pisua hobetzen duelako eta gainazaleko akabera hobetzen duelako.
Material elastiko edo termoegonkor erreaktiboak nahasten ditu eta moldean injektatzen ditu, non erreakzio kimiko bat jasan eta gogortu egiten diren. Pieza malguak eta gogorrak ekoizteko dituen ezaugarriengatik, oso erabilia da automobilen paraxokeetan eta industria-produktuen karkasetan.
Hainbat aldiz urtu eta birmoldatu daitezkeen material termoplastikoak erabiltzen ditu, urtu arte berotu eta gero moldean injektatu solidotzeko. Birziklagarria eta azkar hozten denez, oso erabilia da plastikozko kontsumo-produktuetan eta ekipamendu medikoen piezetan.
Injekzio-moldaketaren abantailak
Injekzio bidezko moldeoa da plastikozko piezak seriean ekoizteko aukerarik onena. Azken finean, badago arrazoi bat zergatik mundu osoko hainbeste fabrikazio-enpresak erabiltzen duten doitasun-piezak ekoizteko. NOBLEko ingeniariek injekzio bidezko moldeoaren teknologia erabiltzearen sei abantaila hauek laburbiltzen dituzte:
Eraginkortasun handia
Injekzio bidezko moldeoa oso prozesu eraginkorra da; moldea eginda dagoenean, bolumen handiko eskaerak azkar ekoiztu daitezke.
Prezio merkean
Tentsio handiko indarra
Injekzioz moldekatutako piezak erretxina likidoari betegarriak gehituz indartu daitezke, trakzio-erresistentzia hobetuz.
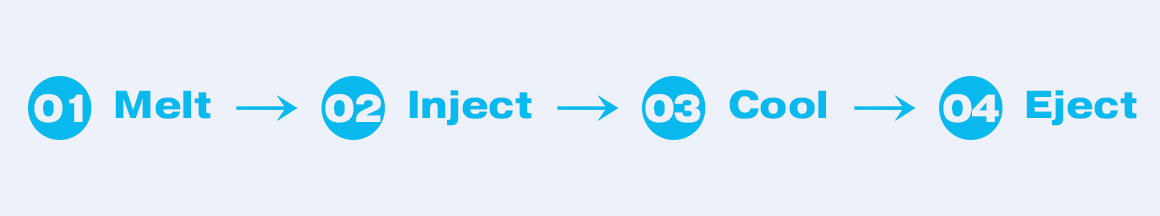
Injekzio bidezko moldeoa erabiliz piezen ekoizpen prozesua
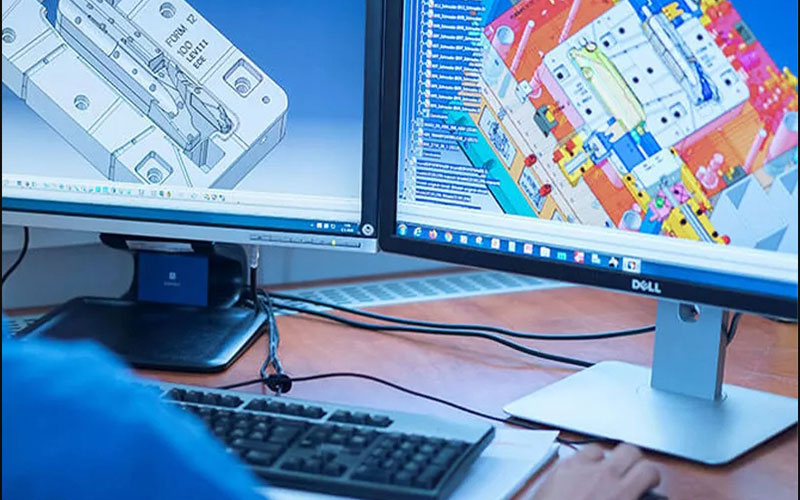
1. Moldeen Diseinua eta Fabrikazioa
Moldeek eta injekzio bidezko moldeo-makinek harreman estua dute. Injekzio bidezko moldeo-makina ekoizpenaren oinarria da, eta moldea, berriz, produktuari forma ematen dion euskarria. Moldearen diseinua eta fabrikazioa prozesu osoaren oinarrizko zutabea dira. Moldearen kalitateak zuzenean zehazten du azken produktuaren kalitatea, ekoizpen-eraginkortasuna eta kostua.
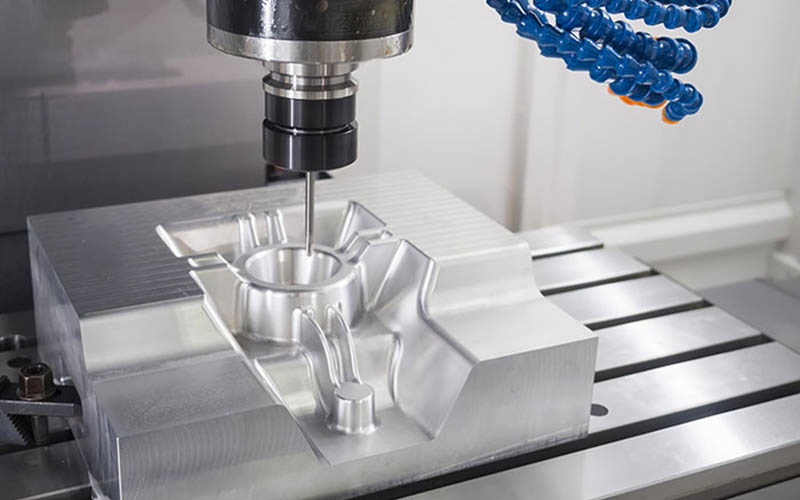
1.1 Produktuaren azterketa eta diseinua:
Dena azken produktuaren eskakizunetatik dator. Ingeniariek produktuaren funtzioak, itxura, egitura eta muntaketa-erlazioa sakonki aztertu behar dituzte. Fase honetan, softwarearen modelatzea beharrezkoa da, eta hori urrats erabakigarria da. Injekzio-moldeketaren analisi simulatua ere beharrezkoa da betetzea, eusteko presioa, hozte-prozesua eta injekzio-moldeketa prozesuan zehar gerta daitezkeen hainbat akats aurreikusteko, produktuaren egitura eta moldearen diseinua optimizatzeko.
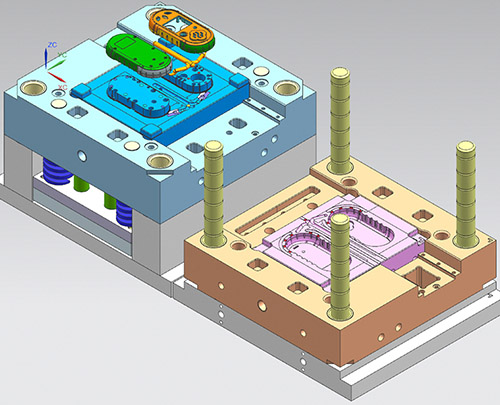
1.2 Moldearen egituraren diseinua:
Moldea bera diseinu konplexu eta zehatza da. Diseinatzaileak moldearen barrunbea eta moldearen nukleoa planifikatu behar ditu produktuaren barne eta kanpo gainazalak eratzeko. Ate-sistema, korridore nagusia eta injekzio-ataka barne. Hozte-sistema: moldearen barruko ur-bideak diseinatzea moldearen tenperatura azkar jaisteko eta moldeatze-zikloa laburtzeko.
Kanporatzeko sistema: produktua hoztu eta solidotu ondoren, moldetik leunki ateratzeko, pin bat, bultzada-plaka bat eta abar behar dira.
Ihes-sistema: urtutako materiala betetzeko prozesuan barrunbeko airea kentzeko. Alboko nukleo-tiratze egitura: hau batez ere alderantzizko egiturak edo zuloak dituzten produktuetarako da, eta desmoldeatzen laguntzeko diseinu gehigarria behar da. Moldea ireki aurretik, alboko mugimendu bat egiten da desmoldeatzen lortzeko.
Moldearen materialaren hautaketa eta mekanizazioa: Ohikoenak diren materialak P20 eta H13 dira. Hau produktuaren prezioaren, moldearen iraupenaren eta produktuaren egituraren arabera hauta daiteke.
2. Lehengaien prestaketa eta aurretratamendua
2.1 Plastiko motak hautatzea:
Aukeratu plastiko egokia produktuaren eskakizunen arabera. Plastiko mota bakoitzak ezaugarri desberdinak ditu, hala nola ABSa nahiko gogorra izatea, PPa arina izatea, PCa gardentasun ona izatea eta inpaktuarekiko erresistentzia ona izatea eta PA higaduraren aurkakoa izatea.
2.2 Lehengaien aurretratamendua:
Plastikozko lehengaiak lehorgailu batean hainbat orduz lehortzea dakar, haien hezetasun arrastoak kentzeko. Hezetasuna kentzen ez bada, produktuan burbuilak sortuko dira moldearen tenperatura altuaren eraginez. Produktuak beste kolore-eskakizun batzuk baditu, koloreen parekatzea ere beharrezkoa da. Koloreen parekatzea normalean kolore-masterbatch-ak edo kolore-hautsak gehituz lortzen da, nahi den kolorea lortzeko.
3. Injekzio-moldeaketa prozesua
Hau da urrats garrantzitsuena. Produktua injekzio bidezko moldeo ziklo oso baten ondoren bakarrik ekoiztu daiteke.
1. Moldea estutzeak eta blokeatzeak, izenak dioen bezala, moldea ixtea esan nahi du.
2. Injekzioa, hau da, upelaren barruko torlojua sistemaren eraginpean biratzen da plastikozko partikulak garraiatzeko, konprimitzeko eta plastifikatzeko. Plastifikazioa amaitutakoan, torlojuak funtzionatzeari uzten dio eta abiadura handian injektatzen du plastifikatutako urtutako materiala moldearen barrunbe itxian.
3. Presioa atxikitzen denean, molde-barrunbea betetzen da, injekzio-abiadura moteltzen da eta presioa atxikitzeko fasean sartzen hasten da. Torlojuak presio jakin bat mantentzen jarraitzen du produktua eratu arte.
4. Hoztea: Injekzioaren eta presioaren eutsi ondoren, produktua moldean hozten eta solidotzen hasten da. Moldean hozteko prozesuak denbora asko behar duenez, ekoizpen-ziklo osoaren erdia gutxienez hartzen du.
5. Moldeatzearen irekiera eta kanporatzea: Produktua hoztu eta solidotu ondoren, moldea irekitzen da eta kanporatze-sistema martxan jartzen da, produktua moldearen nukleotik kanporatuz.
4. Ondorengo prozesamendua eta fintzea
Produktua moldetik ateratzen denean, normalean osagarri batzuk izaten ditu lotuta, eta horiek mekanizazio gehiago behar dute.
4.1. Ur-atea kentzea:
Produktua eratu eta isurketa-sistema solidotu ondoren, soberako ur-atea produktutik bereizi behar da. Produktu txikien kasuan, mozketa kanporatze-prozesuan zehar egin daiteke, eta produktu konplexuen kasuan, berriz, eskuz moztea beharrezkoa da ur-atea.
4.2 Postprozesamendua:
Produktuaren beharren arabera, prozesamendu gehigarria beharrezkoa izan daiteke.
4.3 Desbarbadura:
Produktua eratu ondoren, gainazalak, batez ere banaketa-lerroan edo pinaren posizioan, bizarra edo ertz zakarrak izan ditzake, eta horiek kendu beharrekoak dira.
4.4 Serigrafia / Ihinztadura:
Produktuaren erabilera-eskakizunen arabera, serigrafia-enpresaren edo gainazaleko pintura-enpresaren logotipoa beharrezkoa izan daiteke.
4.5 Ultrasoinu bidezko soldadura:
Injekzioz moldekatutako hainbat produktu ultrasoinuzko soldadura erabiliz konbinatzen dira pieza integral oso bat osatzeko.
4.6 Muntaketa:
Beste piezekin muntatuta.
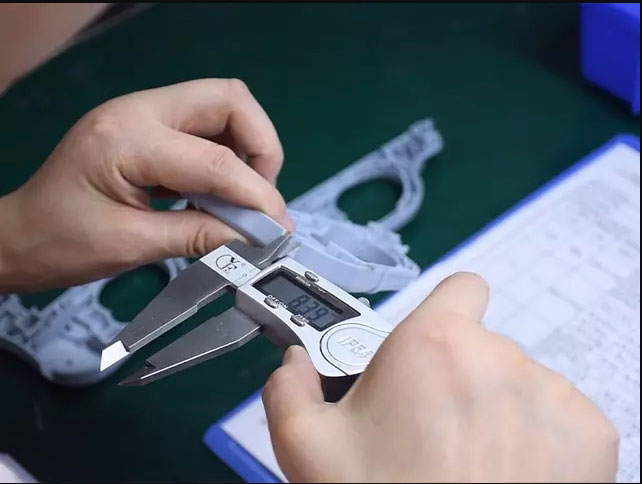
5. Kalitatearen ikuskapena eta kontrola injekzio bidezko moldeoaren ekoizpenaren zati garrantzitsua dira.
1. Lehen piezaren ikuskapena:
Ekoizpen masiboa hasi aurretik, lehenengo piezaren ikuskapen osoa egin behar dugu, neurriak, itxura eta funtzionaltasuna barne. Ziurtatu behar dugu parametro guztiak zuzenak direla eta produktua kualifikatuta dagoela ekoizpen masiboa baino lehen, eta parametroak zuzenak direla.
2. Lerroko ikuskapena eta laginketa-ikuskapena:
Ekoizpen masiboan, aldizkako ikuskapenak ere beharrezkoak dira. Itxura-akatsetan (hala nola, material falta, uzkurdura) eta dimentsio gakoetan arreta jarri behar dugu produktua gaituta dagoela ziurtatzeko.
3. Zehaztasun neurketa:
Ikuskapen prozesuan zehar, kalibreak, mikrometroak eta hiru koordenatuko neurketa-makinak bezalako zehaztasun-tresnak erabili behar ditugu dimentsioen eta tolerantzia geometrikoen ikuskapen zorrotzak egiteko.
4. Errendimendu probak:
Trakzio-erresistentzia, inpaktu-erresistentzia eta bestelako errendimendu-eskakizunak eskakizunen arabera probatu behar dira.
Injekzio bidezko moldeo-akatsak plastikozko produktuen ekoizpen-prozesuan sortzen diren arazoak dira, prozesu-parametroak, moldeen diseinua edo materialen propietateak bezalako faktoreengatik. Akats horietarako, neurri-sorta bat ere badago.
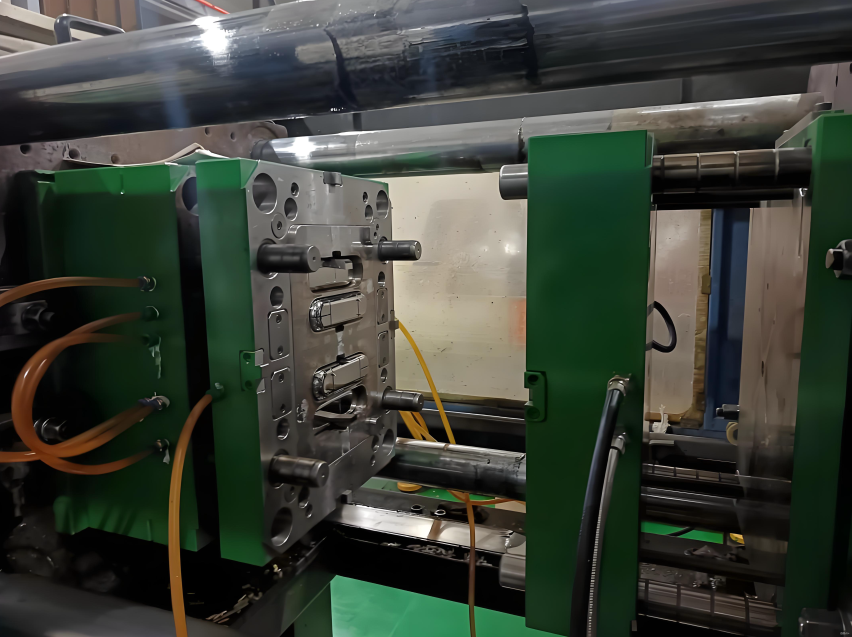
Piezen injekzio bidezko moldekatzean ohiko akats eta irtenbideak
Injekzio bidezko moldeo-akatsak plastikozko produktuen ekoizpen-prozesuan sortzen diren arazoak dira, prozesu-parametroak, moldeen diseinua edo materialen propietateak bezalako faktoreengatik. Akats horietarako, neurri-sorta bat ere badago.
1. Injekzio bidezko moldeoko piezak Itxurari lotutako akatsak
1. 1Material eskasia:
2.1 Hegan egiteko ertza:
Adierazpen nagusia plastikozko piezen ertzetan bizar gehiegi egotea da, batez ere moldearen banaketa-gainazalean, irristagailuaren elkartze-gainazalean edo kanporatzaile-pinaren tartean gertatzen direnak. Distira horren kausa hauek dira: injekzio-presio gehiegizkoa, finkatze-indar nahikorik eza, eta horrek molde-barrunbeko tartea urtutako materialak zabaltzea eragiten du, materialaren tenperatura altuak urtutako materialaren biskositatea murrizten du, eta horrek molde-tartean sartzea ahalbidetzen du, moldearen banaketa-gainazalean dauden substantzia arrotzak, elkartze-tarte gehiegi eragiten duen higadura, eta atearen posizio desegokia, eta horrek urtutako materiala moldearen kontra jotzea eta tentsioa sortzea eragiten du.
3.1 Zilarrezko Lerroak:
Sintomak hauek dira: zilar-zuri harizpi itxurako marrak agertzen dira injekzioz moldeatutako piezen gainazalean, eta horiek askotan gertatzen dira ABS, PC eta PMMA bezalako plastikoetan. Zilarrezko marrak sortzen dituzten arrazoiak: Lehengaiek hezetasuna edo substantzia lurrunkorrak dituzte. Injekzio prozesuan, substantzia horiek gas bihurtzen dira eta ezin dira kanporatu, eta ondorioz plastikozko piezen gainazalean geratzen dira. Materialaren tenperatura gehiegizkoak lehengaiak deskonposatzea eta gasak sortzea eragiten du. Molde-barrunbearen gainazaleko zimurtasuna ez da nahikoa, eta horrek urtutako materiala modu irregularrean isurtzea eragiten du.
4.1 Depresioa:
Adierazpen nagusia plastikozko piezen gainazaleko sakonuneak dira, eta horiek normalean ikusten dira hormaren lodieraren neurriak desberdinak diren kasuetan, saihetsen edo injekzio-ataken ondoan.
Depresioaren kausa plastikozko piezen hormaren lodieraren koherentzia eza da. Hormaren lodieraren uniformetasunean alde nabarmena dago, eta hormaren lodieraren eremuko hozte-abiadura motela da. Injekzio-moldeketan, urtutako materialak ez du nahikoa lodiera guztiz uzkurtzeko, eusteko presio-denbora ez da nahikoa, presioa ez da nahikoa, moldearen tenperatura altuegia da eta plastikozko piezen hozte-abiadura motela da, uzkurtze-tasa handituz.
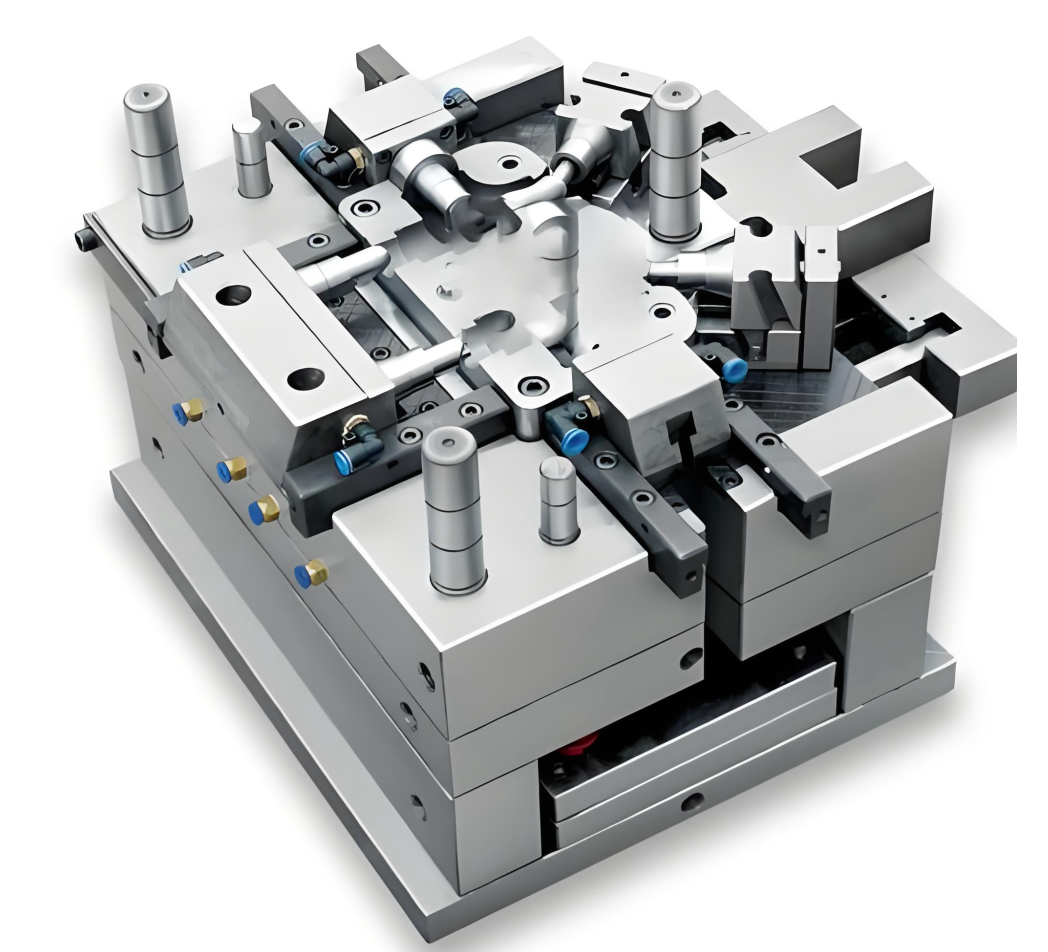
2. Injekzio bidezko moldeoko piezen neurri eta zehaztasun akatsak
2.1 Gehiegizko/Eskasiko Dimentsioa
Adierazpen nagusiak hauek dira: Plastikozko piezen benetako tamaina marrazkian zehaztutako tolerantzia-tartea gainditzen du, beharrezko tamaina baino handiagoa edo txikiagoa izanik. Tamaina-desbideratzearen arrazoiak hauek dira: Molde-barrunbearen tamainaren desbideratzeak plastikozko piezen tamainaren desbideratzea eragiten du; injekzio-moldeaketa prozesuaren parametro ezegonkorrek uzkurtze-tasaren gorabeherak eragiten dituzte; ekoizpen-lote desberdinen ondoriozko lehengai ezegonkorrek materialen propietateetan aldeak eragiten dituzte; eta hozte ezegonkorrak uzkurtze ezegonkorra eragiten du.
2.2 Eraldaketa
Arazo nagusia da plastikozko piezak hoztu ondoren tolesten direla eta ezin dutela marrazkian diseinatutako forma mantendu. Arrazoiak hauek dira: Plastikozko piezen eremu desberdinen hozte-abiadurak ez dira uniformeak, eta horrek uzkurdura eta tentsio-sorkuntzan aldeak eragiten ditu. Injekzio-ataka gaizki ezarrita dago, eta horrek tentsio-kontzentrazioa eragiten du urtutako materiala betetzean eta tentsio-kontzentrazioa moldearen kanporatze-prozesuan, eta ondorioz deformazioa gertatzen da kanporatzean.
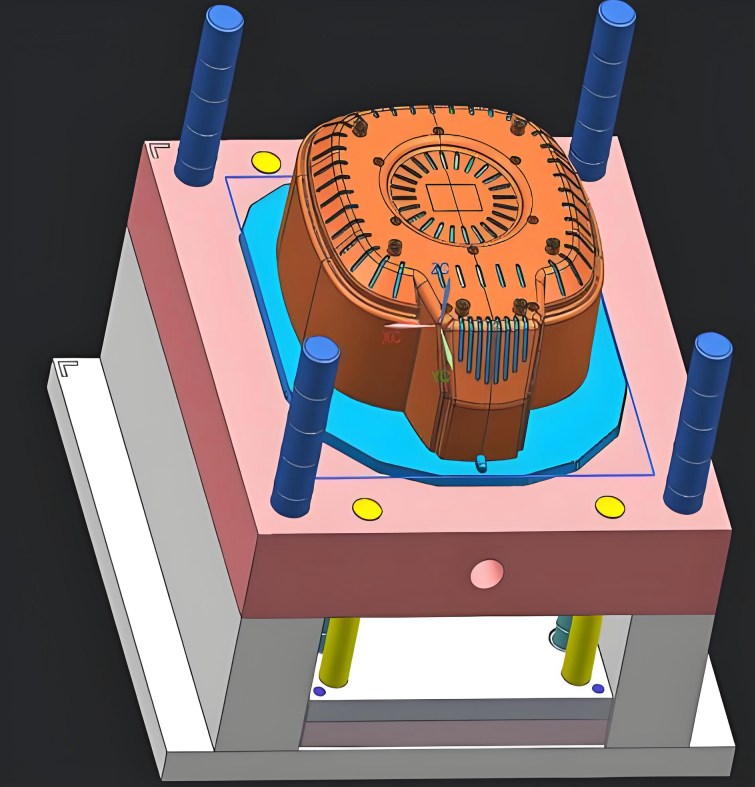
3. Injekzio bidezko moldeo-piezen egitura- eta errendimendu-akatsak
3.1 Soldadura-lerroa
Adierazpen nagusia da urtutako materiala molde-barrunbean isurtzen dela eta lerroak sortzen dituela, eta horiek plastikozko piezaren itxurari eragiten diotela eta askotan injekzio-atakan banatzen direla.
3.2 Burbuilak
Adierazpen nagusia plastikozko piezen barnealdean aire burbuilak egotea da, normalean horma lodiko eremuetan eta injekzio ataken posizioetan aurkitzen direnak. Arrazoia da lehengaien hezetasuna gas bihurtzen dela eta plastikozko piezen barruan harrapatuta geratzen dela. Barrunbearen irteera ez da leuna, eta injekzioan zehar, urtutako materialak airea biltzen du eta burbuilak sortzen ditu.
4. Haustura hauskorra:
Irtenbidea:
Lehengaiak zorrotz lehortu hezetasuna kentzeko. Injekzio-abiadura murriztuz, moldearen tenperatura handituz eta eusteko denbora luzatuz, gasa eraginkorrago atera daiteke. Adierazpen nagusiak moldeatutako piezen gogortasun eskasa dira, pitzatzeko joera baitute. Hau ohikoa da PC, PMMA eta PS bezalako plastiko hauskorretan ikustea.
kausak:
Lehengaien deskonposizioak edo ezpurutasunak sartzeak molekula-kateen haustura dakar; injekzio-moldeaketan gehiegizko barne-tentsioak, hala nola hozte azkarra edo gehiegizko presioak, molde-barrunbearen gainazalaren zimurtasunak mikro-pitzadurak eragiten ditu moldeatutako piezen gainazalean; eta lehengaietan gogortzaile-agenteen edukia nahikoa ez izatea edo eraginkortasunik eza izatea.
Hauek dira gure injekzio-moldeaketa zerbitzuek eskaintzen dituzten plastiko moldeatu arruntak. Materialen oinarriak ezagutu ondoren, hala nola kalitate arruntak, markak, abantailak eta desabantailak, aukeratu zure aplikazioaren beharren arabera injekzio-moldeaketa material egokia.
Tresneria materiala:
Injekzio bidezko moldeo-prozesua hasi aurretik, bolumen txikiko edo handiko ekoizpenerako, tolerantzia handiko CNC mekanizatutako tresneria behar da. Gehien erabiltzen diren materialen artean hauek daude:
| Erreminta altzairua: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Altzairu herdoilgaitza: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminiozko: | 6061, 5052, 7075 |
Material plastikoak:
Plastikozko injekzio bidezko moldeo zerbitzuak propietate desberdinetako material sorta zabala eskaintzen du, besteak beste, inpaktu-erresistentzia, zurruntasuna, erresistentzia termikoa, erresistentzia kimikoa, etab.
| ABS | Nylona (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | PEAD | PS | Pom |
Gehigarriak eta Zuntzak:
Baliteke plastikozko material estandarrek ez betetzea injekzio bidezko moldeo bidezko piezen eskakizun pertsonalizatuak. Kasu honetan, gehigarriak eta zuntzak gehi daitezke propietate estetikoak eta funtzionalak hobetzeko, injekzio bidezko moldeatutako piezen ezaugarri gehigarriak eskainiz.
| UV | xurgatzaileak | tindagai |
| Flame | atzeratzaileak | Beira-zuntzak |
| plastifikatzaileak |
Injekzio bidezko moldeaketarako gainazaleko akaberak
Injekzio bidezko moldeoek injekzio bidezko moldeen tresneria, plastikozko injekzio bidezko moldeoa eta gehiago barne hartzen dituzte. Moldearen gainazaleko tratamendua normalean ekoizpen prozesuan zehar egiten da. Injekzio bidezko moldeoa amaitu ondoren, gainazaleko tratamendu batzuk egingo dizkiogu produktu amaituari zure eskakizunen arabera.
Glossy
Diamante bidezko leuntze-prozesu bat erabiliz egiten da akabera bat, eta injekzioz moldeatutako piezetan gainazal distiratsuak lortzen ditu.
Erdi distiratsua
B mailako akaberek lixa-papera erabiltzen dute A mailako piezek baino akabera zakarragoa duten piezak ekoizteko. B mailako akabera jasotzen duten plastikozko pieza moldeatu pertsonalizatuek gainazaleko ehundura matea dute.
Matte
C mailako akaberek lixa-harri pikortsuak erabiltzen dituzte gainazal zakar eta irregularra sortzeko. C mailako akabera jasotzen duten injekziozko plastikozko piezen gainazal-ehundura matea dute.
testura
D mailako akaberek harea eta beirazko ale lehorrak edo oxidoa erabiltzen dituzte akabera oso zakarra sortzeko. Erabilitako material motaren arabera, produktuek akabera satinatua edo matea izan dezakete.
Injekzio-moldaketaren aplikazioak
Injekzio bidezko moldekatzeak zehaztasun handia lor dezakeenez fabrikazio-abiadura onean materialaren egitura aldatu gabe, gero eta gehiago ezagutzen ari da injekzio bidezko moldekatzean erabiltzen diren makina, kontrol-sistema eta erreminta sorta zabalagoa. NOBLEk konpromisoa hartu du zehaztasun-mekanizazio zerbitzuak eskaintzeko bizitzako esparru guztietarako. Gure injekzio bidezko moldekatutako zehaztasun-piezak bizitzako esparru guztietan aurkitzen dira, besteak beste.
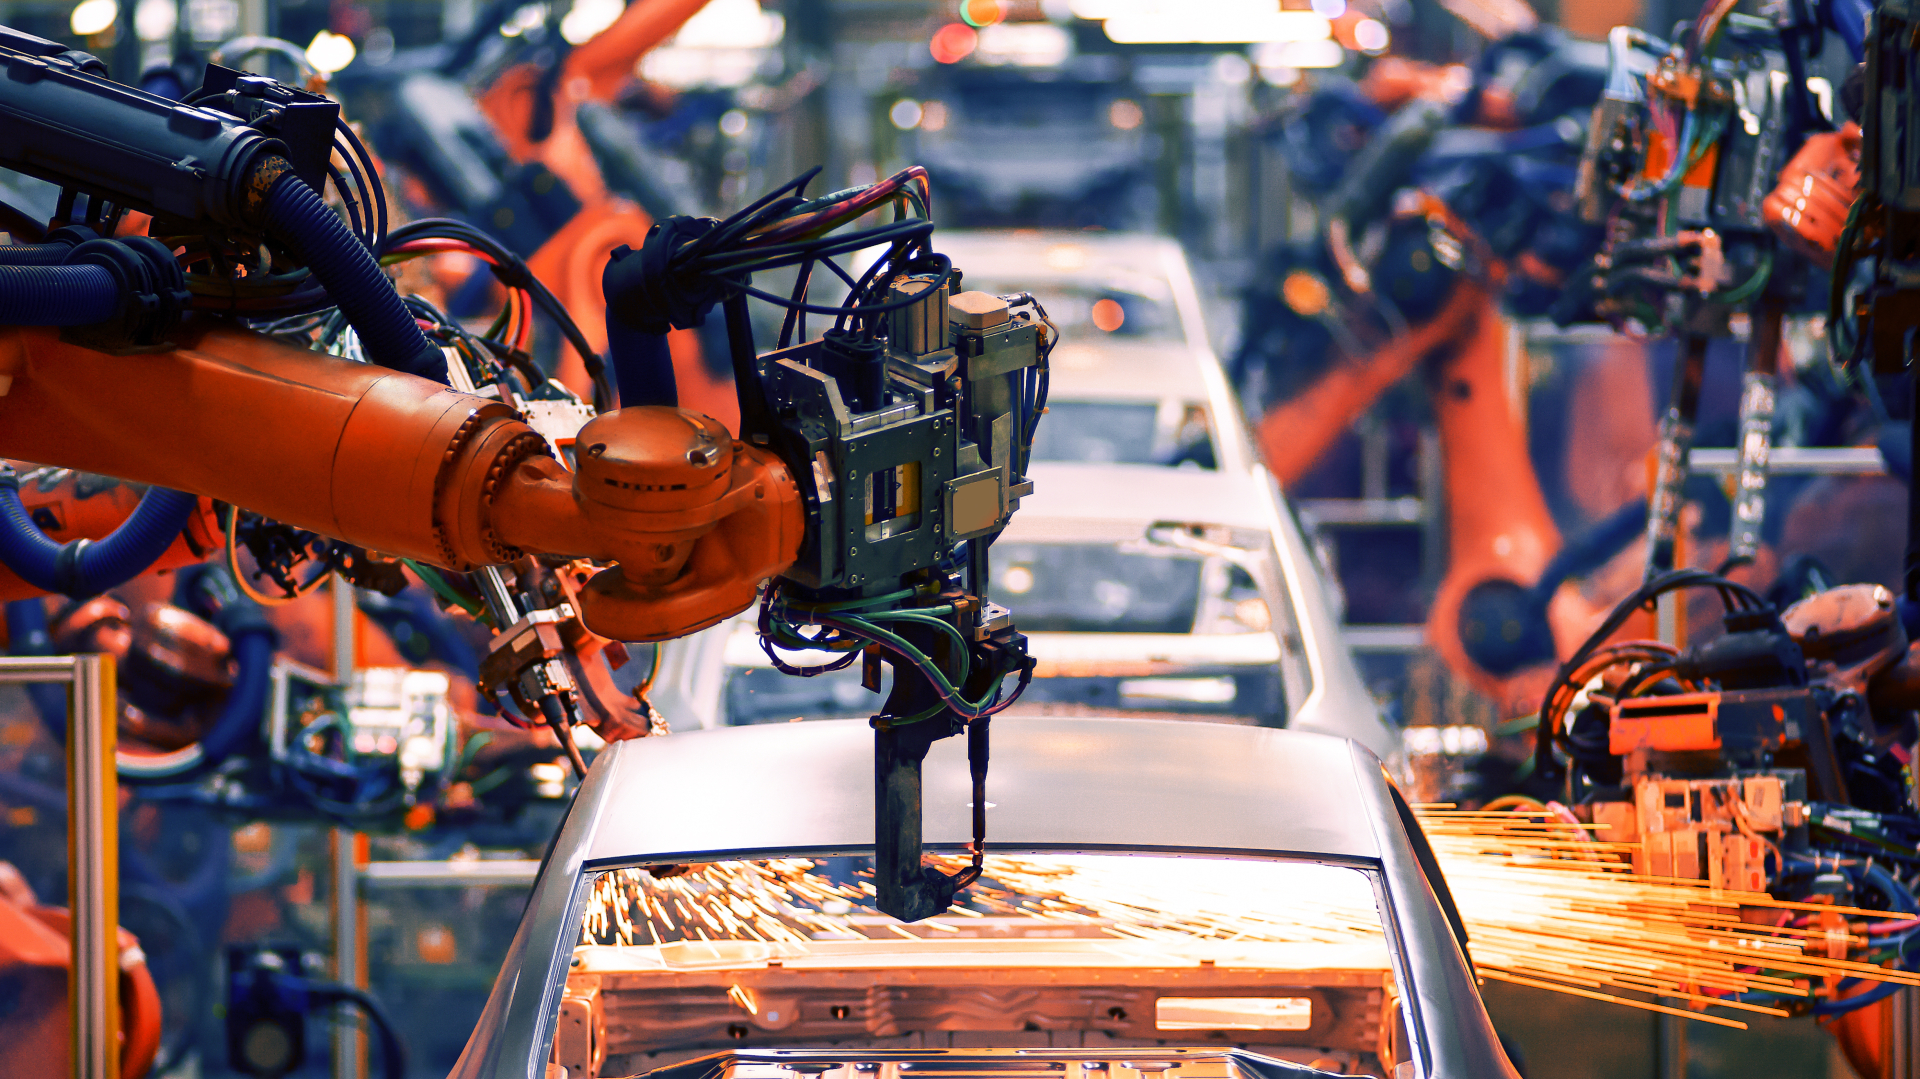
Automatizazio ekipoak
NOBLE Prototipazio Azkarreko zerbitzuak prototipo funtzional automatizatuak azkar eta erraz sortzeko aukera ematen dizu, zure diseinua probatu eta optimizatzeko, prozesu egokia hautatzeko, kostuak murrizteko eta proiektuen zikloak laburtzeko. Eskariaren araberako zerbitzuek zehaztasun-maila handiko piezak automatizatu ditzakete.
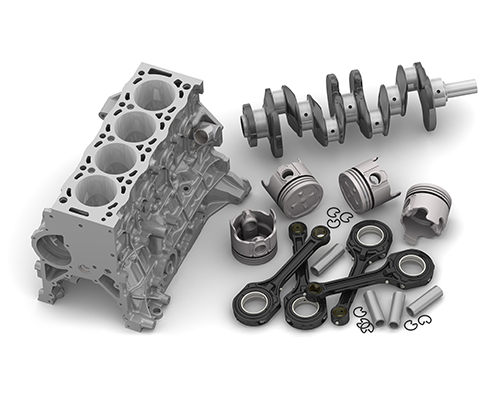
Automotive
Gure bolumen txikiko fabrikazio zerbitzuak dira eskaeraren araberako automobilgintzako piezen fabrikazio-irtenbide aproposa.
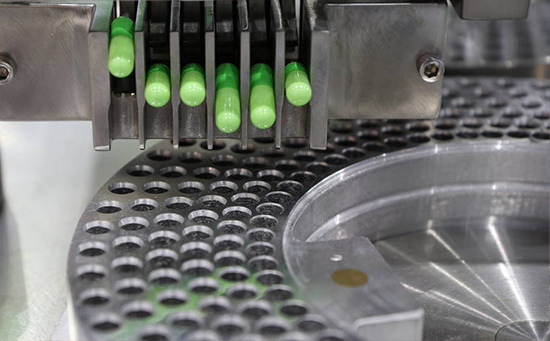
Aparatu medikoak
Medikuntzako hornigaien fabrikatzaileek, teknologiako startup-ek eta ikerketa laborategiek onura handia ateratzen dute eskaintzen ditugun prototipoen irtenbideetatik.
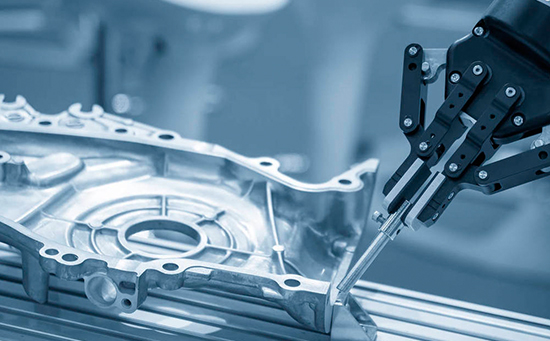
Robotika
Gure industria-mailako robotika prototipoak egiteko eta piezen fabrikazio zerbitzuek robotika merkatuaren etengabeko bilakaeran laguntzen dute.
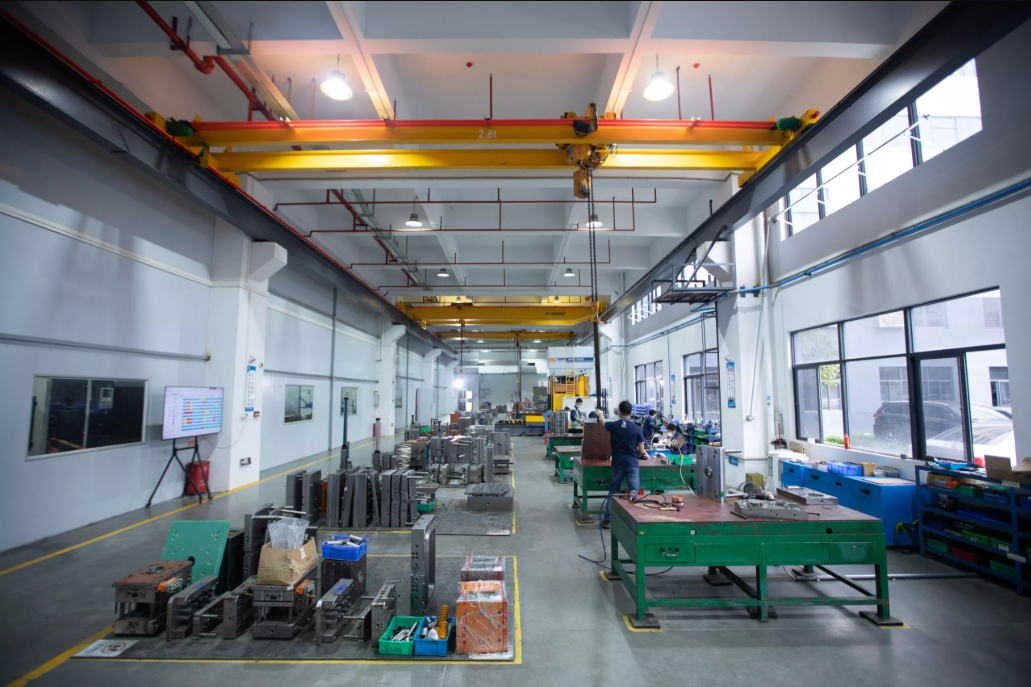
Zergatik aukeratu NOBLE injekzio bidezko moldeo zerbitzu pertsonalizatuetarako?
Injekzio bidezko moldekatzea aukera bikaina da plastikozko piezen ekoizpen masiborako. Urtero, mundu osoko goi-teknologiako hainbat enpresak aukeratzen dute NOBLE injekzio bidezko moldekatzeko piezen prozesamendurako. Zergatik aukeratzen gaitu hainbeste bezerok gu? NOBLE I+G, ekoizpen eta salmenta gaitasun independenteak dituen Txina-Britainia Handiko joint venture bat da. Esperientzia zabala dugu injekzio bidezko moldekatzeko prozesuetan eta zerbitzu sorta osoa eskain diezazukegu zure proiektu berrietarako, besteak beste, diseinua, fabrikazioa, muntaketa, ikuskapena eta probak, eta ontziratzea.
Materialaren aldakortasuna
NOBLEk 200 material baino gehiago eskaintzen ditu aukeran, erretxina arruntak eta diseinatuak barne, errendimenduaren eta kostuaren arteko oreka egokia aurkitzen laguntzeko eta fabrikazio-kostu orokorrak murrizten laguntzeko material alternatiboak identifikatzen laguntzeko.
Eraginkortasun handia
Bertako fabrika ziurtatuekin eta hornikuntza-kate sistema sendo batekin, produktuen garapen zikloak bizkortu eta zure injekzio bidezko piezen ekoizpena ahalik eta azkarren osatu dezakegu.
Gaitasun Integralak
Injekzio bidezko moldeo zerbitzu sorta bat eskaintzen dugu, diseinutik eta prototipoetatik hasi eta tresneria eta ekoizpenera arte. Gure gaitasun zabalek gure bezeroen beharretarako irtenbide osoak eskaintzeko aukera ematen digute.
Koherentzia eta kalitate handia
Ziurtagiridun fabrikak ditugunez, prozesuan zeharreko ikuskapenak eta ekoizpenaren ondoren dimentsio-egiaztapenak egiteak bermatzen du neurrira egindako moldeatutako piezak kalitate koherentean direla, forma konplexua edozein dela ere, zehaztasun handiz.
Prezioa lehiakorra
Injekzio bidezko moldeo zerbitzu pertsonalizatuak eskaintzen dizkizugu prezio lehiakorretan, prototipoen diseinutik ekoizpenera, eta neurrira egindako injekzio bidezko moldeo irtenbideak, kalitate handiko injekzio bidezko moldeo piezak lortuko dituzula ziurtatuz. Gure talde talentudunak zure aurrekontua gainditzen duten balio erantsiko injekzio bidezko moldeo irtenbideak eskain ditzake.
Kalitatea ziurtatzea
Kalitate bermatzeko prozesu zorrotza dugu ekoizten dugun injekzio bidezko moldekatutako pieza bakoitza kalitate gorenekoa dela ziurtatzeko. Gure taldeak moldekatutako pieza bakoitza ikuskatzen du gure kalitate estandar zorrotzak betetzen dituela ziurtatzeko.