
Zer da plastikozko injekzio-moldeaketa?
Plastikozko injekzio bidezko moldeoa oso erabilia den fabrikazio-prozesua da industria-ekoizpenean. Bere oinarrizko printzipioa material urtua aldez aurretik diseinatutako molde-barrunbe batean injektatzea da, non materiala hoztu eta solidotzen den piezaren nahi den forma osatzeko. Prozesu honek material-egokitasun oso handia du, ez bakarrik egokia plastiko termoplastiko eta polimero termoegonkor ohikoenetarako, baita hainbat material ekoizteko ere, hala nola metalak (kasu horretan prozesuari injekzio-galdaketa deitzen zaio), beira, elastomeroak eta baita gozokiak ere. Prozesu osoa lehengaiak berotutako upel batera sartzean hasten da, non uniformeki urtzen diren torloju-zulo baten nahasketa-ekintzaren bidez. Ondoren, material urtua molde-barrunbean injektatzen da presio handiaren pean, eta hoztu eta solidotu ondoren, emaitza den produktua molde-barrunbearen berdina da. Benetako ekoizpenean, moldeen fabrikazioa urrats kritikoa da. Normalean, molde-fabrikatzaile profesionalek moldeak ekoizten dituzte altzairua edo aluminioa bezalako material metalikoak erabiliz, industria-diseinatzaileen edo ingeniarien diseinuetan oinarrituta, moldeek beharrezko piezaren ezaugarriak zehatz-mehatz errepikatu ditzaketela ziurtatuz. Injekzio bidezko moldeoaren teknologiaren aplikazio-eremua oso zabala da, miniaturazko osagai elektronikoetatik hasi eta automobilen karrozeria-panel handietaraino denetarik ekoizteko aukera emanez. Azken urteotan, 3D inprimaketa teknologiaren aurrerapenarekin , fotopolimero material mota berriak erabili dira injekzio molde sinpleen ekoizpenean. Material hauek tenperatura baxuko propietate termoplastiko bereziak dituzte, eta horrek eragozten die injekzio moldeaketa prozesuan urtzea, eta horrela irtenbide tekniko berriak eskaintzen dituzte prototipo azkarrak egiteko eta serie txikiko ekoizpenerako.
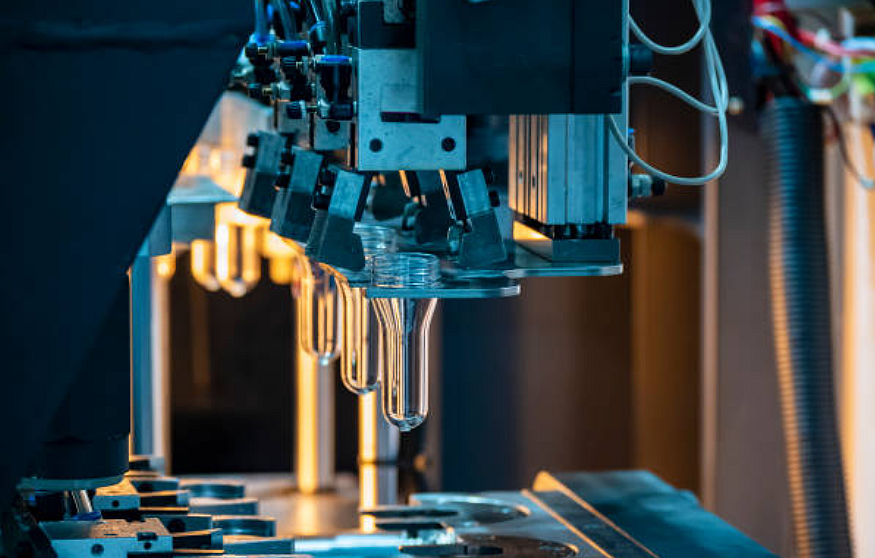
Nola egiten du plastikozko injekzio-moldeaketa lan?
1. urratsa: Lehengaien prestaketa eta berotzea/urtzea
Plastikozko injekzio bidezko moldekatzea plastikozko mekanizazio teknika oso eraginkorra eta zehatza da, eta bere lan-fluxu osoak hainbat etapa kritikoren koordinazio ezin hobea dakar. Ekoizpen-prozesu osoa lehengaien aurretratamenduarekin hasten da, non plastikozko pellet edo hautsak lehenik lehortze zorrotza jasan behar duten materialaren hezetasuna kentzeko. Urrats hau funtsezkoa da, hondar-hezetasuna tenperatura altuetan lurrundu daitekeelako, azken produktuan burbuilak edo gainazaleko akatsak sortuz. Lehortutako lehengaiak injekzio bidezko moldeatzeko makinaren tolbara sartzen dira eta grabitatearen eraginez berotutako upelera sartzen dira. Upela bereziki diseinatutako torloju birakari batekin hornituta dago, materiala garraiatzeaz gain, zizaila-indar handiak eta nahasketa-efektuak ere sortzen ditu bere egitura geometriko bereziaren bidez. Berokuntza-sistemak upelaren tenperatura zehatz-mehatz kontrolatzen du plastikoaren urtze-tenperatura-tartean, normalean tenperatura-zona anitzetan banatuta gradiente-berokuntzarako, berotze uniformea eta plastikoaren urtze mailakatua bermatuz. Torlojuaren biraketa-aurrerapenaren pean, plastikozko pellet solidoek beirazko egoeratik elastikotasun handiko egoerara eta, azkenik, fluxu-egoera likatsura eraldatzen dira, fluxu-gaitasun ona duen urtutako materiala osatuz. Plastifikazio prozesu honek tenperatura, presioa eta torlojuaren abiadura bezalako parametroen kontrol zehatza behar du.
2. urratsa: Plastiko termoplastikoa elikatzea eta urtzea
Injekzio-moldeketa prozesuko plastikozko injekzio-moldeketa etapa prozesu osoko urrats kritikoenetako bat da, azken produktuaren moldeaketaren kalitatea eta dimentsio-zehaztasuna zuzenean zehazten baitu. Plastikozko lehengaia upelean guztiz urtu ondoren, injekzio-moldeketa makina presio handiko injekzio-etapara sartzen da. Puntu honetan, sistema hidraulikoak torlojua abiadura eta presio zehatz-mehatz kontrolatuan aurrera eramaten du, torlojuaren aurreko muturrean gordetako plastiko urtua toberatik molde-barrunbe itxian injektatuz. Injekzio-prozesu hau presio oso altuan egin behar da, normalean hamarnaka eta ehunka megapascal artekoa, urtutako material likatsuak moldearen txoko guztiak azkar bete ditzan ziurtatzeko. Moldearen sistema arretaz diseinatuta dago, korridore nagusia, korridore eta atea bezalako egiturak barne, urtutako materialaren fluxua batera gidatzen eta betetze-prozesua kontrolatzen dutenak. Betetze-prozesuan, urtutako materialaren aurreko ertzean tenperatura, presioa eta emaria zorrotz kontrolatu behar dira, edozein gorabeherak akatsak sor ditzakeelako, hala nola jaurtiketa laburrak, flashak edo soldadura-lerroak.
3. urratsa: Presioa mantentzea
Injekzio bidezko moldeo-prozesuan, eusteko presioaren etapa funtsezko urratsa da produktuaren kalitatea bermatzeko, eta zuzenean eragiten dio azken produktuaren dimentsio-zehaztasunari, propietate mekanikoei eta gainazalaren kalitateari. Plastiko urtuak molde-barrunbea bete ondoren, sistemak berehala igarotzen da eusteko presioaren fasera. Fase honetan, injekzio bidezko moldeo-makinak presio jakin bat aplikatzen jarraitzen du oraindik guztiz solidotu ez den plastiko urtuari. Fase honen funtzio nagusia hoztean gertatzen den bolumen-uzkurdura konpentsatzea da, eta horrela, materialaren uzkurdurak eragindako dimentsio-desbideratzeak, gainazaleko sakonuneak edo barne-hutsuneak bezalako akatsak saihestu. Eusteko presioaren prozesuak hiru parametro nagusiren kontrol zehatza behar du: eusteko presioa, eusteko denbora eta eusteko presioaren kurba. Normalean, eusteko presioa injekzio-presioaren % 30-% 80ra ezartzen da, eta balio espezifikoak optimizatzen dira materialaren propietateen, produktuaren egituraren eta prozesuaren eskakizunen arabera. Eusteko denbora produktuaren hormaren lodieraren eta hozte-abiaduraren araberakoa da, eta, oro har, plastikoa atean guztiz solidotu arte jarraitzen du.
4. urratsa: Eusteko eta hozteko denbora
Injekzio bidezko moldeo prozesuan, hozte-etapa faktore kritikoa da ekoizpen-eraginkortasuna eta produktuaren kalitatea zehazteko. Mantentze-presioaren etapa amaitu ondoren, moldearen barruko plastiko urtua hozte-prozesu kontrolatu batean sartzen da, eta prozesu horrek jarraitzen du piezak egitura-erresistentzia eta dimentsio-egonkortasun nahikoa lortu arte, segurtasunez desmoldatu ahal izateko. Hozte-prozesua ez da bero-xahutze naturala soilik, baizik eta zehaztasunez kontrolatutako bero-truke prozesu bat. Moldea hozte-kanal sistema konplexu batez hornituta dago, eta horrek zirkulazio-hozte-euskarriak (normalean ura edo olioa) erabiltzen ditu plastikoaren solidotzean askatzen den beroa azkar kentzeko. Hozte-sistemaren diseinua zientifikoki sendoa izan behar da, hozte-eraginkortasuna bermatuz eta gehiegi hozteak eragindako barne-tentsioa edo deformazioa saihestuz. Hozte-denboraren iraupena hainbat faktoreren araberakoa da, besteak beste, plastikozko materialaren propietate termikoak, produktuaren hormaren lodiera, moldearen tenperatura eta hozte-sistemaren eraginkortasuna. PP eta PE bezalako plastiko kristalinoentzat, kristalinitateak produktuaren errendimenduan duen eragina ere kontuan hartu behar da, eta horrek hozte-tasen kontrola bereziki kritikoa bihurtzen du.
5. urratsa: Kanporatzeko eta akabera prozesuak
Injekzio bidezko moldeaketaren azken etapa kritikoa moldea ireki eta pieza kentzeko fasea da, injekzio bidezko moldeatze ziklo osoaren amaiera markatzen duena. Pieza molde barrunbean behar bezala hoztu eta nahi den gogortasuna lortu ondoren, injekzio bidezko moldeatze makinaren lotzeko sistema funtzionatzen hasten da. Lehenik, presio handiko lotzeko modutik presio baxuko babes modura igarotzen da, eta ondoren moldea leunki irekitzen da banaketa lerroan zehar, aurrez ezarritako programaren arabera. Moldearen irekitze sekuentzia eta abiadura zehatz-mehatz kontrolatu behar dira, normalean hiru faseko irekitze kurba bat erabiliz (motela-azkar-motela) moldearen irekiera eraginkorra bermatzeko, bat-bateko bereizketak eragindako piezaren kalteak edo moldearen lesioak saihestuz. Moldea guztiz ireki ondoren, moldearen alde mugikorraren aldean instalatutako kanporatze sistema funtzionatzen hasten da. Kanporatze mekanismoak, hala nola kanporatze pinak, kanporatze plakak edo balbula pneumatikoak, leunki mugitzen dira mugimendu hidrauliko edo mekanikoaren pean, moldekatutako pieza molde barrunbetik bereizteko. Kanporatze prozesuak arreta berezia eskatzen du kanporatze abiadura, ibilbidea eta kanporatze maiztasuna kontrolatzeko, produktuaren desmoldaketa osoa bermatzeko, kanporatze markak edo deformazioak bezalako akatsik gabe. Egitura konplexuko produktuetarako, desmoldeatzeko metodo bereziak beharrezkoak izan daitezke, hala nola, hainbat kanporatze-mekanismoren funtzionamendu sekuentziala edo desmoldeatzeko biraketa.
Zeintzuk dira plastikozko injekzio bidezko moldeatzearen aplikazioak?
1. Automobilgintza
Plastikozko injekzio bidezko moldeatzeak funtsezko zeregina du automobilgintza sektorean, hainbat osagai ekoizten baititu, barnealdetik kanpoaldera, eta funtzionaltasunetik apaingarrietaraino. Automobilgintzaren barne sistemen sektorean, injekzio bidezko moldeatze teknologia asko erabiltzen da pieza bakarreko tresna-panelak, ateko apaingarrien panelak, erdiko kontsolako panelak, eserlekuen beso-euskarriak eta hainbat biltegiratze konpartimentu fabrikatzeko. Osagai hauek ez dute soilik dimentsio-zehaztasun eskakizun zorrotzak bete behar, baita ukimen-sentsazio bikaina eta gainazaleko ehundura estetikoki atseginak ere. Injekzio bidezko moldeatzeak, ondorengo prozesuekin konbinatuta, hala nola pintura, azal-estaldura edo IMD (molde barruko dekorazioa), ezin hobeto bete ditzake eskakizun horiek. Automobilgintzaren kanpoaldean, injekzio bidezko moldeatutako osagaiek, hala nola paraxoke-sistemek, gurpil-arkuen apaingarri-zerrendek eta parrilla-multzoek, ez dituzte hiru dimentsioko forma konplexuak bakarrik izaten, baita errendimendu-eskakizun bereziak ere betetzen dituzte, hala nola inpaktuarekiko erresistentzia eta eguraldiarekiko erresistentzia.
2. Mediku gailuak
Plastikozko injekzio bidezko moldeoaren teknologiak ezinbesteko zeregina du gailu medikoen fabrikazioan , oinarrizko kontsumigarri medikoetatik hasi eta goi-mailako doitasun-tresnetaraino produktu sorta zabala hartzen baitu aplikazio gisa. Botatzeko hornidura medikoen arloan, injekzio bidezko moldeo-prozesuak erabiltzen dira xiringa esterilaren osagaiak, zain barneko konektoreen osagarriak, odola biltzeko hutsean dauden hodiak, birusen laginketa-hodiak eta beste botatzeko gailu mediko batzuk ekoizteko. Produktu hauek dimentsio-zehaztasunari, gainazaleko akaberari eta zigilatzeko errendimenduari buruzko eskakizun zorrotzak dituzte. In vitro diagnostikoaren arloan, doitasunezko injekzio bidezko mikrofluidoen txipek, erreaktiboen kit-en karkasek eta proba-txartelen substratuek laguntza tekniko fidagarria eskaintzen dute diagnostiko molekular modernoetarako eta arreta-puntuko probak egiteko (POCT). Kirurgia-tresnen arloan, injekzio bidezko moldeo-teknologia erabiltzen da laparoskopia-tresnen heldulekuak, hemostatoen osagaiak, jostura-gailu kirurgikoak eta beste produktu batzuk fabrikatzeko.
3. Elektronika eta Etxetresna Elektrikoa
Plastikozko injekzio bidezko moldeoaren teknologiak funtsezko zeregina du elektronika eta etxetresna elektrikoen fabrikazio-industrian, bere aplikazioek produktu elektronikoen hornidura-katearen ia etapa guztietan zehar hedatzen baitira. Kontsumo-elektronika sektorean, injekzio bidezko moldeo-prozesuak asko erabiltzen dira telefonoen karkasen, ordenagailu eramangarrien egitura-osagaien, erloju adimendunen karkasen eta beste produktu batzuen ekoizpenean. Produktu hauek ez dute soilik dimentsio-zehaztasun eta gainazal-akabera kalitate oso altua behar, baizik eta diseinu modernoaren eskakizunak ere bete behar dituzte, profil arin eta meheen eta pieza bakarreko eraikuntzaren arabera. Konektore elektronikoak injekzio bidezko moldeorako beste aplikazio-eremu garrantzitsu bat dira, besteak beste, USB atakak, C motako konektoreak eta plaka arteko konektoreak bezalako zehaztasun-osagaiak. Produktu hauek dimentsio-egonkortasunari eta isolamendu-errendimenduari buruzko eskakizun oso zorrotzak dituzte, askotan ±0.02 mm-ko tolerantziekin kontrolatuta. Etxetresna elektrikoen arloan, injekzio bidez fabrikatutako aire girotuko panelak, garbigailuen kontrol-panelak eta hozkailuko ateko heldulekuak bezalako osagaiek ez dute soilik erresistentzia estrukturalaren eskakizunak bete behar, baita eguraldiarekiko erresistentzia eta suaren aurkako propietate bikainak ere izan behar.
Plastikozko injekziozko moldeatzearen abantailak
1. Eraketa-eraginkortasun handia
Plastikozko injekzio bidezko moldekatzeak fabrikazioan nabarmentzen da bere ekoizpen-eraginkortasun bikainagatik. Prozesu honek ekoizpen-fluxu guztiz automatizatua erabiltzen du, lehengaien sarreratik produktu amaituaren irteeraraino etengabeko eta etenik gabeko funtzionamendua ahalbidetuz. Injekzio bidezko moldekatze-ziklo tipiko batek 15 eta 120 segundo arteko iraupena izan ohi du, produktuaren tamainaren eta konplexutasunaren arabera. Abiadura handiko injekzio bidezko moldekatze-makina modernoek ehunka moldekatze-ziklo lor ditzakete minutuko, eta horrek bereziki egokiak bihurtzen ditu eskala handiko fabrikazioa behar duten osagaien ekoizpenerako. Mekanizazio tradizionalarekin edo eskuzko moldekatzearekin alderatuta, injekzio bidezko moldekatzeak ekoizpen-denboraren % 90 baino gehiago aurreztu dezake. Gainera, barrunbe anitzeko molde-teknologiaren aplikazioak dozenaka produktu berdin aldi berean moldekatzea ahalbidetzen du injekzio bakarrean, denbora-unitateko ekoizpena areagotuz. Ekoizpen-metodo oso eraginkor honek unitateko fabrikazio-kostua nabarmen murrizten du, eskala handiko industria-ekoizpenerako irtenbide aproposa eskainiz.
2. Zehaztasun handia eta errepikagarritasun ona
Plastikozko injekzio bidezko moldeo-prozesuak abantaila bikainak ditu dimentsio-zehaztasunari eta produktuaren koherentziari dagokionez. Injekzio bidezko moldeo-ekipo aurreratuek, zehaztasun-mekanizatutako moldeekin konbinatuta, ±0.01 mm-ko dimentsio-tolerantzia ultra-altuak lor ditzakete, zehaztasun-piezen eskakizun zorrotzenak betez. Zehaztasun-maila hau funtsezkoa da konektore elektronikoak eta dimentsio-zehaztasunarekiko oso sentikorrak diren produktuetarako. Errepikagarritasunari dagokionez, injekzio bidezko moldeo-produktuek aldakuntza minimoa erakusten dute loteen artean, CPK balioak normalean 1.67 baino gehiago izanik, eskala handiko ekoizpenean produktu bakoitzak kalitate-ezaugarri berdinak dituela ziurtatuz. Injekzio bidezko moldeo-makina modernoek kontrol-sistem itxiak dituzte, prozesu-parametroak denbora errealean kontrolatzen eta doitzen dituztenak, ekoizpen-egonkortasuna bermatuz.
3. Aplikagarri diren material sorta zabala
Plastikoen injekzio-moldeaketa prozesuak materialentzako egokitzapen bikaina erakusten du, ia polimero material mota guztiak prozesatzeko gai baita. Plastiko termoplastikoei dagokienez, PP eta ABS bezalako erabilera orokorreko plastikoetatik hasi eta PC eta POM bezalako ingeniaritza-plastikoetaraino, baita PEEK eta PEI bezalako errendimendu handiko plastikoetaraino ere, injekzio-moldeaketa bidez prozesatu daitezke. Erretxina fenolikoa eta epoxi erretxina bezalako plastiko termoegonkorrak ere egokiak dira injekzio-moldeaketa prozesu espezializatuetarako. Horrez gain, hainbat elastomero (TPE, TPU), bio-oinarritutako plastikoak eta material biodegradagarriak gero eta gehiago erabiltzen ari dira injekzio-moldeaketa. Materialen formulazioak egokituz, propietate espezifikoak dituzten produktuak ekoiztu daitezke, hala nola suaren aurkako mailak, UV izpien aurkako mailak, eroale mailak edo babes elektromagnetiko mailak.
Desabantailak plastikoa injekzioa
1. Moldeen kostu handiak
Plastikozko injekzio-moldeaketa prozesuak oztopo ekonomiko handiak ditu moldeen inbertsioari dagokionez. Injekzio-moldeen multzo ertain konplexu batek normalean 50,000 eta 500,000 yuan arteko inbertsioa behar du ekoizpen-kostuetarako, eta zehaztasun handiko edo barrunbe anitzeko moldeek, berriz, milioi bat yuan arteko kostua izan dezakete. Moldeen fabrikazio-prozesuak hainbat urrats ditu, hala nola zehaztasun-prozesamendu mekanikoa, tratamendu termikoa eta gainazaleko tratamendua, eta 4 eta 12 aste arteko ekoizpen-zikloa du diseinutik entregara arte. Hasierako inbertsio handi honek injekzio-moldeaketa bideragarritasun ekonomikoa eskala handiko ekoizpenean bakarrik guztiz gauzatzen du (normalean 5,000 unitate edo gehiago behar izaten dira). Prototipoen baliozkotzerako edo produktuaren garapenaren hasierako faseetan eskala txikiko proba-ekoizpenerako, 3D inprimaketa edo silikonazko moldeak bezalako prozesu alternatiboek kostu-abantaila handiagoak eskain ditzakete. Gainera, moldeen mantentze-lanek eta biltegiratzeak etengabeko inbertsioa behar dute, eta horrek jabetza-kostu osoa areagotzen du.
2. Diseinu aldaketa zurrunak
Plastikozko injekzio bidezko moldeatzeak zurruntasun handia erakusten du produktuen diseinuaren aldaketei dagokienez. Altzairuzko doitasun-erremintak direnez, moldeak zailak dira nabarmen aldatzea fabrikatu ondoren. Dimentsio-doikuntza sinpleek ere nukleoa edo barrunbea berriro mekanizatzea eska dezakete, eta egitura-diseinuaren aldaketek askotan molde zaharra baztertu eta berri bat sortzea eskatzen dute. Aldaketa horiek ez dituzte mekanizazio-kostu gehigarriak sortzen bakarrik (normalean jatorrizko moldearen kostuaren % 30-70), baita 2-4 asteko ekoizpen-atzerapenak ere. Produktuaren garapen-iterazioetan, malgutasun ez horrek enpresak behartzen ditu diseinuaren balidazio guztia osatzera moldea fabrikatu aurretik, eta horrek garapen goiztiarraren arriskuak eta kostuak handitzen ditu.
3. Produktuaren neurriak moldeen mugapenek mugatzen dituzte
Plastikozko injekzio bidezko moldeatzeak berez ditu prozesu-mugak produktuaren dimentsioei dagokienez. Ekipamenduaren ikuspuntutik, moldeatze-dimentsio maximoak injekzio bidezko moldeatze-makinaren lotzeko indarrak eta moldearen barrunbe-espazioak mugatzen dituzte. Gaur egun, merkatuan dauden injekzio bidezko moldeatze-makina handienek gutxi gorabehera 4 metroko luzerako produktuak ekoiz ditzakete; hala ere, ekipamendu horien inbertsio- eta funtzionamendu-kostuak oso altuak dira. Horma ultra-meheko produktuek (adibidez, 0.5 mm-tik beherako lodiera dutenek) oso eskakizun handiak ezartzen dituzte moldearen zehaztasunari eta prozesuaren kontrolari dagokionez. Muga horiek eskatzen dute tamaina-eskakizun bereziak dituzten aplikazio batzuetarako prozesu alternatiboak aztertzea. Adibidez, produktu handiak egokiagoak izan daitezke rotomoldaketa edo puzte-moldaketa egiteko, eta mikro-zehaztasuneko piezek mikro-injekzio bidezko moldeatze edo estanpazioa behar izan dezakete. Gainera, produktuaren dimentsioak handitzeak hozte-denbora nabarmen luzatzen du, eta horrek eragina du ekoizpen-eraginkortasun orokorrean.
Maiz egiten diren galderak plastikozko injekzio bidezko moldekatzeari buruz
Zenbat denbora behar da plastikozko injekzio bidezko piezak ekoizteko?
Plastikozko injekzio bidezko piezak ekoizteko behar den denbora hainbat faktoreren araberakoa da, besteak beste, piezaren tamaina, diseinuaren konplexutasuna, material mota eta ekoizpen bolumena.
Zer faktorek eragiten dute injekzioz moldeatutako piezen kalitatean?
Injekzio bidezko moldekatutako piezen kalitatea moldearen diseinuak, materialen hautaketak, prozesatzeko parametroek, makinaren egoerak eta operadorearen trebetasunak baldintzatzen dute batez ere. Diseinu onak, material egokiek, ezarpen zehatzek eta ekipamendu ondo mantentzeak pieza koherente eta akatsik gabekoak bermatzen laguntzen dute.







