
Sarrera
Hutseko kopak eguneroko bizitzan zein industria-inguruneetan ohikoak dira. Pieza handiak altxatzen ari zaren ala poltsa bat horman zintzilikatzen ari zaren, beti daude presente.
Bi zati izan ohi dituzte: bentosa-gorputza eta zigilatzeko ezpain malgua. Metalezko bentosak ohikoak dira industria-inguruneetan, baina eguneroko bizitzan plastikozko edo silikonazko modeloak aukeratzen dituzte. Kapitulu honetan, plastikozko bentosetan jarriko dugu arreta.
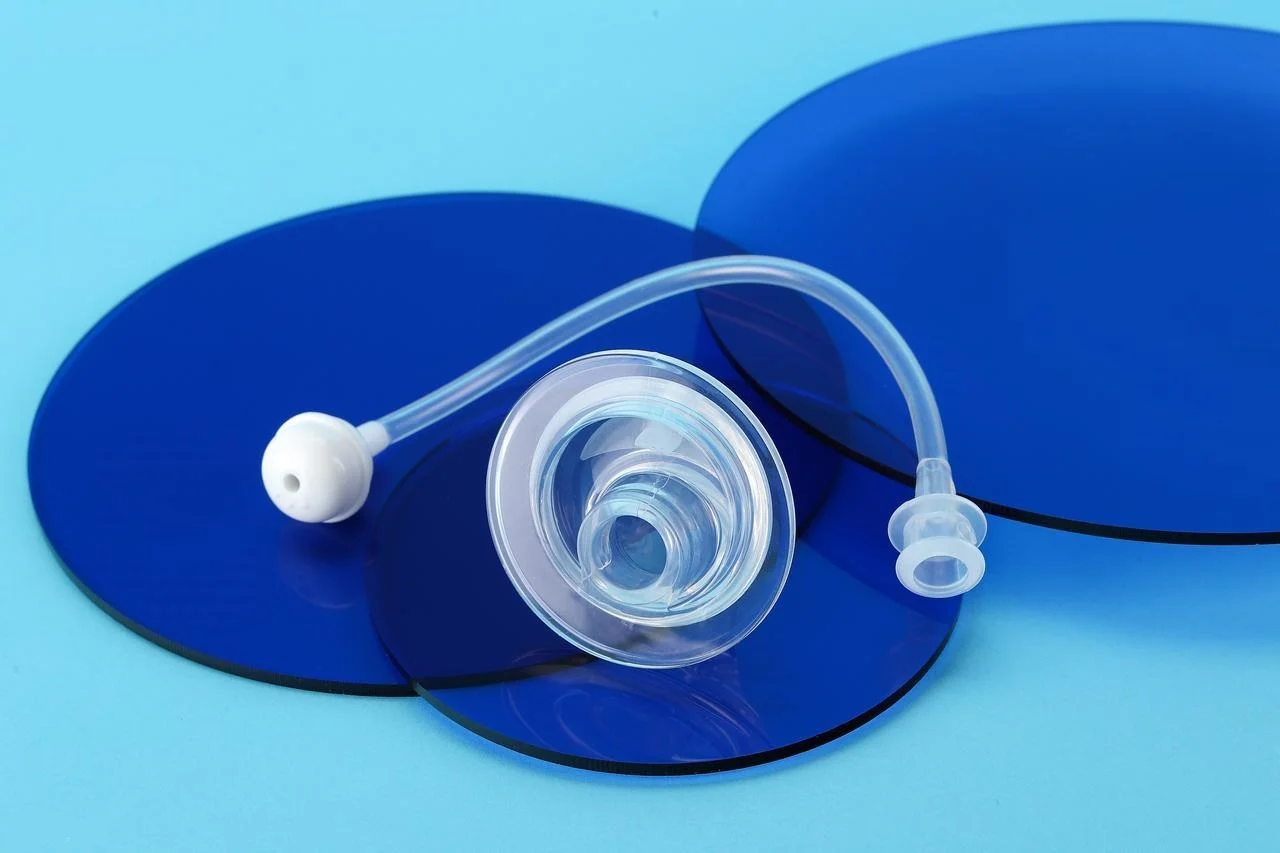
Plastikoak egitura zurruna ematen du. Kopak bizkarrezurra behar du indarra transferitzeko, erori gabe. Silikonak zigilatzeko ezpain malgua ematen du. Ezpain horrek gainazal irregularretara egokitzen da. Hutsean zigilatzea sortzen du.
Pausoz pauso: Oinarrizko fabrikazio-prozesuak
Hutseko kopen ekoizpen masiboak ez du metalezko fabrikaziorik behar. Ez dago soldadurarik. Ez dago bloke gordinen mekanizaziorik. Teknologia nagusiak moldekatze prozesuak dira. Jendeak materiala barrunbeetan isurtzen du. Barrunbeek piezari forma ematen diote.
1. Plastikozko gorputza Injekzio moldeatzea (Osagai zurruna)
Bezeroek plastikozko injekzio bidezko moldeaketa erabiltzen dute gorputz zurrunerako. Ohiko materialen artean ABS, PC eta nylona daude. Injekzio bidezko moldeaketa makina batek plastikozko pelletak urtzen ditu. Urtutako materiala altzairuzko molde barrunbe batera behartzen da. Ziklo denborak 15 eta 60 segundo artekoak dira, piezaren tamainaren eta hormaren lodieraren arabera.
Prototipazio azkarra askotan sartzen da jokoan hemen. 3D inprimatutako plastikozko gorputz batek aukera ematen die pertsonei egokitzapena eta funtzionamendua probatzeko tresna gogor baten zain egon gabe. Diseinua blokeatzen denean, ekoizpen moldea mozten da.
2. Silikonazko ezpainen moldura (zigilatzeko elementu malgua)
Bi prozesu dira nagusi hemen. Jendeak bolumenaren eta zehaztasunaren arabera aukeratzen du.
- Konpresioa moldura lan egiten du bolumen txikiagoetarako. Tresneriaren kostua txikiagoa da. Aurrez eratutako silikonazko pieza huts bat berotutako barrunbe batean sartzen da. Prentsa ixten da. Beroak eta presioak materiala moldatzen dute. Ziklo denborak luzeagoak dira. Baina hasierako inbertsioa txikiagoa da.
- Silikonazko kautxu likidoa (LSR)Injekzioak bolumen handiak kudeatzen ditu. Zehaztasuna hobea da. Bi osagai likido nahasten dira eta zuzenean injektatzen dira molde berotu batean. Ontzea barrunbearen barruan gertatzen da. Ziklo denborak laburragoak dira. Tresnen kostua handiagoa da. Jendeak LSR erabiltzen du koherentzia garrantzitsua den aplikazio zorrotzetarako.
3. Lotura kritikoa: silikona plastikoari lotzea
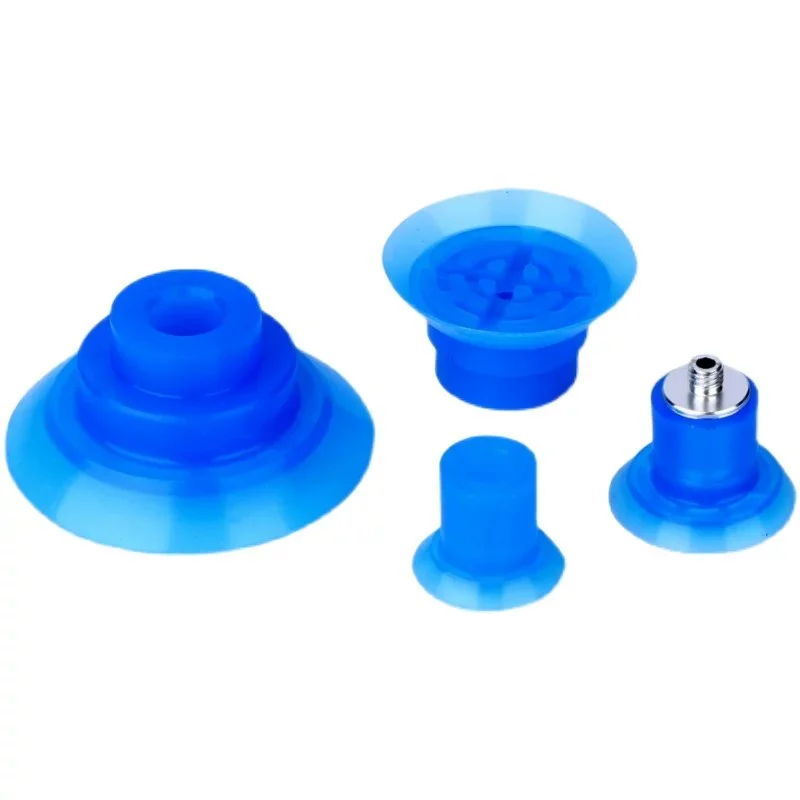
Urrats honek kopa sendotzen edo apurtzen du. Silikonazko ezpaina plastikozko gorputzari lotuta egon behar du. Bi metodo daude.
- Gehiegizko moldaketa is masa-ekoizpenerako metodo hobetsia. Plastikozko gorputza bigarren molde batean jartzen da. Silikona likidoa zuzenean injektatzen zaio. Lotura kimiko bat sortzen da interfazean. Ez da itsasgarririk behar. Juntura iraunkorra da.
- Postmoldeaketa Itsasgarri Lotura alternatiba gisa balio du. Jendeak materialak bateraezinak direnean edo gainmoldatzeko tresneria erabilgarri ez dagoenean erabiltzen du. Imprimazio bat aplikatzen zaio plastikozko gainazalari. Itsasgarria aplikatzen zaio silikonazko ezpainari. Ondoren, piezak elkarrekin prentsatzen dira. Lotura mekanikoa da, ez kimikoa. Funtzionatzen du, baina ez da hain fidagarria ziklo handiko aplikazioetarako.
4. Akabera eta Postprozesatzea
Moldeatutako kopa ez dago oraindik amaituta. Hainbat urrats jarraitzen dira.
Moldearen banaketa-lerroetan kentzen dira gehiegizko silikonazko gainazala kentzeak . Moldearen banaketa-lerroetan, eskuz edo kriogenikoki kentzeko prozesu automatizatuaren bidez mozten dituzte. Silikona biguna da. Moldea ondo diseinatuta badago, gainazala garbi zuritzen da.
Post-sendotzea labeetan gertatzen da. Silikona tenperatura altuetan egoten da hainbat orduz. Urrats honek gurutzatze-erreakzioa osatzen du. Egonkortasuna hobetzen da. Propietate mekanikoak egonkortzen dira. Jendeak urrats hau saltatzen du bere ardurapean.
Ihes-probak eta ikuskapenak akatsak detektatzeko. Kopa bakoitza hutsunearen mantentze-lanetarako probatzen da. Jendeak presioaren beherakada edo emari-neurketa erabiltzen du. Ikuskapen bisualak hutsuneak, distira eta lotura-osotasuna egiaztatzen ditu. Ihes egiten duen kopa batek huts egiten du lana. Probak ez dira aukerakoak.
Hutsean Kopa Fabrikatzeko 7 Fabrikazio Erronka Nagusiak
1. Silikonazko aire burbuilak (hutsuneak)
Airea harrapatuta geratzen da nahasketan zehar. Burbuilak hutsune bihurtzen dira amaitutako piezan. Hutsuneek zigilua ahultzen dute. Ihes-bideak sortzen dituzte.
Irtenbidea: Hutsean gasa kentzeko ekipoa derrigorrezkoa da. Jendeak silikonazko osagaiak nahasten ditu. Ondoren, nahasketa huts-ganbera batera sartzen da. Hutsean dauden aireak ateratzen dira isuri edo injektatu aurretik.
2. Ontze irregularra (zati itsaskorrak edo bigunak)
Pieza moldetik itsaskor ateratzen da. Edo bigunegia. Edo puntu batzuetan guztiz sendotu gabe. Arrazoia ia beti nahasketa-proportzio okerrak dira.
Irtenbidea: Balantza zehatzak eta nahasketa-protokolo sakonak. Jendeak osagai bakoitza pisatzen du. Denbora jakin batez nahasten du. Ontziaren alboak urratzen ditu. Ehuneko biko desbideratze-multzo batek huts egiten du. Prototipazio azkarreko exekuzioek askotan eskuz nahastutako multzo txikiak erabiltzen dituzte. Multzo txiki horiek ekoizpen-eskalan ageriko bihurtzen diren nahasketa-erroreak ezkutatu ditzakete. Jendeak nahasketa-prozesua ekoizpen-ekipoetan balioztatu behar du bolumena handitu aurretik.
3. Piezaren deformazioa (distortsioa)
Silikonazko ezpaina kargaren pean erortzen da. Edo kopak ez du bere forma mantentzen desmoldeatzen ari den bitartean. Materiala bigunegia da piezaren geometriarentzat.
Irtenbidea: Egokitu Shore A gogortasuna piezaren tamaina eta formara. 30A-ko silikonazko pieza txiki eta lodietarako balio du. Ezpain handi eta mehe batek 50A edo gehiago behar ditu. Ingeniariek durometro desberdinak probatzen dituzte prototipoak egiten dituzten bitartean, forma mantentzen duen gogortasun minimoa aurkitzeko. Gogorregia bada, zigilatzea kaltetzen da. Bigunegia bada, pieza deformatu egiten da.
4. Moldeari itsastea (moldetik kentzeko arazoak)
Silikona sendotuak ez du askatzen. Pieza urratu egiten da kentzean. Moldea kaltetu egiten da.
Kausa: Askatzeko agente nahikorik ez edo moldearen diseinuan azpiko ebaki konplexuak. Silikonazko mota batzuk besteak baino itsaskorragoak dira.
Irtenbidea: Moldearen diseinu egokia da lehen defentsa-lerroa. Saihestu ebaki zorrotzak. Erabili zirriborro-angeluak. Ondoren, aplikatu askatzeko agentea kontu handiz. Gutxiegi bada, pieza itsatsita geratzen da. Gehiegi bada, gainazalaren akaberak kalte egiten dio. Jendeak aplikazio-prozesu estandar bat garatzen du molde bakoitzerako.
5. Plastiko-silikona lotura ahula edo hutsala
Silikonazko ezpaina plastikozko gorputzetik bereizten da. Kopa huts egiten du zerbitzuan. Lotura ez zen inoiz nahikoa sendoa izan.
Kausa: Materialen bateraezintasuna da ohiko erruduna. Silikona ez da plastiko gehienetara itsasten gainazaleko tratamendurik gabe.
Irtenbidea: Lehentasuna eman gainmoldaketa-tresneriari ahal den guztietan. Gainmoldaketak lotura kimiko bat sortzen du LSR injekzio-prozesuan. Ez da itsasgarririk behar. Gainmoldaketa bideragarria ez denean, jendeak industria-itsasgarri espezializatuak erabiltzen ditu gainazaleko imprimazioekin. Itsasgarri-bideak prozesuaren kontrol zorrotza behar du.
6. Lixibiazio eta kutsadura kimikoa (janaria/medikuntza)
Janariekin kontaktuan jartzeko edo erabilera medikorako piezek ezin dituzte produktu kimikoak isuri. Silikona estandarrek seguruak ez diren gehigarriak dituzte.
Kausa: Ziurtagiririk gabeko lehengaiak. Hornitzaileak urratsak kendu ditu.
Irtenbidea: FDAk betetzen duen silikona lortu. Araudi garrantzitsua 21 CFR 177.2600 da. Aplikazio medikoek ISO 10993 ziurtagiria behar izan dezakete. Jendeak ziurtagiriak eskatzen ditu materiala erosi aurretik.
7. Kanpoko objektuen kutsaduraren arriskuak
Metalezko edo plastikozko pieza gogor bat janari-hodi batera erortzen da. Hutseko kopa hautsi edo zati bat bota du. Kutsadurak erretiratzea eragiten du.
Kausa: Silikona estandarra ez da metalezko detektagailuekin detektatzen. Hautsitako piezak kalitate-kontroletatik pasatzen dira oharkabean.
Irtenbidea: Erabili metalak detektatzeko moduko silikona konposatuak. Material hauek ekoizpen-lerroetan metal-detektagailuak aktibatzen dituzten ferro-gehigarriak dituzte. Gehigarriak FDAk onartuta daude ustekabeko kontakturako. Jendeak detektatzeko moduko kalitateak eskatzen ditu elikagaiak prozesatzeko eta aplikazio farmazeutikoetarako. Materialaren kostu gehigarria txikia da erretiratze batekin alderatuta.
Material Kritikoen Hautaketa Irizpideak in Vacuum CAraudia Fabrikazio
Gogortasuna (Shore A)
Silikonaren gogortasuna Shore A eskalan neurtzen da. Zenbaki txikiagoek material bigunagoa esan nahi dute. Zenbaki handiagoek konposatu sendoagoak eta iraunkorragoak esan nahi dute.
35A aplikazio leun eta delikatuetarako da. Croissant berri bat maneiatzea. Lente leundu bat aukeratzea. Ezpaina erraz egokitzen da. Heldulekua leuna da. Alde txarra higadura-iraupena da. Silikona biguna azkarrago urratzen da.
50A aplikazio sendo eta iraunkorretarako da. Metalezko xafla bat altxatzea. Plastikozko pieza zakar bat mugitzea. Ezpainak urradurari eusten dio. Euspen-indarra handiagoa da. Baina 50A ez da 35A bezain ondo egokitzen gainazal irregularretara.
Elikagaien Maila Betetzea
Janari-kontaktua araututako espazioa da. Silikona arruntak ez dira onartzen.
FDA 21 CFR 177.2600 AEBetako araua da. Onartutako erauzgarriak eta proba-metodoak zehazten ditu. Ziurtagiridun konposatu batek proba hauek gainditzen ditu. Ziurtagiririk ez badago, materiala ez da betetzen, itxura berdina izan arren.
EB 1935/2004 da Europako esparrua. Benetako proba-metodoak beste estandar batzuetatik datoz, baina araudi honek ezartzen du eskakizuna. Europara saltzen duten pertsonek material-hornitzailearen adostasun-adierazpena behar dute.
Bi estandarrek garrantzia dute. Okindegi bateko edalontzi batek bata edo bestea behar du, ekipamendua nora bidaltzen den arabera. Jendeak dokumentazioa eskatzen du materiala eskatu aurretik.
Propietate bereziak
Batzuetan konposatu estandarrak ez du funtzionatzen. Jendeak ezaugarri gehigarriak behar ditu.
Metalen detektagarritasuna elikagai eta farmazia-lineetarako da. Burdin-gehigarriak nahasten dira silikonan. Zati bat hausten bada, metal-detektagailu batek zatia harrapatzen du. Bestela, erretiratzea da.
Tenperatura altuko erresistentziak ingurune beroak jasaten ditu. Labeak. Esterilizazio zikloak. Silikona estandarra 200 °C-tik gora degradatzen da. Formulazio bereziek 250 °C edo gehiago irauten dute.
Antiestatikoak hautsa erakartzea eragozten du. Elektronika fabrikazioak hau behar du. Karga estatiko batek partikulak produktura erakartzen ditu. Kopak karga hori xahutu behar du. Jendeak konposatu antiestatikoak eskatzen ditu silikona estandarrak kutsadura arazoak sortzen dituenean.
Ez dago material bakar batek dena egiten duenik. Jendeak aplikazioaren arabera lehenesten du. Gogortasuna lehenengo. Konformitatea bigarren. Ezaugarri bereziak hirugarren. Eskaera okerra egiten bada, kopa huts egiten du, ondo fabrikatu arren.
Ondorioa
Hutsean dauden kopen ekoizpen masiboa ez da erraza. Hiru gauzek elkarrekin lan egin behar dute. Silikonaren sendatzea koherentea izan behar da. Plastikozko injekzioak tolerantzia estuak mantendu behar ditu. Bien arteko loturak milaka ziklo iraun behar du. Norbait galtzen baduzu, kopak huts egiten dute linean.
Azken aholkua ekoizpena ezartzen ari diren pertsonentzat. Lehentasuna eman plastiko-silikona lotura-metodoari diseinu-fasean hasieran. Gainmoldeaketa da bolumenaren arabera aukerarik onena. Itsasgarrizko loturak funtzionatzen du, baina prozesuaren kontrol gehiago eskatzen du. Erabaki molde-altzairua moztu aurretik.
Hasieratik ziurtatutako materialak lortu. FDAren betetzea. EBko adierazpenak. Behar izanez gero, metalak detektatzeko moduko kalifikazioak. Ez aldatu materialak proiektuaren amaieran. Sendotze-profila aldatzen da. Lotura-indarra aldatzen da. Prozesu osoa noraezean doa.
Inbertitu hutsean gasifikatzeko ekipoetan. Aire burbuilak ez dira onargarriak zigilatzeko gainazal batean. Eskuz nahastutako loteak huts egingo dute hutsik. Ekoizpen eskalak gasifikazio egokia eskatzen du. Ez dago lasterbiderik. Kopak zigilatzen dira edo ez. Jendeak gogoratzen ditu zigilatzen ez direnak.
NOBLEri buruz: Zure bazkidea plastiko eta silikonazko doitasun fabrikazioan
Nor Gara
NOBLE plastikoak fabrikatzen espezializatutako enpresa bat da. Bezeroak guregana etortzen dira zehaztasun handiko injekzio-moldeaketa eta silikona prozesamendua eskaintzera.
Zubi-egitura produktuen diseinu konplexuen eta ekoizpen masibo fidagarriaren arteko aldea. Zailena bi materialetako osagaiak dira: plastikoa gehi silikona. Hutseko kopak adibide ezin hobea dira. Plastikozko gorputz zurrun batek silikonazko ezpain malgu bat behar du. Bi materialek betirako lotura izan behar dute. Guk hori lortzen dugu.
Gure oinarrizko prozesatzeko gaitasunak
Plastikozko injekzio moldeatzea
NOBLEko ingeniariek ingeniaritza-mailako erretxinekin lan egiten dute. ABS, polikarbonatoa (PC), nylona (PA) eta beste konposatu pertsonalizatu batzuk. Bezeroek beren materialen zehaztapenak bidaltzen dizkigute. Moldeak guk egiten ditugu.
Bolumen handiko ekoizpena zelula automatizatuetan gertatzen da. Kalitate koherentea da helburua. Ziklo-denborak azkarrak dira. Jendeak milaka pieza behar ditu egunean. Gure makinek bolumen hori aldaketarik gabe ematen dute.
Silikonazko Kautxu Likidoa (LSR) Injekzio Moldaketa
Silikonazko osagai malguen zehaztasun-moldeaketa hutseko kopen fabrikazioaren oinarrizko trebetasuna da. Hutseko kopetarako ezpainen geometria konplexuak ohikoak dira. LSR prozesuak abiadura handia eta bolumen handia kudeatzen ditu. Flash-a minimoa da. Pieza arteko koherentzia estua da.
Gehiegizko moldaketa (Plastiko eta silikona lotura)
Hau da gure espezialitatea. Silikonazko materiala zuzenean plastikozko substratu zurrunetan itsasten dugu kimikoki, moldeo-ziklo bakarrean. Ez dago bigarren mailako itsasgarri-muntaketarik. Ez dago kola-lerro ahulik.
Balio Erantsiaren Zerbitzuak
Barneko tresneria abantaila handia da. Produktu bakoitzaren geometriara egokitutako zehaztasun-moldeak diseinatu eta fabrikatzen ditugu; kanpoko tresna-tailer baten zain egon beharrik gabe.
Post-prozesaketa gure instalazioetan egiten da. Desbastatzeak soberako materiala kentzen du. Post-ontzearekin silikona egonkortzen da. Ultrasoinu bidezko garbiketak gainazalak prestatzen ditu. Isilpeko probak akatsak detektatzen ditu piezak bidali aurretik.
Materialen pertsonalizazioa eskuragarri dago. FDArekin bat datorren silikona formulatzen dugu. Elikagai eta farmazia lerroetarako metalak detektatzeko konposatuak ere ekoizten ditugu.
Ziurtagiriak eta Betetzea (Kalitatearekiko Konpromisoa)
ISO 9001:2015 (Kalitatea Kudeatzeko Sistemak)
Ziurtagiri honek gure konpromisoa erakusten du. Kalitate koherentea. Hobekuntza jarraitua. Bezeroen gogobetetasuna. Arauak gure fabrikazio-prozesu guztiak hartzen ditu barne.
ISO 13485:2016 (Gailu Medikoak – Kalitate Kudeaketa)
Hau da medikuntzako lanetarako ziurtagiri kritikoa. Medikuntza, farmazia eta osasun aplikazioetarako osagaiak fabrikatzen ditugu. Arauak arauzko eskakizun zorrotzak betetzeko dugun gaitasuna balioztatzen du. Segurtasuna. Trazabilitatea. Arriskuen kudeaketa.
ohiko galderak
Zein da silikonazko konpresio-moldeaketa eta LSR injekzioaren arteko aldea hutseko kopa fabrikazioan?
Konpresio bidezko moldekatzeak silikonazko pieza huts aurrez eratuak erabiltzen ditu. Tresneriaren kostuak txikiagoak dira. Ziklo-denborak luzeagoak dira. Bezeroak aukera hau aukeratzen du bolumen txikiagoetarako edo geometria sinpleagoetarako.
LSR injekzioak silikonazko kautxu likidoa erabiltzen du. Bi osagai automatikoki nahasten dira. Likidoa zuzenean injektatzen da molde berotu batean. Ontzea barrunbearen barruan gertatzen da. Ziklo denborak laburragoak dira. Zehaztasuna hobea da. Tresnen kostuak handiagoak dira. Jendeak LSR aukeratzen du bolumen handietarako eta pieza konplexuetarako.
Silikona itsatsi al dezaket plastikoari gehiegi moldatu beharrean?
Bai. Itsasgarrizko loturak funtzionatzen du. Ez da gainmoldaketaren berdina. Gainmoldaketak lotura kimiko bat sortzen du injekzio prozesuan. Ez dago itsasgarri geruzarik. Itsasgarrizko loturak gainazala prestatzea eskatzen du. Imprimazio bat jartzen da plastikoan. Itsasgarria silikonaren gainean. Ondoren, piezak elkarrekin prentsatzen dira.
Lotura mekanikoa da, ez kimikoa. Ziklo handiko aplikazioetarako ez da hain fidagarria. Jendeak itsasgarrizko lotura erabiltzen du gainmoldaketa-tresnak eskuragarri ez daudenean edo materialak bateraezinak direnean. Hutseko kopa baten ekoizpen masiborako, gainmoldaketa da aukera hobea.
Silikonazko hutseko kopak birziklagarriak al dira?
Silikonazko huts-kopa gehienak ez dira birziklagarriak udal-programen bidez. Silikona polimero termoegonkor bat da. Ez da urtzen eta ez da birmoldatzen termoplastikoak bezala.
Birziklatze-instalazio espezializatu batzuek silikona onartzen dute. Materiala hauts bihurtzen dute betegarri gisa erabiltzeko edo birziklatutako aplikazioetarako. Baina instalazio hauek ez dira ohikoak. Erabilitako silikonazko kopa gehienak zabortegira edo erraustera joaten dira. Bizitza-amaierako botatzea lehenesten duten pertsonek muga hau kontuan hartu beharko lukete bolumen handiko aplikazioetarako materialak hautatzerakoan.







