
Sarrera
Zein fabrikazio-prozesu datozkizu burura prototipo azkarrak egiteko eta bolumen txikiko ekoizpenerako orduan ? Egia esan, edozein prozesu erabil daiteke — dena kostuaren eta denboraren araberakoa da: zein aukera da diruaren balio hobea eta azkarragoa?
Artikulu honetan, prototipo azkarrerako eta bolumen txikiko ekoizpenerako egokienak diren bi prozesuak aztertuko ditut zuekin: hutsean egindako galdaketa eta 3D inprimaketa.
Azterketa honek diseinu-taldeei honako hau irakatsiko die: Metodo bakoitzerako kostu-egiturak. Benetako abiadura, baieztapen teorikoen ordez. – Materialen aukerak eta haien mugak. Askatasun geometrikoa eta erreplikazio-fidelitatea ere ikasiko dituzte. Garrantzitsuena, prozesu batek bestea baino bolumen-atalase handiagoa zein den ikasiko dute. Marketin-azalerik ez. Produktuak bidali behar dituzten pertsonentzako gida praktikoa besterik ez.
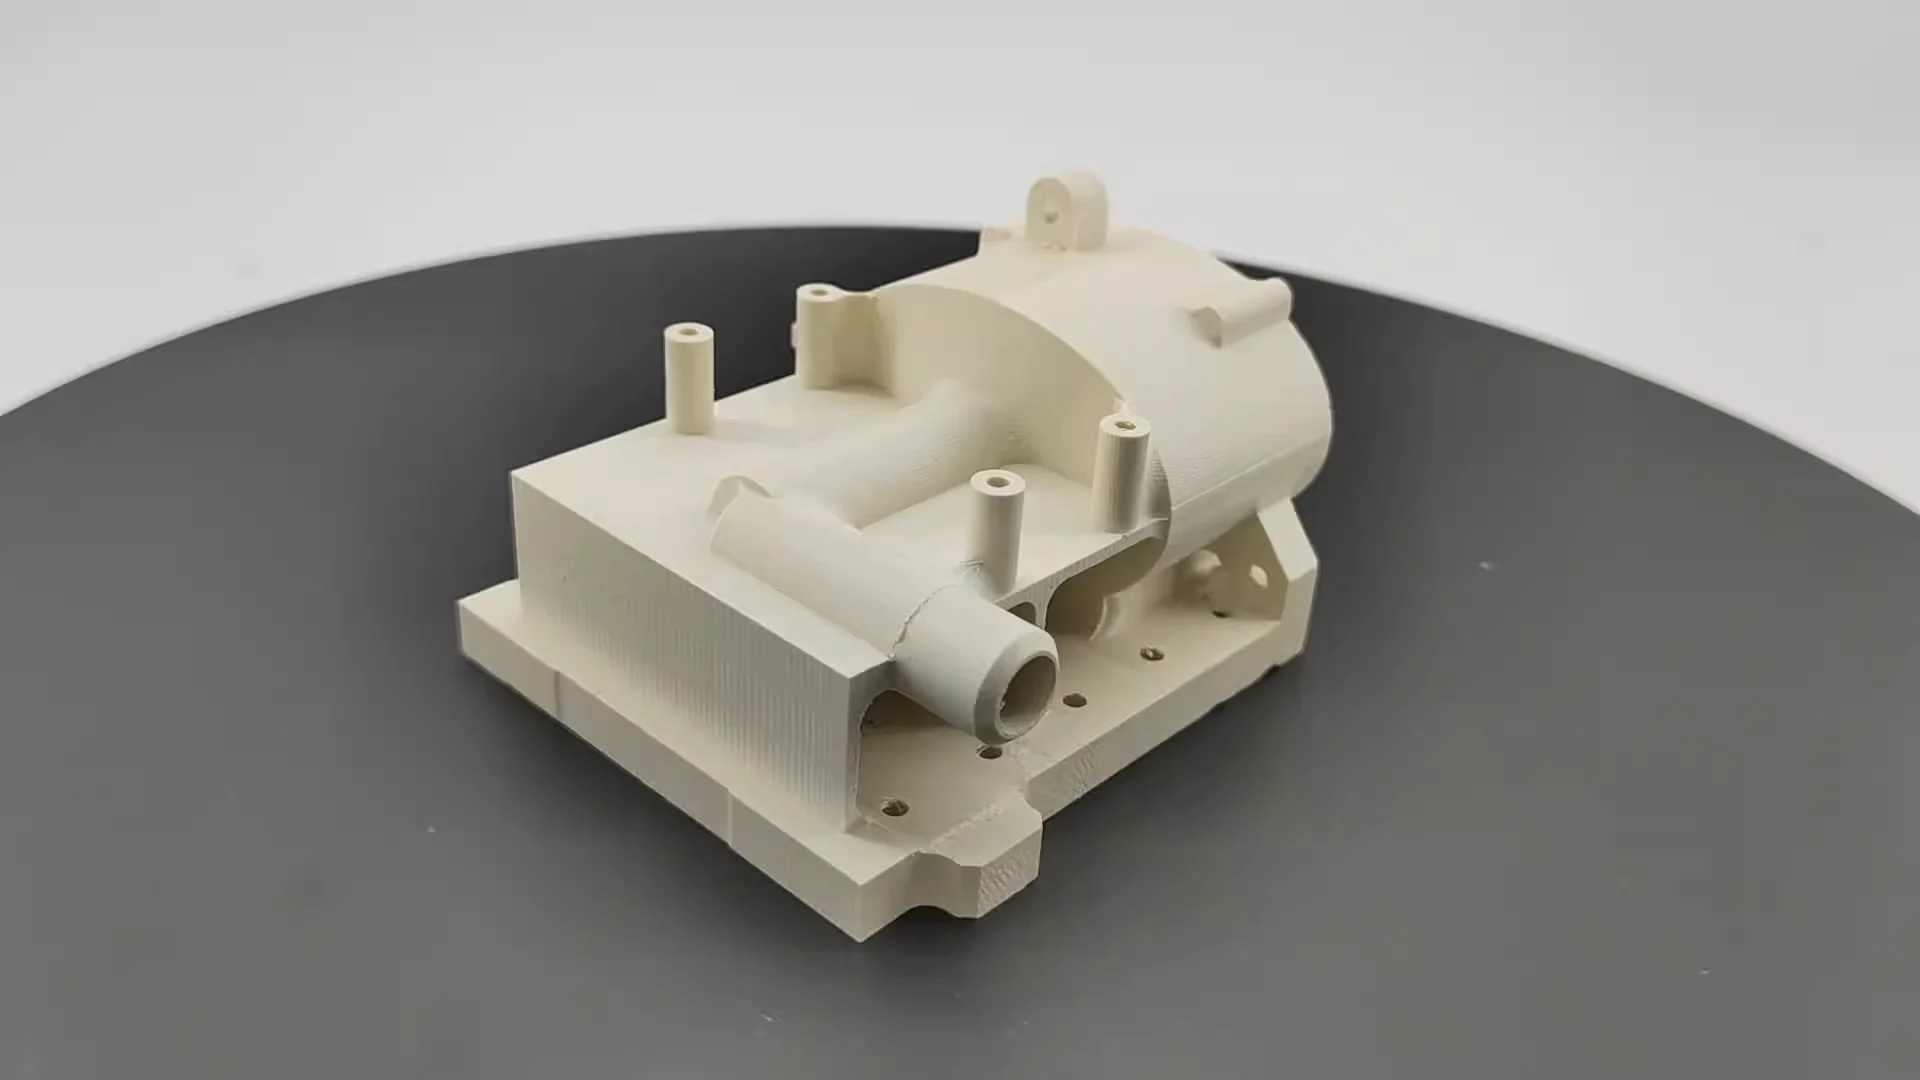
Zer da Hutsean Galdaketa?
Hutsean egindako galdaketaren begirada azkar bat. Prozesuak hiru urrats nagusi ditu.
Lehenik, ingeniariak molde nagusi bat sortzen du, normalean 3D inprimaketa edo metalezko mekanizazioa erabiliz (prozesu hau beste artikulu batean azalduko dut). Ondoren, molde hau ontzi baten barruan esekitzen da, eta silikonazko kautxu likidoa isurtzen zaio inguruan. Ondoren, huts-ganbera bat erabiltzen da aire-burbuila guztiak kentzeko.
Silikona sendotu ondoren, silikonazko blokea moztu eta molde nagusia ateratzen da. Geratzen dena piezaren formara egokitzen den xehetasun bikainak dituen barrunbe malgu bat da.
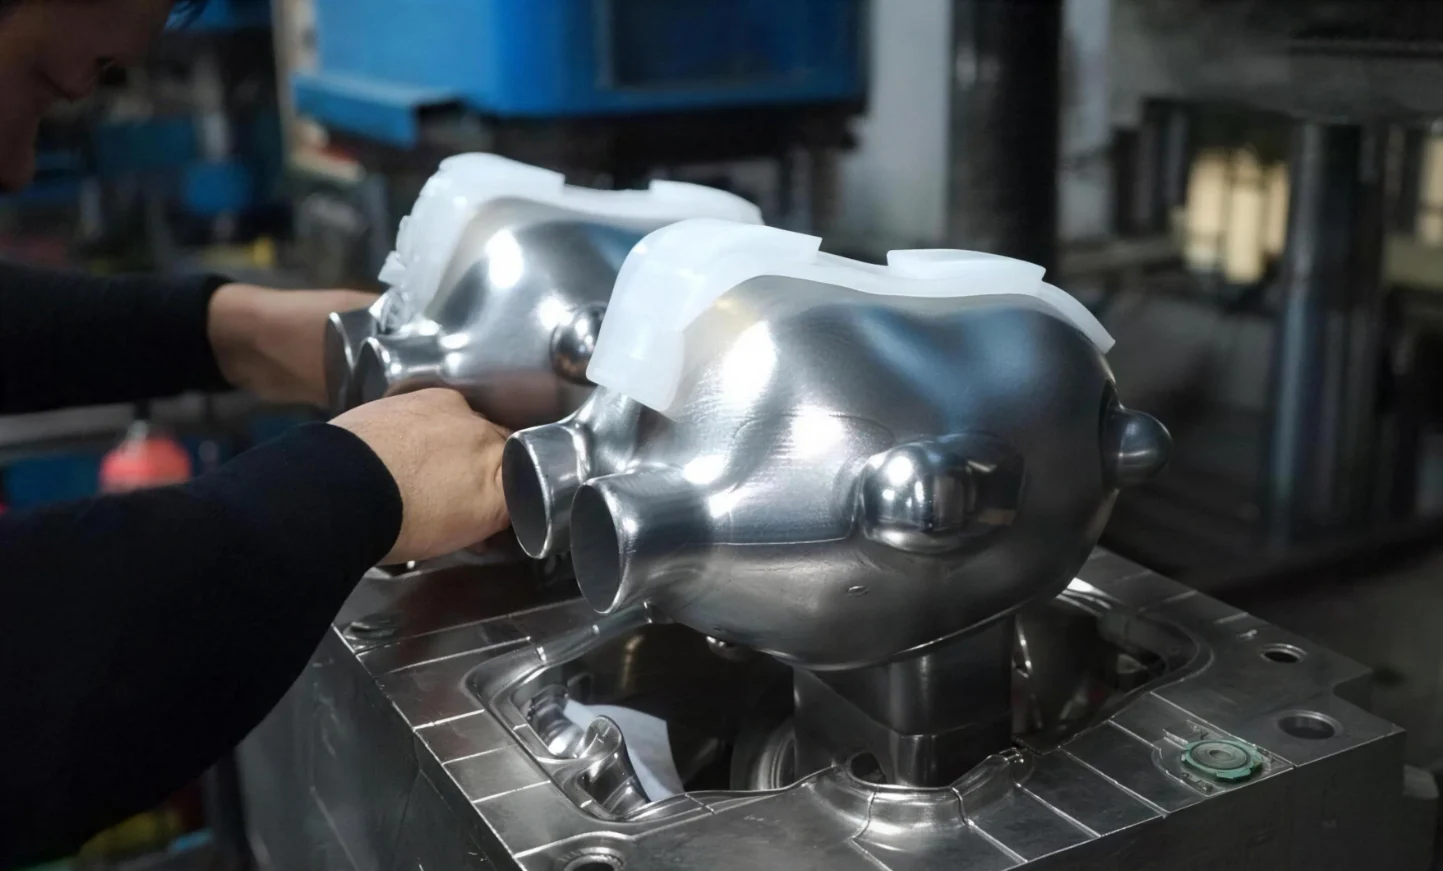
Ondoren, benetako galdaketa hasten da. Langileak poliuretanozko erretxina nahasten du eta silikonazko moldean isurtzen du. Hutsune sistema berriro aktibatzen da. Aire hondarrik ez dagoenez, ez da hutsunerik edo zulotxorik sortzen gainazalean. Erretxina tenperatura baxuan sendotzen da. 30 minututik 2 ordura, moldea kentzen da. Plastikozko pieza sendo bat osatuta dago orain.
Erretxina ezberdinek hainbat materialen propietateak simulatu ditzakete:
- ABS antzeko erretxinak erabiltzen dira zurruntasun eta inpaktuarekiko erresistentzia handia lortzeko.
- Polipropilenoaren antzeko erretxinek erresistentzia kimikoa eta malgutasuna eskaintzen dituzte.
- Nylon antzeko erretxinek higaduraren aurkako erresistentzia eta gogortasuna konbinatzen dituzte.
- Kautxu-itxurako erretxinak, berriz, egokiak dira ukipen leuneko heldulekuak edo zigilatzeko junturak ekoizteko.
Zer da 3D inprimaketa?
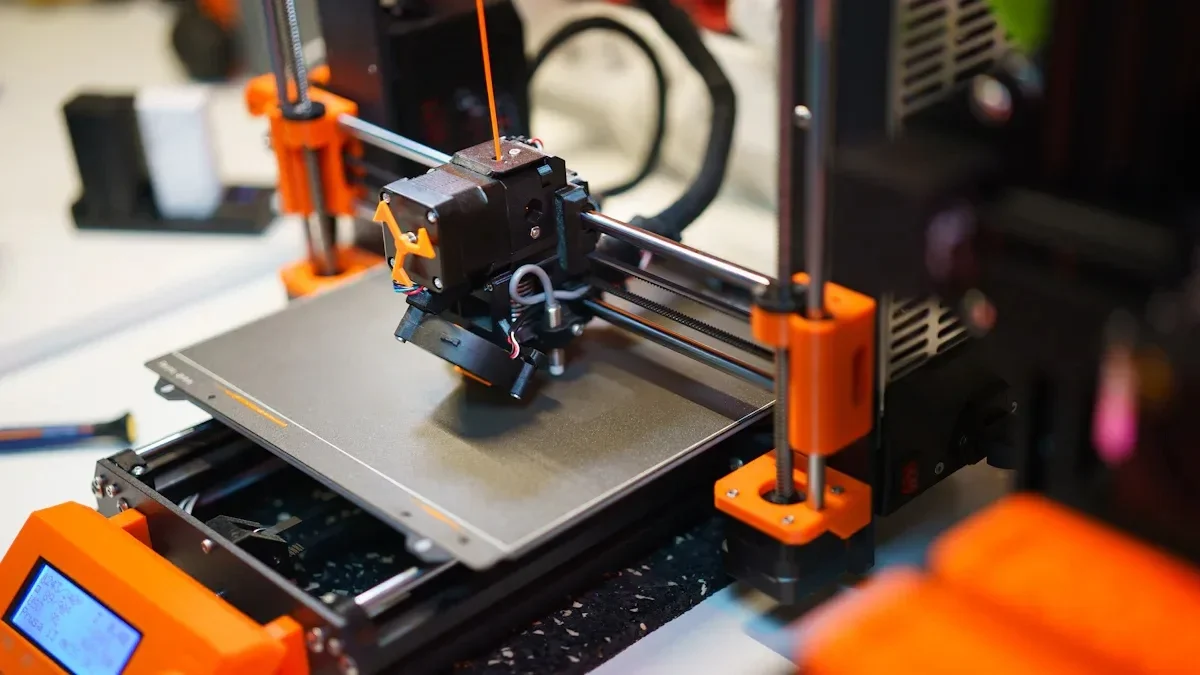
Orain, begiratu 3D inprimaketari. Honen termino formala 'gehigarrizko fabrikazioa' da. Materiala geruzaz geruza gehitzen da pieza osatu arte. Ez da molderik behar. Ez da tresneriarik behar. Fitxategi digital bat eta makina bat besterik ez dituzu behar.
Arazo desberdinek inprimagailu desberdinak eskatzen dituzte. Hiru teknologia arruntek nagusitzen dute tailerrean.
- SLA estereolitografiaren akronimoa da. Laser batek erretxina likidoa sendatzen du plastiko solidoa sortzeko. Gainazaleko akabera leuna da. Xehetasunak zorrotzak dira. Prototipo bisualetarako eta forma-egokitzapenerako erabiltzen da. Materialen aukeraketa beste metodoekin baino estuagoa den arren, kalitatea altua da.
- SLS-k nylon hautsa erabiltzen du. Laser bidezko sinterizazio prozesu batek partikulak fusionatzen ditu erabat urtu gabe. Ez da euskarri egiturarik behar. Emaitza diren piezak sendoak eta iraunkorrak dira. Ingeniariek SLS erabiltzen dute funtzionaltasun probak egiteko eta muntaketak sortzeko. Gainazalak ehundura pikortsua badu ere, propietate mekanikoak sendoak dira.
- FDM da metodorik ohikoena. Harizpi termoplastikoak urtu eta tobera batetik estrusionatzen dira. Ondoren, makinak plastikozko geruza bakoitza marrazten du. Erraza. Merkea ere bada. Hala ere, motela da pieza konplexuetarako. Jendeak FDM erabiltzen du hasierako kontzeptu-ereduetarako eta forma handi eta sinpleetarako. Geruza-lerroak ikusgai daude. Indarra anisotropikoa da — ahulagoa inprimatze-norabidean zehar.
Buruz buruko konparaketa: Hutsean egindako galdaketa vs. 3D inprimaketa
Orain, alderatu ditzagun bi metodo hauek. Desberdintasunak nabarmenak dira. Jendea da prozesua lanera egokitu behar duena, eta ez alderantziz.
| Factor | Hutsaren galdaketa | 3D inprimaketa |
| Bolumen onena | 10-100 pieza berdin | 1–20 pieza berezi |
| Pieza bakoitzeko kostua (bolumen txikia) | Baxua (moldearen ondoren) | Altua (eskala-ekonomiarik gabe) |
| Berun denbora | 1 – 2 aste | 1-3 egun |
| Azalera akabera | Bikaina (bi aldeak leunak) | Aldakorra (SLA ona, FDM zakarra) |
| Material aukerak | ABS, PP, PC, nylona eta kautxua simulatzen ditu (benetako Shore A) | Erretxina edo termoplastiko jabedunak |
| Kolore aukerak | Mugagabea (Pantone parekatzea) | Bobin/erretxina koloreetara mugatuta |
| Barne geometria | Mugatua (azpiko mozketak saihestu behar dira) | Bikaina (sareak, kanalak) |
| Tolerantzia | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Tresneriaren kostua | 500–2,000 $ (silikonazko moldea) | $0 |
Taulak banaketa argi bat erakusten du. Hutsean egindako galdaketa da irabazle argia pieza bakoitzeko kostuari, gainazaleko akaberari , materialen errealismoari eta kolore aukerei dagokienez bolumen moderatuetan. 3D inprimaketak, berriz, abantaila du piezen entrega-epeari, askatasun geometrikoari eta hasierako tresneria-kosturik ezari dagokionez. Biak ulertzen dituztenek aukera informatua egin dezakete. Metodo bakarra ezagutzen dutenek dirua alferrik galtzen amaitu dezakete.
Hautaketa irizpideen araberako konparaketa zehatza
1. Bolumena eta kostua
Pieza bakar bat eta hamar artekoetarako, 3D inprimaketa da aukera nabariena. Muntaketa-kostuak zero dira. Jendeak egun gutxitan jasotzen ditu piezak, ez aste gutxitan.
Hogei eta ehun pieza berdinetarako, hutsean egindako galdaketa da aukera hobea. Moldearen kostua pieza askotan amortizatzen da. Pieza bakoitzeko kostua 3D inprimaketaren azpitik jaisten da. Berdintasun-puntua piezaren tamainaren eta konplexutasunaren arabera aldatzen da, baina eredua mantentzen da. Lote txikiek inprimaketaren aldeko apustua egiten dute. Lote handiagoek galdaketaren aldeko apustua egiten dute.
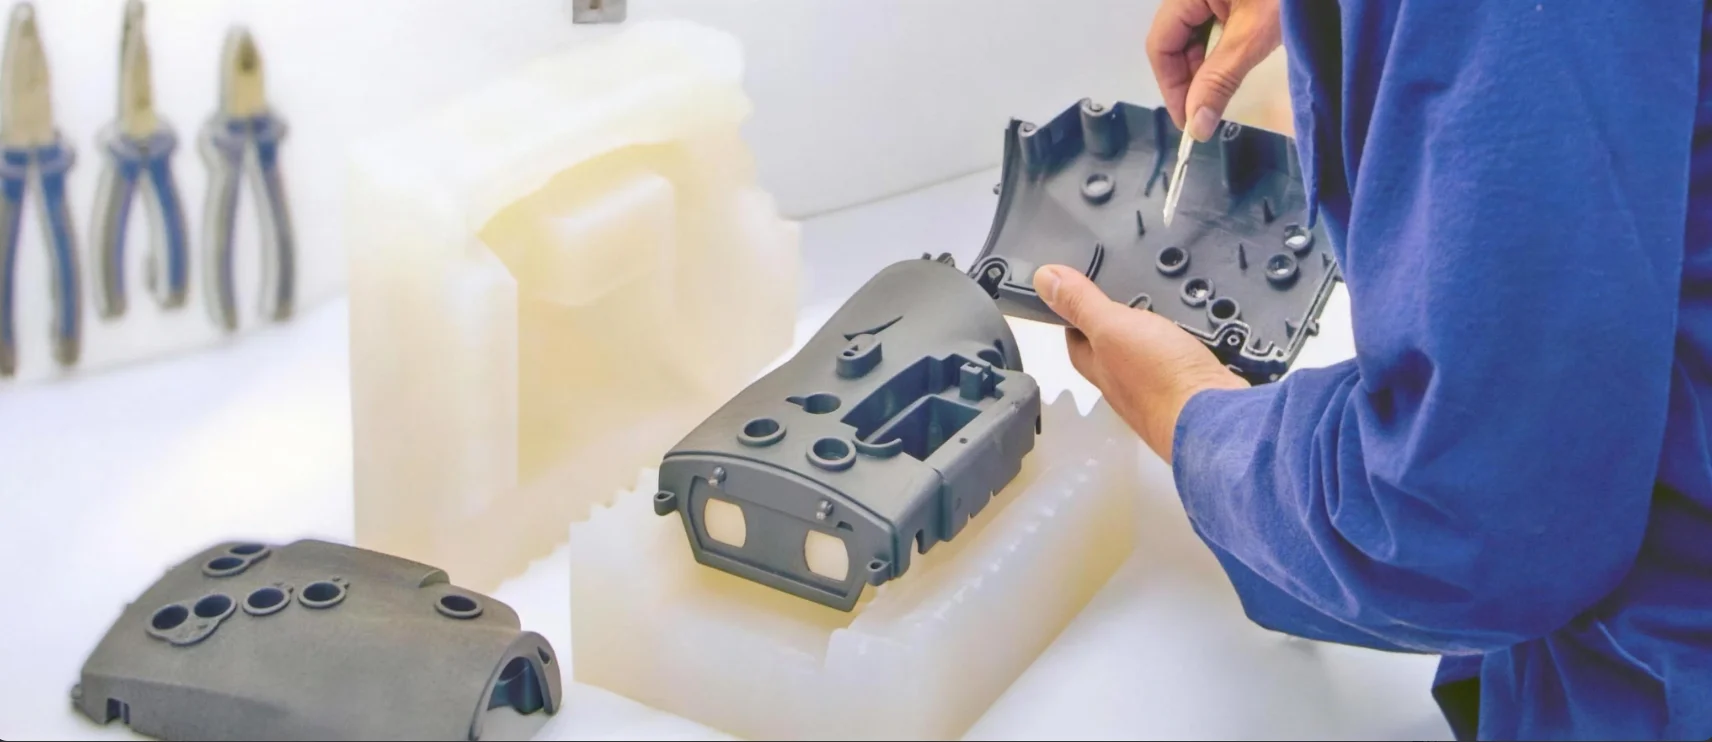
2. Abiadura (entregatzeko denbora vs. ekoizpen denbora)
Jendeak bi abiadura desberdinak nahasten ditu. Lehenengo zatiaren entrega-denbora. Bigarrena multzo bat amaitzeko behar den denbora osoa da.
3D inprimaketak irabazten du lehenengo lasterketa. Pieza bakarra hogeita lau eta hirurogeita hamabi ordutan egon daiteke prest. Ez dago tresneriarik. Ez dago konfiguraziorik. Inprimatu besterik ez duzu egin behar!
Bigarren lasterketa hutsean inprimatzeak irabazten du. Silikonazko moldea egiteko hiru egun behar dira. Ondoren, inprimatze bakoitzak ordubete inguru behar du. Berrogeita hamar pieza egiteko, moldeak hiru egun behar ditu gutxi gorabehera, gehi berrogeita hamar orduko inprimaketa. Hori bost egun inguru da. Berrogeita hamar pieza 3D inprimatzeak inprimatze-denbora berrogeita hamar aldiz gehiago behar du. Bi orduko inprimaketa batek ehun ordu beharko lituzke. Horrek lau egun baino gehiago behar ditu etengabe martxan.
3. Materialen propietateak eta simulazioa
Hutsune hau esanguratsua da.
Hutsean egindako galdaketak benetako ingeniaritza-plastikoak imitatzen dituzten poliuretanozko erretxinak erabiltzen ditu. ABS antzeko erretxinak erabiltzen dira zurruntasunerako eta inpaktu-erresistentziarako. Polipropileno antzeko erretxinak ere badaude txirrikak eta erresistentzia kimikoa lortzeko. Kautxu antzeko erretxinak ere badaude Shore A gogortasun erreala duten helduleku eta zigiluetarako. Piezek ekoizpen-osagaien antzera jokatzen dute.
3D inprimaketak huts egiten du hemen. SLA fotopolimeroak hauskorrak dira. Aste edo hilabeteetan UV argiaren pean horitzen dira. Ez dira egokiak ondasun iraunkorren funtzionaltasun-probak egiteko. SLS nylon hautsak sendoak dira, baina gainazal zakarrak dituzte. Horrek marruskaduran eta higaduran eragina du. FDM termoplastikoak benetako materialekin eginda daude, hala nola ABS, PLA eta PETG, baina geruzen atxikimenduak puntu ahulak sortzen ditu. Piezak inprimatze-lerroetan zehar huts egiten dute, materialaren bidez baino.
Materialen simulazioa garrantzitsua denean, ingeniariek hutsean egindako galdaketa aukeratzen dute. Txanga biziek benetako malgutasuna behar dute. Atxikitze-egokitzeek deformazio koherentea behar dute. Erorketa-probek inpaktu-erresistentzia behar dute. 3D inprimatutako piezek emaitza engainagarriak eman ditzakete.
4. Gainazaleko akabera eta estetika
Hutsean egindako galdaketak emaitza leunak sortzen ditu bi aldeetan. Silikonazko moldeak maisu-eredua ezin hobeto errepikatzen du. Ez dago geruza-lerrorik. Ez dago euskarri-markarik. Piezak margotu, testuratu edo garden utzi daitezke. Galdaketa gardenak gardenak dira, ez lainotsuak.
3D inprimaketaren emaitzak aldakorrak dira. SLA erretxinazko inprimaketek gainazal leunak dituzte euskarridun aurpegietan. Azpialdean euskarri markak daude. FDM inprimaketek geruza-lerro ikusgaiak dituzte alde guztietan. Postprozesamenduak arazo horietako batzuk konpondu ditzake. Lixatzea: Betetzea. Imprimazioa. Margotzea. Urrats bakoitzak lana eta denbora gehitzen ditu.
Inbertitzaileen demoetarako eta txikizkako prototipoetarako, hutsean egindako galdaketa ohiko praktika da. Ezin diozu pieza zakar eta geruzaz bete bat erosle potentzial bati eman eta finantzaketa eskatu. Piezak produktu amaitu baten antza izan behar du.
5. Konplexutasun geometrikoa eta azpiko mozketak
3D inprimaketak irabazten du kategoria hau zalantzarik gabe. Barne-kanalak sortzea erraza da. Sare-egiturak estandarrak dira. Hauts-oinarritutako sistemekin, pieza mugikorrak lekuan bertan inprima daitezke; adibidez, engranaje bat karkasa baten barruan. Molderik ezak esan nahi du ez dagoela askatzeko mugarik.
Hutsean egindako galdaketak bere mugak ditu. Pieza bi zatitan banatutako silikonazko molde batetik atera behar da. Azpiko ebakidurak zailak dira. Zulo sakonek alboko tiraketak edo nukleo disolbagarriak behar dituzte.
Hau tailerreko araua da. Diseinu batek barne-ezaugarri konplexuak baditu, eta horrek nukleo tolesgarri bat edo altzairuzko molde batean hainbat alboko ekintza behar baditu, 3D inprimaketa da aukera hobea. Hala ere, diseinua moldagarria bada, hutsean egindako galdaketa azkarragoa eta merkeagoa da eskala handian.
6. Malgutasuna (Material ugari pieza bakarrean)
Hutsean galdatzeak gainmoldeatzea ahalbidetzen du. Molde batek bi erretxina desberdin har ditzake. Lehenik, plastikozko nukleo gogor bat galdatzen da. Ondoren, gomazko helduleku bigun bat galdatzen da nukleo horren inguruan. Prozesu osoa silikonazko tresna beraren barruan gertatzen da. Lotura kimikoa eta mekanikoa da. Ez da muntaketarik behar.
3D inprimaketak arazoak ditu hemen. Material anitzeko piezek hainbat inprimatze-buru dituzten makina espezializatuak behar dituzte. Bestela, inprimagailuak gelditu egin behar du harizpia aldatzeko. Material geruza desberdinen arteko atxikimendua ahula da. Ondorioz, material anitzeko 3D inprimaketa gutxitan erabiltzen da pieza funtzionaletarako.
Lan-fluxu hibridoa: bi munduetako onena
Ez dago araudirik metodo bat aukeratu eta horri eutsi behar dionik. Profesional adimendunek biak erabiltzen dituzte. Indarguneak konbinatzen dituzte. Ahulguneak saihesten dituzte. Emaitza prozesu bakoitza bakarrik baino hobea da.
Ez dago pertsona batek metodo bat aukeratu eta horri eutsi behar dion araurik. Profesional adimendunek biak erabiltzen dituzte. Beren indarguneak konbinatzen dituzte. Ahulguneak saihesten dituzte. Emaitza prozesu bakoitza bakarrik baino hobea da.
Hona hemen nola funtzionatzen duen lan-fluxu hibridoak tailerrean.
- 3Dn inprimatu master patroia. SLA da urrats honetarako aukerarik ohikoena. Bereizmen handia. Gainazala leuna da makinatik ateratzen denetik. Master patroia akatsik gabekoa izan behar da, akatsak moldera eta gero pieza guztietara transferituko baitira.
- Amaitu maisu-eredua. Inprimatzea bakarrik ez da nahikoa. Jendeak gainazala lixatzen du. Imprimatzen dute. Margotzen dute. Helburua A Klaseko gainazala lortzea da, hau da, automobilgintzako pintura-maila. Ez da geruza-lerro ikusgairik egon behar. Ez zulotxorik. Ez marradurarik. Amaitutako maisu hau moldearen txantiloi bihurtzen da.
- Sortu silikonazko molde bat masterretik. Amaitutako masterra ontzi batean zintzilikatzen da. Silikona likidoa isurtzen zaio inguruan. Hutsean aire burbuilak ateratzen dira. Ontzeko ondoren, moldea ireki eta masterra ateratzen da. Geratzen dena barrunbe negatibo perfektua da.
- Berrogeita hamar pieza berdin edo gehiago bota. Poliuretanozko erretxina silikonazko moldean isurtzen da hutsean. Pieza sendotzen da. Desmoldeatzeko prozesua segundo batzuk behar dira. Moldeak pieza bat bestearen atzetik ekoizten du, bakoitza aurrekoaren berdina. Ez da akabera gehigarririk behar, maisua dagoeneko perfektua baitzen.
Ingeniariek 3D inprimaketaren askatasun geometrikoa lortzen dute master modelorako. Forma konplexuak. Azpiko mozketak. Kurba organikoak. Ez dago moldeen mugarik diseinu fasean. Ondoren, hutsean galdatzearen materialaren kalitateaz eta ekoizpen abiaduraz baliatzen dira azken piezetarako. Ingeniaritza erretxina errealistak.

Aukeratu NOBLE: Zehaztasunezko CNC mekanizazioa Ekoizpenerako
NOBLEn, CNC mekanizazioan eta fabrikazioan espezializatutako zerbitzu osoko fabrikazio-tailer bat gara. Zure proiekturako prozesurik egokiena aukeratzen lagunduko dizugu, dela 3D inprimaketa prototipo azkarrak egiteko, dela hutsean egindako galdaketa bolumen txikiko ekoizpenerako, edo dela zehaztasun handiko CNC mekanizazioa tolerantzia estuekin metalezko eta plastikozko piezak fabrikatzeko.
Gure oinarrizko gaitasunak
Fabrikazio kenkari tradizionala plastikozko prozesamendu aurreratuarekin konbinatzen dugu benetako irtenbide integrala eskaintzeko:
| Ahalmen | Materialak | Bolumen tipikoa | Best For |
| CNC mekanizazioa | Metalak (aluminioa, altzairua, titanioa, letoia) eta ingeniaritza-plastikoak (ABS, POM, PEEK, nylona) | 1–1,000+ pieza | Tolerantzia handiko pieza funtzionalak, azken erabilerako ekoizpena, jig-ak eta finkagailuak |
| Hutsaren galdaketa | Poliuretanozko erretxinak (ABS itxurakoak, PP itxurakoak, kautxu itxurakoak, gardenak) | 10-100 zati | Zubi ekoizpena, merkaturako prest dauden prototipoak, ukimen leuneko gainmoldaketa |
| 3D inprimaketa | SLA erretxinak, SLS nylona, FDM termoplastikoak | 1-20 zati | Geometria konplexua, diseinuaren balidazioa, pieza pertsonalizatu bakarrak |
Fidatu zaitezkeen kalitate ziurtagiriak
Fabrikazioan, ziurtagiriak ez dira txapa hutsak — errepika daitezkeen eta ikuskatutako prozesuekiko konpromisoa adierazten dute. Harro gaude ziurtagiri hauek mantentzeaz:
ISO 9001:2015 (Kalitatea Kudeatzeko Sistemak)
Gure fabrikazio-fluxu osoarentzat ziurtatua, besteak beste: CNC mekanizazioa, hutsean egindako galdaketa eta 3D inprimaketa. Horrek piezen kalitate koherentea, trazabilitate dokumentatua eta eskaera guztietan etengabeko hobekuntza bermatzen ditu.
ISO 13485:2016 (Gailu Medikoak – Kalitate Kudeaketa)
Ziurtagiri hau ezinbestekoa da aplikazio mediko, odontologiko eta kirurgikoetarako. Segurtasun, arriskuen kudeaketa eta garbitasunerako araudi-eskakizun zorrotzenak betetzen dituzten osagaiak fabrikatzeko dugun gaitasuna erakusten du. Dokumentazio-laguntza osoa eskaintzen diegu gailu medikoen enpresei, diagnostiko-ekipoen fabrikatzaileei eta kirurgia-tresnen garatzaileei.
ohiko galderak
Hutsean egindako galdaketa 3D inprimaketa baino merkeagoa al da?
Kostua kantitatearen araberakoa da erabat. Pieza bat eta bost pieza artean egiteko, 3D inprimaketa da aukera merkeagoa. Ez dago molde-kosturik. Ez dago konfigurazio-tasarik. Inprimatu besterik ez duzu egin behar! Hogei pieza berdin edo gehiago egiteko, hutsean egindako galdaketak unitateko kostu txikiagoa du. Silikonazko moldeak hasierako kostua badu ere, pieza askotan banatzen da. Berdintasun-puntua normalean hamar eta hogei unitate artean kokatzen da. Hortik behera, 3D inprimaketa. Hortik gora, hutsean egindako galdaketa.
Hutsean egindako galdaketak 3D inprimaketa ordezka dezake?
Ez, galdera hau egiten dutenek gaizki ulertu dituzte bi prozesuak. Tresna osagarriak dira, ez lehiakideak diren alternatibak. 3D inprimaketa aproposa da moldeek ekoitzi ezin dituzten iterazio eta barne-geometria konplexuak kudeatzeko. Hutsean egindako galdaketa erabiltzen da ingeniaritza-mailako materialekin bolumen txikiko ekoizpenerako. Prozesu batek bestea elikatzen du. Ez bata ez bestea ez du bestea ordezkatzen.
Zeinentzat da hobea prototyping: hutsean egindako galdaketa ala 3D inprimaketa?
Forma eta doikuntza prototipoetarako, hau da, neurriak, muntaketa eta ergonomia egiaztatzea, 3D inprimaketa azkarragoa eta merkeagoa da. Inprimatutako pieza bat egunak baino orduak gorde daiteke.
Benetako materialaren propietateak behar dituzten prototipo funtzional eta merkaturako prest daudenetarako, hutsean galdaketa da hobesten dena.
Zenbat pieza egin daitezke hutsean egindako galdaketarekin?
Silikonazko molde bakar batek hogei eta berrogeita hamar pieza on artean ekoizten ditu normalean. Gainazaleko akabera hondatzen da. Berrogeita hamar pieza ekoitzi ondoren, akatsen arriskua nabarmen handitzen da. Kantitate handiagoak behar dituztenek molde anitz egiten dituzte.
Zein material erabil daitezke hutsean egindako galdaketak 3D inprimaketak ezin dituenak?
Zerrenda luzea da. 20A-tik (oso bigunak) 90A-ra (pneumatiko bat bezain gogorrak) bitarteko True Shore A kautxuak barne hartzen ditu. Inpaktuari eta zurruntasunari dagokionez injekzio bidezko ABSaren antzera jokatzen duten ABS antzeko erretxinak ere badaude. Txanga biziak eta erresistentzia kimikoa lortzeko polipropileno antzeko erretxinak daude. Gardentasunerako eta beroarekiko erresistentziarako polikarbonato antzeko erretxinak ere badaude. UL94 V-0 betetzen duten suaren aurkako mailak ere badaude. Material horietako bat ere ez dago eskuragarri 3D inprimaketa-sistema estandarretan. SLA fotopolimeroak hauskorrak dira. SLS nylonak ehundura zakarra du. FDM termoplastikoek geruza-itsaspen ahula dute. Ekoizpen-asmorako materialen propietateei dagokienez, hutsean egindako galdaketa paregabea da bolumen txikietarako.







