
Zer da CNC mekanizazioa Polikarbonatorako?
Polikarbonatoa errendimendu handiko termoplastikoa da, bere gogortasun eta gardentasun bikainagatik ezaguna. Bere ezaugarririk nabarmenena inpaktuarekiko erresistentzia handia da. Aldi berean, argi-transmitantzia handia du, beiraren antzekoa, baina arinagoa da.
Polikarbonatoa oso erabilia da osagai seguruak, gardenak eta arinak behar dituzten arloetan, hala nola automobilgintzako lanpara-pantallak, betaurrekoen lenteak, gailu elektronikoen karkasak, gailu medikoak eta berotegi-efektuko polikarbonato-xafla arruntak.
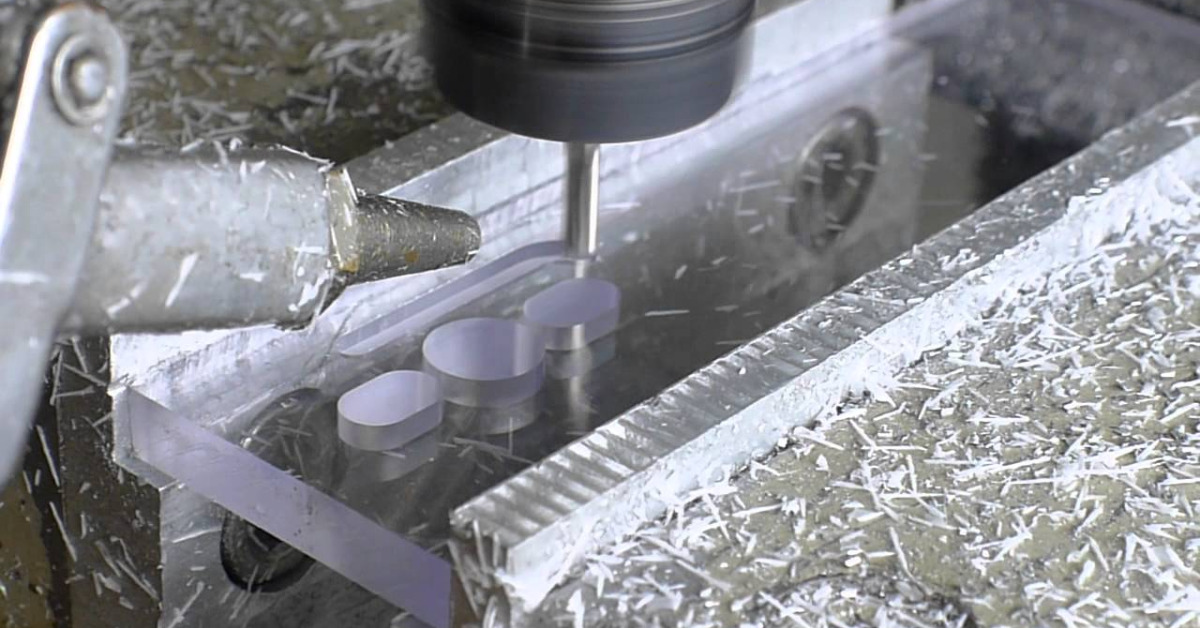
Polikarbonatozko Materialen Propietateak Ulertzea
Polikarbonatoa propietate bikainak dituen ingeniaritza-plastiko termoplastikoa da, eta bere ezaugarri nagusiak "gogorra, gardena eta arina" bezala laburbiltzen dira.
- Gogortasun apartekoa. Jasotzen du inpaktuarekiko erresistentzia bikaina, beira arrunta baino ehunka aldiz handiagoa, hausturarekiko oso erresistentea eta segurtasun handiagoa eskainiz.
- Gardentasun handia: Argi-transmitantzia beirarenaren antzekoa da, eta horrek errendimendu optiko bikaina eskaintzen du.
- arina: Dentsitatea beirarenaren erdia da gutxi gorabehera.
- Beroarekiko erresistentzia ona: Tenperatura altuak jasaten ditu, esterilizazioa behar duten aplikazioetarako edo tenperatura altuko inguruneetarako egokia bihurtuz.
- Isolamendu elektriko bikaina: Isolamendu elektrikorako material bikain gisa balio du.
- Dimentsio-egonkortasuna: Deformazioari aurre egiten dio, mekanizazio handia ahalbidetuz
Nola CNC Mekanizazio Polikarbonatoa Lan egin?
Materialen aurretratamendua
Polikarbonatoaren higroskopikotasun handia dela eta, ondo lehortu behar da mekanizatu aurretik. Normalean, konbekzio behartuko labean lehortu behar da 120 °C-tan 4-6 orduz, hezetasun edukia % 0.02tik behera jaisteko.
Erabat lehortu ez diren materialek zilarrezko marrak, burbuilak eta gainazaleko akatsak garatuko dituzte mekanizazioan zehar, produktuen erresistentzian eta gardentasunean eragin larria izanik. Hau da mekanizazioaren kalitatea bermatzeko aurrebaldintza nagusia.
Tresna Aukeraketa
Polikarbonatoa mekanizatzerakoan, zurruntasun ona eta zehaztasun handiko CNC makina-erremintak aukeratu behar dira, eta aleazio gogorreko edo diamantez estalitako erremintei lehentasuna eman behar zaie. Erremintaren diseinuak ebaketa-ertz zorrotzak eta txirbil-kentzeko ildaska handiak izan behar ditu, eta arrakala-angelua handia izan behar da ebaketa-erresistentzia murrizteko.
Gehiegizko lotzeko indarren ondorioz materialaren gainazaleko kalteak edo barne-tentsioaren kontzentrazioa saihesteko, plastikozko euskarri bereziak prestatu behar dira.
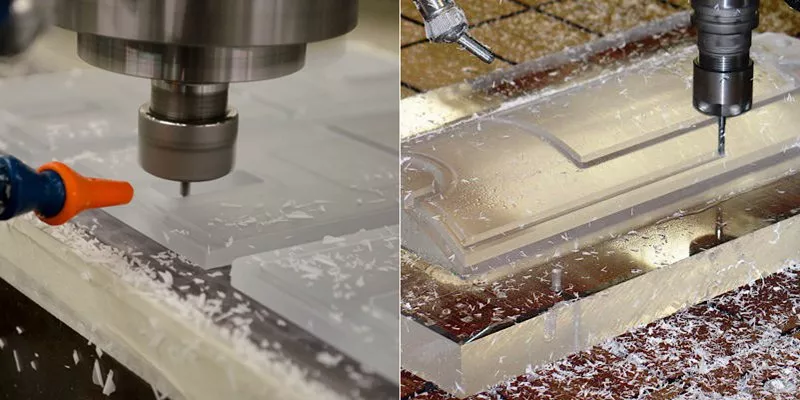
Mekanizazio-parametroak ezartzea
Polikarbonatoa mekanizatzen duten makinen biraketa-abiadura normalean tarte ertain batean kontrolatzen da, eta aitzinamendu-abiadura uniformea eta jarraitua mantendu behar da. Ebaketa-sakonera txikia izan behar da, eta erreminta-pase anitz egin behar dira. Parametroak ezartzeko gakoa gehiegi berotzea saihestea da, polikarbonatoa labanari itsatsiko baitzaio gehiegi berotzean.
Mekanizazio eragiketak egitea
Polikarbonatoa mekanizatzean, txirbil-kentze jarraitua bermatu behar da, txirbil-metaketak eragindako bigarren mailako marruskadura eta beroa sortzea saihesteko.
Pieza konplexuetarako, geruzaz geruzako ebaketa estrategia hartu behar da. Lehenik, mekanizazio zakarra egin behar da soberakin bat uzteko, eta ondoren mekanizazio fina egin behar da. Zulaketa egiterakoan, arreta berezia jarri behar zaio erremintaren atzera-abiadurari, zuloaren irekieran pitzadurak saihesteko. Mekanizazio prozedura osoak ebaketa egoeraren denbora errealeko jarraipena eta parametroen doikuntza puntuala eskatzen ditu.
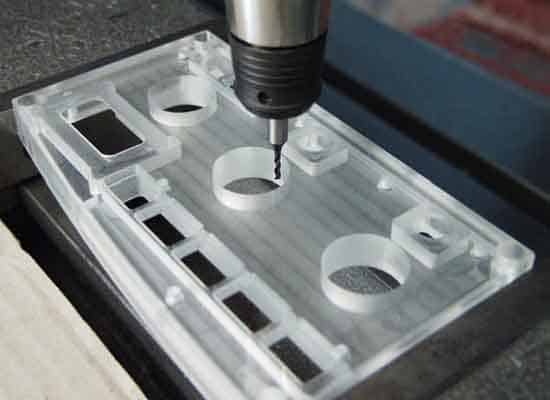
Post-prozesatzeko
Piezak mekanizatu ondoren, barne-tentsioa ezabatzeko erreketa-tratamendua jasan behar dute. Normalean, piezak 120-130 °C-ko ingurune batean jartzen dira eta 1-2 orduz edukitzen dira, eta gero poliki hozten dira. Ondoren, leuntzea, estaltzea, gogortzea edo UV egonkortze-tratamendua egin daiteke behar den moduan. Produktu gardenetarako, kalitate optikoko leuntzea ere beharrezkoa da gainazalaren gardentasuna berreskuratzeko, eta azkenik, kalitate-ikuskapen zorrotza egiten da.
CNC mekanizazio metodo desberdinak polikarbonatoa
Plastikozko injekzioa
Injekzio-moldeaketa da polikarbonatozko piezak eskala handian ekoizteko gehien erabiltzen den metodoa. Lehortu ondoren, polikarbonato partikulak berotu eta urtu egiten dira, eta ondoren presio handiz injektatzen dira metalezko molde-barrunbe itxi batean. Hoztu eta solidotu ondoren, moldea kentzen da forma konplexuko eta tamaina zehatzeko produktuak lortzeko.
Injekzio bidezko moldeatzeak eraginkortasun oso handia du eta pieza estandar ugari fabrikatzeko egokia da, hala nola telefono mugikorren karkasak, autoen lanpara-pantallak eta konektoreak, baina hasierako moldearen kostua altua da.
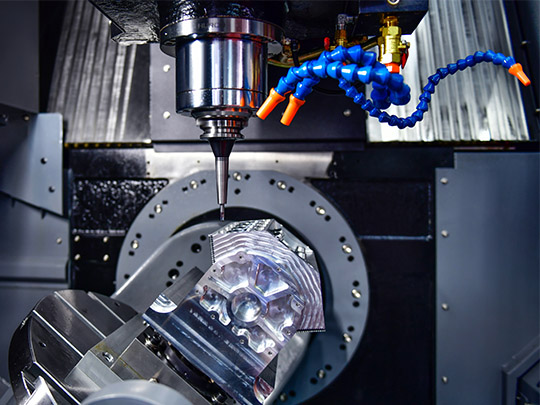
CNC fresaketa
CNC fresaketa polikarbonatozko lingote finko bat mozteko biraketa-ertz anitzeko tresna bat erabiltzen duen prozesua da. Ebaketa-erreminta hainbat ardatz-norabidetan mugitzen da eta materiala kentzen du ebakiz, arraskatuz edo leuntuz.
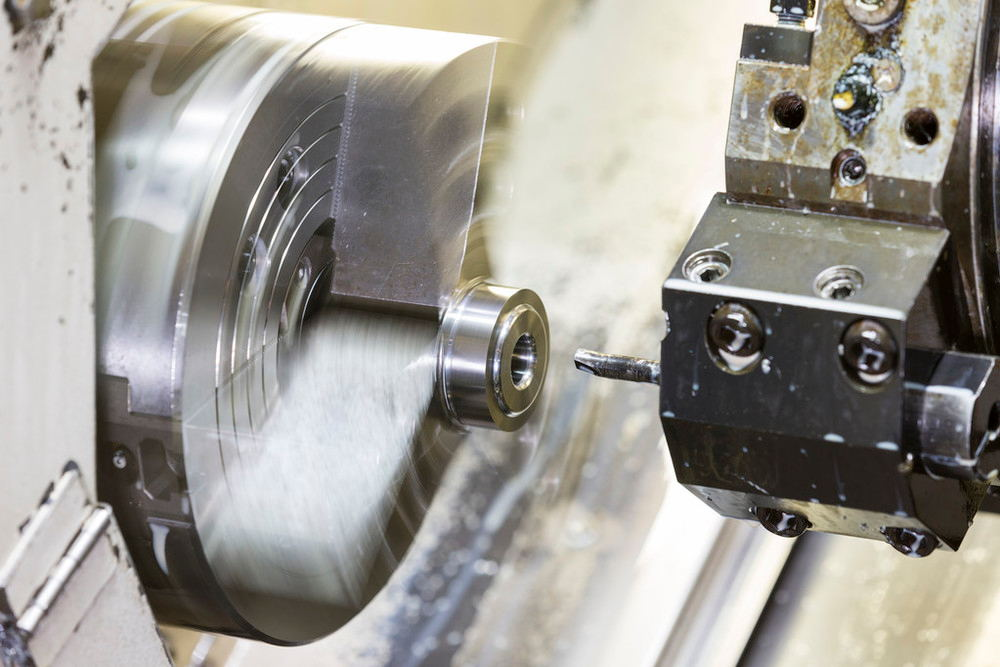
CNC torneatzea
CNC torneaketa polikarbonatozko barra edo hodi lingoteak biratzea da, tresna finko batekin mozten diren bitartean. Batez ere simetria birakariko ezaugarriak dituzten piezak mekanizatzeko erabiltzen da.
CNC zulaketa
CNC zulaketa polikarbonatozko piezetan zulo biribilak mekanizatzeko prozesua da, biraketa-zulagailu bat erabiliz. Prozesu independente gisa erabil daiteke edo askotan fresatzeko edo torneatzeko prozesuan integratuta dago.
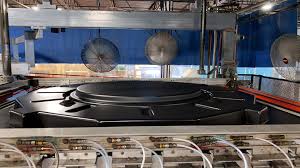
Konformazio Termikoa
Polikarbonatozko xaflak beira-trantsizio-tenperaturatik gora berotzen dira biguntzeko, eta ondoren moldearen gainazalaren kontra prentsatzen dira hutsean, presio pneumatikoan edo indar mekanikoan, hoztu aurretik azken forma emateko.
Termoformazioa presio nahiko baxuan eratu daiteke, eta moldearen kostua injekzio-moldeaketa baino txikiagoa da, baina normalean hondakinak geroago moztu behar dira.
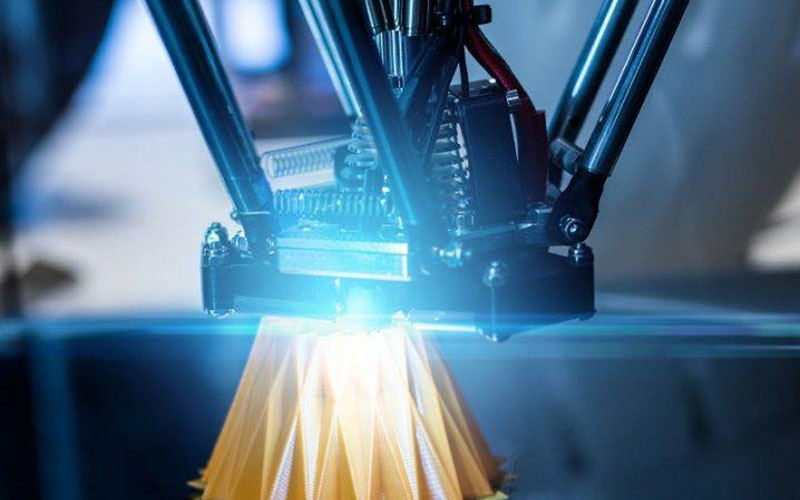
3D inprimaketa
3D inprimaketak batez ere fusionatutako deposizio bidezko modelatze-teknologia erabiltzen du polikarbonatozko harizpiak berotu eta estruditzeko, eta geruzaz geruza pilatzeko, hiru dimentsioko objektuak sortzeko. Metodo honek diseinu-askatasun paregabea eskaintzen du prototipo konplexuetan, tresna pertsonalizatuetan eta serie txikiko ekoizpenean, eta bereziki egokia da egitura konplexuak dituzten proba-ekoizpeneko piezetarako.
3D inprimaketaren geruza-egitura anisotropia dakar, normalean injekzio bidezko piezen indarra baino txikiagoa eta gainazaleko akabera eskasagoa izanik. Gehienbat diseinu eta egiaztapen etapetan erabiltzen da.
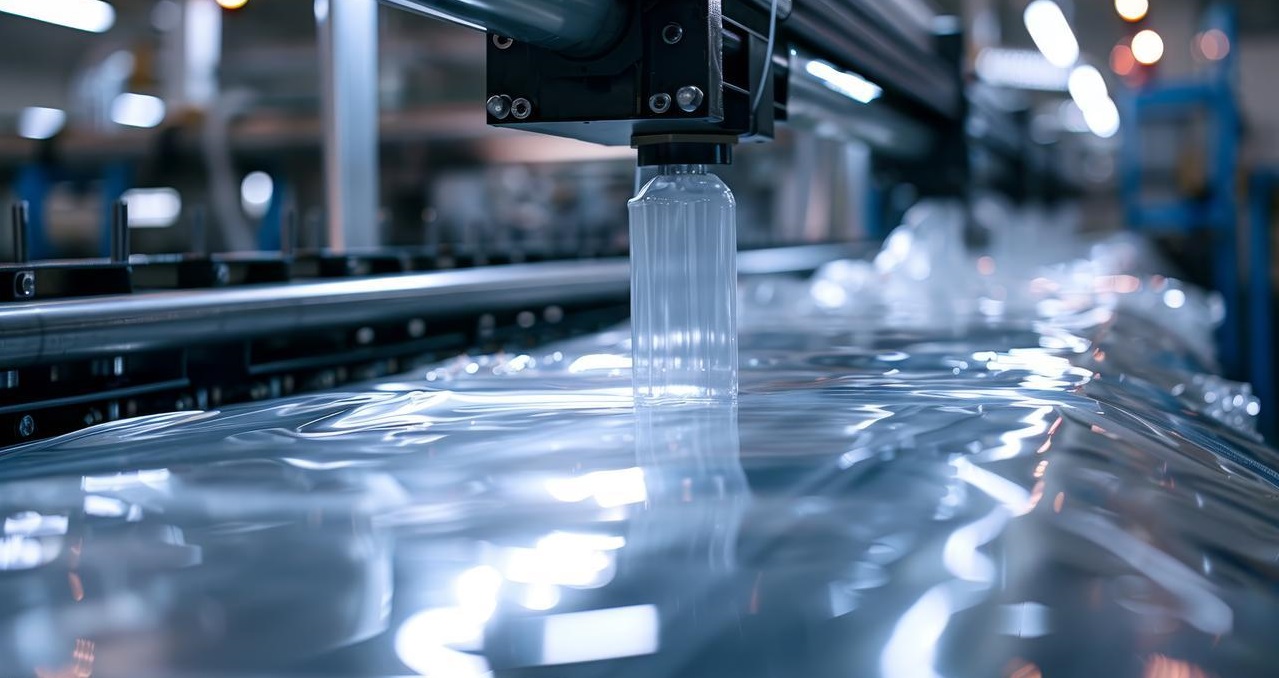
Blow moldaketa
Moldeo bidezko moldekatzeak polikarbonatozko hodi huts berotu eta bigundu bat molde batean sartzea dakar, aire konprimitua hodiaren barrura botatzea, zabaldu eta moldearen barneko horman itsasteko. Hoztu ondoren, produktu huts bat sortzen da.
Moldeo bidezko putz egitea da produktu hutsak fabrikatzeko prozesu nagusia, hala nola polikarbonatozko ur botilak, ontziak eta automobilgintzako aire hodiak. Egitura hutsak sor ditzake, baina normalean produktu simetriko edo forma sinplekoetara mugatzen da.
Polikarbonatoa mekanizatzean ohikoak diren erronkak
Materialen hezetasun akatsak
Polikarbonatoa oso joera du aireko hezetasuna xurgatzeko. Mekanizatu aurretik guztiz lehortzen ez bada, barneko hezetasuna lurrundu egingo da tenperatura altuetan, zilarrezko marrak, burbuilak edo hodei itxurako akatsak sortuz produktuaren gainazalean, eta horrek larriki eragiten dio bere gardentasunari eta erresistentzia mekanikoari.
Bero-itsaspena moztea
Polikarbonatoak eroankortasun termiko eskasa du eta tenperaturarekiko sentikorra da. Ebaketa-prozesuan pilatzen den beroak materiala erraz bigundu eta urtu dezake, erremintaren ebaketa-ertzari itsatsiz ertz metatu bat sortuz. Horrek ebaketa-erresistentzia handitzea, gainazaleko akaberaren hondatzea eta materialaren degradazioa eta horitzea ere eragingo ditu.
Berreskuratze elastikoaren zehaztasuna
Polikarbonatoak elastikotasun handia du. Mekanizazioan zehar, konprimitutako eremua partzialki errebotatu egingo da erreminta irten ondoren, eta horrek benetako mekanizazio-tamainaren eta diseinatutako tamainaren arteko desbideratzea eragingo du. Hori bereziki agerikoa da barneko barrunbeak zulatzen eta fresatzen direnean, non erremintaren ibilbidearen konpentsazioa edo mekanizazio-hobari erreserbatua aldez aurretik egin behar den materialaren propietateen arabera.
Hondar-tentsioaren pitzadurak
Mekanizazio mekanikoak polikarbonatoaren barne-tentsioen oreka hautsi dezake, ertz eta zuloen inguruan tokiko tentsio-kontzentrazioen sorrera eraginez. Hondar-tentsio hauek pitzadurak hedatzea eragin dezakete ondorengo instalazioan, erabileran edo disolbatzaile kimikoen eraginpean.
Gogortasun txikiko marradura
Polikarbonatoaren Mohs gogortasuna 3M ingurukoa baino ez da, eta oso erraza da objektu gogorrekin urratzea manipulatzean, finkatzean eta mekanizatzean. Plastikozko euskarri bereziak erabili arren, koskak gerta daitezke finkatze-puntuetan. Mekanizatzean, askotan beharrezkoa da babes-film bat mantentzea edo leuntze kimikoa erabiltzea azken prozesuan gainazalaren egoera leheneratzeko.
Polikarbonatoaren abantaila nagusiak CNC proiektuetarako
MEgonkortasun mingarria
Polikarbonatoak dimentsio-egonkortasun bikaina erakusten du CNC mekanizazioan. Uzkurtze-tasa baxuak eta hedapen termiko-koefiziente baxuak deformazio minimoa bermatzen dute ebaketa-prozesuan. Biraketa-abiadura handiko edo aurrerapen-abiadura handiko mekanizazio-baldintzetan ere, materialak formaren koherentzia mantentzen du. Gainera, bere material-egitura uniformeak epe luzerako mekanizazio jarraitua ahalbidetzen du tokiko deformaziorik gabe.
Gogortasun handia
Polikarbonatoaren inpaktu-erresistentzia akrilikoarena baino hamar aldiz handiagoa da. Gogortasun horrek CNC mekanizazioan prozesu-abantaila bihurtzen du zuzenean: horma meheko fresaketa, zulo sakonen zulaketa edo kontura konplexuen ebaketa egitean, materialak ertzak txikitzeko, mikroarrailak edo haustura hauskorrak izateko aukera gutxiago du.
Adibidez, 1 mm baino gutxiagoko lodiera duten horma-zati gardenak mekanizatzean, polikarbonatoak ebaketa-erremintaren indar erradiala jasan dezake, akrilikoak, berriz, pitzatzeko joera du.
Azalera akabera ona
Mekanizatu ondoren, polikarbonatoaren gainazalak leuntasun natural nahiko altua du eta gardentasun-galera txikia. Kalitate optikoko eskakizunak betetzeko, leuntze txiki bat besterik ez da behar. Ezaugarri honek post-prozesatzeko prozeduren denbora nabarmen murrizten du eta bereziki egokia da argi-gidarien piezetarako edo argi-transmisioa behar duten behaketa-leihoetarako.
Beroarekiko erresistentzia
Polikarbonatoaren bero-distortsio tenperatura 130-140 °C-ra iristen da, eta CNC mekanizazioan sortzen den berehalako tenperatura altua jasan dezake bigundu edo deformatu gabe. ABS bezalako ingeniaritza-plastikoekin alderatuta, ardatz-abiadura handiagoak ahalbidetzen ditu, eta horrela mekanizazio-eraginkortasuna hobetzen du. Bitartean, bere propietate ez-eroaleak txirbilen adsorzio elektrostatikoaren arazoa ere saihesten du mekanizazioan zehar.
Egitura Konplexuetarako Indarra
Polikarbonatoaren erresistentzia mekanikoak egitura esekiak, barrunbe sakonak edo saihets finak dituzten piezak prozesatzea ahalbidetzen du, erremintaren presioaren ondorioz egitura-kolapsorik gabe. Adibidez, tripulatu gabeko aireko ibilgailuaren pan-tilt-aren kolpeen aurkako markoa mekanizatzean, bere erresistentziak bermatu dezake 0.5 mm-ko lodierako indartze-saihetsak osorik mantentzea fresaketa-prozesuan zehar.
Postprozesatzea eta Polikarbonatozko Piezen Akabera Aukerak
Aneling tratamendua
Polikarbonatoan barne-tentsioa ezabatzeko funtsezko urratsa da erreketa, batez ere mekanizazio mekanikoa edo konformazio konplexua jasan duten piezetan. Erreketak nabarmen murriztu dezake piezetan ondorengo erabileran edo disolbatzaile kimikoekin kontaktuan daudenean tentsio-pitzadurak izateko arriskua, eta epe luzerako dimentsio-egonkortasuna hobetu.
Leuntze eta artezketa mekanikoa
Polikarbonatozko piezak lixa-paperarekin leuntzeak CNC mekanizaziotik eratorritako erreminta-markak edo marradura txikiak kendu eta gardentasun optikoa berreskura dezake. Gardentasun-eskakizun handiak dituzten piezetarako, diamantezko igeltsua erabili ohi da leuntze zehatza egiteko. Metodo honek beiraren antzeko argi-transmisio efektua lor dezake.
Leuntze Kimikoa
Murgildu piezak formula espezifiko bateko disolbatzaile nahasketa batean segundo batzuetatik minutu batzuetara, gainazaleko geruza apur bat disolbatuz berdintze azkarra lortzeko eta distira handia lortzeko. Metodo hau oso eraginkorra da eta geometria konplexuak maneiatzeko gai da, baina denboraren, kontzentrazioaren eta tenperaturaren kontrol zorrotza behar du.
Estaldura tratamendua
- Estaldura gogorrak: UV bidez senda daitezkeen edo termoegonkortzen diren estaldura gardenekin gainazaleko ihinztadurak edo murgiltze-estaldurak nabarmen hobetzen ditu gainazalaren gogortasuna eta marraduraren erresistentzia, maiz ukitzen diren aginte-panelen eta betaurrekoen lenteetarako egokia.
- UV babes-estaldurak: UV xurgatzaileak dituzten estaldurek erradiazio ultramorea eraginkortasunez blokeatzen dute, kanpoan denbora luzez esposizioak eragindako horitzea eta hauskortasuna saihestuz, eta horrela osagaien iraupena luzatuz.
- Estaldura apaingarria: Ihinztadura, galvanizazio edo hutsean deposizio bidez akabera metalikoak, kolore efektuak edo propietate islatzaileak lortzen ditu. Kontsumoko elektronikako karkasetan eta automobilgintzako apaingarrien osagaietan erabili ohi da.
Inprimaketa eta markaketa
Serigrafia, tamponografia edo tinta-inprimaketa erabil daitezke marka iraunkorrak, eskalak edo eredu apaingarriak polikarbonatozko piezei gehitzeko.
Laser bidezko markaketak kontraste handiko marka iraunkorrak sortzen ditu gainazalean energia zehatzaren bidez, eta kontakturik gabekoa eta produktu kimikorik gabekoa da. Bereziki egokia da osagai mediko eta hegazkingintzakoen trazabilitate-eskakizunetarako.
Polikarbonatoa akrilikoa eta beste plastiko batzuekin alderatzea
| Jabetza | Polikarbonatoa | Akrilikoa (PMMA) | ABS |
| Transparency | High | Oso altua | Opaque |
| Eraginaren erresistentzia | Oso altua | Behe- | Ertaina |
| Beroarekiko erresistentzia | Altua (~135 °C) | Ertaina (~90 °C) | Ertaina (~100 °C) |
| Gainazaleko gogortasuna | Baxua (erraz urra daiteke) | Altua (marraduraren aurkako erresistenteagoa) | Ertaina |
| Erresistentzia kimikoa | Nahiko ona (base sendoekiko sentikorra) | Nahiko ona (disolbatzaileekiko sentikorra) | Eskasa (disolbatzaileekiko sentikorra) |
| mekanizagarritasun | Ertaina (goma-itsaspena saihestea) | Erraza (baina hauskorra) | Erraza |
CNC mekanizaziorako polikarbonatoa diseinatzeko aholkuak
Horma Meheen Optimizazioa
Polikarbonatoak gogortasun ona badu ere, bere horma-lodiera meheegia denez, bibrazio eta deformazio joera handiagoa dago mekanizazioan zehar. Gomendagarria da gutxieneko hormaren lodiera 1.5 milimetro baino txikiagoa ez izatea. Egitura handikoetarako, sare itxurako indartze-saihetsak gehitu behar dira, saihetsen altuera hormaren lodieraren hirukoitza baino handiagoa ez izanik, zurruntasuna hobetzeko eta materialaren erabilera murrizteko.
Estresa arintzeko diseinua
Piezen barneko angelu zuzen guztiak eta kanpoko izkin zorrotzak arku-trantsizioetara aldatu behar dira, eta gutxieneko filete-erradioa ≥0.5 milimetro izatea gomendatzen da. Horrek tentsioa barreiatu dezake mekanizazioan eta erabileran zehar, izkinak pitzatzeko arriskua nabarmen murriztu eta, aldi berean, fresatzeko ebakitzailearen bizitza erabilgarria luzatu dezake.
Zulo-zirrikituaren diseinua
Zuloaren diametroaren 1.5 aldiz gutxienez ertzetik zuloaren diametroaren ertza baino handiagoa izan behar da, ertzak pitzatzea saihesteko. Zulo sakonek diseinu mailakatua hartzea gomendatzen da. Ildo luzearen zabalera materialaren lodieraren 1.2 aldiz handiagoa edo berdina izatea komeni da, eta erreminta ateratzeko filete bat gorde behar da mutur batean.
Barrunbearen sinplifikazioa
Saihestu piezen diseinu-sakonera ebaketa-erremintaren diametroaren bost aldiz handiagoa den barrunbe itxiak; bestela, txirbil-kentzea zaila izango da, eta gehiegi berotzea gerta daiteke. Beharrezko barrunbe sakonetarako, muntaketa zatituetarako edo alboko paretetan prozesu-biselak gehituta diseinatu daitezke mekanizazioa errazteko.
NOBLE'CNC Mekanizazio Polikarbonato Zerbitzua
NOBLEren polikarbonatorako CNC mekanizazio zerbitzua zure pieza pertsonalizatuei zehaztasun, iraunkortasun eta gardentasun optiko apartekoa eskaintzeko diseinatuta dago. NOBLEk punta-puntako ekipamendua eta materialen ezagutza sakona erabiltzen ditu polikarbonatozko xafla edo bloke gordinak errendimendu handiko osagai bihurtzeko.
NOBLEk CNC tornu eta fresatzaile multi-ardatz aurreratuak erabiltzen ditu, makinista esperientziadunek erabiltzen dituztenak. Gure arrakastaren gakoa gure mekanizazio-parametro optimizatuetan datza. NOBLEk metalezko tresneria zorrotz eta leunduak erabiltzen ditu, geometria espezializatuekin, materiala garbi mozteko. NOBLEk gure ardatzak abiadura handietan erabiltzen ditu, zehaztasunez kalkulatutako aurrerapen-tasekin.
CNC mekanizazioari buruzko maiz egiten diren galderak Polikarbonatoa
Zeintzuk dira polikarbonatoa CNC mekanizaziorako erabiltzearen abantaila nagusiak?
Polikarbonatoak hainbat abantaila gako eskaintzen ditu CNC mekanizaziorako. Bere propietate aipagarriena inpaktuarekiko erresistentzia bikaina da. Materialak dimentsio-egonkortasun ona du beroaren pean eta suaren aurkako erresistentzia du hainbat gradutan.
Zeintzuk dira polikarbonatoa mekanizatzean sortzen diren erronka handienak, eta nola konpontzen dira?
Erronka nagusiak beroarekin lotutako gomatzea edo urtzea, hezetasunaren xurgapena eta barne-tentsioa dira. Gomatzea saihesteko, erabili RPM handiko karburozko tresna zorrotz eta leunduak eta aurrerapen-abiadura koherentea dutenak txirbilak sortzeko, ez hautsa.
Nola eragotzi polikarbonatoa urtzea edo akabera txarra lortzea CNC mekanizazioan?
Urtzea saihestea beroaren kudeaketaren kontua da. Ziurtatu aire-bolada indartsu bat zuzentzen dela ebaketa-ertzera erreminta hozteko eta txirbilak berehala ateratzeko, berriro moztu eta gainazala kaltetzea saihestuz.
Mantendu al ditzakezu tolerantzia estuak CNC bidez mekanizatutako polikarbonatozko piezekin?
Bai, polikarbonatoa bikaina da tolerantzia estuak mantentzeko, normalean +/- 0.005 hazbete edo gehiagokoak, bere egonkortasunari esker. Horretarako, behar bezala lehortutako eta tentsiorik gabeko materialarekin hasi behar da, makina-konfigurazio zurruna erabili eta aurrerapen eta abiadura optimizatuekin tresna zorrotzak erabili.
Zeintzuk dira CNC bidez mekanizatutako polikarbonatozko piezen aplikazio tipikoak?
CNC bidez mekanizatutako polikarbonatoa errendimendu handiko aplikazio askotan erabiltzen da. Besteak beste, makinen babes-babesak, segurtasun-betaurrekoak eta lenteak, isolatzaile elektrikoak eta eroale ez diren elementuak, eta aeroespazial eta automobilgintzako prototipo arinak. Gailu medikoen osagai hauek esterilizazioa behar dute, eta ekipamendu elektronikoetarako eta LED argi-gidak estalki iraunkorrak.







