
Zer da Hutsean Galdaketa?
Definizioa eta Prozesuaren ikuspegi orokorra
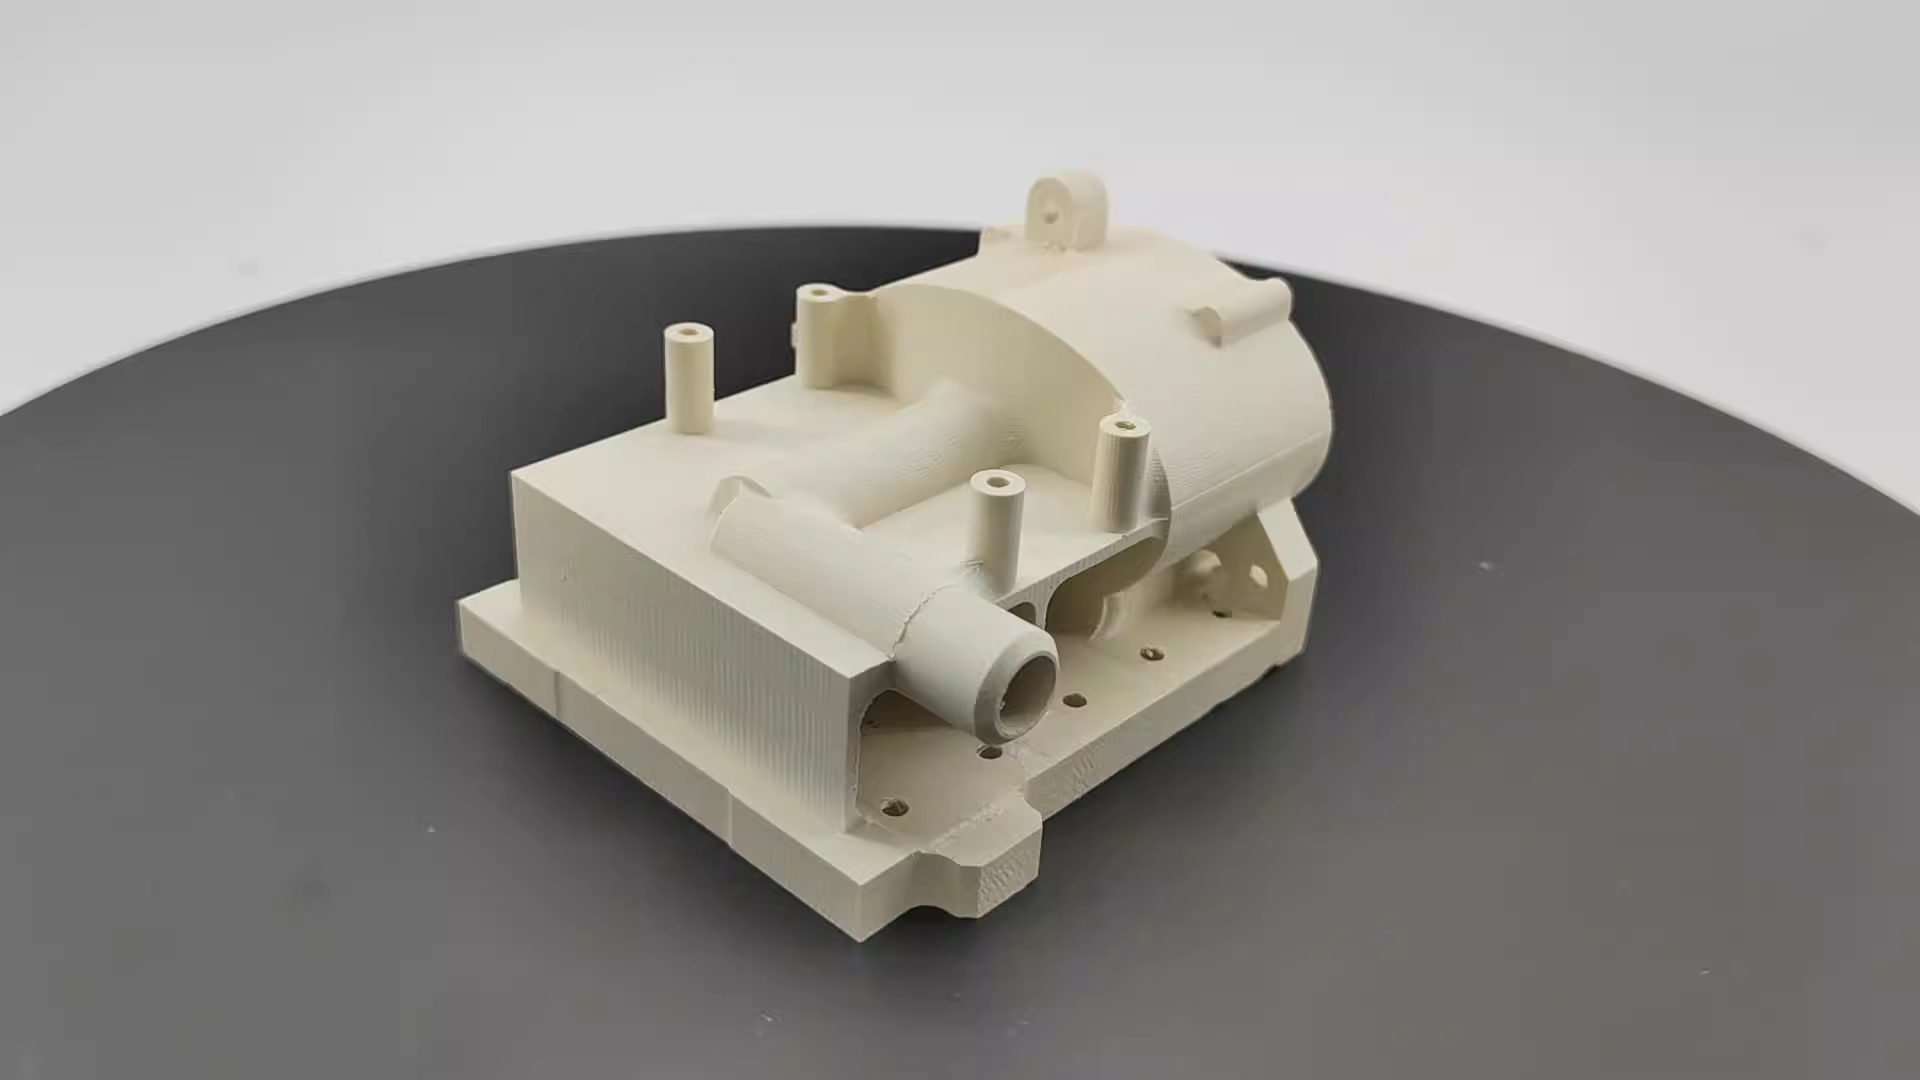
Hutsean egindako galdaketak piezak egitean datza, lehengai likidoak, hala nola silikona, poliuretanoa (PU) edo beste erretxina batzuk... moldeetan isuriz hutsean. Molde hauek askotan 3D inprimatzen dira edo eskuz egiten dira. Metodo hau bereziki ezaguna da automobilgintza, gailu medikoak eta aeroespaziala bezalako industrietan, non aproposa den lote txikiak ekoizteko. Ekoizpenaren hasierako faseak laguntzeko duen gaitasunagatik nabarmentzen da, fabrikatzaileei piezak probatu eta doitzeko aukera emanez eskala osoko ekoizpenari ekin aurretik, akats garestiak egiteko arriskua murriztuz.
Hutsean galdatzearen historia eta bilakaera
Lehen, galdaketa metodo tradizionalak, maiz aipatzen dudan metalezko galdaketa bezalakoak, baina teknologiak aurrera egin ahala eta prototipoak egiteko beharra handitu ahala, hutsean egindako galdaketa pixkanaka arreta jartzen hasi zen.
1980ko hamarkadarako, 3D inprimaketa eta beste prototipo azkarreko teknologiak eskuragarriagoak bihurtu zirenean, kostu-eraginkorreko ekoizpen-serie txikien eskaria izugarri handitu zen. Moldeatzeko metodo tradizionalek ezin zituzten prototipoen beharrak ase, eta hutsean egindako moldeatzea irtenbide praktiko bihurtu zen.
1990eko hamarkadan, hutsean egindako galdaketa gero eta ezagunagoa bihurtu zenez, prozesuan erabilitako materialek hobekuntza nabarmenak izan zituzten. Ingeniariek eta zientzialariek silikona eta PU bezalako erretxinak garatu zituzten, eta horiei esker, galdaketa zehatzagoak, iraunkorragoak eta kostu-eraginkorragoak egin ziren.
2000ko hamarkadatik aurrera, 3D inprimaketaren etengabeko garapenak kalitate handiko inprimaketak ekarri zituen, hutsean egindako galdaketa are asegarriagoa bihurtuz. 3D inprimagailuetatik sortutako master ereduak zuzenean erabiltzeko gaitasuna hutsean egindako galdaketarako berri zirraragarria izan zen, ekoizpen zikloak nabarmen laburtzen baitzituen eta diseinu konplexuagoak sortzea ahalbidetzen baitzuen.
Nola desberdintzen den galdaketa metodo tradizionaletatik
Hutsean egindako galdaketa hainbat modutan desberdintzen da galdaketa-metodo tradizionaletatik, eta horregatik arretaz aztertu behar dugu proiektu bat aurrera ateratzerakoan.
| Aspektu | Casting Tradizionala | Hutsaren galdaketa |
| Erabilitako materialak | Normalean, metalak (adibidez, aluminioa, altzairua, burdina) edo hormigoia | Erretxina likidoak (adibidez, PU, silikona) |
| Mould mota | Harez, metalez edo zeramikaz egindako molde zurrunak | Silikonazko kautxuzko molde malguak |
| Galdaketa prozesua | Metal urtua urtu eta molde batean isurtzea dakar, non gogortu egiten den. | Aire burbuilak kentzeko xurgagailua erabiltzen du eta zehaztasuna bermatzen du. |
| Produkzioaren bolumena | Eskala handiko ekoizpen-saioak | Bolumen txikiko ekoizpena eta prototipoak |
| Lead Time | Epe luzeagoa | Epe laburragoa |
| Kostua | Garestia molde iraunkorrak sortzeagatik eta metalezko materialen kostuengatik | Konfigurazio eta material kostu txikiagoek aproposa egiten dute prototipoak egiteko eta serie txikiko ekoizpenerako. |
Nola funtzionatzen du hutsean galdaketa?
Hutsean galdaketan erabilitako materialak
-
Poliuretanozko erretxinak (PU):
Material erabiliena, pieza sendo eta iraunkorrak ekoizteko erabiltzen dena, zurruntasuna eta malgutasuna eskaintzen dituena.
| Gogortasuna | Oso bigunetik (A kostaldea) gogorrera (D kostaldea) |
| Trakzio indarra | 35 MPa-tik 80 MPa-ra bitartekoa |
| Malko Erresistentzia | Aldakorra da, baina, oro har, bikaina formulazio zurrunetarako; moderatua malgutasunerako |
| Beroarekiko erresistentzia | Oro har, bero-desbideratze tenperatura (HDT) 60 °C-80 °C ingurukoa da. |
| kolorea | Gardena edo opakoa; pigmentuak erabiliz erraz koloreztatu daiteke |
| Dentsitatea | Gutxi gorabehera 1.1–1.4 g/cm³ |
Erretxina hauek aproposak dira prototipo funtzionalak egiteko, eta NOBLEren hutsean egindako galdaketa eskaera gehienek bi material hauek erabiltzen dituzte.
Ikus daitekeenez, poliuretanoak (PU) aplikazio sorta zabala du, aeroespazialkitik hasi eta kontsumo elektronikaraino. PU osagaiak nonahi daude. Erretxina hauek aproposak dira prototipo funtzionalak egiteko, eta NOBLEk material hau erabiltzen du hutsean galdatzeko eskaera gehienetarako.
2. Silikonazko erretxinak:
Silikonazko erretxinak malgutasunagatik, tenperatura altuekiko erresistentziagatik eta gainazaleko akabera leunagatik baloratzen dira. Propietate hauek aproposak bihurtzen dituzte piezak kautxu edo plastiko bigunaren antza izan behar duten aplikazioetarako.
| Gogortasuna | 10etik 80ra Shore A-ra (gogortasun biguna edo ertaina) |
| Trakzio indarra | Oro har, 4–10 MPa |
| Elongation Break at | % 500eraino irits daiteke (mailaren arabera), oso malgua bihurtuz |
| Tenperatura Erresistentzia | Beroarekiko erresistentzia handia, 250 °C-ko tenperaturak jasanez |
| Tear Strength | Oro har, bikaina da bere malgutasunagatik |
| Dentsitatea | 1.1-1.3 g/cm³ |
Silikonazko erretxinek ukitu oso leuna dute; lehenago ere erabili izan ditugu droneen heldulekuen buxadurak eta junturak egiteko. Esperientzia paregabea izan zen, eta asko ikasi nuen bertatik.
-
Erretxina gardenak
Erretxina gardenak argia transmititzeko egiten dira, itxura eta argitasun bisuala garrantzitsuak diren aplikazioetarako aproposak bihurtuz. Hauek normalean PU gardenak edo epoxi erretxina espezializatuak dira.
| Argitasun optikoa | Gardentasun eta argitasun optiko handia (argiaren % 90erainoko transmisioa) |
| Trakzio indarra | PU edo epoxi erretxin arrunten antzekoa — 35 MPa-tik 80 MPa-ra |
| UV Erresistentzia | Askotan UV inhibitzaileekin tratatzen dira denborarekin horitzea edo degradazioa saihesteko |
| Eraginaren erresistentzia | Moderatua, beira baino erresistentzia handiagoa baina metalak baino txikiagoa |
| Gogortasuna | PU estandarraren antzekoa (Shore D 70–85) |
Erretxina gardenekin egindako piezek akabera ederra dute. Gogoratzen dut elur-maluta itxurako apaingarriak sortzeko erabiltzen genituenean. Azken emaitza kristalezkoa zen, eta bezeroa oso pozik geratu zen.
-
Erretxina epoxikoak
Epoxi erretxinak erresistentzia, erresistentzia kimiko eta iraunkortasun handiagoa behar duten piezetarako aukeratzen dira. PU edo silikona bezain maiz erabiltzen ez diren arren hutsean egindako galdaketan, ezinbestekoak dira errendimendu handiko ezaugarriak behar dituzten aplikazioetarako.
| Gogortasuna | Gogortasun handia, normalean Shore D 70-90 |
| Trakzio indarra | 60–100 MPa inguruan |
| Erresistentzia kimikoa | Erresistentzia bikaina produktu kimiko eta disolbatzaileentzat |
| Beroarekiko erresistentzia | Beroaren desbideratze-tenperatura (HDT) gutxi gorabehera 100–120 °C-koa |
| Dentsitatea | Normalean 1.1–1.4 g/cm³ |
| Azalera Amaitu | Gainazaleko akabera bikaina, postprozesaketa minimoa behar duena |
Material hau goian aipatutako hirurak baino gutxiago erabiltzen da. Industrian muturreko baldintzei aurre egin ohi die, hala nola, erresistentzia handiko hegazkinen piezetan, errendimendu handiko motorraren egitura-osagaietan, eta, dakidanez, baita aplikazio militarretan ere.
Zure proiekturako material egokia aukeratzea
Zure hutsean egindako galdaketa proiekturako zein material aukeratu erabakitzeko arazoak badituzu, NOBLEko adituek aholku batzuk eman diezazkizukete. Noski, jar zaitez gurekin harremanetan edozein unetan; pozik lagunduko dizugu!
Propietate mekanikoak:
Osagai sendo eta iraunkorrak behar dituzu? Aukeratu PU edo epoxi erretxina zurrunak; material hauek egitura-osotasuna bermatzen dute.
Osagai malguak behar dituzu? Zigiluak edo juntak egiten ari bazara, silikonazko edo PU malguak dira aukera aproposak.
Tenperatura Erresistentzia:
Zure piezek tenperatura altuak jasan behar dituzte? Hala bada, aukeratu 250 gradu Celsius-etik gorako tenperaturak jasan ditzakeen tenperatura altuko erretxina bat.
Azalera Amaitu:
Akabera leun eta distiratsua behar baduzu, edo gardentasun optikorako eskakizunak badituzu (lenteak edo pantailak, adibidez), PU edo epoxi erretxina gardena aukera dezakezu.
Erresistentzia kimikoa:
Zure piezek disolbatzaileekin, koipeekin edo ingurune gogorrekin kontaktuan egon behar al dute? Hala bada, epoxi erretxina edo tenperatura altuko PU erresistentea aukera onak dira!
Kostua eta bolumena:
Serie txikietarako edo prototipoetarako, PUak ekonomiaren eta prototipo azkarraren abantailak eskaintzen ditu. Errendimendu handiko piezek iraunkortasun handiagoa duten epoxi edo silikonazko erretxinak behar dituzte, baina kontuan izan behar da haien kostua nahiko altua dela.
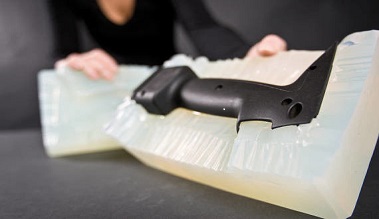
Prozesuaren urratsez urratseko banaketa
Hutsean galdatzeko prozesua ez da konplikatua, baina ezinbestekoa da xehetasunei arreta handia jartzea. Jarraian, urrats hauen sarrera labur bat aurkituko duzu:
1. urratsa: Eredua diseinatu
Moldeatzeko pieza bat diseinatzeko hasierako faseetan, NOBLEko ingeniariek normalean CAD (Ordenagailuz Lagundutako Diseinua) modelizazioan oinarritzen dira. Fase honetan, ingeniariek ziurtatu behar dute pieza erraz atera daitekeela moldetik, desmoldeatzea zaildu dezaketen azpiko mozketak edo ezaugarriak saihestuz.
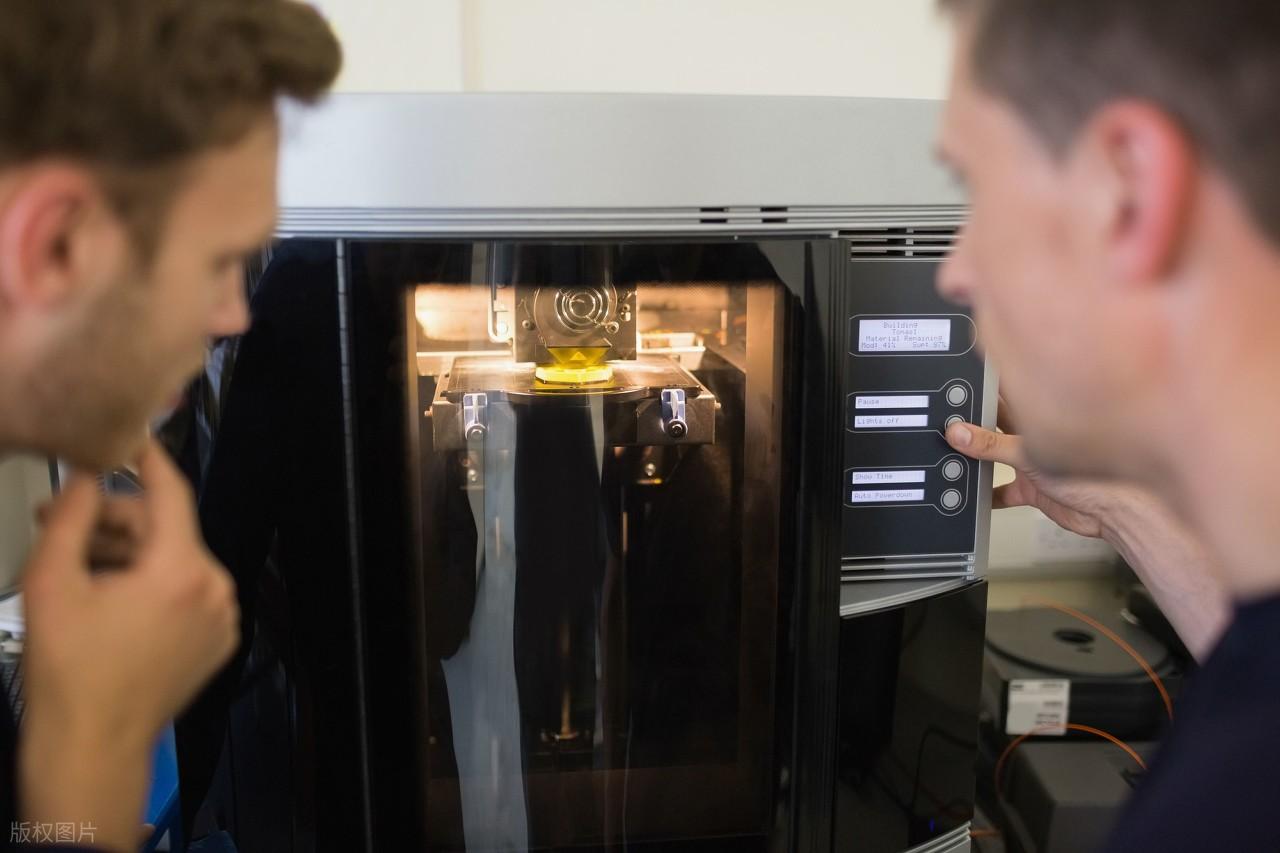
Urratsera 2: Moldea egitea
Ingeniariek diseinua amaitu ondoren, hurrengo urrats kritikoa moldea sortzea da, eta horrek funtsezko zeregina du hutsean isurtzeko prozesuan. NOBLEn, normalean 3D inprimaketa erabiltzen dugu, piezaren geometria zehatz-mehatz jasotzen duena. Moldearen materiala piezaren konplexutasunaren eta materialen beharren arabera hautatzen da, baina gehienetan material malguak erabiltzen ditugu moldea egiteko, hala nola silikona edo kautxua.
3. urratsa: Erretxina isurtzea eta hutsean zigilatzea
Laburbilduz, urrats honek hautatutako erretxina moldean isurtzea eta ondoren huts-ganbera batean sartzea dakar aire burbuilak kentzeko.
Lehenik eta behin, hautatutako erretxina eta beharrezko gehigarriak nahasten ditugu bezeroaren eskakizunen arabera, proportzio egokietan. Ondoren, nahastutako erretxina moldearen barrunbean isurtzen da eta huts-ganbera batean jartzen da geldirik egoteko. Sendotze prozesuan, erretxina nahasketako aire burbuilak kentzen dira. Azkenik, pieza leun eta burbuilarik gabekoa lortzen dugu!
Urratsera 4: Postprozesatzea eta akabera (Beharrezkoa bada)
Behin moldea solidotu denean, pieza moldetik atera daiteke. Ondoren, behar den moduan post-prozesaketa eta akabera egingo ditugu, hala nola, artezketa, leuntzea, pintura eta estaldura. Pieza konplexuen kasuan, muntaketa gehiago beharrezkoa izan daiteke, hala nola, lotura-elementuak, etiketak eta abar gehitzea. Piezak zehaztapen oso zorrotzak baditu (adibidez, aplikazio mediko edo aeroespazialetarako), proba edo kalitate-egiaztapen gehigarriak beharrezkoak izango dira.
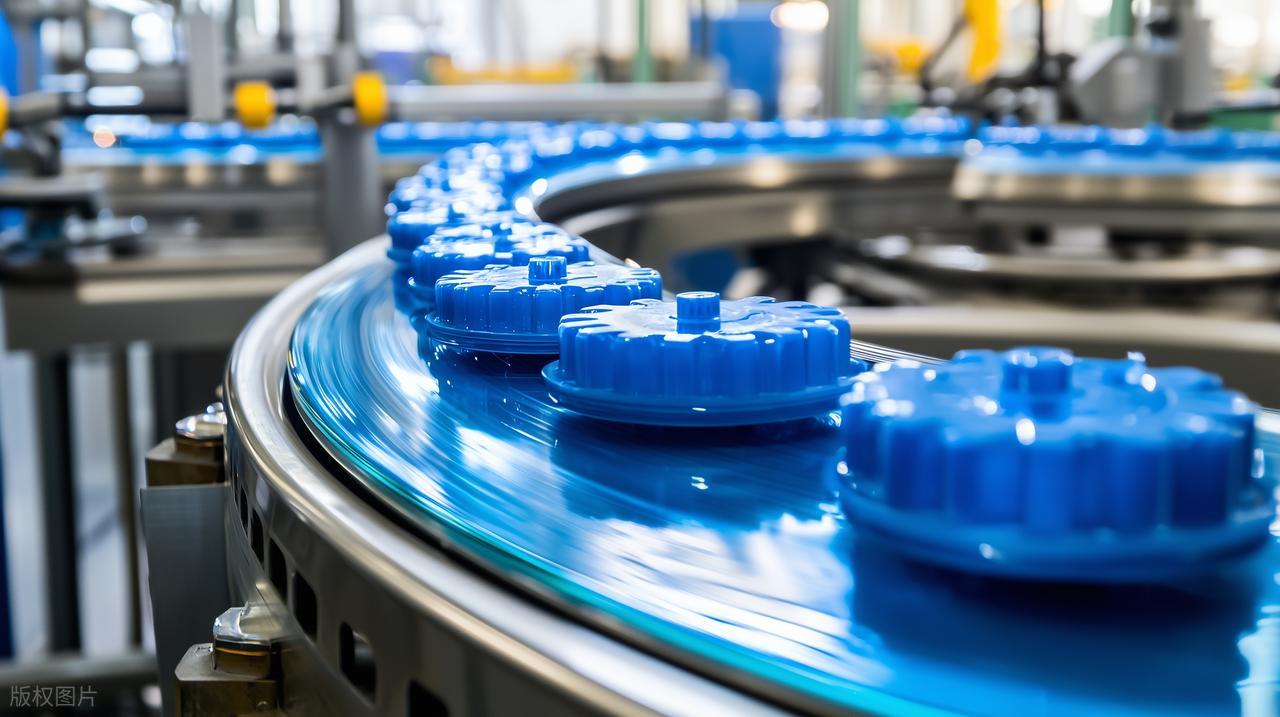
Nola nabarmentzen da hutsean egindako galdaketa beste prozesu batzuen aldean?
Prototipaketa errentagarria
Hutsean galdatzeko prozesuan silikonazko molde malguak erabiltzen dira, eta horiek askoz merkeagoak dira ekoizteko injekzio bidezko moldeak egiteko beharrezkoak diren altzairuzko molde zurrunak baino. Horrek aukera merkea bihurtzen du eskala txikiko ekoizpenerako eta prototipoetarako, non tresneria tradizionalen kostuak debekatzaileak izan daitezkeen.
Hutsean egindako galdaketa aproposa da serie txikiak ekoizteko (10-500 pieza), kostu-eraginkorrak izateko ekoizpen-serie handiak behar dituzten metodo tradizionalen aldean. Horri esker, serie txikiak ekonomikoki ekoizten dira makineria garestirik behar izan gabe.
Zehaztasun eta Kalitate Handia
Hutsean egindako galdaketako silikonazko moldeek xehetasun korapilatsuak, ehundurak eta forma konplexuak zehaztasun handiz errepika ditzakete. Hau bereziki erabilgarria da erreplikazio zehatza behar duten ezaugarri finak dituzten piezetarako.
Hutsean egindako prozesuak aire burbuilak ezabatzen ditu, eta ondorioz, moldetik zuzenean akabera leun eta kalitate handiko piezak lortzen dira. Ez da beharrezkoa ondorengo prozesamendu luzerik egitea, eta, beraz, itxura profesional eta leundua behar duten aplikazioetarako aproposa da.
Abiadura eta Eraginkortasuna
Hutsean egindako galdaketak izugarri murrizten ditu epeak. Moldeen sorrera eta galdaketa egun gutxitan egin daitezke, injekzio-moldeaketa edo CNC mekanizazioa bezalako metodo tradizionaletan behar diren asteekin alderatuta, azken hauek konfigurazio eta tresneria denbora luzeagoak baitituzte.
Materialekin malgutasuna
Hutsean egindako galdaketak material aukera zabala eskaintzen du, besteak beste, erretxina zurrunak, malguak eta gardenak. Malgutasun honek behar funtzional edo estetiko espezifikoak betetzen dituzten materialak hautatzeko aukera ematen dizu, hala nola beroarekiko erresistentzia, indarra edo kolorea.
Hutsean egindako galdaketaren erronkak eta kontuan hartu beharrekoak
Hutsean egindako galdaketak abantaila asko eskaintzen dituen arren, muga batzuk ere baditu; azken finean, ez dago prozesu perfekturik. Alderdi hauek kontuan hartu behar dira zure proiekturako egokia den ala ez erabakitzerakoan.
Muga materialak
Hutsean egindako galdaketak hainbat material eskaintzen dituen arren, erretxina zurrunak eta malguak barne, galdaketa piezen propietate mekanikoak ez dira askotan injekzio bidezko moldeo, CNC mekanizazio edo trokel bidezko galdaketa bidez egindakoen erresistentziarekin bat etortzen. Hutsean egindako piezek agian ez dute hain ondo eutsiko tentsio handiko aplikazioetan.
Moldearen mugak
Silikonazko moldeek, kostu-eraginkorrak eta zehatzak izan arren, iraunkortasun mugatua dute. Erabili ondoren, materialaren uzkurduraren, presioaren ondoriozko higaduraren eta sendatze-prozesuaren ondorioz degradatzen dira. Horrek esan nahi du ordezkatu behar izan aurretik pieza kopuru mugatu baterako bakarrik erabil daitezkeela.
Tamaina mugak
Hutsean egindako galdaketa normalean egokiagoa da tamaina txiki eta ertaineko piezetarako. Moldearen eta hutsean dagoen ganberaren tamainak pieza oso handiak galdaketa egiteko gaitasuna mugatu dezake. Osagai handiagoetarako, moldeak egiteko teknika konplexuagoak beharrezkoak izan daitezke, edo baliteke bideragarriak ez izatea eskuragarri dauden ekipamenduen mugak direla eta.
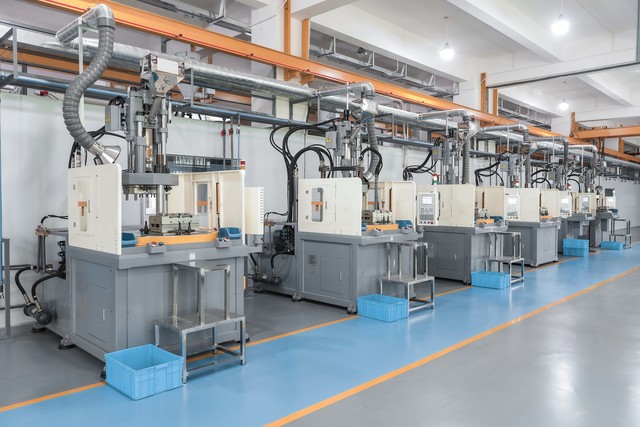
Hutsean isurtzea prototyping
Hutsean egindako galdaketa prototipoak egiteko irtenbide malgua, azkarra eta merkea da, eta denbora gutxian prototipo funtzional eta zehatzak ekoiztea ahalbidetzen du. Eskuragarri dauden material sorta zabala eta diseinuak azkar fintzeko gaitasuna dituenez, ezinbesteko tresna da kontzeptuak probatu, diseinuak balioztatu eta produktuak merkatura azkarrago eraman nahi dituzten diseinatzaile eta ingeniarientzat, guztia fabrikazio metodo tradizionalen kostu handirik gabe.
| Feature | Prototipoen abantaila |
| Zehaztasun | Zehaztasun handia, xehetasun finen erreplikazioa eta tolerantzia estuak. |
| Aldaketa azkarra | Moldeen sorrera, erretxina isurtzea eta sendatze prozesu azkarra. |
| Materialaren aldakortasuna | Azken ekoizpeneko materialak imitatzeko material sorta zabala. |
| Kostu Baxuko Prototipatzea | Prototipo funtzionaletarako eta serie txikiko ekoizpenerako merkea. |
| Entseguak Funtzionala | Egokitzapena, forma, funtzioa eta errendimendua benetako baldintzetan probak egitea ahalbidetzen du. |
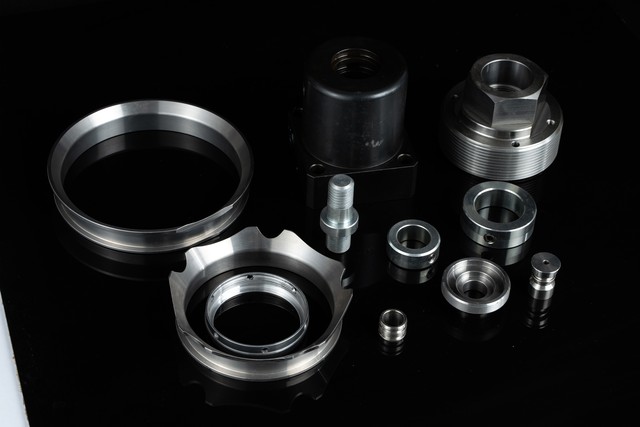
Aukeratu NOBLE hutsean egindako galdaketa onena lortzeko
Zergatik den NOBLE hutsean galdatzeko zerbitzuen hornitzaile nagusia
Hutsean egindako galdaketa hainbat industriatan erabiltzen da, automobilgintzatik eta ontziratzetik hasi eta medikuntzara eta aeroespazialera arte. Prototipo sorta bat sortzeko ere aproposa da.
Zure proiektua martxan dago, eta zure produktuaren ikuspegi argi eta zehatza nahi duzu. NOBLE hutsean forjatzeko zerbitzu nagusia da zuretzat. Prototipo zehatzak ohiko kostu eta denboraren zati txiki batean ekoizten espezializatuta gaude. Hutsean forjatzeko zerbitzu pertsonalizatu fidagarriak eskaintzen ditugu, prototipoetatik hasi eta bolumen txikiko piezen fabrikazioraino, guztiak prezio lehiakorretan. Gure hutsean forjatutako piezek zehaztasun handia, errendimendu egonkorra eta kalitate bikaina eskaintzen dituzte, zure proiektuaren beharrak asetzeko epeak azkarragoak izanik.
NOBLEren hutsean egindako galdaketa prozesua eta abantailak
Esperientzia: Prototipatze azkarrean eta serie txikiko ekoizpenean urteetako esperientziarekin, NOBLEren taldeak zehaztasun eta funtzionaltasun maila gorenak bermatzen ditu.
Ekipamendu Aurreratua: NOBLEk punta-puntako teknologia erabiltzen du, hala nola huts-ganberak eta doitasun-moldeak, pieza zehatzak eta kalitate handikoak ekoizteko. Material sorta zabala eskaintzen dute, besteak beste, erretxina zurrunak, malguak eta gardenak, hainbat eskakizun asetzeko.
Bezeroen gogobetetasuna: NOBLEk bezeroen beharrak asetzeko konpromisoa hartu du, irtenbide pertsonalizatuak, erantzun azkarrak eta kalitate-kontrol zorrotza eskainiz, proiektu guztiak espezifikazioen arabera entregatzen direla ziurtatzeko.
Jar zaitez gurekin harremanetan Zure Hurrengo Proiekturako!
Ohiko galderak Hutsaren galdaketa
Zer da hutsean egindako galdaketa?
Hutsean egindako galdaketa fabrikazio-prozesu bat da, non lehengai likidoak, normalean silikona, poliuretanoa edo beste erretxina batzuk, hutsean molde batean isurtzen diren. Normalean prototipoak egiteko eta serie txikietan ekoizteko erabiltzen da, zehaztasun handiko eta akabera leuneko piezak sortuz.
Zer gainazaleko tratamendu aplika daitezke plastikozko prototipoetan hutsean galdaketa egin ondoren?
Hutsean galdaketako piezentzat, gainazaleko tratamenduak, besteak beste, desbarbatzea, leuntzea, galvanizazioa, laser grabatua eta plastikozko piezei aplikatzen zaizkien beste gainazaleko tratamendu metodo guztiak, hutsean galdaketako plastikozko prototipoetan aplika daitezke.
Zein da hutsean galdaketarekin lor daitekeen gutxieneko tolerantzia?
Gure gutxieneko tolerantzia ±0.1 mm ingurukoa da. Hala ere, proiektu bakoitzaren inguruabar espezifikoak desberdinak dira, eta xehetasunez eztabaidatu beharko dugu hau zurekin.
Nola lagundu diezaioke NOBLE-k nire hutsean egindako galdaketa proiektuan?
NOBLEk hutsean egindako galdaketa zerbitzu fidagarriak eskaintzen ditu, prototipoetatik hasi eta bolumen txikiko fabrikazioraino, zehaztasun handikoak, entrega azkarrak eta zure proiektuaren beharretara egokitutako irtenbide pertsonalizatuak eskainiz. Haien taldeak teknologia aurreratua erabiltzen du eta hainbat material eskaintzen ditu aplikazio desberdinetara egokitzeko.
Zein da NOBLEren gutxieneko eskaera kopurua?
Proiektu askok prototipo azkarrak behar dituztenez, gure gutxieneko eskaera kopurua pieza 1 da. Hala ere, eskaera kopurua handitzen den heinean, gure deskontuak nabarmenagoak dira.







