
Metalezko galdaketaren munduan, presio baxuko eta presio handiko galdaketa bi teknika ezagun dira, bakoitzak bere indarguneak eta helburuak eskaintzen dituelarik. Gida hau irakurrita, hobeto prestatuta egongo zara metodo hauek ulertzeko eta zein den zure ekoizpen beharretara hobekien egokitzen dena zehazteko.
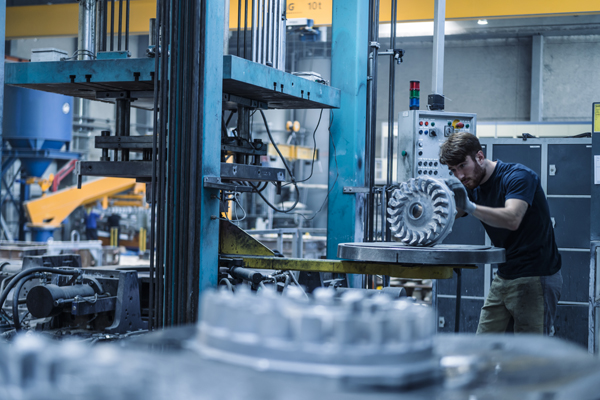
Sarrera presio baxuko eta presio handiko galdaketara
Gaur egungo fabrikazioan, galdaketa prozesuak ezinbestekoak dira, batez ere metalezko osagaiak ekoiztean. Presio baxuko galdaketa eta presio handiko galdaketa bi teknika nagusi dira, eta bakoitzak abantaila espezializatuak eskaintzen ditu, materialaren propietate eta ekoizpen eskakizun desberdinetara egokitzen direnak.
Presio baxuko galdaketa
- definizioa: Presio baxuko galdaketa prozesuak metal urtua molde batean sartzea dakar, normalean 0.5 eta 1 bar arteko presioetan, betetze zehatza eta kontrolatua bermatuz.
- Key Ezaugarriak:
Moldearen betetze leuna.
Geometria konplexuetarako egokia.
Normalean aluminio eta magnesio aleazioetarako erabiltzen da.
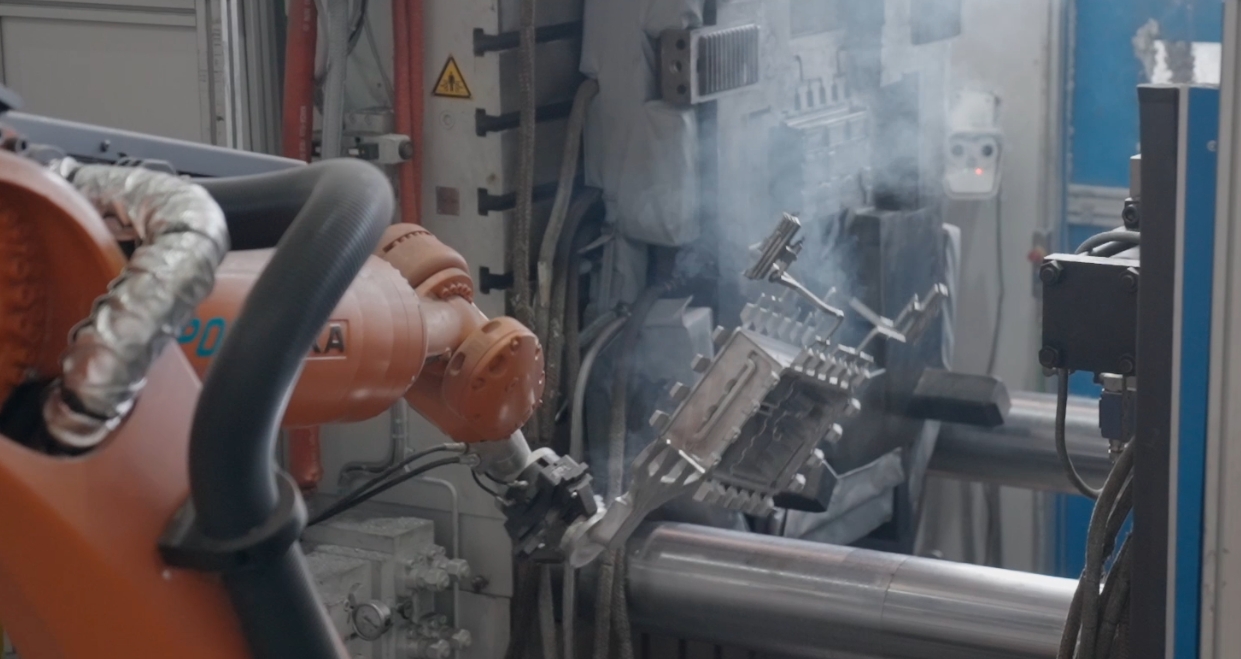
Presio handiko galdaketa
- definizioa: Presio handiko galdaketa metodo batek, non metal urtua molde batean injektatzen den 100 eta 1000 bar arteko presiopean, azken produktuan zehaztasun handia bermatzen du.
- Key Ezaugarriak:
Moldearen betetze azkarra.
Bolumen handiko ekoizpenerako aproposa.
Normalean zink, aluminio eta magnesio aleazioetarako erabiltzen da.
Presio baxuko eta presio handiko galdaketaren arteko desberdintasun nagusiak
1. Presio mailak
Presio Baxuko Galdaketa: Presio Baxuko Galdaketan, metal urtuak moldea betetzen du presio baxua erabiliz, normalean 0.5 eta 1 bar ingurukoa.
Presio handiko galdaketa: Presio handiko galdaketan, moldea azkar betetzen da presio handiari esker, normalean 100 eta 1000 bar artekoa.
2. Moldea betetzeko abiadura
Presio Baxuko Galdaketa: Presio Baxuko Galdaketak moldea poliki betetzen du, eta horrek turbulentzia murrizten eta gasa barruan harrapatuta geratzea eragozten du.
Presio Handiko Galdaketa: Presio Handiko Galdaketak betetze teknika azkarragoa erabiltzen du, eta bereziki eraginkorra da zehaztasuna behar duten horma meheko piezak sortzeko.
3. Moldearen materiala
Presio baxuko galdaketa: Presio baxuko galdaketan, hareazko edo metalezko molde iraunkorrak dira aukerarik onenak materiala moldatzeko.
Presio handiko galdaketa: Presio handiko galdaketarako, altzairuzko moldeak erabiltzen dira, presio handia jasateko bezain gogorrak direlako.
4. Zatiaren konplexutasuna
Presio baxuko galdaketa: Forma konplexuekin edo pieza handiagoekin lan egiten baduzu, presio baxuko galdaketa da bidea.
Presio handiko galdaketa: Presio handiko galdaketak hobekien funtzionatzen du horma meheak behar dituzten pieza txiki eta ertainetarako.
5. Azalera Amaitu
Presio Baxuko Galdaketa: Presio Baxuko Galdaketarekin, gainazal leunagoak eta akats gutxiago lortzen dituzu betetze motelari esker.
Presio handiko galdaketa: Presio handiko galdaketarekin, baliteke gainazaleko akatsak leuntzeko akabera gehigarri batzuk egin behar izatea.
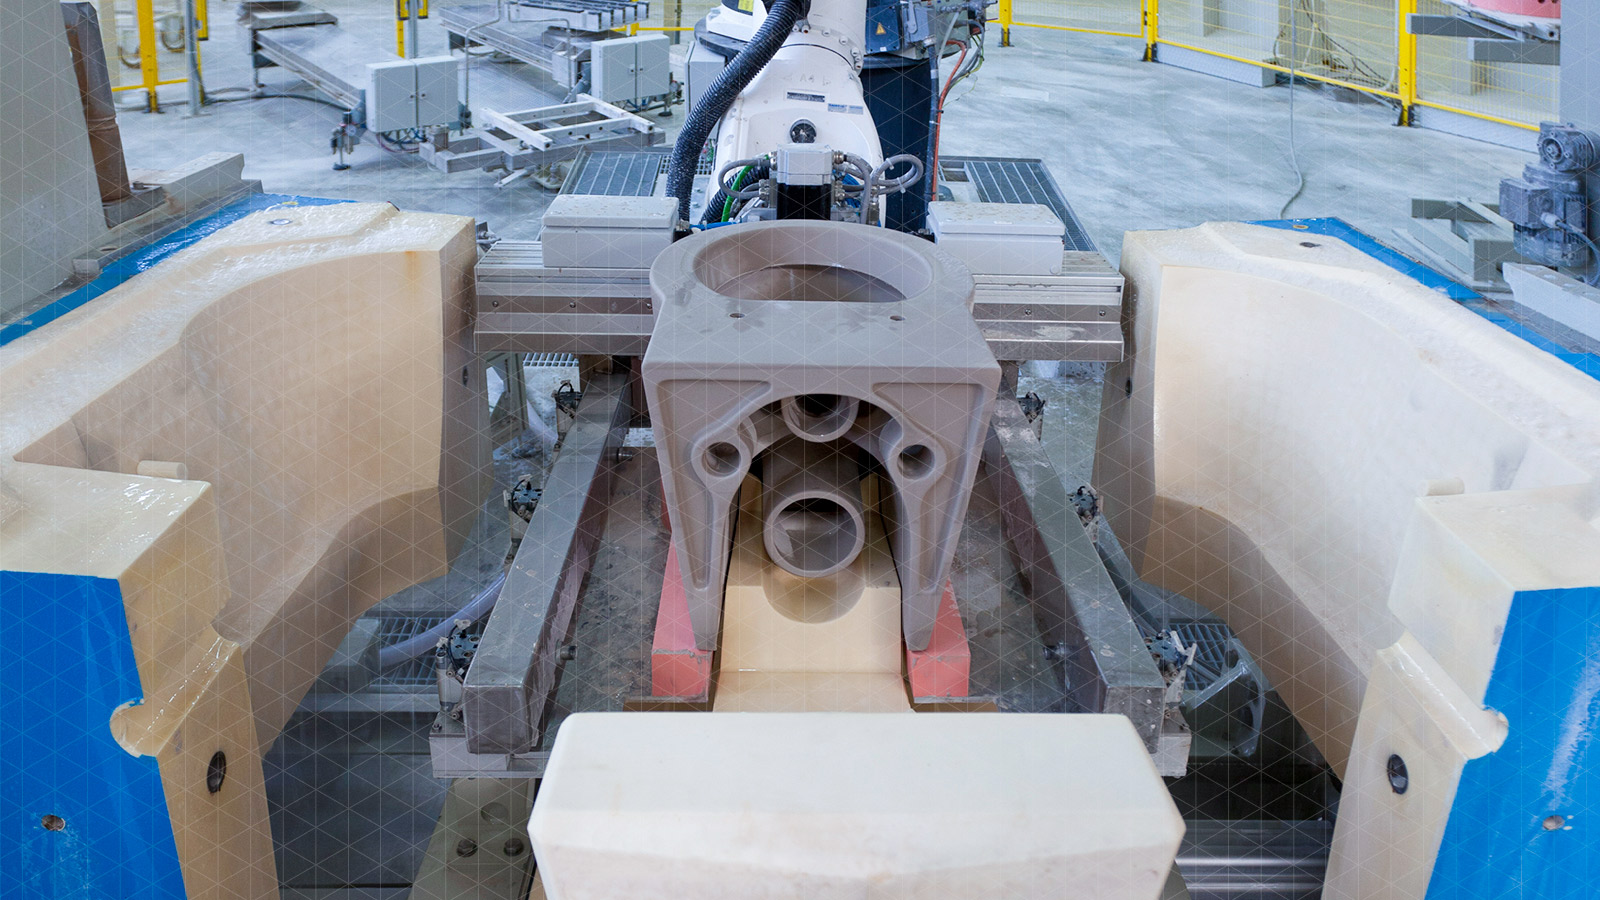
Presio baxuko galdaketa vs. presio handiko galdaketa
Presio baxuko eta presio handiko galdaketak bakoitzak bere abantailak ditu, eta horrek fabrikazio-helburu desberdinetarako egokiak bihurtzen ditu. Konparazio honetan, metodo bakoitzak nola laguntzen duen kalitatean eta kostu-eraginkortasunean aztertuko dugu.
Presio baxuko galdaketaren abantailak
Gainazalaren kalitate gorena
Akabera leuna: Turbulentzia murrizteak gainazal leunagoa sortzen du, zimurtasuna bezalako ohiko akatsak gutxituz.
Inperfekzio gutxiago: Presio baxuagoek gasa harrapatzea eta porositatea saihesten laguntzen dute, galdaketa garbiago eta akatsik gabekoa bermatuz.
Ezaugarri mekaniko hobeak
Indar hobetua: Betetze-prozesua kontrolatuz, piezen erresistentzia eta egitura-osotasun hobea mantentzen dute.
Tentsio Murriztua: Presio txikiagoko galdaketak pieza ahuldu dezaketen barne-tentsioak minimizatzen ditu.
Kostu-eraginkortasuna bolumen txiki eta ertainetarako
Tresneria-kostu txikiagoak: Prozesu hau hareazko edo molde iraunkorrekin bateragarria da, tresneria-gastuak murriztuz.
Hondakin Murriztua: Galdaketa prozesuan materiala modu eraginkorrean erabiltzeak hondakinak murrizten ditu, eta horrek kostuen aurrezpen handiagoa eskaintzen du.
Presio handiko galdaketaren abantailak
Ekoizpen Abiadura Handia
Ziklo-denbora azkarrak: Ziklo-denbora azkarrak lortzeko gaitasunak Presio Handiko Galdaketa oso egokia egiten du bolumen handiko fabrikazio-aplikazioetarako.
Horma Meheko Piezak: Galdaketa altuak 1 mm-ko lodierako horma meheko piezak ekoizteko gai da, osagai delikatuen ekoizpen eraginkorra ahalbidetuz.
Zehaztasuna eta koherentzia
Tolerantzia estuak: Galdaketan egiten den presio handiko injekzio-prozesuak moldeak zehaztasunez betetzen direla ziurtatzen du, tolerantzia estuak lortuz.
Errepikagarritasuna: Presio handiko galdaketak errepikagarritasun bikaina eskaintzen du, emaitza berdinak bermatuz lote handietan zehar.
Kostu-eraginkortasuna Bolumen Handietarako
Eskala ekonomiak: Bolumen handietarako ekoizpena optimizatuz, Presio Handiko Galdaketak eskala ekonomiak lortzen ditu, unitateko kostua murriztuz.
Molde Iraunkorrak: Iraunkortasunagatik ezagunak diren altzairuzko moldeen erabilerak erremintak ordezkatzeko kostuak nabarmen murrizten ditu, prozesua kostu-eraginkorragoa bihurtuz.
Laburbildu presio baxuko eta presio handiko galdaketaren ezaugarriak
| Feature | Presio baxuko galdaketa | Presio handiko galdaketa (injekzio bidezko galdaketa) |
|---|---|---|
| Presio Range | Baxua (0.2 – 1.5 bar) | Altua (100 – 1500 bar) |
| Mould mota | Berrerabil daitezkeen metalezko moldeak (molde iraunkorrak) | Altzairuzko trokelak (konplexuak, zehaztasun handikoak) |
| Betetzeko metodoa | Urtutako metala moldearen barrura igotzen da presio baxuan | Metal urtua indarrez injektatzen da moldean |
| Zatiaren konplexutasuna | Konplexutasun ertaina edo handia | Konplexutasun handia eta xehetasun finak posible dira |
| Azalera Amaitu | Ona, baina akabera behar izan dezake | Azaleko akabera bikaina |
| porositatea | Porositate txikiagoa betetze mailakatua dela eta | Aire harrapatuaren ondorioz porositate arrisku handiagoa |
| Wall Lodiera | Pieza ertain eta lodietarako egokia | Pareta meheko osagaietarako egokia |
| Hozteko Denbora | Hozte natural motelagoa | Azkarra, hozte-sistema aktiboekin |
| Tresneriaren kostua | Mugatzea | Altua (trokel eta ekipamendu konplexuengatik) |
| Produkzioaren bolumena | Ertainetik altuera | Oso altua (masa-ekoizpena) |
| Materialaren erabilera | Aluminiozko, magnesiozko aleazioak | Aluminio, zinka, magnesio, kobre aleazioak |
| Erresistentzia Mekanikoa | Handiagoa (porositate txikia dela eta) | Beherago, hutsean galdaketa erabiltzen ez bada behintzat |
| Aplikazio arruntak | Automobilen gurpilak, zilindro-buruak, balazta-pieza | Motor blokeak, engranaje karkasak eta elektronika karkasak |
Nola aukeratu presio baxuko eta presio handiko galdaketa prozesua
| Behar baduzu… | Aukeratu ... |
|---|---|
| Xehetasun fineko bolumen handiko ekoizpena | Presio handiko galdaketa |
| Egitura sendoko piezak, porositate txikikoak | Presio baxuko galdaketa |
| Horma meheko osagaiak eta ziklo azkarrak | Presio handiko galdaketa |
| Erresistentzia mekaniko eta dentsitate hobea | Presio baxuko galdaketa |
| Kostu-eraginkorrak diren tirada txiki eta ertainak | Presio baxuko galdaketa |
Presio baxuko eta presio handiko galdaketaren aplikazioak
Orain, bi galdaketa-metodo hauek nola erabiltzen diren aztertuko dugu industria ezberdinetan, behar zehatzak asetzeko duten malgutasuna eta eraginkortasuna erakutsiz.
Presio baxuko galdaketa
Automobilgintza: Presio baxuko galdaketa automobilgintza industrian erabiltzen da motor-blokeak, zilindro-buruak eta gurpilak bezalako pieza kritikoak ekoizteko.
Aeroespaziala: Prozesua oso erabilia da aeroespazialki, egitura-osagai iraunkorrak eta turbina-palak sortzeko.
Industriala: Industria-aplikazioetan, Presio Baxuko Galdaketa bikaina da ponpa-karkasak eta balbula-gorputzak sortzeko.
Presio handiko galdaketa
Automobilgintza: Presio handiko galdaketa normalean transmisio-kaxetarako eta motorraren euskarrietarako erabiltzen da automobilgintzan.
Kontsumo-elektronika: Kontsumo-elektronikako produktuetan, karkasak eta konektoreak egiteko erabiltzen da.
Etxetresna elektrikoak: Etxetresna elektrikoen sektorean, presio handiko galdaketa erabiltzen da markoak eta heldulekuak sortzeko.
Moldeatzeko metodo egokia aukeratzea
Galdaketa-metodo egokia aukeratzea ezinbestekoa da ekoizpen-eraginkortasunean eta produktuaren kalitatean emaitzarik onenak lortzeko. Presio baxuko eta presio altuko galdaketaren arteko aukera faktoreen araberakoa izango da, hala nola piezaren konplexutasuna, behar dituzun unitate kopurua, erabilitako materialak eta zure aurrekontua.
Zatiaren konplexutasuna
Presio baxuko galdaketa: Presio baxuko galdaketa aproposa da forma konplexuak eta tamaina handiagoko piezak ekoizteko, non zehaztasuna eta xehetasun finak funtsezkoak diren.
Presio Handiko Galdaketa: Presio handiko galdaketa, berriz, egokiagoa da horma meheak eta zehaztasun handia behar duten pieza txiki edo ertainetarako.
Produkzioaren bolumena
Presio baxuko galdaketa: Presio baxuko galdaketa egokiagoa da ekoizpen-bolumen txiki edo ertainetarako, non malgutasuna eta erritmo motelagoa behar diren.
Presio handiko galdaketa: Presio handiko galdaketa, ziklo-denbora azkarrei esker, aproposa da abiadura eta koherentzia funtsezkoak diren bolumen handiko ekoizpenerako.
Gogoeta materialak
Presio Baxuko Galdaketa: Presio baxuko galdaketa aproposa da aluminio eta magnesio aleazioak maneiatzeko, metalaren fluxuaren gaineko kontrol hobea eskainiz eta akatsak murriztuz.
Presio Handiko Galdaketa: Presio handiko galdaketa moldakorragoa da, material sorta zabalagoa maneiatzen baitu, besteak beste, zink, aluminio eta magnesio aleazioak, eta azken produktuan zehaztasuna bermatzen du.
Aurrekontua eta tresneriaren kostuak
Presio baxuko galdaketa: Presio baxuko galdaketa kostu-eraginkorragoa da ekoizpen txikiagoetarako, hasierako tresneria-inbertsio txikiagoa duelako.
Presio Handiko Galdaketa: Presio handiko galdaketak hasierako tresneria-kostu handiagoak baditu ere, ekonomikoagoa da ekoizpen handietan, unitateko kostu txikiagoak direla eta.
Ondorioa
Galdaketa-metodo bakoitzak —presio baxukoak eta presio altukoak— abantaila espezifikoak eskaintzen ditu, aplikazioaren, piezen konplexutasunaren eta ekoizpen-bolumenaren arabera. Desberdintasun hauek ulertzeak erabaki informatuak hartzeko aukera ematen dizu, zure ekoizpen-eraginkortasuna eta piezen kalitatea optimizatzen dituztenak.






