
Druckguss Übersicht
Druckguss ist ein schnelles, präzises und wiederholbares Metallproduktionsverfahren für große und kleine Bauteile, von Motorblöcken bis hin zu Türgriffen. Druckgussteile zeichnen sich durch eine hervorragende Oberflächenqualität aus, und es können verschiedene Nichteisenmetalle verwendet werden.
Druckguss wird aufgrund der hohen Anlaufkosten üblicherweise für die Serienfertigung eingesetzt. In diesem Fall kompensiert der Produktionsumfang die höheren Kosten für Maschinen und Werkzeuge. Im Folgenden werden spezielle Druckgussoptionen für die Kunden von NOBLE vorgestellt.
Dieser Artikel untersucht den Metalldruckguss im Detail und erläutert seine Definition, Arten, geeignete Materialien, Oberflächenpolitur, Anwendungsbereiche und wie man den besten Druckgussdienstleister auswählt.
Was ist Druckguss?
Druckgießen ist ein Fertigungsverfahren, das hochpräzise und maßgenaue Metallprodukte erzeugt. Es ähnelt dem Spritzgießen in der Kunststoffverarbeitung. Dabei wird flüssiges Metall – typischerweise eine Legierung aus Nichteisenmetallen wie Magnesium, Zink oder Aluminium – unter hohem Druck in eine wiederverwendbare Stahlform gepumpt. Unter einem Druck von 0.7 bis 700 MPa erstarrt das flüssige Metall in der Form zu einem Gussteil. Die Formen dienen dazu, den fertigen Produkten die gewünschte Gestalt zu verleihen.
Beim Druckgussverfahren wird eine zweiteilige Form verwendet, die sogenannte Deckform und die Auswerferform, die miteinander verpresst werden. Vor dem Einspritzen wird die Form mit einem Trennmittel beschichtet. Das flüssige Metall wird mithilfe einer hydraulischen oder mechanischen Presse in den Formhohlraum gepresst. Nach dem Abkühlen des Metalls trennen sich die beiden Hälften, und das erstarrte Gussteil wird ausgeworfen. Gussteile behalten die Form und Oberflächenbeschaffenheit der Form mit hoher Präzision und erfordern nur minimale Nachbearbeitung. Mit Druckguss lassen sich komplexe Teile mit exzellenten Oberflächen herstellen. Das Verfahren wird beispielsweise für Karosserien, elektrische Bauteile und Spielzeug eingesetzt. Es kann mit Blechstanzen, Schmieden und anderen Gießverfahren kombiniert werden.
So funktioniert Druckguss?
Druckgießen ist ein Fertigungsverfahren zur Herstellung hochpräziser und detailreicher Metallteile. Dabei wird flüssiges Metall – üblicherweise Magnesium, Zink oder Aluminium – unter hohem Druck in eine Form gepumpt. Nach dem schnellen Erstarren in der Form und der Annahme der Gussform wird das fertige Produkt aus der Form entnommen. Die einzelnen Schritte sind:

1. Formvorbereitung
Die Vorbereitung des Werkzeugs, das in Deckel- und Auswerferwerkzeug unterteilt ist, ist der erste Schritt im Verfahren. Diese Werkzeuge, die üblicherweise aus gehärtetem Stahl gefertigt werden, dienen dazu, dem fertigen Produkt die richtige Form zu geben.
2. Formenklemmung
Die beiden Hälften der Matrize werden zusammengeklemmt, um einen geschlossenen Formhohlraum zu bilden, der dem hohen Druck beim Einspritzen standhält.
3. Injektion
Nach der Vorbereitungsphase wird das flüssige Metall aus dem Ofen durch einen Gießkanal in die Form gegossen. Dies kann manuell oder mit einer automatischen Gießpfanne erfolgen, nutzt aber die Schwerkraft zum Fließen des Metalls. Es werden keine zusätzlichen Kräfte oder Drücke angewendet. Das flüssige Metall wird senkrecht in die Form eingeführt und fließt aufgrund der Schwerkraft nach unten. Durch die Vermeidung hoher Drücke werden Turbulenzen reduziert, was die Bildung von Poren verhindert. Dies führt außerdem zur Herstellung glatterer Bauteile.
4. Abkühlung und Erstarrung
Sobald das geschmolzene Metall den Formhohlraum gefüllt hat und mit den kühleren Werkzeugoberflächen in Kontakt kommt, kühlt es schnell ab und erstarrt. Kühlkanäle im Inneren des Werkzeugs beschleunigen den Erstarrungsprozess und erleichtern die Wärmeabfuhr.
5. Auswurf
Nachdem das Gussteil den Gießprozess in einer Schwerkraft-Kokillengießmaschine durchlaufen hat, lässt man es ausreichend lange abkühlen. Anschließend werden die Formhälften entriegelt und geöffnet, und die Gussteile werden vorsichtig entnommen. Dies kann von Hand erfolgen, oder, in manchen Fällen, werden Auswerferstifte verwendet, um das Gussteil sicher aus der Maschine zu drücken.
6. Trimmen und Endbearbeitung
Nach dem Auswerfen eines Teils aus der Matrize kann entlang der Trennlinie überschüssiges Material, der sogenannte Grat, zurückbleiben. Um diesen Grat zu entfernen, wird das Teil einem Beschnittprozess unterzogen, der manuell oder automatisiert durchgeführt werden kann. Weitere Bearbeitungsprozesse wie Zerspanen, Polieren oder Oberflächenbehandlungen können angewendet werden, um das gewünschte Endprodukt zu erzielen.
Vor- und Nachteile des Druckgusses
Vorteile des Druckgusses
1. Kostengünstig:
Druckgussteile liefern gleichbleibende Qualität in großen Stückzahlen und sind vergleichsweise kostengünstiger. Teil- oder vollautomatisierte Prozesse führen zu geringeren Lohnkosten.
2. Hohe Effizienz
Sobald das geschmolzene Metall den Formhohlraum gefüllt hat und mit den kühleren Formoberflächen in Kontakt kommt, kühlt es schnell ab und erstarrt. Kühlkanäle im Inneren der Form beschleunigen den Erstarrungsprozess und erleichtern die Wärmeabfuhr.
3. Komplexe Formen und dünne Wände
Der Druckguss ermöglicht die Herstellung von Bauteilen mit komplexen Formen und Abmessungen von 25 g bis 25 kg. Die Fertigung solcher Bauteile kann mit anderen Verfahren schwierig oder kostspielig sein. Auch dünnwandige Bauteile mit Wandstärken bis zu 0.38 mm lassen sich herstellen, wodurch das Gewicht reduziert und gleichzeitig die Festigkeit erhalten bleibt.
4. Maßgenauigkeit und -konstanz
Der Druckguss bietet hervorragende Maßgenauigkeit und Reproduzierbarkeit. Enge Toleranzen und gleichbleibende Teileabmessungen werden durch die präzise gefertigten Druckgussformen gewährleistet. Daher eignet sich der Druckguss ideal für Anwendungen, die konstante und exakte Teile erfordern.
5. Gute Oberflächenbeschaffenheit
Das Druckgussverfahren ermöglicht die Herstellung von Bauteilen mit glatten Oberflächen, feinen Details und Oberflächenrauheiten von -0.8 bis 3.2 μm Ra. Die Form kann so konstruiert werden, dass die gewünschte Oberflächenstruktur erzeugt wird, wodurch der Bedarf an zusätzlichen Oberflächenbearbeitungsschritten reduziert wird.
6. Materialvielfalt
Für den Druckguss eignen sich viele Werkstoffe, beispielsweise Messing, Zink, Magnesium und Aluminium. Jeder Werkstoff besitzt einzigartige Eigenschaften, wie Korrosionsbeständigkeit, geringes Gewicht oder hohe Festigkeit, sodass die Materialauswahl an die Anforderungen der jeweiligen Anwendung angepasst werden kann.

Nachteile des Druckgusses
Hohe anfängliche Werkzeugkosten:
Das Druckgussverfahren erfordert die Herstellung komplexer, präzise gefertigter Formen, deren Anfertigung und Produktion kostspielig sein kann. Die Werkzeugkosten können insbesondere bei Prototypen oder Kleinserien ein erhebliches Hindernis darstellen.
Begrenzter Größen- und Gewichtsbereich:
Im Allgemeinen eignet sich der Druckguss für kleine bis mittelgroße Bauteile. Aufgrund der Größen- und Kapazitätsbeschränkungen von Druckgussmaschinen kann für große und schwere Bauteile der Einsatz anderer Fertigungstechniken erforderlich sein.
Porosität und Schrumpfung:
Die schnelle Abkühlung und Erstarrung des flüssigen Metalls beim Druckguss kann zur Bildung von Porosität oder Lunker führen. Diese Fehler können die mechanischen Eigenschaften und die strukturelle Integrität der Gussteile beeinträchtigen. Um diese Probleme zu minimieren, sind geeignete Konstruktionsüberlegungen und ein effektives Prozessmanagement erforderlich.
Designbeschränkungen:
Die spezifischen Eigenschaften des Druckgussverfahrens erfordern besondere Konstruktionsvorgaben. Um beispielsweise eine homogene Füllung und Erstarrung zu gewährleisten, sollten die Teile gleichmäßige Wandstärken aufweisen. Hinterschneidungen und komplexe Innenelemente können ebenfalls zusätzliche Konstruktionsüberlegungen oder Nachbearbeitungsschritte erfordern.
Der Druckguss ist aufgrund seiner zahlreichen Vorteile nach wie vor ein weit verbreitetes Fertigungsverfahren. Hersteller prüfen sorgfältig die spezifischen Anforderungen ihrer Produkte, um festzustellen, ob der Druckguss die geeignete Wahl für ihre Produktionsbedürfnisse ist.
Anwendungsgebiete von Druckgussverfahren
Sowohl Motorteile als auch Elektronikgehäuse lassen sich mit dem robusten und vielseitigen Druckgussverfahren herstellen. Zu den zahlreichen Vorteilen des Druckgusses zählen der große Bauraum, die vielfältige Materialauswahl und die Möglichkeit, komplexe, reproduzierbare und dünnwandige Teile zu fertigen.
1. Druckguss in der Automobilindustrie
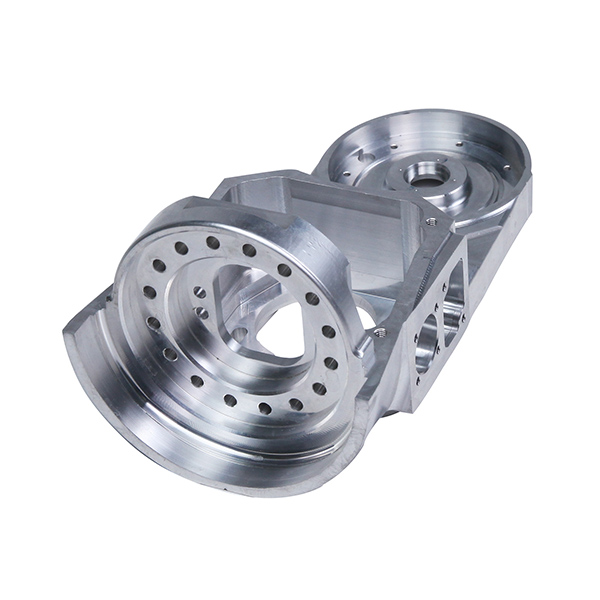
Da sich mit Aluminium-Druckguss leichte Bauteile wie Getriebegehäuse, Motorhalterungen und Hydraulikzylinder herstellen lassen, findet er breite Anwendung im Automobilsektor. Magnesium-Druckguss eignet sich für Karosserieteile und Sitzgestelle, während Zink-Druckguss für Kraftstoff-, Brems- und Servolenkungskomponenten geeignet ist.
2. Druckguss in der Luft- und Raumfahrtindustrie
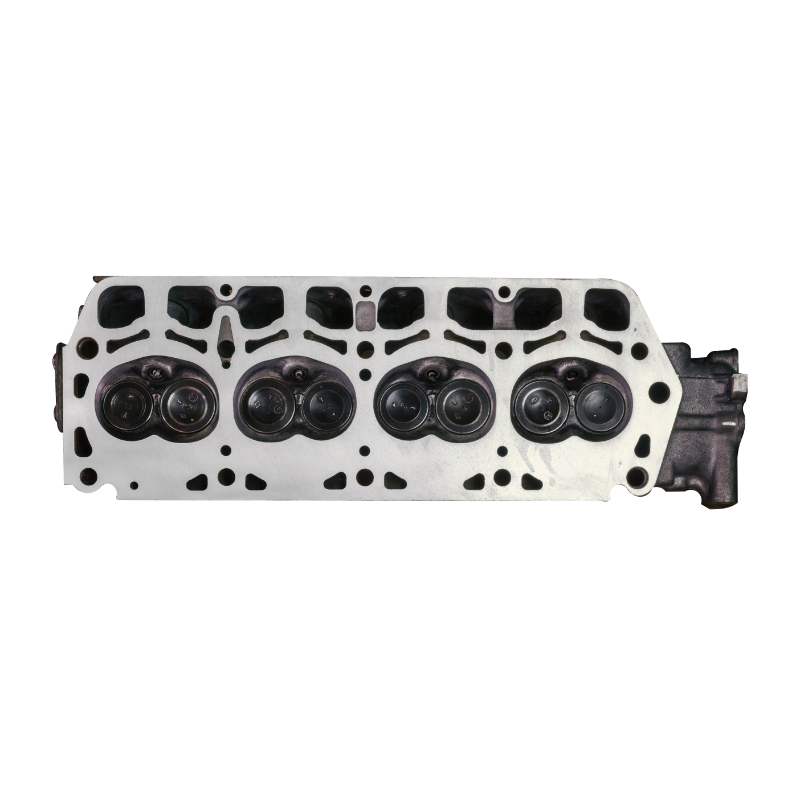
Der Druckguss ist für die Luft- und Raumfahrtindustrie unverzichtbar, da er die Herstellung komplexer, leichter Bauteile von höchster Qualität ermöglicht. Luft- und Raumfahrtunternehmen wählen dieses Produktionsverfahren aufgrund seiner Kosteneffizienz und der Fähigkeit, die strengen Branchenstandards zu erfüllen.
3. Druckguss in der Medizintechnik
Druckguss spielt eine wichtige Rolle in der Luft- und Raumfahrt sowie der Medizintechnik. Das Verfahren ermöglicht die Herstellung leichter, qualitativ hochwertiger Teile, die strengen Industriestandards entsprechen. Es wird bevorzugt zur Fertigung sicherheitskritischer Komponenten eingesetzt.
4. Druckguss in der Energieindustrie
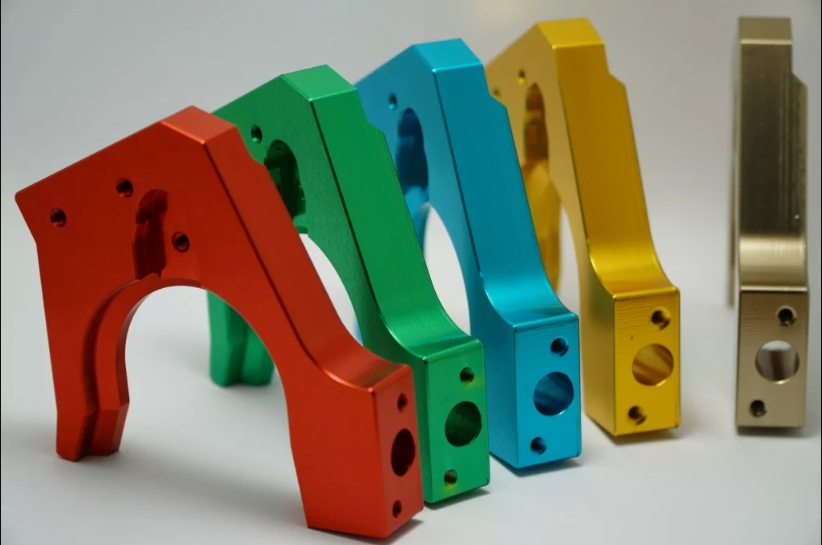
Der Druckguss ist für den Energiesektor von großer Bedeutung, da er die Herstellung präziser, langlebiger und qualitativ hochwertiger Bauteile für Wärmetauscher, Brennstoffzellen, elektrische Komponenten, Systeme für erneuerbare Energien und Energiespeichersysteme sowie weitere Anwendungen ermöglicht. Das Verfahren ist im Energiesektor eine vorteilhafte Fertigungsmethode, da es die Anforderungen der Branche an Leistung, Effizienz und Wirtschaftlichkeit erfüllen kann.
Wie gießt man Druckgussteile?
Die Arten des Druckgussverfahrens
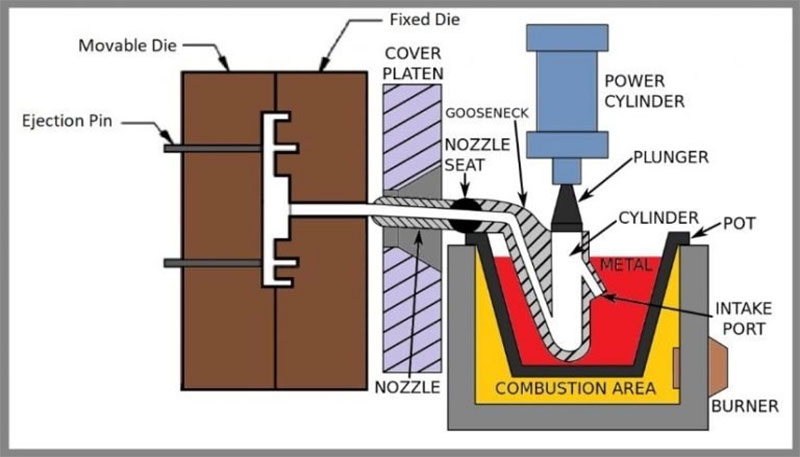
Das Warmkammer-Druckgussverfahren (Warmguss)
Das Heißformgießen, auch Schwanenhalsgießen genannt, ist eine andere Bezeichnung für das Heißkammerverfahren. Dieses Verfahren eignet sich für Metalle mit niedrigem Schmelzpunkt, die die eingetauchte Kolbenbaugruppe nicht chemisch angreifen. Kolben und Kammer des Injektionsmechanismus werden in das Schmelzbad eines Metallofens eingetaucht (siehe Abbildung unten). Der Kolben fährt bei geschlossener Form zurück, öffnet die Kammeröffnung und lässt das flüssige Metall in die Kammer fließen. Anschließend verschließt der Kolben die Öffnung und presst das flüssige Metall durch Düse und Schwanenhals in den Formhohlraum. Dort steht das flüssige Metall unter Druck, bis es erstarrt. Der höhere Druck im Heißkammerverfahren ermöglicht eine deutlich höhere Produktionsrate als beim Kaltkammerverfahren. Das Heißkammergießen eignet sich besonders für Legierungen und Metalle mit niedrigen Schmelzpunkten, wie beispielsweise Zinn und Zink.
Das Kaltkammer-Druckgussverfahren
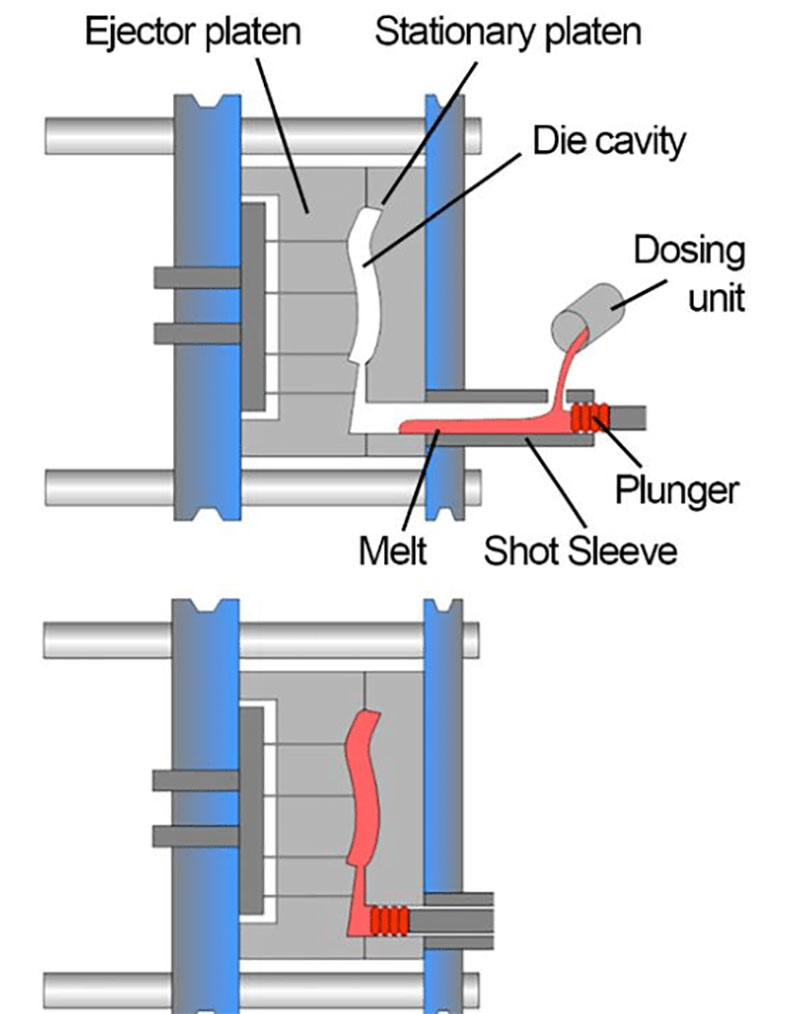
Das Kaltkammer-Druckgussverfahren ähnelt dem Warmkammer-Druckgussverfahren. Dabei wird das flüssige Metall in die Einspritzdüse bzw. die Kammer des Einspritzzylinders gegossen und anschließend in die Form gepresst. Da die Düse nicht beheizt wird, spricht man von einem Kaltkammerverfahren. Der Metallofen ist in sich geschlossen, wodurch Korrosionsprobleme vermieden werden. Der Kaltkammerprozess beginnt, sobald das flüssige Material durch die Gießöffnung vom Ofen in die Einspritzdüse gelangt. Ein Hydraulikzylinder verschließt die Öffnung der Kaltkammer und presst das Metall unter Druck in den Formhohlraum.
Der Druckbereich liegt zwischen 30 MPa und 150 MPa. Dieses Verfahren ist auf die Minimierung der Maschinenkorrosion und nicht auf maximale Produktionseffizienz ausgelegt. Das flüssige Metall wird automatisch oder manuell in das Einspritzsystem geschöpft, wodurch das Eintauchen des Einspritzmechanismus in ein Schmelzbad entfällt. Für Anwendungen, bei denen das Heißkammer-Druckgießen zu korrosiv ist, stellt das Kaltkammerverfahren eine gute Alternative dar. Dieses Verfahren eignet sich zum Gießen von Metallen mit hohen Schmelztemperaturen, wie beispielsweise Aluminium und Aluminiumlegierungen.
Das Druckgussverfahren:
Druckgießen ist ein schnelles, zuverlässiges und kostengünstiges Fertigungsverfahren zur Herstellung großer Stückzahlen von formschlüssigen, eng tolerierten Metallbauteilen. Dabei wird eine geschmolzene Metalllegierung unter hohem Druck in eine Stahlform (oder ein Werkzeug) eingespritzt. Diese erstarrt schnell und formt innerhalb von Millisekunden bis wenigen Sekunden ein formschlüssiges Bauteil. Anschließend wird dieses automatisch entformt.
1. Hochdruck-Druckguss:
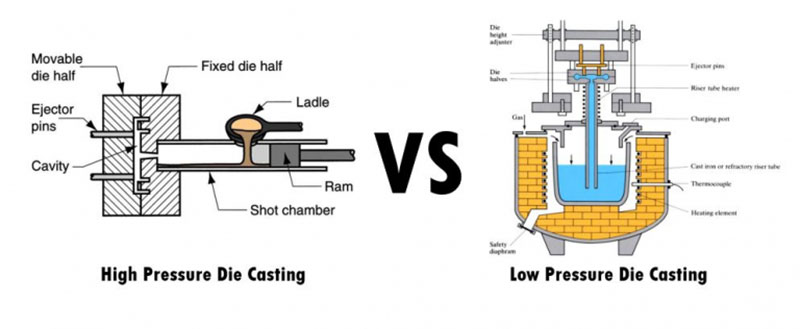
Hochdruck-Druckgießen (HPDC) ist ein hocheffizientes Fertigungsverfahren, mit dem sich eine Vielzahl von Produktformen herstellen lässt. Dabei wird eine Metallform unter hohem Druck und hoher Geschwindigkeit mit flüssigem Metall befüllt. Die Grundvorrichtung besteht aus zwei vertikalen Druckplatten, die die Formhälften fixieren, sobald die Arbeitsfläche darauf positioniert ist. Eine der Druckplatten ist feststehend, die andere beweglich und unterstützt das Öffnen und Schließen der Form. Zum Befüllen des Formhohlraums wird eine vorbestimmte Metallmenge in die Gießhülse gegeben, die anschließend hydraulisch mittels eines Kolbens betätigt wird. Nach dem Erstarren des Metalls wird das Gussteil aus der Form entnommen.

2. Niederdruck-Druckguss:
Das Niederdruck-Druckgussverfahren eignet sich ideal für symmetrische Aluminiumbauteile mit Rotationsachse. Beispielsweise werden Fahrzeugräder häufig im Niederdruck-Druckgussverfahren hergestellt. Dabei verbindet ein Steigrohr die Form mit dem Schmelzbad. Die Form befindet sich senkrecht über dem Schmelzbad. Sobald der Druck in der Kammer den erforderlichen Wert von typischerweise 20 bis 100 kPa erreicht, wird das Metall nach oben in die Form gezogen. Durch den Verzicht auf Speiser lassen sich bei diesem Niederdruck-Aluminiumgussverfahren hohe Ausbeuten erzielen.
3. Das Vakuum-Druckgussverfahren:
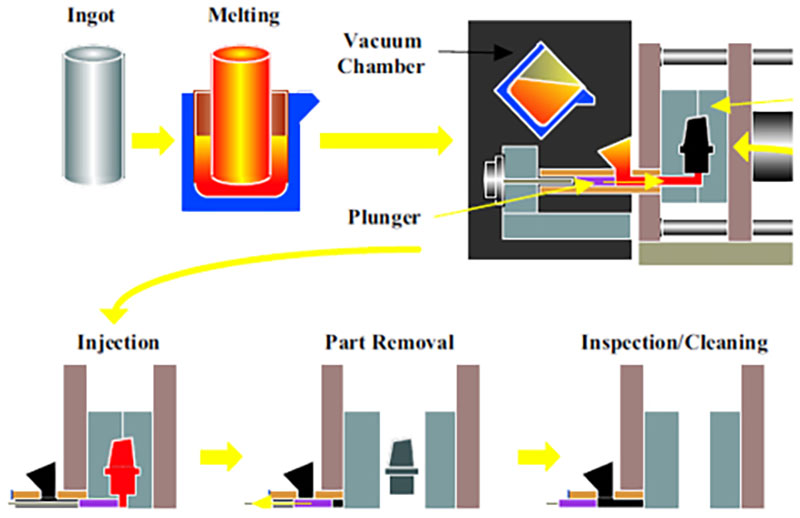
Vakuum-Druckgießen und Kaltkammer-Druckgießen sind eng miteinander verwandt. Bevor das flüssige Metall in den Formhohlraum gelangt, werden eingeschlossene Luft und Gase mittels Vakuum entfernt. Dieses relativ neue Druckgießverfahren reduziert die Porosität, erhöht die Festigkeit und erleichtert die Wärmebehandlung nach dem Gießen. Es bietet zahlreiche Vorteile, darunter verbesserte mechanische Eigenschaften, eine glattere Oberfläche, höhere Dimensionsstabilität, kürzere Zykluszeiten und weniger Fehler durch eingeschlossene Gase. Die Bauteile können wärmebehandelt werden.
4. Das Druckgussverfahren:
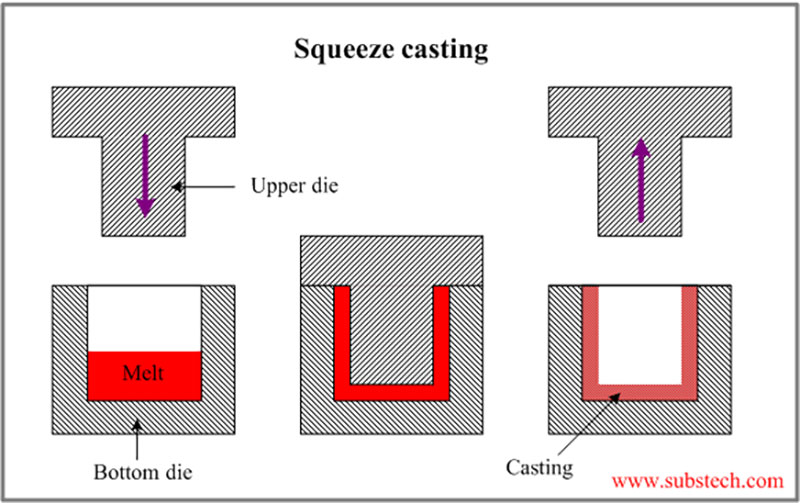
Schwerflüssige Metalle und Legierungen lassen sich gießen, und das Druckgießen wurde als praktisches Verfahren entwickelt. Es ist auch als Flüssigmetallschmieden bekannt.
Bei diesem Verfahren wird flüssiges Metall in eine Vertiefung des Formteils gepresst, indem eine offene Form mit dem Metall gefüllt und anschließend verpresst wird. Das Pressgießen liefert ein extrem dichtes Ergebnis und eignet sich gut für die spätere Wärmebehandlung. Dieses Verfahren wird auch zur Herstellung von verstärkten Metallmatrix-Verbundwerkstoffen eingesetzt, wobei die faserverstärkte Struktur mit flüssigem Aluminium durchdrungen wird.
5. Das Schwerkraft-Kokillengussverfahren:
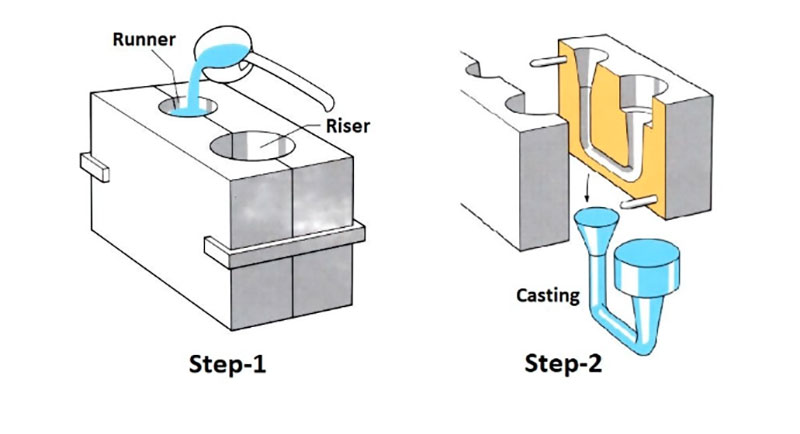
Das sogenannte Schwerkraft-Kokillengussverfahren dient zur Herstellung hochwertiger Metallteile mit komplexen Formen und in der Regel glatten Oberflächen. Dieses spezielle Gießverfahren ist eine Unterkategorie des Druckgusses. Zwei wichtige Merkmale unterscheiden den Schwerkraft-Kokillenguss von anderen Gießverfahren: (1) Das Gussmetall wird ausschließlich durch die Schwerkraft in die Form eingefüllt; und (2) es wird eine wiederverwendbare (oder „permanente“) Metallform verwendet. Üblicherweise wird dafür Gusseisen oder Stahl eingesetzt.
Gängiger Druckgussservice
Eines der wichtigsten Metalle im Druckgussverfahren ist Aluminium. Aluminiumlegierungen kommen beim Kaltkammer-Druckguss zum Einsatz. Diese Legierungen bestehen üblicherweise aus Magnesium, Kupfer und Silizium. Aluminium-Druckgusslegierungen eignen sich besonders für filigrane, detailreiche Bauteile, da sie leicht sind und eine gute Formstabilität bieten. Weitere Vorteile von Aluminiumguss sind seine gute Temperaturbeständigkeit, elektrische und thermische Leitfähigkeit sowie Korrosionsbeständigkeit.
Gängige Aluminium-Druckgusslegierungen sind:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Signaldichte | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Schmelzbereich | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Boardelektronik
Leitfähigkeit |
30
% IACS |
29
% IACS |
27
% IACS |
23
% IACS |
23
% IACS |
| Thermische
Leitfähigkeit |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Zugfestigkeit | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Streckgrenze | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Härte | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Ermüdungsfestigkeit | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Schiere Stärke | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Bruchdehnung | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Zinklegierungen sind ein wichtiger Metalltyp für den Druckguss. Zinkguss eignet sich hervorragend für die Beschichtung und bietet zusätzliche Vorteile wie Schlagfestigkeit und Duktilität, was ihn zur komfortabelsten Druckgussalternative für Hersteller macht. Er kann in Warmkammer-Druckgussmaschinen verarbeitet werden, und aufgrund seiner Gießbarkeit ist der Werkzeugverschleiß geringer. Zink wird üblicherweise mit Kupfer, Magnesium und Aluminium legiert, da es schwerer als Magnesium und Aluminium ist.
Gängige Zinkdruckgusslegierungen sind:
| Legierungsgrad | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Dichte (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Schmelzpunkt (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Wärmeleitfähigkeit (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Wärmeausdehnungskoeffizient (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektrische Leitfähigkeit (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Hauptchemische Zusammensetzung | 3.5-4.3 % Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3 % Al 0.03 % Magnesium 0.03% Cu |
3.5-4.3 % Al 0.035 % Magnesium 0.035% Cu |
3.5-4.3 % Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3 % Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005–0.03 % Ni 0.005–0.03 % Fe |
| Zugfestigkeit (MPa) | 295 | 255 | 310 | 345 | 380 |
| Streckgrenze (MPa) | 240 | 215 | 230 | 275 | 320 |
| Dehnung (%) | 2 | 3 | 6 | 3 | 1 |
| Härte (HB) | 82 | 70 | 90 | 95 | 100 |
| Hauptunterschiede | Enthält weniger Magnesium und Kupfer, geeignet für größere Teile | Enthält weniger Magnesium und Kupfer, geeignet für größere Teile | Enthält weniger Magnesium und Kupfer, geeignet für größere Teile | Enthält mehr Magnesium und Kupfer, geeignet für komplex geformte Teile | Enthält Mg, Cu, Ni und Fe und zeichnet sich durch höhere Festigkeit und Härte aus. |
| Hauptanwendungen im Gussbereich | Automobil-, Möbel-, Haushaltsgeräte- und Maschinenteile | Elektrogeräte, Handwerkzeuge, Spielzeug | Maschinenbau, Architektur und Automobilindustrie | Automobil, Elektrotechnik, Hardware | Industrie, Automobil, Elektrotechnik |
Bei der Auswahl von Druckgusslegierungen zu beachtende Aspekte
Die Auswahl der Druckgusslegierung richtet sich nach Anwendung und Funktion des Endprodukts.
Die Leistung, die Kosten und der Herstellungsprozess werden direkt von der Legierungswahl beeinflusst, weshalb diese unerlässlich ist. Bei der Auswahl von Druckgusslegierungen sollten Sie folgende wichtige Kriterien beachten:
1. Mechanische Eigenschaften:
Die Leistung, die Kosten und der Herstellungsprozess werden direkt von der Legierungswahl beeinflusst, weshalb diese unerlässlich ist. Bei der Auswahl von Druckgusslegierungen sollten Sie folgende wichtige Kriterien beachten:
2. Korrosionsbeständigkeit:
Berücksichtigen Sie die Arbeitsbedingungen und die Belastung durch Chemikalien, Feuchtigkeit und Temperaturschwankungen. Bestimmte Metalle wie Zink und Aluminium sind gut korrosionsbeständig, während andere Legierungen zusätzliche Schutzbeschichtungen benötigen können.
3. Wärmeleitfähigkeit:
Prüfen Sie, ob das Bauteil eine bestimmte Temperatur halten oder Wärme effizient abführen muss. Aufgrund ihrer hohen Wärmeleitfähigkeit eignen sich Legierungen wie Kupfer für Anwendungen, bei denen eine effektive Wärmeübertragung erforderlich ist.
4. Bearbeitbarkeit:
Sind Nachbearbeitungsschritte erforderlich, muss die Bearbeitbarkeit der Legierung berücksichtigt werden. Während sich manche Legierungen leichter bearbeiten lassen als andere, erfordern einige aufwendigere Maschinen oder Verfahren.
5. Niedrige Kosten:
Die Gesamtkosten der Legierung berücksichtigen die Materialkosten, die Effektivität des Produktionsprozesses sowie eventuelle Nachbearbeitungs- oder Behandlungsmaßnahmen. Die Kosten der einzelnen Legierungen variieren, und manche erfordern aufwändigere Verarbeitungsmethoden, was die Gesamtkosten des Bauteils erhöht.
Wie man einen ... macht Druckgussform
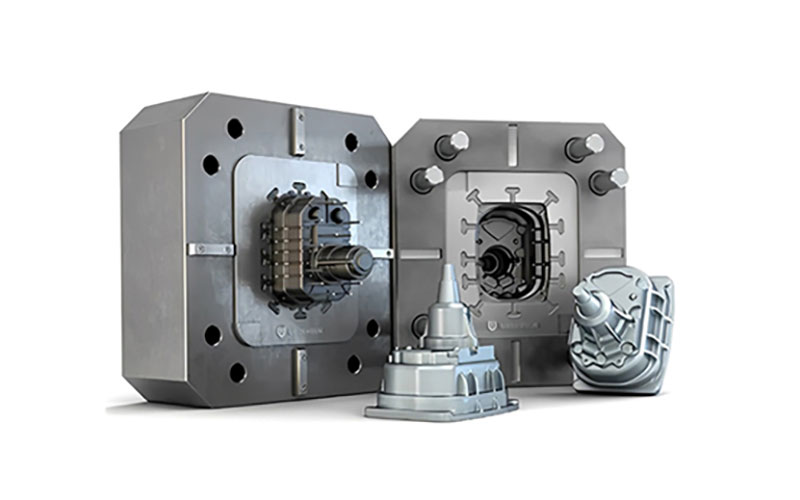
Die auf einer Platte befestigte Deckelseite und die auf einer beweglichen Platte montierte Auswurfseite bilden zusammen eine Druckgussform. Zur Herstellung komplexerer Teile, beispielsweise solcher mit Bohrungen und Gewinden, enthalten manche Formen zusätzliche Komponenten wie Schieber und Kerne.
Um in einem Arbeitsgang zahlreiche Bauteile herzustellen, kann eine Druckgussform je nach Größe des herzustellenden Objekts mehrere Kavitäten aufweisen. Diese Formen sind entweder Mehrkavitätenformen mit vielen identischen Kavitäten oder Zellenformen, die eine Mischung verschiedener Kavitäten zur Herstellung unterschiedlicher Teile enthalten.
Druckgussformen müssen neben guter Duktilität und Verschleißfestigkeit auch sehr robust und hitzebeständig sein. Dadurch sind sie so konstruiert, dass sie Hunderte von Gießvorgängen pro Stunde und bis zu zwei Millionen Zyklen während ihrer Lebensdauer aushalten. Sie bestehen aus hochleistungsfähigem, gehärtetem Werkzeugstahl, der häufig wärmebehandelt wird. Druckgussformen müssen selbst extrem hohen Schließkräften standhalten.
Die Verwendung gießspezifischer Konstruktions- und Simulationswerkzeuge in Verbindung mit computergestützter Konstruktion (CAD) ist der erste Schritt im Herstellungsprozess von Druckgussformen. Druckgussformen benötigen, genau wie Spritzgussformen, Angüsse, Verteilerkanäle und Gießkanäle, um das flüssige Material in den Formhohlraum zu leiten. Außerdem sind Auswerfer- und Verriegelungsstifte erforderlich, um die Form zu sichern und das Auswerfen zu erleichtern. Enge Toleranzen und komplexe Formen lassen sich durch digitale Formenkonstruktion realisieren. Die CNC-Bearbeitung ist ein weit verbreitetes Verfahren zur Herstellung von Druckgussformen. Typischerweise beginnt die Herstellung von Druckgussformen mit der Vorbearbeitung der Form, gefolgt von der Wärmebehandlung der Metallform und schließlich der Endbearbeitung. Formen in Prototypenqualität können auch mittels Rapid Tooling , CNC-Bearbeitung oder anderen Verfahren wie dem selektiven Lasersintern (SLS) hergestellt werden.
Druckgussmaterialien
Metalle mit niedrigen Schmelztemperaturen, wie Aluminium, Zink, Magnesium, Blei und Kupfer, werden häufig im Druckgussverfahren eingesetzt. Es können jedoch auch einige Eisenmetalle und seltenere Metalle verwendet werden. Einige gängige Werkstoffe sind:
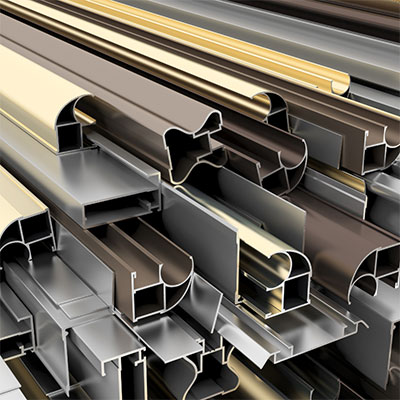
1. Aluminium
Aluminium-Druckguss bietet zahlreiche Vorteile, darunter geringes Gewicht, hohes Festigkeits-Gewichts-Verhältnis, hervorragende Bearbeitbarkeit, Wärmeleitfähigkeit, Korrosionsbeständigkeit, Designflexibilität, Kosteneffizienz und Recyclingfähigkeit. Diese Eigenschaften machen Aluminium zu einem beliebten Werkstoff für verschiedene Anwendungen und tragen zu seiner weitverbreiteten Verwendung im Druckgussverfahren bei.
2. Magnesium
Magnesium ist aufgrund seines geringen Gewichts, seines hohen Festigkeits-Gewichts-Verhältnisses, seiner hervorragenden Bearbeitbarkeit, seiner Wärmeableitungseigenschaften, seiner Dimensionsstabilität, seiner EMI/HF-Abschirmungsfähigkeit und seiner Recyclingfähigkeit ein wertvoller Werkstoff für den Druckguss. Seine einzigartige Kombination von Eigenschaften eröffnet Möglichkeiten für leichte und leistungsstarke Bauteile in Branchen wie der Automobil-, Luft- und Raumfahrt-, Elektronik- und Konsumgüterindustrie.
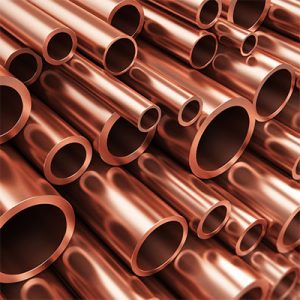
3. Kupfer
Herkömmliche Druckgussverfahren vermeiden in der Regel Kupfer aufgrund seines hohen Schmelzpunktes und seiner anspruchsvollen Eigenschaften. Für das Gießen von Kupferlegierungen wurde jedoch eine spezielle Variante entwickelt: der Kupferlegierungs-Druckguss. Dieses Spezialverfahren ermöglicht die Herstellung hochwertiger Bauteile auf Kupferbasis mit ausgezeichneter Korrosionsbeständigkeit und Festigkeit. Obwohl der Kupferlegierungs-Druckguss noch nicht weit verbreitet ist, ist er optimal auf die besonderen Eigenschaften und Anforderungen von Kupferlegierungen abgestimmt und eignet sich daher für eine Vielzahl von Branchen und Anwendungen.

4. Zink
Zinkdruckguss bietet zahlreiche Vorteile, darunter hervorragende Gießbarkeit, hohe Festigkeit, Korrosionsbeständigkeit, Designflexibilität, hohe Produktionseffizienz und Recyclingfähigkeit. Diese Eigenschaften machen Zink zu einem beliebten Werkstoff für eine Vielzahl von Anwendungen, insbesondere solche, die komplexe Formen, Präzision und eine kostengünstige Produktion erfordern. Dazu gehören die Automobilindustrie, die Elektronik, die Telekommunikation, Konsumgüter und vieles mehr. Typische Beispiele für Zinkdruckgussteile sind Automobilteile, elektrische Steckverbinder, Türgriffe, Scharniere, Armaturen und verschiedene Haushaltsgeräte.
Druckguss Finishing-Optionen
NOBLE unterstützt Sie bei der Optimierung der Oberflächeneigenschaften Ihrer Produkte durch ein vielfältiges Angebot an Oberflächenveredelungen. Diese Veredelungen Ihrer kundenspezifischen Teile verbessern deren Aussehen, Härte, Rauheit, Chemikalien- und Korrosionsbeständigkeit und vieles mehr. Zudem tragen sie dazu bei, sichtbare Bearbeitungsspuren zu kaschieren. Hier finden Sie einige der besten Optionen.
| Name | Beschreibung | Materialien | Farbe, | Textur Holzstruktur | |
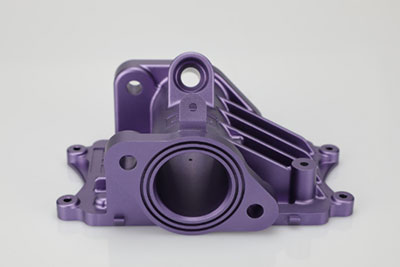 |
Eloxieren | Anodisieren verbessert die Korrosionsbeständigkeit, erhöht die Verschleißfestigkeit und Härte und schützt die Metalloberfläche. Es findet breite Anwendung bei Maschinenteilen, Flugzeug- und Automobilteilen, Präzisionsinstrumenten usw. | Aluminium | Klar, schwarz, grau, rot, blau, gold. | Glattes, mattes Finish |
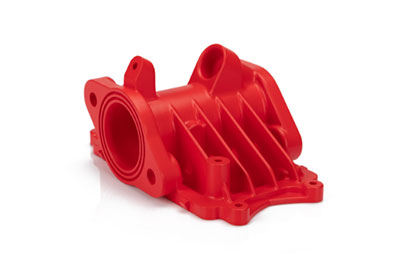 |
Pulverbeschichtung | Pulverbeschichtung ist eine Beschichtungsart, bei der ein rieselfähiges, trockenes Pulver aufgetragen wird. Im Gegensatz zu herkömmlichen Flüssiglacken, die mit einem verdunstenden Lösungsmittel aufgebracht werden, erfolgt die Pulverbeschichtung typischerweise elektrostatisch und wird anschließend durch Wärme oder UV-Licht ausgehärtet. | Aluminium, Edelstahl, Stahl | Schwarz, beliebiger RAL-Code oder Pantone-Nummer | Glänzend oder halbglänzend |
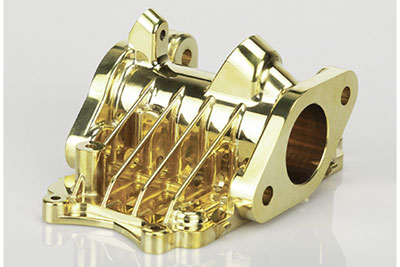 |
Galvanotechnik | Die Galvanisierung kann funktionalen, dekorativen oder korrosionsschutzbedingten Zwecken dienen. Viele Branchen nutzen dieses Verfahren, darunter auch die Automobilindustrie, in der die Verchromung von Stahlteilen gängig ist. | Aluminium, Stahl, Edelstahl | N / A | Glatte, glänzende Oberfläche |
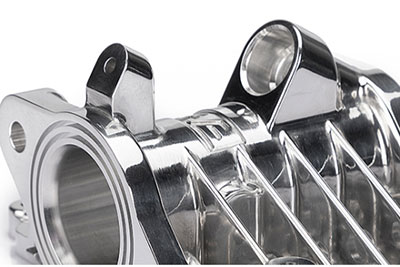 |
Polieren | Polieren ist der Prozess der Erzeugung einer glatten und glänzenden Oberfläche, entweder durch mechanisches Reiben des Werkstücks oder durch chemische Behandlung. Das Verfahren erzeugt eine Oberfläche mit starker Spiegelreflexion, kann aber bei manchen Materialien die diffuse Reflexion reduzieren. | Aluminium, Messing, Edelstahl, Stahl | N / A | Glanz |
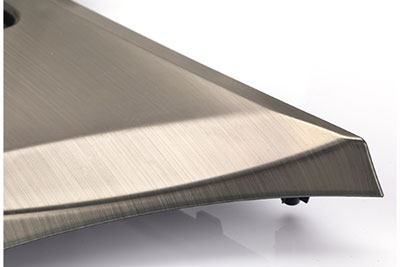 |
Bürsten | Bürsten ist ein Oberflächenbehandlungsverfahren, bei dem Schleifbänder verwendet werden, um Spuren auf der Oberfläche eines Materials zu zeichnen, normalerweise aus ästhetischen Gründen. | ABS, Aluminium, Messing, Edelstahl, Stahl | N / A | Satin |
Strategie zur Auswahl eines Hersteller von Druckguss
Bei der Auswahl eines Druckgussherstellers ist es wichtig, verschiedene Faktoren zu berücksichtigen, um eine erfolgreiche Partnerschaft und eine qualitativ hochwertige Produktion zu gewährleisten. Hier finden Sie eine Strategie, die Ihnen bei der Auswahl des richtigen Druckgussherstellers helfen soll:
1. Definieren Sie Ihre Anforderungen:
Definieren Sie Ihre Projektanforderungen klar und deutlich, einschließlich der gewünschten Bauteilspezifikationen, Mengen, Qualitätsstandards, Oberflächenbehandlung und Lieferzeit. Dies erleichtert die Kommunikation mit potenziellen Herstellern und die Bewertung ihrer Leistungsfähigkeit.
2. Erfahrung und Fachkompetenz:
Suchen Sie nach Herstellern mit umfassender Erfahrung im Druckguss und einer nachweislichen Erfolgsbilanz in der Fertigung hochwertiger Produkte. Prüfen Sie deren Erfahrung mit den für Ihr Projekt relevanten Metallen und Materialien. Berücksichtigen Sie die Branchen, in denen sie tätig waren, und die komplexen Bauteile, die sie erfolgreich gefertigt haben.
3. Fertigungskapazitäten:
Bewerten Sie die Produktionskapazitäten des Herstellers, einschließlich Größe und Kapazität seiner Druckgussmaschinen, verfügbare Werkzeugoptionen und Nachbearbeitungsschritte wie Bearbeitung, Endbearbeitung und Montage. Stellen Sie sicher, dass seine Anlagen und Einrichtungen Ihre Projektanforderungen und Stückzahlen erfüllen können.
4. Maßnahmen zur Qualitätskontrolle:
Erkundigen Sie sich nach den Qualitätskontrollprozessen und Zertifizierungen des Herstellers. Achten Sie auf Hersteller mit soliden Qualitätsmanagementsystemen, wie beispielsweise ISO-Zertifizierungen. Fragen Sie nach ihren Prüfmethoden, Testverfahren und der Einhaltung von Branchenstandards.
5. Unterstützung bei Design und Entwicklung:
Prüfen Sie, ob der Hersteller Unterstützung in den Bereichen Konstruktion und Entwicklung anbietet. Kompetente Hersteller können in der Konstruktionsphase wertvolle Beiträge leisten und so zur Optimierung von Herstellbarkeit, Wirtschaftlichkeit und Leistung der Bauteile beitragen. Ihr Fachwissen kann auch bei der Materialauswahl und Prozessoptimierung hilfreich sein.
6. Kommunikation und Zusammenarbeit:
Prüfen Sie die Kommunikationskanäle und die Reaktionsfähigkeit des Herstellers. Effektive Kommunikation ist für eine erfolgreiche Partnerschaft unerlässlich. Stellen Sie sicher, dass er Anfragen zeitnah beantwortet, regelmäßig über den Projektfortschritt informiert und während des gesamten Projekts eng mit Ihnen zusammenarbeitet.
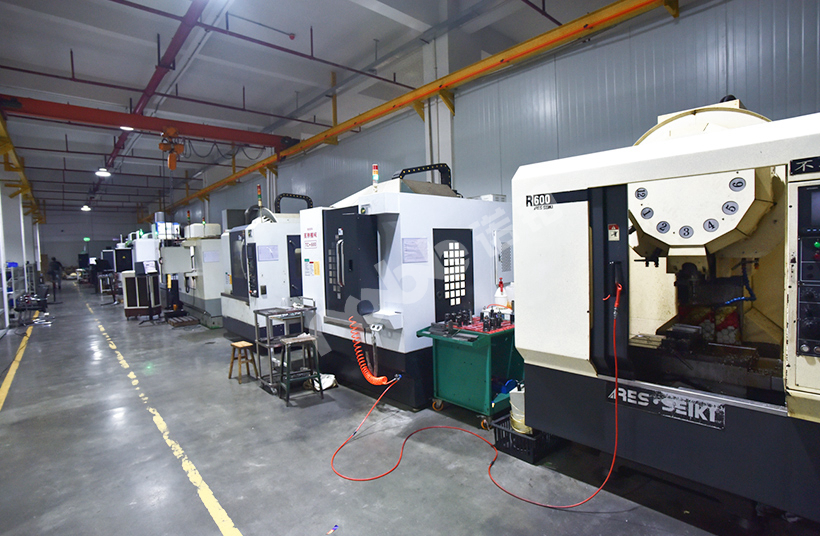
Warum Sie sich für NOBLE als Anbieter von Druckgussdienstleistungen entscheiden sollten
NOBLE setzt auf fortschrittliche Technologie und ein Team hochqualifizierter Fachkräfte, die sich mit vollem Engagement für unsere Kunden einsetzen. Unsere Druckgussleistungen sind präzise, effizient, kostengünstig und liefern Ergebnisse von höchster Qualität. Mit unseren Druckgussleistungen erreichen Sie neue Erfolgsdimensionen für Ihr Unternehmen.
1. Günstiger Preis und perfekte Qualität
Wir bieten Ihnen dieselbe Qualität zum niedrigsten Preis. Wir kontrollieren die Qualität der Bearbeitung und der Oberflächenbehandlung streng, um sicherzustellen, dass Sie genau das erhalten, was Sie entworfen haben.
2. Robuste Fertigungskapazitäten
NOBLE ist stolz auf seine herausragenden Fertigungsmöglichkeiten, die eine breite Palette an Materialien und Oberflächenveredelungen ermöglichen. Ob Klein- oder Großserie – wir bieten Ihnen eine umfassende Komplettlösung für alle Projektanforderungen. Unsere Fertigungskapazität ist unübertroffen und garantiert, dass jedes Druckgussteil von höchster Qualität ist, alle Maßvorgaben erfüllt und hervorragende Leistung erbringt.
3. Strikte Qualitätskontrolle
Als nach ISO 9001 und ISO 13485 zertifiziertes Unternehmen bietet NOBLE präzise Druckgussdienstleistungen an. Unser Ingenieurteam führt in verschiedenen Phasen des Fertigungsprozesses – von der Vorproduktion über die Produktion bis hin zur Erstmusterprüfung und Auslieferung – strenge Qualitätskontrollen durch, um höchste Produktqualität zu gewährleisten.
4. Schnelle Vorlaufzeit
Mit inländischen, zertifizierten Produktionsstätten und einem starken Lieferkettensystem, aber auch mit inländischen Werkstätten und modernsten Maschinen können wir die Produktentwicklungszyklen beschleunigen und Ihre Aluminium-Druckgussteile schnellstmöglich bereitstellen.
5. Hochpräzise Druckgussteile
Wir setzen unser Qualitätsmanagementsystem strikt um, um eine gleichbleibende Produktqualität gemäß Ihren Erwartungen zu gewährleisten. Eine sorgfältige Prüfung stellt zudem sicher, dass die von Ihnen gelieferten Präzisionsteile frei von jeglichen Mängeln sind.
Technischer Support rund um die Uhr
Weltweit steht Ihnen unser technischer Support rund um die Uhr zur Verfügung – das ganze Jahr über. Unsere erfahrenen Ingenieure bieten Ihnen die optimale Lösung für Ihre individuellen Bauteilkonstruktionen, eine große Materialauswahl, makellose Oberflächenbearbeitungen und sogar Lieferzeiten.





