
Einführung
Wie viele wissen, geht schnelles Schneiden meist auf Kosten der Präzision. Hohe Qualität treibt die Kosten in die Höhe. Es fühlt sich an, als müsste man immer einen Kompromiss eingehen. Wasserstrahlschneiden kennt dieses Dilemma nicht. Es vereint beides. Eine Pumpe presst Wasser auf extremen Druck – bis zu 90,000 psi. Dann strömt es durch eine winzige Öffnung. Diesem Strahl wird Granat-Schleifmittel beigemischt. Diese Mischung schneidet jedes Metall wie ein heißes Messer Butter, aber ohne Hitze. Keine geschmolzenen Kanten. Keine gehärteten Bereiche. Deshalb wird es heute überall eingesetzt.
Um es gleich vorwegzunehmen: Wenn Sie Metallbauteile für Roboter, Autos oder Fabrikmaschinen herstellen, löst diese Methode echte Probleme. Die ursprüngliche Materialstruktur bleibt erhalten. Enge Toleranzen werden bei jedem einzelnen Bauteil eingehalten. Der Wechsel von dünnen Unterlegscheiben zu einer 15 cm dicken Stahlplatte ist ohne Werkzeugwechsel problemlos möglich. Diese Vielseitigkeit ist kaum zu übertreffen.
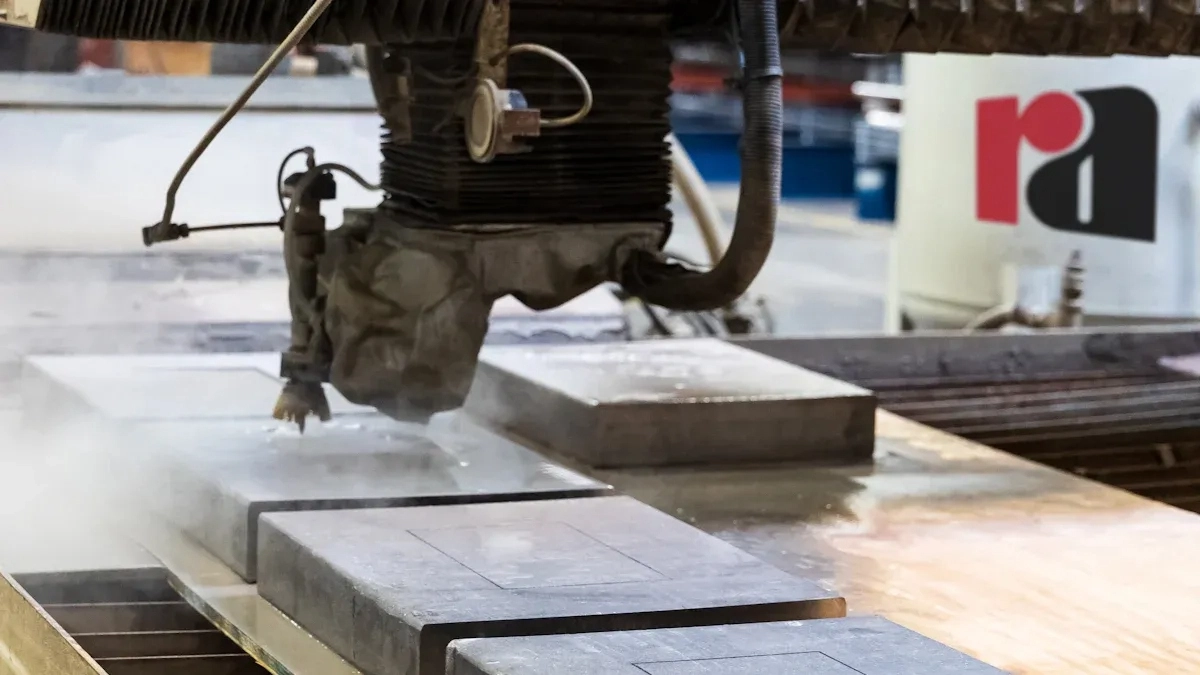
Wie das Abrasivwasserstrahlschneiden bei Metallen funktioniert
So funktioniert das Metallschneiden mit dieser Maschine: Eine Pumpe presst Wasser auf einen extrem hohen Druck – zwischen 60,000 und 90,000 psi. Dieses Wasser schießt durch eine winzige Düse von vielleicht 0.01 mm Durchmesser. Dann wird das Granat-Schleifmittel in einem Mischrohr in den Strahl gesogen. Das Wasser beschleunigt diese scharfen Partikel. Was auf das Metall trifft, ist kein Wasser, sondern ein Hochgeschwindigkeits-Sandstrahlgerät, das sich mit doppelter Schallgeschwindigkeit bewegt.
Der Schneidvorgang beruht auf reiner Erosion. Jedes Schleifpartikel trägt einen mikroskopisch kleinen Span ab. Es entsteht keine Hitze. Es findet kein Schmelzen statt. Die innere Struktur des Metalls bleibt exakt so erhalten, wie sie vor dem Schnitt war.
Betrachten wir nun die Alternativen. Beim Laserschneiden wird ein fokussierter Lichtstrahl verwendet, der das Material durchschmilzt. Die entstehende Hitze erzeugt eine Wärmeeinflusszone (WEZ). Die Schnittkanten werden hart und spröde und müssen mitunter nachbearbeitet werden.
Plasmaschneiden ist bei dicken Blechen schneller, die Oberfläche wird jedoch rau. Es entsteht außerdem eine deutliche Wärmeeinflusszone. Die Schnittkante muss möglicherweise vor dem Schweißen geschliffen werden.
CNC-Fräsen bietet Präzision. Keine Frage. Aber für große Platten ist es langsam. Das Werkzeug fährt hin und her und erzeugt eine schmale Schnittfuge. Außerdem verschleißen die Fräser. Ein Wasserstrahlschneider hingegen durchläuft stundenlang dieselbe Düse.
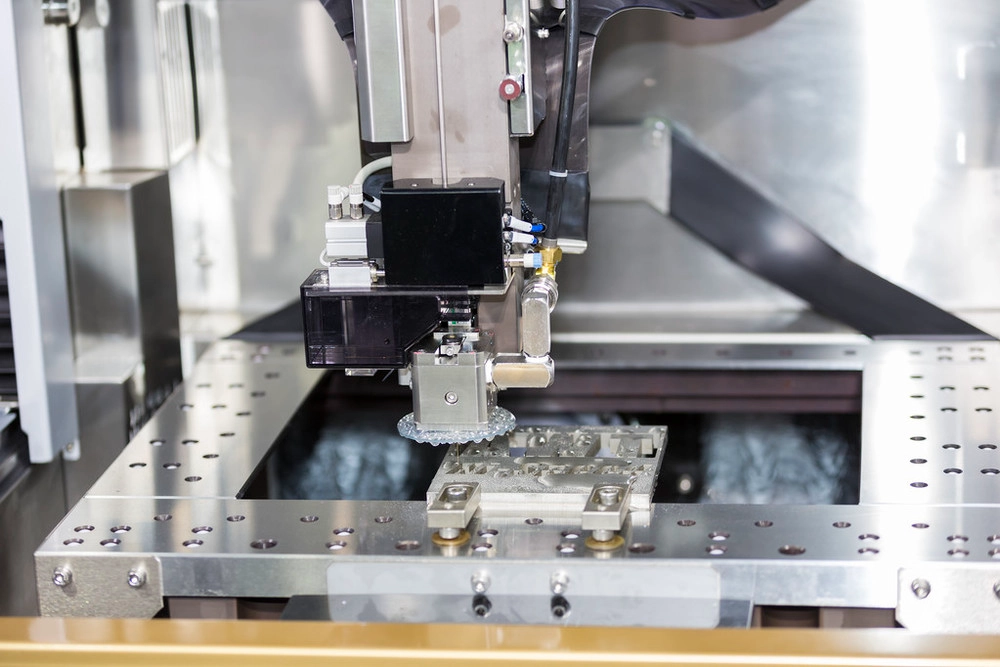
Wichtigste Vorteile für die Fertigung von Metallkomponenten
Kommen wir nun zu den wirklichen Vorteilen. Diese sind im Produktionsalltag entscheidend.
Keine Wärmeeinflusszone
Laser und Plasma erzeugen Hitze. Diese Hitze verursacht Probleme. Dünne Metalle verziehen sich. Gehärtete Stähle verlieren ihre Härte. Entlang der Schnittkante bilden sich Mikrorisse. Man sieht sie vielleicht nicht, aber sie sind da.
Wasserstrahlschneiden umgeht all dies. Der Schneidvorgang beruht auf rein mechanischer Erosion. Ein Partikel trifft auf das Metall und entfernt einen winzigen Span. Es entsteht keine Hitze. Die innere Struktur des Materials – Korngrenzen, Härte, Anlasszustand – bleibt exakt unverändert.
Das ist bei realen Bauteilen wichtig. Denken Sie an eine Halterung in der Luft- und Raumfahrt. Oder an ein Roboterarmglied oder an jedes andere Bauteil, das nach dem Schneiden geschweißt werden muss. Eine Wärmeeinflusszone erzeugt Schwachstellen. Wasserstrahlschneiden beseitigt dieses Problem.
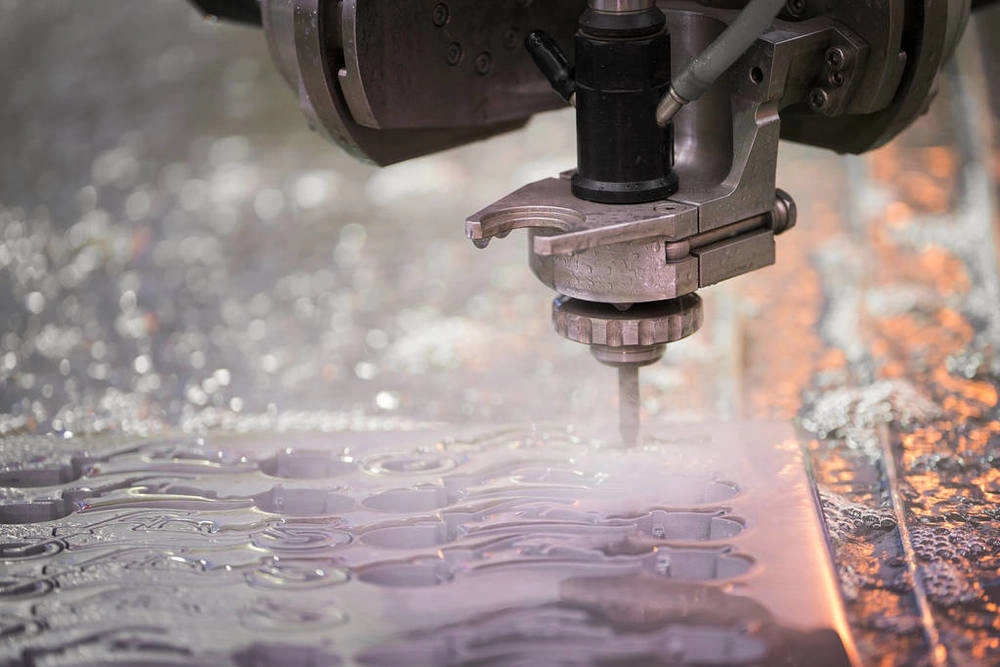
Schneidet jedes Metall
Egal was Sie schneiden möchten, diese Maschine schneidet es.
Weiche Metalle wie Aluminium, Messing und Kupfer lassen sich sauber schneiden. Kein Schmelzen. Keine Grate, die hinter dem Schnitt zurückbleiben.
Harte Metalle wie Edelstahl, Titan, Inconel und Werkzeugstahl? Kein Problem. Dicken bis zu 15 oder sogar 25 Zentimeter. Dieselbe Düse schneidet dünne Unterlegscheiben und dicke Platten, ohne dass etwas geändert werden muss.
Exotische Legierungen für die Luft- und Raumfahrt oder die Medizinrobotik? Funktioniert einwandfrei. Materialzertifizierungen sind kein Problem. Das Verfahren verändert weder die chemische Zusammensetzung noch die Struktur.
Präzision und Wiederholbarkeit
Toleranzen im Bereich von plus/minus einem bis drei Tausendstel Zoll einhalten. Das entspricht einer realen Genauigkeit bei einer dicken Platte.
Die Schnittfuge – die Breite des entfernten Materials – ist minimal, etwa 0.03 mm. Dadurch lassen sich die Teile dicht aneinander auf dem Blech anordnen. Der Verschnitt reduziert sich deutlich. Beim Schneiden teurer Metalle wie Titan oder Inconel summieren sich diese Einsparungen schnell.
Keine Grate, keine Nachbearbeitung
Die Kantenqualität ist direkt nach der Bearbeitung makellos. Keine Grate. Keine unsauberen Linien. Keine rauen Stellen.
Dadurch entfällt das Entgraten. Die Schleifzeit wird verkürzt. Oftmals kann die Nachbearbeitung komplett übersprungen werden. Das Teil geht direkt vom Wasserstrahlschneiden zum nächsten Arbeitsgang oder zur Montage. Das sind echte Kosteneinsparungen, nicht nur leere Versprechungen.
Metallkomponenten, ideal für das Wasserstrahlschneiden
Hier eine praktische Aufschlüsselung. Unterschiedliche Teile, unterschiedliche Metalle, aber dieselbe Maschine.
| Komponententyp | Übliche Metalle | Warum Wasserstrahlschneiden so hervorragend ist |
| Tragrahmen und Grundplatten | Aluminium, Edelstahl, Stahl | Schneidet dicke Platten ohne Hitzeeinwirkung. Das Werkstück bleibt plan. Verzugsfrei, daher perfekte Montage beim ersten Mal. |
| Roboterarme und -verbindungen | Aluminium, Titan, Kohlefaser | Dünnwandige Strukturen reagieren empfindlich auf Hitze. Wasserstrahlschneiden umgeht dieses Problem vollständig. Keine Verformung. Keine Delamination bei Verbundwerkstoffen. |
| Zahnradrohlinge & Kettenräder | Gehärteter Stahl, Edelstahl | Man kann auch bereits wärmebehandeltes Material bearbeiten. Die Zähne bleiben sauber. Oftmals kann man auf eine Nachbehandlung mit Wärme ganz verzichten. |
| Halterungen und Montageplatten | Verschiedene Metalle | Sie benötigen schnell eine individuelle Halterung? Kein aufwendiges Werkzeug. Keine Wartezeit auf einen Laserprogrammierer. Datei laden, Teil fräsen, versenden. |
| Kühlkörper und Gehäuse | Aluminium, Kupfer | Hitze ist hier der Feind. Ein Laser würde die Wärmeleitfähigkeit an der Schnittkante beeinträchtigen. Wasserstrahlschneiden hingegen lässt die Materialeigenschaften unberührt. Die Oberfläche bleibt sauber. |
| Unterlegscheiben und Distanzstücke | Federstahl, Edelstahl | Die Dickenkontrolle ist entscheidend. Ein Grat an einer Ausgleichsscheibe beeinträchtigt die Schichtfolge. Wasserstrahlschneiden erzeugt eine saubere Kante. Kein Nachfeilen oder Trommelpolieren erforderlich. |
Wasserstrahlschneiden im Vergleich zu anderen Schneidverfahren für Metalle
Hier ist der direkte Vergleich. Schauen Sie sich die Faktoren an, die Ihre Entscheidung im Laden tatsächlich beeinflussen.
| Faktor | Wasserstrahlschneiden (Schleifmittel) | Laserschneiden | Plasmaschneiden | CNC Fräsen |
| Wärmeeinflusszone | Keine. Null. Der Schnitt ist mechanische Erosion. | Ja. Bei dickeren Materialien macht sich das bemerkbar. | Ja. Große Wärmeeinflusszone. Verändert die Metalleigenschaften. | Minimal, aber die Reibung des Werkzeugs erzeugt lokal etwas Wärme. |
| Max. Dicke (Stahl) | Bis zu 10 Zoll. Dieselbe Düse. | Für einen sauberen Schnitt etwa 1 cm. Fällt schnell ab. | Bis zu 2 Zoll, aber die Kante wird rau und abgeschrägt. | Theoretisch unbegrenzt. Aber die Vorschubgeschwindigkeiten werden quälend langsam. |
| Kantenqualität | Ausgezeichnet. Glatt. Schweißbereit. | Hervorragend auf dünnem Blech. Fällt auf dickem Blech herunter. | Rau. Schlacke am unteren Rand. Muss gereinigt werden. | Ausgezeichnete, maschinell gefertigte Oberfläche. |
| Materialabfall | Niedrig. Schmaler Schnittspalt, enge Verzahnung. | Niedrig. Ähnliche Schnittfugenbreite. | Hoch. Breiterer Schnittspalt, gröbere Verzahnung. | Mittel bis hoch. Durch die Spanabnahme wird Material abgetragen. |
| Werkzeugkosten | Kein Werkzeug erforderlich. Dieselbe Düse für alles. | Keine Werkzeuge. Verbrauchsmaterialien für Gas und Linse. | Kein Werkzeug erforderlich. Verbrauchselektroden. | Hochwertig. Vorrichtungen, Schraubstöcke, Schaftfräser, Werkzeughalter. |
| Geschwindigkeit (dünnes Metall) | Langsamer. Die Beschleunigung ist begrenzt. | Schneller. Sehr schnell auf Blech. | Schneller. Ideal für grobe Zuschnitte. | Langsam. Programmier- und Werkzeugwegzeit. |
| Geschwindigkeit (dickes Metall) | Schneller. Es schneidet einfach immer weiter. | Eine dicke Platte lässt sich nicht sauber schneiden. | Mäßig. Schnell, aber rau. | Sehr langsam. Zustellbreite und Schnitttiefe begrenzen den Vorschub. |
Das Muster ist eindeutig. Wasserstrahlschneiden ist bei dünnen Blechen nicht das schnellste Verfahren. Hier ist Laser die Nase vorn. Doch bei dicken Blechen, hitzeempfindlichen Materialien und bei der Notwendigkeit, Werkzeuge zu vermeiden, ist Wasserstrahlschneiden konkurrenzlos.
Anwendungsbereiche in metallverarbeitenden Branchen
Schauen wir uns an, wo diese Methode konkret eingesetzt wird. Jede Branche hat ein anderes Problem. Wasserstrahlschneiden löst es.
Robotik & Automation
Denken Sie an einen Roboterarm. Er muss sich schnell bewegen und präzise positioniert werden können. Die Bauteile müssen leicht sein. Aluminium ist die naheliegende Wahl. Doch dünnes Aluminium verformt sich unter Hitzeeinwirkung. Ein Laser oder Plasma würde die Struktur verzerren.
Wasserstrahlschneiden ermöglicht das Schneiden der Chassisplatten, der Werkzeugaufnahmen am Armende und der Präzisionsglieder. Durch die fehlende Hitze bleibt das Bauteil plan. Der Arm behält seine Genauigkeit.
Luft- und Raumfahrt
Hier wird häufig Titan oder Inconel verwendet. Teure Legierungen. Jedes Teil ist zertifiziert. Die Eigenschaften des Metalls lassen sich nicht verändern. Die Dauerfestigkeit ist ein Sicherheitsaspekt.
Eine Wärmeeinflusszone (WEZ) führt zu mikrostrukturellen Veränderungen. Das ist eine Schwachstelle. Wasserstrahlschneiden erzeugt keine WEZ. Die Schnittkante ist so sauber wie das Grundmaterial. Die zertifizierten Eigenschaften bleiben im gesamten Material erhalten.
Automobilindustrie
Maßgefertigte Halterungen. Fahrwerkskomponenten. Prototypenteile für Forschung und Entwicklung. Schnelligkeit ist gefragt. Sie haben keine Zeit für aufwendige Werkzeugherstellung. Sie wollen nicht auf einen Laserprogrammierer warten.
CAD-Datei laden. Teil ausschneiden. Testen. Design ändern. Erneut ausschneiden. Keine Werkzeugkosten. Kein Verzug durch Wärme. Das ist der Vorteil bei Kleinserien und Entwicklungsarbeiten.
Industriemaschinen
Das ist schweres Material. Grundplatten zwei Zoll dick. Gerätekomponenten aus einer sechs Zoll dicken Stahlplatte. Die Toleranzen müssen weiterhin eng sein.
Plasmaschneiden wäre zwar schnell, würde aber eine raue, abgeschrägte Kante hinterlassen. Diese müsste anschließend nachbearbeitet werden. Wasserstrahlschneiden hingegen schneidet sauber und in voller Dicke. Die Kante ist rechtwinklig. Die Toleranzen werden eingehalten. Das Teil kann direkt zum Schweißen oder zur Montage weitergeleitet werden. Das spart einen kompletten Arbeitsgang.
Einschränkungen und Überlegungen beim Metallschneiden
Kein Verfahren ist perfekt. Die Wasserstrahlschneidtechnik hat ihre Grenzen. Diese müssen Sie kennen, bevor Sie sich dafür entscheiden.
Geschwindigkeit auf dünnem Metall
Die Wahrheit ist: Beim Schneiden von Blechen mit einer Dicke von unter 6,35 mm (1/4 Zoll) ist ein Laser schneller. Die Beschleunigung des Wasserstrahls ist begrenzt. Der Strahl benötigt einen Moment, um seine volle Wirkung zu entfalten. Bei der Bearbeitung großer Mengen dünner Bleche ist der Laser jedoch deutlich schneller.
Betriebskosten
Verbrauchsmaterialien müssen bezahlt werden. Granat-Schleifmittel ist nicht kostenlos. Je nach Schnittzeit wird ein Sack pro Schicht verbraucht. Düsen und Mischrohre verschleißen. Das Schleifmittel greift sie genauso an wie das Metall. Diese Kostenpunkte müssen in Ihrer Kalkulation berücksichtigt werden.
Toleranzen für kritische Merkmale
Wasserstrahlschneiden ermöglicht gute Toleranzen, plus/minus ein paar Tausendstel. Aber für einen Lagersitz? Ein präzises Passstiftloch, das eine Presspassung erfordert? Da ist möglicherweise Nachbearbeitung nötig. Reiben. Bohren. Vielleicht noch ein kurzer Fräsgang. Der Strahl schneidet sauber, ist aber kein Ersatz für gefräste Passungen bei anspruchsvollsten Verbindungen.
Oberflächengüte
Die Kante ist glatt. Keine Grate. Keine Schlacke. Aber es ist eine seidenmatte Oberfläche. Wenn Sie eine Hochglanzpolitur benötigen – beispielsweise für eine Versiegelungsfläche oder eine kosmetische Kante –, sind Sie noch nicht fertig. Der Wasserstrahl kommt dem schon sehr nahe. Für die perfekte Hochglanzpolitur ist noch ein zweiter Arbeitsschritt nötig.
Bewährte Verfahren für Metallbauteile, die für das Wasserstrahlschneiden ausgelegt sind
Hier erfahren Sie, wie Sie Teile speziell für diesen Prozess konstruieren. Befolgen Sie diese Schritte, und Sie sparen Zeit und Geld.
1. Design für Verschachtelung
Materialverschwendung ist teuer. Die Schnittfuge ist schmal, nutzen Sie diesen Vorteil. Platzieren Sie die Teile dicht beieinander auf dem Blech. Drehen Sie sie. Verzahnen Sie die Formen. Der Maschine ist das egal. Ihre Materialausnutzung steigt. Ihr Ausschuss sinkt.
2. Verwenden Sie Laschen für Kleinteile
Man schneidet eine winzige Unterlegscheibe ab. Sie ist fertig. Dann fällt sie direkt in den Tank. Jetzt muss man sie aus abrasivem Schlamm fischen. Nicht gut.
Lassen Sie kleine Laschen stehen, die das Teil am Blech fixieren. Mikroverbindungen. Das Teil bleibt sicher an seinem Platz. Nach der Bearbeitung brechen Sie es ab oder schneiden die Laschen ab. Dies ist gängige Praxis bei kleinen Bauteilen.
3. Material und Dicke im Voraus festlegen
Die Maschineneinstellungen ändern sich je nach Material komplett. Aluminium lässt sich schnell und mit geringerem Abrieb schneiden. Gehärteter Stahl benötigt mehr Granat und einen langsameren Vorschub. Titan ist eine ganz eigene Herausforderung.
Teilen Sie Ihrem Bediener genau mit, welche Materialien Sie verarbeiten. Legierungssorte. Dicke. Wärmebehandlungszustand. Dies ist unerlässlich. Ungenaues Raten führt zu unsauberen Schnitten oder gebrochenen Mischrohren.
4. Planung für Sekundäroperationen
Das Wasserstrahlschneidverfahren erzeugt das Profil. Es schneidet keine Gewinde. Es hält keine Lager auf Zehntel genau.
Betrachten Sie Ihre Zeichnung. Identifizieren Sie die Merkmale, die eine Nachbearbeitung erfordern. Gewindebohrungen? Planen Sie nach dem Schneiden ein Gewindeschneiden ein. Präzisions-Dübelbohrungen? Lassen Sie Material stehen und reiben oder bohren Sie diese anschließend auf einer Fräsmaschine. Der Wasserstrahl ist der erste, nicht der letzte Schritt für kritische Schnittstellen.
Fazit
Hier die Quintessenz: Wenn Sie Metallteile herstellen und Wert auf das Materialverhalten nach dem Schneiden legen, ist Wasserstrahlschneiden kein Nischenverfahren, sondern ein Kernprozess.
Die ursprünglichen Eigenschaften des Metalls bleiben erhalten. Keine Hitze. Keine gehärteten Kanten. Keine Mikrorisse. Enge Toleranzen lassen sich sowohl bei dünnen Unterlegscheiben als auch bei einer 15 cm dicken Platte mit derselben Maschine einhalten. Der Wechsel von Aluminium zu Inconel ist ohne Werkzeugwechsel möglich.
Und hier nun die praktische Schlussfolgerung für Ihre Werkstatt. Betrachten Sie Ihre aktuellen Werkstücke. Stellen Sie sich folgende Fragen: Haben Sie Probleme mit Wärmeverzug bei dünnem Aluminium? Müssen Sie Schlacke von plasmageschnittenen Kanten abschleifen? Haben Sie Schwierigkeiten, dicken, gehärteten Stahl zu schneiden?
Wenn Sie eine dieser Fragen mit Ja beantworten, lassen Sie eine Probe des Wasserstrahlschneidens anfertigen. Prüfen Sie die Kantenqualität und die Ebenheit. Berechnen Sie die Kosten pro Teil, einschließlich der Nachbearbeitung. Sie werden wahrscheinlich feststellen, dass sich die Maschine schneller amortisiert als erwartet, insbesondere bei der Bearbeitung von Mischmaterialien, kleinen Stückzahlen oder dicken Blechen.
Über NOBLE – Ihr CNC Dienstleister Partner
Wer wir sind
Wir konzentrieren uns auf hochwertige Metallkomponenten. Unsere Kunden fertigen Roboter, Medizingeräte, Luft- und Raumfahrtteile sowie Industriemaschinen. Wir kombinieren Wasserstrahlschneiden mit CNC-Bearbeitung. Sie kommen mit einer ersten Idee oder einer CAD-Datei zu uns. Wir liefern Ihnen die fertigen Teile. Prototyp oder Serienfertigung – gleicher Prozess, gleiche Qualität.
Unsere Kernkompetenzen
| Capability | Details |
| CNC Fräsen | 3-, 4- und 5-Achs-Bearbeitung für komplexe Geometrien und enge Toleranzen |
| CNC-Drehen | Präzisionsdreharbeiten für zylindrische Bauteile, Wellen und Buchsen |
| Nachbehandlung | Bohren, Gewindeschneiden, Reiben, Flächenschleifen und Entgraten |
| Finishing-Services | [Optional: Anodisieren, Pulverbeschichten, Passivieren, Wärmebehandlung] über ein qualifiziertes Partnernetzwerk |
| Inspektion und Qualitätskontrolle | CMM (Koordinatenmessgerät), optische Komparatoren und Präzisionsmessgeräte |
Unsere Qualifikationen
| Zertifizierungsanforderungen | Geltungsbereich |
| ISO 9001:2015 | Unser grundlegendes Qualitätssystem. Gleichbleibende Produktion. Kontinuierliche Verbesserung. Kundenzufriedenheit. Umfasst alle von uns hergestellten Metallkomponenten. |
| ISO 13485:2016 | Dies gilt für Medizinprodukte, chirurgische Robotik, Diagnosegeräte und implantierbare Instrumentenkomponenten. Das bedeutet: Wir managen Risiken, gewährleisten die Rückverfolgbarkeit und halten alle regulatorischen Anforderungen ein. |
Warum eine Partnerschaft mit NOBLE eingehen
Das erhalten Sie tatsächlich.
Alles aus einer Hand. Wasserstrahlschneiden. CNC-Bearbeitung. Alles unter einem Dach. Sie müssen nicht mit drei verschiedenen Anbietern zusammenarbeiten.
Keine Verformung durch Hitze – garantiert. Unser Wasserstrahlschneiden erzeugt keine Wärmeeinflusszone. Auch unsere CNC-Bearbeitung fügt keine hinzu. Ihre Metallteile behalten ihre ursprünglichen Eigenschaften.
Vom Prototyp zur Serienproduktion. Kleine Stückzahlen für schnelle Tests. Große Stückzahlen für die Serienproduktion. Gleichbleibende Qualität in beiden Fällen.
Materialvielfalt. Wir verarbeiten Aluminium, Edelstahl (303, 304, 316, 17-4), Kohlenstoffstahl, Werkzeugstahl, Messing, Kupfer, Titan und Inconel. Wahrscheinlich ist auch die passende Legierung für Sie dabei.
Schnelles Angebot. Laden Sie Ihre CAD-Datei hoch. STEP, IGES, DXF, DWG. Sie erhalten innerhalb von 12 Stunden ein Angebot. Kein tagelanges Warten.
Das ist unser Angebot. Schicken Sie uns Ihre Drucke. Wir teilen Ihnen dann mit, was wir tun können und was es kostet.
FAQ
Kann ein Wasserstrahl mein Metallteil schneiden, ohne es zu verformen?
Ja. Bei diesem Verfahren wird keine Hitze verwendet. Ihr Werkstück verzieht sich nicht und verfärbt sich nicht. Härte und Temperierung bleiben exakt erhalten. Dies ist besonders wichtig für dünnes Aluminium, vorgehärteten Stahl und alle Legierungen, die empfindlich auf Hitze reagieren.
Wie präzise ist das Wasserstrahlschneiden von Metallbauteilen?
Unser System ermöglicht eine Toleranz von ± 0,076 mm bei den meisten Teilen. Kleinere Bauteile werden sorgfältig bearbeitet, sodass wir eine Genauigkeit von 0,254 mm erreichen können. Benötigen Sie eine noch höhere Genauigkeit? Lagerbohrungen oder Passstiftlöcher? Für diese Merkmale setzen wir die CNC-Nachbearbeitung ein. Der Wasserstrahlschneider liefert die nötige Präzision, die Fräsmaschine vollendet den Vorgang.
Welche Metalle können NICHT mit einem Wasserstrahl geschnitten werden?
Fast nichts. Wir bearbeiten täglich Standard-Konstruktionsmetalle. Stahl. Edelstahl. Aluminium. Titan. Inconel. Messing. Kupfer.
Die einzigen Einschränkungen ergeben sich bei nichtmetallischen Problemen. Gehärtetes Glas zerspringt unter Druck – aber das ist kein Metall. Sehr weiche, reine Metalle wie Blei können eher verschmieren als sauber schneiden. Für alles, was Sie üblicherweise auf einem Druck angeben, eignet sich Wasserstrahlschneiden.
Bieten Sie sowohl Wasserstrahlschneiden als auch CNC-Bearbeitung an?
Ja. NOBLE ist eine vollausgestattete CNC-Fertigung. Der Rohling wird per Wasserstrahl geschnitten. Anschließend fräsen, drehen, bohren, schneiden, reiben und schleifen wir ihn. Alles unter einem Dach. Das ist wichtig, denn so bleiben der geschnittene Rohling und die bearbeiteten Elemente perfekt aufeinander abgestimmt. Es gibt keine zwei Anbieter, die sich darüber streiten, wessen Fehler die Abweichung ist.
Können Sie Metallkomponenten in medizinischer Qualität herstellen (z. B. für Operationsroboter)?
Ja. Wir sind nach ISO 13485:2016 zertifiziert. Das berechtigt uns zur Herstellung von Teilen für Medizinprodukte, chirurgische Roboter, Diagnoseinstrumente und orthopädische Instrumente. Wir gewährleisten die lückenlose Rückverfolgbarkeit vom Rohmaterial bis zum fertigen Teil.
Bieten sie an Prototyping-Dienstleistungen?
Ja. Wasserstrahlschneiden kommt ohne aufwendige Werkzeuge aus. Keine Form, kein Werkzeug, keine Vorrichtungskosten. Wir laden Ihre Datei und schneiden das Teil. Dadurch wird die Prototypenfertigung in Kleinserien wirtschaftlich. Je nach Komplexität und Materialverfügbarkeit können wir Prototypen aus Metall in nur 5 Werktagen liefern.
Gibt es eine Mindestbestellmenge (MOQ)?
Nein. Wir fertigen Einzelteile für Prototypen. Auch Großserien sind möglich. Da beim Wasserstrahlschneiden keine Werkzeuge benötigt werden, fallen auch bei kleinen Losgrößen keine Rüstkosten an. Ob ein oder zehntausend Teile – wir erstellen Ihnen gerne ein Angebot.







