
Optische Präzisionskomponenten lenken Licht mit erstaunlicher Genauigkeit – man denke nur an Weltraumteleskope, die lichtschwache Galaxien einfangen. Diese Bauteile lassen sich in drei Gruppen einteilen: Typen, Materialien und Fertigungsprozesse. Der Markt für Präzisionsoptik erreichte 2024 ein Volumen von 29.0 Milliarden US-Dollar, angetrieben durch die Nachfrage nach Hochleistungssystemen. Weltraumteleskope benötigen eine Oberflächengenauigkeit von λ/10 oder besser, die mittels Interferometrie überprüft wird. Materialien wie Siliziumkarbid und Zerodur sind beständig gegen thermische Verschiebungen. Ihre Herstellung erfordert computergesteuertes Polieren und Ionenstrahlbearbeitung. Umwelttests umfassen Vibrations-, Stoß- und Thermovakuumzyklen gemäß MIL-STD-1540. Dieser Leitfaden zeigt, wie optische Bauteile diese hohen Standards erfüllen. Wir betrachten Linsentypen, Fertigungsmethoden und Materialauswahl. Sie erfahren, was optische Präzisionskomponenten unter anspruchsvollen Bedingungen zuverlässig macht. Ob Sie Bildgebungssysteme oder Laseroptiken entwickeln – dieser praxisorientierte Überblick vermittelt Ihnen das notwendige Wissen.
Optische Präzisionskomponenten lenken Licht mit erstaunlicher Genauigkeit – man denke nur an Weltraumteleskope, die lichtschwache Galaxien einfangen. Diese Bauteile lassen sich in drei Gruppen einteilen: Typen, Materialien und Fertigungsprozesse. Der Markt für Präzisionsoptik erreichte 2024 ein Volumen von 29.0 Milliarden US-Dollar, angetrieben durch die Nachfrage nach Hochleistungssystemen. Weltraumteleskope benötigen eine Oberflächengenauigkeit von λ/10 oder besser, die mittels Interferometrie überprüft wird. Materialien wie Siliziumkarbid und Zerodur sind beständig gegen thermische Verschiebungen. Ihre Herstellung erfordert computergesteuertes Polieren und Ionenstrahlbearbeitung. Umwelttests umfassen Vibrations-, Stoß- und Thermovakuumzyklen gemäß MIL-STD-1540. Dieser Leitfaden zeigt, wie optische Bauteile diese hohen Standards erfüllen. Wir betrachten Linsentypen, Fertigungsmethoden und Materialauswahl. Sie erfahren, was optische Präzisionskomponenten unter anspruchsvollen Bedingungen zuverlässig macht. Ob Sie Bildgebungssysteme oder Laseroptiken entwickeln – dieser praxisorientierte Überblick vermittelt Ihnen das notwendige Wissen.
Arten von optischen Präzisionskomponenten
Optische Präzisionskomponenten lassen sich in drei Hauptgruppen einteilen. Jede Gruppe hat eine andere Aufgabe. Die folgende Tabelle bietet einen kurzen Überblick über diese Kategorien.
| Kategorie | Primärfunktion |
| Objektive | Licht bündeln oder streuen; Abbildungsfehler korrigieren für eine präzise Strahlsteuerung im UV- bis IR-Wellenlängenbereich. |
| Spiegel und reflektierende Elemente | Licht mit minimalen Verlusten umlenken; wird zur Lasersteuerung und Strahlstabilisierung verwendet |
| Prismen und Strahlteiler | Richtung, Polarisation oder spektrale Zusammensetzung ändern; Licht in mehrere Wege aufteilen |
| Filter, Fenster und Beschichtungen | Spektralbereiche isolieren oder blockieren; Geräte schützen und gleichzeitig Licht verzerrungsfrei übertragen. |
Diese Komponenten arbeiten zusammen, um Hochleistungssysteme zu bilden. Jede Kategorie umfasst zahlreiche Untertypen. Betrachten wir jeden einzelnen im Detail.
Linsen und ihre Anwendungen
Linsen sind die gebräuchlichsten optischen Bauteile. Sie brechen Licht, um Bilder zu erzeugen oder Lichtstrahlen zu bündeln. Form und Material einer Linse bestimmen ihre optischen Eigenschaften. Verschiedene Linsentypen lösen unterschiedliche Probleme.
Sphärische, asphärische und achromatische Linsen
Sphärische Linsen besitzen gekrümmte Oberflächen, die einer Kugel entsprechen. Sie sind einfach herzustellen, weisen jedoch sphärische Aberration auf. Lichtstrahlen treffen auf unterschiedliche Brennpunkte, was die Bildqualität mindert. Asphärische Linsen lösen dieses Problem. Ihre Oberflächenform ändert sich stufenlos von der Mitte zum Rand. Dadurch wird die sphärische Aberration eliminiert. Das Ergebnis sind schärfere Bilder mit weniger Linsenelementen. Achromatische Linsen kombinieren zwei Glassorten. Sie bündeln zwei Wellenlängen im selben Brennpunkt, wodurch Farbsäume reduziert werden. Viele Bildgebungssysteme verwenden achromatische Dubletten für eine bessere Farbkorrektur. Optikdesigner wählen asphärische Linsen häufig dann, wenn das Gewicht eine Rolle spielt. Sie benötigen weniger Linsenelemente, um das gleiche Ergebnis zu erzielen.
Bildgebungs-, Laser- und Mikroskopsysteme
Linsen sind für viele Anwendungen unverzichtbar. In der medizinischen Bildgebung werden Präzisionsoptiken eingesetzt, um in den Körper zu sehen. Präzisionsbildgebung erhöht die Diagnosegenauigkeit in medizinischen Anwendungen um bis zu 30 % – eine enorme Verbesserung. Auch die Qualitätskontrolle in der Fertigung basiert auf Linsen. Sie helfen, kleinste Materialfehler zu erkennen. Industrielle Automatisierung und Mikroskopie nutzen Linsen für detaillierte Inspektionen. Lasersysteme verwenden ebenfalls Aufweitlinsen. Der Einsatz von Laseraufweitlinsen kann die Bildauflösung um bis zu 40 % verbessern. Die bi-telezentrischen Linsen der Serie 5MDT sind ein gutes Beispiel dafür. Sie sind für Anwendungen in der Halbleiter- und Displayindustrie konzipiert. Diese Linsen ermöglichen präzise Bildgebung mit einem Vergrößerungsbereich von 0.14x bis 0.5x und Arbeitsabständen von bis zu 200 mm. Dies erlaubt hochpräzise Inspektionen auch unter schwierigen Bedingungen. Forschungslabore nutzen diese Linsen für anspruchsvolle Experimente.
Spiegel und Prismen
Spiegel und Prismen lenken Licht auf unterschiedliche Weise um. Spiegel reflektieren Licht. Prismen nutzen Lichtbrechung oder Totalreflexion. Beide sind wichtige Bestandteile optischer Systeme.
Flache, gebogene und reflektierende Elemente
Planspiegel verändern die Lichtrichtung, ohne den Fokus zu verändern. Sie sind einfach und effektiv. Gebogene Spiegel bündeln oder streuen Licht. Sie funktionieren wie Linsen, jedoch mit geringeren Verlusten. Dadurch eignen sie sich ideal für Hochleistungslaser. Reflektierende Elemente sind in Lasersystemen unerlässlich. Sie lenken Strahlen mit minimalem Energieverlust. Dies ist für die Optik in Hochenergieanwendungen von Bedeutung.
Strahlsteuerung, Streuung und Periskopnutzung
Spiegel werden zur Lenkung von Laserstrahlen eingesetzt. Dies wird als Strahlsteuerung bezeichnet. Sie unterstützen auch die Mehrkanal-Detektion. Optische Testaufbauten verwenden Spiegel, um Licht präzise zu lenken. Periskopsysteme nutzen Spiegel, um um Ecken zu sehen. Jede Anwendung, die mehrere Strahlrichtungen in beengten Räumen erfordert, profitiert von Spiegeln. Prismen bieten eine weitere Funktion: Sie können Licht in seine Spektralfarben zerlegen. Dies ist nützlich für Spektroskopie und Forschung. Manche Prismen drehen Bilder oder ändern die Strahlrichtung um 90 Grad.
Filter, Fenster und Strahlteiler
Diese Komponenten steuern Licht auf spezifische Weise. Filter blockieren oder lassen bestimmte Wellenlängen durch. Fenster lassen Licht durch und schützen gleichzeitig das System. Strahlteiler teilen Licht in zwei oder mehr Strahlen auf.
Bandpass-, dichroitische und Schutzfilter
Bandpassfilter lassen nur einen schmalen Wellenlängenbereich durch. Sie werden in der Fluoreszenzbildgebung und -spektroskopie eingesetzt. Dichroitische Filter trennen Licht nach Wellenlänge. Sie reflektieren bestimmte Farben und lassen andere durch. Dies ist entscheidend für die Mehrfarbenbildgebung. Schutzfilter blockieren schädliche Wellenlängen. Sie schützen empfindliche Detektoren vor Beschädigung. Viele Forschungsaufbauten verwenden mehrere Filter, um spezifische Signale zu isolieren.
Optische Fenster und Strahlteilerwürfel
Optische Fenster sind flache Glas- oder Kristallplatten. Sie lassen Licht in ein System einfallen und schützen es gleichzeitig vor Staub. Das Material muss die richtigen Wellenlängen verzerrungsfrei durchlassen. Strahlteilerwürfel teilen einen Lichtstrahl in zwei Pfade auf. Sie verwenden eine dünne Beschichtung an der Grenzfläche. Diese Beschichtung reflektiert einen Teil des Lichts und transmittiert den Rest. Das Aufteilungsverhältnis kann 50:50 oder andere Werte betragen. Diese Komponenten sind für Interferometrie- und Lasersysteme unerlässlich. Sie ermöglichen den Aufbau komplexer optischer Systeme mit mehreren Strahlengängen.
NOBLE ist ein führender chinesischer Hersteller mit herausragendem Service und umfassender Fertigungskompetenz. Das Unternehmen unterstützt Kunden bei der effizienten Prototypenentwicklung und Serienfertigung. Dank ihrer Expertise im Bereich optischer Komponenten können Ingenieure für jede Anwendung das passende Bauteil auswählen. NOBLE verarbeitet alle Arten optischer Komponenten.
Fertigungsprozesse für optische Präzisionskomponenten
Die Herstellung optischer Präzisionsbauteile erfordert viele sorgfältige Arbeitsschritte. Jeder Schritt verändert Form, Oberfläche oder Funktion des Bauteils. Die richtige Methode entscheidet darüber, ob das fertige Bauteil die strengen Spezifikationen erfüllt. Betrachten wir die wichtigsten heute angewandten Verfahren.
CNC-SchleifenPolieren und CNC Dienstleister
Schleifen, Polieren und CNC-Bearbeitung sind die drei Hauptprozesse. Sie bilden die Grundlage der Präzisionsoptikfertigung. Sie verwandeln das Rohmaterial in eine fertige Linse oder einen Spiegel.
Gestaltung und Oberflächenbearbeitung Techniken
Schleifen ist der erste Schritt. Dabei werden schnell große Materialmengen abgetragen. Ziel ist es, die gewünschte Endform zu erreichen. Nach dem Schleifen folgt das Polieren. Durch das Polieren wird die Oberfläche spiegelglatt. Verschiedene Methoden führen zu unterschiedlichen Ergebnissen. Die folgende Tabelle zeigt einige Oberflächenrauheitswerte aus aktuellen Studien.
| Methodik | Erreichter Ra-Wert (nm) |
| Halbach-Array-angeregtes MRF (Guo et al.) | 0.6 |
| Magnetische Nanopartikel-MR-Flüssigkeit (Amir et al.) | 22 |
| Kugelend-MRF mit Vibration (Baghel et al.) | 3 |
| Ultraschallunterstütztes Vibrationspolieren (Liang et al.) | 8 |
| Chemisch-mechanisches Polieren (Xu et al.) | 0.093 |
| Chemisch-mechanisches Polieren (Tan et al.) | 0.04 |
Wie Sie sehen, erzielt diese Methode die geringste Rauheit. Das ist für Hochleistungsoptiken von Bedeutung. Die folgende Grafik vergleicht diese Werte visuell.
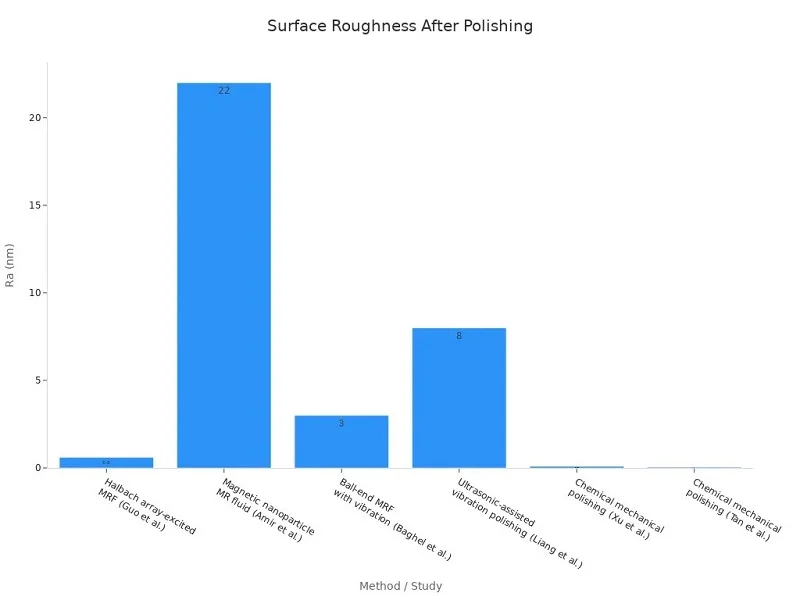
Durch Präzisionsschleifen und -polieren lässt sich eine Formtoleranz von λ/10 oder besser erreichen. Das ist extrem gering. Die richtigen Fertigungsmethoden tragen dazu bei, diese hohen Standards zu erfüllen. Unternehmen wie NOBLE nutzen diese Techniken, um zuverlässige optische Bauteile für anspruchsvolle Anwendungen herzustellen.
CNC-Bearbeitung für kundenspezifische und komplexe Geometrien
Die CNC-Bearbeitung bietet ein noch höheres Maß an Kontrolle. Sie nutzt computergesteuerte Werkzeuge, um exakte Formen zu schneiden. Die Toleranzen sind beeindruckend. Die CNC-Bearbeitung erreicht Genauigkeiten von ±0.0005 Zoll oder besser. Die Wiederholgenauigkeit in der Serienfertigung liegt innerhalb von ±0.005 mm. Hier die wichtigsten Vorteile der CNC-Bearbeitung für optische Bauteile:
- Hohe Präzision und enge ToleranzenDie CNC-Bearbeitung erreicht eine Genauigkeit im Mikrometerbereich. Dadurch wird sichergestellt, dass Linsen und Spiegel perfekt ausgerichtet sind.
- Komplexe Geometrien möglich gemachtMehrachsige CNC-Maschinen fertigen komplexe Formen und gekrümmte Oberflächen in einer Aufspannung.
- Wiederholbarkeit über verschiedene Produktionsläufe hinweg: Die CNC-Fertigung gewährleistet die gleiche Größe vom Prototyp bis zur Serienproduktion.
- Integrierte OberflächenveredelungCNC-gesteuerte Bearbeitung kann Oberflächenbehandlungen während oder nach der Bearbeitung durchführen.
- Effizienz und FlexibilitätCNC kombiniert Fräsen, Bohren und Formen in einer Aufspannung.
- Material VielseitigkeitCNC-Bearbeitung von Aluminium, Edelstahl, Titan und Messing.
Dadurch eignet sich CNC hervorragend für die Fertigung kundenspezifischer optischer Bauteile. Komplexe Formen lassen sich so problemlos herstellen. NOBLE bietet CNC-Bearbeitungsdienstleistungen sowohl für Prototypen als auch für die Serienproduktion an. Dank ihrer Expertise können Ingenieure komplexe Bauteile präzise fertigen.
Diamond Drehung und Fotolithografie
Diese beiden Verfahren eignen sich für Sonderfälle. Diamantdrehen erzeugt asphärische Formen. Fotolithografie erzeugt winzige Strukturen.
Einpunkt-Diamantdrehen für asphärische Oberflächen
Beim Einpunkt-Diamantdrehen werden Linsenoberflächen mit einem Diamantwerkzeug bearbeitet. Es eignet sich besonders für asphärische Linsen. Diese Linsen weisen komplexe Krümmungen auf, die mit herkömmlichen Polierverfahren schwer zu realisieren sind. Die Ergebnisse sind sehr präzise. G&H gibt für das Diamantdrehen einen Oberflächenformfehler von ≤ 0.25 μm PV an. Asphera berichtet von einer Oberflächengenauigkeit von PV = 0.07 μm und einer Oberflächenrauheit von 0.9 nm. Dies ist für viele High-End-Systeme ausreichend. Das Verfahren findet gängige Anwendung in der Luft- und Raumfahrt sowie in der Verteidigungsforschung.
Photolithographie für Mikrooptik und photonische Integration
Die Fotolithografie stammt aus der Halbleitertechnik. Sie nutzt Licht, um Strukturen auf eine Oberfläche zu übertragen. Mit diesem Verfahren lassen sich Mikrolinsenarrays und photonische Bauelemente herstellen. Die Strukturen können extrem klein sein. Man denke an die Linsen in Smartphone-Kameras oder die Wellenleiter in Glasfasernetzen. Die Fotolithografie ermöglicht die Massenproduktion winziger optischer Bauteile und ist eine Schlüsseltechnologie für die moderne Elektronik.
Präzisionsbeschichtung und Messtechnik
Beschichtungen verändern die Wechselwirkung von Licht mit einer Oberfläche. Messtechnik überprüft, ob alle Spezifikationen erfüllt werden. Beides ist entscheidend für die endgültige Leistungsfähigkeit.
Antireflex- und hochreflektierende Beschichtungen
Beschichtungen steuern Reflexion und Transmission. Antireflexbeschichtungen reduzieren Blendung. Hochreflektierende Beschichtungen maximieren die Reflexion. Die folgende Tabelle zeigt einige gängige Beschichtungsspezifikationen.
| Beschichtungsart | Wellenlängenbereich | Reflectance | Durchlässigkeits |
| Allgemeine AR-Beschichtung | Kommt auf das Design an | So niedrig wie 0.05% | Typischerweise sehr hoch |
| BBAR BARC-5 | 425 – 675 nm | < 0.5 % im Durchschnitt | Nicht zur Verfügung gestellt |
| BBAR BARC-11 | 400 – 1100 nm | < 1.0 % im Durchschnitt | Nicht zur Verfügung gestellt |
| UV BBAR | 275 – 425 nm | < 0.5 % im Durchschnitt | Nicht zur Verfügung gestellt |
| Telecom BBAR | 1450 – 1650 nm | < 0.25 % im Durchschnitt | Nicht zur Verfügung gestellt |
| Schmalbandig bei 1550 nm | ~1550 nm | < 0.25 % Standard, < 0.05 % hohe Leistung | Nicht zur Verfügung gestellt |
| Schmalbandig bei 632.8 nm | ~632.8 nm | < 0.25 % Standard, < 0.05 % hohe Leistung | Nicht zur Verfügung gestellt |
| MWIR-BBAR | 3–5 µm | < 1.0 % bandgemittelt | Nicht zur Verfügung gestellt |
| LWIR-BBAR | 8–12 µm | < 1.0 % bandgemittelt | Nicht zur Verfügung gestellt |
Diese hochentwickelten Beschichtungen verbessern die Systemleistung. Lasersysteme benötigen hochreflektierende Schichten, um die Energie im Strahl zu bündeln. Bildgebende Systeme benötigen Antireflexionsschichten, um Streulicht zu reduzieren. Moderne Beschichtungen tragen außerdem zur Langlebigkeit in rauen Umgebungen bei. Forschungslabore nutzen beide Arten für unterschiedliche Anwendungen.
Interferometrische Messung zur Prozesssteuerung
Die Messtechnik prüft die Qualität jedes einzelnen Produktionsschritts. Interferometer messen die Oberflächenform mit hoher Genauigkeit. Sie vergleichen das Bauteil mit einer Referenzfläche. Die Ergebnisse zeigen, ob die Oberflächenform den Spezifikationen entspricht. Dies ist für die Prozesskontrolle unerlässlich. Ohne zuverlässige Messtechnik ist die Fertigung nicht vertrauenswürdig. Hersteller nutzen die Interferometrie, um Formfehler, Radien und Oberflächenrauheit zu prüfen. Sie ist der letzte Prüfschritt, bevor ein Bauteil an den Kunden ausgeliefert wird.
Optische Präzisionsbauteile erfordern in jedem Arbeitsschritt enge Toleranzen. Der richtige Fertigungsprozess und sorgfältige Messungen sind entscheidend.
NOBLE bietet umfassende Dienstleistungen in der optischen Fertigung. Von der Entwicklung bis zur Montage – sie übernehmen alle Schritte. Ihre Expertise im Schleifen, Polieren, der CNC-Bearbeitung und der Beschichtung ermöglicht es ihren Kunden, zuverlässige Bauteile zu erhalten. Ob Prototyp oder Serienproduktion – NOBLE verfügt über das nötige Know-how.
Werkstoffe für optische Präzisionskomponenten
Die Materialwahl für ein optisches Präzisionsbauteil hat weitreichende Auswirkungen. Sie bestimmt, wie sich Licht ausbreitet, wie das Bauteil auf Wärme reagiert und wie lange es hält. Unterschiedliche Anwendungen erfordern unterschiedliche Materialien. Lassen Sie uns die wichtigsten Optionen und ihre jeweiligen Besonderheiten näher betrachten.
Quarzglas und Quarz
Quarzglas ist die erste Wahl für anspruchsvolle optische Systeme. Es ist UV-beständiger als normales Glas und behält seine Form auch bei Temperaturschwankungen bei. Diese Eigenschaften machen es für viele Hochleistungsanwendungen unverzichtbar.
Hohe UV-Durchlässigkeit und geringe Wärmeausdehnung
Quarzglas lässt Licht im Bereich von 0.18 μm bis 3 μm durch. Dies deckt den Bereich vom tiefen UV-Licht bis zum nahen Infrarot ab. Normales Glas blockiert UV-Licht, Quarzglas hingegen lässt es passieren. Dies ist wichtig für Systeme, die diese kurzen Wellenlängen benötigen. Sein Wärmeausdehnungskoeffizient beträgt 0.5 × 10⁻⁶ K⁻¹. Das ist um ein Vielfaches geringer als bei Standardgläsern. Durch diese nahezu vernachlässigbare Ausdehnung behält das Bauteil auch bei Erwärmung seine Form. Es gibt keine Fokusverschiebungen und keine Verzerrungen. Das Material bleibt zuverlässig.
Anwendungen in der Hochleistungslaseroptik
Hochleistungslaser erzeugen große Hitze. Quarzglas ist dafür bestens geeignet. Es behält seine Struktur auch unter starker UV-Strahlung. Die optischen Eigenschaften bleiben über lange Zeit konstant. Daher ist es eine optimale Wahl für Laserfokussierlinsen und Austrittsfenster. Forschungslabore verwenden Quarzglas häufig für Tests, die stabile und reproduzierbare Ergebnisse erfordern. Die hohe Reinheit des Materials trägt außerdem dazu bei, Absorptionspunkte zu vermeiden, die Schäden verursachen könnten.
Optisches Glas BK7 und Spezialsorten
BK7 ist die erste Wahl für sichtbare Optik. Manchmal benötigt man jedoch für spezielle Aufgaben etwas anderes.
BK7 als Standard für sichtbares Licht
BK7 hat einen Brechungsindex von 1.5168 und eine Abbe-Zahl von 64.17. Die hohe Abbe-Zahl bedeutet geringe Dispersion. Farben werden dadurch weniger stark gestreut. Das macht BK7 zu einer hervorragenden Wahl für allgemeine Bildgebungssysteme, Mikroskope und Kameras. Es ist preiswert und zuverlässig. Die meisten optischen Bauteile in Laboren bestehen aus BK7. Es dient als Referenzmaterial, an dem andere Materialien gemessen werden.
Optionen mit hohem Brechungsindex und geringer Dispersion
Manchmal ist ein höherer Brechungsindex erforderlich. SF11 hat einen Brechungsindex von etwa 1.784 und eine Abbe-Zahl von 25. Der höhere Brechungsindex führt zu einer stärkeren Lichtbrechung, wodurch dünnere Linsen hergestellt werden können. Der Nachteil ist eine stärkere chromatische Aberration. Gläser der LaK-Serie weisen Brechungsindizes zwischen 1.7 und 1.9 und eine moderate Dispersion auf. Sie bieten ein ausgewogenes Verhältnis zwischen hohem Brechungsindex und guter Farbkorrektur. Entwickler wählen diese Materialien, wenn sie für anspruchsvolle Systeme spezifische optische Eigenschaften benötigen.
Kristalle und Hochleistungskunststoffe
Kristalle bieten einzigartige Eigenschaften, die man mit Glas nicht erzielen kann. Kunststoffe ermöglichen Kosten- und Gewichtseinsparungen.
Saphir, Calciumfluorid und nichtlineare Kristalle
Calciumfluorid (CaF₂) ist der Standard für die Optik von 193-nm-ArF-Excimerlasern. Diese Laser werden in der Fotolithografie, der Augenchirurgie und der Forschung eingesetzt. CaF₂ ist bis etwa 130 nm durchlässig und eignet sich daher für Vakuum-UV-Anwendungen. Es ist auch für Systeme im mittleren Infrarotbereich geeignet. Ein einziges Material deckt sowohl den tiefen UV- als auch den mittleren Infrarotbereich ab – das ist selten.
Saphir ist deutlich härter. Er ist beständig gegen hohen Druck und mechanische Belastung. Im militärischen Bereich wird Saphir im sichtbaren bis mittleren Infrarotbereich eingesetzt. Er ist feuchtigkeitsbeständiger als Calciumfluorid (CaF₂). Nichtlineare Kristalle werden zur Frequenzumwandlung in Lasersystemen verwendet. Sie verändern die Wellenlänge des Lichts.
Kunststoffe für leichte und kostengünstige Optiken
Optische Kunststoffe sind preiswert und leicht. Sie eignen sich gut für Konsumprodukte wie Handykameras und VR-Headsets. Der Nachteil liegt in der geringeren Temperaturstabilität und der stärkeren Streuung. Für viele Anwendungen sind Kunststoffe jedoch ausreichend. Durch Spritzguss lassen sich zudem komplexe Formen realisieren. Das beschleunigt und verbilligt die Fertigung. Auch die Prototypenerstellung wird dadurch einfacher.
Das richtige Material hängt von Ihrer Anwendung ab. Berücksichtigen Sie Wellenlängenbereich, thermische Umgebung und Budget. Präzisionsoptiken erfordern eine sorgfältige Materialauswahl, um optimale Leistung zu erzielen.
Qualitätssicherung für optische Präzisionskomponenten
Die Qualitätssicherung stellt sicher, dass jedes Bauteil die vorgegebenen Konstruktionsziele erfüllt. Ohne sie können selbst die besten Materialien und Fertigungsschritte versagen. Der Prüfprozess deckt Fehler frühzeitig auf. Betrachten wir nun die Normen und Tests, die die Leistungsfähigkeit bestätigen.
Toleranzen und Oberflächenqualitätsstandards
Scratch-Dig- und ISO 10110-Spezifikationen
Das Scratch-Dig-System basiert auf MIL-PRF-13830B. Ein Scratch ist ein länglicher Defekt mit einem Längen-Breiten-Verhältnis von über 4:1. Ein Dig ist ein runder Defekt mit einem Verhältnis von 4:1 oder weniger. Die Spezifikation 60-40 gibt die Größe an. Scratches bis Grad 60 und Digs bis zu 0.4 mm sind zulässig. Für hochpräzise Arbeiten ist 20-10 der typische Mindestwert. Dies trägt zur Reduzierung von Streulicht in Lasersystemen bei.
ISO 10110-7 verwendet eine andere Logik. Sie misst Fehler anhand ihrer Größe und Anzahl. Das Format ist N×A. N ist die Anzahl. A ist die Quadratwurzel der Fehlerfläche. Diese Methode ist objektiver.
| Aspekt | MIL-O-13830 | ISO 10110-7 |
| Beurteilung | Visueller Vergleich | Objektive Quantifizierung |
| Kosten | Kostengünstig, schnell | Benötigt Mikroskope |
| Beste Verwendung | Allgemeine Optik | Hochleistungslaser |
Das Kratz- und Drückverfahren beschreibt nicht die Oberflächenrauheit, sondern erfasst lediglich einzelne Unregelmäßigkeiten. Die durchschnittliche Oberflächenstruktur muss separat gemessen werden. Durch sorgfältiges Polieren und Schleifen lässt sich die gewünschte Oberflächenqualität erzielen.
Toleranzen für Radius, Dicke und Zentrierung
Jede Linse hat einen vorgegebenen Radius, eine vorgegebene Dicke und eine vorgegebene Mittenposition. Die folgende Tabelle zeigt typische Toleranzen für verschiedene Herstellungsverfahren. Diese strengen Fertigungstoleranzen gewährleisten, dass das Endprodukt wie vorgesehen funktioniert.
| Parameter | Gewerblich (Spritzguss) | Präzisionsspritzguss | Kommerziell (SPDT) | Präzisions- (SPDT) |
| Radius (% des Radius) | ± 1% | ± 0.5% | ± 0.5% | ± 0.1% |
| Mittendicke (mm) | ± 0.025 | ± 0.015 | ± 0.020 | ± 0.005 |
| Konzentrizität (mm) | 0.025 | 0.015 | 0.005 | 0.002 |
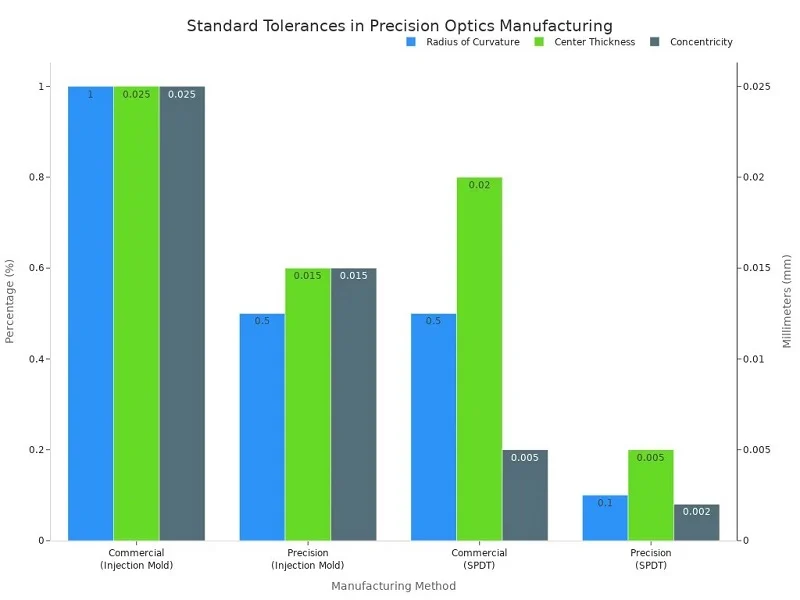
Diese Zahlen verdeutlichen die hohe Präzision optischer Bauteile. Präzisions-SPDT-Systeme erreichen einen Radius von ±0.1 % und eine Dicke von ±0.005 mm. Jeder einzelne Fertigungsschritt muss kontrolliert werden.
Interferometrische Prüfung
Oberflächenformfehlermessung (PV, RMS)
Interferometer messen die Oberflächenform mit hoher Genauigkeit. Sie vergleichen das Bauteil mit einer Referenzfläche. Die Ergebnisse zeigen den PV-Wert und den RMS-Wert des Fehlers. Der PV-Wert gibt die Differenz zwischen Spitze und Tal an. Der RMS-Wert gibt den quadratischen Mittelwert des Fehlers an. Anhand dieser Werte lässt sich feststellen, ob die Oberflächenform den Spezifikationen entspricht.
Doppelpass- und Fizeau-Interferometer
Ein Fizeau-Interferometer funktioniert durch die Überlagerung von Licht einer Referenzfläche und der Prüffläche. Dadurch entstehen Interferenzstreifen. Das Muster zeigt kleinste Oberflächenabweichungen. Durch die Analyse des Streifenabstands lassen sich Fehler im Nanometerbereich erkennen. Dieses Prüfverfahren ist für die Qualitätskontrolle unerlässlich.
Umwelt- und Haltbarkeitstests
Haftungs-, Feuchtigkeits- und Temperaturwechseltests
Beschichtungen müssen den Belastungen im Alltag standhalten. Standardtests überprüfen dies. Die Beschichtung muss alle Tests intakt überstehen.
| Test | Kenngrößen | bestanden / nicht bestanden |
| Luftfeuchtigkeit | 24 Stunden bei 120 °F, 95-100 % relativer Luftfeuchtigkeit | Keine Delaminierung |
| Adhäsion | Klebeband andrücken und abbrechen | Die Beschichtung bleibt intakt |
| Thermische Zyklen | -80 °F bis +160 °F, jeweils 2 Stunden | Kein Knacken |
Mechanische Schockfestigkeit
Die Bauteile müssen auch Stößen standhalten. Dies wird gemäß MIL-STD-1540 geprüft. Dabei werden die Bauteile Vibrations- und Stoßzyklen unterzogen. Jegliche Beschädigung führt zum Ausfall. Diese Prüfung gewährleistet die Funktionsfähigkeit der Bauteile auch unter anspruchsvollen Bedingungen.
Partner für Präzisionsoptikkomponenten: NOBLE

Wenn Sie optische Präzisionsbauteile benötigen, ist die Wahl des richtigen Partners entscheidend. NOBLE vereint Zertifizierungen, Fertigungskompetenz und technisches Know-how. Sie übernehmen alles von der Materialauswahl bis zur Endmontage.
Zertifizierungen und Kompetenzen
ISO 9001:2015 und ISO 13485:2016 zertifiziert
NOBLE ist nach ISO 9001:2015 für Qualitätsmanagement zertifiziert. Dies deckt die gesamte Fertigung ab. Zusätzlich verfügt das Unternehmen über die Zertifizierung nach ISO 13485:2016. Diese Norm beinhaltet strenge Vorgaben für Medizinprodukte. Kunden aus den Bereichen Medizinoptik, Verteidigung und Forschung wissen um die Bedeutung dieser Zertifizierungen. Sie prüfen die Qualität in jedem Produktionsschritt. Der Prozess ist stets gleich und bewährt sich. Unterschiedliche Aufträge erfordern unterschiedliche Prüfintensitäten. NOBLE passt die Prüfverfahren flexibel an die jeweiligen Bedürfnisse an.
Fachkompetenz in der Fertigung von Metall- und Kunststoffkomponenten
NOBLE verarbeitet sowohl Metall- als auch Kunststoffteile. Bei Metallteilen erreichen 5-Achs-CNC-Maschinen eine Toleranz von 0.01 mm. Hochpräzise Fertigungsläufe sind mit einer Genauigkeit von ±0.0005 Zoll oder besser möglich. Dies eignet sich ideal für optische Halterungen, Gehäuse und Rahmen. Für Kunststoffteile kommen Spritzgussmaschinen mit Schließkräften von 35 bis 940 Tonnen zum Einsatz. Die RJG-Technologie überwacht jeden einzelnen Schuss. So wird die Einheitlichkeit der Teile auch bei großen Produktionsserien sichergestellt. Langdrehzentren fertigen Strukturen mit einer Größe von unter 2 µm. Dies ist besonders hilfreich bei mikrofluidischen Kanälen und kleinsten optischen Bauteilen. Dank dieser Kombination an Kompetenzen ist NOBLE ein starker Partner für die Herstellung von Hochleistungs-Optikbauteilen. Darüber hinaus bietet das Unternehmen kundenspezifische Beschichtungen für spezielle Anwendungen an. Diese fortschrittlichen Beschichtungen verbessern die Funktionsfähigkeit der Teile auch unter anspruchsvollen Bedingungen.
Umfassende Dienstleistungen von der Planung bis zur Montage
Technische Unterstützung bei der Materialauswahl und Tolerierung
Die Ingenieure von NOBLE unterstützen Kunden bei der Auswahl der richtigen Materialien. Sie kennen das Verhalten von Aluminium, Zink und Kupfer im Formprozess und im fertigen Bauteil. Jedes Material hat unterschiedliche Wärmeleitfähigkeiten und Kosten. Das Team berät Kunden hinsichtlich der optimalen Materialwahl für ihre optischen Systeme. Auch die Toleranzen der Konstruktionen werden geprüft. Die präzise Fertigung der Teile ist entscheidend für die Passgenauigkeit mit Käfigverbindern. Schon geringe Änderungen der Wandstärke können einen großen Unterschied machen. Die Qualitätskontrolle erfolgt mit Koordinatenmessgeräten und Profilometern. Diese Werkzeuge gewährleisten, dass jedes Teil denselben hohen Standards entspricht. Auch der Beschichtungsprozess wird bereits in der Konstruktionsphase geprüft. Dies spart Zeit und reduziert Fehler. Das Verfahren eignet sich sowohl für einfache optische Bauteile als auch für komplexe Baugruppen.
Eigene Prototypenentwicklung, Produktion und Endmontage
Alles findet an einem Ort statt. NOBLE bietet Prototypenerstellung, um Ideen schnell zu testen. Sobald ein Design funktioniert, wird es in größeren Stückzahlen gefertigt. Die Endmontage fügt alle Teile zusammen. Dieser Ansatz aus einer Hand reduziert Verzögerungen. Die Kommunikation ist einfacher, wenn ein Team alles erledigt. Beschichtung und Inspektion erfolgen im selben Gebäude. Dies umfasst Optiken für medizinische, Verteidigungs- und Forschungsanwendungen. Alle optischen Bauteile durchlaufen denselben sorgfältigen Prozess.
Warum NOBLE wählen?
Komplettlösung aus einer Hand für komplexe optische Systeme
Komplexe optische Systeme bestehen aus vielen Komponenten. Linsen, Spiegel, Gehäuse und Halterungen müssen perfekt aufeinander abgestimmt sein. NOBLE fertigt all diese Teile selbst. Dadurch entfällt die Koordination zahlreicher Zulieferer. Das Team weiß genau, wie jede Komponente in das Gesamtsystem integriert ist. Probleme lassen sich so schneller lösen. Für Forschungslabore und Produktionsteams ist dies ein entscheidender Vorteil.
Verpflichtung zu Präzision und pünktlicher Lieferung
Präzision und Geschwindigkeit sind gleichermaßen wichtig. NOBLE garantiert beides. Zertifizierungen, Fertigungskompetenz und Prüfgeräte tragen dazu bei, auch engste Vorgaben einzuhalten. Termingerechte Lieferung sorgt für die Einhaltung des Projektzeitplans. Kunden können sich vom Anfang bis zum Ende auf den gesamten Prozess verlassen. Diese Zuverlässigkeit ist der Grund, warum viele Teams NOBLE für ihre optischen Bauteile wählen. Das Unternehmen bedient vielfältige Projekte in unterschiedlichsten Branchen.
Die Leistungsfähigkeit eines jeden Systems hängt maßgeblich von der optimalen Kombination der richtigen Typen, Materialien und Prozesse ab. Diese drei Säulen greifen ineinander. Präzisionsoptische Komponenten erfordern eine sorgfältige Materialauswahl und präzise Fertigung. Jeder Schritt ist für die endgültige optische Leistung entscheidend. Denken Sie an Ihr eigenes Projekt: Welche Linsenformen benötigen Sie? Welchen thermischen Bedingungen wird Ihr System ausgesetzt sein? Die Antworten darauf bestimmen Ihre Auswahl an Präzisionsoptikkomponenten. Ein guter Partner erleichtert Ihnen diesen Prozess. NOBLE ist dieser Partner. NOBLE bringt alle Bausteine zusammen und unterstützt Sie bei der Materialauswahl, der Fertigung und der Qualitätskontrolle Ihrer Präzisionsoptikkomponenten. Das Team von NOBLE kennt sich mit engen Toleranzen bestens aus und versteht die Anforderungen der Praxis. Kontaktieren Sie NOBLE. Setzen Sie Ihre optischen Designs in funktionierende Systeme um. Die richtige Unterstützung ist der Schlüssel zu Ihrem Erfolg.
Häufig gestellte Fragen zu optischen Präzisionskomponenten
Worin besteht der Unterschied zwischen einer sphärischen und einer asphärischen Linse?
Sphärische Linsen haben zwar eine einfache Krümmung, erzeugen aber aufgrund sphärischer Aberration unscharfe Ränder. Asphärische Linsen hingegen verändern ihre Krümmung stufenlos von der Mitte zum Rand. Dadurch wird die Unschärfe beseitigt. Man erhält schärfere Bilder mit weniger Linsenelementen. Aus diesem Grund setzen viele Kompaktsysteme auf asphärische Linsen.
Wie entscheide ich mich zwischen Quarzglas und BK7-Glas?
Denken Sie zunächst an die benötigte Wellenlänge. Quarzglas ist UV-beständig bis 0.18 μm und hitzebeständig. BK7 eignet sich hervorragend für sichtbares Licht und ist kostengünstiger. Wenn Ihr System Hochleistungslaser oder UV-Quellen verwendet, wählen Sie Quarzglas. Für Standardbildgebung ist BK7 die kostengünstigere Lösung.
Was bedeutet Scratch-Dig-Spezifikation?
Die Bezeichnung „Kratzer-Graben“ stammt aus MIL-PRF-13830B. Ein Kratzer ist ein länglicher Defekt, ein Graben eine runde Vertiefung. Die Güteklasse gibt die zulässigen Größen an. Eine Spezifikation von 60-40 bedeutet Kratzer bis Güteklasse 60 und Graben bis zu 0.4 mm. Für hochpräzise Arbeiten ist oft eine Güteklasse von 20-10 oder besser erforderlich.
Warum sind Beschichtungen für optische Präzisionsbauteile wichtig?
Beschichtungen steuern die Wechselwirkung von Licht mit Oberflächen. Antireflexbeschichtungen reduzieren Blendung und erhöhen die Lichtdurchlässigkeit. Hochreflektierende Beschichtungen halten die Laserenergie im Strahl. Ohne geeignete Beschichtungen verlieren Systeme durch Streulicht und Reflexionsverluste an Leistung. Die richtige Beschichtung macht einen entscheidenden Unterschied.
Welche Toleranzen können optische Präzisionskomponenten erreichen?
Die Präzisionsfertigung arbeitet mit engsten Toleranzen. Beim Einpunkt-Diamantdrehen lassen sich Radiustoleranzen von ±0.1 % und Dickentoleranzen von ±0.005 mm erreichen. Die CNC-Bearbeitung ermöglicht Genauigkeiten von ±0.0005 Zoll oder besser. Diese engen Toleranzen gewährleisten die korrekte Ausrichtung von Linsen und Spiegeln in den Endmontagen.
Wie lässt sich die Qualität mittels interferometrischer Prüfung überprüfen?
Interferometer vergleichen die Oberfläche eines Bauteils mit einer Referenzoberfläche. Sie erzeugen Interferenzmuster, die selbst kleinste Abweichungen sichtbar machen. Die Ergebnisse zeigen PV- und RMS-Fehlerwerte. So lassen sich Oberflächenfehler im Nanometerbereich erkennen. Dies ist die letzte Qualitätsprüfung vor dem Versand.
Welchen Umwelttests werden optische Bauteile unterzogen?
Die Bauteile werden 24 Stunden lang bei 120 °C und 95–100 % relativer Luftfeuchtigkeit Feuchtigkeitstests unterzogen. Die Temperaturzyklen reichen von -80 °C bis +160 °C. Die Haftungsprüfung erfolgt mittels Klebebandpressen und Abreißprüfung. Die mechanischen Stoßprüfungen entsprechen MIL-STD-1540. Diese Prüfungen bestätigen die Haltbarkeit unter realen Bedingungen.
Warum sollte ich mit nur einem Fertigungspartner zusammenarbeiten?
Ein Partner übernimmt Design, Materialauswahl, Prototypenbau, Produktion und Montage. Das reduziert Verzögerungen und Kommunikationsprobleme. Das Team versteht, wie jedes Teil ins Gesamtsystem passt. Probleme werden schneller gelöst. Sie vermeiden die Koordination mehrerer Lieferanten mit unterschiedlichen Standards.







