

Die gängigsten Verfahren zur Herstellung von Exoskelett-Komponenten für die Rehabilitation sind CNC-Bearbeitung, 3D-Druck, Spritzguss, Blechbearbeitung und Verbundformung. Gängige Materialien sind Aluminiumlegierungen, Titan, Edelstahl, PEEK und Silikon für körperberührende Teile. Die Materialwahl beeinflusst Festigkeit, Gewicht, Biokompatibilität, Produktionskosten und Lieferzeit. Gelenkgehäuse erfordern enge Toleranzen. Individuelle Manschetten benötigen biokompatible Oberflächen. Rahmenplatten müssen stabil und gleichzeitig leicht sein. Jedes Verfahren bietet klare Vorteile für bestimmte Komponenten. Wir werden die einzelnen Prozesse und Materialien detailliert betrachten. Der Artikel behandelt außerdem Designüberlegungen, regulatorische Standards und gibt Tipps zur Auswahl von Produktionspartnern.
Überblick über gängige Fertigungsmethoden für Teile von Rehabilitations-Exoskeletten-Robotern
Die Bauteile von Rehabilitations-Exoskeletten lassen sich in wenige Hauptgruppen einteilen. Gelenkbaugruppen und Antriebsverbinder bilden das Herzstück jedes Geräts. Stützrahmen und Strukturhalterungen halten alle Komponenten zusammen. Jede Gruppe muss hohe mechanische Eigenschaften aufweisen, da diese Maschinen das Gewicht des Trägers tragen und sich den ganzen Tag mit ihm bewegen.
Wichtige Komponenten von Rehabilitations-Exoskelett-Roboterteilen
Gelenkbaugruppen und Antriebsverbinder
Gelenke sind die Orte, an denen Bewegung stattfindet. Ein Hüftgelenk, ein Kniegelenk oder ein Fingergelenk müssen sich reibungslos bewegen und wiederholter Belastung standhalten. Antriebsanschlüsse verbinden Motoren mit diesen Gelenken und müssen daher auch unter Drehmoment präzise ausgerichtet bleiben. Jegliches Spiel in diesen Teilen äußert sich in ruckartigen Bewegungen, was sich für den Patienten unangenehm anfühlt.
Stützrahmen und Konstruktionskonsolen
Rahmen übertragen die Last vom Körper auf den Boden. Halterungen verbinden Aktuatoren, Sensoren und Gurte zu einer starren Einheit. Diese Teile müssen steif, aber gleichzeitig leicht sein. Ein schwerer Rahmen ermüdet den Träger schnell.
Es ist wichtig zu beachten, dass sich die Wahl von Verfahren und Materialien je nach Anwendung ändert. Ein Gerät für die obere Extremität hat andere Anforderungen als eines für die untere. Handexoskelette verwenden häufig weiche Materialien, während starre Konstruktionen auf Metall angewiesen sind. Aus praktischer Sicht umfasst dieser Artikel fünf Verfahrensfamilien: CNC-Bearbeitung, 3D-Druck, Spritzguss, Blechbearbeitung und Verbund- oder Silikonformung.
Wie die Wahl des Verfahrens die Teile des Rehabilitations-Exoskelett-Roboters beeinflusst
Geometrie, Toleranz und Produktionsvolumen
Die Geometrie ist ausschlaggebend für die erste Entscheidung. Komplexe Konturen erfordern 5-Achs-CNC-Bearbeitung oder additive Fertigungsverfahren. Einfache, flache Platten eignen sich gut für Blechbearbeitung. Das Produktionsvolumen bestimmt die zweite Entscheidung. Individuelle Einzelanfertigungen von Manschetten lassen sich gut im 3D-Druckverfahren herstellen, während Tausende identischer Bezüge im Spritzgussverfahren gefertigt werden sollten.
Die Toleranz ist der dritte Faktor und spielt insbesondere an den Verbindungsstellen eine wichtige Rolle. Die folgende Tabelle vergleicht CNC-Bearbeitung und 3D-Druck für Gehäuse von Verbindungsstellen.
| Kriterium | CNC Dienstleister | 3D Druck |
| Präzision / Toleranz | Erreicht eine Genauigkeit von ±0.005 mm bei 5-achsigen Titanverbindungen. | Verbessert für die Prototypenentwicklung, nicht optimal für Serienfertigungsteile |
| Oberflächenfinish | Liefert einen Ra-Wert von 0.8 oder besser | Nicht als den Anforderungen an die Sterilisationsqualität entsprechend spezifiziert. |
| Materialkompatibilität | Nahezu alle medizinischen Materialien, einschließlich Titan Grad 5 und PEEK | Im Vergleich zu CNC ist die Eignung für hochfeste medizinische Werkstoffe begrenzt. |
| Rolle bei Gemeinschaftswohnungen | Bevorzugt für kritische Endeffektoren und Verbindungen | Wird für Prototypen verwendet; Serienteile werden weiterhin per CNC-Technik gefertigt. |
Ein Kugelgelenk der Hüfte verdeutlicht die Bedeutung dieser Präzision. Die Kugel muss nahezu spielfrei in der Pfanne sitzen. CNC-Fräsen ermöglichen die Fertigung der Kugel auf wenige Mikrometer genau, und die Pfanne ist spiegelbildlich gefertigt, um einen passgenauen Sitz zu gewährleisten. Diese Präzision ist mit 3D-Druck allein kaum zu erreichen.
Abwägung von Kosten, Geschwindigkeit und Präzision
Geschwindigkeit und Kosten stehen im Widerspruch zueinander. CNC-Bearbeitung ermöglicht Präzision, benötigt aber Zeit zum Einrichten. 3D-Druck kommt ohne Werkzeuge aus, wodurch Iterationen schnell möglich sind. Spritzguss verursacht hohe Werkzeugkosten im Vorfeld, der Stückpreis sinkt jedoch bei größeren Stückzahlen deutlich. Blechbearbeitung ermöglicht schnelles Biegen und Stanzen für flache Teile. Wählen Sie das Verfahren, das Ihren Toleranzvorgaben und Ihrer Losgröße entspricht, nicht das, das am fortschrittlichsten klingt.
Wie die Materialwahl die Teile von Rehabilitations-Exoskeletten beeinflusst
Festigkeits-Gewichts-Verhältnis und Dauerfestigkeit
Das Material setzt die Leistungsgrenze. Titan Grad 5 (Ti-6Al-4V) bietet ein hervorragendes Festigkeits-Gewichts-Verhältnis und ist biokompatibel, jedoch schwer zu bearbeiten und kann den Teilepreis im Vergleich zu Aluminium um 40–60 % erhöhen. Aluminium 6061-T6 besitzt eine Streckgrenze von 310 MPa und lässt sich kostengünstig und einfach bearbeiten. Es eignet sich für Bauteile mit geringer Belastung und Sekundärkonstruktionen.
Für nicht implantierte oder sterilisierte Strukturrahmen bietet Aluminium ein hervorragendes Verhältnis von Festigkeit zu Gewicht bei geringeren Material- und Bearbeitungskosten. Harteloxiertes Aluminium kann zudem als verschleißfeste Führung oder Gehäuse eingesetzt werden.
Starre Rehabilitationsexoskelette kombinieren häufig verschiedene Materialien. Eine gängige Konstruktion besteht aus Aluminiumrahmen mit Gelenken aus Edelstahl oder Titan. Dadurch wird das Gesamtgewicht reduziert und gleichzeitig die Stabilität an den Belastungspunkten erhöht.
Biokompatibilität und Hautkontakt
Alle Oberflächen, die mit der Haut in Berührung kommen, erfordern besondere Sorgfalt. Silikon eignet sich gut für Manschetten, Polster und Einlagen, da es weich und hautfreundlich ist. Metalle, die in Körpernähe verwendet werden, sollten korrosionsbeständig und leicht zu reinigen sein. Materialzertifikate und Rückverfolgbarkeit unterstützen dies und sind für die Herstellung von medizinischen Exoskelett-Robotern gemäß ISO 13485 von Bedeutung. Dasselbe gilt für die gesamte Fertigung von Teilen für medizinische Roboter, wo jede Charge dokumentiert werden muss.
Die Auswahl von Materialien und Verfahren beeinflusst gemeinsam Gewicht, Komfort, Kosten und Sicherheit. Stimmt diese Kombination, so verläuft der Rest des Herstellungsprozesses der Exoskelett-Roboterkomponenten reibungslos.
CNC-Präzisionsbearbeitung für Teile von Rehabilitations-Exoskeletten
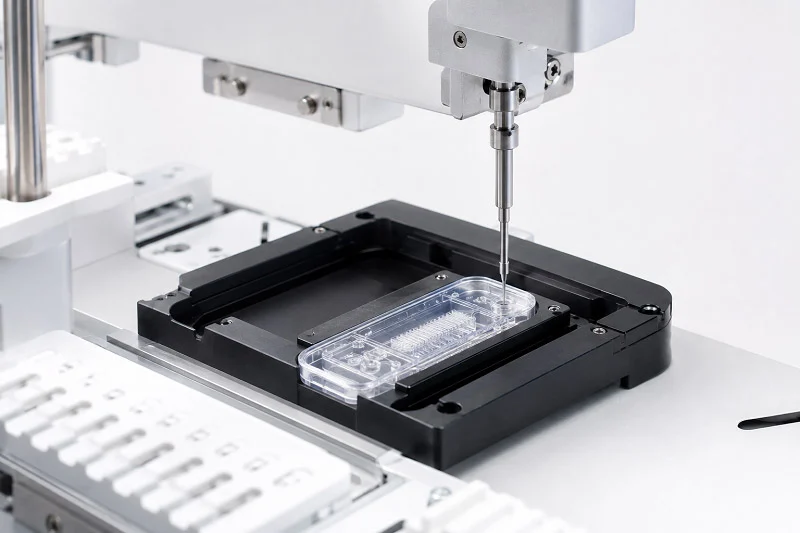
Die CNC-Präzisionsbearbeitung nutzt 3-, 4- und 5-Achs-Fräsmaschinen. Drei-Achs-Maschinen bearbeiten einfache Formen aus einer Richtung. Fünf-Achs-Maschinen neigen Werkzeug und Werkstück gleichzeitig. Dadurch können sie komplexe Kurven in einer Aufspannung bearbeiten. Dieser Bearbeitungsbereich ist besonders wichtig für Bauteile von Rehabilitations-Exoskeletten. Gelenke weisen Krümmungen auf, die mit einem Flachfräser nicht bearbeitet werden können.
Anwendungen in Rehabilitations-Exoskelett-Teilen
Gelenkgehäuse und Strukturhalterungen
Gelenkgehäuse sind in Exoskelettsystemen hochkomplexe und präzise Bauteile. Sie tragen das Gewicht des Benutzers und absorbieren die beim Gehen auftretenden Stöße. Zudem bieten sie exakte Montagepunkte für Lager, Getriebe, Encoder und Drehmomentsensoren. Die Lagerbohrung muss innerhalb von 0.1 mm liegen, um eine präzise Bewegung zu gewährleisten. Die Wandstärke beträgt üblicherweise 2–3 mm. An einigen Stellen zur Gewichtseinsparung ist sie sogar nur 1.5 mm dünn. Dadurch besteht ein hohes Risiko für Verformungen beim Bearbeiten. Die Bearbeitung aller Oberflächen in einer Aufspannung vermeidet Fehler durch die Bewegung des Bauteils.
| Anwendungsbereich | Teilebeispiele | Material | Nachbehandlung |
| Gelenkgehäuse | Motorgehäuse für Hüftgelenke, Lagerbaugruppen, Positionierwellen, Bremsschnittstellen, Kettenschlossblöcke | Aluminiumlegierung 6061/7075 (Titan für High-End-Modelle) | Sandstrahlen + Anodisieren, Hartanodisieren |
| Präzisionskomponenten für die Bewegung | Positionierwellen, Bremsen | Edelstahl 303/304, Stahl 42CrMo4 | Elektropolieren, Verzinken |
| Reibungs-/Isolierungsteile | Steckverbinder und zugehörige Verbindungselemente | POM, Nylon, ABS | Gebraucht im Istzustand |
Aktuatorhalterungen und Präzisionsschnittstellen
Motor- und Sensorhalterungen dienen als Präzisionsbefestigungen für elektrische Aktuatoren, Drehmomentsensoren und Drehgeber. Sie verfügen häufig über integrierte Kabelkanäle und Befestigungszapfen. Positionierwellen und Robotergelenkgehäuse erfordern üblicherweise eine Rundlaufgenauigkeit von ±0.01 mm. Dies gewährleistet einen reibungslosen Lagersitz und verhindert Verschleiß. Eine individuell gefertigte Statorhalterung für ein Exoskelett folgt demselben Prinzip. Verwenden Sie die 3-Achs-Bearbeitung für flache Halterungen mit einfachen Bohrungen. Wechseln Sie zur 5-Achs-Bearbeitung, wenn die Halterung einen Aktuator umschließt oder abgewinkelte Flächen aufweist.
Vorteile von Rehabilitations-Exoskelett-Teilen
Enge Toleranzen und Wiederholbarkeit
CNC-Bearbeitung ermöglicht Toleranzen, die beim Drucken und Formen von Metall nicht erreicht werden können. Jeder Zyklus wiederholt denselben Werkzeugweg. So passen Teil eins und Teil tausend perfekt zusammen. Das aktive Exoskelett FreeGait passt Oberschenkel- und Schienbeinlänge sowie Hüftbreite an unterschiedliche Körpertypen an. Die Präzision jedes Verbindungsstücks beeinflusst den Tragekomfort direkt. Die Wiederholgenauigkeit gewährleistet die Zuverlässigkeit dieser Anpassung.
Oberflächenfinish und Nachbearbeitung
Die bearbeiteten Oberflächen sind nach dem Werkzeuggang glatt. Weitere Bearbeitungsschritte optimieren sie zusätzlich. Anodisieren, Polieren und Beschichten erhöhen die Korrosionsbeständigkeit. Sandstrahlen und Anodisieren sind gängige Verfahren bei Aluminiumgehäusen. Elektropolieren eignet sich gut für Edelstahl. Diese Oberflächenbehandlungen erleichtern zudem die Reinigung. Das ist besonders wichtig bei hautnahen Bauteilen.
Typische CNC-Werkstoffe für Teile von Rehabilitations-Exoskeletten
Aluminiumlegierungen (6061, 7075)
Aluminiumlegierungen bieten ein ideales Verhältnis von Festigkeit zu Gewicht für dynamische Bewegungen und den Dauereinsatz. Sie lassen sich schnell bearbeiten und halten die Kosten niedrig. Maßgefertigte Exoskelette verwenden häufig Rahmen und Halterungen aus Aluminiumlegierungen als Grundstrukturen. Hüft-, Knie- und Schultergelenke basieren alle auf diesem Material.
Titan (Güteklasse 5 Ti-6Al-4V) und Edelstahl (316L)
Titan ist biokompatibel, leicht und korrosionsbeständig. Es eignet sich hervorragend für High-End-Modelle. Edelstahl ist verschleißfest und sterilisierbar. Beide Materialien sind teurer und langsamer zu bearbeiten als Aluminium. Daher sollten sie für stark beanspruchte Gelenke und Präzisionsbauteile verwendet werden. Das RoboGait-System bezog etwa 90 % seiner mechanischen Teile von externen Zulieferern. Dies umfasste CNC-Fräsen, Drehen, Laserschneiden, Biegen und Schweißen. Es zeigt, dass CNC-gefräste Teile die Grundlage für die Entwicklung von Exoskelett-Komponenten für die Rehabilitation bilden.
3D-Druck für Teile von Rehabilitations-Exoskeletten
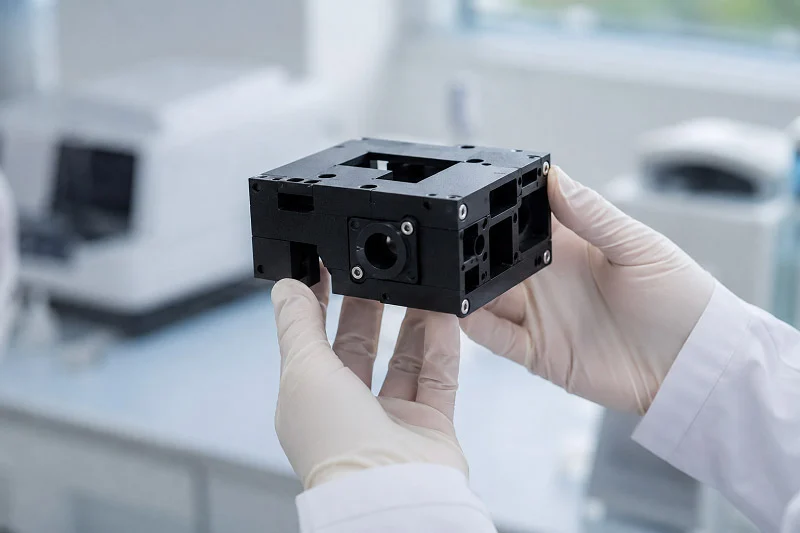
3D-Drucker können viele verschiedene Teile für Exoskelett-Roboter herstellen. Dazu gehören Verbindungsstücke, Stützkonstruktionen und die internen Komponenten von Akkus. Die Technologie eignet sich besonders für komplexe Formen oder wenn nur wenige Einheiten benötigt werden. Für Exoskelett-Roboterteile zur Rehabilitation bietet der 3D-Druck eine Geschwindigkeit und Designfreiheit, die mit herkömmlichen Methoden kaum zu erreichen sind.
Anwendungen in Rehabilitations-Exoskelett-Teilen
Maßgefertigte Manschetten und Gliedmaßenschnittstellen
Jeder Patient hat eine individuelle Körperform. Eine Manschette, die einer Person gut passt, kann bei einer anderen Druckstellen verursachen. Der 3D-Druck löst dieses Problem, indem er Manschetten direkt anhand von Scandaten erstellt. Man scannt die Gliedmaßenform des Patienten, entwirft die Schnittstelle in CAD und druckt sie in einem Stück. Das Ergebnis ist eine maßgeschneiderte Exoskelett-Lösung, die sich sofort angenehm anfühlt.
Prototyping und Kleinserienfertigung
Die Stärken des 3D-Drucks liegen im Prototyping. Sie können neue Gelenkdesigns testen, die Wandstärke anpassen und über Nacht neu drucken. Es fallen keine Werkzeugkosten an und es gibt keine Mindestbestellmengen. Auch bei Kleinserien ist der 3D-Druck wirtschaftlich, solange Sie weniger als einige hundert Einheiten benötigen. Er unterstützt zudem die indirekte digitale Fertigung. So können Sie wiederverwendbare Formen für Aktuatoren von weichen Handexoskeletten drucken und anschließend Silikonteile aus diesen Formen gießen.
Vorteile von Rehabilitations-Exoskelett-Teilen
Gestaltungsfreiheit und Gitterstrukturen
Der 3D-Druck beseitigt viele Designbeschränkungen. Interne Kanäle, organische Formen und Gitterstrukturen werden möglich. Die Gitterfüllung reduziert das Gewicht bei gleichbleibender Stabilität. Das ist besonders wichtig für Wearables, wo jedes Gramm zählt.
Schnelle Iteration und patientenspezifische Geometrie
Designänderungen lassen sich dank des 3D-Drucks schnell umsetzen. Man ändert die CAD-Datei und druckt erneut. Es gibt keine Wartezeiten für neue Werkzeuge. Diese Geschwindigkeit unterstützt patientenspezifische Geometrien, was insbesondere bei Kinderimplantaten und individuellen Orthesen entscheidend ist.
Typische 3D-Druckmaterialien
Nylon PA12 und PA11 für SLS und MJF
Nylon PA12 ist ein Standardwerkstoff für SLS- und MJF-Verfahren. Es bietet gleichmäßige mechanische Eigenschaften, chemische Beständigkeit und die Möglichkeit zur Herstellung von Filmscharnieren. PA11 ist ähnlich, wird jedoch aus Pflanzen hergestellt. Beide eignen sich gut für Manschetten, Gehäuse und nichttragende Halterungen.
Titan und Edelstahl für DMLS und SLM
Beim Metalldruck werden DMLS- oder SLM-Verfahren eingesetzt. Titan Ti-6Al-4V (Güteklasse 5) ist körperverträglich und korrosionsbeständig. Edelstahl 316L lässt sich ebenfalls gut drucken und ist sterilisierbar. Diese Werkstoffe eignen sich für lasttragende Implantate und hochbelastete Gelenke. Die folgende Tabelle vergleicht die wichtigsten Eigenschaften.
| Eigenschaft | Nylon PA12 | Titan Ti-6Al-4V (Klasse 5) |
| Materialkategorie | Kunststoffbälle | Metall |
| Zugfestigkeit | 48 MPa | 950 MPa |
| Signaldichte | 1.01 g / cm³ | 4.43 g / cm³ |
| Glasübergangstemperatur | 175°C | 1650°C |
| Bruchdehnung | 20.0% | 14.0% |
| Gängige 3D-Druckverfahren | SLS, MJF | CNC-3, CNC-5, DMLS |
Die Wahl zwischen Nylon und Metall hängt von den Belastungsanforderungen ab. Nylon eignet sich für körperberührende Teile und leichte Strukturbauteile. Titan und Edelstahl sind für hohe Belastungen und wiederholte Belastungszyklen ausgelegt. Beide Materialgruppen ermöglichen die Herstellung von Exoskelett-Komponenten für verschiedene Rehabilitationsgeräte.
Spritzguss für Teile von Rehabilitations-Exoskeletten
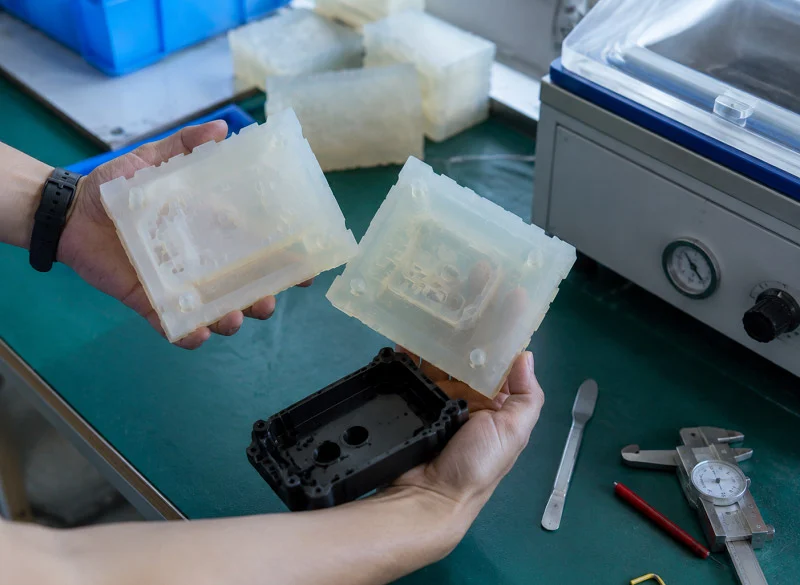
Spritzgießen eignet sich am besten für die Herstellung Tausender identischer Kunststoffteile. Dabei wird geschmolzener Kunststoff in eine Stahlform gepresst. Nach dem Abkühlen öffnet sich die Form und gibt das fertige Teil frei. Für Exoskelett-Roboter in der Rehabilitation werden mit diesem Verfahren in großen Stückzahlen Abdeckungen, Gehäuse und Kabelklemmen hergestellt.
Anwendungen in Rehabilitations-Exoskelett-Teilen
Abdeckungen, Gehäuse und Kabelmanagement
Jedes Exoskelett benötigt Schutzhüllen. Motorabdeckungen halten Staub fern. Gehäuse für Steuerboxen schützen die Leiterplatten. Kabelmanagement-Clips führen die Kabel entlang des Rahmens. Diese Teile haben eines gemeinsam: Sie haben komplexe Formen, tragen aber keine schweren Lasten. Spritzgussverfahren eignen sich hervorragend für die Herstellung. So erhalten Sie glatte Oberflächen, integrierte Schnappverbindungen und eine gleichmäßige Wandstärke in einem Arbeitsgang.
Hochleistungsverbinder und Befestigungselemente
Kleine Verbindungsstücke und Befestigungselemente summieren sich schnell. Ein einzelnes Exoskelett kann Dutzende von Clips, Steckern und Befestigungslaschen benötigen. Durch das Spritzgießen dieser Teile bleiben die Stückkosten bei steigender Produktionsgeschwindigkeit niedrig. Das Verfahren gewährleistet zudem enge Abmessungen. Das ist wichtig, wenn ein Verbindungsstück tausende Male einrasten muss.
Vorteile von Rehabilitations-Exoskelett-Teilen
Niedrige Stückkosten im großen Maßstab
Werkzeuge für den Spritzguss verursachen hohe Vorlaufkosten. Stahlformen können Tausende von Euro kosten. Diese Kosten verteilen sich jedoch auf jedes einzelne gefertigte Teil. Bei geringen Stückzahlen sind CNC-Bearbeitung und 3D-Druck die bessere Wahl. Bei hohen Stückzahlen ist Spritzguss die eindeutige Alternative. Der Break-Even-Punkt hängt von der Teilegröße und der Komplexität der Form ab. Bei kleinen Abdeckungen und Clips ist Spritzguss ab einigen Tausend Stück oft kostengünstiger als CNC-Bearbeitung.
Gleichbleibende Materialeigenschaften und Farboptionen
Die Formteile sind identisch. Gleiches Harz, gleiche Temperatur, gleicher Druck in jedem Zyklus. So erhalten Sie vorhersehbare Festigkeit und Passgenauigkeit. Auch die Farbanpassung ist einfach: Pigment wird dem Harz beigemischt. Kein Lackieren oder Beschichten nötig. Das spart Zeit und verhindert Abplatzungen.
Typische Spritzgussmaterialien
PEEK und PEI für hochfeste Anwendungen
Medizinisches PEEK ist hochtemperaturbeständig und hält wiederholter Sterilisation stand. Es ist zudem chemikalienbeständig und verschleißfest. PEI bietet ähnliche Vorteile zu geringeren Kosten. Beide Materialien eignen sich für Strukturabdeckungen und tragende Gehäuse. Sie sind zwar teurer als herkömmliche Kunststoffe, weisen aber in anspruchsvollen Umgebungen eine längere Lebensdauer auf.
ABS, PC und TPU für flexible oder schlagfeste Teile
ABS ist robust und leicht formbar. PC sorgt für Schlagfestigkeit und Transparenz. TPU bietet Flexibilität für Griffe und weiche Oberflächen. Diese Materialien werden für die meisten nicht sicherheitskritischen Teile von Exoskelett-Robotern verwendet. Die folgende Tabelle vergleicht ihre wichtigsten Eigenschaften.
| Material | Schlüsseleigenschaft | Allgemeiner Gebrauch |
| ABS | Robust, leicht formbar | Abdeckungen, Gehäuse |
| PC | Hohe Schlagzähigkeit | Schutzhüllen |
| TPU | Flexibel, weich | Griffe, Polster |
Die Wahl des richtigen Kunststoffs hängt von der Belastung, den Sterilisationsanforderungen und den Kostenzielen ab. Für viele Teile von Rehabilitationsexoskeletten eignen sich Standardkunststoffe gut.
Blechbearbeitung für Teile von Rehabilitations-Exoskeletten
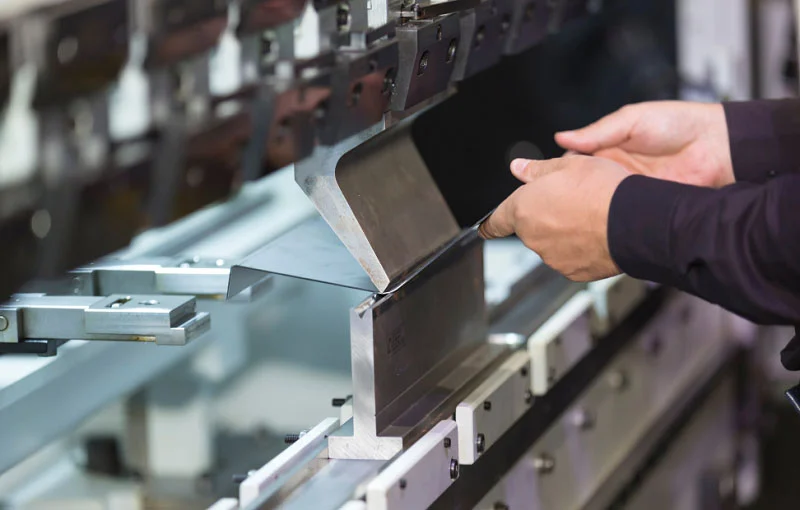
Die Blechbearbeitung verwandelt flache Bleche in stabile und leichte Bauteile. Zunächst wird das Metall zugeschnitten, anschließend gebogen und gestanzt. Das computergestützte Blechbiegen ist dabei ein entscheidender Schritt. Es formt komplexe Bauteile wie beispielsweise eine Exoskelett-Hand mit exakten Winkeln und Kurven. Für Rehabilitations-Exoskelett-Roboter werden mit diesem Verfahren Rahmenplatten, Sensorhalterungen und Montageplatten kostengünstig hergestellt.
Anwendungen in Rehabilitations-Exoskelett-Teilen
Rahmenplatten und Tragkonstruktionen
Rahmenplatten bilden das Rückgrat vieler Exoskelett-Konstruktionen. Sie verbinden Gelenke, tragen Lasten und sorgen für die korrekte Ausrichtung aller Komponenten. Eine typische Rahmenplatte ist mehrere Millimeter dick. Sie wird zu einem Kanal oder einer L-Form gebogen, um die Stabilität zu erhöhen. Diese Bauteile tragen häufig die Hauptlast von Unterschenkelprothesen.
Sensorhalterungen und Montageplatten
Sensoren benötigen stabile Befestigungspunkte. Schon geringe Verschiebungen können Winkel- oder Kraftmessungen verfälschen. Blechhalterungen fixieren Encoder, IMUs und Kraftsensoren. Montageplatten tragen außerdem Steuereinheiten und Akkus. Diese Exoskelett-Roboterteile sind zwar einfach geformt, aber für die Genauigkeit des Systems unerlässlich.
Vorteile von Rehabilitations-Exoskelett-Teilen
Kostengünstig für dünne, flache Formen
Blechbearbeitung eignet sich am besten für dünne und flache Teile. Schneiden und Biegen sind deutlich günstiger als das CNC-Fräsen eines massiven Blocks. Außerdem entsteht weniger Materialverschwendung. Bei großen Rahmenplatten vergrößert sich dieser Preisunterschied schnell. Eine gestanzte oder lasergeschnittene Platte kostet nur einen Bruchteil einer gefrästen.
Schnelle Bearbeitung von Prototypen und Kleinserien
Die Prototypenfertigung mit Blech geht schnell. Ein Design lässt sich innerhalb weniger Stunden per Laser zuschneiden, biegen und die Passform noch am selben Tag testen. Für Kleinserien werden keine Werkzeuge benötigt. Diese Geschwindigkeit hilft Teams, die Rahmengeometrie zu verbessern, ohne wochenlang auf Formen oder Gussteile warten zu müssen.
Typische Blechwerkstoffe
Aluminium- und Edelstahlbleche
Aluminiumlegierungsbleche wie 5052 oder 6061 bieten ein hervorragendes Verhältnis von Festigkeit zu Gewicht. Sie sind rostbeständig und lassen sich leicht biegen. Edelstahlbleche bieten zusätzliche Festigkeit und bessere Verschleißfestigkeit. Gängige Sorten sind 304 und 316. Edelstahl ist zwar teurer, hält aber intensiver Reinigung und Sterilisation stand. Die folgende Tabelle vergleicht die wichtigsten Eigenschaften.
| Material | Schlüsseleigenschaft | Allgemeiner Gebrauch |
| Aluminiumlegierung | Leicht, rostbeständig | Rahmenplatten, Halterungen |
| Edelstahl | Robust, verschleißfest | Sensorhalterungen, Lastplatten |
Oberflächenbehandlungen für Verschleiß- und Rostbeständigkeit
Aluminiumteile werden zum Schutz häufig eloxiert. Für Exoskelett-Rahmenplatten sind zwei Verfahren besonders hervorzuheben:
- Durch Mikro-Lichtbogenoxidation (MAO) und Hartanodisierung wird eine dichte, feste Keramikbeschichtung über komplexen Formen erzeugt.
- Versiegelte, hartanodisierte oder MAO-beschichtete Oberflächen überstehen Langzeit-Salzsprühtests ohne Lochfraß. Sie versiegeln die Oberfläche zudem vollständig und verhindern so Spannungsrisskorrosion in feuchten oder Außenumgebungen.
Diese Behandlungen verlängern die Lebensdauer der Bauteile und gewährleisten die Sicherheit des Geräts im täglichen Gebrauch. Die Auswahl der richtigen Materialien und Oberflächen für die Bauteile des Rehabilitationsexoskeletts zahlt sich in Bezug auf Langlebigkeit und Tragekomfort für den Anwender aus.
Komposit- und Silikonformung für Teile von Rehabilitations-Exoskeletten
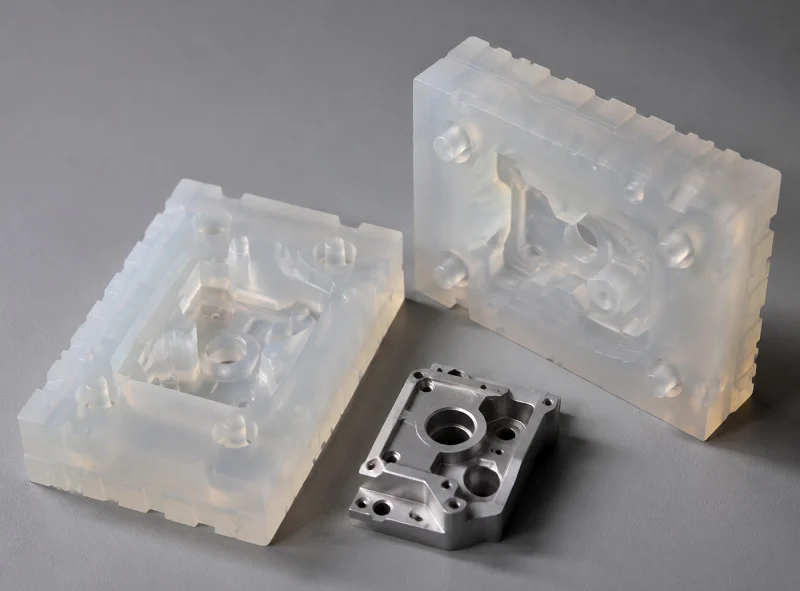
Verbundwerkstoffteile sind robust und gleichzeitig sehr leicht. Lagen aus Kohlenstofffaser und Glasfaser verleihen ihnen eine Steifigkeit, die Metall bei gleichem Gewicht nicht erreichen kann. Silikonteile bleiben weich, wo das Gerät die Haut berührt. Diese beiden Materialfamilien erfüllen unterschiedliche Aufgaben. Beide werden für moderne Exoskelett-Roboter benötigt.
Verbundprozesse für Rehabilitations-Exoskelett-Teile
Laminierverfahren und Formpressen
Das Laminieren beginnt mit Lagen aus Fasergewebe. Diese werden schichtweise in eine Form eingelegt. Epoxidharz verbindet die Fasern. Beim Formpressen wird das Fasergewebe zwischen zwei Formhälften platziert. Ein hydraulischer Formtisch nutzt hohen Druck und Hitze. Dadurch wird das Bauteil in einem Arbeitsgang geformt und gehärtet. Das Verfahren ist effizient, maßgenau und kostengünstig. Es liefert hochwertige Fertigteile mit gleichbleibenden Eigenschaften. Rahmenplatten und Strukturschalen eignen sich gut für diese Methode. Sie ist besonders geeignet für Bauteile, die in einer Hauptrichtung Festigkeit benötigen.
Harzinjektionsverfahren für hochfeste Bauteile
Das Harzinjektionsverfahren (RTM) verwendet einen anderen Aufbau. Es basiert auf einer starren, zweiteiligen Form. Die Form enthält Verstärkungsfasern oder einen Vorformling. Das Harz-Katalysator-Gemisch schmilzt in einem beheizten Transfertopf. Ein Kolben presst es unter Druck in den Formhohlraum. Niedriger Druck und niedrige Temperatur gewährleisten einen gleichmäßigen Prozessablauf. Die Form bleibt geschlossen, bis das Harz vollständig ausgehärtet ist. Nach dem Aushärten wird das fertige Bauteil entnommen. Es gibt auch Varianten wie Vakuuminfusion und vakuumunterstütztes RTM. Wichtige Parameter wie Heizzeit, Schmelztemperatur, Anpressdruck und Abkühlzeit müssen sorgfältig kontrolliert werden. RTM eignet sich für komplexe Formen, die eine gleichmäßige Wandstärke und wenige Lufteinschlüsse erfordern.
Silikonformung für Teile von Rehabilitations-Exoskeletten
Körperkontakt-Manschetten, Polster und Einlagen
Teile, die den Körper berühren, bestehen häufig aus Silikon. Dieses Material ist leicht und hautfreundlich. Manschetten umschließen Oberschenkel oder Arm. Polster dämpfen Druckstellen. Innenfutter befinden sich zwischen dem stabilen Rahmen und der Haut des Trägers. Flüssigsilikon-Spritzguss ist das Standardverfahren für diese Teile. Das Material fließt in eine erhitzte Form und härtet zu einem flexiblen Feststoff aus. Ein hochwertiges Silikonteil hat keine Nähte oder scharfen Kanten. Das ist wichtig für den Tragekomfort über längere Zeit.
Leichte und hautfreundliche Eigenschaften
Silikon hat eine geringe Dichte. Dadurch bleibt das gesamte Gerät leichter. Es reizt die Haut nicht und verursacht keine allergischen Reaktionen. Die Oberfläche ist griffig, aber gleichzeitig weich genug, um Druckstellen vorzubeugen. Die Reinigung ist einfach mit Wasser und Seife oder medizinischen Desinfektionsmitteln. Diese Eigenschaften machen Silikon zur ersten Wahl für alle Oberflächen, die direkt mit dem Träger in Berührung kommen. Zudem hemmt Silikon das Bakterienwachstum.
Wann man sich für Verbundwerkstoffe oder Silikon entscheiden sollte
Gewichtsreduzierung vs. Strukturelle Steifigkeit
Verbundwerkstoffe sind die beste Wahl, wenn Steifigkeit bei geringem Gewicht gefragt ist. Eine Rahmenplatte aus Kohlefaser wiegt deutlich weniger als eine aus Aluminium bei gleicher Dicke. Allerdings sind Verbundwerkstoffe in der Herstellung teurer. Der Formprozess erfordert Werkzeuge und Fachkräfte. Silikon ist die bessere Wahl, wenn Flexibilität wichtiger ist als Steifigkeit. Verwenden Sie Verbundwerkstoffe für tragende Strukturen. Für komfortable Oberflächen wählen Sie Silikon.
Komfort, Hygiene und Langlebigkeit
Silikonteile sind schweiß-, öl- und bakterienabweisend. Sie lassen sich abwischen oder sterilisieren. Verbundwerkstoffteile sind aufgrund ihrer poröseren Oberfläche schwieriger zu reinigen. Silikon bietet auch bei längerem Tragen Komfort und Hygiene. Verbundwerkstoffe behalten ihre Struktur über viele Zyklen hinweg. Beide Materialien spielen eine wichtige Rolle bei der Herstellung moderner Exoskelett-Komponenten für die Rehabilitation. Aus praktischer Sicht ist es sinnvoll, das jeweilige Material dort einzusetzen, wo es am besten geeignet ist.
Materialeigenschaften, die für Teile von Rehabilitations-Exoskeletten entscheidend sind
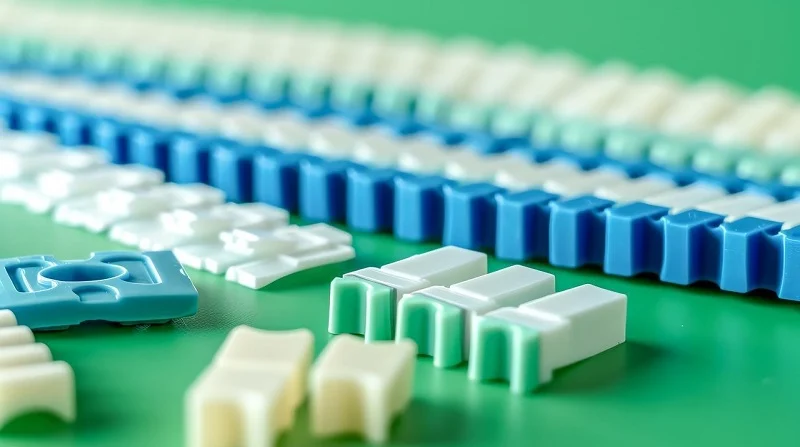
Bei der Auswahl des richtigen Materials für Rehabilitationsexoskelette geht es nicht nur um Festigkeit. Sicherheit, Komfort und die Lebensdauer des Geräts spielen ebenfalls eine Rolle. Ein zu schweres Gestell ermüdet den Patienten. Eine Manschette, die die Haut reizt, wird abgenommen. Die gewählten Materialeigenschaften beeinflussen also das Wohlbefinden des Nutzers.
Biokompatibilität und Hautverträglichkeit von Rehabilitations-Exoskelett-Teilen
ISO 10993 und Anforderungen an die Zytotoxizität
Alle Materialien, die mit der Haut in Berührung kommen, müssen strenge Sicherheitsprüfungen bestehen. ISO 10993-5:2009, Teil 5, legt die Regeln für In-vitro-Zytotoxizitätstests fest. Dieser Test prüft, ob ein Material Zellen abtötet. In einer Studie zu einem Hautkontaktmaterial wurden Extrakte hergestellt, indem das Material 72 Stunden lang in serumfreiem Medium in verschiedenen Konzentrationen eingeweicht wurde. Die Extrakte wurden anschließend filtriert, bevor sie Zellkulturen zugegeben wurden. Der Konzentrationsbereich wurde so gewählt, dass Probleme durch die Materialdicke, die Zellform, -bewegung und -funktion beeinträchtigen könnten, vermieden werden. Diese Art von Test belegt, dass ein Material für den Träger unbedenklich ist.
Durch geeignete Analysen und nicht-klinische Tests (wie sie beispielsweise in den derzeit von der FDA anerkannten Ausgaben von ANSI/AAMI/ISO 10993-1, „Biologische Bewertung von Medizinprodukten – Teil 1: Bewertung und Prüfung im Rahmen eines Risikomanagementprozesses“, ANSI/AAMI/ISO 10993-5, „Biologische Bewertung von Medizinprodukten – Teil 5: Tests auf In-vitro-Zytotoxizität“ und ANSI/AAMI/ISO 10993-10, „Biologische Bewertung von Medizinprodukten – Teil 10: Tests auf Reizung und Hautsensibilisierung“ beschrieben sind) muss nachgewiesen werden, dass die hautberührenden Komponenten des Produkts biokompatibel sind.
Optionen für hypoallergene und ungiftige Materialien
Manche Menschen reagieren allergisch auf bestimmte Metalle. Nickel ist ein häufiger Auslöser. Daher sind medizinischer Edelstahl 316L und Titan sicherere Alternativen für Körperteile, die mit dem Körper in Berührung kommen. Silikon eignet sich ebenfalls gut, da es keine allergischen Reaktionen hervorruft. Es bleibt weich und griffig. Prüfen Sie bei allen Oberflächen, die die Haut berühren, das Materialzertifikat. Dieses sollte bestätigen, dass die Legierung oder das Polymer die Biokompatibilitätsstandards erfüllt.
Festigkeit und Ermüdungsresistenz von Rehabilitations-Exoskelett-Teilen
Streckgrenze und Tragfähigkeit
Die Streckgrenze gibt an, wie viel Last ein Bauteil aushält, bevor es sich verbiegt. Die Aluminiumlegierung 6061-T6 hat eine Streckgrenze von 310 MPa. Sie eignet sich gut für Bauteile mit geringer Belastung und für Sekundärstrukturen. Titan Grad 5 weist eine deutlich höhere Streckgrenze auf. Es eignet sich für Verbindungen und Halterungen, die das volle Gewicht des Benutzers tragen. Edelstahl 316L liegt dazwischen. Er ist verschleißfest und sterilisierbar. Der Lastpfad durch das Gerät bestimmt, welches Material wo zum Einsatz kommt.
Zyklische Belastung und Langzeitbeständigkeit
Exoskelette bewegen sich mit dem Träger. Jeder Schritt, jede Bewegung, jeder Griff erzeugt einen Belastungszyklus. Über Tausende von Zyklen können selbst kleinste Spannungen zu Rissen in einem Bauteil führen. Diesen Vorgang nennt man Materialermüdung. Materialien mit hoher Ermüdungsbeständigkeit halten länger. Titan und Edelstahl eignen sich gut für wiederholte Belastungen. Polymere wie PEEK sind ebenfalls widerstandsfähig, haben aber ihre Grenzen. Entwickler sollten Prototypen unter realen Bedingungen testen. Ein Bauteil, das im Labor funktioniert, kann im Alltag versagen.
Gewicht und Komfort bei Rehabilitations-Exoskelett-Teilen
Dichtevergleiche zwischen Metallen und Polymeren
Das Gewicht spielt bei tragbaren Geräten eine wichtige Rolle. Ein schweres Gerät ermüdet den Patienten schnell. Die Dichte ist hierbei der entscheidende Faktor. Eine geringere Dichte bedeutet weniger Gewicht bei gleichem Volumen. Die folgende Tabelle vergleicht gängige Materialien.
| Material | Streckgrenze (MPa) | Ermüdungsbeständigkeit |
| Aluminium 6061-T6 | 310 | Moderat |
| Titan Ti-6Al-4V | Hoch | Hoch |
| Edelstahl 316L | Moderat | Hoch |
| PEEK | Moderat | Moderat |
| Nylon PA12 | 48 | Niedrig |
| Silikon | Unzutreffend | Niedrig |
Aluminiumlegierungen bieten ein hohes Festigkeits-Gewichts-Verhältnis bei geringen Kosten. Titan ist zwar teurer, spart aber Gewicht und erhöht gleichzeitig die Festigkeit. PEEK und Nylon sind deutlich leichter als Metalle. Sie eignen sich gut für Abdeckungen und nicht-strukturelle Teile. Silikon bleibt weich und leicht und ist daher ideal für Manschetten und Polster.
Ausgewogene Balance zwischen Steifigkeit und Tragekomfort
Die richtige Steifigkeit sorgt für die korrekte Ausrichtung des Geräts. Zu viel Steifigkeit fühlt sich starr und unbequem an. Zu wenig Steifigkeit lässt Teile nachgeben und sich verschieben. Ziel ist ein ausgewogenes Verhältnis. Verwenden Sie an Gelenken und Rahmen steife Materialien. An Kontaktpunkten eignen sich weiche Materialien. Diese Kombination sorgt für Stabilität, ohne den Tragekomfort zu beeinträchtigen. Bei der Materialauswahl geht es nicht um die eine perfekte Lösung, sondern darum, die passenden Eigenschaften für jedes Bauteil zu finden. Aus praktischer Sicht sorgt diese Kombination dafür, dass sich ein Rehabilitationsexoskelett wie ein nützliches Hilfsmittel und nicht wie eine Belastung anfühlt.
Fallstudien zu Exoskelett-Roboterteilen
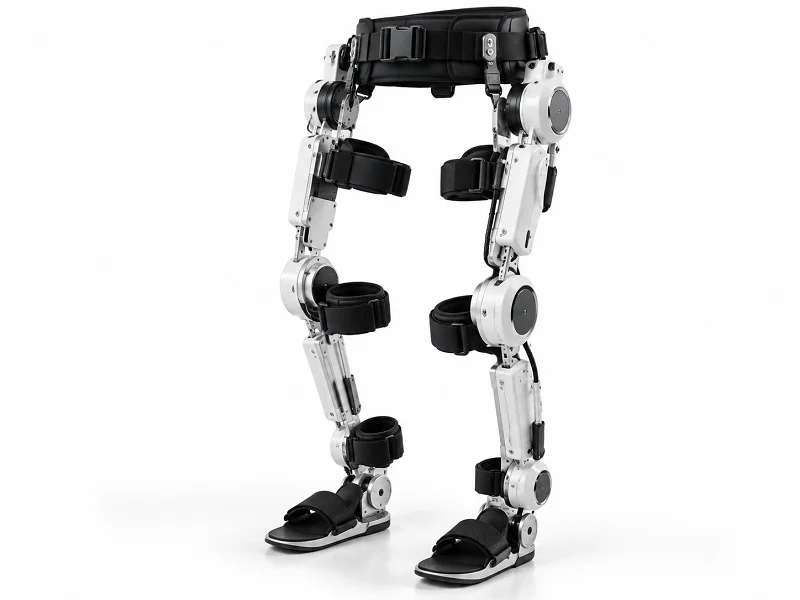
Gemeinsame Gehäusekonstruktion für ein Exoskelett zur Rehabilitation der unteren Extremitäten
Begründung für die Auswahl von Verfahren und Materialien
Eine Unterschenkelprothese benötigt ein Hüftgelenkgehäuse, das das volle Gewicht des Trägers beim Gehen trägt. Das Entwicklungsteam entschied sich für die Aluminiumlegierung 7075. Dieses Material zeichnet sich durch ein hervorragendes Verhältnis von Festigkeit zu Gewicht aus und lässt sich schnell bearbeiten. Die Lagerbohrungen des Gehäuses müssen innerhalb von 0.1 mm liegen, um eine reibungslose Bewegung zu gewährleisten. Die 5-Achs-CNC-Bearbeitung war hier die optimale Lösung. Sie bearbeitet alle Oberflächen in einer Aufspannung, wodurch die Präzision des Bauteils erhalten bleibt. Dieses Verfahren wird häufig auch für Motorgehäuse von Hüftgelenken verwendet.
Leistungs- und Produktionsergebnisse
Das fertige Gehäuse bestand die Dauerfestigkeitsprüfung mit Tausenden von Lastzyklen. Das Bauteilgewicht konnte im Vergleich zu einer früheren Stahlversion reduziert werden. Die Produktionsläufe blieben reproduzierbar, wobei jedes Bauteil dem ersten entsprach. Dieser Fall verdeutlicht, wie Materialauswahl und Prozesswahl bei der Herstellung von Exoskelett-Komponenten für die Rehabilitation zusammenwirken.
Sensorhalterung für ein Exoskelett zur Rehabilitation der oberen Extremitäten
Konstruktionsbeschränkungen und Fertigungsmethode
Für ein Gerät zur Unterstützung der oberen Extremitäten wurde eine Halterung benötigt, um einen Drehmomentsensor in der Nähe des Ellbogens zu befestigen. Die Halterung musste in einen beengten Raum passen und den Sensor mit einer Genauigkeit von ±0.01 mm ausrichten. Außerdem war eine integrierte Kabelführung erforderlich. Eine 3-Achs-CNC-Bearbeitung reichte hier aus, da das Bauteil ebene Flächen und einfache Bohrungen aufwies. Komplexe Kurven waren nicht vorhanden, sodass keine 5-Achs-Bearbeitung notwendig war.
Herausforderungen bei der Materialauswahl und -integration
Das Team entschied sich für Edelstahl 316L aufgrund seiner Verschleißfestigkeit und einfachen Reinigung. Dieses Material lässt sich gut sterilisieren. Die größte Herausforderung bestand darin, den Sensor ohne zusätzliches Volumen zu integrieren. Die finale Konstruktion verwendet eine dünne Platte mit Befestigungszapfen. Sie passt perfekt und gewährleistet stabile Messwerte.
Maßgefertigte Manschette für ein Exoskelett zur pädiatrischen Rehabilitation (Teil)
Patientenspezifische Anforderungen und 3D-Druck
Kinder wachsen schnell, daher passt eine Standardmanschette selten lange. Das Team nutzte 3D-Druck, um Manschetten direkt anhand von Scandaten herzustellen. Nylon PA12 erwies sich für diese Anwendung als ideal. Es ist leicht, robust und flexibel genug für hohen Tragekomfort. Jede Manschette passte exakt der Gliedmaßenform des Kindes.
Validierung der Biokompatibilität und des Tragekomforts
Die Manschette bestand den Zytotoxizitätstest nach ISO 10993. Silikonpolster sorgten für zusätzlichen Tragekomfort an den Druckstellen. Eltern berichteten nach mehrwöchiger Anwendung von keinerlei Hautreizungen. Dieser Fall beweist, dass die Fertigung individuell angepasst werden kann, sofern der Prozess den Bedürfnissen entspricht.
Regulierungs- und Qualitätsstandards für Teile von Rehabilitations-Exoskeletten
Regeln bestimmen, wie Sie Komponenten für Rehabilitationsexoskelette herstellen. Sie legen auch fest, in welchen Märkten Sie Ihre Produkte anbieten können. Zwei Rahmenbedingungen sind dabei besonders wichtig: die der FDA und die der Europäischen Union.
Medizinproduktenormen für Rehabilitations-Exoskelett-Teile
ISO 13485 und Qualitätsmanagementsysteme
ISO 13485 legt die Qualitätsmanagementregeln für Medizinprodukte fest. Sie umfasst Design, Produktion und die Maßnahmen nach dem Verkauf. Die EU-Medizinprodukteverordnung (MDR) verweist in ihren Konformitätsbewertungsanhängen auf diese Norm. Eine ISO-13485-Zertifizierung allein genügt jedoch nicht den Anforderungen der MDR. Sie benötigen weiterhin produktspezifische Dokumente.
FDA-Qualitätssystemverordnung und EU-MDR-Anforderungen
Die FDA bezeichnet ihr Qualitätsmanagementsystem als Verordnung. Jüngste Aktualisierungen haben es stärker an die ISO 13485 angeglichen. Daraus ergibt sich die Verordnung über Qualitätsmanagementsysteme (QMSR). Die folgende Tabelle veranschaulicht die Unterschiede zwischen den beiden Rahmenwerken.
| Abmessungen | FDA QMSR | EU-MDR |
| Regulierungsphilosophie | Das Qualitätssystem konzentriert sich auf die Fertigungsprozesse. | Vollständige Produktregulierung über den gesamten Produktlebenszyklus hinweg |
| Ausrichtung des Qualitätssystems | Entspricht ISO 13485 sowie den FDA-spezifischen Vorschriften | Verweist auf ISO 13485, benötigt aber weitere Produktdokumente |
| Klinischer Beweis | Variiert je nach Signalweg (PMA vs. 510(k)) | Erfordert eine strukturierte klinische Beurteilung |
| UDI-System | FDA UDI mit eigener Datenbank | UDI in EUDAMED, getrennt von FDA |
| Überwachung nach dem Inverkehrbringen | Weniger vorschreibend | Explizite PSURs, PMCF und laufende Überwachung |
| Autorisierungsroute | 510(k)-Freigabe oder PMA-Zulassung | Prüfung durch die Benannte Stelle und CE-Kennzeichnung |
Medizinprodukte der MDR-Klasse III entsprechen in etwa Medizinprodukten der FDA-Klasse III oder neuen Medizinprodukten der Klasse II, die eine PMA benötigen. Medizinprodukte der MDR-Klasse IIa und IIb entsprechen Medizinprodukten der FDA-Klasse II mit mittlerem Risiko, die über das 510(k)-Verfahren zugelassen werden.
Material- und Prozesszertifizierungen für Teile von Rehabilitations-Exoskeletten
ISO 9001 und gleichbleibende Produktion
ISO 9001 trägt dazu bei, dass Form- und Bearbeitungsteile stets gleichbleibende Qualität aufweisen. Vor der Mustererstellung prüft eine Vorproduktionsprüfung der Werkzeuge deren Genauigkeit. Die Prozessüberwachung hält Temperatur, Druck und Zykluszeiten innerhalb der vorgegebenen Grenzen. Die Endkontrolle bestätigt die Abmessungen und das Aussehen des Teils. Materialzertifizierungen und Prüfprotokolle gewährleisten die Rückverfolgbarkeit. Diese Vorgehensweise steigert die Qualität der Teile für Medizinroboter in jeder Produktionscharge.
Auf Basis der Zertifizierungen nach ISO 9001 und IATF 16949 werden die Roboterprodukte strengen Tests unterzogen. Qualitätskontrollen sind in den Produktionsprozess integriert, um sicherzustellen, dass die fertigen Baugruppen den physikalischen Anforderungen standhalten und strenge Spezifikationen erfüllen.
Biokompatibilitäts- und Sterilisationsstandards
Teile, die mit der Haut in Berührung kommen, müssen die Prüfung nach ISO 10993 bestehen. Zytotoxizitäts-, Reizungs- und Sensibilisierungstests belegen ihre Unbedenklichkeit. Die Sterilisationsmethoden variieren je nach Material. Einige Kunststoffe sind autoklavierbar, andere erfordern Ethylenoxid oder Gammastrahlung. Materialwahl und Sterilisationsverfahren müssen aufeinander abgestimmt sein. Diese Biokompatibilität und Sterilisationstoleranz gewährleisten die Patientensicherheit.
Dokumentation und Rückverfolgbarkeit von Teilen für Rehabilitations-Exoskelette
Gerätestammsätze und Chargendatensätze
Jedes Bauteil eines Rehabilitationsexoskeletts benötigt eine Gerätedokumentation. Diese enthält Konstruktionsspezifikationen, Zeichnungen und Prozessschritte. Chargenprotokolle dokumentieren den gesamten Fertigungsprozess. Diese Dokumente belegen, dass jedes Bauteil die Spezifikationen erfüllt.
Materialzertifikate und Prozessvalidierung
Materialzertifikate bestätigen die Legierungs- oder Polymerqualität. Die Prozessvalidierung belegt die zuverlässige Funktion des Verfahrens. Präzisionsprüfungen schließen den Regelkreis und erkennen Abweichungen, bevor fehlerhafte Teile ausgeliefert werden. Aus praktischer Sicht schützt eine umfassende Dokumentation sowohl den Patienten als auch den Hersteller.
NOBLE: Herstellung von Exoskelett-Komponenten für die Rehabilitation – von der Konstruktion bis zur Montage

NOBLE verarbeitet Metall- und Kunststoffteile für Exoskelett-Komponenten. Das Unternehmen nutzt alle in diesem Artikel beschriebenen Verfahren. CNC-Bearbeitung, 3D-Druck, Spritzguss und Blechbearbeitung erfolgen unter einem Dach. Die meisten Exoskelette bestehen aus verschiedenen Materialien. Robuste Metalle werden für Gelenke und Rahmen verwendet, während Kunststoffe und Silikon die restlichen Teile abdecken. Die Zusammenarbeit mit einem einzigen Partner reduziert die Anzahl der Schnittstellen zwischen verschiedenen Zulieferern.
Fachkompetenz in der Metall- und Kunststoffverarbeitung
CNC-Bearbeitung, 3D-Druck, Spritzguss und Blechbearbeitung
NOBLE beherrscht alle vier Bearbeitungsprozesse. CNC-Maschinen fertigen Gelenkgehäuse mit engsten Toleranzen. Fünf-Achs-Bearbeitungszentren realisieren komplexe Kurven an Hüft- und Kniegelenken. Die CNC-Abteilung arbeitet rund um die Uhr für Nachfertigungen. 3D-Drucker stellen individuelle Manschetten anhand von Patientenscandaten her. Spritzguss fertigt Abdeckungen in großen Stückzahlen. Die Blechbearbeitung biegt Rahmenplatten innerhalb weniger Stunden für Prototypen.
Materialauswahl und Prozessoptimierung
Das richtige Material hängt von der Funktion des Bauteils ab. Tragende Gelenke erfordern robuste Metalle wie Titan oder Aluminium. Manschetten benötigen weiches Silikon oder Nylon. Kunststoffabdeckungen eignen sich gut für ABS oder PC. Es gibt kein Allzweckmaterial. Das Team von NOBLE hilft Ihnen, die optimale Kombination zu finden. Für jedes Bauteil wird das passende Material dem richtigen Bearbeitungsprozess zugeordnet. Diese Abstimmung gewährleistet hohe Qualität und niedrige Produktionskosten. Bauteile mit engen Bohrungen werden zur Präzisionsbearbeitung in ein CNC-Bearbeitungszentrum gegeben.
Zertifizierungen und Qualitätssicherung
ISO 9001 und ISO 13485
Norman Noble ist nach ISO 13485 zertifiziert und hält den Standard seit vielen Jahren aufrecht.
NOBLE erfüllt außerdem die Anforderungen der ISO 9001. Diese Norm gewährleistet die gleichbleibende Qualität der Teile in jeder Produktionscharge. Jeder Prozess folgt festgelegten Schritten. Jede Schicht arbeitet mit denselben Einstellungen. Zusammen mit der ISO 13485-Zertifizierung geben diese Standards den Kunden die Gewissheit, dass jede gelieferte Charge einwandfrei ist.
Vollständige Rückverfolgbarkeit und Inspektion
Jede Charge wird von Anfang bis Ende dokumentiert. Materialzertifikate bestätigen die Legierungs- oder Polymerqualität. Prüfprotokolle erfassen Abmessungen und Oberflächenbeschaffenheit. Weicht eine Größe von den Spezifikationen ab, wird in den Protokollen Zeitpunkt und Grund festgehalten. Dieser Detailgrad erleichtert Audits ohne zusätzlichen Aufwand.
Komplettservice für Rehabilitations-Exoskelett-Komponenten
Konstruktion, Prototyping, Produktion und Montage
NOBLE deckt die gesamte Wertschöpfungskette für Rehabilitations-Exoskelett-Komponenten ab. Unsere Designteams optimieren die Fertigung der Teile mithilfe des gewählten Verfahrens. Vor Produktionsbeginn werden Prototypen auf Passgenauigkeit geprüft. Die Produktion lässt sich flexibel an Ihre individuellen Bedürfnisse anpassen. Die Montage erfolgt durch Zusammenbau aller Komponenten zu fertigen Geräten.
Partnerschaft von der Konzeption bis zum fertigen Gerät
Eine frühzeitige Einbindung ist entscheidend für die Entwicklung und Fertigung von Exoskeletten. Das Team von NOBLE berät Sie bei der Materialauswahl, der Prozessgestaltung und der fertigungsgerechten Konstruktion. Dadurch verkürzen sich die Lieferzeiten und Nacharbeiten werden reduziert. Das Ergebnis ist ein reibungsloserer Weg vom Konzept zum fertigen Produkt.
Die fünf vorgestellten Verfahrensfamilien – CNC-Präzisionsbearbeitung, 3D-Druck, Spritzguss, Blechbearbeitung und Verbund- oder Silikonformung – eignen sich jeweils optimal für unterschiedliche Teile von Rehabilitations-Exoskeletten. Aluminiumlegierungen sind ideal für Rahmen, wenn Gewicht eine Rolle spielt. Edelstahl hält hochbelasteten Gelenken stand und ist rostbeständig. Er ist eine robuste Wahl für körpernahe Bereiche. Aluminiumlegierungen eignen sich für Sekundärteile, bei denen Gewichtsersparnis wichtig ist. Wählen Sie Ihr Verfahren anhand der benötigten Genauigkeit und der Stückzahl. CNC ermöglicht enge Toleranzen und reproduzierbare Ergebnisse für komplexe Teile. Ein guter Fertigungspartner ist nach ISO 13485 zertifiziert und übernimmt alle Schritte von der Konstruktion bis zur Montage. Eine qualitativ hochwertige Fertigung gewährleistet die Rückverfolgbarkeit jeder Charge. Zukünftig werden neue Methoden Exoskelett-Teile leichter, sicherer und individueller für jeden Patienten machen.
Häufig gestellte Fragen zu Teilen des Rehabilitations-Exoskeletts
Welches Herstellungsverfahren sollte ich für die Teile des Rehabilitations-Exoskeletts wählen?
Es kommt auf die Form des Teils, die erforderliche Präzision und die benötigte Stückzahl an. CNC eignet sich gut für Metallverbindungen mit engen Toleranzen. 3D-Druck ist ideal für individuelle Manschetten und ältere Modelle. Spritzguss ist optimal für die Herstellung vieler Kunststoffabdeckungen in Serie. Blechbearbeitung eignet sich für flache Rahmenplatten. Wählen Sie die Methode, die Ihren Anforderungen entspricht.
Welche Materialien sind für Exoskelett-Teile, die mit der Haut in Berührung kommen, unbedenklich?
Silikon ist die beste Wahl für Manschetten und Polster. Es bleibt weich, wirkt antibakteriell und erfüllt die Anforderungen der ISO 10993. Medizinischer Edelstahl 316L und Titan sind ebenfalls hautverträglich. Vermeiden Sie nickelhaltige Materialien.
Wie schneiden CNC-Bearbeitung und 3D-Druck im Vergleich bei Exoskelett-Gelenken ab?
CNC-Bearbeitung ermöglicht Toleranzen von ±0.005 mm bei Titan- oder Aluminiumgelenken. Sie ist die erste Wahl für sofort einsatzbereite Serienteile. 3D-Druck eignet sich am besten für frühe Modelle und individuell angepasste Manschetten, nicht jedoch für tragende Gelenke mit engen Toleranzen.
Welche regulatorischen Standards gelten für Teile von Rehabilitations-Exoskeletten?
ISO 13485 regelt das Qualitätsmanagement. Je nach Vertriebsland gelten die FDA-Qualitätssystemvorschriften oder die EU-MDR-Vorschriften. Teile, die mit der Haut in Berührung kommen, müssen die Biokompatibilitätstests nach ISO 10993 bestehen.
Können in einem Exoskelett unterschiedliche Materialien verwendet werden?
Ja. Eine gängige Kombination besteht aus Aluminiumrahmen mit Titan- oder Edelstahlgelenken. Dadurch wird Gewicht an Stellen mit geringer Belastung eingespart und die Stabilität an Stellen mit hoher Belastung erhöht.
Wann ist Spritzguss für Exoskelett-Teile sinnvoll?
Spritzguss spart Kosten, wenn Tausende identischer Kunststoffteile benötigt werden. Er eignet sich gut für Abdeckungen, Gehäuse, Kabelklemmen und Steckverbinder.
Welche Oberflächenbehandlungen tragen dazu bei, dass Exoskelett-Teile länger halten?
Aluminiumteile werden hartanodisiert oder mikro-lichtbogenoxidiert. Edelstahl wird elektropoliert. Diese Beschichtungen schützen vor Verschleiß, Rost und Reinigungsmitteln.
Ist Nylon oder Silikon besser für maßgefertigte Exoskelett-Manschetten geeignet?
Silikon ist weicher und hautfreundlicher für Handschellen, die direkt am Körper getragen werden. Nylon PA12 ist robuster und eignet sich für Bauteile, die flexibel sein müssen. Wählen Sie Silikon für mehr Komfort und Nylon für mehr Stabilität.






