
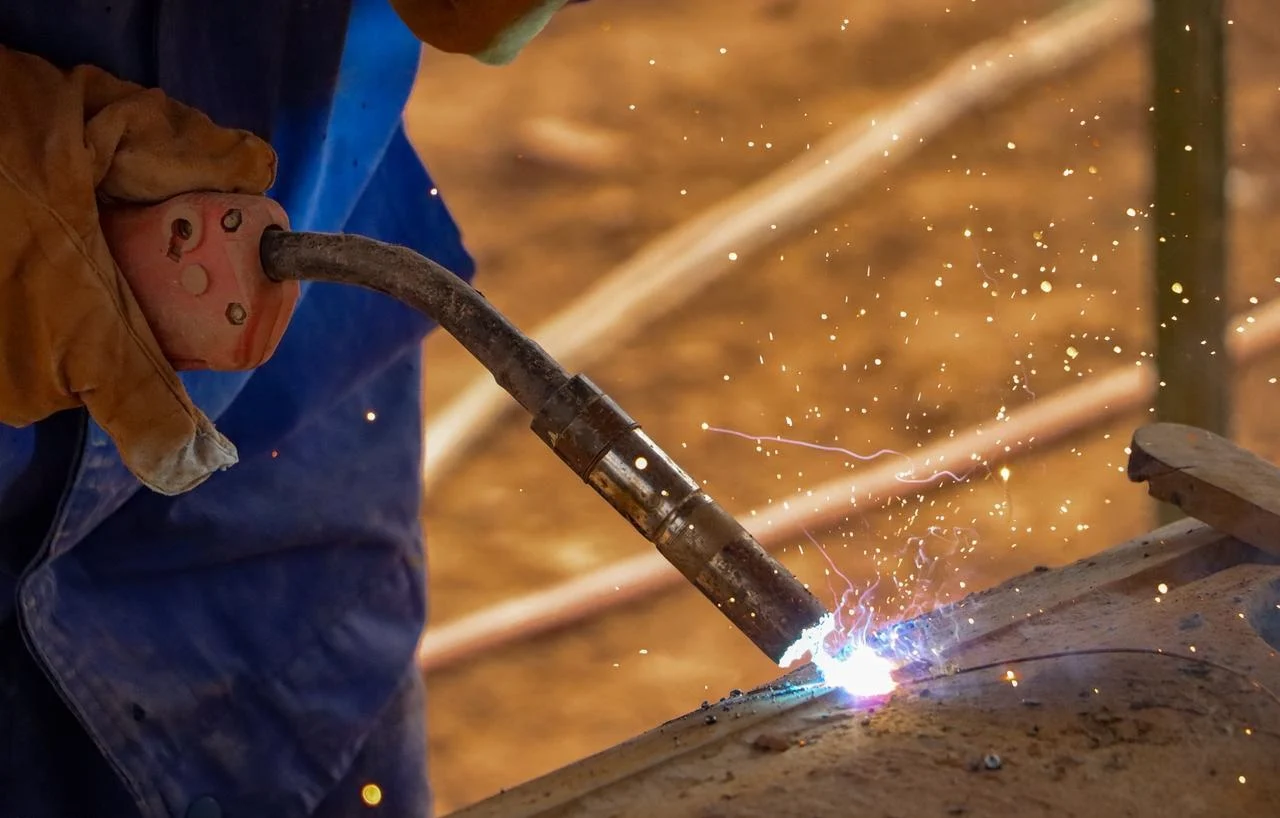
Metallschweißen kommt überall zum Einsatz. So verbinden Fabriken Metallteile dauerhaft miteinander. Das Prinzip ist einfach: Durch Hitze oder mechanische Kraft werden die Atome so nah zusammengebracht, dass sie sich verbinden. Die beiden Teile verschmelzen zu einem Ganzen.
Die Industrietechnik entwickelt sich ständig weiter. Die Schweißverfahren haben sich vervielfacht und sind heute deutlich ausgereifter als noch vor zwanzig Jahren. Für verschiedene Aufgaben gibt es unterschiedliche Techniken. Deshalb ist es wichtig, dass man die Unterschiede kennt, bevor man in der Werkstatt arbeitet.
Was ist Blechschweißen?
Man spricht oft vom Blechschweißen. Aber was ist es eigentlich? Im Kern handelt es sich um einen Fügeprozess. Und dieser findet auf atomarer Ebene statt. Das ist etwas anderes, als einfach zwei Teile zusammenzukleben.
Äußere Energie kommt ins Spiel. Wärme. Mechanische Kraft. Oft eine Mischung aus beidem. Diese Energie stört die ursprüngliche atomare Struktur genau an der Verbindungsstelle der Metallteile. Die Struktur zerfällt kontrolliert. Dann kühlt der Bereich ab. Er erstarrt. Die beiden getrennten Komponenten verschmelzen zu einer einzigen Einheit. Stark. Zusammenhaltend. Dauerhaft.
Verschraubungen oder Nieten verbinden Teile mechanisch. Es bleibt jedoch ein Spalt – ein Verbindungselement. Schweißen hingegen bewirkt etwas völlig anderes. Es erzeugt eine Verschmelzung auf atomarer Ebene. Es gibt keine Naht im herkömmlichen Sinne. Das Ergebnis ist, dass eine Schweißverbindung die Festigkeit des Grundwerkstoffs erreichen kann. Manchmal übertrifft sie diese sogar. Dies trifft auf die meisten mechanischen Verbindungselemente nicht zu.
Welche verschiedenen Arten des Blechschweißens gibt es?
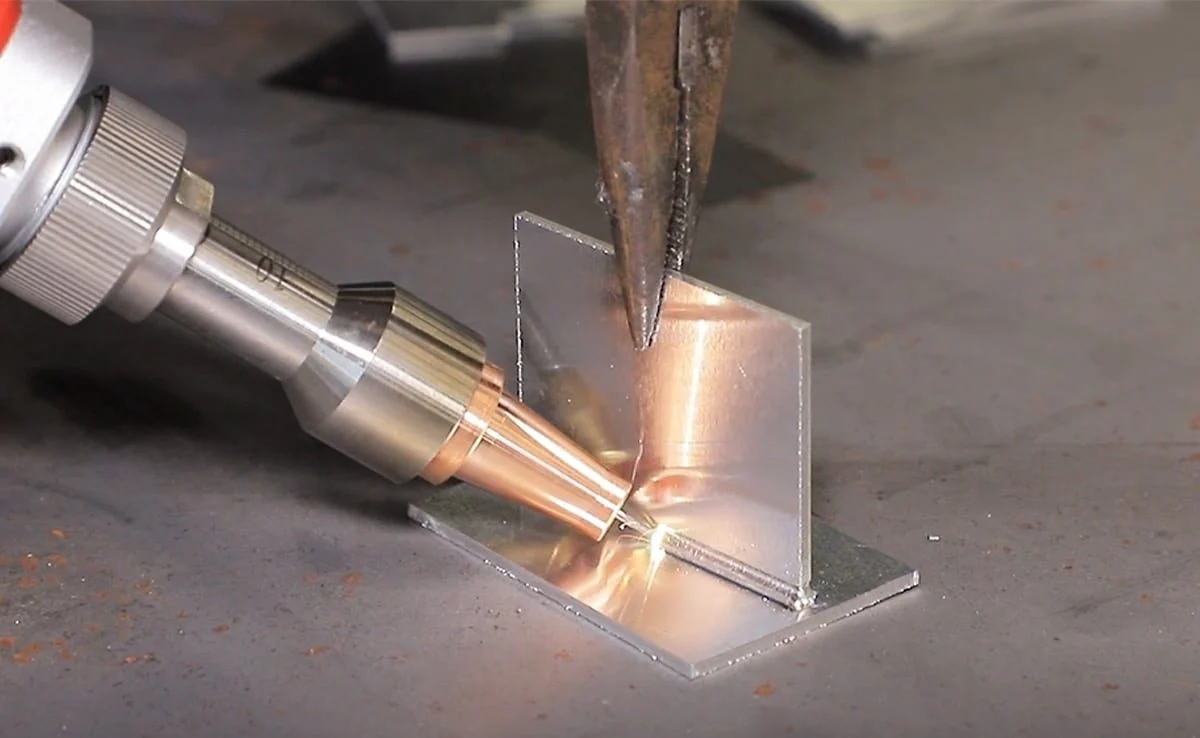
Ingenieure klassifizieren Metallschweißen auf unterschiedliche Weise. Die Energiequelle und das Schweißprinzip spielen dabei eine Rolle. Drei Hauptkategorien decken den Großteil der Schweißvorgänge in der Werkstatt ab. Jede Kategorie hat ihre eigenen Merkmale und eignet sich für unterschiedliche Anwendungen.
Schmelzschweißen
Dies ist die gebräuchlichste Schweißart. Sie wird überall eingesetzt. Das Grundprinzip ist einfach: Die Kanten des Grundwerkstoffs werden erhitzt, bis sie schmelzen. Es bildet sich ein Schmelzbad. Nach dem Erstarren ist die Verbindung fertig. Manchmal wird Zusatzwerkstoff hinzugefügt. Das verbessert die Schweißnahtform und -festigkeit. Nicht immer notwendig, aber oft hilfreich.
Abgeschirmtes Metalllichtbogenschweißen (SMAW)
Man nennt dieses Verfahren auch Stabelektrodenschweißen. Ein Lichtbogen erzeugt die Hitze. Eine mit Flussmittel umhüllte Elektrode führt den Schweißvorgang aus. Die Ausrüstung ist einfach. Es wird keine komplexe Elektronik benötigt. Diese Flexibilität ermöglicht Schweißen in vielen Positionen: Überkopf, vertikal, horizontal – alles ist möglich.
Gas-Wolfram-Lichtbogenschweißen (WIG/WIG)
Dieses Verfahren nennt sich WIG-Schweißen. Argon dient als Schutzgas und schützt das Schmelzbad vor der Umgebungsluft. So entstehen keine Verunreinigungen und keine Oxidation. Das Ergebnis ist eine hochwertige Schweißnaht mit einem sauberen und ansprechenden Erscheinungsbild. Wer Wert auf Optik legt, wählt WIG.
Das Verfahren eignet sich gut für Nichteisenmetalle wie Edelstahl, Aluminium- und Kupferlegierungen. Es gibt zwei Hauptvarianten: das Wolfram-Inertgas-Schweißen (WIG), auch Standard-WIG genannt, und das Metall-Inertgas-Schweißen (MIG). Unterschiedliche Schweißbrenner und Materialzufuhr, aber das Schutzgasprinzip ist gleich.
Unterpulverschweißen (SAW)
Dieses Verfahren mag für Laien ungewöhnlich erscheinen. Der Lichtbogen brennt unter einer Flussmittelschicht. Dieses körnige Flussmittel schirmt die Schweißzone vollständig ab. Es wird keine Gasflasche benötigt. Kein sichtbarer Lichtbogenblitz.
Die Vorteile liegen auf der Hand: Hohe Schweißleistung, gleichbleibende Schweißqualität und geringerer Arbeitsaufwand durch häufige Automatisierung. Die Einschränkung liegt in der Position. Das UP-Schweißverfahren eignet sich am besten für das Schweißen in Flachlage, für mittlere bis dicke Bleche, für die Serienfertigung und für große Konstruktionen wie Schiffe und Brücken. Für kleinere Reparaturen ist es weniger geeignet.
Autogenschweißen (OFW)
Dieses Verfahren nutzt eine Flamme, keinen Lichtbogen. Ein Brenngas vermischt sich mit Sauerstoff. Die Verbrennung erzeugt eine heiße Flamme, die auf das Metall gerichtet wird. Das Gerät ist tragbar, einfach zu bedienen und benötigt keinen Strom.
Arbeiten an Orten ohne Steckdosen. Das ist zwar eine alte Technik, aber sie hat immer noch ihren Platz. Manchmal ist das einfachste Werkzeug das richtige.
Druckschweißen
Bei diesem Verfahren wird mechanische Kraft auf die Grundmetalle ausgeübt. Manchmal wird zusätzlich mäßige Wärme zugeführt. Ziel ist es, die Werkstoffe in einen plastischen Zustand zu versetzen – weich genug, um sich verformen zu lassen, aber nicht flüssig genug, um zu fließen.
Füllmaterial ist im Allgemeinen nicht erforderlich. Die Verbindung entsteht durch das Verschmelzen der Metalle unter Druck.
Widerstandsschweißen
Dieses Verfahren nutzt den elektrischen Widerstand. Strom fließt durch die Grundmetalle. Der Widerstand an den Kontaktflächen erzeugt Wärme. Gleichzeitig wird mechanischer Druck ausgeübt, um die Schweißung abzuschließen.
Zwei Vorteile stechen besonders hervor: Hohe Schweißgeschwindigkeit und minimale Verformung des umgebenden Materials.
Es gibt drei gängige Verfahren: Punktschweißen für einzelne Schweißpunkte, Nahtschweißen für durchgehende Verbindungen und Stumpfschweißen zum Verbinden von Enden. Widerstandsschweißen wird häufig für dünne Blechbauteile eingesetzt. Automobilkarosserien sind ein klassisches Beispiel. Auch Gehäuse für Haushaltsgeräte werden in der Serienfertigung auf diese Weise hergestellt.
Reibschweißen
So funktioniert Reibschweißen: Zwei Werkstücke bewegen sich relativ zueinander, entweder rotierend oder linear. Die Reibung erzeugt Wärme. Die Kontaktflächen werden plastisch verformt. Anschließend wird eine axiale Schmiedekraft aufgebracht. Die Teile verbinden sich dauerhaft.
Die Schweißnahtqualität ist gleichbleibend. Die Verbindungsfestigkeit ist hoch. Dieses Verfahren eignet sich zum Stumpfschweißen von Bauteilen mit kreisförmigem Querschnitt, wie Wellen, Achsen, Rohren und allen anderen runden Teilen, die eine feste, saubere Verbindung ohne Zusatzwerkstoff erfordern. Es wird kein Flussmittel und kein Schutzgas benötigt – nur Bewegung und Druck.
Hartlöten und Löten
Diese beiden Verfahren unterscheiden sich vom Schmelzschweißen. Die Grundwerkstoffe schmelzen nicht. Nur der Schweißzusatzwerkstoff schmilzt. Dieser hat einen niedrigeren Schmelzpunkt als die zu verbindenden Werkstoffe.
Der Bediener erhitzt die Baugruppe. Das Schweißzusatzmaterial schmilzt. Durch Kapillarwirkung wird das geschmolzene Material in den Spalt zwischen den Grundmetalloberflächen gezogen. Anschließend diffundiert das Schweißzusatzmaterial leicht in das Grundmetall. Es bildet sich eine Verbindung. Die Werkstücke selbst schmelzen nicht.
Löten (Weichlöten)
Beim Löten wird ein Lötmetall mit einem Schmelzpunkt unter 450 °C verwendet. Gängige Lötmittel sind Zinn-Blei-Legierungen. Einige neuere Legierungen ersetzen Blei aus Umweltschutzgründen.
Wir verwenden dieses Verfahren für Präzisionsbauteile. Elektronische Bauteile sind das beste Beispiel. Auch Instrumente und kleine Baugruppen werden gelötet. Die Festigkeit der Verbindung ist geringer als bei anderen Schweißverfahren. Für Elektronik ist das ausreichend, für Baustahl jedoch nicht.
Hartlöten
Beim Hartlöten wird ein Schweißzusatzwerkstoff mit einem Schmelzpunkt über 450 °C verwendet. Gängige Werkstoffe sind Kupfer- und Silberlegierungen. Diese Verbindungen weisen eine relativ hohe Festigkeit auf, deutlich höher als beim Weichlöten. In manchen Fällen erreichen sie nahezu die Festigkeit von Schmelzschweißungen.
Wir verwenden Hartlöten für Schneidwerkzeuge, Formen und Rohrverbindungen. Überall dort, wo zwei Metalle verbunden werden müssen, ohne dass das Grundmaterial schmilzt. Das Verfahren eignet sich gut für unterschiedliche Metalle. Beispielsweise für die Verbindung eines Kupferrohrs mit einem Messingfitting oder einer Hartmetallspitze mit einem Werkzeugkörper aus Stahl. Hartlöten bewältigt solche Kombinationen. Schmelzschweißen hingegen versagt oft.
Wie Schweißverfahren die Metallauswahl beeinflussen
Zwischen Schweißverfahren und metallischen Werkstoffen besteht eine enge Wechselwirkung. Unterschiedliche Schweißverfahren stellen spezifische Anforderungen an die Eigenschaften und die chemische Zusammensetzung der Metalle, was sich direkt auf die Auswahl geeigneter Grundwerkstoffe auswirkt.
Wärmeeintragseigenschaften der Prozessgrenzen Metallarten
Die Schweißverfahren unterscheiden sich erheblich hinsichtlich Wärmeeintrag und Aufheizgeschwindigkeit, und diese Unterschiede wirken sich direkt darauf aus, welche Metalle für eine bestimmte Anwendung ausgewählt werden können.
Prozesse mit hohem Wärmeeintrag
Verfahren wie das Unterpulverschweißen (UP-Schweißen) und das Autogenschweißen (OFW) führen dem Werkstück große Wärmemengen zu, was zu einer breiten Wärmeeinflusszone (WEZ) und langsamen Abkühlraten führt. Dies kann Kornvergröberung und eine Verschlechterung der mechanischen Eigenschaften des Werkstoffs zur Folge haben. Diese Verfahren mit hoher Wärmeeinbringung eignen sich besser für Werkstoffe, die weniger empfindlich gegenüber thermischen Einflüssen sind, wie beispielsweise Baustahl und niedriglegierter Stahl. Sie sind generell nicht empfehlenswert für Werkstoffe wie hochfesten Stahl oder hitzebeständigen Stahl, da diese aufgrund von Überhitzung zu Leistungseinbußen neigen.
Prozesse mit geringer Wärmezufuhr
Verfahren wie das Wolfram-Inertgas-Schweißen (WIG/GTAW) und das Widerstandsschweißen führen Wärme schnell und konzentriert auf einen kleinen Bereich zu, wodurch mikrostrukturelle Veränderungen und die Verschlechterung der Materialeigenschaften minimiert werden. Diese Verfahren mit geringer Wärmeeinbringung eignen sich besonders für temperaturempfindliche Werkstoffe wie Edelstahl, Aluminiumlegierungen und hochfesten Stahl, da sie die Integrität und Leistungsfähigkeit der Schweißverbindung erhalten.
Die Abschirmungsmethode bestimmt die Materialeignung
Die Art der Schutzgasabschirmung beim Schweißen hat direkten Einfluss darauf, ob das Metall während des Schweißens oxidiert wird, und ist daher ein entscheidender Faktor bei der Materialauswahl.
Prozesse mit Inertgas- oder Flussmittelabschirmung
Verfahren wie das Wolfram-Inertgas-Schweißen (WIG/GTAW) und das Unterpulverschweißen (UP-Schweißen) bieten eine hervorragende Schutzgasabdeckung, indem sie den Kontakt mit der Atmosphäre effektiv verhindern. Diese Verfahren eignen sich besonders gut zum Schweißen von oxidationsanfälligen Nichteisenmetallen wie Aluminium-, Kupfer- und Titanlegierungen. Werden diese Werkstoffe mit ungeschützten Verfahren geschweißt, können sich schnell Oxidschichten bilden, die zu Fehlern wie Porosität und Schlackeneinschlüssen in der Schweißnaht führen.
Prozesse mit geringer oder keiner Abschirmung
Verfahren wie das Lichtbogenhandschweißen (E-Handschweißen), bei dem lediglich die Elektrodenumhüllung einen grundlegenden Schutz bietet, und das Autogenschweißen (Autogenschweißen) bieten nur begrenzten Schutz. Diese Verfahren eignen sich nicht für leicht oxidierende Nichteisenmetalle. Sie sind vielmehr für Eisenmetalle mit höherer Oxidationsbeständigkeit, wie beispielsweise Baustahl und niedriglegierter Stahl, geeignet.
Der Grad der Schweißverformung beeinflusst die Materialdickenwahl
Unterschiedliche Schweißverfahren erzeugen unterschiedlich starke Verformungen, was wiederum die Wahl der Materialstärke beeinflusst.
Prozesse mit hoher Verzerrung
Verfahren wie das Autogenschweißen (OFW) und das Lichtbogenhandschweißen (SMAW) führen bei dünnen Blechen häufig zu erheblichem Verzug und Verformung. Daher eignen sich diese Methoden besser zum Verbinden von Bauteilen mittlerer bis großer Dicke.
Prozesse mit geringer Verzerrung
Verfahren wie das Widerstandspunktschweißen und das Wolfram-Inertgasschweißen (WIG/GTAW) zeichnen sich durch konzentrierte Erwärmung und eine kleine Wärmeeinflusszone aus, was eine effektive Verzugskontrolle ermöglicht. Diese Verfahren eignen sich ideal zum Schweißen dünner Blechbauteile wie Automobilkarosserien und Gehäuse für Haushaltsgeräte.
Berücksichtigung der Oberflächenbeschaffenheit bei der Auswahl von Blechschweißverfahren
Beim Blechschweißen handelt es sich typischerweise um dünnwandige Bauteile, und die Schweißnahtqualität hängt stark vom Zustand der Materialoberfläche ab. Daher muss bei der Auswahl eines geeigneten Schweißverfahrens der Oberflächenzustand des Grundwerkstoffs sorgfältig geprüft werden, um zuverlässige Schweißverbindungen zu gewährleisten.
Oberflächensauberkeit
Oberflächen, die Öl, Rost oder Walzzunder enthalten.
Wenn Blechoberflächen mit Öl, Rost, Walzzunder oder anderen Verunreinigungen kontaminiert sind, kann die atomare Bindung beim Schweißen beeinträchtigt werden. Dies führt häufig zu Schweißfehlern wie Poren, Schlackeneinschlüssen und unvollständiger Verschmelzung. Für solche Oberflächenbedingungen ist das Lichtbogenhandschweißen (E-Hand) oder das Unterpulverschweißen (UP) eine geeignete Option. Die Flussmittelumhüllung auf E-Hand-Elektroden besitzt desoxidierende und verunreinigungstolerante Eigenschaften, die eine unzureichende Oberflächenreinheit bis zu einem gewissen Grad ausgleichen können. Auch beim UP hat die Flussmittelschicht eine reinigende Wirkung auf das Schmelzbad. Im Gegensatz dazu erfordern Verfahren mit hoher Empfindlichkeit gegenüber Oberflächenreinheit – wie das Wolfram-Inertgasschweißen (WIG) – eine sorgfältige Oberflächenvorbereitung. Soll das WIG-Schweißen angewendet werden, muss die Oberfläche zunächst geschliffen und gereinigt werden, um Verunreinigungen zu entfernen.
Oberflächen mit hohem Reinheitsgrad
Sind Blechoberflächen geschliffen, gereinigt und frei von Verunreinigungen, eignen sich Verfahren wie das Wolfram-Inertgas-Schweißen (WIG) oder das Widerstandspunktschweißen hervorragend. Das WIG-Schweißen bietet eine ausgezeichnete Schutzgasabdeckung und erzeugt saubere, ästhetisch ansprechende Schweißnähte, wodurch es sich ideal für Blechbauteile mit hohen ästhetischen Anforderungen eignet. Das Widerstandspunktschweißen hingegen ermöglicht hohe Schweißgeschwindigkeiten und minimalen Verzug und ist daher bestens für die Serienfertigung von Blechbaugruppen geeignet.
Oberflächen-Ebenheit
Flache Oberflächen
Bei Blechbauteilen mit ebenen Oberflächen ist der Kontakt zwischen den Werkstücken beim Schweißen eng und gleichmäßig. In diesem Fall eignen sich Widerstandspunktschweißen oder Nahtschweißen hervorragend. Diese Verfahren bieten hohe Effizienz und minimalen Verzug bei gleichbleibender Verbindungsqualität und sind daher ideal für die Serienfertigung. Alternativ kann auch das Wolfram-Inertgas-Schweißen (WIG/GTAW) eingesetzt werden, um eine glatte und ästhetisch ansprechende Schweißnaht zu erzielen.
Unebene Oberflächen oder Lücken
Bei unebenen Blechoberflächen oder vorhandenen Montagespalten kann die Schweißqualität beim Widerstandspunkt- und Nahtschweißen beeinträchtigt sein, was häufig zu Fehlern wie unvollständiger Verschmelzung oder mangelndem Einbrand führt. In solchen Fällen sind Lichtbogenhandschweißen (E-Hand) oder Autogenschweißen (AFM) besser geeignet. Beim E-Handschweißen kann der Schweißer den Elektrodenwinkel und die Schweißgeschwindigkeit anpassen, um Spalten effektiv zu füllen. Das Autogenschweißen mit seiner breiteren Flammenabdeckung ermöglicht ein besseres Aufschmelzen des Grundwerkstoffs im gesamten Fügebereich und trägt ebenfalls dazu bei, Spalten zu überbrücken und Passungsfehler auszugleichen.
Oberflächenbeschichtungen
Einige Blechbauteile werden zur Verbesserung der Korrosionsbeständigkeit mit Schichten wie Zink, Zinn oder Chrom beschichtet. Bei der Wahl des Schweißverfahrens muss der Einfluss dieser Beschichtungen auf die Schweißnahtqualität berücksichtigt werden.
Verzinktes Blech
Beim Schweißen von verzinktem Blech verdampft die Zinkschicht unter hohen Temperaturen und erzeugt Zinkdämpfe, die leicht zu Poren in der Schweißnaht führen können. Lichtbogenhandschweißen (E-Hand) ist eine praktikable Alternative, da die Elektrodenumhüllung einen Teil der Zinkdämpfe absorbieren kann. Auch Wolfram-Inertgasschweißen (WIG/GTAW) ist geeignet, da das Schutzgas die Auswirkungen der Zinkdämpfe reduziert. Widerstandspunktschweißen sollte hingegen vermieden werden, da die Zinkschicht die Stromleitung behindert und somit die Schweißnahtfestigkeit verringert.
verzinntes Blech
Beim Schweißen von verzinntem Blech schmilzt die Zinnschicht aufgrund ihres niedrigen Schmelzpunktes leicht und verläuft. Weichlöten ist in diesem Fall eine geeignete Methode. Durch die Verwendung von zinnbasierten Zusatzwerkstoffen wird eine ausreichende Festigkeit der Verbindung erzielt, ohne die Oberflächenbeschichtung des Blechs zu beschädigen.
Über NOBLE – Ihr Partner für Präzisionsfertigung
Wer wir sind
NOBLE ist ISO-zertifiziert. Wir sind ein CNC-Bearbeitungsbetrieb. Unsere Kunden schätzen die hochpräzise Bearbeitung und die fortschrittlichen Fügetechnologien. Unser Kerngeschäft begann mit der subtraktiven Fertigung: Wir bieten CNC-Fräsen, Drehen und Bohren an. Mittlerweile bieten wir auch Laserschweißen an.
Wir haben es uns zur Aufgabe gemacht, unseren Kunden alle benötigten Fertigungsdienstleistungen aus einer Hand anzubieten. Kein Outsourcing. Es ist nicht nötig, Teile an die Schweißerei eines anderen Unternehmens zu schicken. Alles wird von einem einzigen Unternehmen abgewickelt. Das spart Zeit und vermeidet Probleme bei der Qualitätsübergabe.
Unsere Kernkompetenzen
CNC-Bearbeitung ist die Basis. Fräsen, Drehen, Fünf-Achs-Bearbeitung und EDM für komplexe Metall- und Kunststoffbauteile. Enge Toleranzen. Komplexe Geometrien. Der gewohnte NOBLE-Standard, den unsere Kunden erwarten.
Traditionelles Schweißen bleibt im Werkzeugkasten. WIG und MIG eignen sich für dickere Bauteile, Reparaturen und Anwendungen, bei denen die Passgenauigkeit nicht optimal ist. Nicht jede Aufgabe erfordert Laserschweißen. Wir verstehen den Unterschied. Jeder wählt das Verfahren, das am besten zur Zeichnung passt.
Unsere Zertifizierungen (Vertrauen & Qualität)
ISO 9001:2015 ist ein umfassendes Qualitätsmanagementsystem. Es deckt unsere CNC-Bearbeitungs- und Schweißprozesse ab. Gleichbleibende Qualität. Wiederholbarkeit. Rückverfolgbarkeit. Industriekunden erwarten diesen Standard.
ISO 13485:2016 gilt als Goldstandard für die Herstellung von Medizinprodukten. Nicht jeder Betrieb ist zertifiziert. Wir schon. Die Zertifizierung belegt unsere Fähigkeit, Präzisionskomponenten und Schweißbaugruppen für chirurgische Instrumente, Implantate und Diagnosegeräte zu liefern.
Warum mit uns zusammenarbeiten?
„Alles aus einer Hand“ ist keine leere Marketingfloskel. Kunden fertigen Teile auf unseren CNC-Maschinen. Anschließend schweißen wir sie im eigenen Haus. Kein Versand an einen externen Schweißer. Keine logistischen Verzögerungen. Keine Probleme bei der Qualitätsübergabe.
Prozesskompetenz ist entscheidend. Wir wissen, wann Laserschweißen empfehlenswert ist: Hohe Geschwindigkeit, geringe Wärmeeinflusszone. Wir wissen auch, wann WIG-Schweißen die richtige Wahl ist: Dickere Bauteile, hohe Spalttoleranzen. Wir setzen nicht auf eine einzige Technologie, sondern wählen die optimale für Ihre Zeichnung.
Qualität steht an erster Stelle. Jede Schweißnaht wird dokumentiert. Jedes bearbeitete Merkmal wird nachverfolgt. Unsere ISO-Systeme schreiben dies vor. Kunden erhalten alle Unterlagen, die sie für ihre eigenen Audits und behördlichen Einreichungen benötigen. Kein lästiges Hinterherjagen von Zertifikaten. Keine fehlenden Chargenprotokolle. Das System funktioniert.
FAQ
Wie wähle ich zwischen WIG-Schweißen und Lichtbogenhandschweißen für Blechbearbeitung?
Das WIG-Schweißen (GTAW) erzeugt hochwertige, saubere Schweißnähte mit ansprechender Optik. Voraussetzung für das Verfahren sind saubere und gut vorbereitete Oberflächen. Wir verwenden es für dünne Materialien, Edelstahl, Aluminium und überall dort, wo die Optik wichtig ist.
Das Lichtbogenhandschweißen (SMAW) ist unempfindlicher gegenüber Oberflächenverunreinigungen. Rost oder Öl auf dem Metall beeinträchtigen den Schweißprozess nicht. Die umhüllte Elektrode beseitigt die Verunreinigungen. Wir wählen SMAW für Wartungsarbeiten, Kleinserienfertigung und Schweißarbeiten an schwer zugänglichen Stellen. Es ist zwar weniger ästhetisch, aber verzeiht mehr Fehler.
Welches Schweißverfahren eignet sich am besten für Bauteile mit schlechter Passung oder unebenen Oberflächen?
Bei unebenen Oberflächen oder Spalten ist das Lichtbogenhandschweißen (SMAW) oder das Autogenschweißen die bessere Wahl. Beim Lichtbogenhandschweißen kann der Schweißer den Elektrodenwinkel und die Schweißgeschwindigkeit anpassen, um Spalten zu füllen, während das Autogenschweißen eine breite Flammenabdeckung bietet, die das Grundmaterial aufschmilzt und Spalten überbrückt. Widerstandspunktschweißen und Nahtschweißen sind bei schlechter Passung nicht empfehlenswert, da sie zu mangelndem Einbrand neigen.
Wie kann ich ein Angebot für ein Bauteil anfordern, das sowohl bearbeitet als auch geschweißt werden muss?
Kunden senden uns ihre Zeichnung oder ihr CAD-Modell sowie alle Spezifikationen zu Material, Toleranzen und Schweißanforderungen. Unser Team prüft die Konstruktion und empfiehlt die passenden Bearbeitungs- und Schweißverfahren. Anschließend erhalten Sie von uns ein Komplettangebot für die Montage. So entfällt die lästige Abstimmung mit verschiedenen Anbietern.
Wie geht man beim Schweißen von dünnem Blech vor, ohne Verformungen zu verursachen?
Dünnes Blech verzieht sich leicht. Zu viel Hitze ist schädlich. Deshalb setzen Ingenieure Verfahren mit konzentrierter Erwärmung und geringer Wärmezufuhr ein. Laserschweißen ist hierfür ideal. Widerstandspunktschweißen eignet sich für bestimmte Anwendungen. Unser Team kontrolliert zudem die Spannvorrichtungen und Schweißabläufe, um Verformungen zu minimieren. Beim WIG-Schweißen dünner Materialien verwenden wir niedrige Stromstärken und eine präzise Technik. Die Wärme bleibt dort, wo sie hingehört. Das Werkstück bleibt plan.






