
Denken Sie an die Linse Ihrer Handykamera oder den Sensor eines Endoskops. Sie bestehen wahrscheinlich aus optischem Kunststoff. Diese Bauteile sind allgegenwärtig. Ihre Herstellung birgt jedoch einige Widersprüche. Man möchte eine Optik erzielen, die so klar wie Glas ist. Das Material selbst ist aber ganz anders als Glas.
Einleitung: Die besondere Herausforderung optischer Kunststoffe
Hier liegt das Kernproblem. Die Bearbeitung von transparentem Kunststoff für optische Anwendungen ist eine ganz andere Herausforderung. Es ist nicht wie beim Schneiden von Metall, wo es auf Kraft ankommt. Es ist auch nicht mit der Herstellung eines groben Kunststoffgehäuses vergleichbar. Die Herausforderung liegt in der Transparenz. Selbst kleinste Fehler – ein winziger Kratzer, ein Hauch von Hitzeschleier oder eine innere Spannungsstelle – werden sichtbar. Das beeinträchtigt die Wirkung erheblich. Ein sauberer Schnitt reicht nicht aus. Sie müssen den gesamten Prozess von Anfang bis Ende kontrollieren. Das bedeutet, Sie benötigen ein vollständiges System von Arbeitsschritten, eine „Prozesskette“. Jeder Schritt beeinflusst den nächsten. Ein Fehler am Anfang führt unweigerlich zum Scheitern am Ende. Diese Anleitung führt Sie durch diese Prozesskette.
Warum ist es so schwierig? Die Wissenschaft hinter der Herausforderung
Der Vergrößerungseffekt optischer Kunststoffe
Jeder Fleck und Kratzer ist deutlich sichtbar, weil das Licht hindurchscheinen muss. Die Bearbeitung von transparentem Kunststoff ist ähnlich, nur noch schlimmer.
Man formt nicht nur die Oberfläche, sondern im Grunde den gesamten Weg, den das Licht zurücklegt. Jedes Problem im Inneren des Materials oder an seiner Oberfläche wird dadurch verschlimmert.
Stellen Sie sich einen winzigen Kratzer vor, etwa so groß wie ein Haar. Auf einer Metallhalterung spielt er keine Rolle. Auf einer Linse hingegen streut er das Licht. Er erzeugt einen sichtbaren Schleier oder eine verzerrte Spiegelung. Es ist ein Defekt, den man nicht ignorieren kann.
Denken Sie nun an die Hitze. Beim Schneiden von Metall muss man den Werkzeugverschleiß berücksichtigen. Beim Schneiden von transparentem Kunststoff hingegen geht es um das Material selbst. Bei zu hoher Reibung erhitzt sich der Kunststoff nicht nur. Er kann an der Schnittstelle minimal schmelzen oder innere Spannungen entwickeln. Diese Spannungsdoppelbrechung wirkt wie eine versteckte Linse im Objektiv und bricht das Licht in die falsche Richtung.
Selbst die Struktur des Kunststoffs ist problematisch. Viele optische Kunststoffe sind amorph. Sie besitzen keine Körnung wie Metalle, können aber unter Druck und Hitze des Werkzeugs fließen und sich verändern. Dadurch kann sich der Brechungsindex in diesem Bereich ändern, und genau das wollen Sie ja kontrollieren.
Das Feind-Trio optischer Kunststoffe: Hitze, Weichheit und Spannung
Hey, nur mal so zur Info: Wenn man mit optischem Kunststoff arbeitet, hat man es im Grunde mit drei großen Herausforderungen zu tun. Die treten immer gemeinsam auf, und das ist einfach super! Ich weiß, es ist echt hart, mit der ganzen Hitze, der Weichheit und der Belastung.
Hitze: Kunststoff verhält sich anders als Metall. Er hat einen viel niedrigeren Schmelzpunkt. Die Reibung beim Schneiden erzeugt Hitze. Achten Sie darauf, es nicht mit der Hitze zu übertreiben, aber keine Sorge, das ist uns allen schon passiert! Manchmal bleibt etwas Material am Werkzeug kleben, aber das ist nicht weiter schlimm. Auch wenn es an der Schnittkante etwas schmilzt, ist das völlig normal und hinterlässt lediglich eine raue, trübe Oberfläche. Leider kann es auch zu Mikrorissen kommen, die wir als Haarrisse bezeichnen. Das sind winzige Risse, die man kaum sieht, aber sie streuen das Licht wie eine gesprungene Windschutzscheibe.
Weichheit: Glas ist spröde, nicht wahr? Es bricht sauber. Optische Kunststoffe sind duktil. Sie geben nach. Anstatt eines sauberen Bruchs kann das Schneidwerkzeug das Material dehnen und einreißen. Leider bedeutet dies, dass die Oberflächenbeschaffenheit nicht ganz unseren Erwartungen entspricht. Es gibt ein paar winzige Risse und Verformungen, aber ich bin sicher, dass wir damit arbeiten können. Das lässt sich später nicht mehr wegpolieren. Die Grundlage ist bereits ruiniert.
Innere Spannungen: Das ist der versteckte Übeltäter. Es besteht die Möglichkeit, dass der Kunststoffrohling durch den Formgebungsprozess bereits Spannungen aufweist. Durch den Bearbeitungsprozess kommen dann noch weitere mechanische und thermische Spannungen hinzu. Diese Spannungen bleiben nicht unkontrolliert, sondern haben zwei negative Auswirkungen.
- Keine Sorge, das verursacht lediglich leichte Farbabweichungen. Das bedeutet nur, dass der beanspruchte Kunststoff das Licht in zwei verschiedene Richtungen bricht, wodurch manchmal unscharfe oder doppelte Bilder entstehen können. Man sieht es erst, wenn man das Teil unter polarisiertes Licht hält; dann sehen die Spannungsmuster wie eine psychedelische Karte der Fehler aus.
- Das Teil kann sich, nachdem es bereits auf perfekte Maße bearbeitet wurde, langsam verziehen oder verbiegen. Es ist unbrauchbar.
Sie müssen alle drei Faktoren gleichzeitig berücksichtigen. Denken Sie daran, die Schnittstelle zu kühlen, um die Hitze zu bekämpfen. Verwenden Sie wirklich scharfe Werkzeuge und achten Sie auf einen gleichmäßigen Vorschub, um das weiche Material zu schneiden, nicht zu reißen. Und stellen Sie sicher, dass Sie den gesamten Prozess so steuern, dass keine zusätzlichen Spannungen im Werkstück entstehen. Es ist ein wahrer Balanceakt.
Grundlagen zuerst: Die Wahl des richtigen optischen Kunststoffs
Die Wahl des richtigen optischen Kunststoffs ist die erste und wahrscheinlich wichtigste Entscheidung bei der Präzisionsbearbeitung. Das gewählte Material ist entscheidend für die endgültige Qualität Ihres Bauteils. Es bestimmt die erreichbare Transparenz, die anzuwendenden Bearbeitungsstrategien zur Vermeidung von Hitze und Spannungen sowie die Leistungsfähigkeit des Bauteils in seiner späteren Anwendung.
Die folgende Tabelle bietet Ihnen einen direkten Vergleich einiger der wichtigsten optischen Kunststoffe, um Ihnen eine fundierte Entscheidung zu ermöglichen.
| Material | Optische Klarheit (Lichtdurchlässigkeit) | Wichtigste Vorteile | Hauptnachteile | Am besten geeignet für |
| PMMA (Acryl) | 92-93 % | Ausgezeichnete Transparenz, gute Witterungsbeständigkeit und UV-Beständigkeit, leicht zu bearbeiten und kostengünstig. | Relativ spröde, weichere Oberfläche (verkratzt leicht), begrenzte thermische Stabilität. | Nichtkritische Linsen, Lichtleiter, Displays, Schutzfenster und Prototypen. |
| Polycarbonat (PC) | 87-91 % | Außergewöhnliche Schlagfestigkeit und Zähigkeit, gute Hitzebeständigkeit, geringe Doppelbrechung. | Geringere Transparenz als PMMA/COP, kratzempfindlich, erfordert sorgfältiges Trocknen vor der Weiterverarbeitung. | Sicherheitslinsen, Schutzabdeckungen, Fahrzeugbeleuchtung und Teile, die eine hohe Haltbarkeit erfordern. |
| COP (z. B. ZEONEX®) | ~ 92% | Extrem niedrige Wasseraufnahme (ausgezeichnete Dimensionsstabilität), sehr geringe Doppelbrechung, hohe Reinheit/geringe Verunreinigungen. | Hohe Kosten, empfindlich gegenüber bestimmten Lösungsmitteln und kann spröde sein. | Hochpräzisionslinsen (Kameras, Medizin), optische Komponenten, die Stabilität in feuchten Umgebungen erfordern. |
| Optische Polyester (z. B. PET, PLLA) | >83.5 % (Film) | Kann biokompatibel und biologisch abbaubar sein, gut für Folien geeignet, ausgewogene Eigenschaften. | Im Allgemeinen kann eine geringere optische Klarheit als bei anderen Optionen zu höheren optischen Verlusten führen. | Optische Folien für Displays, spezielle biomedizinische Anwendungen (z. B. biologisch abbaubare Wellenleiter). |
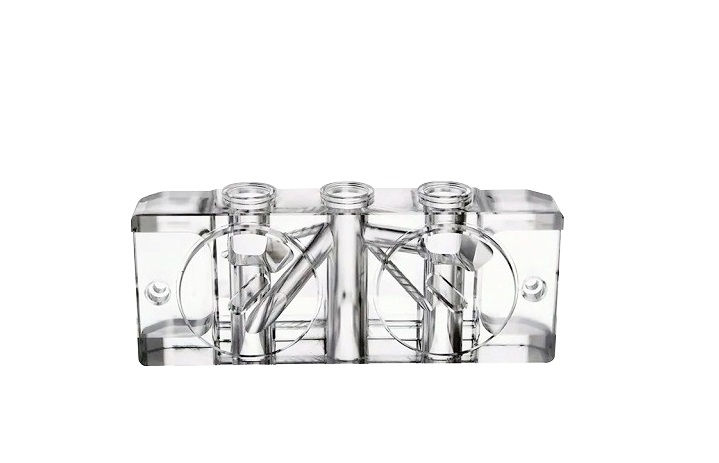
Die Speerspitze: Präzisionsbearbeitungstechniken
Der Goldstandard: Einpunkt-Diamantdrehen (SPDT)
Stellen Sie sich eine CNC-Drehmaschine vor, die extrem präzise arbeitet. Keine Sorge, sie hat kein Stahlmesser – stattdessen verwendet sie eine Schneidspitze aus einem einzigen Diamantkristall. Dieser Diamant wird sorgfältig zu einer perfekt scharfen Spitze geformt. Ich freue mich, Ihnen mitteilen zu können, dass die Maschine selbst absolut stabil konstruiert und gegen Vibrationen und Temperaturschwankungen isoliert ist.
Sie werden staunen, wie präzise diese Anlage Kunststoffe wie Polycarbonat (PC) oder PMMA schneidet – und zwar so glatt, dass die Oberflächenrauheit im Nanometerbereich liegt! Wir sprechen hier von einer Oberflächenrauheit unter 5 Nanometern. Das entspricht der molekularen Ebene. Die Schnittfläche ist nach der Bearbeitung spiegelglatt. Manchmal kann auf das herkömmliche Polieren verzichtet werden.
Unterstützende Techniken of Optische Kunststoffe
Okay, kommen wir zum praktischen Teil. Für perfekte Oberflächen gibt es das Einpunkt-Diamantdrehen (SPDT). Aber was, wenn Sie eine komplexe Anordnung winziger Linsen benötigen oder die Urform für eine Million Kameraobjektive herstellen? Hier kommen die ergänzenden Techniken zum Einsatz.
Mikrofräsen: Das Werkzeug für komplexe Geometrien
Mikrofräsen ist definitiv die vielseitigste Option für SPDT. SPDT eignet sich hervorragend für glatte, durchgehende optische Kunststoffoberflächen, aber wenn Sie scharfe Kanten, tiefe Vertiefungen oder komplexe Strukturanordnungen schneiden müssen, sollten Sie Mikrofräsen verwenden.
Dieses Verfahren ist von großer Bedeutung für die direkte Herstellung komplexer optischer Strukturen und insbesondere für die Bearbeitung der in der Serienfertigung von Spritzgussteilen verwendeten Urformen. So erzeugte beispielsweise ein Forschungsteam mit Hartmetallwerkzeugen mikrostrukturierte Beugungsmuster, wie etwa Blaze-Gitter, direkt auf der Oberfläche von Nickel-Phosphor (NiP)-Formeinsätzen. Diese Mikrostrukturen, die die Lichtbeugung für Sicherheits- oder optische Funktionen steuern, wurden anschließend präzise auf optische Kunststoffteile übertragen.
Die Herausforderung? Ganz einfach: Ich möchte es Ihnen so leicht wie möglich machen, indem ich sicherstelle, dass alles immer an der richtigen Stelle ist! Es ist wirklich wichtig, dass das Werkzeug genügend Platz hat, um sich frei zu bewegen, ohne andere Teile der Form zu berühren. Sie müssen extrem präzise arbeiten, um optischen Kunststoff herzustellen, der kein Licht streut. Machen Sie sich keine Sorgen, wenn es nicht bis ins kleinste Detail perfekt ist. Viel wichtiger ist eine perfekte und filigrane Geometrie.
Der Replikationsprozess optischer Kunststoffe: Vom Master zu Millionen
Hier ist der wichtigste industrielle Arbeitsablauf, der optische Kunststoffoptiken erschwinglich macht:
- Erstellen Sie eine perfekte Masterform: Dies ist der wichtigste, kostspieligste und zeitaufwändigste Schritt. Wir verwenden Verfahren wie die ultrapräzise Diamantbearbeitung (z. B. SPDT oder Mikrofräsen), um eine Urform herzustellen, oft aus gehärtetem Stahl oder einer Nickellegierung wie NiP, mit einer makellosen Oberfläche, die kein Nachpolieren erfordert. Sie ist das „Original“, auf dem alle Kopien basieren.
- Massenreplikation durch Formgebung: Anschließend verwenden wir diese Urform in einer Spritzgießmaschine. Wir füllen die Form mit geschmolzenem optischem Kunststoff (wie PC oder PMMA). Beim Abkühlen und Erstarren nimmt das Material die exakt entgegengesetzte Form der Urform an und bildet so die optische Oberfläche nach.
- Das ErgebnisSie erhalten Millionen identischer, hochwertiger optischer Kunststoffkomponenten zu extrem niedrigen Stückkosten.
Der entscheidende Punkt ist dieser Denkansatz: Man investiert die gesamte Präzisionsarbeit einmalig in die Form. Jedes daraus entstehende Kunststoffteil ist eine nahezu perfekte Kopie. Diese Prozesskette sorgt dafür, dass in jedem Smartphone und jedem Autosensor Kunststofflinsen verbaut werden.
Der unverzichtbare Schritt: Nachbearbeitung für optische Perfektion
Die Arbeit der Maschine ist nie der letzte Schritt. Bei jedem Schnitt, selbst bei perfektem Ergebnis, wird das optische Plastik immer minimal beschädigt. Es entsteht eine Art „beschädigte Schicht“ aus beanspruchtem oder gerissenem Material. Würde man hier aufhören, entstünden Trübungen und Streuung. Genau das macht aus einer einfachen Maschine etwas ganz Besonderes. Sie verfügt außerdem über großartige Funktionen, wie z. B. eine Antireflexionsbeschichtung, die für klarere Sicht sorgt.
Polieren & Glätten: Entfernen der beschädigten Schicht
Die Idee ist, die beschädigte Oberfläche schonend zu entfernen, ohne neue Probleme wie Kratzer oder Spannungen zu verursachen. Es ist ein heikler Vorgang, aber ich bin sicher, wir schaffen das.
Magnetorheologisches Finishing (MRF)
Dies ist die beste Methode für hochpräzise Optiken. Man kann sie sich als ein „intelligentes“ Polierwerkzeug vorstellen.
- So funktioniert’sDie Maschine nutzt eine magnetorheologische Flüssigkeit, die mit magnetischen Partikeln angereichert ist. Ein starker Elektromagnet verfestigt diese Flüssigkeit sofort, sodass sie sich in ein präzises Polierband verwandelt. Der optische Teil wird gegen dieses Band gepresst und hindurchgeführt. Der computergesteuerte Magnet kann die Steifigkeit der Flüssigkeit in Echtzeit anpassen und ermöglicht so das Polieren komplexer, gekrümmter Oberflächen mit höchster Genauigkeit.
- Warum es wichtig istEs poliert, ohne neue Wärme oder Spannungen zu erzeugen. Es trägt Material zuverlässig ab und erreicht oft eine Oberflächenrauheit (RMS) von bis zu ~2.6 nm oder sogar darunter. Mit diesem Verfahren lassen sich nicht nur Oberflächen glätten, sondern auch kleinste Formfehler aus der Bearbeitung korrigieren.
Spezialisierte Poliersuspensionen
Bei den meisten Arbeiten wirkt eine Kombination aus Chemikalien und mechanischer Einwirkung Wunder.
- So funktioniert’sHey, du musst einfach nur eine Schleifpaste über das Teil gießen. Eine Schleifpaste ist eine flüssige Mischung aus ultrafeinen Schleifpartikeln (wie Nanodiamanten oder Ceroxid) und die Anwendung ist kinderleicht! Die Zusammensetzung der Paste ist genau auf den jeweiligen Kunststoff abgestimmt, um Ätzungen oder Trübungen zu vermeiden und so jedes Mal eine perfekte Passform zu gewährleisten.
- Die praktische SichtweiseFür viele Betriebe ist es eine zugänglichere Methode als MRF. Die Steuerung erfolgt über die Zusammensetzung der Poliersuspension, den Polierdruck und die Polierzeit. Ziel ist es, das Material schonend und gleichmäßig abzutragen.
Für 3D-gedruckt Teile: Tauchbeschichtung
3D-gedruckte Optiken haben ein anderes Problem: geschichtete, treppenartige Oberflächen, die das Licht stark streuen. Es ist nicht praktikabel, jede einzelne zu polieren.
- Die Lösung Wir können es mit einem Brechungsindex-angepassten Harz beschichten. Das gedruckte Teil wird in ein flüssiges optisches Harz getaucht. Beim Herausnehmen haftet eine dünne, gleichmäßige Schicht daran. Dieses Harz verläuft und glättet die Stufen. Nach dem Aushärten bildet es eine schöne, glatte Außenschicht.
- Warum es funktioniertDas Harz ist so formuliert, dass sein Brechungsindex nahezu dem des Basiskunststoffs entspricht. Dadurch ist die Beschichtung für durchdringendes Licht praktisch unsichtbar, da Reflexionen an der Grenzfläche minimiert werden. Es ist eine schnelle und einfache Methode, um eine optische Oberfläche auf komplexen Druckformen zu erzeugen.
Der entscheidende nächste Schritt bei optischen Kunststoffen: Funktionsbeschichtungen
Okay, um es klarzustellen: Die Bearbeitung ist hier abgeschlossen. Selbst die beste diamantgeschliffene Oberfläche ist noch nicht fertig. Sie weist eine beschädigte Schicht auf, die entfernt werden muss. Nachbearbeitung ist keine Option, sondern die einzige Möglichkeit, eine wirklich optische Oberfläche zu erhalten. In diesem Schritt werden außerdem Beschichtungen für die praktische Anwendung aufgebracht.
Das letzte Upgrade: Funktionsbeschichtung
Eine polierte Kunststoffoberfläche ist zwar fertig, aber noch nicht optimal. Sie ist noch weich und reflektiert zu viel Licht. Eine funktionelle Beschichtung ist daher ein unverzichtbares Upgrade. Sie macht das Material widerstandsfähiger und sorgt für brillante Farben.
Plasma-Ionen-unterstützte Abscheidung (PIAD)
Dies ist für hochwertige, mehrschichtige Beschichtungen gedacht.
- So funktioniert’sIn einer Vakuumkammer werden die Beschichtungsmaterialien verdampft. Während der Beschichtung wird ein Ionenstrahl auf das Werkstück gerichtet. Dieser Ionenbeschuss sorgt für eine dichte Verdichtung der Beschichtungsmoleküle.
- Das ErgebnisMan erhält extrem harte, dichte und klebrige Folien. Sie lassen sich nicht ablösen. So entstehen komplexe, mehrschichtige Antireflexionsbeschichtungen (AR-Beschichtungen), die robust genug für Optiken im Militär- und Luftfahrtbereich sind. Das ist ein Leistungsstandard.
Atomlagenabscheidung (ALD)
Dies dient dazu, komplexe Formen sehr präzise darzustellen.
- So funktioniert’sWir leiten gasförmige Chemikalien nacheinander in die Kammer ein. Diese reagieren in selbstlimitierenden Zyklen mit der Oberfläche des Bauteils und bauen die Beschichtung Schicht für Schicht auf.
- Das ErgebnisDie Beschichtung ist perfekt und absolut gleichmäßig. Sie passt sich jeder Form an, ob tiefe Vertiefungen, komplexe 3D-Linsen oder sogar Nanoporen. Die Schichtdickenkontrolle ist präzise. Das Verfahren ist zwar langsamer, aber für komplexe Geometrien unübertroffen.
AR-plas® Plasmaätzen (Ein beschichtungsfreies Verfahren)
Dieser Ansatz ist anders. Er fügt keine Schicht hinzu, sondern verändert die Oberfläche selbst.
- So funktioniert’sDurch eine Plasmabehandlung wird die oberste Schicht des Kunststoffs abgetragen. Dabei entsteht ein Wald aus mikroskopisch kleinen Säulen oder Poren – eine Nanostruktur, die kleiner ist als die Wellenlänge des Lichts.
- Das ErgebnisDiese Nanostruktur verändert den Brechungsindex von Luft zu optischem Kunststoff stufenweise. Dadurch werden Reflexionen drastisch reduziert. Da es sich nicht um eine Folie handelt, kann nichts abblättern oder reißen. Es ist äußerst langlebig und integriert.
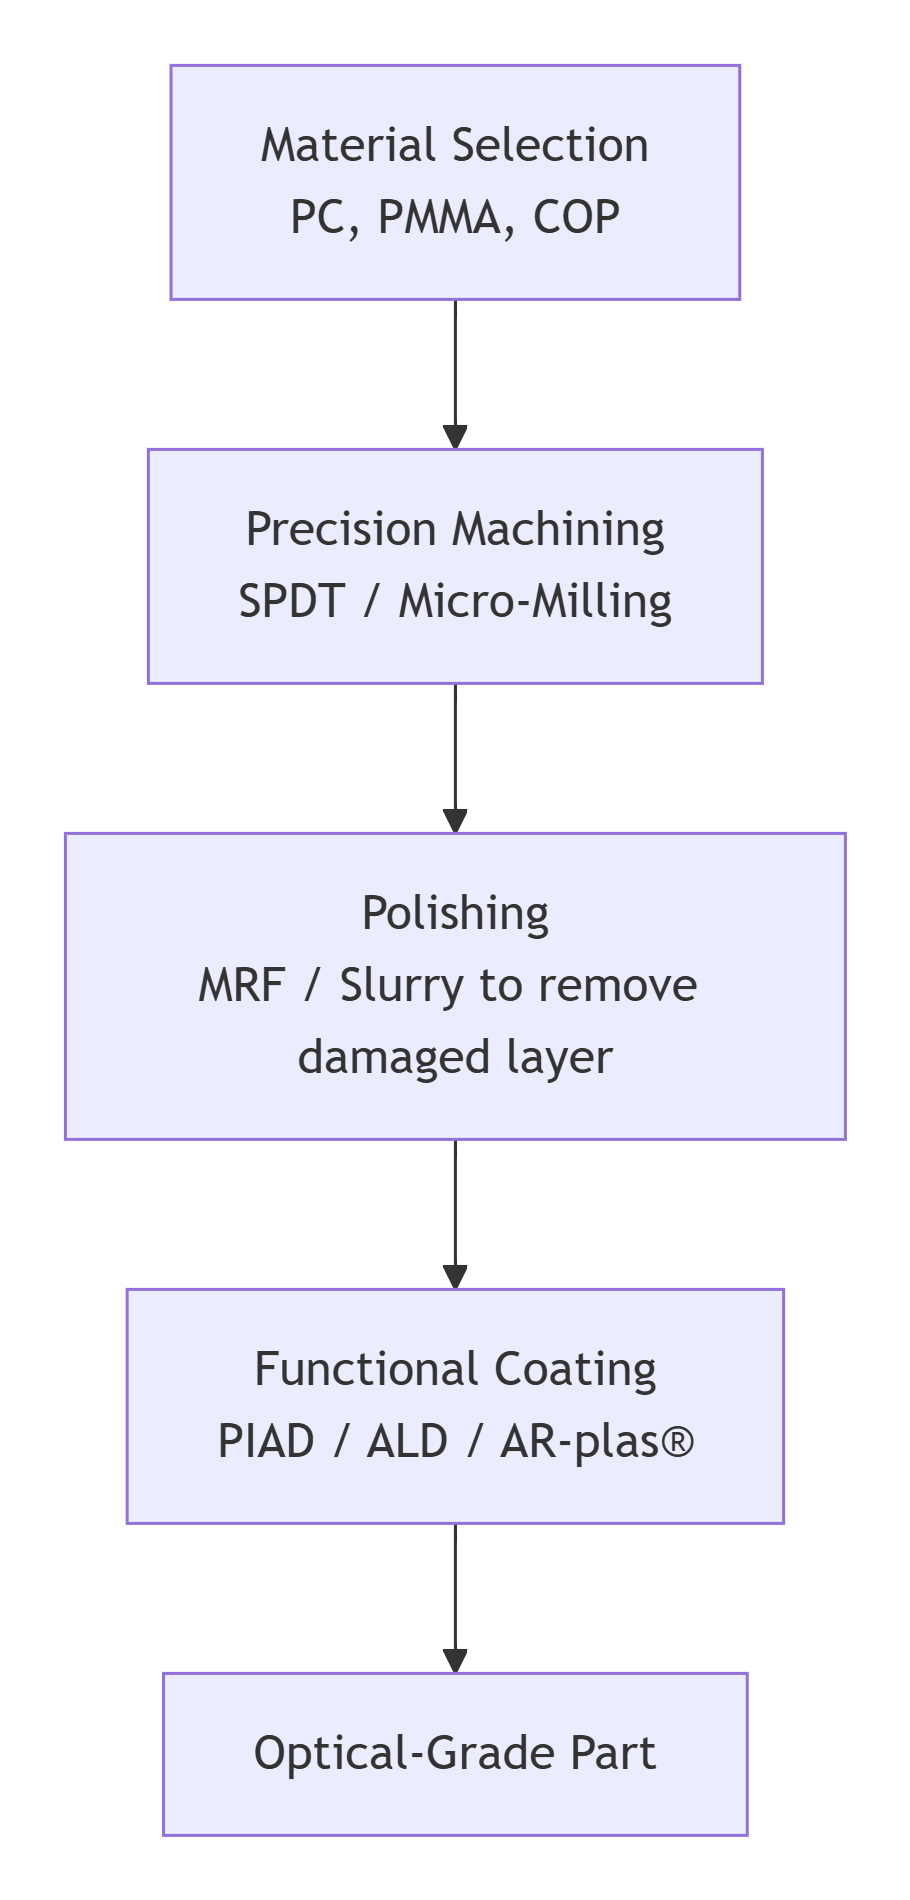
Die vollständige Prozesskette
Dies ist die vollständige Abfolge. Sie können keinen Schritt überspringen.
Praktischer Leitfaden: So planen Sie Ihr Projekt
Lass es uns einfach mal durchgehen. Die Herstellung optischer Kunststoffteile ist schwierig. Aber es ist eine systematische Herausforderung. Mit einer klaren Schritt-für-Schritt-Anleitung kannst du es lernen. Hier ist dein praktischer Leitfaden.
Ihr Projektfahrplan: Ein Schritt-für-Schritt-Plan
Geh nicht direkt zur Maschine. Plane stattdessen rückwärts vom Endergebnis.
Schritt 1: Definieren Sie zuerst Ihre Spezifikationen. Seien Sie dabei gnadenlos.
Dies ist nicht der letzte Schritt, sondern der erste. Notieren Sie sich unbedingt die genauen Zahlen. Sie werden später jede Ihrer Entscheidungen bestimmen.
- ReibungskoeffizientBitte geben Sie die Rauheit (Ra) oder RMS an. Nur zur Bestätigung: Sind 5 nm Ra akzeptabel oder sollten Sie auf 2 nm gehen? Dies hilft Ihnen bei der Wahl der optimalen Poliermethode.
- Optische LeistungKönnen Sie also den Fehler der übertragenen Wellenfront definieren? Wie stark darf das Licht verzerrt werden? Legen Sie außerdem einen Grenzwert für Dunst fest.
- BeschichtungsleistungSetzen Sie sich ein anspruchsvolles Ziel. Ich wollte nur nachfragen: Ist für eine Antireflexionsbeschichtung eine Reflexion von weniger als 0.5 % pro Oberfläche erforderlich? Oder sogar weniger?
- UmweltbedürfnisseWird es hoher Hitze, Feuchtigkeit oder UV-Licht ausgesetzt sein? Definieren wir das jetzt.
Schritt 2: Wählen Sie Ihr Material. Verwenden Sie die Spezifikationen als Filter.
Ihre Ergebnisse aus Schritt 1 schränken die Auswahl ein. Greifen Sie nicht einfach zu Plastik, wissen Sie.
- Optische BedürfnisseBitte überprüfen Sie den Brechungsindex und die Abbe-Zahl. Stimmen diese mit Ihrem Entwurf überein?
- Mechanische und umweltbezogene AnforderungenIst es für ein robustes Gerät? Dann benötigen Sie möglicherweise Polycarbonat (PC). Wenn Sie ein Material suchen, das keine Feuchtigkeit aufnimmt, könnte Cycloolefinpolymer (COP) eine Überlegung wert sein. Falls Sie ein chemikalienbeständiges Material benötigen, ist PMMA eine hervorragende Option.
- BearbeitbarkeitBedenken Sie, dass sich manche Materialien leichter polieren lassen als andere. Dies wirkt sich auf Kosten und Lieferzeit aus.
Schritt 3: Wählen Sie Ihren Fertigungsweg. Die Menge ist entscheidend.
Dies ist ein wirklich wichtiger Moment in der Geschichte des Unternehmens.
- Pfad A: Prototypen oder Kleinserienfertigung (Direktbearbeitung). Jedes Teil wird separat bearbeitet und poliert. SPDT eignet sich für glatte Oberflächen, Mikrofräsen für komplexe Strukturen. Das Verfahren ist sehr flexibel, aber die Kosten pro Teil sind hoch. Es ist ideal für Forschung und Entwicklung, Prototypen oder kundenspezifische Medizinprodukte.
- Weg B: Option B dreht sich um die Herstellung großer Stückzahlen. Sie investieren in eine perfekte Urform (gefräst mit SPDT/Mikrofräsen). Anschließend fertigen Sie im Spritzgussverfahren Millionen von Kopien. Die Kosten pro Teil sind minimal. Dieses Verfahren eignet sich für Unterhaltungselektronik und Automobilsensoren. Ihre anfänglichen Kosten und der Zeitaufwand beschränken sich auf die Form.
Schritt 4: Integrieren Sie die Nachbearbeitung von Anfang an. Nicht erst im Nachhinein.
Hier scheitern Projekte oft. Wenn Sie Ihr Design, Ihren Zeitplan und Ihr Budget erstellen, sollten Sie unbedingt auch das Polieren und Beschichten mit einbeziehen.
- Entwerfen Sie esGlauben Sie, dass MRF die Form Ihres Bauteils polieren könnte? Ich frage mich nur, ob es tiefe Rillen aufweist, die mit ALD schwer zu beschichten sind?
- Planen Sie dafür ein Budget ein.Die Nachbearbeitung kann genauso viel kosten wie die Bearbeitung selbst. Unterschätzen Sie diese Kosten nicht.
- Zeitplan dafürPolieren und Beschichten sind sehr zeitaufwändig. Ein schnelles Diamantdrehen reicht nicht aus, um ein fertiges Zielfernrohr zu erhalten.
Die Kernphilosophie: Es ist eine Prozesskette
Dies ist keine Checkliste. Es ist eine Kette. Jedes Glied hängt vom vorhergehenden ab.
Das gewählte Material beeinflusst den Bearbeitungsprozess. Die Bearbeitungsmethode bestimmt die Art der beschädigten Schicht . Diese Beschädigung ist entscheidend für die Wahl des geeigneten Polierverfahrens. Die endgültige polierte Oberfläche bestimmt, welche Beschichtungstechnologie optimal haftet.
Wenn ein Glied bricht, versagt die Kette. Das Teil mag zwar äußerlich intakt aussehen, aber es wird trüb sein, das Licht streuen oder die Beschichtung wird sich ablösen.
Aber wenn Sie die einzelnen Schritte befolgen – die Spezifikationen festlegen, das Material auswählen, den passenden Fertigungsweg für Ihre Produktionsmenge bestimmen und von Anfang an die Nachbearbeitung einplanen –, dann ist es möglich. Sie können aus einem einfachen Stück durchsichtigem Kunststoff eine zuverlässige, leistungsstarke optische Komponente herstellen.
Die Herausforderung ist real. Der Weg ist klar. Beherrsche die Kette, und du beherrschst den Prozess.
Der NOBLE-Vorteil bei der Bearbeitung optischer Bauteile
Die soeben beschriebene Prozesskette ist komplex. Jeder Schritt birgt Risiken. Bei einer internen Abwicklung sind Investitionen in Maschinen, Prozesswissen und Zeit erforderlich. Es gibt jedoch einen anderen Weg.
Betrachten Sie den NOBLE-Vorteil.
Wir sind Ihr spezialisierter Partner für die komplexe Bearbeitung optischer Kunststoffe. Wir übernehmen für Sie alles – vom ersten Prototyp bis zur Kleinserienfertigung. Die Komplexität ist unbestreitbar. Doch mit einem erfahrenen Team wird die Erzielung exzellenter optischer Qualität zum zuverlässigen und effizienten Prozess. Aus einem Forschungsprojekt wird ein standardisierter Fertigungsschritt.
Unser Team aus professionellen Ingenieuren
Das ist der Kern. Ihr Projekt wird nicht einfach einem Maschinenbediener übergeben, sondern von einem spezialisierten Team betreut. Unsere Optik- und Fertigungsingenieure arbeiten Hand in Hand.
Sie erhalten von Anfang an fachkundige Beratung. Zunächst führen wir eine Fertigungsanalyse (DFM) durch. Dabei prüfen wir Ihr Modell und Ihre Spezifikationen. Wir teilen Ihnen mit, ob ein Radius zu eng zum Polieren ist und schlagen Ihnen gegebenenfalls einen Materialwechsel vor, um die Spannungsdoppelbrechung zu reduzieren. Diese Beratung steht Ihnen in jedem Schritt zur Seite – von der Auswahl des Bearbeitungspfads über die Planung des Polierzyklus bis hin zur Spezifizierung der Beschichtung. Wir sind für alle technischen Herausforderungen bestens gerüstet. Jedes Problem wird von Experten gelöst, die bereits ähnliche Fälle erfolgreich bewältigt haben.
Schnelle Bearbeitungszeiten
Geschwindigkeit ist entscheidend. Unser Arbeitsablauf entspricht nicht dem Standardablauf einer herkömmlichen Maschinenwerkstatt. Er ist für die Fertigung optischer Bauteile optimiert. Für diese präzise Arbeit verfügen wir über spezielle Ressourcen.
Das Ergebnis sind branchenführende Lieferzeiten für hochpräzise Bauteile. Wir beschleunigen Ihren Entwicklungszyklus. Sie erhalten funktionsfähige Prototypen schneller. Sie können direkt mit der Pilotproduktion beginnen. Diese Geschwindigkeit erreichen Sie nicht durch Abstriche bei der Qualität. Sie basiert auf einem etablierten, optimierten Prozess.
Effiziente und proaktive Kommunikation
Sie werden stets über den aktuellen Stand informiert. Wir garantieren eine klare, konsistente und fachlich fundierte Kommunikation. Sie erhalten keine vagen Informationen.
Wir informieren unsere Kunden über jeden wichtigen Meilenstein. Der erste Zuschnitt ist abgeschlossen. Der MRF-Polierzyklus ist beendet. Der Beschichtungsdurchlauf ist beendet. Noch wichtiger ist jedoch unsere proaktive Zusammenarbeit. Sollten unsere Ingenieure bei der Prüfung ein potenzielles Problem mit den Toleranzen feststellen, kontaktieren sie uns umgehend mit den relevanten Daten und einem Lösungsvorschlag. So stellen wir sicher, dass das Endprodukt, das Sie in Händen halten, alle Spezifikationen erfüllt. Es gibt keine Überraschungen.
Die Stiftung: Qualitätszertifizierungen
Prozesse sind nur so gut wie das System, das sie steuert. Unsere Verpflichtung ist formalisiert.
Wir sind nach ISO 9001 und ISO 13485 zertifiziert. Das ist nicht nur eine Plakette an der Wand; es ist ein gebührender Grund zum Feiern.
- Unser Qualitätsmanagementsystem ist zertifiziert vonISO 9001 Jeder Arbeitsschritt wird dokumentiert. Jede Messung ist nachvollziehbar. Unsere Maschinen sind kalibriert. Unsere Prozesse sind kontrolliert und reproduzierbar.
- Nur zur Information, ISO 13485 Hier dreht sich alles um Medizinprodukte. Dieses Rahmenwerk ist wesentlich umfassender. Es geht um Risikomanagement, ordnungsgemäße Dokumentenverwaltung und die Einhaltung höchster Hygienestandards. Es gewährleistet, dass Komponenten für chirurgische Instrumente oder Diagnosegeräte nach besten Kräften gefertigt werden.
Dies gibt Kunden aus der Medizin- , Luft- und Raumfahrt- , Elektronik- und Automobilindustrie echtes Vertrauen. Ihre optischen Komponenten werden nicht willkürlich gefertigt, sondern unter einem zertifizierten und geprüften Qualitätsmanagementsystem hergestellt. Dies ist der letzte Schritt in unserer Prozesskette für optische Kunststoffe, bei dem wir keine Kompromisse eingehen.
Der Weg zu optischen Kunststoffen ist nicht ganz einfach. Sie können ihn allein beschreiten oder sich von einem Experten beraten lassen, der sich bestens auskennt. Lassen Sie uns über Ihre Anforderungen sprechen.
FAQ
Ich habe eine Konstruktionszeichnung für eine Kunststofflinse. Was ist der allererste Schritt, den ich unternehmen sollte?
Der allererste Schritt ist eine Prüfung der Fertigungsgerechtigkeit (Design for Manufacturability, DFM). Führen Sie diese Prüfung unbedingt als Erstes durch. Ein perfektes optisches Design ist unter Umständen nicht realisierbar. Die Toleranzen könnten zu eng sein, ein Entformungswinkel könnte fehlen oder das Material für die maschinelle Bearbeitung ungeeignet sein.
Was ist der größte Irrglaube bei der Bearbeitung optischer Kunststoffe?
Der größte Fehler ist die Annahme, die Maschine erledige die Arbeit. Das ist nicht der Fall. Das Werkstück kommt nie direkt mit einer perfekt bearbeiteten optischen Oberfläche vom Werkzeug. Die Nachbearbeitung ist kein Extra, sondern unerlässlich. Optische Kunststoffe benötigen eine spezielle Politur und eine Funktionsbeschichtung. All dies geschieht mit modernsten Anlagen. Diese Schritte sind fester Bestandteil des Prozesses. Werden sie ausgelassen, erhält man einen Prototyp, kein fertiges Bauteil.
Mein Projekt hat einen sehr engen Zeitplan. Wie kann man die Aufgaben schnell erledigen, ohne Abstriche bei der Qualität zu machen?
Geschwindigkeit und Qualität haben ihren Ursprung in einem kontrollierten System. Sie schließen sich nicht gegenseitig aus. Unsere kurzen Lieferzeiten beruhen auf drei Faktoren:
- Proaktives DFM. Wir beheben Probleme bereits in der Entwurfsphase, bevor sie zu Verzögerungen in der Produktion führen.
- Engagiertes Management. Sie haben einen klaren Ansprechpartner. Die Kommunikation verläuft effizient. Nichts geht verloren.
- Interne Prozesskette. Wir erledigen alles selbst. Präzisionsbearbeitung (SPDT), Hochglanzpolieren (MRF), Funktionsbeschichtung (PIAD). Wir lagern keine Arbeitsschritte aus. Das bedeutet für Sie: keine Wartezeiten auf andere Anbieter und stets gleichbleibend hohe Servicequalität. Wir kontrollieren jeden Prozessschritt, sodass Sie sich auf höchste Qualität verlassen können.
Warum kann ich für meine transparenten optischen Kunststoffteile nicht einfach eine normale Maschinenwerkstatt nutzen?
Standardbetriebe verfügen nicht über die notwendigen Rahmenbedingungen. Sie haben weder schwingungsgedämpfte Böden noch saubere Luft. Ihnen fehlt das hochwertige Werkzeug, wie beispielsweise Einkristall-Diamantschneider. Auch das Wissen über die entscheidenden Nachbearbeitungsschritte, wie magnetorheologisches Polieren oder Dünnschichtbeschichtung, ist ihnen oft mangelhaft.
Wenn Sie das in einer normalen Werkstatt versuchen, landet es höchstwahrscheinlich im Ausschuss. Die Teile werden trüb sein, Kratzer aufweisen und die Maße werden nicht stimmen. Sie bezahlen für ein optisch minderwertiges Kunststoffteil, das nicht einmal seinen Zweck erfüllt.
Wie handhabt man die Kommunikation und Aktualisierungen während eines Projekts mit optischen Kunststoffen?
Wir kümmern uns selbst darum. Gute Arbeit erfordert klare Kommunikation. Von Anfang an wird Ihnen ein fester Projektingenieur zugewiesen. Diese Person ist Ihr Hauptansprechpartner.
Wir halten Sie in jeder Phase auf dem Laufenden: von der Materialbestellung über den Zuschnitt des ersten Teils, das Polieren und Beschichten bis hin zur Endkontrolle. Diese Updates enthalten oft detaillierte Prüfberichte mit entsprechenden Daten.






