
Was ist CNC-Bearbeitung in hohen Stückzahlen?
Bei der CNC -Hochvolumenbearbeitung handelt es sich um das automatisierte, hochpräzise und hocheffiziente Schneiden und Formen von Werkstoffen wie Metallen und Kunststoffen mithilfe von computergesteuerten (CNC) Werkzeugmaschinen, wobei identische Bauteile in großen Stückzahlen hergestellt werden.
Die CNC-Großserienfertigung ist stark auf automatisierte Anlagen, optimierte Bearbeitungsprogramme, spezielle Werkzeugvorrichtungen und ein systematisches Produktionsmanagement angewiesen, um die niedrigsten Stückkosten, die höchste Produktionsgeschwindigkeit und die stabilste Qualität zu erreichen.
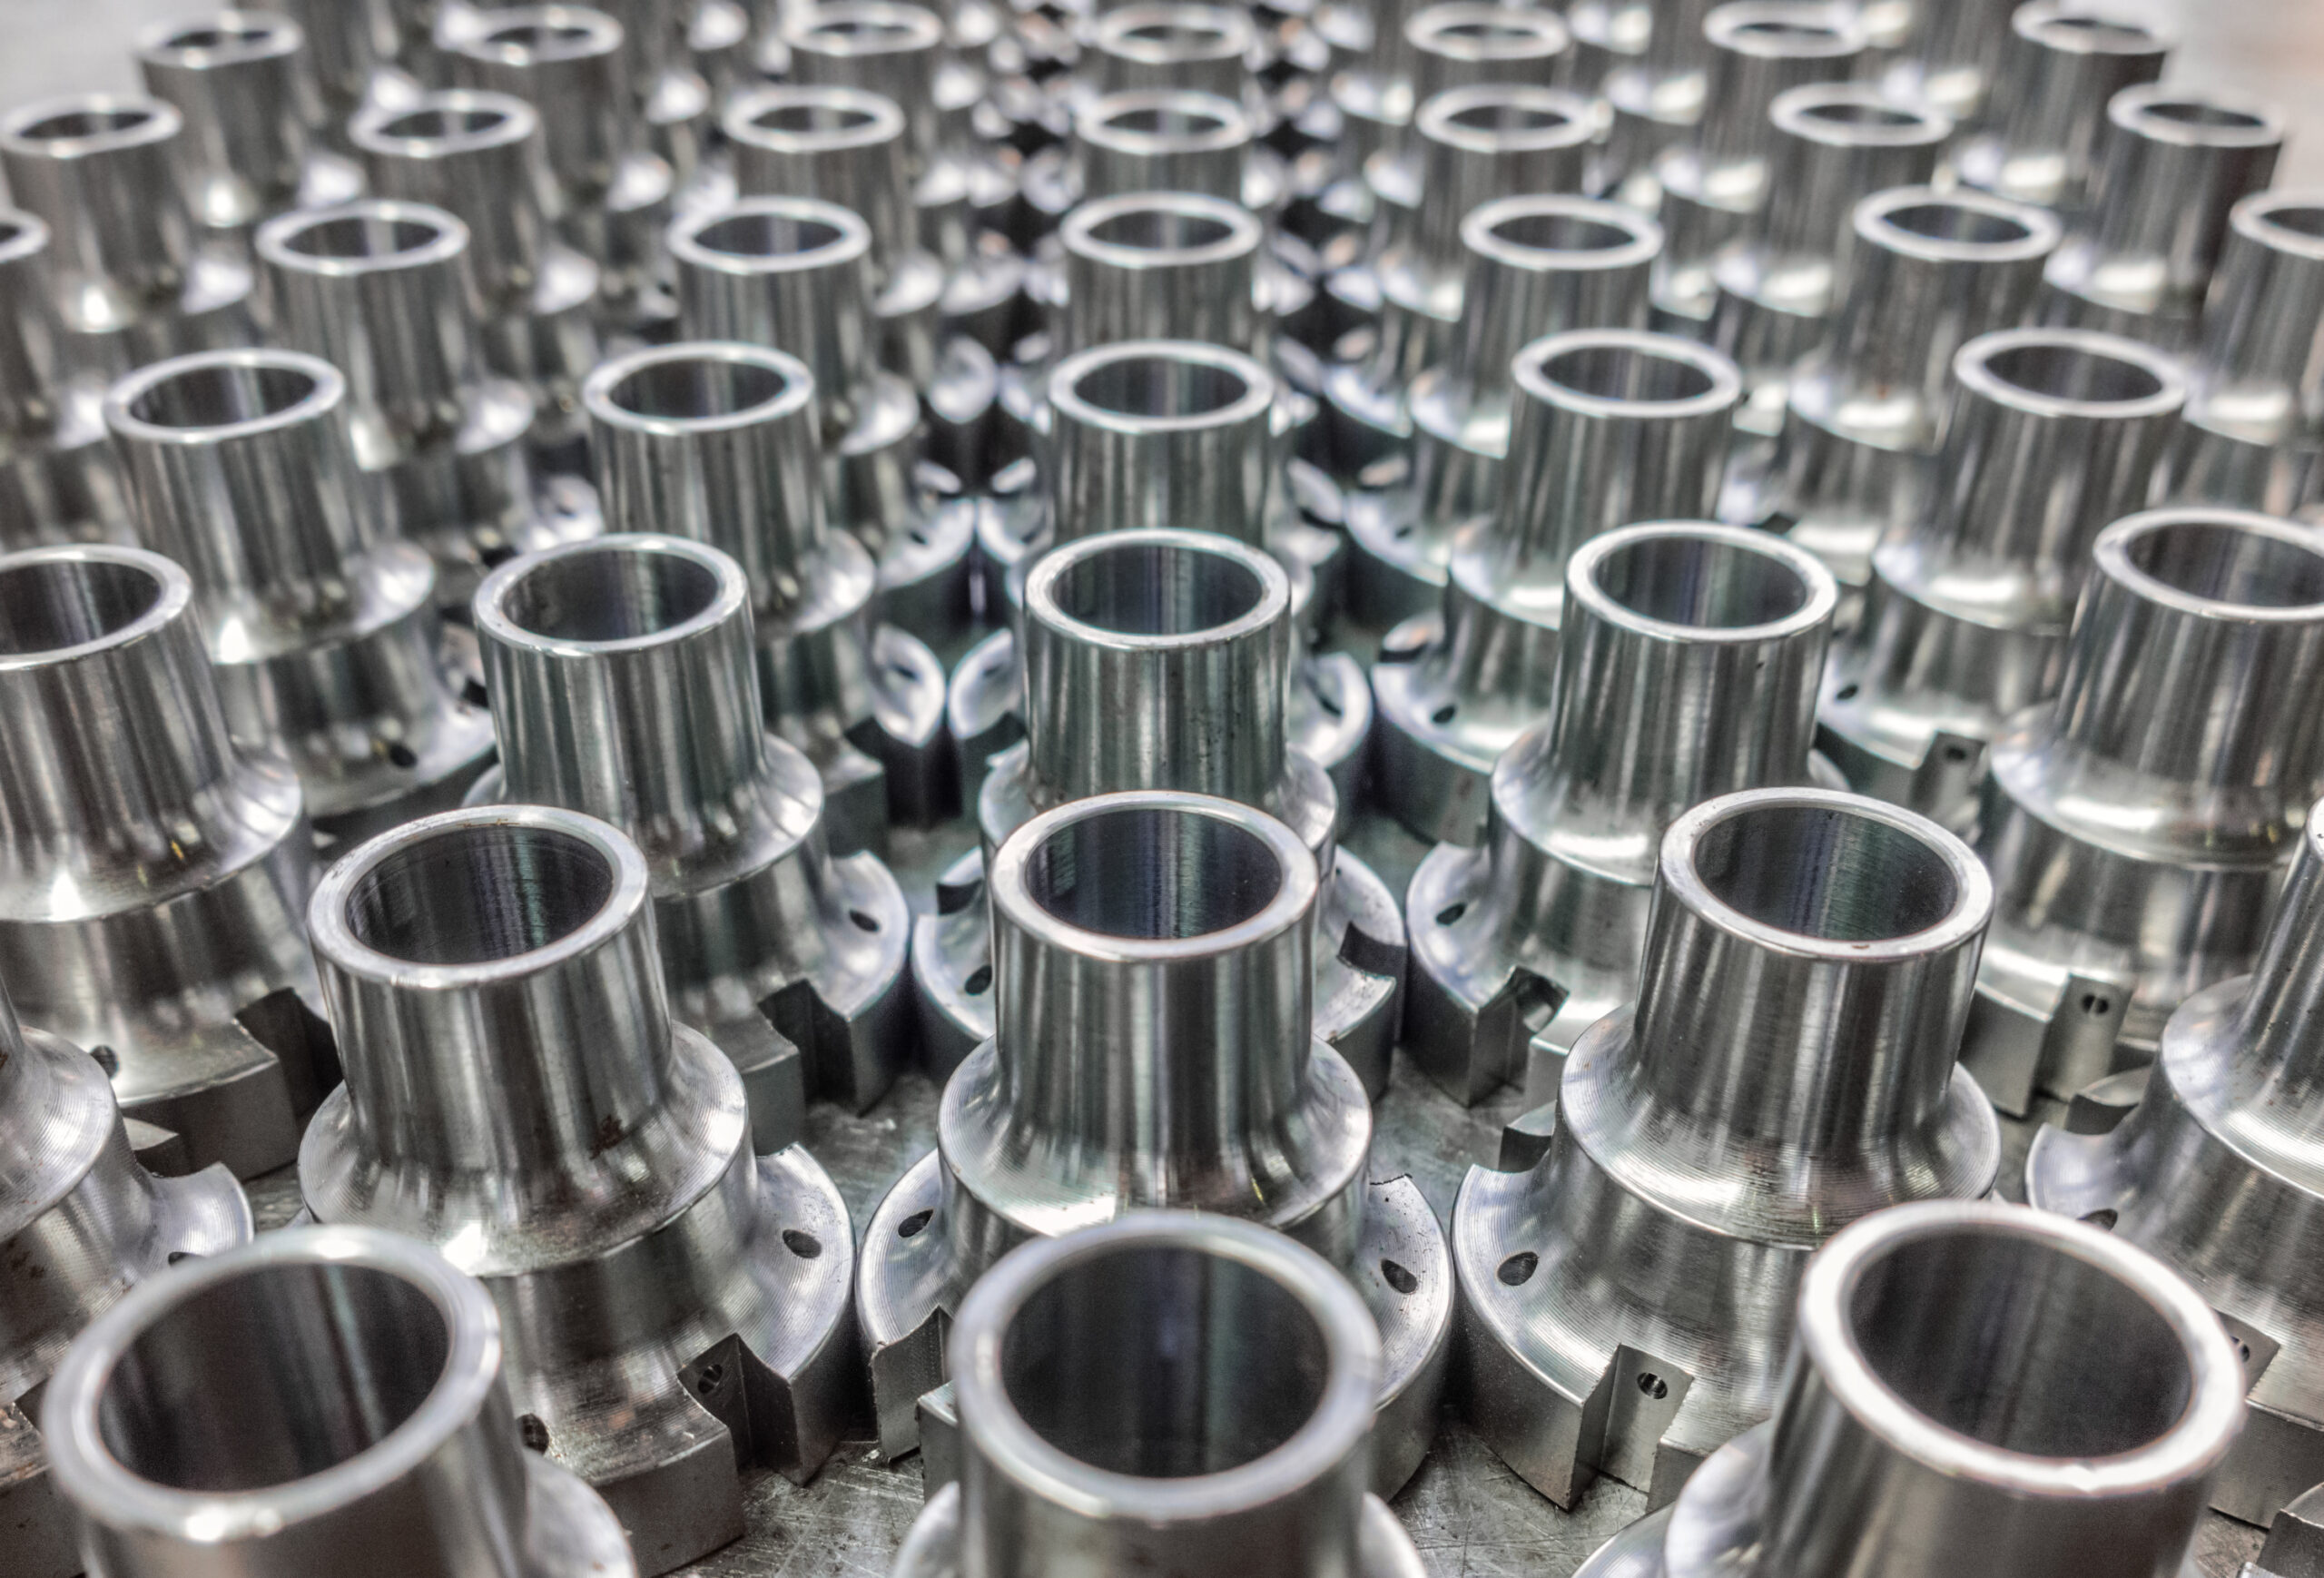
Materialauswahl für CNC-gefertigte Teile in Großserie
Aluminium
Aluminiumlegierungen zählen zu den am häufigsten verwendeten Werkstoffen für die Serienfertigung, insbesondere Sorten wie 6061 und 7075. Sie bieten eine vorteilhafte Kombination aus geringem Gewicht und mittlerer Festigkeit sowie hervorragender Bearbeitbarkeit. Dies ermöglicht hohe Schnittgeschwindigkeiten und reduzierten Werkzeugverschleiß, wodurch die Produktionseffizienz deutlich gesteigert und gleichzeitig die Stückkosten gesenkt werden.
Edelstahl
Austenitische Edelstähle der Sorten 304 und 316 werden aufgrund ihrer hervorragenden Korrosionsbeständigkeit, Festigkeit und Langlebigkeit ausgewählt. Obwohl ihre Bearbeitung schwieriger ist als die von Aluminium und daher strengere Anforderungen an Schneidwerkzeuge und Bearbeitungsparameter stellt, sind sie in Branchen, die Korrosionsbeständigkeit und hygienische Bedingungen erfordern, wie beispielsweise in der Medizintechnik, der Lebensmittelverarbeitung und der chemischen Industrie, unverzichtbar.
Kohlenstoffstahl
Kohlenstoffstähle wie 1018 und 1045 sind aufgrund ihrer hohen Festigkeit, guten Zähigkeit und geringeren Kosten die bevorzugte Wahl für in Serie gefertigte Strukturbauteile.
Kohlenstoffstahl ist gut bearbeitbar und kann durch Wärmebehandlung weiter gehärtet werden. Er wird häufig zur Herstellung von Zahnrädern, Wellen, Schrauben und verschiedenen mechanischen Gehäusen verwendet und findet breite Anwendung in der Automobilindustrie und im Anlagenbau.
Messing
Messinglegierungen (wie z. B. C360) sind für ihre hervorragende Zerspanbarkeit bekannt und werden daher auch als „Automatenmessing“ bezeichnet. Bei der Zerspanung weisen sie ausgezeichnete Spanbrucheigenschaften auf, was eine sehr hohe Oberflächengüte und Maßgenauigkeit bei gleichzeitig langer Werkzeugstandzeit ermöglicht.
Messing wird häufig für Bauteile verwendet, die Präzision, elektrische Leitfähigkeit, Korrosionsbeständigkeit und geringe Reibung erfordern, wie z. B. Ventile, Rohrverbindungsstücke, elektronische Steckverbinder und Schlösser.
Kunststoff
Kunststoffe wie Nylon, POM (Acetal) und ABS. Diese Materialien sind isolierend, leicht, chemikalienbeständig und benötigen bei der Bearbeitung kein Kühlmittel, wodurch sie besonders sauber sind.
Technische Kunststoffe lassen sich problemlos und mit hohen Geschwindigkeiten bearbeiten und eignen sich daher für die Herstellung von leicht belasteten Strukturbauteilen, Isolierteilen, Lagern und verschiedenen Gehäusen. Sie finden breite Anwendung in der Massenproduktion von Unterhaltungselektronik und Fahrzeuginnenausstattungen.
Titan
Titanlegierungen wie Ti-6Al-4V sind zwar mit hohen Materialkosten verbunden und stellen erhebliche Herausforderungen bei der Bearbeitung dar, bleiben aber aufgrund ihres außergewöhnlich hohen Festigkeits-Gewichts-Verhältnisses, ihrer hervorragenden Korrosionsbeständigkeit und ihrer Biokompatibilität unersetzlich.
Die Massenbearbeitung von Titanlegierungen erfordert spezielle Ausrüstung und Verfahren und dient in erster Linie High-End-Anwendungen wie Triebwerkskomponenten für die Luft- und Raumfahrt, Hochleistungs-Rennsportteilen und chirurgischen Implantaten.
Der Einfluss der mehrachsigen CNC-Bearbeitung auf die Effizienz der Serienfertigung
Reduzierung der Montageschritte
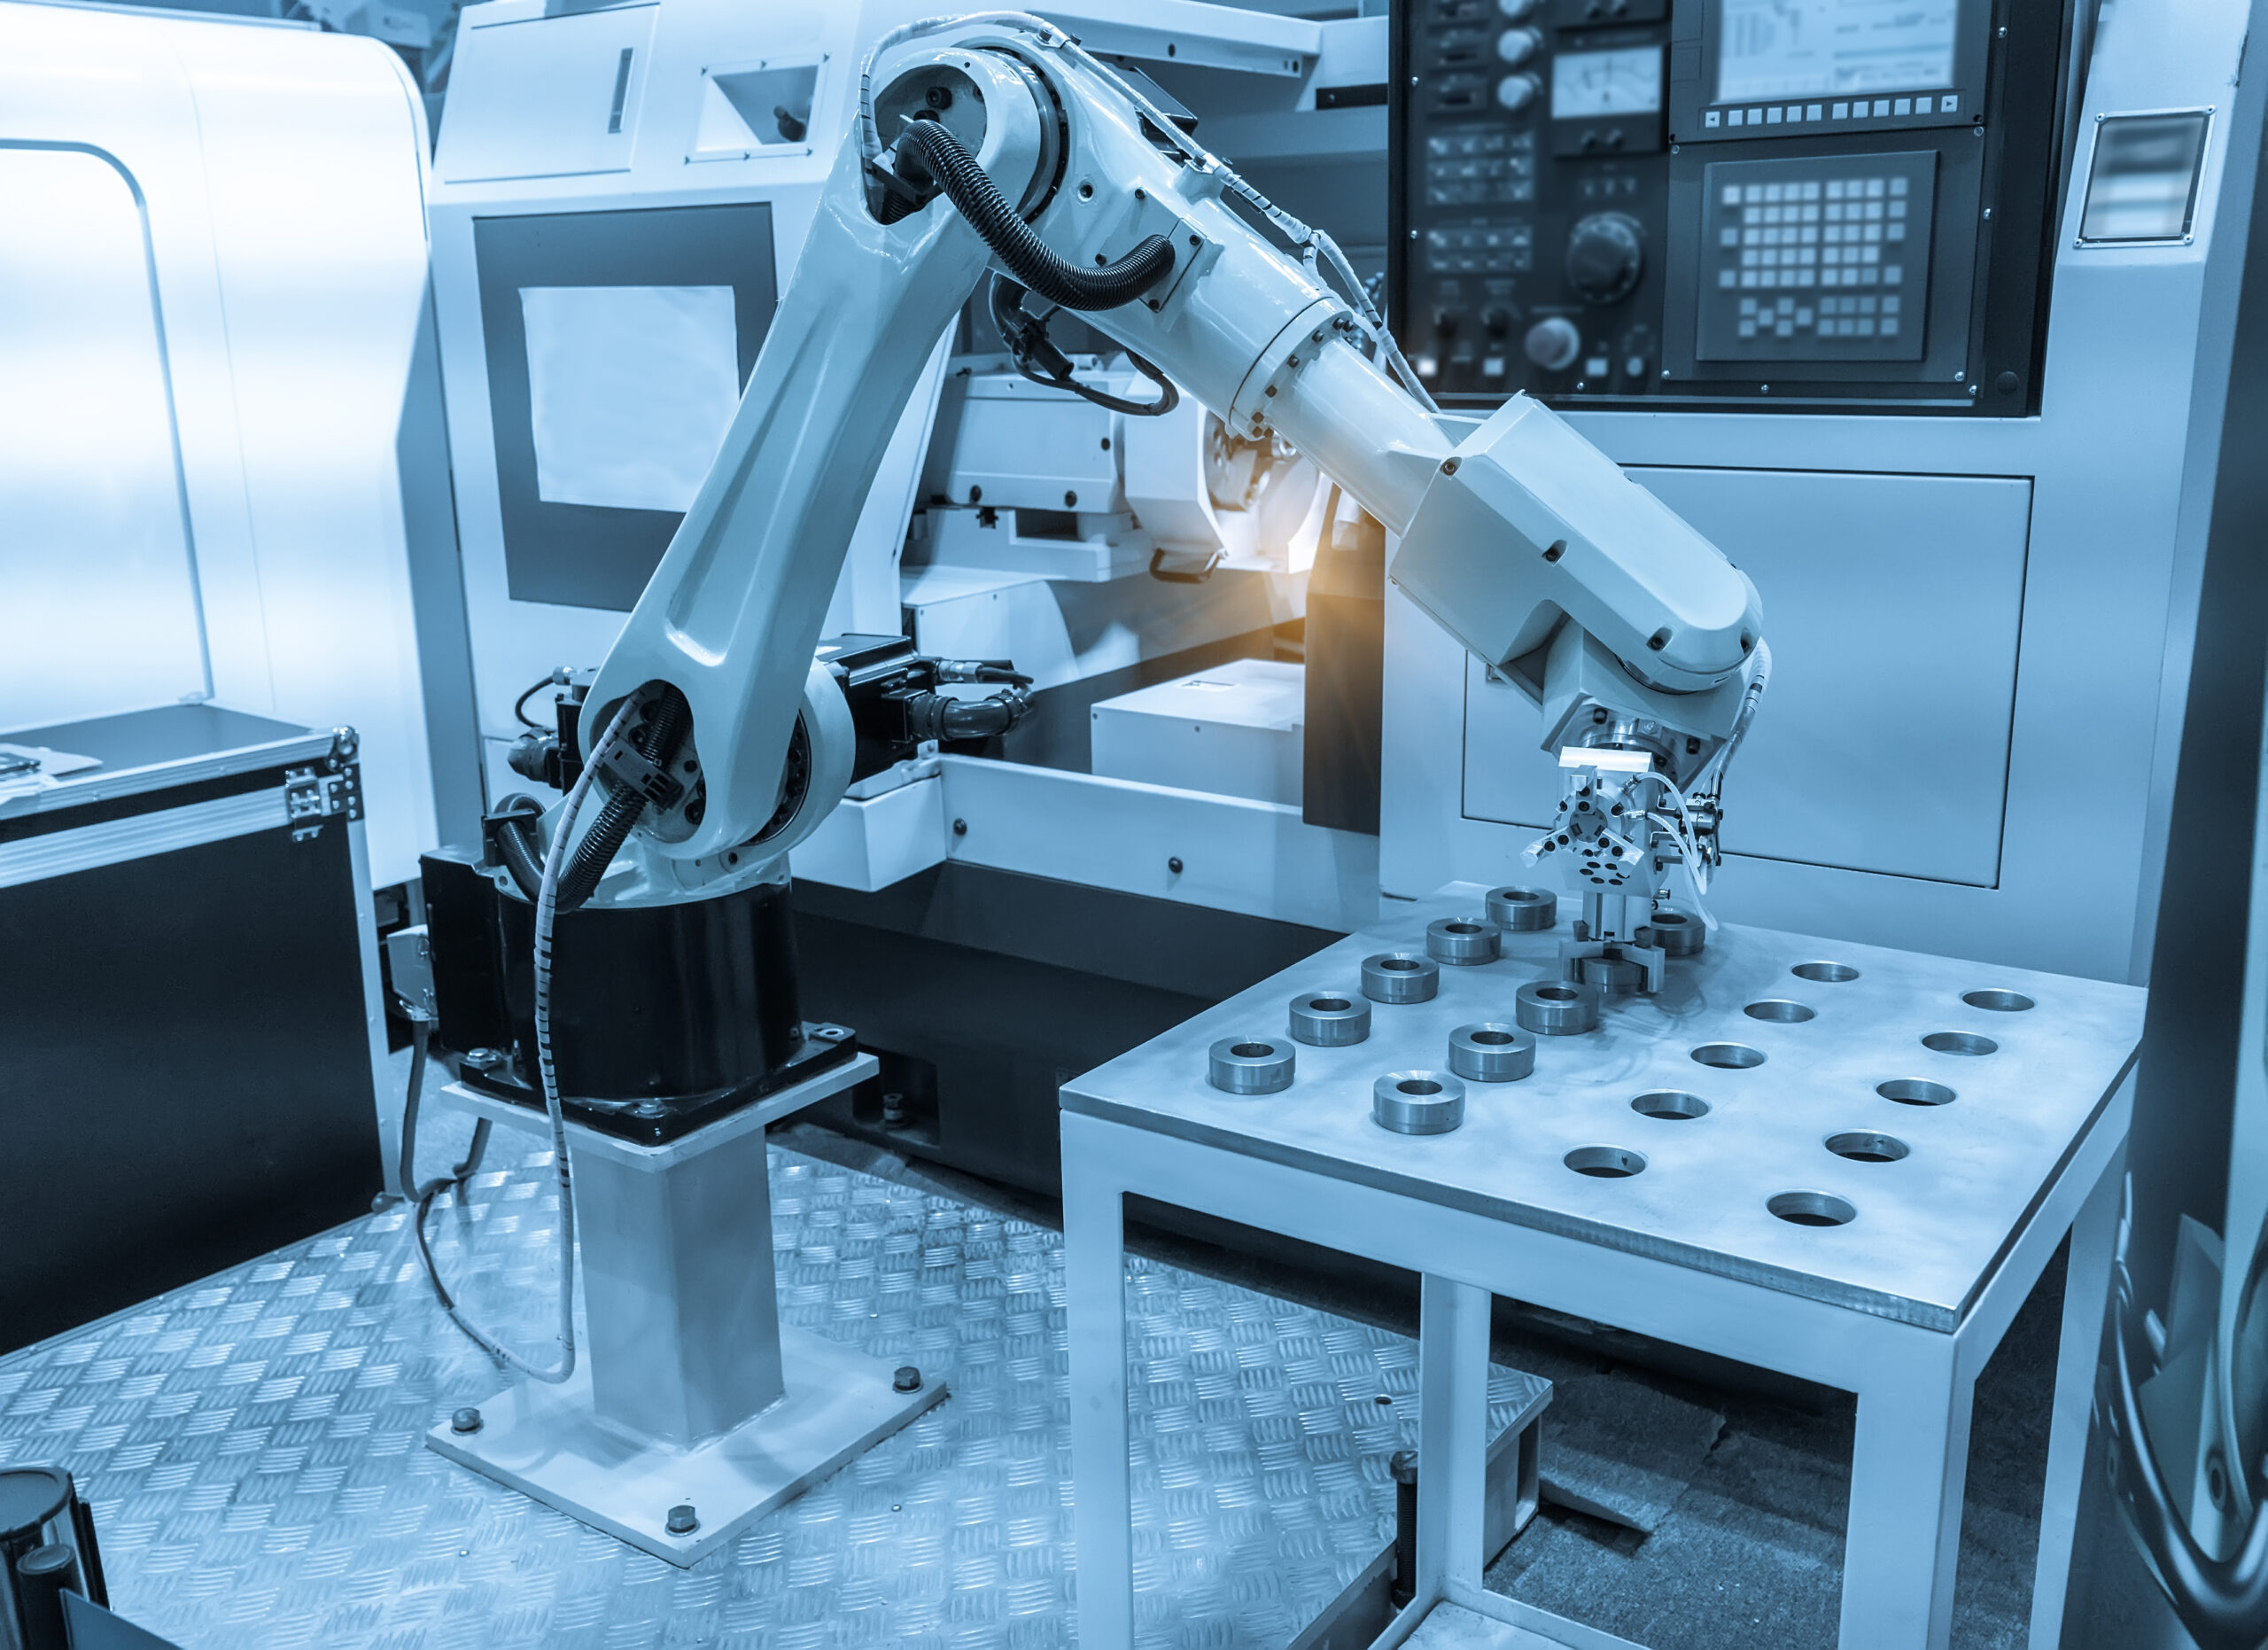
Die Bearbeitung komplexer Bauteile auf herkömmlichen 3-Achs-Maschinen erfordert oft mehrere Umspannvorgänge, um verschiedene Seiten zu bearbeiten. Mehrachs-Maschinen hingegen können nahezu alle Bearbeitungsvorgänge – mit Ausnahme der Grundfläche – in einer einzigen Aufspannung durchführen. Bei der Serienfertigung verstärken sich diese Zeiteinsparungen erheblich und steigern den Durchsatz der gesamten Produktionslinie direkt.
Optimierung der Schnittbedingungen
Bei der Mehrachsenbearbeitung wird ein Drehkopf oder ein Drehtisch verwendet, um das Schneidwerkzeug im optimalen Winkel zum Werkstück zu positionieren. Dadurch wird die Bearbeitung tiefer Hohlräume, geneigter Flächen und komplexer gekrümmter Flächen ermöglicht – Bereiche, die mit dreiachsigen Werkzeugmaschinen nicht bearbeitet werden können oder Spezialwerkzeuge erfordern.
Die Mehrachseninterpolation kann die Werkzeugseite anstelle der Schneide zum Schneiden nutzen oder stets den optimalen Winkel zwischen Werkzeugachse und bearbeiteter Oberfläche beibehalten. Dadurch wird die Schnittkontaktfläche effektiv vergrößert und die Abtragsrate verbessert.
In der Massenproduktion führen weniger Werkzeugwechsel und stabilere Werkzeugkosten direkt zu einer höheren Gesamtanlageneffektivität und besser kontrollierbaren Produktionskosten.

Verbessern Sie die Oberflächenbeschaffenheit
Die Mehrachsenbearbeitung ermöglicht es, dass die Spitze des Kugelfräsers durch stufenlose Werkzeugwinkelverstellung den niedrigsten Punkt ihrer Umfangsgeschwindigkeit innerhalb der Bearbeitungszone vermeidet. Dadurch wird eine gleichmäßigere und hochwertigere Oberflächengüte über die gesamte gekrümmte Fläche erzielt. Folglich erfüllen viele Bauteile bereits nach der Fertigstellung im Bearbeitungszentrum die Spezifikationen, wodurch das anschließende manuelle Polieren oder spezielle Schleifen entfällt.
Vereinfachung der Vorrichtungsgestaltung
Da das Werkstück nur einen einzigen Spannvorgang erfordert, kann die Vorrichtungskonstruktion deutlich vereinfacht werden; typischerweise genügt eine Grundplatte oder ein einfacher Schraubstock. Dies reduziert nicht nur die Werkzeugkosten pro Produktionscharge, sondern optimiert auch den Spannvorgang für den Bediener und minimiert Ausfallzeiten durch aufwendige Vorrichtungseinstellungen.
Vergleich der CNC-Großserienbearbeitung mit der Prototypenfertigung in Kleinserien
| Aspekt | CNC-Bearbeitung in großen Stückzahlen | Prototyping in kleinen Stückzahlen |
| Kostenfokus | Niedrige Stückkosten durch Skaleneffekte | Höhere Stückkosten für Geschwindigkeit und Flexibilität akzeptabel |
| Produktionsmenge | Tausende bis Millionen identischer Teile | Von wenigen bis zu Hunderten von Teilen, oft unterschiedlich |
| Prozessoptimierung | Hochoptimierte, festgelegte Prozesse für maximale Geschwindigkeit und minimalen Abfall | Flexible, anpassungsfähige Prozesse für iterative Änderungen |
| Werkzeuge und Einrichtung | Erhebliche Vorabinvestitionen in spezielle Werkzeuge und Automatisierung. | Minimaler Einrichtungsaufwand, oft unter Verwendung von Standardwerkzeugen und Schnellwechselvorrichtungen. |
| Vorlaufzeit | Längere anfängliche Einrichtungszeit, aber sehr kurze Zykluszeit pro Teil, sobald die Anlage läuft. | Sehr kurze anfängliche Lieferzeit, aber längere Zykluszeit pro Teil |
Prozess und Ausrüstung
- Prototypenfertigung in Kleinserien: Die Prozesse sind flexibel und nutzen typischerweise vielseitige Ausrüstung. Die Arbeitsabläufe können vereinfacht werden, wobei die Optimierung zugunsten der Geschwindigkeit etwas eingeschränkt wird. Bei der Materialauswahl können leicht bearbeitbare Alternativen zum Einsatz kommen.
- Großserienfertigung: Die Prozesse sind hochgradig optimiert und festgelegt und nutzen spezialisierte, automatisierte Anlagen sowie kundenspezifische Werkzeuge. Die Arbeitsabläufe sind sorgfältig geplant, um die Zykluszeiten pro Einheit um Sekunden zu reduzieren und gegebenenfalls mehrere Prozesse zu integrieren. Die Materialauswahl ist streng definiert und festgelegt.
Kostenstruktur
- Prototypenfertigung in Kleinserien: Die Kosten werden hauptsächlich durch einmalige Entwicklungsausgaben bestimmt, darunter Programmierung, Prozessvorbereitung und Rüstzeiten. Die Bearbeitungskosten pro Einheit sind hoch, die Gesamtausgaben bleiben jedoch aufgrund der geringen Stückzahl niedrig. Für Schnelligkeit wird ein Aufpreis gezahlt.
- GroßserienfertigungDie Kosten werden maßgeblich von den Grenzkosten bestimmt – den Material-, Arbeitsstunden-, Werkzeug- und Energiekosten pro Bauteil. Für Werkzeug- und Prozessentwicklung sind erhebliche Anfangsinvestitionen erforderlich, doch Skaleneffekte verteilen diese Kosten auf Tausende von Bauteilen und senken die Stückkosten so auf ein Minimum.
Qualitätskontrollmethoden
- Prototypenfertigung in Kleinserien: Die Qualitätskontrolle ist umfassend und manuell. In der Regel wird am ersten Artikel oder an jedem einzelnen Teil eine vollständige Dimensionsprüfung durchgeführt, um die Übereinstimmung mit der Konstruktionsabsicht sicherzustellen, wobei der Fokus auf Fehlerfreiheit liegt.
- Großserienfertigung: Die Qualitätskontrolle ist statistisch und automatisiert. Sie basiert auf strenger Prozesskontrolle (SPC) und gewährleistet durch regelmäßige Stichproben und automatisierte Inline-Inspektionen die Konsistenz über alle Produktionschargen hinweg, wobei der Fokus auf der „immer gleichen Durchführung“ liegt.
Supply Chain
- Prototyping in Kleinserien: Die Beziehungen in der Lieferkette sind flexibel und beinhalten typischerweise die direkte Zusammenarbeit zwischen Konstruktionsingenieuren und agilen Prototyping-Werkstätten oder integrierten Bearbeitungseinrichtungen, wobei eine schnelle Reaktion Priorität hat.
- Großserienfertigung: Die Beziehungen in der Lieferkette sind streng und langfristig angelegt und umfassen strenge Lieferantenaudits, Auftragsfertigung, langfristige Vereinbarungen und eine komplexe Logistikplanung, wobei Stabilität und Zuverlässigkeit Priorität haben.
Tipps zur fertigungsgerechten Konstruktion für CNC-Projekte mit hoher Stückzahl
Designoptimierung
Konstrukteure müssen eng mit Verfahrenstechnikern zusammenarbeiten, um sicherzustellen, dass die Bauteilkonstruktionen optimal bearbeitbar sind und gleichzeitig die funktionalen Anforderungen erfüllen. Dies beinhaltet: das Vermeiden von Merkmalen wie tiefen Kavitäten und kleinen Innenwinkeln, die für Schneidwerkzeuge schwer zugänglich sind; die Gestaltung von Referenzflächen und Strukturen, die ein einfaches Einspannen ermöglichen. Eine fertigungsoptimierte Konstruktion reduziert die Bearbeitungszyklen, minimiert den Werkzeugverschleiß und senkt die Ausschussquote.
Strenge Toleranzkontrolle
Konstrukteure sollten die funktionalen Anforderungen sorgfältig analysieren und die erforderlichen Toleranzen nur auf Passflächen, Dichtflächen oder kritische Montageflächen anwenden.
Für nicht kritische Maße sollten großzügige Standardtoleranzen verwendet werden. Größere Toleranzen ermöglichen den Einsatz aggressiverer Schnittparameter, reduzieren den Werkzeugverschleiß, minimieren die Prüfzeiten und erhöhen die Ausbeute, wodurch in allen Produktionsphasen erhebliche Kosteneinsparungen erzielt werden.
Materialauswahl
Neben den Materialkosten selbst müssen auch die Bearbeitbarkeit, der Werkzeugverschleiß, die Anforderungen an die Wärmebehandlung und die Kosten für die anschließende Oberflächenbehandlung berücksichtigt werden.
Bei Strukturbauteilen können beispielsweise gut bearbeitbare Aluminiumlegierungen oder spezielle vorgehärtete Stähle insgesamt kostengünstiger sein als hochharte Werkstoffe, die eine Nachbehandlung erfordern. Materialkonsistenz, Lieferzuverlässigkeit und Rückverfolgbarkeit sind bei Projekten mit hohem Produktionsvolumen gleichermaßen wichtige Faktoren.
Überlegungen zur Prozessintegration
Eine effektive Konstruktion minimiert den Bedarf an Nachbearbeitung. Konstrukteure sollten beispielsweise manuelles Entgraten vermeiden, Fräsen, Bohren, Gewindeschneiden und die Teilprüfung in einem CNC-Arbeitsgang integrieren und Montagepunkte sowie Leitfähigkeitsanforderungen für Oberflächenbehandlungen wie Anodisieren oder Pulverbeschichten planen. Eine noch fortschrittlichere Optimierung besteht darin, mehrere Teile zu einer Einheit zusammenzufassen, wodurch Montagekosten entfallen und der Teilebestand reduziert wird.
Qualitätskontrollplanung
Bei der Konstruktion muss darauf geachtet werden, ob die Bauteilabmessungen eine effiziente und genaue Prüfung ermöglichen. Merkmale, die intern schwer zu vermessen sind, oder komplexe Oberflächenkonturen sollten vermieden werden.
Legen Sie klare Prüfkriterien und Zugangsbereiche für kritische Maße fest und berücksichtigen Sie dabei den möglichen Einsatz von Gut/Ausschuss-Lehren oder automatisierter Sichtprüfung. Eine Konstruktion, die eine unkomplizierte Prüfung ermöglicht, bildet die Grundlage für eine gleichbleibende Qualität in der Serienfertigung.
Bewertung der Spielplanstrategie
Die Spannvorrichtung sollte bereits in der Konstruktionsphase geplant werden. Eine ideale Konstruktion bietet eine große, ebene Auflagefläche mit ausreichend Spannbereichen oder vorgebohrten Gewindebohrungen. Für die Bearbeitung mehrerer Bauteile in einer Aufspannung empfiehlt sich der Einsatz standardisierter Vorrichtungen oder die Entwicklung effizienter Mehrteilvorrichtungen. Dies ist eine der wichtigsten Methoden zur Effizienzsteigerung in der Serienfertigung.
Häufige Herausforderungen und Lösungen in der CNC-Fertigung mit hohen Stückzahlen
Maschinenwartung und Investitionen
Die Anschaffung leistungsstarker, stabiler CNC-Maschinen und Automatisierungssysteme erfordert erhebliche Vorabinvestitionen. Um eine unterbrechungsfreie Serienproduktion zu gewährleisten, sind vorausschauende Wartungsprogramme unerlässlich. Vernachlässigte Wartung führt zu ungeplanten Ausfallzeiten, deren Kosten sich in der Serienfertigung erheblich verstärken und alle Effizienzgewinne zunichtemachen können.
Geeignete Anwendungsfälle
Die CNC-Fertigung in großen Stückzahlen ist nicht für jedes Bauteil optimal. Die Eignung hängt vom Verhältnis zwischen jährlichem Produktionsvolumen und Bauteilkomplexität ab. Sie eignet sich am besten für Metall- oder Kunststoffteile mit hoher jährlicher Nachfrage, komplexen Geometrien und hohen Präzisionsanforderungen, darunter beispielsweise Motorenteile für die Automobilindustrie, Gehäuse für medizinische Geräte und hochwertige Elektronikgehäuse.
Bei einfacheren Bauteilen oder solchen mit geringen Produktionsmengen sind traditionelle Verfahren wie Stanzen oder Gießen oft kostengünstiger. Daher sollte vor Projektbeginn eine gründliche technische und wirtschaftliche Analyse durchgeführt werden.
Lieferketten- und Produktionskoordination
Jeglicher Mangel an Rohstoffen oder Hilfsstoffen führt zum Stillstand der gesamten Produktionslinie. Die Herausforderung besteht darin, eine kontinuierliche und stabile Versorgung mit den erheblichen Mengen an Metallstangen, Kühlmittel und anderen für die Serienproduktion benötigten Materialien sicherzustellen.
Es müssen strategische Partnerschaften mit zuverlässigen Lieferanten aufgebaut und Modelle wie das lieferantengesteuerte Bestandsmanagement implementiert werden, um Marktschwankungen abzumildern.
Qualitätssicherung in der Serienfertigung
Die Etablierung eines systematischen Qualitätssicherungsrahmens auf Basis statistischer Prozesskontrolle. Dies beinhaltet die Einrichtung regelmäßiger Stichprobenkontrollen an kritischen Prozessstellen sowie die Integration automatisierter Inline-Messgeräte für Echtzeit-Feedback und Kompensation.
Qualitätskontrolle bei der CNC-Massenbearbeitung
Implementieren Sie die statistische Prozesskontrolle
Anstatt sich ausschließlich auf eine 100%ige Qualitätskontrolle zu verlassen, werden während der Produktion regelmäßig systematische Stichprobenmessungen kritischer Abmessungen durchgeführt. Die Messdaten werden in Kontrollkarten dargestellt, um Trends bei Mittelwert- und Streuungsabweichungen in Echtzeit zu überwachen.
Weisen Datenpunkte ungewöhnliche Schwankungen auf oder überschreiten sie Kontrollgrenzen, löst das System umgehend Warnmeldungen aus, die auf mögliche systematische Prozessabweichungen hinweisen. Dies ermöglicht ein Eingreifen, bevor sich signifikante fehlerhafte Ergebnisse anhäufen, und gewährleistet so eine präventive Qualitätskontrolle.
Automatisierte Inspektion
Vor der Bearbeitung erkennt der Messtaster automatisch die Werkstückposition und führt eine Ursprungsversatzkompensation durch; während oder nach der Bearbeitung misst er automatisch kritische Abmessungen.
Die Messdaten werden automatisch an das CNC-System zurückgemeldet, wo der Vergleich mit theoretischen Werten eine automatische Echtzeit-Anpassung der Werkzeugkompensationswerte ermöglicht und so sichergestellt wird, dass die Abmessungen innerhalb der Toleranzbereiche zentriert bleiben.
Erster Artikel Inspektion
Vor der Serienproduktion oder nach Werkzeugänderungen ist eine vollständige Erstmusterprüfung erforderlich. Dieser Schritt dient nicht nur der Überprüfung der Bauteilkonformität, sondern auch der Verifizierung des Bearbeitungsprogramms, der Prozessparameter und der Vorrichtungseinrichtung. Zur Erstellung detaillierter Datenberichte werden typischerweise hochpräzise Messgeräte, wie beispielsweise Koordinatenmessgeräte, eingesetzt. Die Serienproduktion darf erst nach Bestätigung der Genauigkeit erfolgen.
Rückverfolgbarkeit der Produktion
Jeder Produktionscharge oder jedem Einzelteil wird eine eindeutige Kennung zugewiesen. Diese Kennung wird über das Manufacturing Execution System (MES) mit umfassenden Produktionsdaten verknüpft, wie z. B. Rohmaterialchargen, eingesetzte Anlagen, Bediener, Bearbeitungszeiten und Prüfergebnisse. Bei Qualitätsproblemen ermöglicht dieses System eine schnelle und präzise Ursachenanalyse und identifiziert, ob das Problem auf Material-, Anlagen- oder Prozessabweichungen zurückzuführen ist.
Werkzeuglebenszyklus strikt verwalten
Der Werkzeugzustand beeinflusst die Maßhaltigkeit bei der Bearbeitung direkt. Ein Werkzeugmanagementsystem muss eingesetzt werden, um den gesamten Lebenszyklus jedes Werkzeugs zu dokumentieren – von der Beschaffung und Voreinstellung über die Nutzung bis hin zur Entsorgung.
Die zu erwartende Standzeit sollte anhand der Schneidmaterialien und Parametereinstellungen ermittelt werden. Vor Erreichen der Standzeitschwelle sollten Hinweise zum Werkzeugwechsel ausgegeben werden. Parallel dazu sind regelmäßige Verschleißprüfungen durchzuführen, um plötzliche Qualitätseinbußen durch Werkzeugausbrüche oder übermäßigen Verschleiß zu verhindern und so stabile Bearbeitungsbedingungen zu gewährleisten.
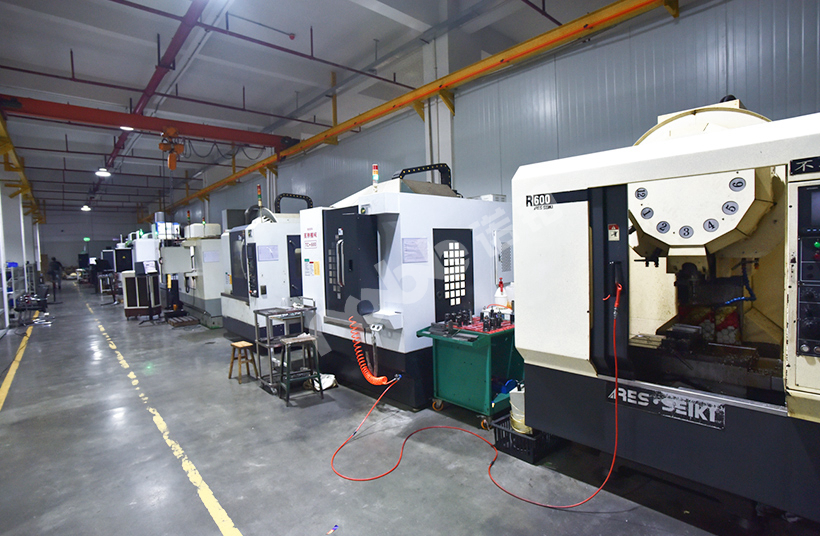
NOBLE's CNC-Bearbeitung in großen Stückzahlen
Wir bei NOBLE sind spezialisiert auf Präzision, Effizienz und Zuverlässigkeit durch unsere fortschrittlichen CNC-Bearbeitungsdienstleistungen für Großserien . Wir fertigen aus Ihrem Design Tausende oder sogar Millionen identischer und hochwertiger Teile und gewährleisten so Konsistenz und Kosteneffizienz in jeder Produktionsphase.
Unsere Fähigkeiten:
- Fortschrittliche Fertigungstechnologie
- Partnerschaft für Design für die Fertigung (DFM)
- Integrierte Qualitätssicherung
- Skalierbares Produktions- und Lieferkettenmanagement
FAQ
Wie kann die CNC-Fertigung in großen Stückzahlen die Kosten pro Teil senken?
Die Serienfertigung senkt die Stückkosten durch Skaleneffekte. Die hohen Anfangsinvestitionen in optimierte Programmierung, kundenspezifische Vorrichtungen und Spezialwerkzeuge amortisieren sich durch die große Anzahl an Einheiten.
Was sind die Hauptvorteile des Einsatzes von mehrachsigen CNC-Maschinen für die Serienfertigung?
Eine 5-Achs-CNC-Maschine kann in einer einzigen Aufspannung nahezu alle Seiten eines Werkstücks bearbeiten. Dadurch werden Positionierfehler vermieden, eine höhere Maßgenauigkeit und die Bearbeitung komplexer Geometrien gewährleistet und die Nebenzeiten drastisch reduziert. Bei hohen Stückzahlen bedeutet dies einen schnelleren Durchsatz, gleichbleibende Qualität und die Möglichkeit, komplexere, integrierte Bauteile zu konstruieren, wodurch der Montageaufwand sinkt.
Wann ist die CNC-Bearbeitung bei großen Stückzahlen die richtige Wahl gegenüber Guss- oder Stanzverfahren?
Die CNC-Bearbeitung eignet sich ideal für große Stückzahlen, wenn die Teile komplexe Geometrien aufweisen, enge Toleranzen erfüllen oder aus Vollmaterial gefertigt werden müssen. Bei sehr einfachen Formen und extrem hohen Stückzahlen ist Stanzen oder Gießen aufgrund der noch kürzeren Zykluszeiten wirtschaftlicher.
Was sind die größten Herausforderungen bei CNC-Projekten mit hohem Produktionsvolumen?
Zu den wichtigsten Herausforderungen gehören die Aufrechterhaltung einer gleichbleibenden Qualität über den gesamten Produktionsprozess, die Kontrolle des Werkzeugverschleißes und die Planung vorbeugender Wartungsarbeiten, um ungeplante Ausfallzeiten zu vermeiden, die Optimierung jeder Sekunde der Zykluszeit und die Sicherstellung einer zuverlässigen Lieferkette für Materialien und Verbrauchsmaterialien.
Welche Werkstoffe werden am häufigsten für die CNC-Massenbearbeitung verwendet?
Aluminiumlegierungen sind aufgrund ihres geringen Gewichts und ihrer guten Festigkeit die erste Wahl. Verschiedene Stahlsorten werden aufgrund ihrer Festigkeit und Langlebigkeit ausgewählt. Technische Kunststoffe werden für elektrische und leichte Bauteile verwendet.






