
Was ist elektrische Entladungsbearbeitung?
Die Funkenerosion formt Metall mithilfe elektrischer Funken. Die traditionelle Bearbeitung verwendet Werkzeuge zum Abtragen des Materials. Beide Verfahren haben ihre Vorteile. Die Funkenerosion eignet sich für sehr harte, leitfähige Metalle. Sie ermöglicht die Herstellung komplexer Formen mit hoher Präzision und glatten Oberflächen. Die traditionelle Bearbeitung ist schneller und für mehr Materialarten geeignet. Sie kann auch nichtleitende Materialien bearbeiten. Allerdings kann sie bei harten Metallen und feinen Details an ihre Grenzen stoßen. Das Verständnis der Unterschiede hinsichtlich Genauigkeit, Materialauswahl, Kosten, Geschwindigkeit und Anwendung hilft Ihnen, Ihre Projekte effizienter und wirtschaftlicher abzuschließen.
Wichtige Erkenntnisse
- Die Funkenerosion (EDM) formt harte Metalle mithilfe von Funken. Sie nutzt Elektrizität und berührt das Metall nicht. EDM ist sehr präzise und funktioniert nur bei elektrisch leitfähigen Metallen.
- Die traditionelle spanende Bearbeitung nutzt scharfe Werkzeuge zum Schneiden verschiedenster Materialien. Sie eignet sich zur Formgebung von Kunststoffen und Metallen. Bei einfachen Formen oder großen Bauteilen ist sie besonders schnell.
- Die Funkenerosion eignet sich hervorragend für die Herstellung komplexer Formen und feinster Details. Sie erzeugt außerdem glatte Oberflächen. Allerdings ist die Funkenerosion teurer und zeitaufwändiger als herkömmliche Bearbeitungsverfahren.
- Die traditionelle Bearbeitungstechnik kann viele Aufgaben erledigen und bei großen Projekten Kosten sparen. Sie stößt jedoch bei sehr harten Metallen und kleinen Details an ihre Grenzen.
- Die Wahl der Methode hängt vom Material, der Form und der erforderlichen Genauigkeit ab. Berücksichtigen Sie dabei auch die benötigte Teileanzahl und Ihr Budget.
Hauptunterschiede:
Vergleichstabelle
| Aspekt | Funkenerosion (EDM) | Traditionelle Bearbeitung |
| Kontaktmöglichkeit | Die Funkenerosion (EDM) berührt das Metall nicht. Sie nutzt Funken. | Bei der traditionellen Bearbeitung kommt das Material mit Werkzeugen in Berührung. |
| Materialkompatibilität | Die Funkenerosion funktioniert nur bei harten, leitfähigen Metallen. | Die traditionelle Bearbeitungsmethode eignet sich für die meisten Materialien. |
| Schnelligkeit | EDM ist langsamer, insbesondere bei schwierigen Formen. | Bei großen, einfachen Teilen ist die konventionelle Bearbeitung schneller. |
| Kosten | EDM ist teurer, weil es langsamer ist. | Bei einfachen Formen sind herkömmliche Bearbeitungsverfahren kostengünstiger. |
| Präzision | EDM ist ein sehr präzises Verfahren, das kleinste Details ermöglicht. | Die traditionelle Bearbeitungsmethode ist gut, aber weniger präzise. |
| Komplexität | Mit EDM lassen sich scharfe Ecken und komplexe Formen erzeugen. | Bei der Bearbeitung von Kleinteilen stößt die herkömmliche Fertigungstechnik an ihre Grenzen. |
| Oberflächenfinish | EDM erzeugt glatte Oberflächen und erfordert keine Nachbearbeitung. | Bei herkömmlichen Bearbeitungsverfahren sind unter Umständen weitere Nachbearbeitungsschritte erforderlich. |
| Werkzeugverschleiß | EDM-Werkzeuge haben eine längere Lebensdauer, da kein Kontakt besteht. | Herkömmliche Bearbeitungswerkzeuge verschleißen schneller. |
| Ökologische Verantwortung | EDM verbraucht mehr Energie und erzeugt giftige Gase. | Die traditionelle Bearbeitungsmethode verbraucht weniger Energie und ist sauberer. |
| Bedienerfähigkeiten | Für die Einrichtung und den Betrieb von EDM wird eine Fachkraft benötigt. | Die traditionelle Bearbeitungsmethode erfordert weniger Geschick im Umgang mit Maschinen. |
Hauptkontraste
Beim Funkenerosionsbearbeitungsverfahren (EDM) wird Metall durch Funken, nicht durch Kraft, abgetragen. Dadurch lassen sich auch harte Metalle wie Titan bearbeiten. EDM ermöglicht die Herstellung tiefer Bohrungen und scharfer Kanten. Zudem entstehen glatte Oberflächen, und das Werkzeug verschleißt nicht schnell. NOBLE ist auf Präzisions-EDM-Verfahren spezialisiert, die komplexe Geometrien mit hervorragender Oberflächengüte bearbeiten. EDM eignet sich jedoch nur für elektrisch leitfähige Metalle. Die Bearbeitung eines Werkstücks ist außerdem zeit- und energieaufwändiger. Da bei EDM giftige Gase entstehen können, muss der Abfall sorgfältig entsorgt werden.
Die traditionelle Bearbeitung formt Werkstücke mit Schneidwerkzeugen. Sie eignet sich für viele Metalle und Kunststoffe, auch solche, die nicht elektrisch leiten. Für große oder einfache Teile ist diese Methode schneller und kostengünstiger. Sehr harte Metalle lassen sich damit jedoch nicht gut bearbeiten. Auch die Herstellung winziger Formen ist mit der Funkenerosion (EDM) nicht so einfach. Bei NOBLE kombinieren wir traditionelle und moderne Bearbeitungsverfahren, um für die individuellen Anforderungen jedes Projekts die optimale Lösung zu bieten. Werkzeuge verschleißen und müssen mitunter ersetzt werden. Zusätzliche Arbeitsschritte können erforderlich sein, um eine glatte Oberfläche zu erzielen. Maschinen können die Arbeit erleichtern und den Bedarf an Fachkenntnissen reduzieren.

Wie Bearbeitung elektrischer Entladungen - so funktioniert es:
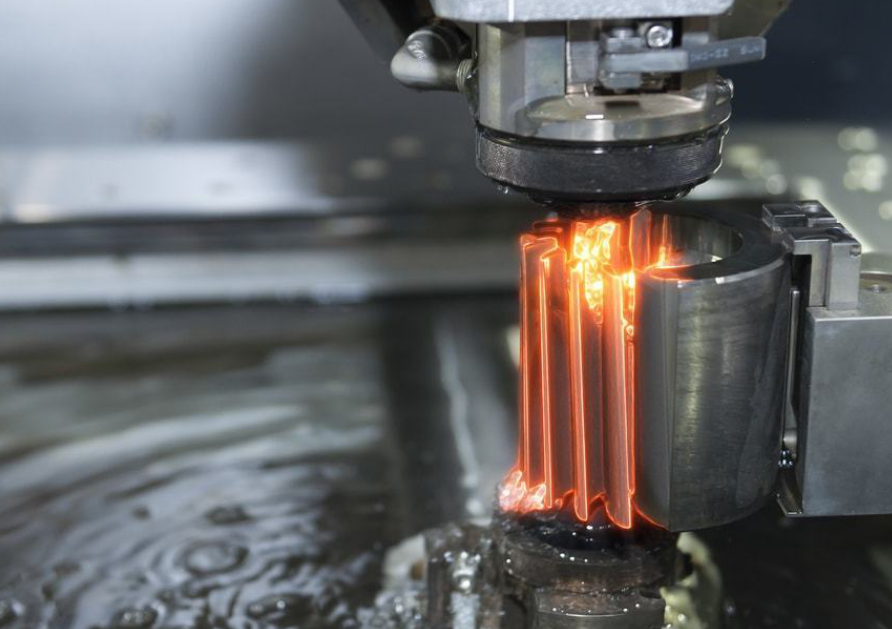
Die Funkenerosion formt Metall mithilfe von Funken. Sie funktioniert nur bei elektrisch leitfähigen Materialien. Werkzeug und Werkstück fungieren als Elektroden. Bei Annäherung überspringt ein Funke. Dieser Funke erzeugt starke Hitze, die kleine Metallpartikel schmilzt und verdampft. Das Werkzeug berührt das Metall dabei nicht; die gesamte Bearbeitung erfolgt durch den Funken. Werkzeug und Werkstück befinden sich in einer speziellen Flüssigkeit, dem Dielektrikum. Dieses kühlt das Material und spült das geschmolzene Metall ab. Anders als bei herkömmlichen Bearbeitungsmethoden wird beim Funkenerosionsschneiden nicht geschnitten oder geschoben. Es entfernt Metall berührungslos. Dadurch lassen sich sehr präzise Formen, scharfe Kanten und tiefe Bohrungen realisieren. Auch bei harten Metallen, die mit herkömmlichen Werkzeugen schwer zu bearbeiten sind, ist das Verfahren gut geeignet.
Hinweis: Mit dem Funkenerosionsverfahren lassen sich auch schwierige Teile ohne Erhitzen herstellen. Dadurch bleibt das Metall fest und formstabil.
Arten von Bearbeitung elektrischer Entladungen
Es gibt drei Hauptarten der Funkenerosion. Jede Art verwendet eine andere Methode zur Metallbearbeitung und eignet sich für unterschiedliche Anwendungsbereiche.
| EDM-Typ | Funktionsweise | Common-Gebrauch | Hauptfunktionen |
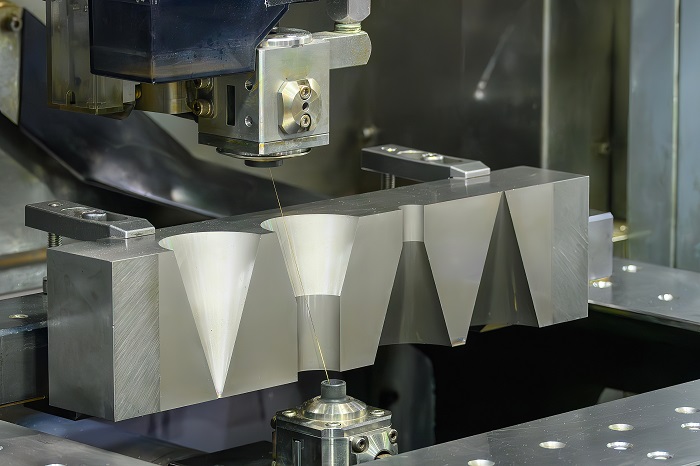
| Drahterodieren | Verwendet einen dünnen Draht, um Metall mit Funken zu schneiden. Der Draht bewegt sich entlang einer Bahn im Wasser. | Das Ausschneiden kniffliger Formen, die Herstellung von Werkzeugen, medizinischen Geräten und Flugzeugteilen. | Sehr präzise, berührungslos, funktioniert auch auf harten Metallen. |
| Senkerodieren (konventionell) | Dabei wird ein geformtes Werkzeug verwendet, das in das Metall eindringt, um Löcher oder Formen herzustellen. Werkstück und Werkzeug befinden sich in einer Flüssigkeit. | Herstellung von Formen, Matrizen und Teilen mit tiefen oder komplizierten Formen. | Gut geeignet für 3D-Formen, scharfe Ecken und glatte Oberflächen. |
| Lochbohrung EDM | Es verwendet ein Hohlrohr, um mit Funken kleine, tiefe Löcher zu bohren. Flüssigkeit fließt durch das Rohr. | Bohren von Kühllöchern in Turbinenschaufeln, Anbohren von Schnitten für das Drahterodieren und Herstellung von Medizinteilen. | Erzeugt winzige, tiefe Löcher, funktioniert in jedem Winkel. |
Jede Art der Funkenerosion hat ihre speziellen Anwendungsbereiche. Drahterodieren ermöglicht das Schneiden detaillierter Formen. Senkerodieren erzeugt tiefe Bohrungen und Konturen. Lochbohren ermöglicht die schnelle Herstellung kleiner, tiefer Bohrungen. NOBLE bietet alle gängigen Funkenerosionsverfahren und liefert maßgeschneiderte Lösungen für die Luft- und Raumfahrt-, Automobil- und Medizintechnikbranche mit unübertroffener Präzision und Zuverlässigkeit.
Traditionell CNC Dienstleister
Gemeinsame Methoden
Die traditionelle Bearbeitung nutzt viele Verfahren zur Formgebung von Werkstoffen. Jedes Verfahren verwendet ein spezielles Werkzeug und eine spezielle Bewegung, um Material abzutragen. Die gebräuchlichsten traditionellen Bearbeitungsverfahren sind:
- CNC FräsenEin rotierendes Werkzeug trägt Material von flachen oder geformten Oberflächen ab. Fräsmaschinen können harte Formen für Autos, Flugzeuge und Maschinen herstellen.
- CNC-DrehenDas Werkstück dreht sich, während ein ruhendes Werkzeug es formt. Durch Drehen entstehen runde Formen wie Stangen und Wellen.
- CNC BohrenEin rotierender Bohrer erzeugt runde Löcher im Material. Bohren ist ein einfaches Verfahren und wird häufig in der maschinellen Bearbeitung eingesetzt.
- CNC-SchleifenEine grobe Schleifscheibe trägt kleine Partikel ab und sorgt so für eine glatte Oberfläche. Durch das Schleifen verbessern sich Aussehen und Passgenauigkeit der Teile.
- CNC-SägenEine Klinge mit Zähnen oder Körnung zerkleinert das Material. Durch das Sägen wird das Material für die weitere Bearbeitung vorbereitet.
- CNC-BohrungEin Werkzeug macht Löcher größer und präziser.
- CNC-RäumenEin Werkzeug mit Zähnen schneidet Formen in einem Arbeitsgang innen oder außen, zum Beispiel für Zahnräder.
- CNC-FormgebungEin Werkzeug bewegt sich hin und her, um ebene, gebogene oder geschlitzte Oberflächen zu erzeugen.
Funktionsweise
Die traditionelle spanende Bearbeitung nutzt das Schneiden, um Werkstücke in Form zu bringen. Maschinen und robuste Werkzeuge, oft aus Hartmetall oder Schnellarbeitsstahl gefertigt, tragen Material von einem Werkstück ab. Werkzeug und Werkstück bewegen sich kontrolliert. Werkzeug oder Werkstück können sich drehen, geradlinig oder hin und her bewegen.
Fräsmaschinen verwenden einen rotierenden Fräser mit scharfen Zähnen. Der Fräser trägt Material ab, während er sich über das Werkstück bewegt. Beim Drehen wird das Werkstück auf einer Drehbank rotiert, während ein Werkzeug es an seiner Seite formt. CNC-Bohren verwendet einen rotierenden Bohrer zum Herstellen von Löchern. CNC-Schleifen verwendet eine Schleifscheibe, um kleinste Teile abzutragen und das Werkstück zu glätten. Sägen schneidet Material mit einem Sägeblatt, und Räumen entfernt Material in einem Arbeitsgang mit einem gezahnten Werkzeug.
Diese Verfahren basieren auf der Bewegung von Werkzeug und Werkstück entlang vorgegebener Bahnen. Material wird durch Schneiden, Reiben oder Schaben abgetragen. Dadurch lassen sich Form und Größe des Werkstücks präzise steuern. Die traditionelle spanende Bearbeitung eignet sich für viele Materialien wie Metalle und Kunststoffe und ist daher für zahlreiche Anwendungen geeignet.
NOBLE kombiniert diese vielseitigen traditionellen Bearbeitungstechniken mit modernem Fachwissen, um gleichbleibende Genauigkeit, schnelle Bearbeitungszeiten und hervorragenden Service für Projekte jeder Größenordnung zu gewährleisten.
Vor- und Nachteile der elektronischen Musik
Vorteile von EDM
Die Funkenerosion bietet viele Vorteile für die moderne Fertigung. Viele Unternehmen wählen dieses Verfahren aufgrund seiner besonderen Eigenschaften:
- Das Werkzeug berührt das Werkstück nicht. Dadurch werden Kratzer, Grate und Verformungen vermieden.
- Die Funkenerosion eignet sich gut für dünne oder empfindliche Teile. Auch harte Metalle lassen sich damit formen, ohne sie zu beschädigen.
- Das Verfahren ermöglicht die Herstellung sehr präziser Teile mit glatten Oberflächen. Die meisten Teile benötigen anschließend nur noch wenig Nachbearbeitung.
- Mit EDM lassen sich Formen und Innendetails erzeugen, die mit herkömmlichen Schneidwerkzeugen nicht möglich sind.
- Maschinen können dank Funktionen wie automatischer Drahteinfädelung autonom arbeiten. Dies trägt zu einer längeren und besseren Leistung der Maschine bei.
- Computer überwachen den Prozess und helfen, Energie zu sparen. Sie helfen auch dabei, Probleme zu beheben, bevor sie sich verschlimmern.
- Durch die Funkenerosion entstehen gratfreie Teile. Das spart Zeit, da keine zusätzlichen Arbeitsschritte erforderlich sind.
- Mit diesem Verfahren lassen sich sehr harte oder seltene Metalle mit hoher Präzision formen. Das ist vorteilhaft für Flugzeuge, medizinische Instrumente und die Herstellung anderer Werkzeuge.
- Neue Ideen helfen der Funkenerosion, weniger Energie und sicherere Flüssigkeiten zu verwenden. Verbesserte Abfallentsorgung schont die Umwelt.
Hinweis: Die Funkenerosion eignet sich hervorragend zur Herstellung kleiner oder empfindlicher Teile. Sie verhindert ein Verbiegen und sorgt für eine glatte, präzise Oberfläche.
Einschränkungen of EDM
Obwohl die Funkenerosion ein robustes Verfahren ist, weist sie einige Probleme auf. Die folgende Tabelle zeigt die Hauptprobleme, ihre Ursachen und wie man sie behebt:
| Einschränkung | Beschreibung | Auswirkungen auf die Adoption | Abhilfemaßnahmen / Minderungsbemühungen |
| Verarbeitungsgeschwindigkeit | EDM trägt Metall langsam ab. | Nicht geeignet für große Projekte oder die Herstellung vieler Teile. | Bessere Impulsgeber, stärkere Elektroden und mehr Roboter einsetzen. |
| Elektrodenverschleiß | Elektroden verschleißen mit der Zeit. | Es ist teurer und die Teile werden ungenauer. | Wählen Sie robuste Materialien und verwenden Sie hauseigene Reparaturmittel. |
| Oberflächenintegrität | Teile können winzige Risse oder Löcher bekommen. | Für einige Anwendungsfälle ist möglicherweise noch weiterer Aufwand erforderlich. | Ändern Sie die Einstellungen und verwenden Sie anschließend Hitze oder Poliermittel. |
| Bearbeitungskosten | Elektroden, Befestigung und Stromkosten sind hoch. | Für kleine Läden kann es zu teuer sein. | Verwenden Sie günstigere Materialien und sparen Sie mehr Energie. |
| Materialbeschränkungen | Funktioniert nur bei Geräten, die Strom leiten. | Kann keine Kunststoffe oder Keramik formen. | Probiere neue EDM-Genres aus, um an mehr Dingen zu arbeiten. |
| Tiefe-zu-Breite-Verhältnisse | Tiefe, schmale Formen sind schwer herzustellen. | Verhindert einige knifflige oder komplexe Bauteilkonstruktionen. | Verwenden Sie spezielle Elektroden und eine bessere Kühlung. |
| Ökologische Verantwortung | Manche Stoffe und Flüssigkeiten können der Natur schaden. | Passt möglicherweise nicht zu den Umweltzielen. | Sicherere Flüssigkeiten verwenden und Abfall besser entsorgen. |
| Ausrüstungskosten | Hochwertige Maschinen sind in der Anschaffung teuer. | Kleine Läden haben möglicherweise nicht genug Geld. | Mieten oder kaufen Sie gebrauchte Maschinen. |
EDM funktioniert nur bei elektrisch leitfähigen Materialien. Daher ist es nicht geeignet, Kunststoffe oder Keramik zu bearbeiten. Elektroden verschleißen, und raue Oberflächen können die Teilequalität beeinträchtigen und zu höheren Kosten führen. EDM ist langsamer als ältere Verfahren und daher nicht für die schnelle Massenproduktion geeignet. Manche Teile erfordern eine Nachbearbeitung der Oberfläche. EDM verbraucht mehr Energie und erzeugt Abfall, der sicher entsorgt werden muss. Die Maschinen sind teuer, was für kleinere Betriebe eine Belastung darstellt. NOBLE unterstützt Kunden bei der Abwägung von Vor- und Nachteilen und bietet fachkundige Beratung sowie fortschrittliche EDM-Technologien für Aufträge, die höchste Präzision und komplexe Formen erfordern. Für Aufträge, die exakte Schnitte oder knifflige Formen benötigen, ist EDM nach wie vor eine hervorragende Wahl.
Vor- und Nachteile der traditionellen CNC-Bearbeitung
Vorteile von Traditionelle CNC-Bearbeitung
Die traditionelle Bearbeitung bietet Herstellern viele Vorteile. Zu diesen Verfahren gehören Fräsen, Drehen, Bohren und Schleifen. Sie haben Fabriken seit Langem geholfen.
- VielseitigkeitDie traditionelle spanende Bearbeitung eignet sich für viele verschiedene Materialien. Man kann Metalle, Kunststoffe oder sogar Holz bearbeiten. Dadurch ist sie für viele Aufgaben hilfreich.
- Geschwindigkeit für einfache TeileMaschinen wie Dreh- und Fräsmaschinen formen einfache Teile schnell. Große Mengen einfacher Teile durchlaufen auf diese Weise die Werkstatt zügig.
- Niedrigere AnschaffungskostenViele Betriebe besitzen diese Maschinen bereits. Die Anlaufkosten für einen neuen Auftrag sind geringer, da keine neuen Werkzeuge benötigt werden.
- Einfache EinrichtungDie Arbeiter können die Maschinen schnell für einfache Aufgaben vorbereiten. Kleine Designänderungen erfordern nur wenige Anpassungen.
- Verfügbarkeit von FachkräftenViele Arbeiter wissen, wie man diese Maschinen bedient. Neue Mitarbeiter lassen sich schneller einarbeiten, da die Werkzeuge weit verbreitet sind.
- Gut für PrototypingWerkstätten können schnell Einzelteile oder Teststücke herstellen. Dies hilft Ingenieuren, Ideen zu testen, bevor sie große Stückzahlen produzieren.
- Keine Notwendigkeit für leitfähige Materialien: Nicht wie EDMBei der traditionellen Bearbeitung ist es nicht erforderlich, dass das Material Strom leitet. Dies eröffnet mehr Auswahlmöglichkeiten hinsichtlich der zu verwendenden Materialien.
Einschränkungen von Traditionelle CNC-Bearbeitung
Auch die traditionelle Bearbeitungsmethode birgt einige Probleme. Diese können sich auf die Kosten, die Bearbeitungsgeschwindigkeit und die Qualität der Teile auswirken.
| Einschränkung | Auswirkungen auf die Fertigungseffizienz |
| Materialabfall | Es entsteht mehr Abfall, was höhere Kosten verursacht und die Natur schädigen kann. |
| Längere Lieferzeiten | Verlangsamt die Arbeit, insbesondere bei schwierigen Formen. |
| Höhere Kosten für kleine Chargen | Lässt kleinere Aufträge aufgrund von Einrichtungs- und Werkzeugänderungen teurer werden. |
Bei der herkömmlichen Bearbeitung wird Material abgetragen, wodurch viel Abfall entsteht. Dieser Abfall verursacht zusätzliche Kosten und kann die Umwelt belasten. Betriebe müssen sowohl für das zusätzliche Material als auch für die Entsorgung des Abfalls aufkommen.
Die Maschinen müssen manuell bedient werden. Fachkräfte richten sie ein und bedienen sie. Das ist zeitaufwendig und fehleranfällig. Da menschliche Fehler vorkommen können, sind manche Teile möglicherweise nicht korrekt. Unterschiedliche Arbeiter oder Schichten können zu unterschiedlichen Ergebnissen führen.
Das Herstellen komplexer Formen verlangsamt die Arbeit. Die Arbeiter müssen anhalten, um Werkzeuge zu wechseln oder das Werkstück zu bewegen. Jeder Arbeitsschritt kostet zusätzliche Zeit. Viele Arbeitsschritte verlängern die Bearbeitungszeit, insbesondere bei kniffligen Formen.
Kleinere Aufträge sind teurer. Für jeden neuen Auftrag werden möglicherweise Spezialwerkzeuge oder Halterungen benötigt. Die Einrichtungskosten für nur wenige Teile verteilen sich auf weniger Stück. Dadurch ist jedes einzelne Teil teurer, als wenn man eine große Menge fertigt.
Bei der traditionellen Bearbeitung steigen die Lohnkosten. Fachkräfte verdienen mehr. Das manuelle Einrichten und Reparieren von Maschinen ist zeitaufwändiger. All das verteuert jedes einzelne Teil.
Betriebe, die traditionelle Bearbeitungsverfahren anwenden, müssen Geschwindigkeit, Kosten und Qualität abwägen. Für komplexe Formen oder sehr präzise Arbeiten eignen sich andere Verfahren wie EDM oder CNC-Bearbeitung unter Umständen besser.
NOBLE begegnet diesen Herausforderungen durch die Kombination von handwerklichem Können und modernen Technologien und bietet optimierte Bearbeitungsstrategien, die Abfall reduzieren, die Produktion beschleunigen und eine hohe Teilekonsistenz gewährleisten.
Anwendung von EDM und traditioneller CNC-Bearbeitung
Anwendung der Funkenerosion
Viele Unternehmen nutzen die Funkenerosion für Spezialaufgaben. Dieses Verfahren eignet sich gut für harte Metalle und komplexe Formen. Es ermöglicht die Herstellung von Teilen, die mit anderen Werkzeugen nicht gefertigt werden können. Einige gängige Anwendungsgebiete sind:
- Kleinlochbohrung: Fabriken nutzen die Funkenerosion, um winzige Löcher in Turbinenschaufeln und Kraftstoffsystemen herzustellen. Die Löcher bleiben gerade, und das Werkzeug bricht nicht.
- Formen- und Werkzeugherstellung: Die Funkenerosion (EDM) formt tiefe Löcher und Gebilde in Formen und Werkzeugen. Dies hilft bei der Herstellung von Kunststoffteilen und Metallstempeln.
- Entfernen festsitzender Teile: Arbeiter verwenden EDM, um abgebrochene Schrauben oder Stifte zu entfernen. Das Hauptteil wird dabei nicht beschädigt.
- Medizinische Komponenten: Durch EDM lassen sich glatte, gratfreie Teile für medizinische Implantate herstellen. Diese Teile müssen präzise und sicher sein.
- Komponenten für die Luft- und Raumfahrt: EDM ermöglicht die Herstellung dünner Schlitze, scharfer Ecken und tiefer Löcher in Flugzeugteilen.
Die Funkenerosion (EDM) eignet sich für alle elektrisch leitfähigen Metalle, selbst für sehr harte. Da das Werkzeug das Werkstück nicht berührt, verbiegt oder vibriert es nicht. Moderne Steuerungen und intelligente Maschinen ermöglichen schnellere und präzisere Ergebnisse. NOBLE investiert in Spitzentechnologie der Funkenerosion, um hochpräzise Teile mit komplexen Geometrien zu fertigen, die höchsten Industriestandards entsprechen. Viele unserer Kunden nutzen die Funkenerosion für Aufträge, die höchste Präzision oder spezielle Formen erfordern.
Traditionelle CNC-Bearbeitung von Anwendung
Traditionelle Bearbeitungsverfahren formen und veredeln viele Arten von Materialien. Zu diesen Verfahren gehören Drehen, Fräsen, Bohren, Gewindeschneiden, Hobeln, Rändeln, Sägen und Formen. NOBLE setzt diese Verfahren häufig für viele dieser Aufgaben ein:
- Formgebung und Größenanpassung: Maschinen schneiden und formen Metall, Kunststoff und andere Materialien auf die richtige Größe und Form.
- Gewindeteile: Durch Gewindeschneiden werden Schrauben und Bolzen mit Gewinde versehen.
- Ebene Flächen: Durch Hobeln und Formen entstehen große, ebene Flächen auf Metallteilen.
- Griffigkeit und Optik: Die Rändelung sorgt für zusätzliche Muster und damit für besseren Halt oder ein ansprechenderes Aussehen.
- Zerkleinern großer Teile: Durch Sägen werden große Teile in kleinere Stücke zerteilt.
- Allgemeines Materialabtragsverfahren: Drehen, Fräsen und Bohren entfernen überschüssiges Material, um die endgültige Form zu erhalten.
Diese Verfahren sind wichtig für die Herstellung von Autos, Flugzeugen, Elektronik und Metallteilen. NOBLE verfügt zudem über exzellente CNC-Bearbeitungskapazitäten und kombiniert präzise CNC-Systeme mit spezialisierter Bearbeitungstechnologie, um hochwertige Teile für kritische Branchen zu fertigen.
Materialkompatibilität
EDM-Werkstoffe
Die Funkenerosion (EDM) funktioniert nur mit elektrisch leitfähigen Materialien. Dabei wird das Metall mittels Funken abgetragen. Das Werkstück muss elektrisch leitfähig sein. Häufig werden Metalle wie gehärtete Werkzeugstähle, Schnellarbeitsstähle, Titan und Nickelbasis-Superlegierungen verwendet. Auch Kupfer, Aluminium und deren Legierungen eignen sich gut. Einige Graphitsorten und wenige Keramiken können eingesetzt werden, sofern sie elektrisch leitfähig sind. Diese Materialien sind sehr hart und hitzebeständig. Dadurch sind sie mit herkömmlichen Werkzeugen schwer zu bearbeiten. Unternehmen der Luft- und Raumfahrt, der Automobilindustrie und der Medizintechnik nutzen EDM für Bauteile mit komplexen Formen oder feinen Details. Nichtleitende Materialien wie die meisten Kunststoffe und einige Keramiken sind für die Drahterosion ungeeignet. In diesen Materialien können keine Funken entstehen.
Traditionelle CNC-Bearbeitungsmaterialien
Die traditionelle spanende Bearbeitung ermöglicht die Formgebung vieler Werkstoffe. Sie eignet sich für Metalle, Kunststoffe und einige Keramiken. Viele Betriebe verwenden Kunststoffe wie HDPE und PVC. Diese Kunststoffe sind leicht biegsam, chemikalienbeständig und einfach zu bearbeiten. Die Wahl des richtigen Werkzeugs ist entscheidend. Werkzeuge aus Schnellarbeitsstahl eignen sich gut für weiche Kunststoffe. Hartmetall- oder diamantbestückte Werkzeuge sind besser für harte Kunststoffe geeignet. Betriebe müssen Wärmeentwicklung und Spannungen im Auge behalten, um Verformungen oder Risse der Teile zu vermeiden. Hocheffizientes Fräsen trägt zur Kühlung bei und verbessert die Oberflächenqualität der Teile. Harte Metalle, wie Stähle mit einer Härte von über 45 HRc, können durch Hartdrehen und Spezialwerkzeuge wie Keramik- oder CBN-Werkzeuge bearbeitet werden. NOBLE bietet umfassende Bearbeitungskompetenz für diese Anwendungen und gewährleistet Präzision und Materialintegrität selbst bei anspruchsvollsten Projekten. Diamant- und CBN-Werkzeuge eignen sich auch für Verbundwerkstoffe und einige Keramiken. Mit diesen Verfahren können Betriebe schnell große Materialmengen abtragen und glatte Teile herstellen.
- Traditionelle Bearbeitungsverfahren können angewendet werden mit:
- Metalle (Stahl, Aluminium, Messing, Kupfer)
- Kunststoffe (HDPE, PVC, Acryl)
- Einige Keramiken und Verbundwerkstoffe
- Holz und andere weiche Materialien
Präzision und Oberflächengüte beim EDM
Toleranzen
Präzision ist bei jedem Bearbeitungsvorgang wichtig. Jedes Verfahren bietet eine unterschiedliche Genauigkeit. Die folgende Tabelle zeigt, wie gut die einzelnen Verfahren enge Maße einhalten können:
| Bearbeitungsmethode | Typische erreichbare Toleranz | Notizen |
| Drahterodieren | ± 0.005 mm | Verwendet eine dünne Drahtelektrode; erzeugt feine Details und komplizierte Teile; das berührungslose Verfahren reduziert die Materialspannung; kann Innenecken mit Radien von nur 0.003 Zoll schneiden. |
| Senkerodieren | ± 0.001 mm | Verwendet geformte Graphit- oder Metallelektroden; effektiv bei komplexen Geometrien; erzielt außergewöhnliche Präzision. |
| Traditionelle CNC-Bearbeitung | Begrenzte Genauigkeit im Vergleich zu EDM | Genauigkeit und Materialarten sind eingeschränkter; weniger geeignet für extrem enge Toleranzen oder komplexe leitfähige Materialien. |
Die Funkenerosion eignet sich hervorragend zur Herstellung hochpräziser Teile. Senkerodieren ermöglicht die Fertigung von Teilen mit einer Toleranz von bis zu ±0.001 mm. Auch Drahterodieren ist sehr genau und eignet sich besonders für Teile mit feinsten Details. Die fortschrittlichen EDM-Technologien von NOBLE erzielen konstant engste Toleranzen und feinste Konturen, die mit traditionellen Bearbeitungsmethoden oft nicht erreicht werden können. Traditionelle Bearbeitungsmethoden wie CNC-Fräsen oder Drehen sind nicht so präzise wie die Funkenerosion und stoßen bei schwierigen oder komplexen Formen an ihre Grenzen. Die fortschrittlichen EDM-Technologien von NOBLE ermöglichen konstant engste Toleranzen und feinste Konturen, die mit traditionellen Bearbeitungsmethoden oft nicht erreicht werden können – unterstützt durch exzellenten Service und einen starken Fokus auf Qualität.
Oberflächenqualität
Die Oberflächenbeschaffenheit eines Bauteils beeinflusst dessen Aussehen und Funktion. Jedes Bearbeitungsverfahren hinterlässt seine eigenen Spuren am Bauteil.
- Beim Drahterodieren entsteht beim Schneiden grober Formen eine Umformschicht. Diese Schicht bildet sich aufgrund der hohen Hitzeentwicklung durch die Funken.
- Durch das Ausführen mehrerer Feinbearbeitungsgänge mit Drahterodieren wird die Umschmelzschicht dünner und die Oberfläche glatter.
- Manchmal kann die Umformschicht Probleme verursachen. Daher ist das Drahterodieren für manche Teile nicht die beste Wahl.
- Mehrere Nachbearbeitungsgänge beim EDM-Verfahren tragen zu einer besseren Oberflächenbeschaffenheit bei und beheben Probleme.
- Beim Funkenerosionsverfahren wird Metall geschmolzen und in Gas umgewandelt, um es abzutragen. Dadurch entsteht eine neue Metallschicht auf dem Werkstück.
- Die umgeschmolzene Schicht kann Verunreinigungen vom Werkzeug und der Flüssigkeit enthalten. Diese können die Funktionsweise des Bauteils beeinflussen.
- Wie rau die Oberfläche beim EDM-Verfahren ist, hängt von den Einstellungen und der Anzahl der Bearbeitungsvorgänge ab.
- Bei der traditionellen Bearbeitung entsteht keine Umformschicht. Sie liefert in der Regel eine sauberere Oberfläche, kann aber bei harten oder komplizierten Formen Probleme bereiten.
- EDM eignet sich gut für harte oder schwierig zu bearbeitende Metalle, erfordert aber sorgfältige Einstellungen, um die beste Oberflächengüte zu erzielen.
Kosten und Geschwindigkeit
Einrichtung und Betrieb
Kosten und Geschwindigkeit sind wichtige Faktoren bei der Wahl zwischen Funkenerosion und konventioneller Bearbeitung. Die Anschaffungs- und Betriebskosten der jeweiligen Verfahren können sich stark unterscheiden. Die folgende Tabelle zeigt einen Vergleich:
| Kostenaspekt | Funkenerosion (EDM) | Traditionelle Bearbeitungsmethoden |
| Einrichtungskosten | Hohe Anschaffungskosten für die Ausrüstung (100,000 bis über 500,000 US-Dollar für Drahterodiermaschinen); auch die Werkzeugkosten sind höher. | Generell niedrigere anfängliche Einrichtungskosten; die Werkzeuge sind anfangs günstiger. |
| Betriebskosten (Stundenbasis) | 60 bis über 200 US-Dollar pro Stunde, inklusive Maschinenabschreibung, Strom, Kabelverbrauch, Arbeitskosten und Wartung | Die stündlichen Betriebskosten sind in der Regel niedriger, können aber bei komplexen Werkzeugen und Materialien steigen. |
| Intralogistik | Effizient für gehärtete Werkstoffe; keine Vor-/Nachwärmebehandlung erforderlich | Gegebenenfalls ist eine zusätzliche Bearbeitung von gehärteten Werkstoffen erforderlich (Wärmebehandlung). |
| Komplexität der Bearbeitung | Kostengünstig für komplexe Geometrien und feine Oberflächen; reduziert Nachbearbeitungsschritte | Weniger effizient bei komplexen Formen; erfordert möglicherweise mehrere Aufspannungen und eine Nachbearbeitung. |
| Zusätzliche Vorteile | Gratfreie Kanten, keine Schnittkräfte, weniger Ausschuss und Nacharbeit, feine Oberflächengüte, weniger Polieren/Schleifen | Kann Grate erzeugen; Schnittkräfte können Verformungen verursachen; Nachbearbeitung oft erforderlich |
| Outsourcing-Optionen | Professionelle EDM-Dienstleistungen reduzieren die Anfangsinvestitions- und Betriebskosten. | Die Auslagerung der traditionellen Bearbeitung ist ebenfalls möglich, jedoch weniger spezialisiert auf komplexe Teile. |
EDM-Maschinen sind in der Anschaffung und Einrichtung teuer. Sie verbrauchen mehr Energie und spezielle Betriebsmittel, wodurch die Kosten pro Stunde steigen. EDM eignet sich gut für harte Metalle und komplexe Formen. Es kann Kosten sparen, da weniger zusätzliche Arbeitsschritte erforderlich sind. Traditionelle Bearbeitungsverfahren sind in der Anschaffung und im Betrieb günstiger, insbesondere bei einfachen Aufträgen.
Produktionsrate
Die Fertigungsgeschwindigkeit einer Werkstatt ist entscheidend. Die Funkenerosion (EDM) ist in der Regel langsamer als die konventionelle Bearbeitung. Dies gilt insbesondere beim Abtragen großer Materialmengen oder bei der Bearbeitung dicker Werkstücke. Die EDM-Geschwindigkeit hängt von Faktoren wie der Dauer und Stärke des Funkens, dem Abstand zwischen Werkzeug und Werkstück sowie der Abkühlgeschwindigkeit ab. Eine zu hohe EDM-Geschwindigkeit kann zu Werkzeugverschleiß und raueren Werkstücken führen. Werkstätten müssen daher die richtigen Einstellungen wählen, um optimale Ergebnisse zu erzielen. Dank fundiertem Fachwissen und effizienten Bearbeitungsstrategien unterstützt NOBLE seine Kunden dabei, Geschwindigkeit und Präzision in EDM-Projekten optimal zu vereinen.
Die traditionelle Bearbeitung trägt Material schnell ab. Sie eignet sich am besten für die Herstellung vieler Teile oder grober Formen und ist daher eine gute Wahl für große Projekte. Die Funkenerosion (EDM) ist besser geeignet für die Fertigung komplexer Formen, kleiner Details oder die Bearbeitung harter Metalle. Bei der Funkenerosion wird die Geschwindigkeit zugunsten höherer Detailgenauigkeit und Qualität reduziert.
- Die traditionelle Bearbeitung ist schneller und kostengünstiger bei der Herstellung vieler Teile.
- EDM eignet sich besser für kleine Serien, Testteile oder knifflige Formen.
- EDM erzeugt weniger Abfall und benötigt weniger Aufwand für Spezialteile, ist aber bei größeren Aufträgen teurer.
- EDM benötigt mehr Energie und dauert länger, daher eignet es sich nicht so gut für die Herstellung vieler Teile.
Die Wahl der richtigen Methode
Entscheidungsfaktoren
Die Wahl des besten Bearbeitungsverfahrens für ein Werkstück hängt von vielen Faktoren ab. Jedes Projekt ist anders und erfordert eine individuelle Planung. Die folgende Tabelle zeigt einen Vergleich zwischen Funkenerosion (EDM) und konventioneller Bearbeitung:
| Entscheidungsfaktor | EDM | Traditionelle Bearbeitung |
| Teilekomplexität | Ideal für filigrane Teile mit engen Toleranzen | Besser geeignet für einfache, große Teile |
| Medientyp | Funktioniert mit harten, leitfähigen Metallen | Verarbeitet viele Materialien, einschließlich Kunststoffe. |
| Produktionsvolumen | Gut für kleine bis mittlere Mengen | Am besten für große Auflagen |
| Toleranz und Präzision | Sehr hohe Präzision | Weniger präzise, Risiko der Wärmeverformung |
| Erstinvestition | Höhere Ausrüstungskosten | Geringere Kosten, einfacher für kleine Läden |
| Größe des Werkstücks | Kleine bis mittlere, komplexe Teile | Große Werkstücke |
| Industrieanwendungen | Luft- und Raumfahrt, Medizin, Elektronik | Automobilindustrie, Öl- und Gasindustrie |
| Bearbeitungseffizienz | Langsamer, aber sanfter Abschluss | Schneller und kostengünstiger für einfache Teile |
| Materialeigenschaften | Erfordert elektrische Leitfähigkeit | Weniger abhängig von den Materialeigenschaften |
| Kompatibilität | Benötigt dielektrische Flüssigkeit | Kein Flüssigkeitsbedarf |
Die Art des Materials ist bei der Wahl des Bearbeitungsverfahrens entscheidend. EDM eignet sich nur für elektrisch leitfähige Metalle. Diese Metalle müssen zudem hitzebeständig sein und dürfen nicht schnell verschleißen. Daher ist EDM besonders für harte Metalle geeignet, die sich mit herkömmlichen Werkzeugen nur schwer bearbeiten lassen. Wenn Sie sich nicht sicher sind, welches Verfahren für Ihr Projekt am besten geeignet ist, hilft Ihnen unser erfahrenes Ingenieurteam gerne weiter.
Praktische Szenarien
Hier sind einige Beispiele aus dem echten Leben, die Ihnen helfen sollen, zu entscheiden, wann Sie welche Methode anwenden:
- Luft- und Raumfahrt: Ingenieure verwenden EDM zur Herstellung von Turbinenschaufeln mit winzigen Löchern. Diese Teile müssen sehr präzise gefertigt sein und bestehen aus harten Metallen. EDM bietet die richtige Größe und eine glatte Oberfläche.
- Medizintechnik: EDM Dabei werden kleine Löcher und Schlitze in die Implantate eingearbeitet. Das Verfahren übt keine Spannung auf die Teile aus, sodass diese geschützt bleiben.
- AutomobilindustrieFabriken nutzen für Motorblöcke und große Bauteile die traditionelle Bearbeitung. Dieses Verfahren ist schnell und eignet sich für viele Materialien.
- Formenbau: EDM formt harte Stahlformen mit tiefen, kniffligen Strukturen. Obwohl EDM Es ist zwar teurer und verbraucht mehr Energie, kann aber Aufgaben erledigen, die andere Werkzeuge nicht bewältigen können.
- Elektronik: EDM Bohrt winzige Löcher in Steckverbinder. Dadurch entstehen sehr kleine Abmessungen und glatte Oberflächen.
Die Funkenerosion eignet sich am besten für kleine Teilegruppen, komplexe Formen und harte Metalle. Die konventionelle Bearbeitung ist besser für große, einfache Teile und die Fertigung großer Stückzahlen. Beide Verfahren haben ihre Vorteile. Die beste Wahl hängt von den Projektanforderungen, den Materialien und dem Budget ab. NOBLE unterstützt Sie bei der Auswahl des richtigen Verfahrens, indem wir die Ziele, Materialien und das Budget jedes Projekts analysieren, um die effektivste Fertigungslösung zu finden.
Ob Sie sich für EDM oder konventionelle Bearbeitung entscheiden, hängt von Ihren Projektanforderungen ab. Die Experten von NOBLE geben an, dass EDM hervorragend geeignet ist, um präzise, komplexe Teile aus harten Materialien mit glatter Oberfläche herzustellen. Allerdings ist der Zeit- und Kostenaufwand höher. Um die beste Methode auszuwählen, empfiehlt NOBLE Ihnen die folgenden Schritte:
- Überlege dir, was du herstellen möchtest und welche Materialien du dafür benötigst.
- Überlegen Sie, wie schwierig die Form zu gestalten ist und wie präzise sie sein muss.
- Stellen Sie sicher, dass Sie klare Zeichnungen haben, die alle Details zeigen.
- Sprechen Sie mit Leuten und arbeiten Sie mit ihnen zusammen, die viel Erfahrung im Bereich der Zerspanung haben.
Warum Sie NOBLE als Ihren vertrauenswürdigen EDM-Lieferanten wählen sollten
NOBLE wurde aufgrund seiner unübertroffenen Fähigkeit, sowohl Funkenerosion (EDM) als auch traditionelle Bearbeitungsdienstleistungen mit außergewöhnlicher Präzision, Flexibilität und Zuverlässigkeit anzubieten, als Hersteller ausgewählt. Die Stärken beider Bearbeitungsverfahren bringen jeweils Kompromisse mit sich, doch NOBLE überbrückt diese Lücke, indem es das Beste aus beiden Welten vereint – fortschrittliche EDM-Technologie mit bewährten traditionellen Bearbeitungstechniken, um maßgeschneiderte Lösungen für die individuellen Anforderungen jedes Projekts zu entwickeln.
NOBLE zeichnet sich aus mehreren Gründen aus:
- Expertise in komplexen EDM-ProjektenNOBLE ist spezialisiert auf hochpräzise EDM-Bearbeitung, darunter Drahterodieren, Senkerodieren und Bohren. Diese Verfahren sind unerlässlich für Branchen, die komplexe Geometrien erfordern, wie beispielsweise die Luft- und Raumfahrt, die Medizintechnik und die Elektronik. Unsere erfahrenen Techniker fertigen routinemäßig Teile mit engsten Toleranzen, die mit konventionellen Methoden nicht erreicht werden können.
- Ansatz der dualen FähigkeitenIm Gegensatz zu vielen Betrieben, die sich entweder ausschließlich auf EDM oder konventionelle Bearbeitung spezialisieren, nutzt NOBLE beide Verfahren. Dadurch können wir Ihnen das effizienteste und kostengünstigste Verfahren – oder eine Kombination aus beiden – empfehlen, um Ihre Anforderungen an Design, Material und Stückzahl zu erfüllen.
- Fortschrittliche Technologie und AusrüstungNOBLE investiert in die neuesten EDM-Systeme und CNC-Maschinen, um eine gleichbleibende Leistung, hohe Wiederholgenauigkeit und die Fähigkeit zur Bearbeitung schwieriger Werkstoffe wie gehärteter Stähle und exotischer Legierungen mit minimalem Nachbearbeitungsaufwand zu gewährleisten.
- Anwendungsgesteuerte EntscheidungsfindungUnser Ingenieurteam analysiert jedes Projekt, um festzustellen, ob EDM, traditionelle Bearbeitung oder eine Hybridlösung die besten Ergebnisse liefert. Dieser beratende Ansatz stellt sicher, dass unsere Kunden das optimale Verfahren für ihr Bauteil erhalten – und nicht nur das für uns bequemste.
- Bewährte BranchenergebnisseNOBLE hat sich durch die Lieferung von Bauteilen nach anspruchsvollen Spezifikationen in Branchen, in denen Ausfälle inakzeptabel sind, einen Namen gemacht. Von Turbinenschaufeln bis hin zu medizinischen Implantaten – Kunden entscheiden sich für NOBLE, weil wir die Bedeutung von Präzision, Sicherheit und Zuverlässigkeit verstehen.
- Skalierbare LösungenOb Sie einen Einzelprototypen, eine Kleinserie von Präzisionsteilen oder eine Großserienfertigung von bearbeiteten Komponenten benötigen, NOBLE ist in der Lage, seine Geschäftstätigkeit zu skalieren und dabei Qualität und Geschwindigkeit beizubehalten.
NOBLE war nicht einfach nur ein Bearbeitungsdienstleister – NOBLE war die optimale Wahl für einen Partner, der die komplexe Balance zwischen Präzision, Geschwindigkeit, Kosten und Materialverträglichkeit meistert. Wenn Ihr Projekt Expertise, Genauigkeit und Innovation erfordert, ist NOBLE der richtige Partner.
FAQ von Bearbeitung elektrischer Entladungen
Welche Materialien können mit Funkenerosion bearbeitet werden?
Die Funkenerosion (EDM) funktioniert nur bei elektrisch leitfähigen Materialien. Das bedeutet, dass sie Stahl, Titan, Kupfer und einige spezielle Legierungen bearbeiten kann. Kunststoffe und die meisten Keramiken lassen sich mit EDM nicht bearbeiten.
Hinweis: Mit EDM lassen sich weder Holz noch die meisten Kunststoffe schneiden.
Ist die Funkenerosion sicherer als die traditionelle Bearbeitung?
Beim EDM-Verfahren entstehen keine scharfen Späne oder Kanten, die abfliegen könnten. Die Teile werden mit einer Kühlflüssigkeit gekühlt. Allerdings können beim EDM-Verfahren schädliche Dämpfe entstehen. Arbeiter müssen daher die entsprechende Schutzausrüstung tragen.
Warum benötigen manche Teile EDM anstelle herkömmlicher Bearbeitung?
Manche Teile weisen sehr kleine Löcher oder scharfe Kanten auf. Mit EDM lassen sich diese Formen sehr präzise herstellen. Herkömmliche Bearbeitungsmethoden stoßen bei solch feinen Details oft an ihre Grenzen.
Welche Methode ist schneller für die Herstellung vieler Teile?
Die konventionelle Bearbeitung ist schneller für die Herstellung vieler einfacher Teile. Die Funkenerosion dauert länger, insbesondere bei dicken oder komplexen Formen.
- EDM: Gut geeignet für kleine Gruppen oder Detailarbeiten.
- Traditionell: Gut geeignet zur Herstellung vieler einfacher Teile.






