
Die Herstellung von transparenten Kunststoffspritzgussteilen mag auf den ersten Blick schwierig erscheinen, ist aber mit Präzision und Sorgfalt durchaus machbar. Schon kleinste Fehler können die Transparenz beeinträchtigen, daher ist Genauigkeit entscheidend. Dieser Leitfaden führt Sie Schritt für Schritt durch den gesamten Prozess – von der Materialauswahl bis hin zu den wichtigsten Nachbearbeitungstechniken.
Warum transparenter Kunststoff? Spritze Formen ist eine Herausforderung
Transparente Kunststoffe wie PMMA, PC und PET sind für ihre hervorragenden optischen Eigenschaften bekannt, reagieren aber empfindlich auf Defekte. Wichtige Aspekte sind:
1. Anforderungen an die Oberflächenqualität
Zu vermeidende Mängel: Streifen, Blasen, Trübungen, schwarze Flecken, Verfärbungen und unzureichender Glanz.
Auswirkungen: Selbst kleinste Unvollkommenheiten können das Endprodukt unbrauchbar machen, da diese Mängel gut sichtbar sind und die Produktqualität beeinträchtigen.
2. Materialeigenschaften
Hoher Schmelzpunkt: Diese Werkstoffe erfordern erhöhte Verarbeitungstemperaturen, die häufig die üblichen Spritzgusstemperaturen überschreiten.
Schlechte Fließfähigkeit: Aufgrund ihrer geringen Fließfähigkeit ist die Kontrolle von Einspritzdruck und -geschwindigkeit entscheidend für die Erzielung gleichbleibender Ergebnisse.
3. Innerer Stress
Ursachen: Ungleichmäßige Abkühlgeschwindigkeit, zu hoher Einspritzdruck oder unsachgemäß konstruierte Formen.
Auswirkungen: Innere Spannungen können zu Verformungen, Rissen oder einer Verringerung der optischen Klarheit führen, was das Aussehen und die Funktionalität des Produkts stark beeinträchtigt.
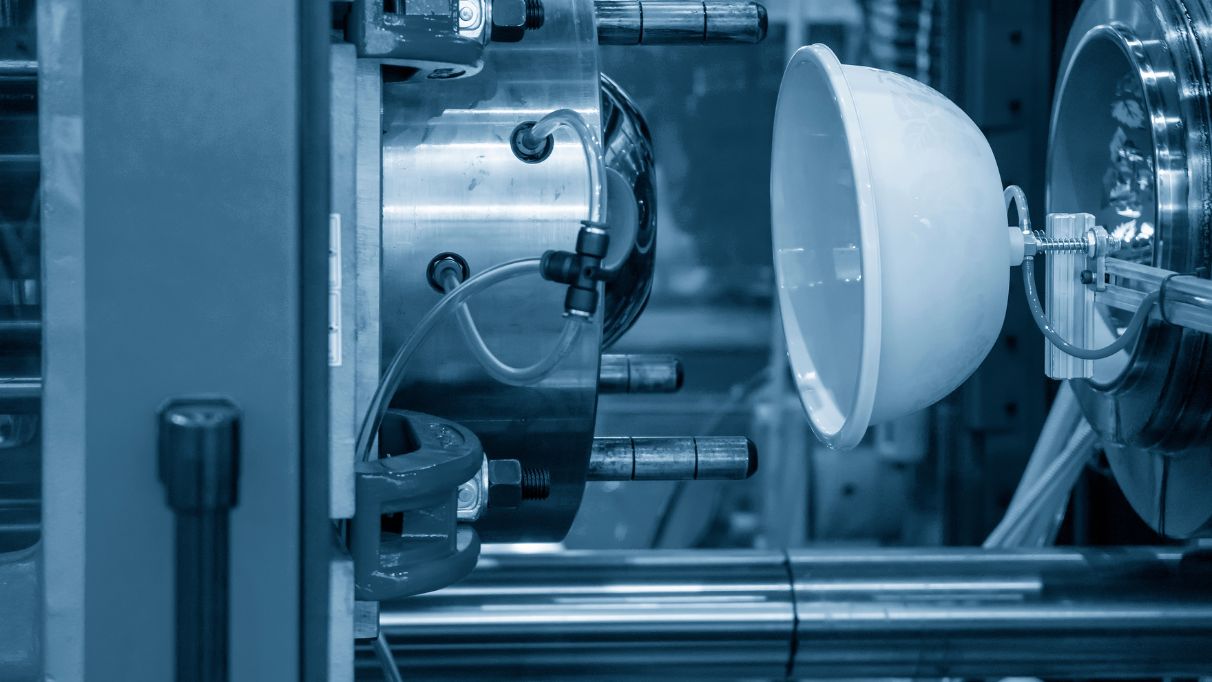
Bewährte Verfahren für das Spritzgießen transparenter Kunststoffe
1. Materialvorbereitung und Trocknung
- Sauberkeit: Um sicherzustellen, dass die Rohstoffe frei von Verunreinigungen sind, verwenden Sie sowohl für die Lagerung als auch für den Transport verschlossene Behälter.
- Trocknung: Um Materialschäden zu vermeiden, muss Feuchtigkeit entfernt werden. Es wird empfohlen, ein Trockenbehältersystem mit gefilterter und entfeuchteter Luft einzusetzen.
Tipps:
- Materialien wie PMMA bei 80-90°C für 3-4 Stunden trocknen.
- Übermäßiges Trocknen muss vermieden werden, da es zu Sprödigkeit führen kann.
2. Maschinen- und Schraubenreinigung
- Kontaminationsprävention: Vor und nach Gebrauch müssen Zylinder, Schnecke und Düse gereinigt werden, um eine Kreuzkontamination der Materialien zu verhindern.
- Reinigungskraft: Verwenden Sie spezielle Schraubenreinigungsmittel oder Harze wie PE/PS, um eine gründliche Reinigung zu gewährleisten.
- Vorübergehende Abschaltung: Im Falle einer vorübergehenden Abschaltung sollten die Temperaturen von Trommel und Trockner reduziert werden, um den Materialabbau zu minimieren.
3. Formenbau und Produktentwicklung
- Gleichmäßige Wandstärke: Gewährleistet eine gleichmäßige Kühlung, wodurch die Entstehung von Spannungen verringert wird.
- Formschrägen: Um ein reibungsloses Entformen zu ermöglichen, müssen ausreichend große Entformungsschrägen vorgesehen werden.
- Reibungslose Übergänge: Scharfe Ecken minimieren – abgerundete Kanten sollten verwendet werden, um Spannungsspitzen zu vermeiden.
- Tor- und Läuferdesign: Optimal sind breite, kurze Schieber und Kanäle, bei Bedarf können Kaltwasserschächte hinzugefügt werden.
- Oberflächenfinish: Für eine optimale Oberflächengüte sollte die Oberflächenrauheit der Form unter 0.8 µm liegen.
- Entlüftung: Eine ausreichende Entlüftung ist notwendig, um Luft und Gase während des Formgebungsprozesses abzuführen.
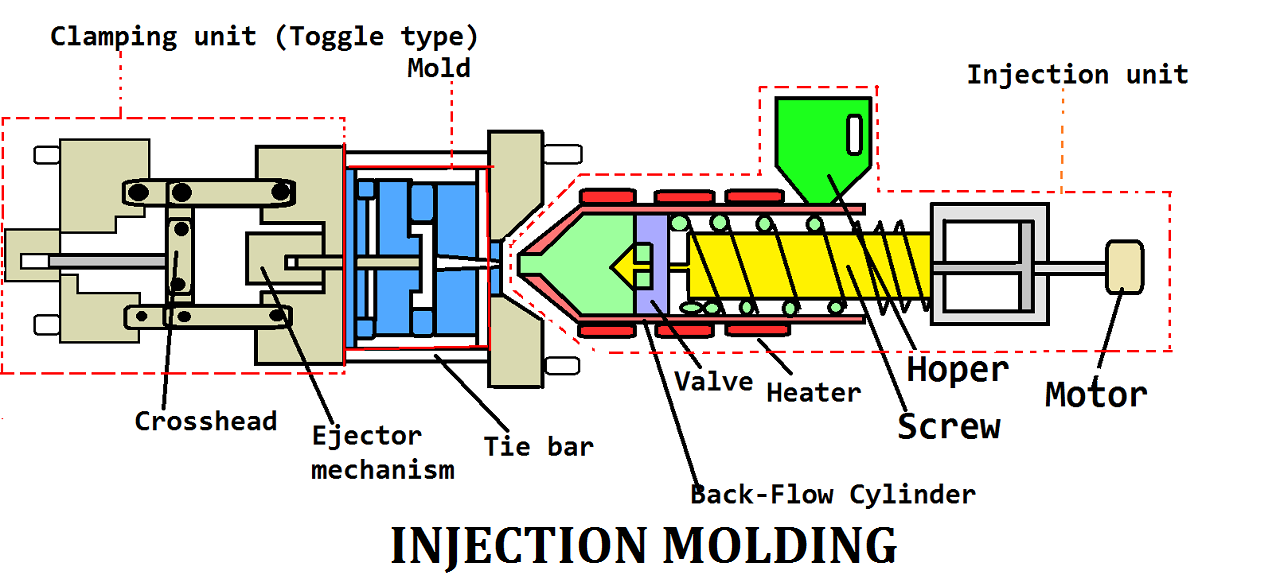
4. Spritzgießprozess und Maschineneinstellungen
- Maschinenauswahl: Bevorzugt werden Maschinen, die mit speziellen Schnecken und temperaturgesteuerten Düsen ausgestattet sind.
- Temperatur C.Kontrolle: Es ist sicherzustellen, dass die Zylindertemperaturen hoch genug eingestellt sind, um eine Materialzersetzung zu vermeiden, aber innerhalb sicherer Grenzen für das Material liegen.
- Druck: Ein hoher Einspritzdruck ist notwendig, um die Viskosität zu überwinden; übermäßiger Druck sollte jedoch vermieden werden, um Spannungen im Material zu verhindern.
- Geschwindigkeit: Niedrige bis mittlere Einspritzgeschwindigkeiten sind einzuhalten. Bei bestimmten Materialien kann eine mehrstufige Einspritzung erforderlich sein.
- Zykluszeit: Minimieren Sie Halte- und Zykluszeiten, um den Materialverschleiß zu reduzieren.
- Schraubendrehzahl und Gegendruck: Um eine Materialzerstörung zu vermeiden, sollten sowohl die Schneckendrehzahl als auch der Gegendruck niedrig gehalten werden.
- Formtemperatur: Eine präzise Temperaturregelung ist unerlässlich; höhere Formtemperaturen verbessern den Materialfluss und minimieren innere Spannungen.
5. Weitere Überlegungen
- Formtrennmittel: Um Oberflächenfehler zu vermeiden, sparsam auftragen.
- Verwendung von Mahlgut: Der Anteil des Mahlguts sollte auf unter 20 % der gesamten Materialmischung begrenzt werden.
- Nachbearbeitung: Zur Minderung innerer Spannungen wird ein Glühen der Teile (außer PET) empfohlen.
Leitfaden zur Materialauswahl
1. Polymethylmethacrylat (PMMA)
Vorteile: PMMA bietet eine ausgezeichnete optische Klarheit und bemerkenswerte Witterungsbeständigkeit und ist daher ideal für Außen- und transparente Anwendungen geeignet.
Nachteile: Das Material ist von Natur aus spröde und weist eine geringe Schlagfestigkeit auf, was seinen Einsatz in Anwendungen mit hoher mechanischer Beanspruchung einschränkt.
Anwendungsgebiete: PMMA wird typischerweise für Lampenabdeckungen, optische Linsen und andere Gegenstände verwendet, die klare, witterungsbeständige Materialien erfordern.
2. Polycarbonat (PC)
Vorteile: Zu den bemerkenswerten Eigenschaften von Polycarbonat gehören seine hohe Schlagfestigkeit und Hitzebeständigkeit, wodurch es sich für anspruchsvolle Anwendungen eignet.
Nachteile: Polycarbonat ist anfällig für Spannungsrisse, insbesondere bei Vorliegen von Umwelteinflüssen wie UV-Strahlung und Feuchtigkeit.
Anwendungsgebiete: Es findet breite Anwendung bei der Herstellung von kugelsicherem Glas, Brillengläsern und medizinischen Geräten, wo Festigkeit und Hitzebeständigkeit von entscheidender Bedeutung sind.
3. Polyethylenterephthalat (PET)
Vorteile: PET zeichnet sich durch seine hohe Zugfestigkeit und ausgezeichnete chemische Beständigkeit aus und ist daher ideal für Verpackungslösungen geeignet.
Nachteile: Eine Einschränkung von PET ist seine erhebliche Feuchtigkeitsaufnahme, die unter bestimmten Bedingungen seine Integrität beeinträchtigen kann.
Anwendungsgebiete: PET wird am häufigsten für Getränkeflaschen, Lebensmittelverpackungen und andere Anwendungen verwendet, bei denen Festigkeit und chemische Beständigkeit erforderlich sind.
4. Zyklisches Olefin-Copolymer (COC)
Vorteile: COC ist hochtransparent und weist eine geringe Feuchtigkeitsaufnahme auf, wodurch es sich hervorragend als Material für optische und medizinische Anwendungen eignet.
Nachteile: Die höheren Kosten von COC können für einige Anwendungen ein Hindernis darstellen, insbesondere wenn Kosteneffizienz im Vordergrund steht.
Anwendungsgebiete: COC wird typischerweise in medizinischen Verpackungen, optischen Folien und anderen Anwendungen mit hoher Transparenz eingesetzt, bei denen Feuchtigkeitsbeständigkeit von entscheidender Bedeutung ist.
Häufig gestellte Fragen (FAQ)
Frage 1: Was sind einige der häufigsten Fehler bei der Spritzgusstechnik von transparenten Kunststoffen?
- A: Häufig treten Probleme wie Blasenbildung, Fließspuren, innere Spannungsrisse und Verfärbungen auf. Diese können die Transparenz und das Gesamtbild des Kunststoffs beeinträchtigen.
Frage 2: Wie wähle ich das richtige Material für transparentes Spritzgießen aus?
- A: Das hängt davon ab, was Sie herstellen! Für optische Bauteile eignet sich PMMA. Wenn Sie etwas Robustes und Stoßfestes benötigen, ist Polycarbonat (PC) die richtige Wahl.
Frage 3: Wie kann ich innere Spannungen beim Spritzgießen von transparenten Kunststoffen vermeiden?
- A: Versuchen Sie, Ihr Werkzeugdesign zu optimieren, den Abkühlprozess sorgfältig zu steuern und vergessen Sie nicht die Nachbearbeitung, wie z. B. das Glühen, um Spannungen abzubauen.
Frage 4: Welche Trends zeichnen sich in Zukunft beim Spritzgießen transparenter Kunststoffe ab?
- A: Wir beobachten einige spannende Trends, wie zum Beispiel intelligente Formgebungstechnologien, umweltfreundliche Herstellungsverfahren und die Mikroformung, die immer mehr an Bedeutung gewinnen.
The End
Obwohl das Spritzgießen von transparenten Kunststoffen komplex ist, lassen sich durch die richtige Vorbereitung, Konstruktion und Prozesskontrolle beeindruckende, fehlerfreie Teile erzielen. Die Zusammenarbeit mit einem Experten verschafft Ihnen den entscheidenden Vorteil für erstklassige Ergebnisse.
Handeln Sie jetzt: Schreiben Sie uns und lassen Sie sich von unseren Experten bei der Entwicklung der perfekten Lösung für Ihre Anforderungen im Bereich transparenter Kunststoffspritzgussteile unterstützen. Wir kümmern uns darum!






