
Introduktion
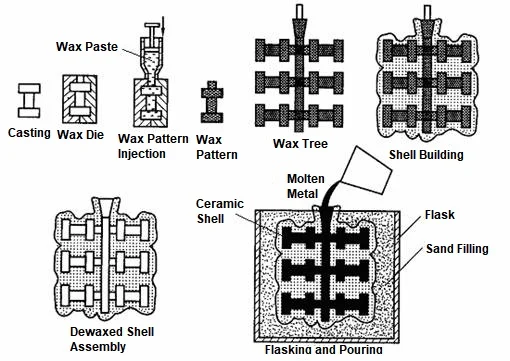
Der dannes et voksmønster. Keramisk opslæmning overtrækkes det. Voksen smelter ud. Smeltet metal hældes i. Keramikken brækker af. En færdig del forbliver. Dette er processen med investeringsstøbning – også kendt som tabt voks-støbning.
Investeringsstøbning har en lang historie. Smykkeproducenter brugte det for tusinder af år siden. I dag er det en præcisionsfremstillingsmetode, der producerer dele med snævre tolerancer og glatte overflader. Ingen sekundær bearbejdning er nødvendig på de fleste dele.
Hvorfor er investeringsstøbning så udbredt? Denne proces kan håndtere komplekse geometrier, der ikke kan opnås ved bearbejdning, er velegnet til materialer, der er vanskelige at smede eller svejse, og dens overfladefinish reducerer behovet for efterfølgende bearbejdningsoperationer.
En bred vifte af industrier er afhængige af investeringsstøbning. Luftfartsindustrien bruger det til turbineblade og strukturelle komponenter; medicinalindustrien bruger det til implantater og kirurgiske instrumenter. Bilindustrien bruger det til turboladere og brændstofsystemkomponenter. I industrisektoren bruges det til ventiler, pumper og forme.
Hvad er investeringsstøbning?
Definition af investeringsstøbning
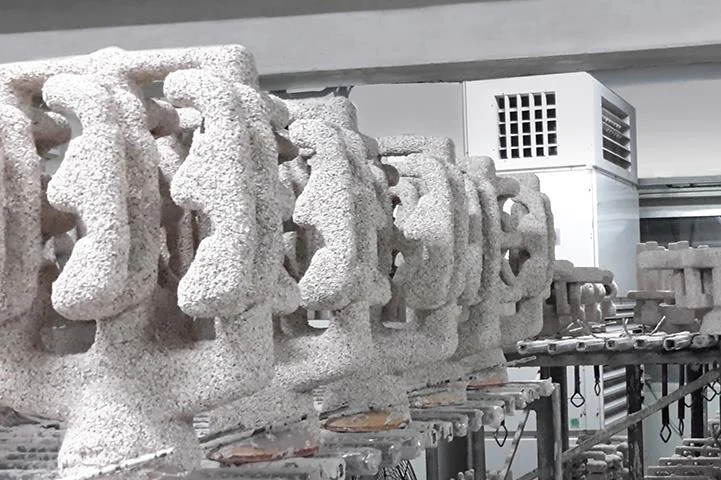
Investeringsstøbning er en proces med tabt voks. Der laves et voksmønster. En keramisk form bygges omkring det. Voksen smelter ud. Metal hældes i. Keramikken brækker af. Delen forbliver.
Historien går tilbage til det gamle Egypten og Kina. Juvelerer brugte det til guld- og bronzeornamenter. Industriel produktion startede i det 20. århundrede. Ordet "investering" betyder ikke penge. Det kommer fra det gamle franske ord "investir" – at dække eller omgive. Den keramiske skal omslutter voksmønsteret. Udtrykket satte sig fast.
Sådan fungerer investeringsstøbningsprocessen
-
Lav et voksmønster
Efter metalformen er bearbejdet, hældes voks i den. Dette skaber voksmønsteret. Flere voksmønstre er forbundet til en central voksindløb. Hele samlingen ligner et træ. Dette "træ" bestemmer, hvor mange dele der kan produceres i hver støbning.
-
Byg en keramisk skal
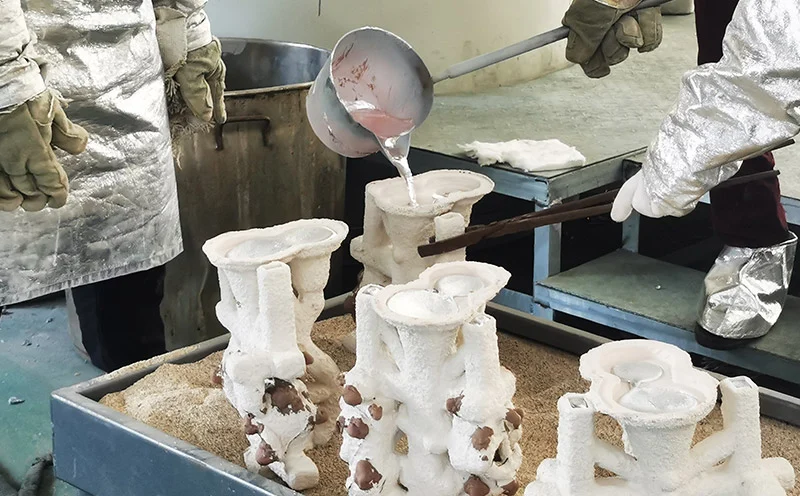
Dyp voksformen i den keramiske opslæmning. Påfør et lag fint sand – det vil sige gips. Gentag denne proces, når hvert lag tørrer. Efter seks til otte lag vil der dannes en robust keramisk skal omkring voksformen.
-
Fjern voksen
Skallen placeres i ovnen. Voksen smelter og fordamper, hvilket efterlader et hulrum. Dette hulrum matcher præcist delens form.
-
Hæld smeltet metal
Smeltet metal hældes i en opvarmet keramisk form. En bred vifte af materialer er tilgængelige, herunder rustfrit stål, kulstofstål, aluminiumlegeringer, titanlegeringer, nikkelbaserede superlegeringer, koboltlegeringer, bronze og messing. Hvert materiale har sine egne specifikke støbeparametre.
-
Køl af og bræk skallen
Metallet størkner. Den keramiske skal brækker af. Pneumatiske hamre eller vibrationsudstyr klarer arbejdet. Træet bliver savet. De enkelte støbegods adskilles.
-
Færdiggør delen
Fjern indløb og indløb. Varmebehandling kan følge. Maskinbearbejd delen for at skabe funktioner, der ikke kan opnås ved støbning alene. Polering forbedrer overfladefinishen. Inspicer delen for at verificere dimensioner og integritet. På dette tidspunkt er investeringsstøbningen færdig og klar til at gå videre til næste trin.
Vigtigste fordele ved investeringsstøbning
Investeringsstøbning vælges til komponenter af høj værdi, fordi det tilbyder et præcisionsniveau, som andre processer ikke kan matche. Fordelene er vidtrækkende, og hver især påvirker omkostninger, kvalitet eller leveringstid.
1. Fremragende dimensionsnøjagtighed
Fremstilling med næsten netform betyder, at dele produceres med dimensioner tæt på deres endelige dimensioner. Dette reducerer behovet for bearbejdning, forbedrer produktets ensartethed og resulterer i strammere samlinger. Dette giver direkte fordele for dele, der kræver strenge tolerancer – såsom turbineblade og kirurgiske instrumenter.
2. Overlegen Overfladebehandling
Keramik- og voksforme har glatte overflader, hvilket resulterer i en glat overflade på den færdige metaldel. Slibning og polering holdes på et minimum, hvilket giver et bedre udseende. Desuden forbedres udmattelsesevnen, fordi overfladefejl minimeres.
3. Evne til at producere komplekse geometrier
Investeringsstøbning kan producere former, der ikke kan opnås ved bearbejdning. Vægtykkelser kan være så tynde som 1 millimeter. Indvendige kølekanaler kan dannes. Komplekse kurver, der ellers ville kræve femakset bearbejdning, kan opnås. Underskæringsfunktioner, der ellers ville kræve specialiserede skæreværktøjer, kan håndteres.
Komplekse designs kan reducere produktionsomkostningerne, fordi flere processer samles i et enkelt trin. Dele, der tidligere krævede svejsning, bearbejdning og samling, kan nu støbes som et enkelt stykke.
4. Bredt udvalg af støbebare metaller
| Jernholdige metaller | kulstofstål, rustfrit stål, værktøjsstål |
| Ikke-jernholdigt | aluminium, messing, bronze |
| Højtydende legeringer | titanium, nikkel-superlegeringer, koboltlegeringer |
Processen fungerer med næsten alle støbelegeringer. Den fleksibilitet er sjælden i præcisionsfremstilling.
5. Fremragende gentagelsesnøjagtighed
Voksmønstrene er ensartede. Keramisk skalprocessen er kontrolleret. Kvalitetsinspektionen er streng. Produktionsserier på tusindvis eller millioner af dele opretholder de samme dimensioner. Masseproduktion med snævre tolerancer er mulig.
6. Reducerede bearbejdningskrav
Da støbegods næsten har sin endelige form, reduceres bearbejdningsomkostningerne. Produktionshastighederne øges, fordi der skal fjernes mindre materiale. Værktøjsslid reduceres. Arbejdsomkostningerne sænkes. Det er almindeligt, at dele kun kræver efterbehandling - såsom tandhjulsemner, ventilhuse og strukturelle beslag.
7. Bedre materialeudnyttelse
Fremstilling af næsten færdig form betyder mindre skrot. Bearbejdning fra stangmateriale fjerner 80% af materialet, hvorimod investeringsstøbning kun kræver fjernelse af indløb og indløb. For dyre legeringer - såsom titanium og nikkelbaserede superlegeringer - er omkostningsbesparelserne betydelige. Med mindre metalaffald forbedres bæredygtigheden også.
8. Større designfleksibilitet
Komplekse tekniske designs er blevet implementeret med succes. Vægtreduktionen blev opnået ved kun at bruge materialer, hvor det var nødvendigt. Integrationen af dele eliminerede behovet for svejsede samlinger. Da delene støbes som et enkelt stykke i stedet for at blive samlet af flere komponenter, er produktets ydeevne blevet forbedret. Designfriheden, der tilbydes ved investeringsstøbning, er dens største fordel.
Begrænsninger ved investeringsstøbning
Enhver fremstillingsproces indebærer afvejninger. Investeringsstøbning er ingen undtagelse. Dens fordele er reelle, men det er dens begrænsninger også. At ignorere disse begrænsninger kan føre til dårligt deldesign og uventede omkostninger.
1. Højere værktøjsomkostninger
Voksindsprøjtningsdyser er dyre at bearbejde. Værktøjsfremstilling kræver præcision og tid. Den indledende investering er betydelig. Omkostningsdækning kræver tilstrækkelig produktionsvolumen. For dele i lav volumen kan værktøjsomkostningerne pr. del være uoverkommelige.
2. Længere produktionscyklus
Hvert trin forøger processens tid. Formfremstilling tager flere dage; lagene skal have lov til at tørre mellem påføringerne; afvoksning tager flere timer; og brænding af formen kræver en præcis varmekurve. Dette efterfølges af støbning og færdiggørelse. Investeringsstøbning kan producere dele på få sekunder. Lost-wax-støbning tager derimod dage eller uger. Gennemløbstiden er meget længere.
3. Størrelsesbegrænsninger
Voksmønstre er skrøbelige. Store mønstre forvrænges under deres egen vægt. Keramiske skaller bliver tunge og vanskelige at håndtere. Store støbegods er upraktiske. Den praktiske størrelsesgrænse er omkring 300 mm i diameter. Større dele kræver sandstøbning eller andre processer.
4. Voksmønstres skrøbelighed
Voks bøjer. Voks går i stykker. Voks deformeres under temperaturændringer. Opbevaring kræver kontrollerede forhold. Transport kræver omhyggelig emballering. Håndteringsforholdsregler er obligatoriske. Et beskadiget voksmønster giver en defekt støbeform.
5. Følsomhed af keramisk skal
Skalrevner opstår under opvarmning eller afkøling. Fugt påvirker den keramiske binding. Termisk chok forårsager delaminering. Formkvaliteten afhænger af operatørens dygtighed og miljøkontrol. Skalfejl overføres direkte til metaldelen.
6. Højere omkostninger for simple dele
Til simple geometrier er investeringsstøbning overkill. Sandstøbning er billigere. Maskinbearbejdning fra stangmateriale er hurtigere. Smedning producerer stærkere dele. Præsning er mere økonomisk ved store mængder. Investeringsstøbning er ikke økonomisk for dele, der kan produceres med enklere metoder.
7. Langsommere produktionshastighed
Der kræves flere trin. Manuelle operationer er involveret. Skalbygning er ikke fuldt automatiseret. Produktionsplanlægning er kompleks. Trykstøbning producerer tusindvis af dele om dagen. Investeringsstøbning producerer i bedste fald hundredvis. Mængdekravene skal være realistiske.
8. Potentielle støbefejl
Gasporøsitet dannes, når opløste gasser kommer ud under størkning. Krympning skaber hulrum i tykke sektioner. Kolde lukkemekanismer opstår, når metalstrømme ikke smelter sammen. Fejlstrømninger skyldes utilstrækkelig metalstrømning. Keramiske indeslutninger kommer fra skalfragmenter. Varme tårer dannes under krympning under størkning.
Hver fejl har en årsag. Hver årsag har en forebyggelse. Korrekt proceskontrol reducerer fejl. Men investeringsstøbning er ikke fejlfrit. Processen kræver dygtighed, disciplin og kvalitetskontrol i alle faser.
Investeringsstøbning vs. andre støbeprocesser
Investeringsstøbning vs. Sandstøbning
| faktor | Investeringsstøbning | Sandstøbning |
| Nøjagtighed | Stram (±0.1 mm typisk) | Løs (±1.0 mm typisk) |
| Overfladebehandling | Glat (3.2 µm Ra) | Ru (12.5 µm Ra) |
| Pris | Højere pr. del ved lav volumen; lavere ved høj volumen | Lavere pr. del; bedre til store dele |
| Del størrelse | Begrænset (maks. ~300 mm) | Ubegrænset (dele i metermål) |
| Kompleksitet | Høj (tynde vægge, indvendige passager) | Lav til moderat |
Investeringsstøbning vinder på præcision og finish. Sandstøbning vinder på størrelse og startpris. Valget afhænger af delens krav.
Investeringsstøbning vs. Die Casting
| faktor | Investeringsstøbning | Die Casting |
| Produktion hastighed | Langsom (dage pr. batch) | Hurtig (sekunder pr. skud) |
| Tooling | Voksdyser, keramiske skaller | Hårde ståldyser |
| Materialer | Bredt udvalg (jernholdige, ikke-jernholdige, højtemperaturlegeringer) | Begrænset til ikke-jernholdige metaller (aluminium, zink, magnesium) |
| Precision | Meget høj | Høj |
| Applikationer | Kritiske komponenter, lav-mellem volumen | Forbrugerdele i store mængder |
Trykstøbning er hurtigere. Investeringsstøbning håndterer flere materialer og mere komplekse geometrier. Krydsningspunktet afhænger af produktionsvolumen og materialekrav.
Investeringsstøbning vs. bearbejdning
| faktor | Investeringsstøbning | Bearbejdning |
| Materialeaffald | Lav (næsten nettoform) | Høj (chipgenerering) |
| Kompleksitet | Høj (interne funktioner indbygget) | Begrænset (begrænsninger i adgang til værktøj) |
| Pris | Lavere ved høj lydstyrke | Lavere ved lav lydstyrke |
| Precision | God, men kræver muligvis efterbehandling | Fantastike |
| Produktionsvolumen | Velegnet til produktionsserier | Velegnet til prototyper og små partier |
Investeringsstøbning udnytter materialet effektivt. Bearbejdning fjerner materiale, der allerede er betalt for. For dyre legeringer sparer støbning betydelige omkostninger. For simple dele med snævre tolerancer er bearbejdning fortsat det bedre valg. De to processer er komplementære, ikke konkurrencedygtige. Mange investeringsstøbninger gennemgår færdigbearbejdning for at opnå kritiske dimensioner. Kombinationen tilbyder det bedste fra begge tilgange.
Industrier, der drager fordel af investeringsstøbning
Investeringsstøbning betjener industrier med strenge krav til nøjagtighed, materialeintegritet og komplekse geometrier. Hver industri har sine egne grunde til at vælge denne proces.
Luftfart
Turboladerblade, flystelstrukturkomponenter og brændstofsystemkomponenter. Disse komponenter skal modstå ekstreme temperaturer og cykliske belastninger. Investeringsstøbning muliggør produktion af interne kølekanaler og tyndvæggede strukturer, der ikke kan opnås ved bearbejdning. Nikkelbaserede superlegeringer og titanium er standardmaterialerne. Fejl tolereres absolut ikke.
Automotive
Turboladerhjul. Udstødningsmanifolde. Brændstofindsprøjtningskomponenter. Vægtreduktion og varmebestandighed er afgørende for valget. Investeringsstøbning giver næsten færdige former, der kræver minimal bearbejdning. Produktionsvolumenerne er moderate til høje. Processen konkurrerer med smedning og trykstøbning til specifikke anvendelser.
Medicin
Kirurgiske instrumenter. Ortopædiske implantater. Tandproteser. Biokompatibilitet og korrosionsbestandighed er obligatorisk. Rustfrit stål, kobolt-kromlegeringer og titanium støbes med snævre tolerancer. Overfladefinishen skal være glat for at forhindre bakteriel vedhæftning. Investeringsstøbning opfylder disse krav uden overdreven efterbehandling.
Olie & Gas
Ventilhuse. Pumpehuse. Komponenter til borehulsværktøj. Disse dele udsættes for højt tryk, ætsende væsker og slibende miljøer. Materialevalg er afgørende. Duplex rustfrit stål og nikkellegeringer er almindelige. Investeringsstøbning producerer de komplekse interne strømningskanaler, som disse komponenter kræver.

Industrielt udstyr
Tandhjulsblanker. Vippearme. Beslagsamlinger. Landbrugsmaskiner. Entreprenørudstyr. Delkonsolidering er en stor fordel. Flere komponenter støbes som et enkelt stykke. Samlingen forenkles. Vægten reduceres. Pålideligheden forbedres.
Navy
Propeller. Pumpehjul. Komponenter til havvandssystemer. Korrosionsbestandighed i saltvand er afgørende. Bronze, aluminiumbronze og duplex rustfrit stål støbes i den ønskede form. Investeringsstøbning giver en glat overfladefinish, der reducerer luftmodstand og forbedrer effektiviteten.
Food Processing
Ventiler. Fittings. Pumpekomponenter. Sanitært design kræver glatte overflader og korrosionsbestandighed. Rustfrit stål er det foretrukne materiale. Investeringsstøbning producerer dele uden sprækker eller skarpe hjørner, hvor bakterier kan gemme sig. Overfladefinishen opfylder FDA-kravene uden yderligere polering.
Forsvar
Skydevåbenkomponenter. Luftfartsdele. Køretøjskomponenter. Militære specifikationer kræver høj pålidelighed. Materialeintegritet er afgørende. Investeringsstøbning giver den repeterbarhed og kvalitetskontrol, som forsvarsprogrammer kræver.
Power Generation
Turbineblade. Gasturbinekomponenter. Dampturbinedele. Højtemperaturlegeringer er nødvendige. Investeringsstøbning producerer vingeprofilformer og indvendige kølegeometrier, der muliggør effektivitetsforøgelser. Processen er uundværlig for moderne kraftproduktion.
De primære årsager til at vælge investeringsstøbning varierer på tværs af forskellige brancher. Luftfartssektoren kræver komplekse kølekanaler; det medicinske område kræver biokompatibilitet og overfladefinish; bilindustrien kræver vægtreduktion; og olie- og gassektoren kræver korrosionsbestandighed. Det, disse industrier har til fælles, er, at den ydeevne, der tilbydes af denne proces, er uovertruffen af andre processer.
Hvornår skal du vælge investeringsstøbning?
Hvorvidt man skal bruge investeringsstøbning afhænger i høj grad af flere praktiske overvejelser. Hvis svaret på de fleste af disse spørgsmål er ja, så er denne proces sandsynligvis et rigtig godt valg.
Komplekse geometrier
Er delens form vanskelig eller umulig at opnå ved bearbejdning? Har den indvendige passager, tynde vægge eller komplekse kurver? Sammenlignet med andre støbemetoder er investeringsstøbning bedre egnet til at håndtere disse funktioner.
Præcisionskrav
Kræver delen streng dimensionskontrol? Er overfladefinishen afgørende for funktion eller udseende? Denne proces producerer støbegods med næsten endelig form, hvilket reducerer eller eliminerer sekundær bearbejdning.
Dyre materialer
Bruger delen titanium, nikkelbaserede superlegeringer eller andre dyre legeringer? Investeringsstøbning minimerer materialespild. Der produceres ingen spåner, og skrot reduceres derfor. De resulterende omkostningsbesparelser er tilstrækkelige til at udligne støbeomkostningerne.
Mellem til høje produktionsvolumener
Producerer I hundredvis eller tusindvis af dele årligt? Formomkostningerne fordeles over hele produktionskørslen. Efterhånden som prisen pr. del falder, bliver denne proces omkostningseffektiv.
Reducerede monteringstrin
Kan flere komponenter integreres i en enkelt støbeform? Investeringsstøbning eliminerer svejsede samlinger og eliminerer behovet for fastgørelseselementer, hvilket reducerer monteringstiden og forbedrer pålideligheden.
Højkvalitets overfladefinish
Kræver delen en glat overflade for at fungere korrekt eller opfylde lovgivningsmæssige standarder? Keramiske huse kan have fine detaljer og en ren overflade, hvilket minimerer behovet for polering og slibning.
Hvornår er investeringsstøbning ikke det bedste valg?
Denne proces er ikke egnet til alle situationer. I nogle tilfælde kræves en anden tilgang.
Ekstra store dele
Dele med en diameter eller længde på over 300 millimeter er ikke egnede til denne proces. Voksmønsteret vil deformeres, og den keramiske skal vil blive klodset og sprød. Sandstøbning kan håndtere store dele til en lavere pris.
Små partier og enkle dele
Enkle beslag eller flade plader kræver ikke investeringsstøbning. Bearbejdning fra stangmateriale er hurtigere, og sandstøbning er billigere. Smedning kan give bedre mekaniske egenskaber. Ved produktion i små serier kan støbeomkostningerne forbundet med investeringsstøbning ikke tjenes ind igen.
Meget storskalaproduktion
Trykstøbning kan producere dele på få sekunder, mens investeringsstøbning tager minutter eller timer. Ved årlige produktionsvolumener på over 100,000 enheder er trykstøbning eller prægning mere økonomisk. Forskellen i cyklustid er den afgørende faktor.
Komponenter bedre egnet til smedning eller bearbejdning
Højstyrkestrukturkomponenter fremstilles typisk ved smedning. De tilbyder en overlegen kornstruktur og længere udmattelseslevetid. Enkle cylindriske eller prismatiske dele er mere omkostningseffektive at fremstille ved bearbejdning. Støbning med tabt voks er ikke den ideelle proces til alle anvendelser.
Denne proces er specialiseret og udmærker sig inden for specifikke områder. Når applikationer falder uden for dette omfang, er andre metoder mere passende. Processen bør vælges baseret på delens egenskaber snarere end omvendt.
Hvorfor vælge NOBLE til investeringsstøbning og Præcisionsfremstilling?
Den rigtige proces er vigtig. Den rigtige partner er lige så vigtig. NOBLE tilbyder mere end produktion. Vi leverer tekniske og produktionsløsninger fra koncept til færdigt produkt.
Omfattende produktionsservice
NOBLE håndterer metal- og plastbearbejdning. Brede kapaciteter. Mangfoldige brancher. Enkeltstående prototype eller produktion i store mængder – ingeniør- og produktionsteamene arbejder tæt sammen med kunderne gennem alle projektets faser.
Fra design til montering
Produktion er kun en del af historien. NOBLE leverer komplette løsninger. Vi samarbejder fra den tidligste designfase. Tekniske anbefalinger forbedrer fremstillingsevnen, reducerer produktionsomkostningerne og forbedrer produktets ydeevne.
Vores integrerede arbejdsgang dækker:
- Produktdesignstøtte
- Engineering Review
- Materialevalg
- Prototypefremstilling
- Masseproduktion
- Overfladebehandling
- Montering
- Sidste inspektion
- Emballage og levering
Denne one-stop-tilgang strømliner udviklingen. Ensartet kvalitet opretholdes gennem hele processen. Ingen huller i overdragelsen. Ingen pegefinger.
Kvalitet, du kan stole på
Kvalitet er fundamentet for ethvert projekt. NOBLE opererer under internationalt anerkendte kvalitetsstyringssystemer.
Vores certificeringer omfatter:
- ISO 9001: 2015 – Kvalitetsstyringssystem
- ISO 13485: 2016 – Kvalitetsstyringssystem for medicinsk udstyr
Disse certificeringer demonstrerer vores engagement i kvalitet, proceskontrol, sporbarhed og kundetilfredshed på tværs af en bred vifte af brancher.
Ofte stillede spørgsmål
Hvad er de vigtigste fordele ved investeringsstøbning?
Høj dimensionsnøjagtighed, fremragende overfladefinish, evne til at producere komplekse geometrier, bredt materialeudvalg og minimalt materialespild.
Hvad er ulemperne ved investeringsstøbning?
Høje værktøjsomkostninger, længere leveringstider, størrelsesbegrænsninger og langsommere produktionshastigheder sammenlignet med trykstøbning.
Hvorfor er investeringsstøbning dyrere?
Værktøjsfremstilling af voksmønstre og opbygning af den keramiske skal er arbejdskrævende og tidskrævende. Processen kræver flere trin og dygtige operatører, hvilket driver omkostningerne pr. del ved lave volumener.
Hvilke metaller kan bruges i investeringsstøbning?
Kulstofstål, rustfrit stål, værktøjsstål, aluminiumlegeringer, messing, bronze, titanlegeringer, nikkelbaserede superlegeringer og koboltbaserede legeringer.
Er investeringsstøbning egnet til masseproduktion?
Ja, til moderate til store mængder, hvor værktøjsomkostningerne afskrives over store produktionsserier. Til ekstremt store mængder kan trykstøbning være hurtigere og billigere.
Hvor præcis er investeringsstøbning?
Typiske tolerancer er ±0.1 mm til ±0.2 mm, afhængigt af emnestørrelse og geometri. Nogle funktioner kan holde snævrere tolerancer med processtyring.
Hvilke brancher bruger almindeligvis investeringsstøbning?
Luftfart, bilindustri, medicinalindustri, olie og gas, industrielt udstyr, marine, fødevareforarbejdning, forsvar og kraftproduktion.
Hvad er forskellen mellem investeringsstøbning og sandstøbning?
Investeringsstøbning tilbyder snævrere tolerancer, glattere overfladefinish og evnen til at producere komplekse indvendige egenskaber. Sandstøbning håndterer større dele og har lavere værktøjsomkostninger, men producerer ruere overflader og løsere tolerancer.
Kan investeringsstøbning producere tyndvæggede dele?
Ja. Vægtykkelser ned til 1 mm er opnåelige. Den keramiske skal og voksmønsterprocessen muliggør tynde sektioner uden deformation.







