
Indledning (afsnit)
Hvilken proces er bedre til at producere snesevis af plastikdele? 3D-printning ? Nej, det er for langsomt, medmindre der er nok maskiner. Sprøjtestøbning er bedre egnet til ordrer på hundredvis af dele . Svaret er vakuumstøbning . Det udfylder det hul. Det er hurtigt nok. Det er også billigt nok. Det er godt nok til brug i den virkelige verden.
Mange spørger, hvor denne proces egentlig fungerer. Vakuumstøbningsapplikationer spænder fra konceptbiler til kirurgiske værktøjer. Det er her, den fungerer bedst til prototypefremstilling og produktion i små serier.
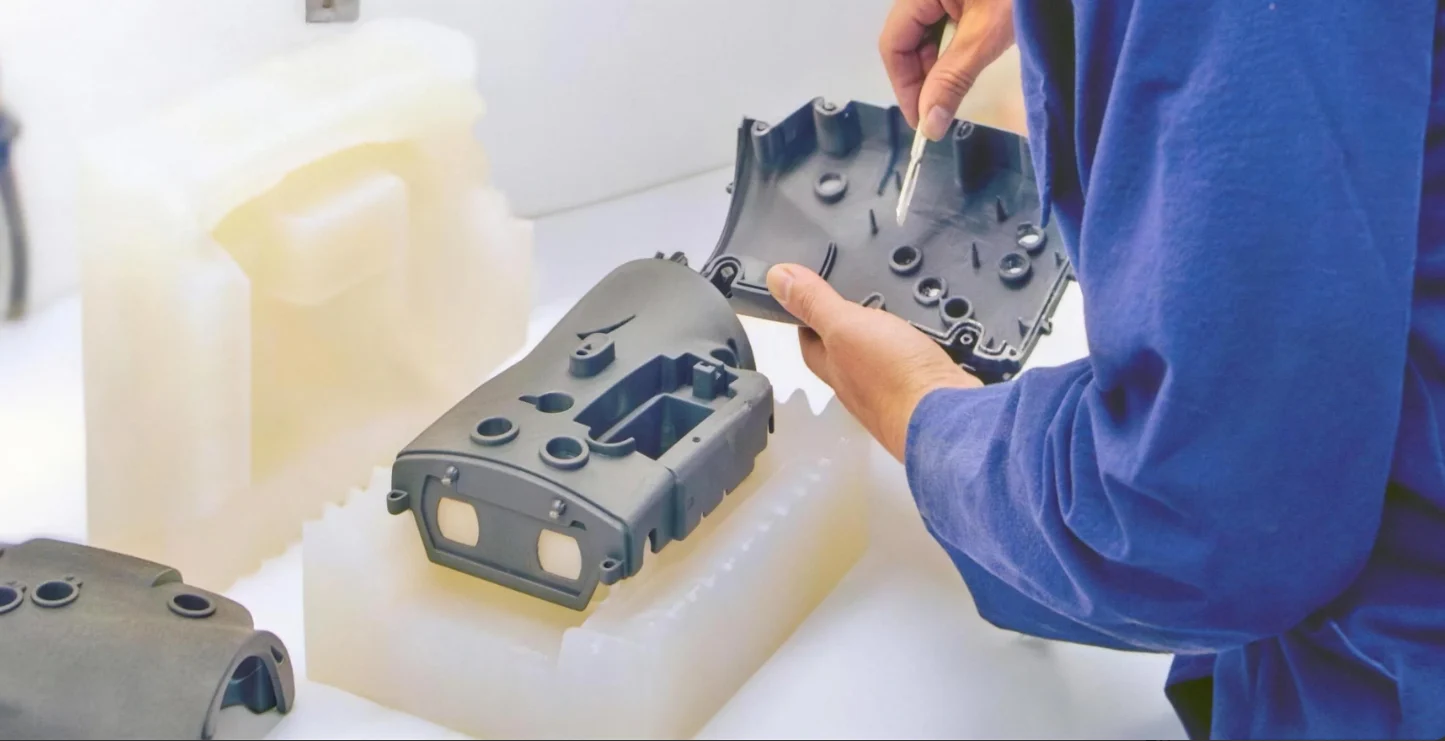
Bil industrien
Bilproducenter er nødt til at bruge vakuumstøbning i deres design. Det bruges også som en funktionel komponent til test af motorrummet. For koncept- eller racerbiler er outputtet for lavt, og forarbejdningsomkostningerne med hårde forme ville være meget højere.
Indvendige og udvendige prototyper
Folk bedømmer en bil ud fra dens interiør, før de overhovedet starter motoren. Det betyder, at instrumentbrættets paneler skal have den rigtige tekstur og åreform. Ventilationslamellerne skal også bevæge sig jævnt. Betjeningsknapper skal have en tilfredsstillende låsefølelse. ABS-lignende harpikser i vakuumstøbning kan levere dette. Delene ser ud og føles præcis som sprøjtestøbt plastik fra produktionen.
Forlygteglas og baglygtedæksler kræver optisk klarhed. UV-stabile klare harpikser er ideelle til dette formål. Designere kan nu støbe fem eller ti linseprototyper til fotometrisk testning uden at skulle vente i måneder på en form.
Funktionel testning under motorhjelmen
Motorrummet er et barskt miljø. Der er varmecyklusser, vibrationer og kemisk eksponering. Prototyper skal kunne modstå virkelige forhold. Højtemperaturharpikser til vakuumstøbning kan modstå disse forhold. Beslag, væskebeholdere og luftindtagskomponenter støbes af materialer, der kan modstå temperaturer under motorhjelmen. Dataene fra disse tests danner grundlag for det endelige produktionsværktøj.
Specialfremstillede og lavvolumenskøretøjer
Konceptbiler er unikke statements. I modsætning hertil bygger racerhold tyve identiske biler til en sæson. Restauratører af klassiske biler har brug for dele, som de oprindelige producenter stoppede med at producere for årtier siden. Ingen af disse scenarier retfærdiggør brugen af stålsprøjtestøbeforme. Mængden er for lav.
Vakuumstøbning løser dette problem. Man kan fremstille ti til halvtreds enheder direkte fra silikoneforme. Delene passer. De fungerer godt. Og værktøjsomkostningerne er en brøkdel af, hvad produktionsforme ville kræve. Til prototypefremstilling og produktion i små serier i bilindustrien er dette ofte den eneste praktiske mulighed.
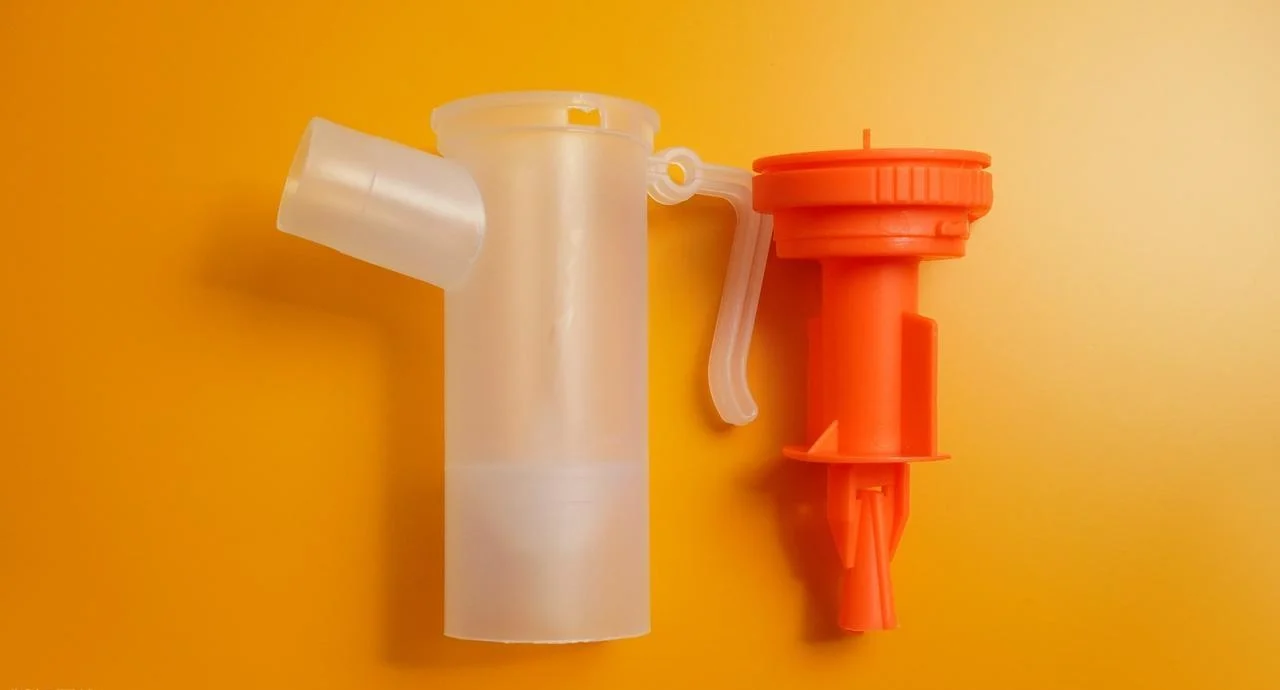
Medicin og sundhedspleje
Reglerne for udvikling af medicinsk udstyr er anderledes. Patientsikkerhed er ikke til forhandling – regulatoriske veje kræver dokumentation. Udviklingscyklusser kræver også funktionelle dele til testning, før der forpligtes til produktionsværktøjer. Vakuumstøbning er velegnet til denne industri til ikke-implanterbare applikationer.
Brugerdefinerede patientspecifikke enheder
Hver patient er forskellig. Ortoser skal passe til formen på den enkelte fod. Proteser kræver præcis konturering for at sikre en god pasform til den resterende ekstremitet. Tandmodeller kræver præcis tandgeometri til design af aligner.
Masseproduktionsværktøjer er ikke egnede her. Hver del er unik. Vakuumstøbning kombineret med patientspecifikke 3D-printede masters løser dette problem. Først scanner en klinik patientens anatomi. En tekniker printer derefter et mastermønster. En silikoneform indfanger denne geometri. Resultatet er en brugerdefineret enhed, der produceres så effektivt som muligt. For produktionsserier på en til fem patienttilpassede enheder er dette ofte den eneste fremstillingsmetode, der er økonomisk rentabel.
Bløde medicinske komponenter
Ikke alle medicinske dele er stive. For eksempel skal tætninger til væskehåndtering være fleksible. Pakninger til instrumenthuse skal være modstandsdygtige over for kompression. Bløde greb på kirurgiske instrumenter kræver en behagelig, skridsikker overflade.
Shore A gummiformulering er ideel til vakuumstøbningsapplikationer som disse. Bløde komponenter kan støbes direkte i silikoneforme. Durometeret spænder fra meget bløde, gelignende materialer til fastere gummiteksturer. Der er ikke behov for en sekundær overstøbningsopsætning. Der er ikke behov for komplekst to-skuds værktøj. Du får bare en enkelt støbt del med de rigtige materialeegenskaber.
Advarslen gælder igen. Bløde medicinske komponenter støbt på denne måde er ikke automatisk egnede til implantation eller langvarig kontakt med kroppen. Fuld certificering, materialetestning og myndighedsgodkendelse er påkrævet for enhver implanterbar eller kritisk anvendelse. Til prototypefremstilling og produktion af ikke-kritiske medicinske dele er vakuumstøbning dog en gennemprøvet og pålidelig metode.
Elektronik
Forbrugerelektronikindustrien bevæger sig hurtigt. Produktets livscyklus måles i måneder, ikke år. Designere har brug for fysiske dele til brugertestning, droptestning og fremstilling af marketingprøver. Stålværktøj tager for lang tid. Det er for dyrt at printe hver del individuelt ved hjælp af 3D-printning. Vakuumstøbning rammer den rette balance mellem prototyping og produktion i små serier i denne branche.
Bærbare og håndholdte enheder
Folk forventer, at wearables sidder behageligt mod huden. Et urkasse skal have glatte kanter. Et øreprophus skal passe til konturen af en øregang. Et telefoncover kræver præcise udskæringer til knapper og kameraer.
Vakuumstøbning producerer disse kabinetter i ti til halvtreds enheder. ABS-lignende harpikser giver den rette stivhed og slagfasthed. Overfladefinishen matcher sprøjtestøbte produktionsdele. Designere bruger støbte prototyper i brugerstudier. Testere bruger dem i en uge. Feedback kommer tilbage. Ændringer indgår i den næste designiteration.
Overstøbning for bløde overflader er en anden anvendelse. Folk støber stive huse med integrerede gummibelagte greb i en enkelt operation. Silikoneformen holder den stive indsats, mens det bløde materiale støbes omkring den. Ingen two-shot sprøjtestøbemaskine nødvendig. Til lavvolumenproduktion af premiumtilbehør fungerer denne metode godt.
Droner og robotteknologi
Folk producerer fem eller ti komplette dronerammer i en enkelt batch. Derefter samler de elektronikken. Derefter flyver de prototypen ind i en væg med vilje for at se, hvad der går i stykker. Dataene fra disse destruktive tests danner grundlag for det endelige produktionsdesign.
En almindelig visuel sammenligning viser en støbt droneramme sammen med en sprøjtestøbt slutdel. De to dele ser næsten identiske ud. Den støbte del kan dog have en lidt lavere slagstyrke. Den støbte del er dog mere omkostningseffektiv til storproduktion. Til prototypefremstilling og småserieproduktion af dronekomponenter leverer støbeprocessen funktionelle testdata uger eller måneder før hårdt værktøj er klar.
Periferiudstyr og opladere
Lanceringsudgaver af tastaturer kræver specialfremstillede kabinetter. Vakuumstøbning bruges til at producere disse kabinetter i små partier. Tyve enheder blev støbt til en crowdfundingkampagne. Yderligere hundrede blev lavet til tidlige anmelderprøver. Disse dele fungerer identisk med de endelige produktionsdele. Forskellen ligger i værktøjsomkostningerne: et par tusinde dollars for silikoneforme versus titusindvis af dollars for stålsprøjtestøbeforme.
For nystartede virksomheder inden for forbrugerelektronik og etablerede mærker, der lancerer limited editions, tilbyder denne proces en praktisk vej fra CAD til fysisk produkt. Der er ikke behov for en massiv forudgående investering. Du får blot funktionelle dele klar til test og tidlig produktion.
Luftfart
Luftfart er en anden verden. Reglerne er strenge. Mængderne er lave. Folk i denne branche har brug for produktionsmetoder, der fungerer til små partier og opfylder strenge sikkerhedsstandarder.
Indvendige kabinekomponenter
Armlæn på sæder bliver brugt flittigt. Låsedæksler åbnes og lukkes tusindvis af gange. Disse dele skal kunne modstå slid. Endnu vigtigere er det, at de ikke må brænde eller afgive giftig røg i tilfælde af brand.
Der findes brandhæmmende harpikser, der opfylder FAA's standarder for vakuumstøbning. Materialet består vertikale brændtest. Det opfylder den krævede røgdensitet. Når det kommer til fremstilling af små mængder ikke-strukturelt kabinebeslag, betyder denne proces, at du ikke behøver at betale for den slags værktøj, der anvendes i luftfart.
Cockpitmodeller og -test
Før nogen begynder at skære metal til et nyt cockpitlayout, skal designere teste ergonomien. Kanter på skærme skal være lette at aflæse fra forskellige vinkler. Kontrolpaneler skal være tilgængelige med fingrene, selv når du har handsker på.
Vakuumstøbning er en fantastisk måde at fremstille disse mockup-komponenter hurtigt. Kontaktpanelerne er lavet af sort ABS-lignende harpiks. Du kan få skærmrammer i matte eller teksturerede overflader. Delene monteres simpelthen på de strukturelle rammer. Piloter interagerer med dem. Ingeniører ser på og måler.
UAV- og dronedele
Droner, der bruges af militæret og til undersøgelser, koster normalt ikke tusindvis af kroner. Det er ret normalt at lave halvtreds eller hundrede af dem. Hvert flystel skal bruge monteringer til sensorer, batterihuse og flyelektronikkabinetter.
Slagfaste og lette harpikser til vakuumstøbning er perfekte til dette job. Folk støber komplette flystelkomponenter i ti til tyve enheder pr. batch. Delene er stærke nok til flyvetestning. De er lette nok til at holde sig inden for nyttelastgrænserne. Når man producerer et lille antal ubemandede luftfartøjer, er denne fremgangsmåde ofte hurtigere og billigere end at bearbejde hver komponent fra billet eller vente i måneder på produktionsværktøj.
Reservedele til ældre fly
Det er et smertefuldt problem. Fly flyver typisk i tredive eller fyrre år. Den oprindelige producent stoppede med at producere reservedele for femten år siden. En lås går i stykker. Et panel revner. Operatøren har brug for én reservedel. Ikke tusind. Ikke engang halvtreds. Bare én.
Vakuumstøbning løser dette problem. Der er ingen minimumsbestillingsmængde. Der er ingen NRE'er til produktionsforme. Til on-demand udskiftning af komponenter, der ikke længere er i produktion, er dette en praktisk løsning. Det gør det muligt for operatører at tage deres fly i brug igen uden at ty til dyr reverse engineering eller specialbearbejdning.
Industrielt udstyr & Robotik
Produktionslinjen er brudt sammen. Nogen har brug for en reservedel inden i morgen. En ny robotcelle er blevet designet. Teamet har brug for funktionelle gribere inden for en uge. Dem i industrisektoren er bekendt med denne form for tryk. Vakuumstøbning er ideel til deres prototypefremstilling og småserieproduktion af ikke-strukturelle komponenter.
Robotiske sluteffektorer
Samarbejdsrobotter, eller cobots, arbejder side om side med mennesker. Deres gribere skal være faste nok til at holde en del, men samtidig bløde nok til at undgå at knuse den eller skade en menneskehånd. Stive metalkæber er ikke egnede til dette formål.
Gummilignende polyurethaner til vakuumstøbning løser dette problem. Man kan støbe fleksible gribere med brugerdefinerede durometre. Dette materiale har høj rivestyrke og god slidstyrke. Disse gribere fastgøres derefter til en cobot og gennemgår uger med fabrikstestning. Designændringer føres tilbage til den næste formrevision. Der er ingen ventetid på sprøjtestøbningsværktøj. Der er ikke behov for en dyr omstøbningsopsætning.
Sensor- og kamerahuse
Fabriksautomation er afhængig af en række forskellige sensorer og kameraer. Disse kræver beskyttelse mod støv, kølevæskesprøjt og utilsigtede stød. Dimensionerne og placeringen af stikkene på hver sensor er forskellige. Standardkabinetter passer derfor sjældent.
Vakuumstøbning bruges derfor til at producere brugerdefinerede beskyttelseshuse til automatiseringsprojekter med lav volumen. Disse kabinetter kan støbes med integrerede monteringsflanger, kabelaflastning og klare vinduer til optiske sensorer. For partier på mellem fem og tyve sensorhuse giver denne tilgang funktionel hardware uden behov for CNC-bearbejdning af hvert enkelt hus fra massivt lager.
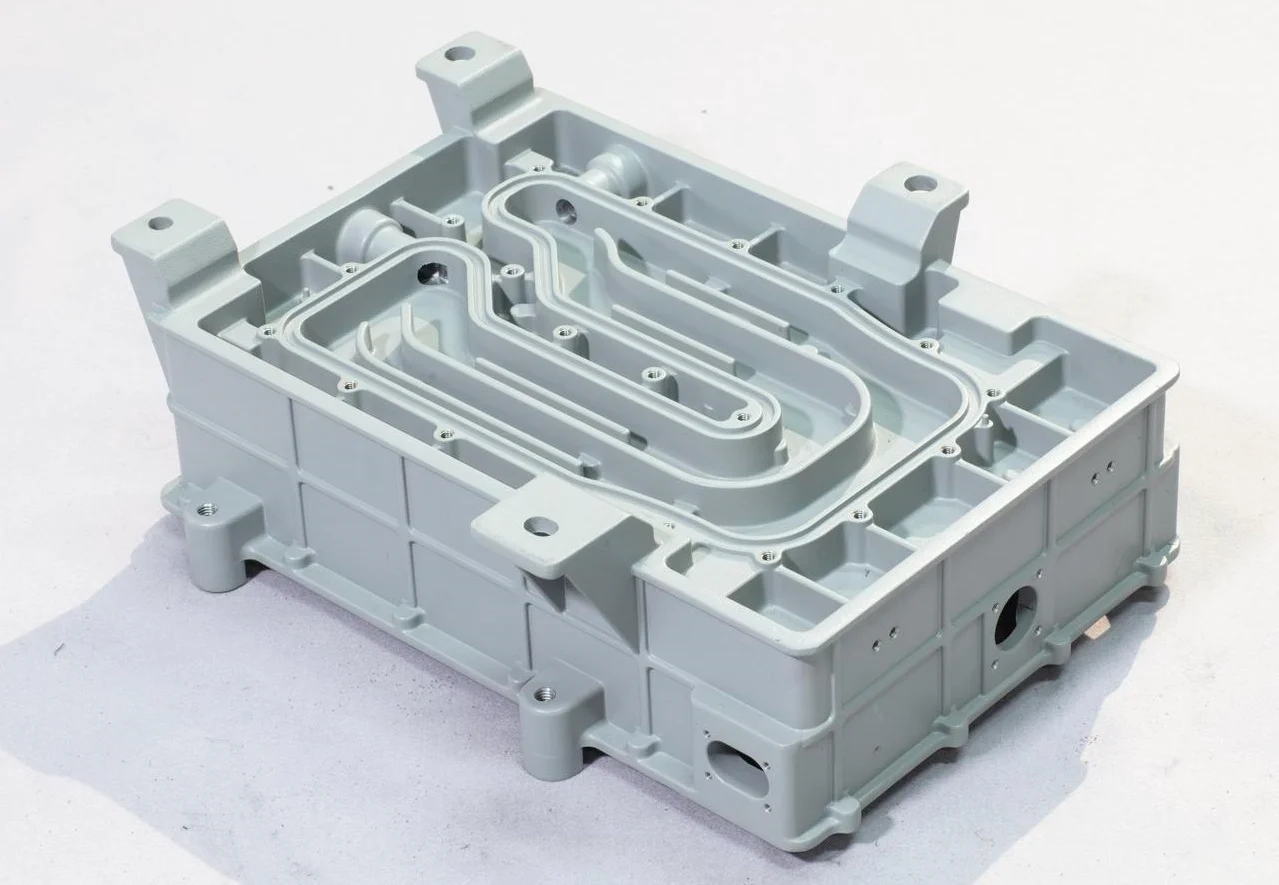
Forbrugsvarer, apparater og design
Ingeniører kan ikke træffe beslutninger udelukkende baseret på skærmgengivelser. De skal kunne mærke overfladestrukturen og teste, hvordan klipsene passer sammen. Vakuumstøbning er ideel til prototyping og produktion i små serier.
Huse til små apparater
Blenderhuset skal sidde tæt omkring motoren. Knappanelet skal være justeret med kontakterne nedenunder. Lågets lås skal klikke på plads.
Designere producerer CAD-modeller og sender dem til prototypefremstilling. Vakuumstøbning skaber komplette apparathuse i ABS- eller polycarbonatlignende harpikser. Et team samler derefter en funktionel prototype, der indeholder selve motoren, printkortet og ledningerne. De tester derefter monteringssekvensen.
For kaffemaskinepaneler er overfladefinishen vigtig. Et blankt frontpanel viser alle fingeraftryk. Et tekstureret panel skjuler dem. Vakuumstøbning replikerer trofast begge overflader fra mastermønsteret. Udseende og tekstur evalueres på en færdigsamlet mockup. Eventuelle ændringer føres derefter tilbage til CAD-systemet. En ny støbeserie produceres inden for få dage.
Sportsartikler og legetøj
Hjelmvisirer kræver optisk klarhed og slagfasthed. Brillestel skal være fleksible nok til at passe til forskellige ansigtsformer, samtidig med at linserne holdes sikkert på plads. Actionfigurer kræver præcis detaljering af ansigter og tilbehør.
Vakuumstøbning kan håndtere disse forskellige krav. Klare polyurethaner til visirer transmitterer lys uden forvrængning. Fleksible formuleringer giver den rette spænding til brillestel. Stive, detaljerede harpikser indfanger de fine træk ved samlerfigurer.
Arkitektoniske og kunstmodeller
Arkitekter skal kunne skalere bygningskomponenter til klientpræsentationer. Et specialdesignet lampeskærm sælger måske kun halvtreds enheder. En billedhugger ønsker måske at producere et begrænset oplag af et værk.
Vakuumstøbning er ideel til alle disse projekter. Et mastermønster printes fra CAD, eller en original skulptur scannes. En silikoneform indfanger alle overfladedetaljer. De støbte dele er identiske med masteren. Flere kopier kan derefter sendes til kunder, gallerier eller forhandlere.
Hvornår man IKKE skal bruge vakuumstøbning
Vakuumstøbning er en nyttig teknik. Den er dog ikke egnet til alle opgaver. Forståelse af dens begrænsninger kan forhindre dyre fejl og overskredne deadlines. Det er her, processen fejler.
Bilindustrien: Mere end 10,000 reservedele
Bildørhåndtag sælges i millionvis på tværs af køretøjsplatforme. Et instrumentbræt sælges i hundredtusindvis hvert år. Vakuumstøbning kan ikke producere disse mængder. En silikoneform kan producere mellem ti og halvtreds dele, før den nedbrydes. Processen pr. del er langsom. Materialeomkostningerne pr. pund er også højere end for almindelig termoplast.
Den rigtige fremgangsmåde er sprøjtestøbning. De indledende værktøjsomkostninger er dog høje. Prisen pr. del i stor skala er dog kun et par øre. De, der forsøger vakuumstøbning til store mængder bildele, opdager, at de bruger snesevis af silikoneforme og ender med at betale mere pr. styk, end de ville gøre for stålværktøj. Matematikken hænger simpelthen ikke sammen.
Medicinsk: Permanent implantats
En hofteprotese holder i årtier. Et spinal fusionsbur skal bevare sin strukturelle integritet, selv når det udsættes for gentagen belastning. Patientsikkerheden bør aldrig kompromitteres ved at bruge en støbt polyurethandel. Materialeegenskaberne er veldokumenterede. Den langsigtede krybe- og udmattelsesadfærd er dog ikke den samme som for PEEK eller titanium i implantatkvalitet.
Standarden her er CNC-bearbejdning af medicinske metaller eller godkendte termoplastmaterialer. Vakuumstøbning er ikke egnet til permanente, lastbærende eller langtidsimplantable enheder. De, der anmoder om støbte implantater, udviser en misforståelse af både materialevidenskab og den regulatoriske proces. Reguleringsorganer vil ikke godkende dem. Ingeniører bør ikke foreslå det.
Luftfart: Primære strukturelle bjælker
Vægten af et fly bæres af dets vingebjælke under flyvning. Landingsstelskomponenter udsættes for ekstrem belastning ved hver start og landing. Støbte polyurethaner er ikke strukturelle materialer. De deformeres under vedvarende belastning. De blødgøres ved moderate temperaturer. De mangler også den udmattelsesstyrke, som flykvalitetsaluminium-, titanium- og kulstofkompositter har.
De korrekte valg af komponenter til landingsudstyr er metalbearbejdning, kompositopbygning eller smedede komponenter. Vakuumstøbning hører ikke hjemme i primære flystelstrukturer. Dette forstås af folk i luftfartsindustrien.
Forbrugerelektronik: Millioner af enheder
Smartphone-covers sælges i titusindvis af millioner. Huset til en populær oplader løber op i de høje sekscifrede beløb. Vakuumstøbning til disse mængder er upraktisk.
Sprøjtestøbning er den eneste økonomiske mulighed i stor skala. Stålværktøjet kan koste halvtreds tusind dollars. Den amortiserede pris over en million enheder ville dog kun være fem cents pr. del. Vakuumstøbning i store mængder koster dollars pr. del. Forskellen er enorm.
Vælg NOBLE for den bedste vakuumstøbning
NOBLE er et fuldt integreret metal- og plastforarbejdningsanlæg, der specialiserer sig i produktion i lav til mellemstor volumen. Vi bygger bro mellem prototyper og masseproduktion ved at tilbyde interne CNC-bearbejdnings- og sprøjtestøbningsfunktioner, bakket op af strenge kvalitetsstyringssystemer.
Vores kernebehandlingskapaciteter
Vi støber ikke bare prototyper; vi færdiggør arbejdet. Vores fabrik håndterer hele produktionskæden:
| Proces | Materialer | Typiske applikationer |
| Sprøjtestøbning | ABS, PC, nylon, PEEK, acetal | Højvolumen produktion kører |
| CNC Machining | Aluminium, messing, rustfrit stål, titanium | Præcisionsbeslag, huse og funktionelle metaldele |
| Vakuumstøbning | Polyurethaner, silikoner, ABS-lignende harpikser | 10-100 stk. prototyper, broværktøj |
| Overfladebehandling | Maling, plettering, anodisering, teksturering | Kosmetisk kvalitet til forbrugere og biler |
| Montering | Varmepåføring, ultralydssvejsning og manuel montering | Komponenter, der er klar til forsendelse |
CERTIFICERINGER
Vi opererer under internationalt anerkendte kvalitetsstandarder for at betjene krævende industrier som medicinsk udstyr, bilindustrien og luftfartsindustrien.
- ISO 9001:2015 (Kvalitetsstyring)Certificeret for ensartet design, produktion og levering af metal- og plastkomponenter på tværs af alle brancher.
- ISO 13485:2016 (medicinsk udstyr)Certificeret til fremstilling af komponenter, der anvendes i kirurgiske instrumenter, diagnostisk udstyr og medicinsk udstyr i klasse I/II (eksklusive implanterbare enheder, medmindre andet er angivet).
Ofte stillede spørgsmål
Kan vakuumstøbning erstatte sprøjtestøbning?
Nej, vakuumstøbning tjener et andet formål. Det producerer mellem ti og halvtreds dele fra en silikoneform. I modsætning hertil kan sprøjtestøbning producere tusindvis eller endda millioner af dele fra et stålværktøj. De indledende omkostninger og leveringstiden for sprøjtestøbning er meget højere. Omkostningerne pr. del i stor skala er dog meget lavere. Vakuumstøbning udfylder hullet i lavvolumen. Det er ikke beregnet til produktion i store mængder.
Hvor mange dele kan man lave i én silikoneform?
Omkring tyve til tredive dele. Dette afhænger af delenes geometri og den anvendte harpiks. Enkle former uden underskæringer kan give op til fyrre dele. Komplekse former med skarpe hjørner eller tynde vægge kan revne formen efter femten skud. Formen nedbrydes gradvist. Overfladefinishen forringes først. Dimensionsnøjagtighed følger.
Er vakuumstøbning egnet til klare dele?
Ja, men med begrænsninger. Klarheden af det færdige produkt afhænger af mastermønsterets overfladefinish. Et poleret mastermønster giver en klar del. Et ru mastermønster giver dog en uklar del. Derudover er eventuelle bobler i harpiksen tydeligt synlige i de transparente dele. Korrekt afgasning er derfor afgørende. Resultaterne er fremragende for klare kosmetiske dele såsom udstillingsmodeller. For linser i optisk kvalitet, der kræver et præcist brydningsindeks, foretrækkes sprøjtestøbte optiske plasttyper eller maskinbearbejdet glas.







