

Introduktion
Moderne industri presser materialer til deres grænser. Dele skal kunne modstå ekstreme temperaturer, bevare komplekse former og levere pålidelig ydeevne over tusindvis af cyklusser. Materialerne i sig selv skal udnytte deres fulde mekaniske potentiale uden defekter.
Traditionelle støbemetoder opfylder ofte ikke disse krav. Porøsitet dannes i støbegods, oxidation forårsager overfladeskørhed, og indeslutninger forurener den indre struktur. Dele kan virke intakte, men de svigter under faktisk brug.
Vakuumstøbning med tabt voks adresserer disse problemer direkte. Ved at udelukke det atmosfæriske miljø forbliver det smeltede metal rent; der dannes ingen porøsitet under størkningen. De resulterende dele opfylder anvendelseskravene inden for luftfart, medicin og kraftproduktion. Vakuumstøbning med tabt voks vælges, når ydelseskravene er for høje til enhver anden metode.
Hvorfor bruge vakuumstøbning med tabt voks i stedet for konventionel støbning?
Vakuumstøbning med tabt voks reducerer metaloxidation under smeltning

Højtemperaturlegeringer er reaktive. Nikkelbaserede superlegeringer, titanium- og koboltbaserede legeringer har alle én fælles egenskab: de reagerer med ilt ved høje temperaturer. Denne reaktion forekommer ikke kun på overfladen; ilt opløses også i smelten og danner oxider, der forårsager korngrænseforsprødning og skaber indeslutninger, der fungerer som revnedannelsessteder.
Traditionelle støbeprocesser kan føre til denne situation. Når smeltet metal udsættes for luft, absorberer det ilt og nitrogen, hvilket resulterer i et forringet kvalitetsresultat.
Vakuumstøbning med tabt voks eliminerer imidlertid det atmosfæriske miljø. Uden ilt eller fugt forekommer der ingen reaktion. Det smeltede metal forbliver rent, og legeringen bevarer sin tilsigtede sammensætning. Renheden forbedres, og de mekaniske egenskaber - herunder trækstyrke, duktilitet og udmattelseslevetid - opfylder alle designmålene.
Derfor er vakuumstøbning med tabt voks et obligatorisk krav for visse kritiske dele. Forebyggelse af oxidation er på ingen måde en lille forbedring; det er snarere den afgørende faktor, der afgør, om en del vil fungere korrekt eller svigte.
Vakuumstøbning med tabt voks minimerer porøsitet og interne defekter
Dannelsen af porøsitet begynder med gas. Hydrogen opløses i det smeltede metal og undslipper under størkningen, hvorved der dannes bobler, der efterlader hulrum, hvilket resulterer i porøsitet i støbegodset. Dette reducerer densiteten og dermed udmattelsesstyrken.
Vakuumstøbning med tabt voks eliminerer gaskilden. Det smeltede metal gennemgår en afgasningsbehandling før hældning, hvilket sikrer, at det hverken indeholder brint eller nitrogen. Efter størkning er støbegodset tæt, hvilket resulterer i forbedret udmattelseslevetid, forbedret lufttæthed og en intakt indre struktur.
Vakuumstøbning med tabt voks muliggør avanceret legeringsfremstilling
Visse materialer kan ikke støbes i luft; deres egenskaber nødvendiggør brugen af vakuumprocesser.
Anvendelige materialer omfatter:
- Nikkelbaserede superlegeringer (Inconel, Waspaloy)
- Koboltbaserede superlegeringer (Stellite, Haynes)
- Titanlegeringer (Ti-6Al-4V)
Disse legeringer tilbyder høj temperaturstyrke, korrosionsbestandighed og lang levetid. De kan dog kun udvise disse egenskaber, hvis støbegodset er fri for urenheder. Vakuumstøbning med tabt voks giver den renhed, disse materialer kræver. Uden vakuumstøbning med tabt voks ville disse legeringers ydeevne blive kompromitteret; med den kan de opnå deres tilsigtede ydeevne.
Vakuumstøbning med tabt voks gør det muligt at fremstille mange dele, der ellers ville være umulige at producere. Turbineblade, medicinske implantater og flystrukturdele – alle disse er afhængige af vakuumstøbning med tabt voks for at realisere deres fulde potentiale.
Hvornår skal du vælge vakuumstøbning med tabt voks?
Ikke alle dele kræver vakuumbehandling. Men i nogle tilfælde er der intet alternativ. Her bliver vakuumstøbning med tabt voks det rigtige valg.
Vælg vakuumstøbning med tabt voks til dele, der tåler høje temperaturer
Luftfartsmotorer, gasturbiner og kraftproduktionsudstyr opererer ved ekstremt høje temperaturer. Temperaturerne i deres indre dele er høje nok til at smelte standardlegeringer.
Turbineblade, ledeskinner og dele af forbrændingskamre udsættes for sådanne forhold. De skal have høj temperaturstyrke og oxidationsbestandighed. Traditionelle støbeprocesser kan ikke give den nødvendige integritet, hvorimod vakuumstøbning med tabt voks kan.
Vælg vakuumstøbning med tabt voks til nikkelbaserede superlegeringsdele
Luftfartsmotorer, gasturbiner og kraftproduktionsudstyr opererer ved ekstremt høje temperaturer. Temperaturerne i deres indre dele er høje nok til at smelte standardlegeringer.
Turbineblade, ledeskinner og dele af forbrændingskamre udsættes for sådanne forhold. De skal have høj temperaturstyrke og oxidationsbestandighed. Traditionelle støbeprocesser kan ikke give den nødvendige integritet, hvorimod vakuumstøbning med tabt voks kan.
Vælg vakuumstøbning med tabt voks til komplekse og tyndvæggede dele
Nogle dele har indvendige passager: kølekanaler og strømningskanaler. Disse kan ikke fremstilles ved bearbejdning og skal formes ved støbning.
Tynde vægge er en udfordring ved støbning. Metallet skal flyde langt og fyldes hurtigt, før det størkner. Vakuumteknologi hjælper med at fremme denne strømning og forhindrer, at luftbobler bliver fanget og hindrer fyldning.
Fremstilling med næsten færdig form reducerer bearbejdning. Komplekse indvendige passager bliver rene. Dyser og præcisionsimpeller er typiske eksempler. Vakuumstøbning med tabt voks producerer dem effektivt.
Vælg vakuumstøbning med tabt voks, når delenes pålidelighed er afgørende
Dele til luftfart, medicinske implantater og nukleare og energimæssige komponenter må aldrig svigte. Omkostningerne ved svigt er for høje.
Vakuumstøbning med tabt voks mindsker risikoen for defekter. Porøsiteten minimeres. Indeslutninger undgås. Konsistensen forbedres fra del til del. Servicepålidelighed øges. Vakuumstøbning med tabt voks vælges, fordi anvendelsen kræver det.
Vælg vakuumstøbning med tabt voks til titaniumdele
Titanium er kemisk aktivt. Det reagerer let med ilt. Ved høje temperaturer er reaktionen hurtig. Der dannes et sprødt lag på overfladen. Dette lag kan revne, hvilket fører til delfejl.
Vakuumstøbningsprocessen med tabt voks forhindrer dette. Uden ilt kan reaktionen ikke finde sted, hvorved materialets renhed bevares. Denne proces bruges almindeligvis til at fremstille flydele og medicinske implantater.
Anvendelser af vakuumstøbning med tabt voks på tværs af forskellige brancher
Vakuumstøbning med tabt voks udmærker sig i områder, hvor andre processer ikke lever op til forventningerne. Anvendelserne afhænger af materialekravene: høj temperaturbestandighed, høj renhed og høj pålidelighed.
Anvendelser af vakuumstøbning med tabt voks inden for luftfart
Turbineblade. Ledevinger. Motordele. Forbrændingskammerdele. Disse sidder i de varmeste dele af en jetmotor. De udsættes for temperaturer over 1,000 °C og cykliske belastninger og skal kunne fungere kontinuerligt i tusindvis af timer.
Vakuumstøbning med tabt voks i gasturbiner og energi
Turbineblade. Ledevinger. Motordele. Forbrændingskammerdele. Disse dele er placeret i de varmeste områder af en jetmotor. De udsættes for temperaturer over 1,000 °C og cykliske belastninger og skal kunne fungere kontinuerligt i tusindvis af timer.
Vakuumstøbning med tabt voks giver materialet enestående højtemperaturbestandighed. Legeringen bevarer sin styrke. Støbegodset er fri for porøsitet og udvikler ikke revner.
Anvendelser af vakuumstøbning af tabt voks i medicinsk produktion
Hofteproteser, knæproteser og tandimplantater. Da disse implantater indsættes i menneskekroppen, må de ikke korrodere, må ikke frigive partikler og skal kunne holde i årtier.
Titanlegeringer og kobolt-krom-legeringer er standardmaterialerne. Begge materialer kræver vakuumbehandling for at bevare deres renhed. Vakuumstøbningsprocessen med tabt voks kan producere de komplekse former, der kræves for at matche den menneskelige anatomi. Disse implantater har glatte overflader, tætte indre strukturer og fremragende biokompatibilitet.
Vakuumstøbning med tabt voks i olie-, gas- og kemisk industri
Ventildele. Pumpedele. Korrosionsbestandige rørfittings. Disse dele kommer i kontakt med ætsende medier: svovlholdige gasser, syrer og højtryksdamp. Standardstøbegods er ikke opgaven voksen; de udvikler grubetæring og lækage.
Vakuumstøbning med tabt voks anvender korrosionsbestandige legeringer - herunder nikkelbaserede, koboltbaserede og rustfrie stålmaterialer. Støbegodsets høje densitet forhindrer lækager fra små huller, og deres overfladekvalitet modstår korrosion, hvilket forlænger vedligeholdelsesintervallerne for disse dele.
Anvendelserne på tværs af disse industrier deler ét mønster. Omkostningerne ved fejl er høje. Delen er kritisk. Vakuumstøbning med tabt voks giver den renhed og integritet, som konventionelle processer ikke kan matche.
Vakuumstøbning med tabt voks vs. konventionel støbning Investeringsstøbning
Processerne ligner hinanden på overfladen. Begge bruger et voksmønster. Begge investerer i keramik. Begge smelter voksen ud og hælder metal. Men støbemiljøet adskiller dem.
|
faktor |
Konventionel investeringsstøbning |
Vakuumstøbning af tabt voks |
|
Casting-atmosfære |
Air |
Vakuum |
|
Oxidationskontrol |
Moderat |
Fantastike |
|
Materialets renhed |
Standard |
Høj |
|
Gasfejl |
Højere mulighed |
Reduceret |
|
Egnede legeringer |
Generelle legeringer |
Superlegeringer og reaktive metaller |
|
Pris |
Sænk |
Højere |
Vakuumstøbning med tabt voks vs. andre fremstillingsprocesser
Vakuumstøbning med tabt voks konkurrerer med adskillige andre metoder. Hver sammenligning fremhæver forskellige styrker og svagheder. Det rigtige valg afhænger af kravene til delen.
Vakuumstøbning med tabt voks vs. sandstøbning
|
faktor |
Vakuumstøbning af tabt voks |
|
|
Nøjagtighed |
Lav til moderat |
Høj |
|
Overfladebehandling |
Rough |
Glat |
|
Materiel kapacitet |
Generelle legeringer |
Superlegeringer, reaktive metaller |
|
Produktionsomkostninger |
Lav |
Høj |
Sandstøbning er billigt og velegnet til fremstilling af store dele. Det producerer dog ru overflader og har begrænset dimensionsnøjagtighed, så overfladefinishen skal forbedres gennem bearbejdning. Vakuumstøbning med tabt voks kan gengive fine detaljer, tilbyder snævrere tolerancer, og delene er klar til brug umiddelbart efter overfladebehandling. Det er dog dyrere.
Vakuumstøbning med tabt voks vs. CNC Machining
|
faktor |
CNC Machining |
Vakuumstøbning af tabt voks |
|
Materialeaffald |
Høj |
Lav |
|
Geometriske begrænsninger |
Betydelig |
Minimum |
|
Produktion effektivitet |
Lav for komplekse dele |
Høj til komplekse dele |
CNC-bearbejdning starter med et massivt emne og fjerner materiale gennem skæring; bearbejdningsaffald tegner sig typisk for 70% til 90% af materialet. Komplekse interne geometrier er vanskelige eller endda umulige at opnå gennem bearbejdning. Vakuumstøbning med tabt voks kan producere næsten færdige støbegods med minimalt spild. Indvendige passager kan støbes direkte. Produktionseffektiviteten er høj for komplekse dele.
Vakuumstøbning med tabt voks vs. Die Casting
|
faktor |
Die Casting |
Vakuumstøbning af tabt voks |
|
Legeringskompatibilitet |
Begrænset til ikke-jernholdige materialer |
Et bredt udvalg, inklusive superlegeringer |
|
Del størrelse |
Lille til medium |
Lille til medium |
|
Produktionsvolumen |
Høj volumen |
Lav til medium volumen |
Trykstøbning er en hurtig proces med høj kapacitet. Den er dog kun egnet til aluminium, zink og magnesium, og ikke til stål, nikkellegeringer eller titanium. Vakuumstøbning med tabt voks kan derimod bruges til at forarbejde avancerede legeringer. Selvom produktionen er lavere, og prisen pr. enhed er højere, er dens materialekompatibilitet uovertruffen. For store forbrugsdele er trykstøbning fuldt ud mulig; for kritiske dele, der kræver superlegeringer, er vakuumstøbning med tabt voks den eneste mulighed.
Materialer, der almindeligvis anvendes i vakuumstøbning med tabt voks
Ikke alle metaller placeres i en vakuumovn. Dem, der placeres i en, placeres der normalt, fordi det er nødvendigt – de kan ikke støbes op i luften. For disse metaller er vakuumstøbning med tabt voks uundværlig.
Nikkelbaserede superlegeringer til vakuumstøbning med tabt voks
Inconel-, Waspaloy- og René-legeringer. Disse er arbejdshestene til højtemperaturapplikationer. De bevarer deres styrke ved temperaturer på 700 °C og derover og tilbyder modstand mod oxidation og krybning. Ved deres smeltepunkter er disse legeringer dog reaktive, og eksponering for ilt kan forårsage en forringelse af deres ydeevne.
Dele til luftfartsturbiner er deres primære anvendelsesområde. Ledeskovl, forbrændingskammerforinger og turbineblade er alle lavet af disse legeringer. Gasturbiner, der anvendes til kraftproduktion, anvender også disse legeringer. Vakuumstøbningsprocessen med tabt voks kan producere dele med den nødvendige metallurgiske integritet: fri for oxider og porøsitet, med legeringsegenskaber, der fuldt ud opfylder designkravene.
Titanlegeringer til vakuumstøbning med tabt voks
Ti-6Al-4V er standardkvaliteten. Derudover findes der andre kvaliteter, der er egnede til specifikke anvendelser. Titanium har et fremragende styrke-til-vægt-forhold, er biokompatibelt og korrosionsbestandigt. Det er dog meget kemisk reaktivt. Ilt og nitrogen danner sprøde lag på overfladen, som kan revne og skalle af.
Titanium bruges i rumfartsstrukturer for at reducere vægt, såsom i dele til landingsudstyr og flykroppe; det bruges også i vid udstrækning i medicinske implantater på grund af dets biokompatibilitet, såsom hofteskafter, knogleplader og tandstøtter. Vakuumstøbningsprocessen med tabt voks bevarer materialets renhed, forhindrer dannelsen af sprøde lag og sikrer, at delene bevarer deres duktilitet og styrke.
Koboltbaserede legeringer og rustfrit stål
Koboltlegeringer som Stellite og Haynes er slidstærke. De bevarer hårdheden ved forhøjede temperaturer. De modstår rivning og slid. Rustfrit stål – især udfældningshærdede kvaliteter – tilbyder korrosionsbestandighed og moderat styrke.
Slidstærke dele omfatter ventilsæder, pumpehjul og lejebure. Korrosionsbestandige dele omfatter kemiske procesfittings og maritim hardware. Vakuumstøbning med tabt voks forarbejder disse materialer, når anvendelsen kræver høj integritet. Vakuumet sikrer renlighed. Investeringsstøbemetoden giver formkompleksiteten. Begge er nødvendige for kritiske dele.
Begrænsninger ved vakuumstøbning med tabt voks
Selvom denne proces er yderst effektiv, er det ikke en universel løsning. I visse situationer er det måske ikke det bedste valg.
- Omkostninger er den primære overvejelse. Vakuumstøbning med tabt voks kræver dyrt udstyr, herunder vakuumpumper, forseglede kamre og speciallegeringer, hvilket resulterer i en højere pris pr. del. Hvis dit budget er stramt, anbefales det at overveje andre processer.
- Delene har simple geometrier—såsom flade plader, lige stænger og basale cylindre —som ikke kræver præcisionsstøbning eller vakuumbehandling. Simpel sandstøbning eller bearbejdning kan udføre opgaven til en lavere pris.
- Der kræves produktion i høj volumen og til lave omkostninger. Trykstøbning kan producere tusindvis af dele om dagen, sandstøbning kan producere hundredvis, mens vakuumstøbning med tabt voks kun kan producere snesevis. Cyklustiden er lang, og produktionen er lav. Højvolumenproduktion reducerer omkostningseffektiviteten betydeligt.
Til disse situationer findes der alternative metoder. Sandstøbning kan håndtere store, simple dele til lave omkostninger. Trykstøbning er velegnet til storproduktion af aluminium- og zinkdele. Traditionel tabtvoksstøbning (uden vakuum) er velegnet til mellemstor produktion af generelle legeringer.
Vakuumstøbning med tabt voks bør kun vælges, når emnet virkelig kræver det. Ikke fordi det er praktisk, eller fordi det er billigt. Det bør kun anvendes, når materiale-, geometri- eller pålidelighedskravene ikke giver andre muligheder.
Om NOBLE – Din produktionspartner for vakuumstøbning med tabt voks og præcisionsdele
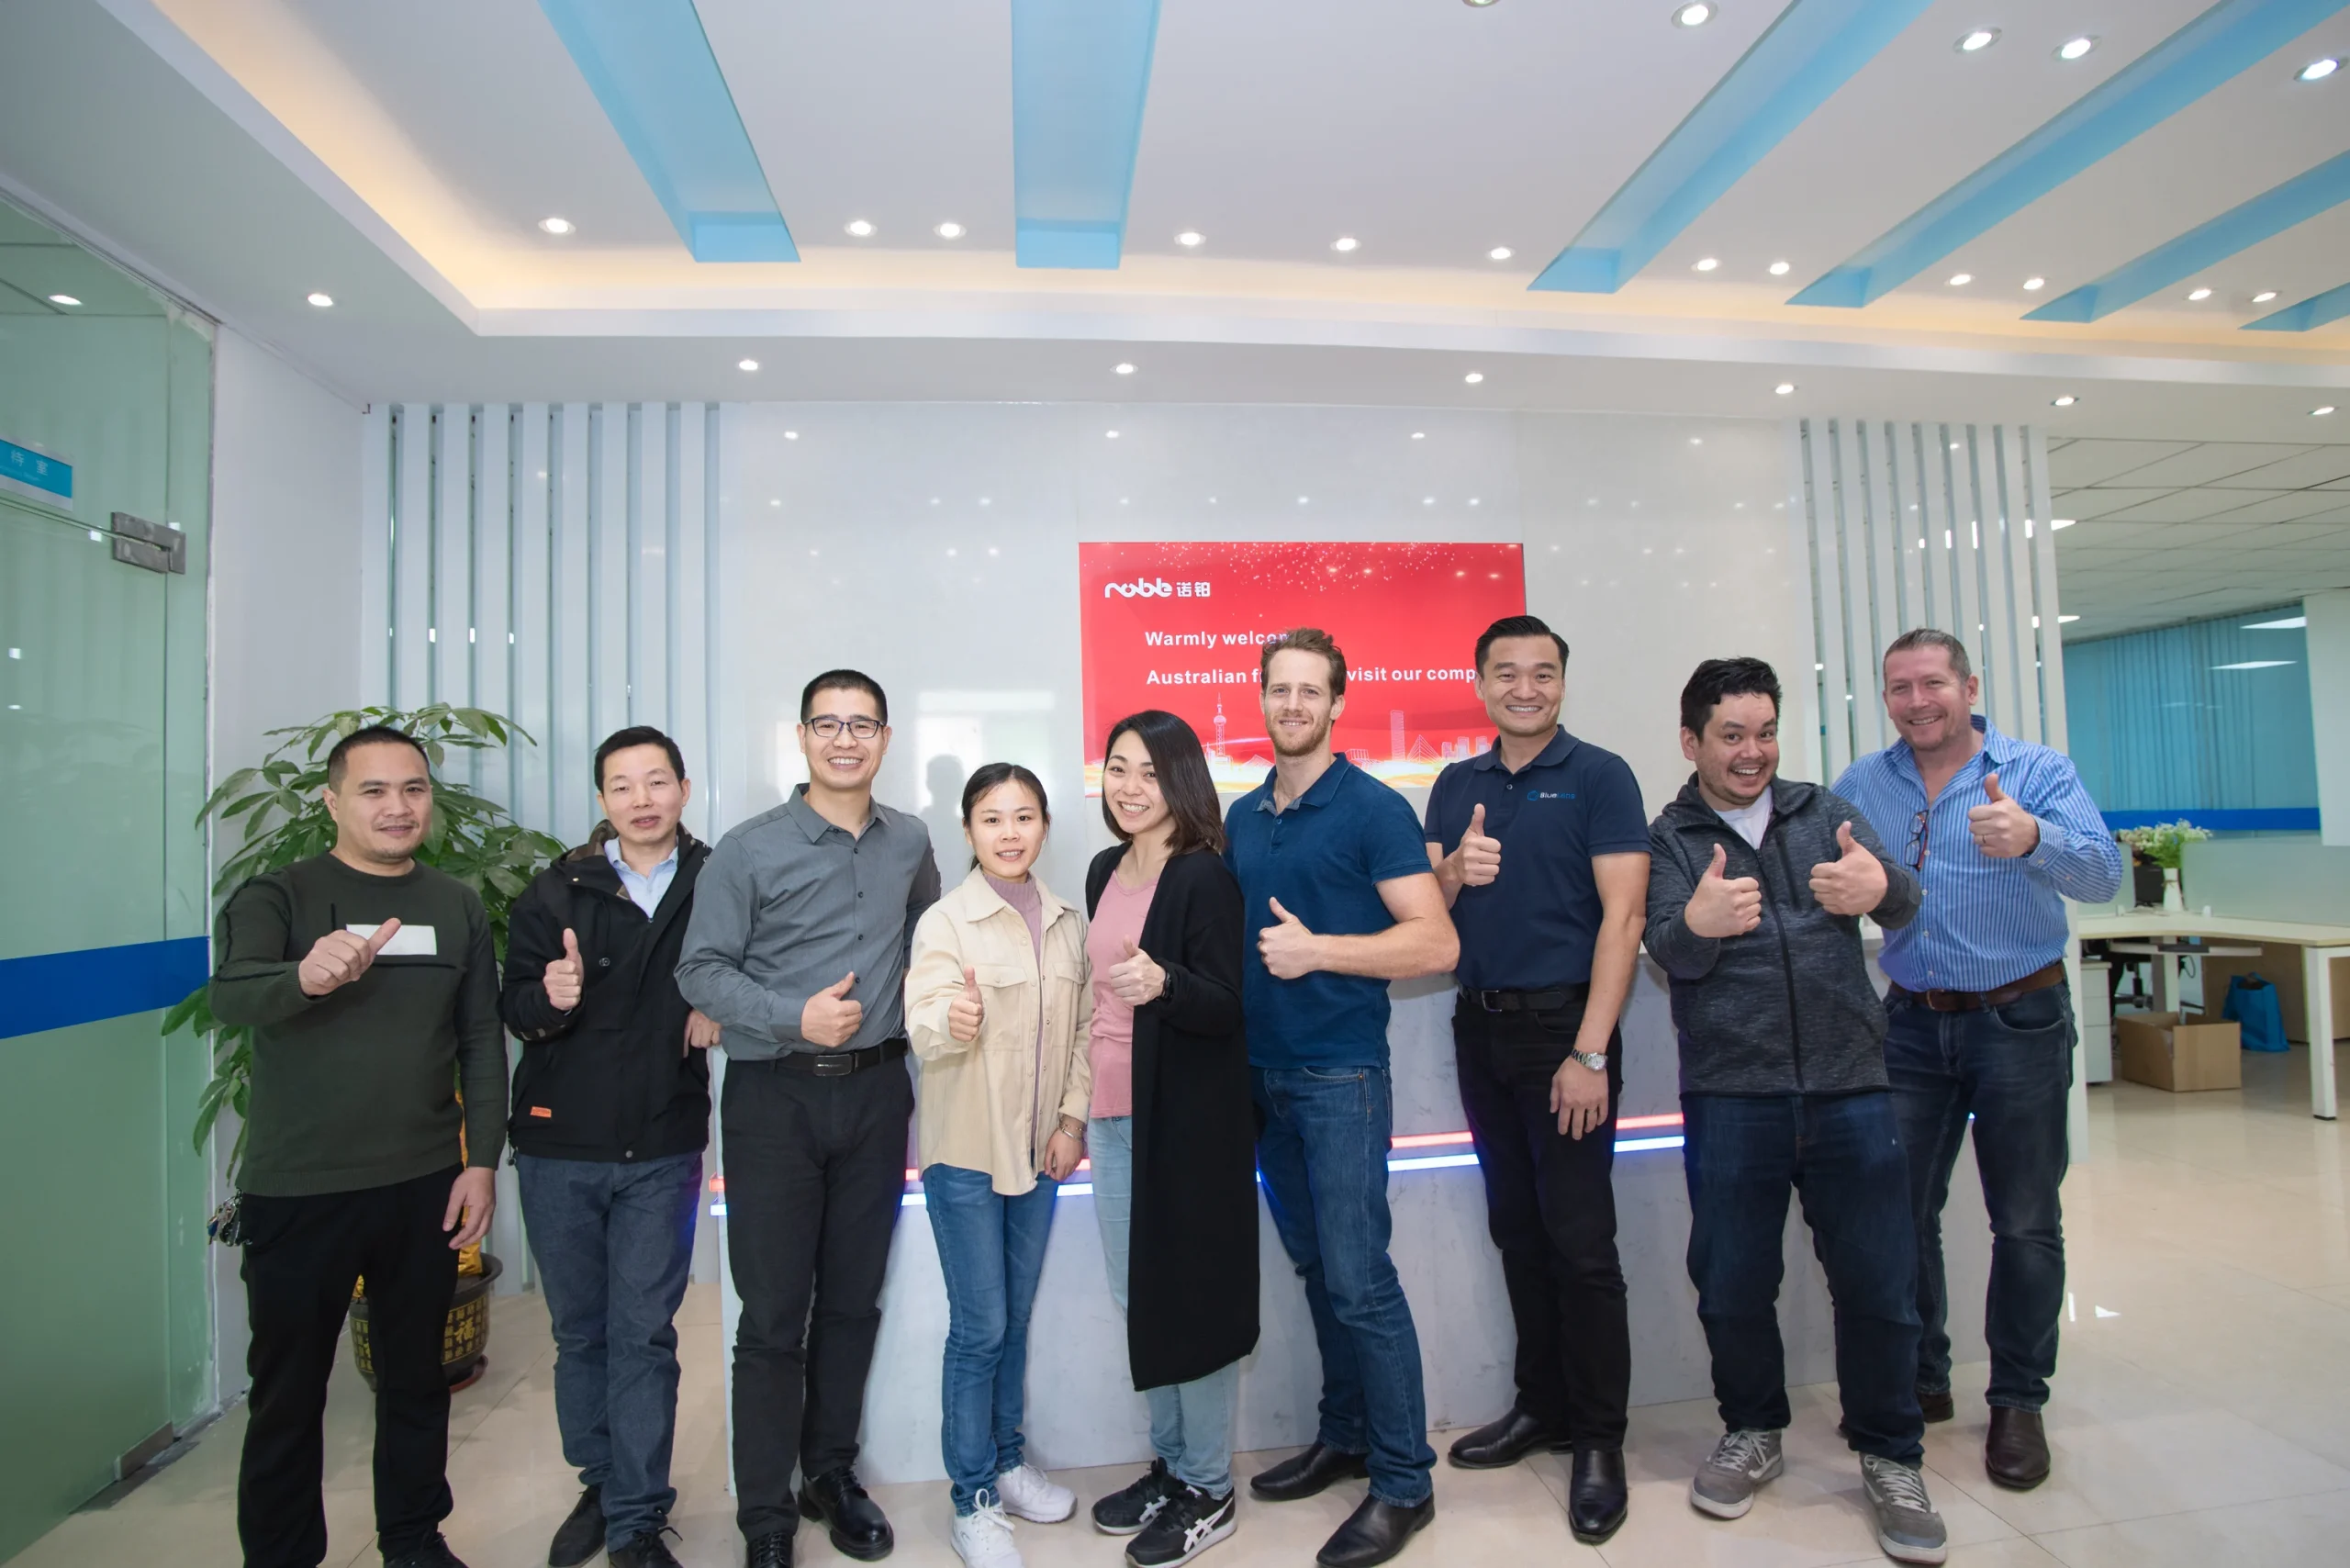
NOBLE er en specialiseret producent med fokus på metal- og plastbearbejdning. Vi lægger vægt på præcision og er forpligtet til kvalitet.
Kerneproduktionskapaciteter
Metalbearbejdning: Præcisionsbearbejdning, støbning og efterbehandling.
Plastforarbejdning: Sprøjtestøbning , CNC-bearbejdning og specialfremstilling.
Integrerede løsninger: Designsupport, prototyping, produktion, montering og emballering – alt under ét tag.
Kvalitetscertificeringer
ISO 9001:2015 – Robust kvalitetsstyring til generel produktion. Konsistente processer. Dokumenteret kontrol. Sporbar inspektion.
ISO 13485:2016 – Strengere kvalitetsstandarder for medicinsk udstyr. Streng procesvalidering. Fuld sporbarhed. Påkrævet for implanterbare og kirurgiske dele.
Ofte stillede spørgsmål
Hvad er vakuumstøbning med tabt voks?
En støbeproces, der kombinerer vokstabsmetoden med et vakuummiljø. Voksmønsteret bliver indstøbt i keramikken. Voksen smeltes ud. Metallet smeltes og hældes under vakuum. Resultatet er en defektfri støbeform med høj renhed.
Hvorfor bruge vakuumstøbning med tabt voks i stedet for konventionel investeringsstøbning?
Konventionel støbning hælder metal ud i luften. Oxidation og gasporøsitet er almindelige. Vakuumstøbning med tabt voks eliminerer atmosfæren, hvilket forhindrer oxidation og reducerer gasdefekter. Resultatet er overlegen materialeintegritet.
Hvilke metaller kan bearbejdes med vakuumstøbning med tabt voks?
Nikkelbaserede superlegeringer (Inconel, Waspaloy), titanlegeringer (Ti-6Al-4V), koboltbaserede legeringer (Stellite) og visse rustfrie ståltyper af høj kvalitet. Disse materialer er reaktive eller kræver høj renhed. Konventionel støbning kan ikke bearbejde dem pålideligt.
Er vakuumstøbning med tabt voks dyrt?
Ja. Udstyret og vedligeholdelsen er dyre. Cyklustiden er længere end for konventionelle metoder. Men for vigtige dele – turbineblade, medicinske implantater – er omkostningerne berettigede af ydeevnen og pålideligheden.
Hvilke industrier bruger vakuumstøbning med tabt voks?
Luftfart, medicin, kraftproduktion, olie og gas samt kemisk forarbejdning. Enhver industri, hvor delfejl ikke er en mulighed.
Kan NOBLE håndtere vakuumstøbningsprojekter med tabt voks fra design til produktion?
Ja. NOBLE tilbyder fuld support. Designgennemgang. DFM-analyse. Prototyping. Produktion. Montering. Færdiggørelse. Én partner håndterer hele processen.
Hvilke certificeringer har NOBLE?
ISO 9001:2015 for generel kvalitetsstyring. ISO 13485:2016 for fremstilling af medicinsk udstyr. Begge certificeringer sikrer ensartet, sporbar og kompatibel produktion.
Hvad er den typiske leveringstid for vakuumstøbning med tabt voks?
Værktøjsfremstilling og opsætning tager flere uger. Produktionstiden afhænger af delens kompleksitet og volumen. Kontakt NOBLE for et specifikt tilbud baseret på dine projektkrav.







