
Introduktion
Tegninger specificerer den nødvendige form på en del. Materialevalg påvirker dog bearbejdeligheden. Tolerancer bestemmer de nødvendige maskinværktøjer og skæreværktøjer. Maskinværktøjernes bearbejdningsmuligheder begrænser, hvad der kan opnås. Inspektionsmetoder bestemmer, om en del opfylder specifikationerne. Alle disse faktorer interagerer med hinanden. Ændring af en af dem får de andre også til at ændre sig.
CNC- prototypefremstilling fungerer som bro mellem koncept og produktion. Præcisions-CNC-prototyper demonstrerer, at designet kan udføres, verificerer materialernes egnethed og bekræfter, at tolerancer kan overholdes. Denne proces handler ikke blot om at fremstille dele; det handler om at lære af erfaringen og iterativt optimere designet. Det er værdien af CNC rapid prototyping.
Hvorfor er CNC Hurtig prototyping Vigtigt for Specialfremstilling af dele?
Valider design før masseproduktion
Prototyper kan demonstrere aspekter, som tegninger ikke kan formidle. De afslører designfejl, der kun bliver synlige i tredimensionelt rum; de afdækker samlingsproblemer, når dele ikke passer ordentligt sammen; og de fremhæver toleranceproblemer, når funktioner ikke justeres korrekt.
Produktionsbegrænsninger bliver tydelige. En funktion, der er let at tegne på en plantegning, kan være fuldstændig umulig at bearbejde i praksis. At sætte for snævre tolerancer på ikke-kritiske overflader øger kun omkostningerne uden at give nogen praktisk fordel. CNC rapid prototyping opdager disse fejl tidligt.
Reducer udviklingsomkostninger og produktionsrisici
Et scenarie: Produktionen begynder, og delene fremstilles på maskinerne. De kan dog ikke samles og består ikke en inspektion. Det bliver klart, at en designfejl er blevet overset. Tusindvis af dele skrottes, tid og penge spildes, og budgettet overskrides.
Et andet scenarie. Først produceres et lille parti prototyper. Ingeniørerne tester delene, justerer designet, optimerer fremstillingsprocessen og begynder derefter masseproduktionen. Som et resultat passer delene korrekt sammen, består inspektionen, og spild minimeres.
Prototypetest sparer tid og materialer, samtidig med at risikoen for masseproduktionsfejl reduceres. CNC-prototypefremstilling er forsikringen for volumenproduktion.
Forbedre kommunikationen mellem ingeniører og producenter
Ingeniørtegninger indeholder nødvendige tolerancer, krav til overfladeruhed og bearbejdningsspecifikationer. De indeholder dog nogle gange også unødvendige elementer.
Unødvendige snævre tolerancer øger omkostningerne uden at forbedre funktionaliteten. Forkerte krav til overfladeruhed kan specificere polering, når fræsning af overfladen i virkeligheden ville være tilstrækkeligt. Urealistiske bearbejdningsspecifikationer kan kræve produktion af funktioner, der er vanskelige eller endda umulige at fremstille.
En dygtig CNC-bearbejdningspartner gennemgår designet. De giver feedback fra DFM og foreslår ændringer for at reducere omkostningerne uden at gå på kompromis med funktionaliteten. Prototyping validerer disse forslag, lukker kommunikationssløjfen og optimerer designet. Producenter forstår designets intention, og ingeniører forstår de tekniske begrænsninger, hvilket gør det muligt for hele processen at forløbe mere gnidningsløst.
CNC Rapid Prototyping-proces: Fra designgennemgang til endelig produktion
Trin 1: Kravanalyse og teknisk kommunikation
Anvendelsesmiljøet påvirker materialevalg og overfladebehandling. Belastningskrav bestemmer styrke og udmattelseslevetid. Driftstemperaturen er afgørende for termisk udvidelse. Kemisk eksponering eller korrosionsrisiko vælger legering og beskyttende belægning.
Kritiske dimensioner og funktionelle overflader skal identificeres. Krav til udseende påvirker efterbehandling og omkostninger.
Her er et praktisk eksempel. Et krav til overfladefinish som Ra 0.8 kan være trykt på tegningen. Men er det nødvendigt? Hvis overfladen er kosmetisk, kan en ruere finish være acceptabel. Justering af unødvendige specifikationer kan reducere bearbejdningsomkostningerne betydeligt. Hurtig CNC-bearbejdning bliver mere overkommelig, når designet matcher det faktiske behov.
Trin 2: Teknisk tegningsgennemgang og DFM-analyse
En professionel CNC-prototypeproduktionspartner gennemgår designet før bearbejdning. Fire områder evalueres.
- Tolerance Analyse
Enhver tolerance har en pris. Alt for snævre tolerancer mangedobler bearbejdningstiden og inspektionsindsatsen. Et planhedskrav på 0.005 mm kan fordoble omkostningerne sammenlignet med 0.02 mm. Ingeniøren og producenten skal blive enige om, hvad der er funktionelt versus, hvad der er overdrevent.
- Bearbejdningsmulighed
Værktøjet skal nå frem til funktionen. Dybe huller med små diametre udfordrer værktøjets stivhed og kølevæsketilførsel. Fikseringsdesignet skal holde emnet uden forvrængning. Værktøjsinterferens opstår, når værktøjsholderen berører emnet eller fikseringselementet. Designet skal imødekomme disse virkelige begrænsninger.
- Materialekompatibilitet
Det valgte materiale skal passe til anvendelsen og bearbejdningsprocessen. Nogle legeringer er automatskærende. Andre er gummiagtige og forårsager ophobning af skærkant. Nogle materialer hærder under deformation. Producenten skal kende materialets opførsel for at vælge det rigtige værktøj og de rigtige hastigheder.
- Inspektionsmulighed
En dimension, der ikke kan måles, er en dimension, der ikke kan kontrolleres. Kritiske funktioner skal være tilgængelige for CMM-prober, præcisionsmålere eller specialfremstillede inspektionsanordninger. Uden inspektionskapacitet kan delen ikke verificeres. Uden verifikation er produktionsprocessen udokumenteret.
Disse fire aspekter danner kernen i DFM-gennemgangen. De sikrer, at dele kan fremstilles, måles og produceres i store mængder. CNC rapid prototyping inkorporerer denne gennemgang som et standardtrin, hvilket er nøglen til at producere dele af høj kvalitet.
Materialevalg til CNC Rapid Prototyping
Almindelige materialer brugt til CNC Rapid Prototyping
| Materiale | Fælles karakterer | Fordele | Typiske applikationer |
| Rustfrit stål | SUS304, SUS316L | Korrosionsbestandighed, styrke | Medicinsk udstyr, fødevaremaskiner |
| Aluminum Alloy | 6061, 5052 | Letvægts, fremragende bearbejdelighed | Elektronik, automatiseringsdele |
| Carbon Steel | SPCC, 08F | Lav pris, god formningsevne | Pladehuse, beslag |
| Messing | H62, H65 | God ledningsevne | Stik, terminaler |
| Ingeniørplast | POM, PA66 | Slidstyrke, selvsmøring | Gear, bøsninger |
Disse materialer dækker de fleste hurtige CNC-bearbejdningsapplikationer. Valget afhænger af funktion, miljø og pris.
Undgå fejl i materialevalget
Tre almindelige problemer opstår i forbindelse med materialevalg.
- Valg af materialer uden at tage hensyn til svejsekrav. SUS304 er en almindelig rustfri kvalitet. Men svejsning reducerer dens korrosionsbestandighed. SUS304L eller SUS316L har et lavere kulstofindhold. De modstår interkrystallinsk korrosion efter svejsning. Basismaterialet skal passe til fremstillingsprocessen.
- Ignorerer korrosionsbestandighed. Prototypen kan testes i et rent miljø. Produktionsdelen kan blive udsat for kemikalier, salttåge eller fugtighed. Materialet skal kunne overleve de faktiske driftsforhold, ikke kun testforholdene.
- Valg af materialer, der er uegnede til bearbejdningsprocesser. Nogle legeringer er lette at skære. Andre er slibende, gummiagtige eller deformationshærdende. Værktøjslevetiden lider. Overfladefinishen forringes. Omkostningerne stiger. Materialets bearbejdelighed skal matche CNC-tidslinjen for hurtig prototyping.
Det rigtige materiale er ikke altid det stærkeste eller det billigste. Det er det, der balancerer egenskaber, bearbejdelighed og omkostninger til den specifikke anvendelse. Denne balance er det, der gør CNC-prototypefremstilling omkostningseffektiv.
Valg af den rigtige fremstillingsproces efter CNC Rapid Prototyping
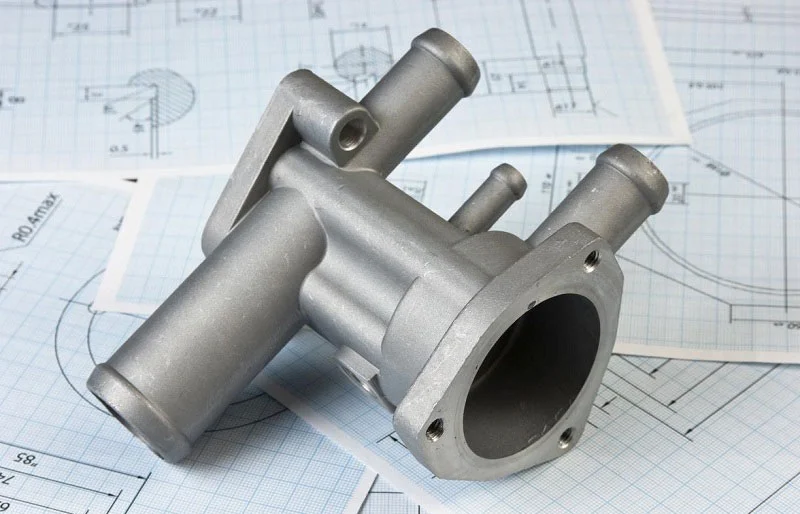
Forskellige processer skaber forskellige omkostningsstrukturer
Design valideret gennem CNC rapid prototyping kræver stadig udvikling af en produktionsstrategi. Den samme del kan følge forskellige produktionsveje baseret på følgende fire faktorer: produktionsbatchstørrelse, geometrisk kompleksitet, materialeudnyttelse og krav til overfladefinish.
Mulighed A: Fuld CNC-bearbejdning
Fordele: Hurtig opsætning. Ingen investering i værktøj kræves. Ideel til prototypefremstilling og produktion i små serier.
Begrænsninger: Lang bearbejdningstid pr. emne. Lav materialeudnyttelse – det meste af emnet skæres væk som spåner.
Denne mulighed er velegnet til produktionsvolumener, hvor værktøjsomkostningerne ikke kan tjenes ind. Ved produktionsserier på færre end et par hundrede dele er hurtig CNC-bearbejdning fortsat konkurrencedygtig.
Mulighed B: Stansning + CNC-efterbehandling
Præsning muliggør hurtig emneformning. Høj materialeudnyttelse. Lavere stykomkostninger. CNC-efterbehandling muliggør skabelse af præcisionsfunktioner, der ikke kan opnås ved prægning alene.
Denne mulighed er velegnet til større produktionsserier med relativt simple geometrier, hvor omkostningerne til prægedyser er rimelige.
Mulighed C: Støbning + CNC-bearbejdning
Støbning producerer dele med næsten færdig form. Komplekse geometrier bliver mulige. Indvendige hulrum, buede overflader og tyndvæggede sektioner opnås ved støbning i stedet for bearbejdning. CNC-finish sikrer kritiske tolerancer og skaber funktionelle overflader.
Denne mulighed er velegnet til komplekse geometrier og produktion i mellemstore til store volumener. Selvom formomkostningerne er højere end for prægning, kan et bredere udvalg af geometrier opnås.
Dit valg afhænger af typen og mængden af dele, og prototyping danner grundlag for beslutningstagning. Det giver data om bearbejdningstid, materialeegenskaber og funktionernes gennemførlighed. Disse data styrer valget af produktionsprocesser. CNC-prototypefremstilling er ikke et mål. Det er udgangspunktet for at vælge den rigtige produktionsmetode.
Overvej Overfladebehandling Under procesplanlægning
Overfladebehandling er en del af produktionsplanen. Det påvirker bearbejdningsstrategien, inspektionsmetoderne og den endelige kvalitet. Hvis kravene til overfladebehandling ignoreres under prototypefasen, kan dele bestå den indledende inspektion, men ikke bestå den endelige inspektion efter belægning.
Prototyper bør følge samme processekvens som produktionsdele. Dette sikrer, at de færdige dele opfylder de krævede specifikationer.
CNC Rapid Prototyping til produktion: Sikring af ensartet kvalitet
En perfekt prototype garanterer ikke perfekt produktion. Prototyper fremstilles normalt med ekstra omhu. Operatøren forbliver fokuseret, og maskinen er nyopstillet og kører i god stand. Produktionen kører dog ofte i timevis. Værktøjsslid, temperaturændringer og procesvariationer kan forekomme, hvilket kan føre til forskelle mellem dele.
Produktionssucces afhænger af processens repeterbarhed, ikke kun prototypens nøjagtighed. Hele fremstillingsprocessen skal kontrolleres korrekt.
Proceskapacitet (Cpk)
Cpk måler stabiliteten af en fremstillingsproces. En Cpk-værdi over 1.33 indikerer, at processen konsekvent kan producere dele inden for tolerancen. En værdi over 1.67 repræsenterer fremragende proceskapacitet.
En prototype kan opfylde målkravene, men produktionsprocessen skal opnå det samme mål konsekvent. CPK hjælper med at bestemme, om produktionsprocessen har denne kapacitet.
SPC (Statistisk Proceskontrol)
Kritiske dimensioner skal overvåges løbende. Måledata registreres og plottes som tendenser for at identificere potentielle problemer tidligt.
Et skift i gennemsnitsværdien indikerer normalt et procesproblem, mens en bredere dataspredning viser øget procesvariation. SPC registrerer disse ændringer, før dele kommer uden for specifikationen.
Første artikelinspektion (FAI)
Den første produktionsdel inspiceres fuldt ud. Alle dimensioner og overflader måles og kontrolleres for at sikre, at delen opfylder kravene i den tekniske tegning.
FAI verificerer, om produktionsprocessen kan reproducere prototypens kvalitet. Hvis den første artikel består inspektionen, kan masseproduktionen fortsætte.
Eftersyn i gang
Værktøjsslid kan ændre skæreforholdene, hvilket resulterer i reduceret overfladekvalitet og dimensionsnøjagtighed. Processinspektion bruges til at overvåge disse ændringer.
Værktøj udskiftes med planlagte intervaller. Overfladekvaliteten kontrolleres regelmæssigt, og kritiske dimensioner verificeres med definerede frekvenser.
CNC rapid prototyping giver et kvalitetsgrundlag. Prototypen definerer målstandarden, og produktionsprocessen skal opfylde denne standard hver gang. Proceskontrol er nøglen til at nå dette mål.
Uden proceskontrol er en prototype kun en engangsprøve. Med korrekt proceskontrol kan produktionsdele konsekvent opnå den samme kvalitet som prototypen.
Almindelige fejl ved valg af en leverandør af CNC Rapid Prototyping
Fejl 1: Sammenlign kun enhedspris
Det laveste tilbud fører ofte til højere omkostninger i sidste ende. Kvalitetsproblemer kan resultere i kasserede dele. Leveringsforsinkelser kan forsinke hele projektet. Omkostninger til efterbearbejdning kan eliminere eventuelle indledende besparelser.
Prisen er kun én faktor. Teknisk support er lige så vigtig. En pålidelig leverandør gennemgår designet og giver forslag til forbedringer. Produktionskapaciteten er også vigtig – kan leverandøren rent faktisk producere dele, der opfylder de krævede specifikationer? Kvalitetscertificeringer som ISO 9001 og ISO 13485 viser, at leverandøren har en kontrolleret fremstillingsproces.
En partner inden for CNC-prototypeproduktion tilbyder værdi ud over prisen pr. del. Når kvalitet og levering er afgørende, er den laveste pris sjældent det bedste valg.
Fejl 2: Levering af ufuldstændige tegninger
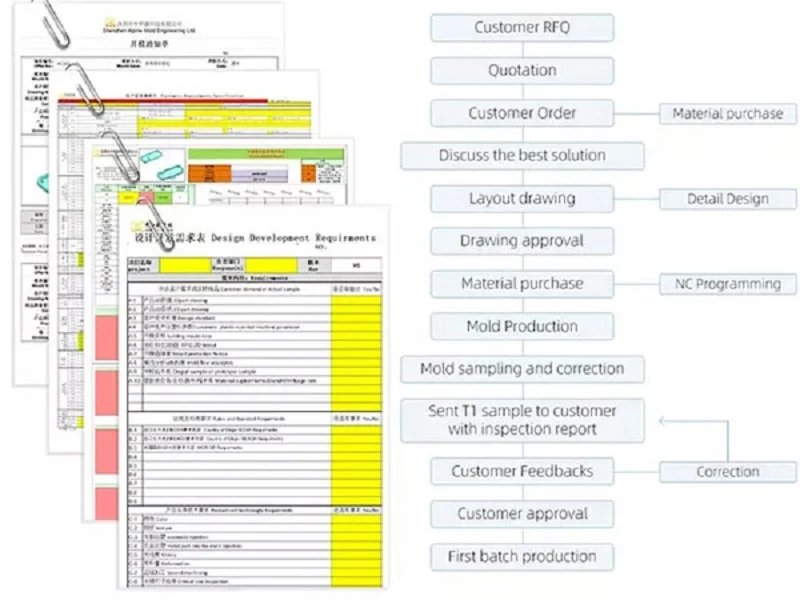
En tegning er en kontrakt for fremstillingsprocessen. Manglende vigtige detaljer kan føre til misforståelser.
Tydelige tolerancer definerer de acceptable størrelsesgrænser for delen. Materialespecifikationer fortæller leverandøren, hvilket materiale der skal bruges. Krav til overfladefinish styrer delens udseende og funktion. Inspektionskriterier definerer, hvordan delen skal verificeres.
Uden disse oplysninger er leverandørerne nødt til at lave antagelser. Delen kan være fremstillet korrekt baseret på deres fortolkning, men stadig ikke opfylde dine faktiske krav. Fejlkommunikation spilder tid og øger omkostningerne.
Fejl 3: Springer prototypevalidering over
Prototypevalidering er et vigtigt trin i fremstillingsprocessen. At springe validering over for at spare tid skaber normalt større problemer senere.
Hvis der opdages designfejl efter produktionen er startet, kan et stort antal dele blive til skrot. Produktionsproblemer, der burde have været identificeret tidligere, kan også opstå, hvilket kan føre til dyre redesigns.
CNC rapid prototyping hjælper med at identificere og løse problemer, før de bliver dyre. Delen fremstilles, måles og funktionstestes. Designet forbedres derefter baseret på resultaterne, hvilket giver mulighed for at starte produktionen med større sikkerhed.
CNC Rapid Prototyping Services hos NOBLE
Omfattende CNC Rapid Prototyping-funktioner
NOBLE er en partner inden for præcisionsproduktion. Vores kompetencer er brede. CNC-bearbejdning producerer komplekse metal- og plastdele. Metalfremstilling skaber strukturelle samlinger. Plastforarbejdning omfatter sprøjtestøbning og specialfremstilling.
Lavvolumenproduktion understøtter prototyper og pilotkørsler. Masseproduktion skaleres til store mængder. Montagetjenester integrerer komponenter i færdige produkter.
CNC rapid prototyping er i centrum. Det forbinder designvalidering og produktion. Processen er integreret med hele produktionsarbejdsgangen. Én leverandør håndterer overgangen fra prototype til volumen. Det reducerer overdragelser og forenkler projektstyringen.
Kvalitetscertificeringer og produktionspålidelighed
ISO 9001:2015 dækker generel kvalitetsstyring. Konsistente processer. Dokumenteret kontrol. Sporbar inspektion.
ISO 13485:2016 tilføjer de krav, der stilles til medicinsk udstyr. Strengere sporbarhed. Strammere procesvalidering.
Ofte stillede spørgsmål om CNC Rapid Prototyping
Hvor præcise er CNC-hurtigprototyper?
Nøjagtighed afhænger af 4 faktorer. Materialet påvirker termisk stabilitet og værktøjsslid. Maskinens kapacitet bestemmer positioneringsnøjagtighed og repeterbarhed. Delgeometri påvirker værktøjets tilgængelighed til funktioner. Tolerancekrav definerer det acceptable fejlområde.
Typisk kan CNC-hurtigprototyper med simple geometrier opnå en nøjagtighed på ±0.01 mm. Dele med dybe hulrum eller komplekse egenskaber kan opnå omkring ±0.05 mm. Leverandøren bør evaluere det specifikke deldesign og krav for at fastsætte det opnåelige toleranceområde.
Hvor lang tid tager CNC rapid prototyping?
Leveringstiden afhænger af flere faktorer. Emnekompleksiteten påvirker bearbejdningstiden. Materialetilgængeligheden påvirker råmaterialeindkøbet. Mængden påvirker den samlede bearbejdningstid. Inspektionskrav tilføjer også tid til verifikation.
Enkle dele kan normalt leveres inden for 3 til 5 dage. Komplekse dele, der kræver flere opsætninger og fuld inspektion, kan tage 10 til 15 dage. Hurtig CNC-bearbejdning fokuserer på effektivitet, men fremstilling af høj kvalitet kræver stadig tilstrækkelig tid.
Hvad er forskellen mellem CNC rapid prototyping og 3D udskrivning?
| faktor | CNC hurtig prototyping | 3D Printing |
| Proces | Subtraktiv bearbejdning | Additivfremstilling |
| Overfladebehandling | Bedre | Varierer, ofte mere grovkornet |
| Geometri | Begrænset af værktøjsadgang | Fremragende til komplekse former |
| Materiale | Metal og plast | Mest plastik, noget metal |
| Anvendelse | Funktionelle metaldele | Konceptmodeller, formstudier |
| Nøjagtighed | Højere | Sænk |
CNC kan producere metaldele, der kan testes og bruges i virkelige applikationer, mens 3D-printning hurtigt kan skabe konceptmodeller. Det rigtige valg afhænger af prototypens formål.
CNC rapid prototyping er ideel til funktionel validering, mens 3D-printning er bedre egnet til visuelle modeller og konceptverifikation.






