
Hvad er 5-akset bearbejdning?
Femakset bearbejdning er en avanceret CNC-bearbejdningsteknologi , der tilføjer to roterende akser (typisk A-, B- eller C-akserne) til de traditionelle tre lineære akser (X, Y og Z) for at opnå synkroniseret bevægelseskontrol af emnet i fem frihedsgrader. Denne multiakse-interpolationsfunktion gør det muligt for maskinværktøjet at bearbejde komplekse dele fra enhver vinkel uden at skulle fastspændes igen. Femakset bearbejdning er særligt velegnet til produktion af dele med komplekse buede overflader, vinklede huller eller uregelmæssige strukturer, hvilket muliggør flerfladebearbejdning i en enkelt operation, hvilket forbedrer præcision og effektivitet betydeligt. Sammenlignet med traditionel treakset bearbejdning tillader femakset teknologi brugen af kortere værktøjer, reducerer vibrationer, forbedrer skæreparametre og opnår bedre overfladekvalitet. Denne teknologi anvendes i vid udstrækning i industrier med høje præcisionskrav, såsom luftfart, medicinsk udstyr og bilværktøj, og er en af kerneteknologierne i moderne præcisionsfremstilling.
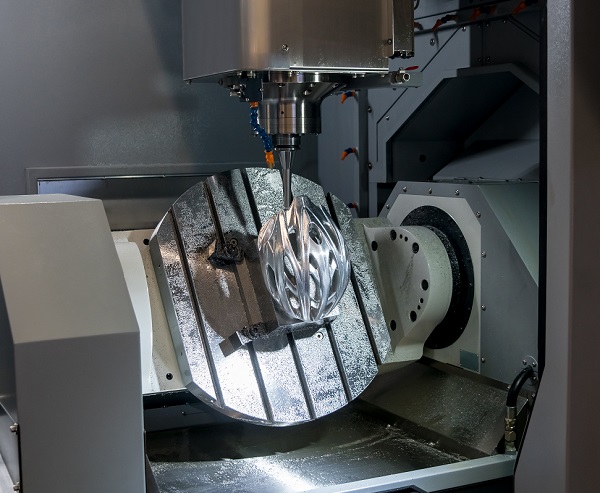
Fordele ved 5-akset CNC-bearbejdningsservice
1. Engangsformning af komplekse dele
Inden for nutidens præcisionsfremstillingsbranche omformer 5-aksede CNC-bearbejdningstjenester industristandarder for kompleks emnebearbejdning med deres unikke tekniske fordele. Den mest revolutionerende fordel er muligheden for at "forme komplekse dele på én gang", en banebrydende teknologi, der fuldstændigt har ændret traditionelle bearbejdningsmodeller.
Traditionelle treaksede bearbejdningsmetoder kræver ofte besværlige flere fastspændingsprocesser, når man arbejder med dele med komplekse geometriske former. Tag bearbejdning af flymotorblade som et eksempel: brug af en treakset maskine kan kræve 4-6 repositionerings- og fastspændingsoperationer for at færdiggøre alle bearbejdningsflader. Hver genfastspænding bruger ikke kun en betydelig mængde tid (statistisk gennemsnitligt 15-30 minutter pr. fastspænding), men introducerer mere kritisk nye positioneringsfejl (typisk 0.02-0.05 mm). Denne kumulative fejl kompromitterer direkte den relative positioneringsnøjagtighed mellem forskellige bearbejdede overflader, hvilket påvirker monteringskvaliteten og ydeevnen alvorligt.
5-akset bearbejdningsteknologi opnår præcis positionering af emnet i fem frihedsgrader i rummet gennem koordineret bevægelse af dens unikke A/B/C-rotationsakser og X/Y/Z-lineære akser. Det betyder, at selv dele med komplekse buede overflader, skrånende huller eller uregelmæssige strukturer kan bearbejdes fuldt ud i en enkelt opsætning. Med bearbejdning af turbinehuse som eksempel kan fem-akset teknologi forenkle en proces, der oprindeligt krævede fem opsætninger, i en enkelt opsætning, hvilket reducerer bearbejdningstiden med over 40 %, samtidig med at kritiske positionstolerancer forbedres fra ±0.05 mm til inden for ±0.01 mm.
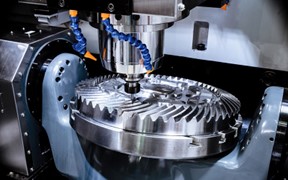
Kvalitetsforbedringerne, som denne et-trinsbearbejdningsteknologi medfører, er tydelige i flere dimensioner: for det første eliminerer den referencekonverteringsfejl forårsaget af flere opsætninger, hvilket sikrer, at alle bearbejdningsfunktioner er baseret på den samme originale reference; for det andet reducerer den risikoen for overfladeridser forårsaget af gentagne opsætninger; vigtigst af alt kan der ved at optimere værktøjsbaner opnås mere rimelige skæreparametre, hvilket resulterer i bedre overfladeintegritet. Bearbejdning af kunstige led i den medicinske industri er et typisk eksempel. Femakset bearbejdning reducerer ikke kun produktionscyklussen med 60 %, men opnår også en overfladeruhed på Ra0.2 μm, en spejllignende finish, der fuldt ud opfylder biokompatibilitetskravene til implantater.
Med udviklingen af smart produktion har moderne femaksede bearbejdningscentre integreret online målekompensationssystemer, der muliggør realtidsovervågning af kritiske dimensioner under bearbejdning og automatisk korrektion af værktøjsbaner, hvilket bringer engangsformningsnøjagtigheden til nye højder. Denne teknologi er især velegnet til dele med strenge dimensionelle og geometriske tolerancekrav, såsom nye batterihuse og optiske komponentbeslag.

2. Forbedring af bearbejdningseffektiviteten
For det første udnytter femakset bearbejdning sine unikke rumlige positioneringsmuligheder med hensyn til optimering af værktøjsudnyttelse til intelligent at justere emnevinklen og sikre, at værktøjet forbliver i den optimale skæreposition til enhver tid. Denne teknologiske funktion medfører en revolutionerende ændring: kortere, mere stive værktøjer kan anvendes under bearbejdningen. Sammenlignet med traditionel treakset bearbejdning kan værktøjslængden ved femakset bearbejdning reduceres med gennemsnitligt 30-50%. Dette korte værktøjssystem tilbyder betydelige tekniske fordele. – Vibrationsamplituden reduceres med over 60%, og værktøjets afbøjning reduceres med 45%, hvilket gør det muligt at øge skæreparametrene med 20-30%, hvilket direkte fører til en betydelig forbedring af metalfjernelseshastigheden. For eksempel kan metalfjernelseshastigheden ved femakset bearbejdning ved bearbejdning af aluminiumslegeringsdele til luftfart nå op på 300-500 cm³/min, hvilket er 1.5-2 gange så høj som ved treakset bearbejdning.
For det andet opnår femakset bearbejdning flere effektivitetsforbedringer med hensyn til besparelser i procestid. Ved at reducere antallet af genfastspændingsoperationer for emner kan bearbejdningstiden for enkeltstykker reduceres med 40-60%. Med typisk bearbejdning af bilforme som eksempel kræver traditionel treakset bearbejdning 5-7 fastspændingsoperationer, hvilket tager cirka 8 timer; hvorimod femakset bearbejdning kun kræver 1-2 fastspændingsoperationer, hvilket reducerer tiden til 3-4 timer. Derudover reducerer optimerede værktøjsbaner tomgangsbevægelsen med over 50%, hvilket øger andelen af effektiv skæretid fra de konventionelle 60% til 85%.
Endnu vigtigere er det, at femakset bearbejdning opnår integreret optimering af produktionsprocesser. Traditionel spredt flerprocesbearbejdning konsolideres til en kontinuerlig automatiseret proces, hvilket reducerer ventetid mellem processer og logistikomsætning. Moderne femaksede bearbejdningscentre er udstyret med værktøjsmagasiner med stor kapacitet, der rummer over 60 værktøjer, og hurtige værktøjsskifteenheder (værktøjsskifttid på 1-2 sekunder) kombineret med højtrykskølesystemer (tryk op til 70-100 bar) og intelligente spånfjernelsessystemer, hvilket muliggør kontinuerlig ubemandet bearbejdning i over 72 timer. Denne yderst effektive produktionsmodel er særligt velegnet til bearbejdning af højpræcisionsdele i store mængder, såsom medicinske implantater og præcisionsgear.
I et virkeligt produktionsscenario opnåede en bestemt strukturel komponent til luftfart en reduktion i bearbejdningstiden for enkeltstykker fra 18 timer til 7 timer efter indførelsen af femakset bearbejdning, hvor værktøjsomkostningerne faldt med 40 %, mens produktionshastigheden steg fra 92 % til 99.5 %. Disse tal demonstrerer den enestående ydeevne ved 5-akset bearbejdning med hensyn til at forbedre produktionseffektiviteten. Med fremskridtet inden for intelligent styringsteknologi har den næste generation af femaksede bearbejdningscentre også adaptiv skæreoptimeringsfunktionalitet, der muliggør dynamiske parameterjusteringer baseret på faktiske skæreforhold for yderligere at frigøre potentialet for produktionseffektivitet.
3. Enestående overfladekvalitet
5-akset bearbejdningsteknologi har sat nye industristandarder for emneoverfladekvalitet gennem sine unikke bevægelsesstyringsfunktioner. Kernen i denne teknologiske fordel ligger i dens evne til intelligent at optimere værktøjsbaner og dermed sikre, at skæreprocessen altid er i optimal stand.
Med hensyn til styring af skæreprocessen bruger det femaksede bearbejdningssystem præcise bevægelsesalgoritmer til at opretholde en konstant optimal kontaktvinkel mellem værktøjet og emnet. Denne dynamiske justeringsfunktion leverer revolutionerende bearbejdningsresultater: skærekraftsudsving reduceres med over 50 %, og variationer i spåntykkelse kontrolleres inden for ±5 %. Hvis man tager bearbejdning af titanlegeringer til luftfartskomponenter som eksempel, er skærekraftstabiliteten ved femakset bearbejdning tre gange højere end ved treakset bearbejdning, hvilket direkte giver to vigtige fordele: værktøjslevetiden forlænges med 40-60 %, og overfladeruheden forbedres med 30-50 %.
Med hensyn til overfladefinish viser femakset bearbejdning uovertrufne fordele. Ved at opretholde konstante skæreforhold og optimerede værktøjsbaner kan man opnå en spejlblank finish med en overfladeruhed på Ra 0.4 μm eller derunder. En sådan overfladekvalitet er især kritisk inden for avancerede områder såsom medicinsk udstyr og optiske komponenter. Faktiske testdata viser, at overfladeruheden på kunstige ledkuglehoveder produceret ved femakset bearbejdning kan nå Ra 0.1-0.2 μm, hvilket fuldt ud opfylder implantatkravene, samtidig med at den efterfølgende poleringstid reduceres fra 4 timer til 30 minutter.
Anvendelser af 5-Akse CNC-bearbejdning
1. Luftfartsindustri
Inden for luftfartsindustrien er 5-akset CNC-bearbejdning blevet en uundværlig kerneteknologi. Denne teknologi opfylder perfekt luftfartsindustriens krav til bearbejdning af komplekse strukturer, ultrahøj præcision og specialmaterialer. Store monolitiske strukturkomponenter i moderne fly, såsom vingebjælker og flykroprammer, kræver præcisionsfræsning ved hjælp af fem-aksede bearbejdningscentre. Kritiske komponenter i flymotorer er gode eksempler på fem-aksede bearbejdningsapplikationer: turbineblade skal bearbejdes for at producere præcise aerodynamiske overflader, kompressorskiver skal sikre strenge dynamiske balanceegenskaber, og forbrændingskamrene kræver komplekse kølekanalstrukturer. Disse komponenter er typisk lavet af vanskeligt bearbejdelige materialer såsom titanlegeringer og nikkelbaserede højtemperaturlegeringer. Fem-aksede værktøjsmaskiner kan med deres overlegne stivhed og intelligente skærekontrol opnå stabil og effektiv bearbejdning af disse materialer. Især præcisionskomponenter i rumfartøjer, såsom satellitmonteringer og raketmotordyser, kræver bearbejdningsnøjagtighed på mikronniveau - et domæne, hvor fem-akset bearbejdning virkelig udmærker sig.
2. Fremstilling af medicinsk udstyr
Medicinindustrien er særligt afhængig af 5-akset CNC-bearbejdning , primært på grund af de strenge standarder for biokompatibilitet og overfladekvalitet, der kræves til medicinsk udstyr. Kunstige led (såsom hoftekopper og knæproteser) kræver komplekse anatomiske overflader, der skal passe perfekt til menneskeknogler, og fem-akset bearbejdning kan præcist kopiere disse tilpassede designs. Tandimplantater med mikrogevind og interne forbindelsesstrukturer kræver overfladepræcision på submikronniveau, hvilket netop er, hvor fem-aksede maskiner udmærker sig. Moderne kirurgiske instrumenter, især minimalt invasive kirurgiske værktøjer, kræver fem-akset teknologi for at opnå deres indviklede buede strukturer og skarpe kanter. Det er værd at bemærke, at medicinalindustriens særlige krav også omfatter: bearbejdningsprocessen skal undgå krydskontaminering, og overfladen må ikke have bearbejdningsmærker eller mikrorevner, hvilket nødvendiggør, at fem-aksede bearbejdningscentre udstyres med specialiserede rengøringssystemer og processtyringsprogrammer. Med udviklingen af personlig medicin viser fem-akset bearbejdning større fordele i produktionen af tilpassede medicinske produkter i små serier.
3. Bilindustri
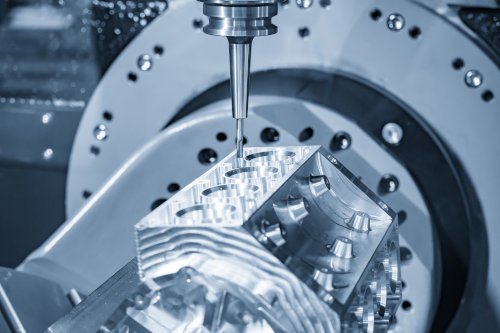
Bilindustrien gennemgår en teknologisk revolution, hvor 5-akset CNC-bearbejdning spiller en stadig vigtigere rolle. I den traditionelle sektor for forbrændingsmotorer anvendes femakset teknologi til at bearbejde komplekse komponenter i højtydende motorer: Krumtapshullerne og knastakselhullerne i cylinderblokken kræver ekstremt høj koaksialitet, mens turbinehjulene i turboladere kræver præcise fluiddynamiske overflader. I fremstillingen af racerbiler og konceptbiler muliggør femakset bearbejdning produktion af præcisionsforme til kulfiberkomponenter og integreret bearbejdning af letvægtsmetalstrukturer. Med den hurtige udvikling af elbiler dukker der konstant nye anvendelsesområder op: Bearbejdning af store tyndvæggede strukturer til batterihuse kræver stabiliteten af femaksede maskiner, kølekanaler i motorhuse kræver fleksibiliteten af femakset teknologi, og præcisionsgear i elektriske drivsystemer nødvendiggør ultrapræcisionsbearbejdningskapaciteten i femaksede systemer. Nye komponenter som sensorbeslag til intelligente køresystemer og laserradarhuse stiller også højere krav til femakset bearbejdning. Bilindustriens masseproduktionsegenskaber driver yderligere kontinuerlig innovation inden for automatisering og intelligens til 5-akset bearbejdning.
Faktorer at overveje, når du vælger en 5-Akset CNC-bearbejdningscenter
1. Analyse af bearbejdningskrav
Når man køber et femakset bearbejdningscenter, er den første opgave at udføre en detaljeret analyse af bearbejdningskravene. Dette kræver overvejelser ud fra flere dimensioner: først skal materialeegenskaberne for de dele, der skal bearbejdes, bestemmes, herunder metaltype (såsom aluminiumlegering, titanlegering eller højtemperaturlegering), hårdhedsområde og specielle bearbejdningskrav (såsom bearbejdning af tyndvæggede dele). Dernæst skal delenes fysiske dimensioner vurderes, herunder maksimale ydre dimensioner, vægt og de mindste egenskabsdimensioner, der skal bearbejdes. Endnu vigtigere er det at definere kravene til bearbejdningsnøjagtighed klart, herunder kritiske metrikker såsom dimensionstolerancer, geometriske tolerancer og overfladeruhed. For eksempel kræver strukturelle komponenter til luftfart typisk positioneringsnøjagtighed inden for 0.01 mm, mens formindustrien kan lægge større vægt på overfladekvalitet. Derudover er delens strukturelle kompleksitet en kritisk overvejelse, såsom tilstedeværelsen af dybe hulrum, smalle slidser eller komplekse buede overflader. Valget af passende værktøjsmaskiner bør præcist stemme overens med disse krav og undgå både spild af ressourcer forårsaget af overkapacitetsudstyr og kompromis med bearbejdningskvaliteten på grund af underpræsterende udstyr.

2. Maskinværktøjsnøjagtighedsgrad
Nøjagtighedsgraden af en femakset maskine er en central overvejelse ved valg af maskine. Maskinværktøjets nøjagtighed måles primært ud fra følgende nøgleparametre: positioneringsnøjagtighed (typisk 0.005-0.015 mm), gentagelsespositioneringsnøjagtighed (typisk 0.003-0.008 mm) og konturbearbejdningsnøjagtighed. Forskellige brancher har betydeligt varierende præcisionskrav: Luftfarts- og præcisionsmedicinske industrier kræver ofte modeller med ultrahøj præcision (positioneringsnøjagtighed ≤ 0.005 mm), mens generel mekanisk fremstilling muligvis kun kræver en præcision på 0.01-0.02 mm. Det er værd at bemærke, at maskinværktøjets præcision ikke kun afhænger af nominelle parametre, men også af langsigtet stabilitet, herunder temperaturkompensationsevne, vibrationsmodstand og præcisionsretentionscyklus. Til bearbejdning af dele med høj værditilvækst anbefales det at vælge en maskine med en præcisionsgrad, der er et niveau højere end de nuværende krav, for at give plads til fremtidig udvikling. Samtidig bør maskinværktøjets dynamiske præcisionsydelse tages i betragtning, dvs. banepræcisionen under højhastighedsbearbejdning, hvilket er særligt vigtigt for kompleks overfladebearbejdning.
3. Specifikationer for roterende bord
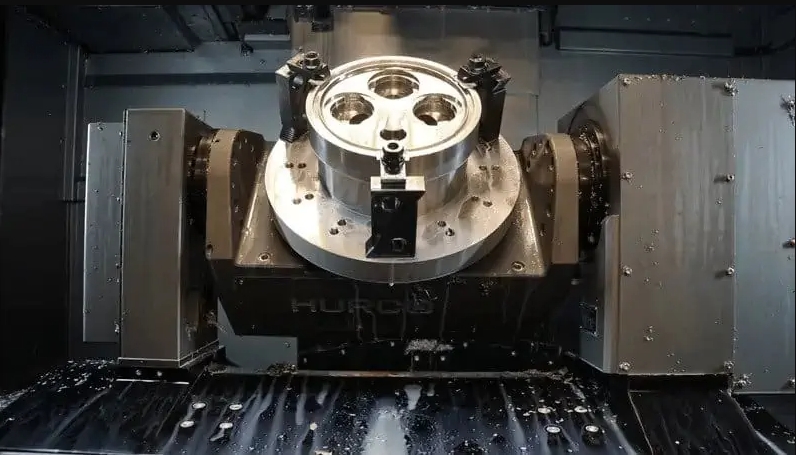
Som en kernekomponent i en femakset maskine påvirker rotationsbordets ydeevneparametre direkte bearbejdningskapaciteten. Ved evaluering af bordet er de første overvejelser størrelsesspecifikationer og bæreevne: Standardmodeller har typisk en borddiameter fra 400 til 800 mm og bæreevner fra 500 til 3,000 kg. Tilpassede borde kan være nødvendige til bearbejdning af store emner. Rotationshastighedskarakteristika er lige så kritiske: Almindelig bearbejdning kan opfyldes med 200-500 o/min, mens højhastighedsfræsning kan kræve et bord, der kan køre på 1000 o/min eller højere. Bordpræcisionsmålinger omfatter rotationsnøjagtighed (typisk 0.005-0.01 mm) og hældningsnøjagtighed, som direkte påvirker bearbejdningskvaliteten under femakset interpolation. Til kraftige skæreapplikationer skal bordets stivhedsydelse og momentkapacitet også evalueres. Moderne high-end arbejdsbænke har typisk direkte drevteknologi og hydrauliske klemmesystemer, der gør det muligt for dem at opfylde både højhastigheds- og højstivhedskrav samtidigt. Når man vælger en arbejdsbænk, anbefales det at reservere en ydelsesmargin på 20-30% baseret på typiske krav til emnebearbejdning for at sikre langsigtet pålidelighed.
Uanset om du har brug for specialfremstillede prototyper eller masseproduktion, kan NOBLEs 5-aksede CNC-bearbejdningscentre levere det. Ved at samarbejde med NOBLE, en professionel producent af CNC-bearbejdningsdele i Kina, får du adgang til teknisk ekspertise og omkostningseffektivitet.
5-akset bearbejdning af ofte stillede spørgsmål
Hvordan vælger jeg en pålidelig producent af 5-aksede bearbejdningsdele?
Kig efter producenter med avanceret udstyr, erfarne ingeniører, streng kvalitetskontrol og evnen til at arbejde med forskellige materialer.
Hvilke brancher drager mest fordel af 5-akset CNC-bearbejdning?
Industrier som luftfart, bilindustrien, fremstilling af medicinsk udstyr og formfremstilling drager fordel af præcisionen og alsidigheden ved 5-akset CNC-bearbejdning.







