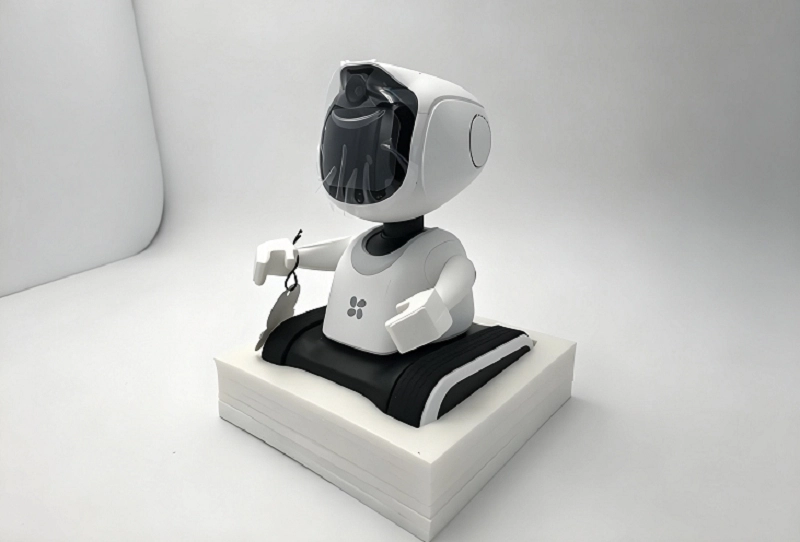
Det hele starter med en 3D-model – en CAD-fil. På dette stadie findes delen kun på skærmen. At omdanne denne fil til en fysisk, fuldt funktionel ABS-del kræver en række beslutninger og trin.
ABS rapid prototyping er broen mellem det digitale design og en håndgribelig, testbar del. Denne proces dækker hele arbejdsgangen: designoptimering, materialevalg, valg af fremstillingsmetode, efterbehandling, inspektion og validering. Hvert trin påvirker de efterfølgende. Tidlige valg vil bestemme den endelige dels kvalitet, omkostninger og leveringstid.
ABS rapid prototyping er ikke en enkelt metode, men et sæt værktøjer. Det rigtige valg afhænger af delens geometri, mængde, overfladekrav og tidsramme. NOBLEs ingeniører vil hjælpe dig med at træffe det rette valg.
CAD-design og -teknisk gennemgang af ABS Rapid Prototyping

CAD-filen er udgangspunktet. Alt andet følger af den.
ABS rapid prototyping starter med en 3D-model. Denne model definerer geometri, dimensioner, tolerancer og overfladekrav. En dårlig model giver en dårlig prototype. Det modsatte er ikke tilfældet.
Geometri og fremstillingsevne
Designet gennemgås før produktion. Ingeniører evaluerer komplekse funktioner, tynde vægge, huller, ribber og bevægelige komponenter. Potentielle problemer identificeres, før produktionen starter.
En tynd væg, der er for tynd, vil vride sig. Et hul, der er for dybt, vil være vanskeligt at bearbejde eller trykke. En ribbe, der er dårligt placeret, vil ikke øge stivheden. Disse er de problemer, der er blevet fanget i gennemgangen. Dette er en del af ABS-prototypedesignet – optimering af modellen til processen.
Vægtykkelse og strukturelle krav

Vægtykkelse er en kritisk parameter. Den påvirker styrke, holdbarhed, trykkvalitet og bearbejdningsevne.
For tyk, og delen køler ujævnt. Der opstår synkemærker. Der opbygges intern spænding. For tynd, og delen mangler stivhed. Den bøjer under belastning. Den kan muligvis ikke engang printe eller bearbejde korrekt.
Den rigtige tykkelse afhænger af processen og delens funktion. Retningslinjer for ABS-deledesign anbefaler typisk 1.5 mm til 3 mm for de fleste funktioner. Gennemgangen bekræfter værdierne.
Tolerance og monteringskrav
Prototypen skal passe. Det kræver definerede tolerancer.
Kritiske dimensioner specificeres. Pasformskrav – frigang, interferens, overgang – defineres. Funktionelle grænseflader mellem sammenkoblede dele dimensioneres og tolerancebestemmes.
ABS rapid prototyping kan opnå forskellige toleranceniveauer afhængigt af metoden. CNC-bearbejdning har snævrere tolerancer end 3D-printning. Gennemgangen matcher tolerancekravene med produktionskapaciteten. Ingeniøren sikrer, at designet er opnåeligt, før produktionen starter.
Valg af den rigtige ABS Rapid Prototyping-metode
Ikke al ABS rapid prototyping er ens. Metoden bestemmer resultatet. Hastighed, omkostninger, nøjagtighed, overfladefinish og materialeegenskaber afhænger alle af den valgte teknologi. Tre hovedprocesser dækker de fleste anvendelser.
FDM 3D-udskrivning til ABS hurtig prototyping

Fused Deposition Modeling (FDM) teknologi fremstiller dele ved at stable lag ad gangen. En opvarmet dyse ekstruderer smeltet ABS-filament, som størkner, når det afkøles, og gradvist danner delen nedefra og op.
ABS 3D-printning tilbyder klare fordele. Den primære fordel er hurtig ekspeditionstid; dele kan færdiggøres inden for timer eller dage. Lave omkostninger er en anden stor fordel, da der ikke kræves forme. Bearbejdning af komplekse geometrier er også ligetil, og interne kanaler, underskæringer og organiske former kan alle nemt opnås. Design-iterationer er meget enkle - du skal blot ændre CAD-filen og genprinte.
Denne teknologi har dog nogle begrænsninger. Laglinjerne er tydeligt synlige. Sammenlignet med bearbejdning er overfladefinishen ruere. Der er risiko for vridning, især for store, flade dele. Selvom opvarmede printplader og lukkede printkamre kan afbøde dette problem, er risikoen fortsat til stede.
De bedste anvendelser til FDM ABS-prototyping omfatter: konceptmodeller, samlingstestning og funktionelle prototyper i den tidlige fase, hvor overfladefinish ikke er et kritisk krav.
CNC-bearbejdning af ABS-prototypedele

CNC-bearbejdning bruger en subtraktiv fremstillingsmetode. En massiv ABS-plade eller -stang fastspændes i maskinværktøjet, og materialet fjernes ved hjælp af roterende skæreværktøjer for at danne den endelige form.
Maskinfremstillede ABS-prototyper tilbyder højere dimensionsnøjagtighed med en typisk tolerance på ±0.05 millimeter. De har også en bedre overfladefinish – glattere end 3D-printede dele – og større materialestyrke. Maskinbearbejdningsprocessen ændrer ikke polymerens struktur.
Ulemperne ligger i bearbejdningen af visse geometrier. Indvendige strukturer er vanskelige at bearbejde. Komplekse former kræver flere opsætninger. Materialespild er relativt højt.
De bedste anvendelser til CNC-bearbejdning af ABS-plast omfatter: funktionstestning, mekaniske komponenter og præcisionssamlinger, der kræver høj pasformsnøjagtighed og styrke.
Vakuumstøbning til ABS-lignende prototypeproduktion

Vakuumstøbning skaber flere kopier fra en silikoneform. Et mastermønster – normalt trykt eller maskinbearbejdet – bruges til at lave formen. Flydende harpiks hældes i formen under vakuum. Delen hærder og afformes.
ABS-vakuumstøbning producerer dele, der ikke ligefrem er ABS, men som har ABS-lignende egenskaber. Fordelen er flere identiske prototyper fra én form. Op til 20 dele er typiske. Overfladefinishen er glat – tæt på sprøjtestøbning.
De bedste anvendelser af ABS-lignende prototypedele: produktion i lav volumen, kundeprøver og validering af præproduktion, hvor der er behov for flere identiske dele.
Valget af ABS rapid prototyping-metoder afhænger af anvendelsen. Hastighed og omkostninger favoriserer 3D-printning. Nøjagtighed og styrke favoriserer CNC-bearbejdning. Flere identiske dele favoriserer vakuumstøbning. Den rigtige ABS-prototypeproduktionsproces matcher projektets krav.
ABS-prototypefremstilling og kvalitetskontrol

Når du har valgt fremstillingsprocessen, og modellen er klar, er det endelig tid til at begynde at fremstille delene. Denne fase omfatter materialeforberedelse, proceskontrol og inspektion.
Forberedelse af materiale
Der findes et bredt udvalg af ABS-materialer, og materialekvaliteten er afgørende.
Valget afhænger af specifikke krav. Styrkekrav bestemmer slagfasthed; varmebestandighed bestemmer den maksimale driftstemperatur; og kemisk eksponering bestemmer modstandsdygtighed over for olier, opløsningsmidler eller rengøringsmidler. Anvendelsesmiljøet tager højde for alle disse faktorer – uanset om det er indendørs, udendørs, høj belastning eller æstetiske krav.
Almindelige ABS-kvaliteter inkluderer universal, slagfast, varmebestandig og flammehæmmende. Før produktionen påbegyndes, skal du vælge den passende kvalitet til din ABS-prototypefremstilling.
Produktionsparametre
I FDM 3D-printning påvirker dysetemperatur, byggepladetemperatur, laghøjde og printhastighed alle kvaliteten. Laghøjden bestemmer overfladefinish og byggetid. Temperaturen påvirker vedhæftningen mellem lagene og risikoen for vridning.
Ved CNC-bearbejdning bestemmer skærehastighed, tilspændingshastighed, skæredybde og værktøjsvalg bearbejdningsresultaterne. Højere skærehastigheder kan forkorte cyklustider, men kan forårsage materialesmeltning eller reduceret overfladefinish. Værktøjets tilstand er kritisk; et sløvt værktøj vil efterlade brændemærker.
Ved vakuumstøbning bestemmer harpiksens blandingsforhold, vakuumniveau, hærdningstemperatur og afformningstid delens kvalitet. ABS-prototypeproduktionsprocessen kræver præcis kontrol af disse parametre for at sikre ensartethed.
Kvalitetskontrol
Efter at delene er fjernet fra maskinværktøjet, inspicerer medarbejderne dem i henhold til etablerede procedurer.
Dimensionelle målinger bruges til at verificere kritiske dimensioner. Skydelære, mikrometre og koordinatmålemaskiner (CMM'er) bruges til at kontrollere positionen og dimensionerne af elementer og bekræfte tolerancer.
Visuelle inspektioner bruges til at kontrollere for overfladefejl – såsom riller, bearbejdningsmærker, porøsitet eller misfarvning. Overfladekvalitetsinspektioner bruges til at måle overfladeruhed eller verificere krav til overfladetekstur.
Funktionel valideringstestning involverer at placere delen i dens tilsigtede monteringsmiljø til testning. Dette verificerer dens pasform, funktion og bevægelse og sikrer, at delen fungerer korrekt.
Kvalitetskontrol er integreret i ABS-prototypeprocessen. En inspektionsplan udarbejdes, før produktionen påbegyndes. Alle inspektionsresultater dokumenteres. Dele skal valideres, før de går videre til næste trin.
Overfladebehandling Muligheder for ABS Rapid Prototyper

Den første prototype er nu fuldt funktionel. Selvom dens udseende måske endnu ikke er perfekt, vil efterbehandling forbedre dens udseende, følelse og ydeevne. Overfladebehandling af ABS-prototypefinish forvandler en ru del til en præsentabel del.
Slibning og polering
Slibning fjerner synlige mærker, der efterlades under fremstillingsprocessen. For eksempel laglinjer fra 3D-printning og værktøjsmærker fra CNC-bearbejdning. Ved at slibe gradvist fra grov til fin kornstørrelse bliver overfladen gradvist glattere.
Slibning efterfølges af polering. Brug af en polerskive eller et fint polermiddel kan give overfladen en blank finish. Delen vil se ud som om den er blevet maskinbearbejdet og føles glat at røre ved.
Dette er den mest almindelige metode til overfladebehandling af ABS-plast til prototyper. Den er enkel og effektiv, men den er tidskrævende.
Dampudjævning
Dampudjævning bruger acetonedamp. Dampen opløser delvist ABS-overfladelaget, hvilket får materialet til at flyde let, hvilket eliminerer laglinjer og resulterer i en blank, glat overflade.
Denne metode er specifikt designet til 3D-printede ABS-dele. Den er hurtig at udføre og kan forbedre den visuelle kvalitet betydeligt, så delene ser ud som om de var sprøjtestøbte.
En ulempe er dog, at det kan forårsage dimensionsændringer. På grund af den lette opløsning af overfladen kan kritiske dimensioner forskydes. Sørg for at udføre test, før du anvender denne metode på produktionsdele.
Maling og belægning
Maling tilføjer farve, skjuler overfladefejl og giver mulighed for evaluering af et produkts udseende, før produktionsformen fremstilles.
Farvematchning sikrer, at prototypen matcher det endelige produkt. Maling inkluderer matte, satinerede, blanke og teksturerede effekter. Beskyttende belægninger kan forbedre ridsefastheden eller kemisk resistens.
Dette kræver typisk påføring af en primer. ABS-materiale har god vedhæftning til maling, men opløsningsmiddelbaserede malinger kan korrodere overfladen. Test for kompatibilitet, før du påfører et fuldt lag.
teksturering
Teksturering kan genskabe den taktile fornemmelse af sprøjtestøbte dele. Teksturerede overflader kan maskere overfladefejl, forbedre grebet og give et realistisk udseende.
Teksturer kan skabes under trykning, bearbejdning eller efterbehandling. Sandblæsning giver en ensartet mat finish; kemisk ætsning skaber specifikke mønstre; og formteksturer kan replikeres til evaluering.
ABS-prototypebehandling er ikke kun kosmetisk. Det påvirker også funktionaliteten. Glatte overflader reducerer friktion; teksturerede overflader forbedrer grebet; og malede overflader giver korrosionsbestandighed. Den specifikke valgte overfladebehandlingsmetode afhænger af prototypens tilsigtede anvendelse.
Overgang fra ABS Rapid Prototyping til produktion

Design validering
Før man fortsætter med formfremstilling, kan prototyper bruges til at validere produktets funktionalitet. Designet er blevet valideret. Omkostningerne ved at foretage ændringer på dette stadie er relativt lave. Når formfremstilling begynder, vil omkostningerne ved efterfølgende ændringer stige betydeligt.
Produktionsforberedelse
Produktionsplanlægningen begynder. Produktstrukturen optimeres til at opfylde produktionskravene, og materialevalget afsluttes – hvilket bekræfter, at den samme materialekvalitet, der anvendes i prototypefremstillingen, vil blive brugt til masseproduktion. Samleprocesser defineres, og arbejdsinstruktioner udarbejdes.
Håndter overgangen fra ABS-prototyping til masseproduktion, og anvend de erfaringer, der er gjort under prototyping, i produktionsprocessen.
Muligheder for lavvolumen- og masseproduktion
Produktionsvolumen bestemmer fremstillingsmetoden.
Vakuumstøbning er velegnet til produktion i små serier på 10 til 50 enheder. Formomkostningerne er lave, og leveringstiderne er korte. Det er ideelt til markedstestning, pilotproduktion og indledende forsendelser til kunder.
Sprøjtestøbning er velegnet til produktion af store mængder ABS-dele. Støbeomkostningerne er højere, men prisen pr. enhed er lavere. Når designet er færdigt, er det egnet til masseproduktion.
ABS-produktion i lav volumen bygger bro mellem prototypefremstilling og masseproduktion. Det samme materiale og design anvendes. Overgangen er gnidningsløs.
ABS Rapid Prototyping Services hos NOBLE

NOBLE er en produktionspartner. Fokus er udvikling og produktion af prototyper i plast og metal. Prototyping er ikke en isoleret service. Det er det første skridt i et længerevarende samarbejde.
ABS rapid prototyping passer ind i den fulde arbejdsgang. Servicen dækker hele projektet. Indledende designgennemgang opdager problemer tidligt. Materialevalg matcher kvaliteten til applikationen. Prototypefremstilling bruger den rigtige proces til kravet. Overfladebehandling forbedrer udseende og funktion. Samling integrerer komponenter. Den endelige levering fuldender cyklussen.
ABS-prototypeproduktionskapaciteter
Fremstilling af plastprototyper omfatter flere teknologier. Prototyping af ABS-plast understøttes af FDM 3D-printning, CNC-bearbejdning af ABS-dele, vakuumstøbning til ABS-lignende kopier og sprøjtestøbning til produktionsovergang.
Metalproduktionskapaciteter er tilgængelige, når prototyper kræver hybride samlinger. CNC-bearbejdning producerer præcisionsmetaldele. Lavvolumenproduktion understøttes.
Support af prototyper, små partier og produktionsdele
Støttestrukturen matcher projektfasen.
| Udviklingsfase | NOBLE Support |
| Konceptvalidering | ABS-prototyper og udseendemodeller |
| Funktionel test | Engineering prototyper |
| Produkt verifikation | Flere prototype-iterationer |
| Pre-produktion | Lavt volumen fremstilling |
| Produktion | Færdige plast- og metalkomponenter |
Fremstilling af ABS-prototyper er ikke en enkeltstående begivenhed. Det er en proces, der udvikler sig i takt med designets modenhed. NOBLE understøtter hele udviklingscyklussen.
Produktionsprocessen for ABS-prototyper varierer fra trin til trin. Tidlige prototyper er hurtige og billige. Senere prototyper er præcise og holdbare. Produktionsdele er omkostningseffektive i store mængder. Det samme ingeniørteam styrer overgangen.
Ofte stillede spørgsmål om ABS Rapid Prototyping
Hvilke processer bruges til ABS Rapid Prototyping?
| Proces | bedst til |
| FDM 3D print | Hurtige og overkommelige prototyper |
| CNC bearbejdning | Funktionelle dele med høj præcision |
| Vakuumstøbning | Flere produktionslignende prototyper |
Hvor præcise er ABS-hurtigprototyper?
Nøjagtigheden afhænger af processen, delens geometri, materialets adfærd og tolerancekrav.
FDM 3D-printning holder typisk ±0.2 mm for velkalibrerede maskiner. Større dele har mere variation. CNC-bearbejdning holder ±0.05 mm eller bedre. Overfladefinishen er glattere. Vakuumstøbning falder mellem de to - nøjagtigheden er begrænset af mastermønsteret og formkrympning.
Materialets opførsel betyder noget. ABS vrider sig. Det krymper. Tynde sektioner forvrænger. Designet skal tage højde for disse faktorer. Tolerancekrav afgør, om en trykt del er tilstrækkelig, eller om en maskinbearbejdet del er påkrævet.
Kan ABS Rapid Prototyping bruges til lavvolumenproduktion?
Ja! Prototyper kan overgå til produktion. Hurtig prototyping af ABS-dele er ofte det første skridt mod broproduktion, fremstilling i små serier eller forberedelse til sprøjtestøbning.
Vakuumstøbning producerer 10 til 50 dele pr. form – velegnet til pilotkørsler og markedstest. CNC-bearbejdning håndterer større mængder præcisionsdele – op til hundredvis af enheder. Sprøjtestøbning er destinationen for storproduktion – værktøjsomkostningerne er høje, men omkostningerne pr. del er lave.
Hvordan vælger jeg den rigtige ABS Rapid Prototyping-metode?
Beslutningsguiden er ligetil. Har du brug for hurtige konceptmodeller? Vælg FDM 3D-print. Har du brug for høj præcision? Vælg CNC-bearbejdning. Har du brug for flere identiske prototyper til test eller prøver? Vælg vakuumstøbning. Har du brug for produktionsdele? Vælg sprøjtestøbning.
Fremstilling af ABS-prototyper er ikke en universel løsning. Metoden vælges ud fra udviklingsstadiet og projektets krav. Det rigtige valg sparer tid og penge. Det forkerte valg forsinker projektet.