

Fire hovedprocesser bruges til at fremstille AMR-robotdele: CNC-bearbejdning, sprøjtestøbning, metalpladefremstilling og standardkomponenter. Så hvilken er den rigtige til din del? Svaret handler sjældent om, hvad du foretrækker. Det kommer ned til tre grænser - hvad delen skal kunne, hvor mange du har brug for, og hvilket materiale der kan gøre begge dele.
Tænk på en sensorbeslag og en batteribakke. Samme robot, meget forskellige svar. Vælger du forkert, betaler du enten for meget for værktøj eller mister styrke, hvor det betyder noget.
At tilføje en AMR til en autonom flåde øger indsatsen yderligere. Hvert valg påvirker teknologi, oppetid og produktivitet. Det følgende er en praktisk sammenligning, der kan hjælpe dig med at vælge klogt.
Fremstillingsprocesser for AMR-robotdele
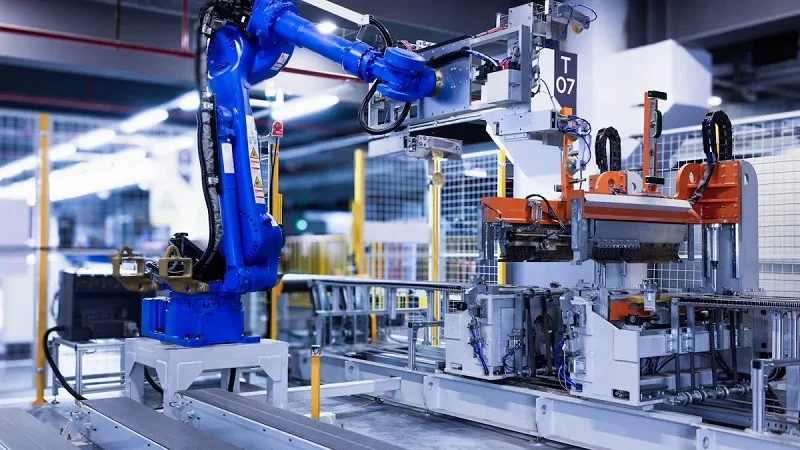
Hver produktionsmetode har sin egen funktion. De tre primære fremstillingsprocesser - CNC-bearbejdning, sprøjtestøbning og plademetalfremstilling - fungerer bedst til bestemte delfunktioner og produktionsmængder. At vide, hvad hver enkelt gør bedst, hjælper dig med at træffe det rigtige valg tidligt.
CNC-bearbejdning til præcisionskomponenter
CNC-bearbejdning giver dig snævre tolerancer for aktuatorhuse, ledlegemer, gearkassehuse og motorophæng. Det fungerer fantastisk til lave til mellemstore volumener og funktionelle prototypedele, hvor præcise størrelser virkelig betyder noget. Denne proces sikrer, at bevægelsen kan gentages, og at samlingerne justeres, selv under belastning, hvilket er vigtigt for pålideligheden af mobile robotter. Hvis din del skal passe til komponenter inden for et par tusindedele af en tomme, er denne proces svaret.
Chassis- og beslagapplikationer
Beslag og chassisdele kræver dette præcisionsniveau. En sensorbeslag, der er en lille brøkdel forkert, kan fuldstændig forstyrre navigationen. For AMR-strukturdele, der bærer belastninger under drift, såsom motorophæng og ledhuse, afhænger pålideligheden af stabile tolerancer. CNC håndterer også komplekse funktioner - indvendige kanaler, gevindskårne buer og forsænkede huller - der er meget vanskelige at lave med andre metoder. Dette gør den perfekt til dele, der indeholder justeringskritiske underenheder.
Materialemuligheder i metal og plastik
6061 aluminium er det foretrukne valg til CNC-fræsede beslag. Det har et fantastisk styrke-til-vægt-forhold, bearbejdes hurtigt og tåler anodisering godt for rustbeskyttelse. Til lavfriktionsdele som lejebøsninger og slidpuder er POM (Delrin) standardvalget. Det smører sig selv, er let og reducerer vibrationer naturligt. 7075 aluminium fungerer til behov med højere styrke, men koster mere pr. del. Hold dig væk fra eksotiske materialer som titanium eller magnesium, medmindre vægt- eller korrosionskrav virkelig kræver det. De øger bearbejdningstid og værktøjsslid uden klare fordele for de fleste AMR-komponenter. Ved at vælge de rigtige materialer her holder du projektet inden for budgettet, samtidig med at du når dine ydelsesmål.
Sprøjtestøbning til plastikindkapslinger
Når produktionsvolumen stiger, bliver sprøjtestøbning det smarte valg. Det er standardprocessen for ikke-bærende huse, dæksler, kabelføringsfunktioner, klemmer og buer. De indledende værktøjsomkostninger er høje, men omkostningerne pr. del i stor skala falder meget. Dette er et klassisk tilfælde af produktionsprocesser i store mængder, der reducerer enhedsomkostningerne inden for mobil robotteknologi.
Højvolumen boligproduktion
Værktøjsomkostningerne varierer meget afhængigt af kompleksitet og materiale. En simpel prototypeform i aluminium koster mellem $1,000 og $5,000. En standardproduktionsform i P20-stål koster mellem $5,000 og $30,000. Store forme i H13-hærdet stål med flere hulrum når mellem $30,000 og $100,000. Komplekse forme med varme kanoner eller glidere koster endnu mere. Så hvornår betaler sprøjtestøbning sig? Nulpunktet i forhold til CNC-bearbejdning ligger normalt mellem 100 og 500 enheder. I forhold til 3D-printning ligger det mellem 500 og 1,000 enheder. Under disse tal giver formomkostningerne ikke mening. Over dem vinder sprøjtestøbning på pris pr. del og cyklustid. Sprøjtestøbningsteknologien giver dig også ensartet geometri på tværs af alle dele i kørslen.
Valg af slagfaste materialer
Materialevalg til sprøjtestøbte kabinetter afhænger af slagstyrke og overholdelse af lovgivningen. Standard ABS tilbyder god slagfasthed med en UL94 HB-klassificering. Det fungerer til indendørs kabinetter, hvor omkostningerne er den største bekymring. PC/ABS-blandinger leverer omkring ti gange den hakkede Izod-slagstyrke af ABS ved stuetemperatur. Det gør dem til det bedste valg til robotskaller og elektronikkabinetter, der lejlighedsvis udsættes for stød i delte rum. Denne teknologi giver designere fleksibilitet. Når flammehæmning er kritisk - til batterirum eller motorstyringer - kræves FR-ABS eller FR-PC/ABS klassificeret UL94 V-0. Disse kvaliteter slukker sig selv inden for få sekunder efter, at flammen er fjernet, og opfylder dermed lovgivningsmæssige standarder. Ulempen er en vis slagfasthed, men sikkerhedsoverholdelse kommer først. Automatisering i støbeprocessen holder cyklustiderne hurtige og kvaliteten stabil på tværs af store mængder.
Pladefremstilling til autonome mobile robotter
Plademetal er den primære fremstillingsproces for strukturelle rammer i AMR'er. Laserskæring, bøjning og svejsning skaber stive, lette strukturer, der bærer AMR-robotdelens vægt og nyttelast. Processen giver moderat præcision, men kontrol af bøjningstolerancer og svejseforvrængning holder justeringen forudsigelig for de fleste applikationer.
Laserskæring, bøjning og svejsning
Processen starter med en flad metalplade. Lasere skærer omridset og alle indvendige funktioner - huller, slidser, udskæringer - i et enkelt løb ved hjælp af præcisionsautomatisering. En kantpresse bøjer derefter delen i form langs bestemte linjer. Til sidst samles separate paneler ved svejsning til en ramme, et kabinet eller et chassis. Denne metode er omkostningseffektiv til prototyper og produktion i lav volumen, fordi der ikke er noget dyrt værktøj, der skal betales. Du programmerer blot laserbanen og bøjningssekvensen. Til AMR-chassis og elektronikkabinetter giver metalplader en hurtig vej fra design til fungerende del.
Valg af styrke-til-vægt-materiale
Aluminium dominerer her på grund af dets styrke-til-vægt-forhold. 6061-T6 er standarden for AMR-lastbiler til lagerbrug og leveringsrobotter – det svejses let, formes godt og holder AMR-robotdelen let, hvilket forbedrer batterieffektiviteten. Stål tilbyder maksimal stivhed til tunge industrielle AGV'er, men tilføjer en masse masse, hvilket reducerer energieffektiviteten. Kulfiberkompositter giver førsteklasses letvægt til højtydende applikationer, men er dyre og svære at reparere. For de fleste mobile autonome platforme rammer aluminium det optimale punkt mellem styrke, vægt og omkostninger. Det balancerer ydeevne med rimelige produktionsomkostninger.
Designovervejelser for AMR-robotdele
Godt design starter, før du vælger en proces. Smarte formvalg sænker omkostningerne, forkorter leveringstider og gør produktionen nemmere. Lad os se på, hvad der betyder mest.
Geometrioptimering til produktion
Enkle funktioner sparer penge. Et skarpt indvendigt hjørne kan kræve EDM eller ekstra bearbejdningstrin. En lille radius ville have fungeret fint. Snævre tolerancer tvinger langsommere skæring, mere inspektion og højere risiko for skrot. En lille designjustering kan fjerne en hel maskinopsætning eller slippe af med specialværktøj.
Forenkling af komplekse funktioner
Designere bør holde sig væk fra skarpe indvendige hjørner, når de kan. Tilføjelse af en radius fjerner behovet for manuelt hjørnearbejde og fremskynder bearbejdningsopsætningen. Lange, tynde huller er en anden fælde. Hold forholdet mellem boredybde og diameter på eller under 3:1. Går du videre, har din leverandør brug for specialværktøj, hvilket øger tilbuddene. Huller bores hurtigere og billigere på plane overflader, der sidder vinkelret på værktøjets bevægelse. Match også blindhullets afslutninger med standard borespidser. Ikke-standard finish kræver dyre sekundære operationer.
Standardværktøjsstørrelsesudnyttelse
Hold dig til standard borestørrelser og lagertykkelser. Dette giver leverandører mulighed for at bruge standardværktøj og materialer. En enkelt ikke-kritisk ændring kan give din producent mulighed for at bruge mere standardlager. Det sparer tid og penge uden at forringe ydeevnen.
Strukturelt design til autonome mobile robotrammer
Rammer kan bære alt. De rummer batteripakker, motorer og sensorer. Få den rigtige struktur, og dine autonome mobile robotter kører problemfrit i årevis.
Belastningsbane og spændingsfordeling
Før belastninger ad de korteste og mest lige veje. Fordel belastningen over store områder i stedet for at koncentrere den i samlingerne. Dette reducerer træthed og holder justeringen stabil over tid.
Vibrationsdæmpning og stivhed
Balancer stivhed med dæmpning. For stiv, og vibrationer bevæger sig direkte til følsom elektronik. For blød, og stellet bøjer under belastning. Aluminiumsstel med strategisk afstivning håndterer begge dele godt.
Monteringsfokuserede designtilgange
Design til montering fra dag ét. Det fremskynder byggetiden og reducerer lønomkostningerne.
Selvplacerende og modulære funktioner
Modulære rammer gør det muligt for teknikere at skifte batteripakker hurtigt. Dette er vigtigt for materialehåndteringsrobotter, der kører flere skift. Selvplacerende funktioner – som f.eks. tapper og slidser – styrer dele på plads uden fastgørelseselementer.
Standardisering af fastgørelseselementer
Brug en eller to størrelser fastgørelseselementer på tværs af hele AMR-robotdelen. Færre værktøjer betyder hurtigere montering og færre fejl. Standardhardware forenkler også reparationer i marken.
For sprøjtestøbte kabinetter skal du følge reglerne for ribber og hjørner for at undgå værktøjsslid. Her er de vigtigste parametre:
| Ribbenparameter | Anbefalet værdi |
| Ribbens tykkelse ved basen | 50–70 % af nominel vægtykkelse |
| Ribbenhøjde | 2.5–3× nominel vægtykkelse |
| Rib-udkast | 0.5–1.5 ° |
| Ribbens baseradius | 0.25–0.4× nominel vægtykkelse |
Skarpe hjørner i plastikdele fungerer som spændingskoncentratorer, der kan føre til krakeleringer, revner, øget modtagelighed for kemiske angreb og i sidste ende delfejl – så det er en rigtig god idé at undgå dem for enhver pris.
For metalplader skal bøjningsradiusser holdes ensartede, og snævre tolerancer skal undgås, medmindre sensorjustering kræver det. Disse små valg giver i alt store gevinster i effektivitet og produktivitet.
Materialer til AMR-robotdele
Valg af materialer til AMR-robotdele kræver en balance. Du ønsker lav vægt, høj styrke og en pris, der ikke ødelægger projektet. Hvis du gør det rigtigt, holder din AMR-robotdel længere og kræver færre reparationer. Hvis du gør det forkert, ender du med revnede rammer eller et batteri, der aflades for hurtigt.
Metaller til bærende komponenter
Metaller kan håndtere de tunge belastninger. Rammer, drevbeslag og konstruktionsbeslag er alle afhængige af dem.
6061 Aluminium til strukturelle rammer
6061-T6 aluminium er det foretrukne valg til chassisarbejde. Hvorfor? Svejsning er ofte den afgørende faktor. Du kan smeltesvejse 6061, men 7075 anbefales generelt ikke til strukturel smeltesvejsning, fordi det har tendens til at revne. Tallene understøtter dette. Flydespændingen for 6061 er omkring 275 MPa, og 7075 når omkring 500 MPa. Elasticitetsmodulet er omkring 69 GPa versus 72 GPa, og densiteten er omtrent 2.70 g/cm³ mod 2.80 g/cm³. Ja, 7075 er stærkere. Men 6061's lavere densitet giver det et godt styrke-til-vægt-forhold, og dets fremragende svejsbarhed gør det til det bedste valg til svejsede strukturer som AMR-chassis. For en mobil platform, der skal forblive let, vinder den afvejning.
Stål til slidstærke drivdele
Stål optræder der, hvor slid betyder mest – gear, aksler og drivkomponenter, der gnider mod hinanden tusindvis af gange om dagen. Det er uden tvivl tungere end aluminium. Men dets hårdhed og udmattelsesmodstand holder drivsystemerne kørende meget længere. Brug det kun, hvor det er nødvendigt, og vægtbelastningen forbliver lille.
Tekniske plasttyper til kabinetter og kofangere
Plastik bruges til at dække dæksler, kofangere og lavfriktionsdele. De er lette, billige at støbe og nemme at farve.
ABS og PC/ABS for slagfasthed
ABS giver god slagfasthed med en UL94 HB-klassificering, hvilket fungerer godt til indendørs afdækninger, hvor omkostningerne betyder mest. PC/ABS-blandinger leverer omkring ti gange den hakkede Izod-slagfasthed sammenlignet med ABS ved stuetemperatur. Det gør dem til det bedste valg til robotskaller og elektronikkabinetter, der lejlighedsvis kan tåle stød i delte rum. Til plastdele i store mængder foretrækkes PC/ABS på grund af dets balance mellem sejhed og flammehæmning.
Polypropylen til kemikaliebestandige paneler
Polypropylen kan modstå kemikalier, der ville nedbryde andre plasttyper. Rengøringsmidler, smøremidler og hårde afvaskninger skader det ikke. Det gør det velegnet til paneler i fødevarehåndtering eller industrielle miljøer, hvor spild forekommer.
Nylon til slidstærke bøsninger
Nylon fungerer godt til bøsninger, ruller og glideflader. Det modstår slid, håndterer vibrationer og behøver ofte ingen ekstern smøring. Kombiner det med stålaksler, og du får en stille og holdbar samling.
Balancering af vægt, styrke og omkostninger
Ethvert materialevalg bytter én egenskab ud med en anden. Her er hvad du skal overveje.
Når du sammenligner muligheder for autonome mobile robotter, er der flere kriterier, der er vigtigst:
- Styrke-til-vægt-forhold: Kulfiberkompositter tilbyder meget lav vægt med høj stivhed, hvilket reducerer inertien, så aktuatorer bevæger sig hurtigere, stopper mere præcist og bruger mindre strøm. Lettere dele reducerer også slid på lejer, led og drivsystemer.
- Stivhed: Høj stivhed holder armenderne stabile under håndtering af sensorer og værktøj og opretholder positioneringsnøjagtigheden under gentagen bevægelse.
- Korrosionsbestandighed: Kompositmaterialer modstår rust og holder visse metaller til fugtighed, rengøringsmidler, smøremidler og temperaturudsving, hvilket reducerer vedligeholdelsesbehovet.
- Designfleksibilitet: Ingeniører kan skræddersy form, tykkelse, oplægning og armering til et specifikt belastningstilfælde i stedet for at nøjes med standardformer.
- Omkostninger: Materialeomkostninger skal vejes op mod ydeevne. Fokuser ikke kun på omkostninger — se på belastningstilfælde, driftscyklus, miljø, sammenføjningsmetode og målrettede vægtbesparelser.
Vægtbegrænsninger for batterieffektivitet
Hvert ekstra gram koster energi. En tungere AMR-robotdel aflader sit batteri hurtigere og skal oplades oftere. Det reducerer oppetiden og øger driftsomkostningerne i løbet af flådens levetid.
Afvejninger mellem materialeomkostninger og ydeevne
Magnesiumlegeringer ser fristende ud, når vægten er afgørende. Men de øger forarbejdningskompleksiteten, så undgå dem, medmindre vægtbesparelsen virkelig retfærdiggør det ekstra arbejde. Fra et praktisk synspunkt er det smarteste træk at matche materiale med funktion – ikke at jagte den letteste løsning på specifikationsarket.
Valg af den rigtige proces til AMR-robotdele
Valg af proces afhænger af, hvad delen skal bruges til, og hvor mange du har brug for. Når du får det match rigtigt, fungerer alt andet.
Matchingproces til delfunktion og volumen
Strukturrammer holder aksler, batteripakker og motorer. Plademetal fungerer godt, fordi det er stærkt, let og billigt ved lave volumener. Sensorhuse er forskellige. De kræver komplekse former og glatte overflader, så sprøjtestøbning er en fordel, når volumen stiger. At bygge en AMR betyder at håndtere begge typer dele i samme konstruktion.
Lavvolumen vs. højvolumenproduktion
Lave volumener fungerer bedst med CNC-bearbejdning og metalplader. Der er ingen værktøjer at betale for, så du kan foretage ændringer hurtigt. Store volumener ændrer matematikken. Sprøjtestøbningens pris pr. del falder meget, når du passerer break-even-punktet. For en AMR-flåde, der vokser, betyder den ændring meget.
Simple vs. komplekse delgeometrier
Enkle beslag og plader? Metalplader eller CNC fungerer begge fint. Komplekse hule former med indvendige ribber? Sprøjtestøbning eller CNC. Reglen er enkel: match formen med det, processen gør bedst. Tving ikke en firkantet tap ind i et rundt hul.
Sammenligning af afvejninger mellem omkostninger og leveringstid
Penge og tid trækker i modsatte retninger. At vide, at den spænding er, hjælper dig med at planlægge bedre.
Værktøjsinvestering vs. pris pr. del
Sprøjtestøbning kræver en forudgående investering i værktøj. Den omkostning giver kun mening ved store mængder. CNC og metalplader springer værktøjet helt over, så de forbliver konkurrencedygtige ved små partier. Standardkomponenter som motorer og hjul bør bruges først, når det er muligt. De reducerer omkostningerne til specialfremstilling og forkorter leveringstiderne. I praksis er det ofte det klogeste træk ved enhver AMR-robotdelsbygning.
Leveringstid for prototyping vs. produktion
Prototyping kræver hastighed. CNC og metalplader leverer dele på dage, ikke uger. Produktionsforløb favoriserer sprøjtestøbning, når værktøjerne er klar. Afvejningen er reel: betal nu for værktøj, spar senere på hver del. En god produktionspartner som NOBLE, en førende virksomhed i Kina, kan vejlede i den beslutning. Deres servicekapaciteter og bearbejdningsekspertise hjælper kunderne med at gå problemfrit fra prototype til masseproduktion. Den form for support øger effektiviteten og produktiviteten på tværs af hele projektet.
Automation og teknologi omformer hele tiden disse valg. Industri 4.0-værktøjer hjælper nu teams med at simulere omkostninger, før de forpligter sig. For autonome mobile robotter balancerer det rigtige valg funktion, volumen og budget. Gør det godt, og dit AMR-robotdelsprogram holder sig på sporet fra dag ét.
Partnerskab med NOBLE om fremstilling af AMR-robotdele

At vælge en partner til dine AMR-robotdele handler ikke kun om at finde et værksted, der skærer metal eller støber plastik. Du har brug for et team, der ved, hvordan autonome mobile robotter fungerer, og hvad hver del skal gøre. NOBLE tilbyder alle tre hovedprocesser ét sted. Ét team tager sig af dine beslag, kabinetter og strukturelle rammer. Du slipper for at jonglere med leverandører eller have forsinkelser i koordineringen.
Ekspertise inden for metal- og plastforarbejdning
NOBLE arbejder med både metal- og plastdele hver dag. Teamet ved, hvornår CNC-bearbejdning er bedst til en sensorbeslag, og hvornår sprøjtestøbning fungerer bedre til et hus i store mængder. Det sparer dig tid og penge lige fra starten.
CNC-bearbejdning, sprøjtestøbning, metalplader
Hver proces spiller en rolle i en AMR-konstruktion. CNC-bearbejdning giver snævre tolerancer for motorophæng. Sprøjtestøbning håndterer kabinetter i stor skala. Plademetal former de strukturelle rammer. NOBLE foretager en tidlig gennemgang af design for fremstillingsevne. Ingeniører ser på dine CAD-filer og påpeger funktioner, der øger omkostningerne. Et skarpt hjørne kan kræve en radius. En tolerance kan være snævrere, end den behøver at være. Små rettelser som disse holder dit projekt på sporet. Hjælp til materialevalg følger også med servicen. Er du ikke sikker på, om 6061 aluminium eller PC/ABS passer til din applikation? Teamet forklarer afvejningerne på en klar måde.
Interne muligheder for hurtigere ekspeditionstid
Intern behandling forkorter leveringstiderne. Med alt samlet ét sted er der ingen ventetid på eksterne butikker. Ændringer sker hurtigt. Prototyper sendes hurtigere. Hvis der opstår en designændring, opdaterer NOBLE programmet og fortsætter. Den hastighed hjælper dig med at overholde din lanceringsdato. Én kontaktperson styrer hele byggeprocessen. Det gør kommunikationen enkel. For ethvert mobilplatformsprojekt reducerer dette risikoen og holder tidslinjen stram.
ISO 9001:2015 og ISO 13485:2016 certificeret kvalitet
Kvalitetssystemer er vigtige for dine dele. Komponenter skal have de samme resultater på tværs af hvert parti. NOBLE har både ISO 9001:2015 og ISO 13485:2016 certificeringer. Disse er ikke bare marketingmærker. De står for reelle procedurer, der styrer produktionen hver dag. Den samme omhu gælder, uanset om delen går ind i et lagersystem eller et medicinsk udstyr.
Præcisionskvalitetssystemer til medicinske og industrielle AMR'er
ISO 9001:2015 dækker generel kvalitetsstyring. Den sikrer, at processer dokumenteres, måles og forbedres. ISO 13485:2016 går endnu længere. Den er lavet til fremstilling af medicinsk udstyr. Det er vigtigt, hvis din AMR transporterer forsyninger på et hospital. Selv til industriel brug gælder den samme omhu. Du får sporbarhed, inspektionsregistreringer og repeterbart output. Når en del når din produktionsmonteringslinje, matcher den specifikationen nøjagtigt. Denne kvalitetskontrol øger produktiviteten ved at reducere omarbejde og forsinkelser. Fremskridt inden for kvalitetsteknologi hæver fortsat barren for kunderne.
Fuld service fra design til montering
NOBLE gør mere end blot at fremstille dele. Teamet håndterer det sidste trin før forsendelse. Send din stykliste, og få færdigbyggede delmonteringer returneret. Batteribakke med fastgjorte beslag. Sensorhus med indstøbte indsatser. Dette reducerer din arbejdsbyrde og forkorter din tidslinje. Designsupport, materialevalg, procesteknologi og slutkontroller fra én leverandør. Det er en praktisk måde at få dit AMR-projekt hurtigere fremad.
At arbejde med en partner, der kender både processerne og anvendelsen, giver dig en fordel. Alle valg vedrørende værktøj, materiale og geometri træffes med slutformålet i tankerne.
Den rigtige proces til dine AMR-robotdele afhænger af tre ting: hvad delen gør, hvor mange du har brug for, og hvilket materiale der passer. Få det rigtige match, og resten følger.
Så lad være med at stoppe ved analyse. Tag dine designs med til en produktionspartner som NOBLE for en DFM-gennemgang. Deres ingeniører vil identificere omkostningsdrivere tidligt og foreslå løsninger, før værktøjsfremstillingen starter.
Det trin er vigtigere end nogensinde. Integration af en AMR i en voksende mobil flåde kræver smarte valg fra dag ét. Den rigtige teknologipartner hjælper dig med at reducere time-to-market. Bedre procesvalg i dag betyder, at dit autonome mobile robotprogram sendes hurtigere, kører mere effektivt og øger produktiviteten på tværs af hvert skift.
Ofte stillede spørgsmål om AMR-robotdele
Hvilken proces fungerer bedst til AMR-dele i lav volumen?
CNC-bearbejdning eller metalplader. Ingen værktøjer at betale for. Du får dele hurtigt og kan ændre design uden at sprænge budgettet. Smart til en voksende AMR-flåde.
Hvornår betaler sprøjtestøbning sig egentlig?
Over 100 til 500 enheder mod CNC. Over 500 til 1,000 mod 3D-print. Derunder giver værktøjsomkostninger ikke mening for de fleste mobile platforme.
Hvilket materiale skal jeg bruge til mit robotchassis?
6061-T6 aluminium. Den svejser godt, forbliver let og giver god styrke. Stål fungerer til tunge dele, men tilføjer vægt, der dræner batteriet på en mobil robot.
Er snævre tolerancer altid nødvendige?
Nej. Brug dem kun, hvor sensorjustering kræver det. Ellers betaler du mere uden nogen reel fordel. Brug denne teknologi selektivt.
Hvordan vælger jeg mellem CNC og metalplader?
Plademetal håndterer bedst strukturelle rammer. CNC giver snævre tolerancer for beslag og monteringer. Begge dele egner sig godt til mobile robotter, bare til forskellige opgaver.
Kan jeg blande processer for forskellige dele på én AMR-robotdel?
Ja. Plademetal til rammer, sprøjtestøbning til huse, CNC til præcisionsdele. Den teknologiske blanding er standard i hele branchen.
Hvad med standardreservedele?
Brug dem først. Motorer, hjul og controllere fra et katalog reducerer specialomkostninger og forkorter leveringstider. Et smart træk til ethvert byggeri.





