

Dit AI-robothus kræver et valg af fremstillingsproces. Robotautomationssystemer bruger sprøjtestøbning, CNC-bearbejdning, 3D-printning eller metalfremstilling. Disse robotautomationssystemer arbejder med materialer som aluminium, ABS, polycarbonat, kulfiber og rustfrit stål. Fremstillingsmaterialer påvirker AI-systemer og sensorintegration til robotsystemer. Disse AI-robotsystemer har brug for termisk styring og EMI-afskærmning til robotsensorer. Fremstillingsprocessen påvirker robottens vægt og strukturelle stivhed for robotsystemer og automationssystemer. Så hvilken robotdesignproces giver dit robotsystem det bedste design til produktionsautomationssystemer inden for robotteknologi? Produktionsomkostninger, volumen og robottens holdbarhed styrer valget af AI-robotproduktionssystemer. Kunstig intelligens hjælper med at forbedre produktionsautomationssystemer til robotsystemer og design.
Materialer til AI-robothus: Metaller og legeringer
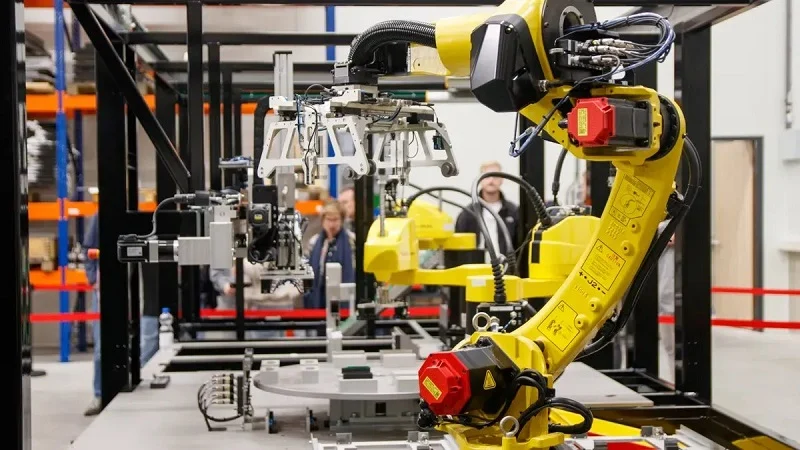
Metaller giver et AI-robothus noget, som plastik ofte ikke kan. De trækker varme væk fra overfyldt elektronik. De forhindrer elektromagnetisk interferens. De overholder snævre tolerancer for præcisionsdele. Derfor er mange robotplatforme afhængige af aluminium, rustfrit stål, titanium og magnesium.
Aluminium legeringer
Egenskaber og fordele
Aluminium er det primære metal til robotrammer og -skaller. Det er let med en densitet på 2.7 g/cm³. Det transporterer varme godt med en varmeledningsevne mellem 120 og 180 W/m·K. Et maskinbearbejdet aluminiumshus giver også stærk EMI-afskærmning, omkring 80 til 100 dB fra 10 kHz til 40 GHz. Disse tal er vigtige for AI-systemer, der passer til sensorer, printkort og motorer på ét sted med begrænset plads.
Valg af kvalitet ændrer alt. Tabellen nedenfor viser, hvordan to almindelige legeringer er i forhold til hinanden.
| Ejendom | 7075-T6 | 6061-T6 |
| Den ultimative trækstyrke | ~570 MPa | ~310 MPa |
| Udbytte styrke | ~500 MPa | ~275 MPa |
Begge legeringer har et lignende elasticitetsmodul på 69-72 GPa. Stivhed er ikke forskellen. Styrke er. Kvalitet 7075 giver dig mulighed for at bruge tyndere vægge, samtidig med at sikkerhedsmarginerne bevares, hvilket hjælper med at nå målene for letvægtsdesign. Kvalitet 6061 vinder, når svejsning, og omkostninger betyder mere end at spare mest vægt.
Begrænsninger og omkostninger
Aluminium koster mere end plastik. Stangmateriale koster omkring 6.6-11 dollars pr. kilogram. Det kræver også bearbejdning eller støbning, så værktøj og arbejdskraft tæller. På den positive side bearbejder aluminium meget godt. Det skærer 2-4 gange hurtigere end rustfrit stål, slider mindre på værktøjer og kræver mindre stiv fiksering. For mange robotdele kompenserer denne hastighed for materialeprisen.
Typiske applikationer
Du finder aluminium i strukturelle rammer, varmeafledende paneler og udendørs robotkroppe. En undersøgelse af Al6061 hybridkompositter forstærket med SiC, Al2O3 og flyveaske viste, at en blanding med 5% af hvert additiv udviste gode mekaniske egenskaber og god EMI-afskærmning i X-båndet. Standard 6061 har ingen indbygget afskærmning, men en kompositversion kan opnå den.
Rustfrit stål
17-4 PH og andre kvaliteter
Rustfrit stål giver betydelig styrke. Grad 17-4 PH når en trækstyrke på cirka 190-200 ksi, langt over 304 eller 316 ved 75-90 ksi. Det bearbejdes godt i tilstand A, den udglødede tilstand, og kan varmebehandles bagefter. Det fungerer også med CNC-bearbejdning og DMLS-metaltryk, så komplekse huse er mulige.
Styrke og korrosionsbestandighed
Korrosionsadfærd adskiller graderne. Tabellen nedenfor opsummerer det.
| Grade | Omtrentlig trækstyrke (ksi) | Korrosionsbestandighed |
| 17-4 PH | 190-200 | god |
| 316 SS | 75-90 | Fantastike |
| 304 SS | 75-90 | god |
| 416 SS | 75-95 | Fair |
| Titanium (5. klasse) | 130-150 | Fantastike |
En pH-værdi på 17-4 matcher 304 i mange situationer og slår 416 med god margin. Den håndterer atmosfære, ferskvand og milde kemikalier godt. Stillestående havvand er dog et svagt punkt. Kloridrige forhold kan forårsage spaltekorrosion, og 316 eller titanium ville være bedre egnet der.
Industrielle anvendelsestilfælde
Fabriksrobotter bor ofte indendørs, så 17-4 PH passer. Det giver høj styrke plus tilstrækkelig korrosionsbeskyttelse. Vaskestationer og kemiske fabrikker går i stedet mod 316. Rustfrit stål er tungt med 7.8 g/cm³, så vægtfølsom robotteknologi kan springe det over. Dens varmeledningsevne på 15-25 W/m·K er også lav, hvilket begrænser varmespredning.
Titanium og magnesium
Ti-6Al-4V Egenskaber
Ti-6Al-4V, eller titanium af grad 5, kombinerer høj styrke med fremragende korrosionsbestandighed. Dens trækstyrke ligger på 130-150 ksi. Densiteten er 4.5 g/cm³, lettere end stål, men tungere end aluminium. Varmeledningsevnen er lav på 7-22 W/m·K. Bearbejdning er vanskelig, og der var ingen omkostningsdata tilgængelige i vores kilder, så betragt det som en premium-mulighed.
Magnesium: Ultralet mulighed
Magnesium er det letteste strukturelle metal. Det beskytter mod EMI og reducerer vægten kraftigt. Brandfarlighed er hage ved det. Fine spåner og støv kan antændes, så værksteder kræver særlig håndtering. Den risiko holder magnesium ude af nogle AI-robothusprogrammer.
Luftfart og premium-robotter
Titanium optræder i luftfarts- og højtydende robotter, hvor hvert gram tæller. Magnesium optræder også i udvalgte letvægtsstrukturer. Begge dele øger omkostningerne og øger proceskompleksiteten. For de fleste AI-robotkonstruktioner er aluminium eller rustfrit stål stadig det praktiske valg.
Materialer til AI-robothuse: Polymerer og plast
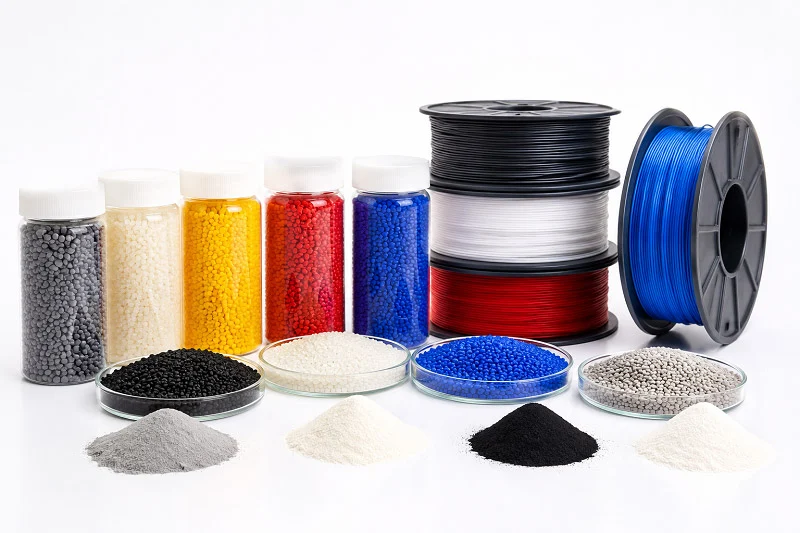
Polymerer fungerer anderledes i robotsystemer end metaller. De reducerer vægt og omkostninger. De bekæmper også rust. Men de flytter mindre varme og stopper mindre EMI. De rigtige materialer til AI-robothuse skal passe til opgaven.
Akryl
Omkostninger og formbarhed
ABS koster mindre end de fleste materialer til robotkroppe. Det flyder let ind i forme. Værktøjsomkostningerne forbliver lave. Korte cyklustider hjælper med produktion i store mængder. Det gør ABS til et smart valg til hjemmerobotdele. Mange lette robotdele bruger ABS. Det tilføjer minimal vægt til hele strukturen. Producenter kan nemt tilføje maling eller tekstur til færdige overflader.
ABS fungerer godt indendørs til robotsystemer. Temperaturen forbliver stabil der. Materialet er velegnet til lette strukturer og robotdele. Der kræves ingen særlig tørring før forarbejdning. Det sparer produktionstid.
Termiske og UV-grænser
ABS har klare grænser. Det blødgøres omkring 100°C. UV-lys beskadiger dets overflade udendørs. Revner opstår efter uger i sollys. Udendørs robotkroppe kan ikke bruge ABS alene. Varme dele inde i robotten forårsager også problemer. Varmekontrol er nødvendig for ethvert ABS-baseret design.
UV-problemet viser sig hurtigt. Overfladen gulner og bliver derefter sprød. Belægninger hjælper, men øger omkostningerne. For indendørs robothuse betyder dette ikke noget. Men udendørs robotsystemer kræver andre materialer til kropsdele.
Forbrugerrobotapplikationer
Hjemmeassistentrobotter bruger ofte ABS. Rengøringsrobotkroppe bruger ABS. Materialet holder vægten og omkostningerne nede. Formbarheden gør det muligt for designere at tilføje kurver og klikke på plads. Samlingen bliver hurtigere. Disse lette robotkroppe opfylder forbrugernes behov godt. Styrken er tilstrækkelig til indendørs brug.
polycarbonat
Slagstyrke og klarhed
Polycarbonat giver robotsystemer robusthed. Se efter UL 94 V-0 flammeklassificering. Se efter Izod-slagstyrke over 600 J/m². Disse tal er vigtige for robotdesign. Slagstyrken er 600 til 850 J/m². Optisk klarhed forbliver fremragende i synligt lys. Det gør den til den bedste klare termoplastfilm til robotdele.
PC-panelets slagfasthed: Se efter UL 94 V-0 flammeklassificering og Izod-slagfasthed >600 J/m² – ikke kun "polycarbonat anvendt".
Dæksler til visionssystemer kræver dette materiale. Dæksler til robotsensorer kræver det også. Det håndterer slag bedre end akryl. Det opfylder også flammeklassificeringskravene for elektroniske dele inde i huset.
Risici ved spændingsrevner
Polycarbonat har én svaghed. Spændingsrevner. Opløsningsmidler angriber belastede områder af robotkroppe. Revner dannes omkring skruehuller. Designere skal aflaste spændingspunkter i designet. Udglødning hjælper også. Belægninger blokerer kemiske angreb på de lette dele.
Materialet ridser lettere end glas. Hårde belægninger løser det. Til robotsensordæksler fungerer en belagt plade godt. Den forbliver klar og modstår skader.
Sensordæksler og -paneler
Sensordæksler kræver klare materialer til robotsystemer. Polycarbonat passer perfekt. LIDAR-huse og kameravinduer bruger det. Slagfastheden beskytter dyre sensorer. De lette dele belaster robotsystemerne minimalt.
For selvkørende AI-systemer er disse betræk vigtige. Robotten gennemskuer dem. Enhver ridse forringer ydeevnen. Polycarbonat med en hård belægning løser det. Det kombinerer slagstyrke med overfladeholdbarhed.
Nylon og glasfyldte polymerer
Styrke og slidstyrke
Nylon giver robotdele høj styrke og slidstyrke. Glasfyldte versioner øger stivheden meget. Fibrene bærer belastningen. Nylonmatrixen holder dem. Sammen skaber de stærke robotdele. Gear og lejer bruger glasfyldt nylon til lette dele.
Styrke-til-vægt-forholdet overgår mange metaller. En glasfyldt nylondel kan veje betydeligt mindre end en aluminiumdel, samtidig med at den giver en lignende stivhed. Det hjælper med at nå lysdesignmålene for robotsystemer. Materialet dæmper også vibrationer. Robotsystemer kører mere jævnt med disse dele.
Problemer med fugtabsorption
Nylon absorberer vand. Egenskaber for strukturelle dele ændrer sig. Styrken falder. Dimensioner ændrer sig. En tør del sidder tæt. En våd del svulmer op. Det forårsager problemer for præcisionsrobotdele i AI-systemer.
Designere skal tage højde for dette. Tørring før støbning hjælper. Forsegling af den færdige del hjælper også. Indendørs robotsystemer udsættes for mindre fugt. Udendørs robotsystemer kræver forsegling eller andre materialer til deres dele.
Strukturelle komponenter
Strukturelle robotdele bruger ofte glasfyldt nylon. Materialet er stift og stærkt. Det modstår slid fra bevægelige dele. Det koster mindre end metal. Til mellemstor produktion fungerer disse lette dele fremragende.
Robotarme og -rammer bruger det. Materialet reducerer vægten uden at miste styrke. Robotten bliver mere effektiv. Motorer bruger mindre strøm. Den samlede systemydelse forbedres ved robotbrug.
Materialer til AI-robothuse: Kompositmaterialer og nye muligheder
Kulfiberkompositter
Styrke-til-vægt-forhold
Kulfiber gør et robothus meget let, men stærkt. Det har det bedste forhold mellem stivhed og vægt af alle materialer. Kulfiber med højt modul forhindrer dele i at bøje under belastning. Det stopper bevægelse i kritiske områder som robotarme. En robot, der bevæger sig hurtigt og har brug for præcision, kræver denne stivhed. Kulfiber er meget lettere end metaller. En kulfiberdel kan være lige så stiv som stål, men veje meget mindre. Det hjælper ingeniører med at nå letvægtsdesignmål for enhver robot. Disse lette dele gør det muligt for robotter at bevæge sig hurtigere og bruge mindre strøm.
Omkostnings- og fremstillingsudfordringer
Hovedproblemet med kulfiber er dens høje pris. Det er det dyreste materiale. Komplekse fremstillingstrin hæver prisen og fører til færre gode dele. Forme er specielle og dyre. Opsætning og hærdning tager lang tid. For robotter med lav volumen og høj ydeevne er prisen acceptabel. For produkter med høj volumen er den normalt ikke. Tabellen nedenfor viser, hvordan kulfiber klarer sig i forhold til glasfyldte kompositter.
| Attribut | Carbon Fiber | Glasfyldte kompositter |
| stivhed | Højeste. Høj modulus holder komponenterne stabile. | Moderat. Mere fleksibilitet under belastning. |
| Vægtreduktion | Bedste forhold mellem stivhed og vægt. Giver lette strukturer. | Tungere end kulfiber. |
| Pris pr kg | Dyreste. | Mest omkostningseffektiv. |
Højtydende applikationer
Kulfiber bruges i droner, racerrobotter og luftfartssystemer. Ethvert system, der forbinder ydeevne med vægtbesparelser, bruger det. Materialet reducerer også vibrationer. Sensorer fungerer bedre, når strukturen ikke ryster. Til en let robotarm eller en flyvende platform er kulfiber det bedste valg. Disse højtydende materialer fungerer, hvor andre ikke kan. Stærke, lette dele gør disse anvendelser mulige. Fordelen i forhold til styrke og vægt er årsagen.
Glasfyldte kompositter
Stivhed og termisk stabilitet
Glasfyldte kompositter er en billigere løsning. De er ikke så stive som kulfiber. Deres stivhed er gennemsnitlig. De bøjer mere under den samme belastning. Men de håndterer varme godt. Glasfibrene holder deres form, når temperaturen stiger. Det er vigtigt for robotdele i nærheden af motorer eller elektronik. Materialet koster også meget mindre end kulfiber. Det er stærkt nok til mange industrielle anvendelser. Det giver en god blanding af ydeevne og pris for robotter.
Værktøjsslitage og slaggrænser
Standardindholdet af glasfibre er 30 % til 50 % af vægten. Disse fibre ridser formene. De slider formene hurtigere end ufyldt plast. Forme kræver hårdere stål. Det øger værktøjsomkostningerne og bearbejdningstiden. Slagfasthed er også vigtig. Glasfibrene skaber belastningspunkter. Dele kan lettere revne under pludselige belastninger. Overfladefinishen forværres med mere glasindhold. For et let design, der skal kunne overleve fald, skal du overveje afvejningerne grundigt.
Industrielle huse
Industrielle huse bruger ofte glasfyldt nylon. Robotarme, baser og andre strukturelle dele drager fordel af det. Vægtbesparelserne er reelle, selvom de er mindre end kulfiber. Når budgettet ikke har råd til kulfiber, giver glasfyldte kompositter god ydeevne til robotter. Mange AI-drevne fabriksrobotter bruger disse hårdføre materialer.
Nye materialer
Ledende plast til EMI-afskærmning
Nye ledende plastmaterialer gør det muligt for AI-systemer at designe huse på en ny måde. Disse materialer blander standard termoplast med ledende fyldstoffer. De blokerer elektromagnetisk interferens uden et separat metallag. Det gør det muligt for dele at placere afskærmning direkte i strukturen. Resultatet er et enklere og lettere robothus. For AI-systemer fyldt med sensorer er dette meget vigtigt. Disse materialer erstatter tungmetalskærme med lette dele.
Bløde materialer til menneskelig interaktion
Bløde materialer optræder nu i mange robotdesigns. Silikoner og termoplastiske elastomerer dækker robotoverflader, hvor folk rører ved dem. Disse materialer gør robotter sikrere og mere komfortable. En robot, der arbejder med mennesker, har brug for bløde, fleksible områder. Designudfordringen er at fastgøre disse bløde materialer til hårde strukturer nedenunder. Et godt design gør interaktionen mellem menneske og robot sikrere og mere naturlig.
Fremtidige materialetendenser
Materialevidenskab ændrer sig hurtigt på dette område. Forvent flere hybridmaterialer. Ledende plast mod EMI. Bløde overflader for sikker berøring. Letvægtsstrukturer, der blander kulfiber med trykt elektronik. Målet er et robothus, der gør mere end blot at beskytte dele. Det bliver en fungerende del af selve robotten. Disse lette dele vil hjælpe robotter med at udrette mere med mindre energi. Robotteknologiens fremtid afhænger af disse smarte materialer og smarte designs.
Additiv fremstilling til AI-robothuse
Additiv fremstilling bygger dele lag for lag. Den springer forme og skæreværktøjer over. Denne frihed hjælper AI-robothusprogrammer med at bevæge sig hurtigt. Ingeniører kan teste nye former uden store værktøjsudgifter. Processen passer godt til prototyping og produktion i små serier.
FDM
Lavpris prototyping
FDM er den billigste 3D-printmetode. Den skubber smeltet plast gennem en dyse. Almindelige materialer inkluderer ABS, PETG og PLA. Disse plasttyper koster ikke meget. Et team kan printe et helt hus natten over. Den hastighed hjælper med tidlige designgennemgange. Du kan holde delen, kontrollere pasformen og rette fejl, før du bruger penge på metal.
Overfladefinish og styrkegrænser
FDM-dele viser synlige laglinjer. Overfladen føles ru. Styrken er svag langs Z-aksen. Lagene binder dårligt i den retning. En faldtest revner ofte delen. Disse begrænsninger holder FDM ude af de færdige robotkomponenter. Det fungerer til pasformstjek, ikke til bærende skaller.
Indvendige beslag og beslag
Pladsen er trang inde i en robot. FDM er fremragende til indvendige beslag og kabelføringer. Disse dele bærer lette belastninger. De holder sensorer og fører ledninger. Du kan printe en brugerdefineret montering på få timer. Denne fleksibilitet hjælper automationsteams med at iterere hurtigt. En ændret sensorposition betyder et nyt beslag, ikke en ny form.
SLA og DLP
Høj opløsning og glat finish
SLA og DLP bruger lys til at hærde harpiks. De rammer fine detaljer. Laghøjderne forbliver meget små. Overfladen bliver glat. Den finish ligner støbt plastik. For visuelle prototyper betyder dette meget. En glat skal sælger designet til interessenter.
Sprødhed og efterhærdning
Resindele er sprøde. De revner under stød. Efterhærdning gør dem hårdere, men også mere sprøde. UV-lys og tid styrer dette trin. Et robothus, der kan tåle stød, kræver mere robuste materialer. SLA fungerer bedst til udstillingsmodeller, ikke til robust feltbrug.
Visuelle prototyper og sensorhuse
Kompleks geometri er let at bruge med SLA. Sensorhuse har ofte buede vinduer og tætte lommer. SLA udskriver disse former i ét stykke. Kameradæksler og LIDAR-monteringer drager fordel af dette. Den glatte overflade bidrager også til den optiske klarhed. For AI-systemer fyldt med sensorer giver denne proces et rent udseende og en præcis pasform.
SLS og DMLS
Stærke funktionelle dele
SLS sintrer nylonpulver til stærke dele. Der kræves ingen støttestrukturer. DMLS gør det samme med metalpulver. Det fungerer med rustfrit stål 17-4 PH. Disse metaller danner ægte slutbrugerhuse. Delene håndterer varme og belastning. De blokerer også EMI godt.
Overfladefinish og omkostninger
SLS-dele har en kornet overflade. DMLS-dele føles også ru. Begge dele skal efterbehandles for at få et glat udseende. Metalpulver koster mere end plastik. DMLS kører også langsommere. Ulempen er tydelig. Du betaler mere for styrke og varmebestandighed.
Slutbrugsdele og små partier
DMLS er egnet til små partier af metalhuse. Byggeområdet når op på 140 mm gange 140 mm gange 100 mm. Minimum vægtykkelsen er 1.0 mm for understøttede vægge. Denne størrelse passer til mange robotkomponenter. Til robotteknologi med lav volumen undgår DMLS værktøjsomkostninger. Det giver ingeniører mulighed for at printe et metalhus til AI-robotter uden at vente på en støbeform.
Subtraktive og støbeprocesser til AI-robothuse
CNC Machining
Præcision og overfladefinish
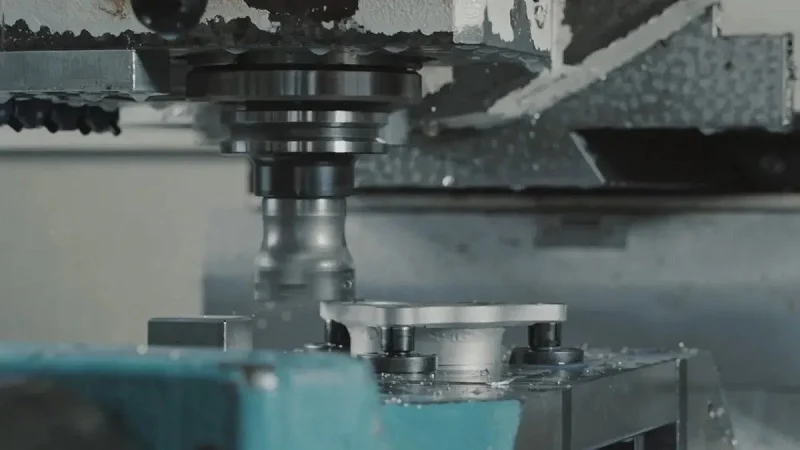
CNC-bearbejdning skærer en solid blok til den endelige form. Fræseren følger en bane, der er fastsat af en computer. Dette giver et robothus meget snævre tolerancer. Overfladen slipper glat ud af maskinen. Delene forbliver inden for et par mikrometer i størrelse. Denne gentagelsesnøjagtighed er nøglen til præcisionsdele i ethvert AI-system. Processen fungerer med aluminium, rustfrit stål og titanium. Hvert metal skærer lidt forskelligt, men resultatet forbliver nøjagtigt. Et CNC-værksted som NOBLE kan bearbejde komplekse former i én opsætning. Det sparer tid og holder grænsefladerne på linje.
Omkostninger og materialespild
Omkostningsbilledet for CNC-bearbejdning er let at se. Værktøjsomkostningerne forbliver lave. Du behøver ikke en dyr form. Men materialespild hober sig op. For komplekse dele kan over 70 % af blokken blive til spåner. Dette spild øger prisen pr. enhed. Tabellen nedenfor viser, hvordan CNC sammenlignes med sprøjtestøbning på omkostninger.
| Omkostningsfaktor | CNC Machining | Sprøjtestøbning |
| Materialeudnyttelse | Under 30% for komplekse dele; 70-90% spild | Over 97% effektivitet |
| Værktøjs-/opsætningsomkostninger | Lavere opsætningsomkostninger | Højt initialt værktøjsbehov ($10,000–$50,000) |
| Adfærd i forhold til omkostninger pr. enhed | Højere enhedsomkostninger; forbliver nogenlunde uændrede | Falder kraftigt, når volumen stiger |
| Økonomisk krydsfelt | Enkle former eller lave volumener | Over 10,000 enheder giver mening |
For en serie på 50 til 500 enheder er CNC et godt valg. Prisen pr. enhed forbliver den samme. Opsætningsomkostningerne fordeles over hele batchen. Det fungerer godt til produktion i lav volumen og robotteknologi i den tidlige fase.
Metalhuse og grænseflader
Metalhuse fra CNC bærer belastningerne inde i en robot. De holder motorer, sensorer og printkort. Plane overflader og præcise huller gør samlingen problemfri. En maskinbearbejdet del trækker også varme væk fra elektronikken. Til letvægtsdesign er aluminium 7075 et godt valg. Materialet giver dig mulighed for at bevare tynde vægge uden at miste styrke. Til robotsystemer, der har brug for EMI-afskærmning, klarer en maskinbearbejdet metalskal jobbet i én del.
Sheet Metal Fabrication
Laserskæring og -bøjning
Plademetal starter som fladt materiale. En laser skærer omridset. En kantpresse bukker kanterne. Denne sekvens bygger hovedrammerne til mange robotsystemer. Processen kører hurtigt. Et enkelt chassis kan gå fra skæring til foldning på få timer. Laserskæring efterlader rene kanter. Bukning øger stivhed uden at tilføje vægt. Det hjælper letvægtsstrukturer i automationssystemer. NOBLEs plademetalteam håndterer både skæring og bukning internt, så ekspeditionstiden forbliver kort.
Svejsning og montage
Bøjede dele samles ved svejsning. En svejset søm er stærk og permanent. For strukturelle rammer overgår svejsning fastgørelseselementer i belastningskapacitet. Samlingstrinnet tilføjer beslag, stifter og gevindindsatser. Disse funktioner gør det muligt for huset at holde indvendige dele. Plademetalstrukturer fungerer godt til robotter, der bærer tung nyttelast. Rammen tager belastningen. De ydre paneler beskytter elektronikken.
Strukturelle rammer og chassis
Mange robotter bruger et metalskelet af plademetal. Designet giver et godt styrke-til-vægt-forhold. Materialevalget ændrer resultatet. Stål giver høj styrke. Aluminium giver lettere vægt. Til industriel automatisering holder stålrammer i årevis. Til mobile robotter sparer aluminium batteristrøm. Tabellen nedenfor viser procesvalg efter volumen.
| Lydstyrkebånd | Den mest omkostningseffektive proces | Grundlag |
| 1-50 | 3D-print, CNC | Lav NRE; hurtig læring |
| 50-500 | CNC, metalplader | Gentagelig uden højt værktøjsforbrug |
| Medium | Plademetal, Brostøbning | Overgangszone: gentagelsesevne betaler sig |
| Høj | Sprøjtestøbning, trykstøbning | Høj NRE amortiseret; hurtige sejre |
Omkostningerne til metalplader falder moderat i takt med at volumen vokser. Opsætningen spredes over flere enheder. Til produktion i mellemstore mængder er det et solidt valg.
Sprøjtestøbning og vakuumstøbning
Sprøjtestøbning i volumen
Sprøjtestøbning presser smeltet plastik ind i en stålform. Cyklustiden er sekunder. Én form kan fremstille millioner af dele. For robothuse til forbrugere med stor volumen dominerer denne proces. Enhedsomkostningerne falder hurtigt, efterhånden som mængden stiger. Den indledende værktøjsinvestering løber op i $10,000 til $50,000. Disse omkostninger kræver mindst 5,000 enheder for at give mening. Over 10,000 enheder bliver støbning den billigste løsning.
Materialeeffektiviteten overstiger 97 %. Overskydende råmateriale genbruges. Processen leverer ensartet kvalitet på tværs af hvert skud. For robotkroppe, der sælges i store antal, er sprøjtestøbning standarden.
Vakuumstøbning til broproduktion
Vakuumstøbning foregår mellem prototyper og fuld produktion. En silikoneform indfanger formen fra et mastermønster. Formen koster meget mindre end stålværktøj. Leveringstiden er dage i stedet for uger. Processen fremstiller et begrænset antal kopier, før formen slides op. For et lille parti robothuse giver vakuumstøbning ægte støbte dele til en brøkdel af værktøjsomkostningerne.
Materialerne efterligner produktionsplast. De har lignende stivhed og farve. Det giver ingeniører mulighed for at teste pasform og funktion, før de køber stålforme. Vakuumstøbning fungerer til broproduktion og markedsvalidering.
Værktøjsomkostninger og leveringstid
Værktøjsomkostningerne styrer procesvalget. CNC kræver ikke værktøj til specifikke emner. Plademetal kræver simple matricer. Sprøjtestøbning kræver dyre forme. Leveringstiden følger samme mønster. En CNC-emne sendes på dage. En maskinbearbejdet form tager uger. En stålsprøjtestøbning tager måneder. For robotvirksomheder med stramme tidsplaner er denne tidslinje vigtig. Den rigtige proces afhænger af volumen og hastighed. NOBLE guider kunder fra prototype til produktion og matcher proces til volumen uden unødvendige forsinkelser.
Færdiggørelsesprocesser for AI-robothus
Maling og belægning
Æstetisk og korrosionsbeskyttelse
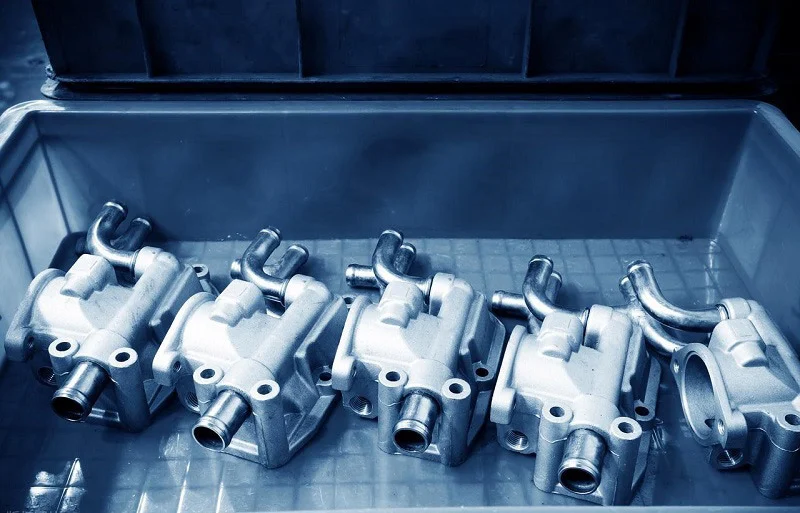
Maling gør mere end at få et AI-robothus til at se pænt ud. Det dækker overfladen for at holde fugt og kemikalier ude. En pulverlakering eller e-coat tilføjer et stærkt lag, der forhindrer rust. For udendørsrobotter er dette lag meget vigtigt. Det beskytter metallet nedenunder mod regn og salt.
Farven og glansen er også vigtige for branding. En glat og jævn finish viser kunderne god kvalitet. I produktionen sørger automatiserede sprøjtelinjer for, at belægningen er den samme på hver enhed. Denne ensartethed hjælper storskalaproduktion med at forløbe problemfrit.
Slid- og miljøregler
Ikke alle belægninger holder under barske forhold. UV-lys nedbryder nogle malinger over tid. Gnidning fra gentagen kontakt slider gennem tynde lag. For robotter, der arbejder udendørs, er en UV-stabil topcoat et must. Indendørs AI-systemer udsættes for mindre belastning, så et basislag fungerer fint.
Miljøregler former også processen. Nogle opløsningsmidler er begrænset ved lov. Vandbaserede belægninger er et sikrere valg. De koster lidt mere, men opfylder standarderne for ren luft. Produktionsteams skal finde en balance mellem holdbarhed, omkostninger og overholdelse af reglerne.
Mærkevarehuse og udendørshuse
Mærkede robotter bruger ofte brugerdefinerede farver og logoer. En stærk overfladebehandling holder udseendet skarpt efter mange års brug. Til udendørs AI-robothuse fungerer et flerlagssystem bedst. En primer klæber til metallet. Et farvet lag tilføjer udseendet. En klar topcoat forsegler alt.
teksturering
Greb og ridser
Tekstur giver en robotoverflade en bedre følelse. En let kornstruktur giver bedre greb for menneskehænder. Den skjuler også små ridser og fingeraftryk. Det holder AI-robottens kabinet nyt i længere tid. Indstøbt tekstur koster ikke ekstra ved høj volumen.
Procesbegrænsninger
Ikke alle teksturer fungerer på alle former. Dybe mønstre kan fange snavs. Skarpe hjørner udfyldes muligvis ikke jævnt. Til produktion skal formen skæres med teksturen i tankerne. Det øger værktøjstid og -omkostninger. Designteams bør vælge en tekstur tidligt for at undgå omarbejde.
Menneske-interaktive overflader
Robotter, der arbejder i nærheden af mennesker, har brug for bløde områder. En tekstureret overflade føles varmere og mindre mekanisk. Det reducerer også glidning, når nogen griber fat i robotten. For robotter i hjem eller hospitaler opbygger denne lille detalje tillid.
Metalbelægning
EMI-afskærmning og ledningsevne
Metalbelægning forvandler et plastikhus af AI-robotter til et skjold. Elektromagnetiske nikkel- og kobberlag blokerer for elektromagnetisk interferens. Tabellen nedenfor viser, hvordan belægningen klarer sig i forhold til ledende maling.
| Belægningssystem | Tykkelse | 30 MHz | 100 MHz | 1 GHz | 10 GHz |
| Gennemgående kobber-/nikkelbelægning | 1.0-2.5 µm | 90 dB | 108 dB | 120 dB | 87 dB |
| Selektiv kobber-/nikkelbelægning | 2.0-2.5 µm | 77 dB | 73 dB | 71 dB | 63 dB |
| Forsølvet kobbermaling | 0.025 – 0.375 mm | 65 dB | 63 dB | 70 dB | 63 dB |
| Sølvmaling | 0.0125 – 0.025 mm | 70 dB | 71 dB | 62 dB | 70 dB |
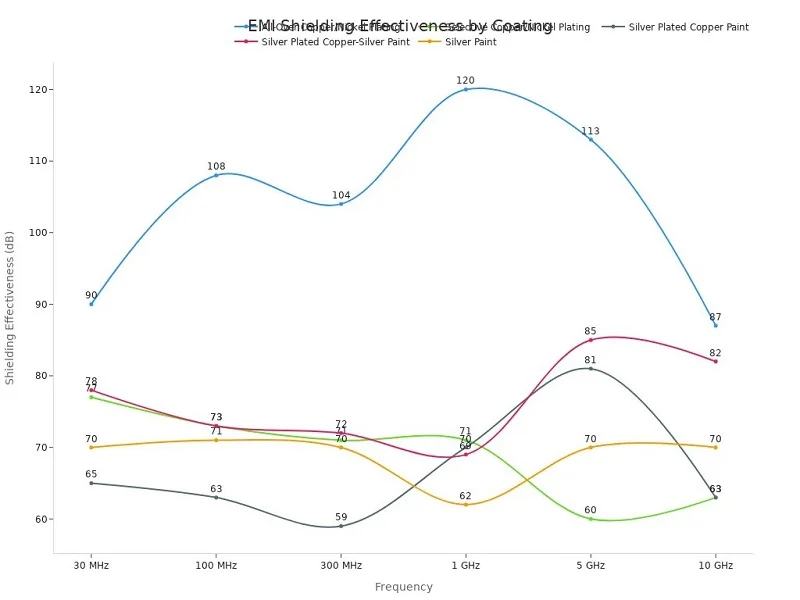
Virkelige applikationer kræver typisk 40-80 dB dæmpning afhængigt af kredsløbsfølsomhed og emissionsgrænser.
Vedhæftning og miljømæssige bekymringer
Belægning hæfter bedst på ren, ætset plastik. Olie eller støv ødelægger bindingen. Processen bruger også kemikalier, der kræver omhyggelig håndtering. Affaldsbehandling øger omkostningerne. For produktionen skal disse trin køre i en kontrolleret linje.
EMI-følsomme huse
AI-systemer fyldt med sensorer kræver stærk afskærmning. Et belagt hus opfylder dette behov uden tungmetaller. For robotter, der skal bestå emissionstests, leverer fuld kobber-/nikkelbelægning de højeste tal på tværs af båndet.
Designovervejelser for AI-robothuse
En humanoid robot pakker en tæt stak af dele inde i sin skal. Bearbejdning, lejer, elektronik, sensorer, kabler og termiske systemer kæmper alle om pladsen. AI-robottens hus skal holde denne stak sammen. Det skal også holde alt køligt, stille og sikkert. Tre designområder styrer de fleste af de svære valg.
Termisk styring
Materiale termisk ledningsevne
Metaller transporterer varme langt bedre end polymerer eller kompositter. Aluminium ligger på 120-180 W/m·K. Rustfrit stål falder til 15-25 W/m·K. Titanium falder endnu lavere med 7-22 W/m·K. Plastik og kulfiberkompositter fungerer som isolatorer. De fanger varme nær elektronikken. For AI-systemer med tætte printkort spreder en metalskal varme over overfladen. En plastikskal har brug for hjælp fra ventilatorer eller varmerør.
Geometri og luftstrøm
Formen er lige så vigtig som materialet. Ventilationsåbninger nær toppen lader varm luft slippe ud. Kanaler mellem komponenterne leder kølig luft hen over varme punkter. Et forseglet AI-robothus fanger varme og forkorter komponenternes levetid. Designere bør give plads til, at luften kan bevæge sig. De bør også holde kabler væk fra luftstrømningsbaner.
Aktiv køleintegration
Nogle gange er passiv køling ikke nok. Ventilatorer, køleplader og varmeledninger tilføjer aktiv køling. Kabinettet skal holde disse dele og lade dem ånde. Monteringspunkter til ventilatorer kræver stive vægge for at stoppe vibrationer. En metalramme giver denne stivhed. Den trækker også varme fra selve ventilatormotoren.
EMI-afskærmning
Ledende materialer og belægninger
Elektromagnetisk interferens forstyrrer sensorer og trådløse forbindelser. Et metalhus til en AI-robot blokerer det naturligt. Plastikskaller har brug for et ledende lag. Elektronisk kobber- og nikkelbelægning fungerer godt. Ledende malinger og pakninger er andre muligheder. Hvert valg påvirker omkostninger og vægt.
Afskærmningseffektivitet
Fuld kobber- og nikkelbelægning når 90 dB ved 30 MHz og 120 dB ved 1 GHz. Selektiv belægning falder til 71-77 dB. Sølvmaling lander omkring 62-71 dB. Virkelige anvendelser kræver 40-80 dB. Det rette niveau afhænger af kredsløbsfølsomhed og emissionsgrænser.
Jordforbindelse og limning
Afskærmning fungerer kun med god jordforbindelse. Hvert ledende panel skal have en forbindelse til chassiset. Pakninger udfylder huller i samlinger. Åbninger til kabler og ventilationskanaler skal forblive små. En bred åbning lækker EMI hurtigt. Designere bør behandle hver samling som et potentielt lækagepunkt.
Strukturel integritet og vægt
Krav til bærende
AI-robottens hus bærer reelle belastninger. Motorer, arme og nyttelast skubber og trækker i rammen. Led udsættes for gentagen belastning. Strukturen skal holde formen under belastning. Aluminium 7075-T6 har en trækstyrke på omkring 570 MPa. Denne styrke gør det muligt for tynde vægge at bære tunge dele.
Vægttabsstrategier
Letvægtsdesign reducerer strømforbruget og øger hastigheden. Aluminium og kulfiber giver det bedste forhold mellem styrke og vægt. Letvægtsstrukturer reducerer også inerti. Det hjælper kollaborative robotter med at stoppe hurtigt og sikkert. Hvert gram sparet hjælper hele systemet.
Impact Resistance
Robotter støder ind i ting. Et tabt værktøj eller et slag mod en væg kan knække en skal. Polycarbonat tåler stød bedre end ABS. Metaller buler, men splintres sjældent. For samarbejde mellem menneske og robot absorberer bløde ydre lag energi. De beskytter også mennesker i nærheden.
Udvælgelseskriterier for AI-robothus
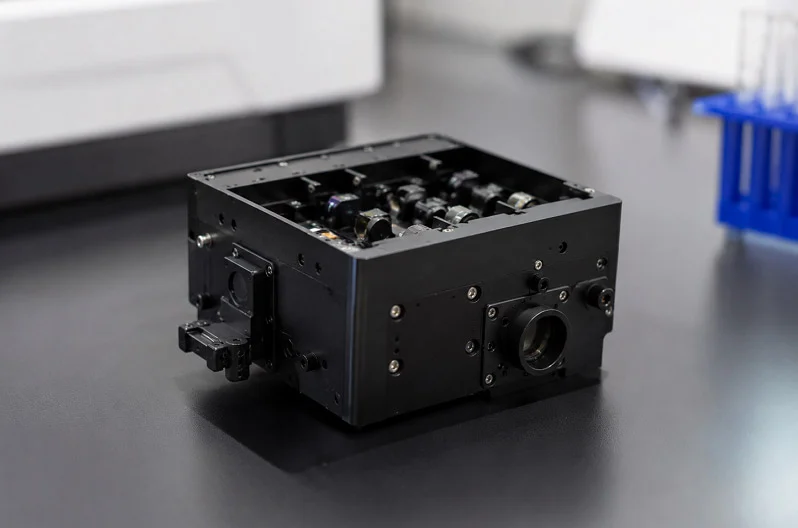
At vælge det rigtige materiale og den rigtige proces til et AI-robothus handler om tre ting: hvor mange enheder du har brug for, hvad delen skal kunne, og hvad du kan bruge. Hvis du gør disse ting forkert, spilder du penge eller sender et produkt, der ikke fungerer.
Omkostninger og produktionsvolumen
Muligheder for lav lydstyrke
Til små serier er CNC-bearbejdning, 3D-printning og vakuumstøbning de bedste valg. CNC-bearbejdning har minimale værktøjsomkostninger og en fast pris pr. enhed på tværs af volumen. Gennemløbstiden for de første delserier er 1-5 dage. 3D-printning har slet ingen værktøjsomkostninger og fungerer godt til prototypeserier på 1-10 enheder. Urethanstøbning ligger i det lave til mellemstore interval med moderate værktøjsomkostninger og serier, der er velegnede til begrænset produktion.
Indstillinger for mellemstor lydstyrke
Mellemstor produktion kræver broværktøj, SLS og sprøjtestøbning med blødt værktøj. Disse metoder balancerer repeterbarhed med rimelige værktøjsinvesteringer. Pladefremstilling passer også her. Det har moderate værktøjsomkostninger og tilpasser sig lav eller høj volumen. For robotteams, der bevæger sig fra prototype til marked, er dette område, hvor procesbeslutninger begynder at betyde mest.
Muligheder for høj volumen
Højvolumenproduktion betyder sprøjtestøbning, trykstøbning og automatiseret samling. Sprøjtestøbningsværktøj kræver en betydelig investering, men prisen pr. enhed falder meget lavt i stor skala. Trykstøbningsværktøj kræver også betydelige investeringer og giver mening over 10,000 enheder. Leveringstider strækker sig til uger eller måneder. For robotprodukter til forbrugere er dette standardmetoden.
Krav til ydeevne
Styrke og stivhed
Bærende strukturer kræver højstyrkemetaller som aluminium, titanium og stål. Disse materialer tilbyder holdbarhed, korrosionsbestandighed og dimensionsstabilitet. Robotarme og -led bruger ofte letvægtskompositter som CFRP på grund af deres høje styrke-til-vægt-forhold.
Termiske og EMI-behov
Metaller trækker varme væk fra elektronik. Polymerer og kompositter fanger den. For AI-systemer med tætte printkort spreder en metalskal varme. EMI-afskærmning kræver ledende materialer eller belægninger. Fuld kobber- og nikkelbelægning når 90 dB ved 30 MHz.
Miljømodstand
Udendørsrobotter kan tåle UV, regn og salt. Avancerede polymerer og plasttyper tilbyder kemisk resistens og omkostningseffektivitet i huse og beskyttelsesdæksler. Rustfrit stål 316 håndterer nedspyling og kemikalier bedre end 17‑4 PH.
Sammenlignings- og beslutningsværktøjer
Materiale vs. procesmatrix
| Materialekategori | Nøgleegenskaber | Anvendelse i robothuse |
| Letvægtskompositter (CFRP, FRP) | Højt styrke-til-vægt-forhold, reduceret vægt, forbedret nyttelastkapacitet | Robotarme, led, rammer |
| Højstyrkemetallegeringer | Holdbarhed, korrosionsbestandighed, dimensionsstabilitet | Bærende konstruktioner |
| Avancerede polymerer og plast | Kemisk resistens, nem fremstilling, omkostningseffektivitet, designfleksibilitet | Huse, beskyttelsesdæksler, ikke-strukturelle komponenter |
| Specialiserede materialer | Lav friktion, slidstyrke, termisk stabilitet | Led, aktuatorkomponenter |
| Hybride materialesystemer | Optimeret ydeevne ved at kombinere materialer | Strategisk placering for styrke, vægt og omkostningsbalance |
Omkostninger, hastighed og skalerbarhed
| Proces | Værktøjsomkostninger | Pris pr. enhed | Optimalt lydstyrkeområde | Leveringstid (første del) |
| CNC Machining | Minimal/Ingen | Flad over volumen | Lav til mellem (1–10,000) | 1–5 dage |
| Sprøjtestøbning | Høj | Meget lav skala | Høj (10,000+) | Uger til måneder |
| 3D Printing | Ingen | Bestemmes af runtime/materiale | Prototyping (1–10) | 1–5 dage |
| Sheet Metal Fabrication | Moderat | Adaptable | Lav til Høj | 1–5 dage (værktøjsfri) |
Beslutningstræ for udvælgelse
Start med volumen. Under 10 enheder? Vælg 3D-print. Mellem 10 og 10,000? CNC-bearbejdning eller metalplader. Over 10,000? Sprøjtestøbning eller trykstøbning. Tjek derefter ydelsesbehovene. Hvis de termiske eller EMI-mæssige krav er høje, så vælg metal. Hvis vægten betyder mest, så vælg kompositmaterialer. Til sidst, tjek dit budget og din tidslinje.
Prøv vores Materials.AI for mere vejledning i materialevalg.
NOBLE: Partner inden for produktion af AI-robothuse

NOBLE arbejder med metal- og plastbearbejdning til AI-robothuse. Virksomheden hjælper industrier, hvor robotter med AI udfører svejsning, maling, montering, sortering og kvalitetskontrol. Den baggrund tæller, når du har brug for en partner, der kan håndtere både robotteknologi og produktion.
Metal- og plastforarbejdning
CNC-bearbejdning og sprøjtestøbning
NOBLE udfører CNC-bearbejdning af metalhuse og sprøjtestøbning af plastdele. CNC-arbejde passer til aluminium, rustfrit stål og titanium. Processen overholder snævre tolerancer for præcisionskomponenter. Sprøjtestøbning håndterer storproduktion af robotskaller til forbrugere. Begge processer bruger det samme kvalitetssystem.
Additiv fremstilling og metalplader
Additiv fremstilling dækker FDM, SLA, SLS og DMLS. DMLS trykker metaldele i rustfrit stål 17-4 PH. Pladefremstilling bygger strukturelle rammer og chassis. Laserskæring, bukning og svejsning går hånd i hånd til robotsystemer, der kræver stærke skeletter.
Materialesortiment og ekspertise
Materialeudvalget dækker aluminiumlegeringer, rustfrit stål, titanium, magnesium, ABS, polycarbonat, nylon og kulfiberkompositter. Denne bredde gør det muligt for NOBLE at matche materiale til applikationen. En kollaborativ robotarm kan have brug for kulfiber. En fabriksautomationsbase kan have brug for stål. Teamet kender afvejningerne.
Certificeringer og kvalitet
Kvalitetsstyringscertificering
Kvalitetsstyringscertificering dækker kvalitetsstyringssystemer. Den sikrer, at proceskontrollen forbliver den samme på tværs af alle produktionsforløb. For købere af AI-robothuse viser denne certificering et pålideligt output.
Kvalitetsstandarder for medicinsk udstyr
Kvalitetsstandarder for medicinsk udstyr beviser, at NOBLE kan opfylde strenge lovgivningsmæssige krav. Robotsystemer til sundhedspleje eller samarbejde mellem mennesker og robotter drager fordel af denne disciplin.
Kvalitetssikringsprocesser
Kvalitetssikring foregår gennem kontrol af indgående materialer, inspektion undervejs og sluttestning. Hver batch måles i forhold til specifikationerne. Systemerne opdager defekter, før delene sendes. Denne disciplin holder kollaborative robotter sikre og pålidelige.
Fuldservice-kapaciteter
Designsupport og prototyping
NOBLE hjælper med design med henblik på fremstillingsevne. Ingeniører gennemgår vægtykkelse, trækvinkler og tolerancer. Prototyping foregår via 3D-print, CNC eller vakuumstøbning. Hurtig ekspeditionstid giver teams mulighed for at teste pasform og funktion tidligt.
Produktion og montage
Produktionsskalaer fra CNC-produktion i lav volumen til sprøjtestøbning i høj volumen. Monteringstjenesterne omfatter montering af beslag, installation af skær og integration af delsystemer. Automationssystemerne forbliver fleksible på tværs af volumenintervaller.
End-to-End-løsninger
NOBLE dækker hele processen fra design til montering. Det betyder én partner til prototyping, værktøjsfremstilling, produktion og efterbehandling. Både kollaborative robotter og industrielle automationssystemer drager fordel af denne tilgang fra én kilde. Processen forbliver enkel, og samarbejdet forbliver tæt.
Match dit materiale med, hvad delen skal udføre. Vælg processen baseret på, hvor mange enheder du har brug for, dit budget og hvor hurtigt du har brug for dem. Inkluder altid efterbehandling, termisk styring og EMI-afskærmning. Metal 3D-printning (DMLS) fremstiller brugerdefinerede AI-robothuse. Ledende polymerer tilføjer afskærmning. Bløde materialer gør samarbejdet mellem menneske og robot mere sikkert. Disse produktionstendenser ændrer robotproduktionen. For kollaborative robotter tester prototyping dine valg, før du betaler for produktionsværktøjer. Samarbejdsbaserede automatiseringsteams kontrollerer pasform, varme og afskærmning tidligt. Dette robotproduktionstrin sparer penge. Samarbejdsbaseret design fremskynder robotautomatisering. Enhver robotproduktionskørsel kræver en gennemprøvet prototype. Evaluer først din applikation. Forpligt dig derefter. Materialevidenskab og robotproduktion vil blive ved med at komme sammen og åbne nye muligheder for samarbejdsbaseret produktion og teamwork på tværs af produktionsautomatisering.
Ofte stillede spørgsmål om AI-robothuse
Hvilket materiale fungerer bedst til et AI-robothus, der kræver stærk EMI-afskærmning?
Metalskaller blokerer naturligt for interferens. Aluminium giver omkring 80 til 100 dB afskærmning. Plastikhuse har brug for hjælp. Elektronisk kobber- og nikkelbelægning når 90 dB ved 30 MHz. Fuld belægning overgår selektiv belægning og sølvmaling på tværs af de fleste frekvenser.
Hvornår giver sprøjtestøbning mening til et AI-robothus?
Sprøjtestøbning betaler sig ved over 10,000 enheder. Værktøjsomkostningerne ligger mellem $10,000 og $50,000. Enhedsomkostningerne falder hurtigt ved den mængde. Under 5,000 enheder holder CNC-bearbejdning eller metalplader omkostningerne nede. Krydsningspunktet afhænger af delens kompleksitet og materiale.
Kan jeg bruge 3D-print til et færdigt produktionshus for AI-robotter?
Ja, men vælg den rigtige proces. DMLS trykker metaldele i rustfrit stål 17-4 PH. Disse fungerer som slutbrugerhuse. FDM og SLA er kun egnede til prototyper. SLS-nylon håndterer funktionelle dele til små partier.
Hvad forårsager spændingsrevner i robothuse af polycarbonat?
Opløsningsmidler angriber belastede områder. Revner dannes omkring skruehuller og trange hjørner. Designere bør aflaste spændingspunkter og udgløde dele. Hårde belægninger blokerer kemiske angreb. Til sensordæksler forbliver en belagt polycarbonatplade klar og modstår skader.
Hvordan vælger jeg mellem aluminium 6061 og 7075 til en robotramme?
Kvalitet 7075-T6 når en trækstyrke på omkring 570 MPa. Kvalitet 6061-T6 ligger tæt på 310 MPa. Begge deler lignende stivhed på 69-72 GPa. Vælg 7075, når tynde vægge skal bære tunge belastninger. Vælg 6061 ved svejsning, da omkostningerne betyder mere.
Hvad er det økonomiske krydsfelt mellem CNC-bearbejdning og sprøjtestøbning?
CNC forbliver omkostningseffektiv ved lave til mellemstore mængder. Enhedsomkostningerne forbliver uændrede i hele batchen. Sprøjtestøbning kræver store værktøjsinvesteringer på forhånd. Over 10,000 enheder bliver støbning den billigere løsning. Nedenfor vinder CNC eller metalplader.
Hvorfor er temperaturstyring så vigtig i design af AI-robothuse?
AI-systemer pakker tæt elektronik ind i trange rum. Metaller transporterer varme godt. Aluminium ligger på 120-180 W/m·K. Plastik og kompositmaterialer fanger varme nær komponenter. Et forseglet kabinet forkorter komponenternes levetid. Ventilationsåbninger, varmerør og ventilatorer hjælper, når passiv køling ikke er tilstrækkelig.
Hvordan påvirker produktionsvolumen valget mellem vakuumstøbning og sprøjtestøbning?
Vakuumstøbning fremstiller et begrænset antal kopier fra en silikoneform. Leveringstiden er dage. Sprøjtestøbning kræver stålværktøj og ugers leveringstid. Til broproduktion og markedsvalidering giver vakuumstøbning ægte støbte dele uden værktøjsomkostningerne. Robotteams bruger det, før de beslutter sig for stål.







