
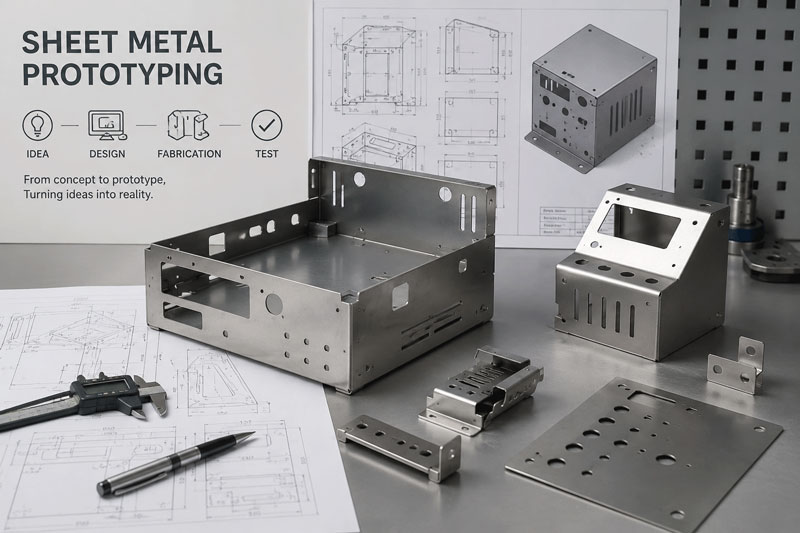
Introduktion: Porten til hardwareinnovation
Forestil dig at holde dit banebrydende produktkoncept i dine hænder for første gang – at mærke dets vægt, teste dets mekanismer, præsentere det for investorer eller udsætte det for virkelige forhold. Dette transformative øjeblik, hvor digitale designs bliver fysisk virkelighed, muliggøres gennem fremstilling af prototyper i metalplader. I dagens hurtige hardwareudviklingslandskab er evnen til hurtigt og præcist at producere funktionelle prototyper ikke bare en fordel – det er en nødvendighed for overlevelse og succes.
Prototyping af metalplader står som den afgørende bro mellem konceptuelt design og masseproduktion, hvilket gør det muligt for innovatorer på tværs af brancher – fra startups inden for luftfart til udviklere af medicinsk udstyr – at validere, forfine og perfektionere deres designs, før de forpligter sig til dyre produktionsværktøjer. Denne omfattende guide udforsker alle aspekter af fremstilling af prototyper af metalplader og giver den viden, du har brug for til at navigere i denne vigtige fase af produktudviklingen med succes.
Kapitel 1: Forståelse af prototyping af metalplader
Hvad er fremstilling af prototyper af metalplader?
Fremstilling af prototyper i metalplader refererer til den specialiserede proces med at skabe funktionelle, dimensionsnøjagtige metalpladedele og -samlinger i små mængder til designvalidering, testning og markedsevaluering. I modsætning til masseproduktionsmetoder, der er afhængige af dedikerede værktøjer og optimering af store mængder, prioriterer prototypefremstilling hastighed, fleksibilitet og præcision til produktion i små serier.
Kerneegenskaber ved prototypefremstilling:
- Fokus med lav lydstyrkeTypisk 1 til 100 stykker
- Hurtig vendingDage eller uger i stedet for måneder
- DesignfleksibilitetNem tilpasning af designændringer
- Omkostningseffektivt værktøjMinimal eller ingen investering i hårdt værktøj
- Høj præcisionOverholdelse af snævre tolerancer til valideringsformål
Prototypingens afgørende rolle i produktudvikling
Risikoreduktion gennem fysisk validering
Forskning viser, at produkter, der er valideret med funktionelle prototyper, oplever 67 % færre designrelaterede problemer under produktionen og 82 % højere markedsacceptrater. Prototyping muliggør:
- Identifikation og løsning af designfejl før værktøjsinvestering
- Verifikation af produktionsgennemførlighed og monteringsprocesser
- Validering af materialevalg og ydeevneegenskaber
- Demonstration af produktets funktionalitet for interessenter og investorer
Det omkostningsbesparende imperativ
Selvom prototypefremstilling repræsenterer en investering, overskygges den af de potentielle omkostninger ved:
- Modifikationer af produktionsværktøjer (typisk 5-15 gange dyrere end prototypeændringer)
- Produktionsforsinkelser og mistede markedsvinduer
- Produkttilbagekaldelser på grund af uopdagede designfejl
- Tabt konkurrencefordel på grund af forsinket markedsadgang
Kapitel 2: Metoder og teknologier til prototypefremstilling
Laserskæring til prototyper
Teknologioversigt:
Laserskæring bruger fokuserede laserstråler til at smelte, brænde eller fordampe materiale med exceptionel præcision. Moderne fiberlasersystemer tilbyder overlegen hastighed og kvalitet til prototypeapplikationer.
Prototypespecifikke fordele:
- Nul værktøjsomkostningerIngen fysiske værktøjer kræves
- Ekstrem fleksibilitetHurtige designændringer uden værktøjsændringer
- Fremragende præcisionTolerancer så små som ±0.004″ (0.1 mm)
- Komplekse geometrierIndviklede former og fine detaljer opnås let
- Materiale alsidighedSkærer forskellige metaller, herunder rustfrit stål, aluminium og kobber
Typiske applikationer:
- Komplekse flade mønstre og profiler
- Ventilationsriste og dekorative elementer
- Strukturelle komponenter med indviklede udskæringer
- Beslag og monteringsplader
- Kabinetpaneler og dæksler
Tekniske specifikationer:
- Maksimal tykkelseOp til 25 mm for visse materialer
- positioneringsnøjagtighed±0.001″ (0.025 mm)
- Minimum funktionsstørrelse0.004″ (0.1 mm) snitbredde
- KantkvalitetFremragende med minimal varmepåvirket zone
CNC-stansning til prototypeproduktion
Teknologioversigt:
CNC-stansning bruger programmerbare tårnpresser til at skabe huller, former og strukturer i metalplader ved hjælp af mekanisk kraft.
Hvornår skal man vælge stansning til prototyper:
- Standard funktionerNår dele har almindelige hulstørrelser og -former
- FormningsoperationerTil lameller, forsænkninger og prægede detaljer
- Behov for mellemstore mængder10-50 stk., hvor laseropsætningstiderne bliver ineffektive
- OmkostningseffektivitetNår standardværktøj kan anvendes effektivt
Fordele ved prototypefremstilling:
- Integreret formningOpretter formede elementer i samme operation
- Adgang til værktøjsbibliotekOmfattende standardværktøjstilgængelighed
- God Edge kvalitetRene kanter med minimal gratdannelse
- Rimelig hastighedHurtigere end laser til visse mønstre
Begrænsninger:
- VærktøjsbegrænsningerBegrænset af tilgængelige værktøjsstørrelser og -former
- OpsætningskravVærktøjsopsætning nødvendig for hvert job
- Geometriske begrænsningerMindre fleksibel til komplekse konturer end laser
CNC-kantpresseformning
Teknologioversigt:
Moderne CNC-kantpresser bruger computerstyrede baganslag og rampositionering til at opnå præcise bøjninger i metalpladekomponenter.
Prototypespecifikke funktioner:
- Hurtig opsætningOpsætning af digitalt værktøj og indlæsning af program
- høj nøjagtighedVinkeltolerancer på ±0.5° er opnåelige
- Fleksibelt værktøjJusterbar til forskellige materialer og tykkelser
- Kompleks bøjningFlere bøjninger i enkeltopsætninger
Kritiske overvejelser ved prototypebøjning:
- Materiale SpringbackKompensationsberegninger for forskellige materialer
- Optimering af bøjningssekvensPlanlægning for tilgængelighed og nøjagtighed
- VærktøjsvalgTilpasning af værktøjer til materiale- og radiuskrav
- Prototypespecifikke udfordringerSmå portioner kræver særlig opmærksomhed på konsistensen
Avancerede funktioner til prototyper:
- 3D KantbukningKomplekse flerplansbøjninger
- Automatisk værktøjsskiftTil varierede prototypekrav
- LaservinkelmålingVinkelverifikation i realtid
- KollisionsforebyggelseSoftwarebeskyttelse til komplekse dele
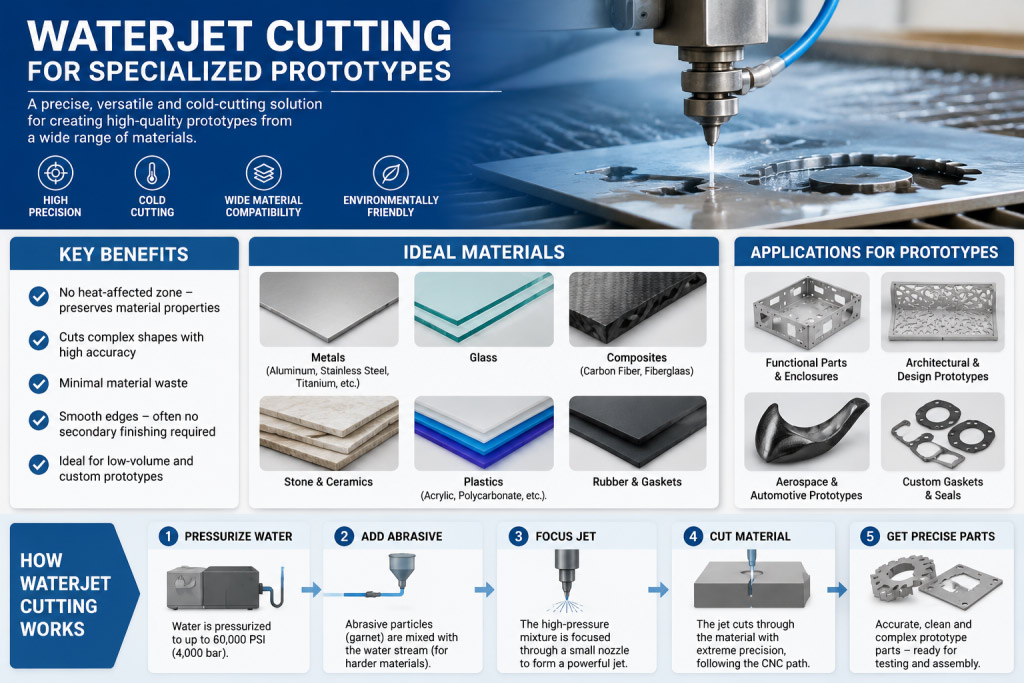
Waterjet Cutting til specialiserede prototyper
Teknologioversigt:
Vandstråleskæring bruger højtryksvand blandet med slibende partikler til at skære igennem materialer uden varmetilførsel.
Prototypeapplikationer:
- Varmefølsomme materialerHvor termisk forvrængning skal undgås
- Tykke materialerOp til 6″ (150 mm) tykkelseskapacitet
- KompositmaterialerSkæring af blandede materialer
- Sarte komponenterHvor klemkraften er en faktor
fordele:
- Ingen varmepåvirket zoneKritisk for visse materialer og anvendelser
- Materiale alsidighedSkærer metaller, kompositmaterialer, glas og sten
- MiljøfordeleIngen giftige dampe eller termisk forvrængning
- PræcisionskapacitetGod nøjagtighed til de fleste prototypebehov
Additive Manufacturing Integration
Hybride tilgange:
Prototyping af metalplader inkorporerer i stigende grad 3D-printning til:
- Komplekse beslag og monteringerHvor metalplader er upraktiske
- Monteringsværktøjer og -beslagSpecialværktøj til prototypemontering
- Ikke-strukturelle komponenterDekorative eller lavspændingselementer
- Hurtig iterationHurtige designændringer uden metalbearbejdning
Kapitel 3: Materialer til prototyper af metalplader
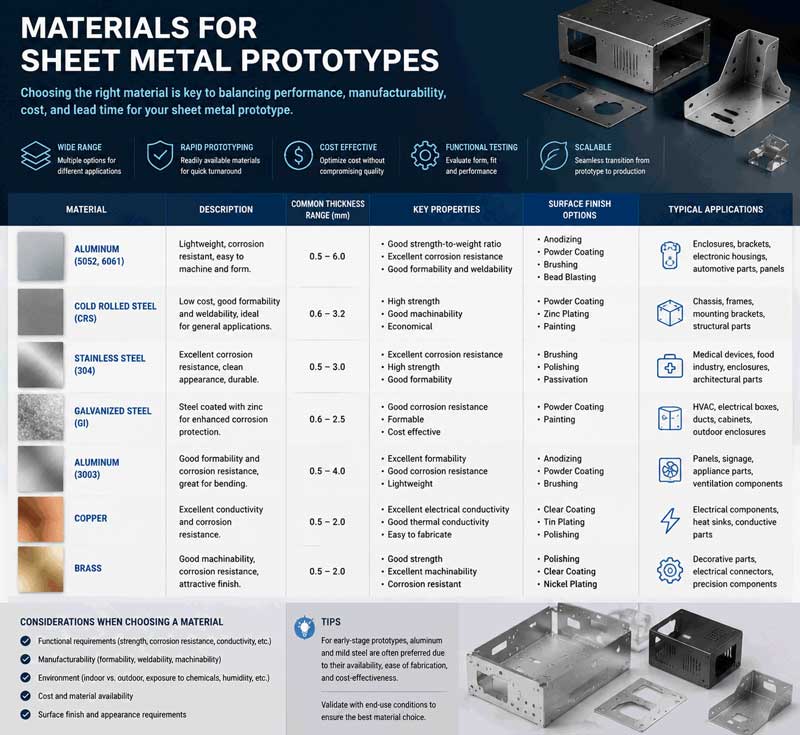
Almindeligt brugte materialer
Aluminiumslegeringer:
- 5052-H32Fremragende korrosionsbestandighed, god formbarhed
- 6061-T6Højt styrke-til-vægt-forhold, god bearbejdelighed
- 3003Overlegen formbarhed, god svejsbarhed
- Overvejelser vedrørende prototypeLavere skærekræfter, lettere formning end stål
Rustfrit stål:
- 304Mest almindelige, god korrosionsbestandighed og formbarhed
- 316Overlegen korrosionsbestandighed, marine og kemiske anvendelser
- 430Magnetisk, god formbarhed, lavere omkostninger
- 17-4 PHNedbørshærdning, høj styrke efter varmebehandling
Koldvalsede ståltyper:
- 1018Universal, god svejsbarhed og bearbejdelighed
- CRS-karaktererForskellige hærdninger og overfladebehandlinger tilgængelige
- Fordele ved prototyperLav pris, let tilgængelig, nem at arbejde med
Kobber og messing:
- Kobber C110Fremragende elektrisk og termisk ledningsevne
- Messing 260God korrosionsbestandighed, dekorativt udseende
- Særlige applikationerElektriske komponenter, dekorative elementer, varmevekslere
Specialmaterialer:
- FjederstålTil klips og fastholdelsesfunktioner
- Forbelagte materialerGalvaniseret, galvaniseret og forzinket
- HøjstyrkelegeringerTil krævende anvendelser
- Eksotiske legeringerTitanium, Inconel til specialiserede prototyper
Retningslinjer for materialevalg til prototyper
Præstationsdrevet valg:
- Krav til styrkeFlydeevne og trækstyrke er nødvendige
- KorrosionsbestandighedOvervejelser vedrørende miljøeksponering
- VægtbegrænsningerDensitet og styrke-til-vægt-forhold
- Termiske egenskaberLedningsevne og ekspansionskoefficienter
Fremstillingsovervejelser:
- FormbarhedMinimum bøjningsradier og forlængelsesegenskaber
- SvejsbarhedKompatibilitet med planlagte sammenføjningsmetoder
- OverfladebehandlingUdseende og efterbehandlingskrav
- tilgængelighedLeveringstider og minimumsbestillingsmængder
Omkostningsoptimeringsstrategier:
- Standard målereBrug af let tilgængelige tykkelser
- Almindelige legeringerUndgå eksotiske materialer, når det er muligt
- StørrelsesoptimeringMinimering af kassation gennem indlejring
- Alternative materialerOvervejelse af erstatninger med lignende egenskaber
Kapitel 4: Designovervejelser ved prototypefremstilling
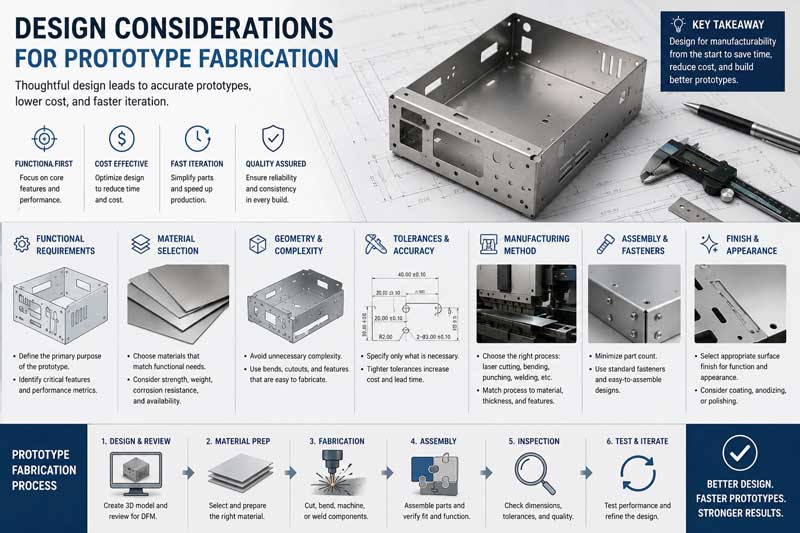
Design for Manufacturability (DFM) principper
Vigtige DFM-retningslinjer:
- Standardiser funktioner
- Brug almindelige hulstørrelser og bøjningsradier
- Standardiser materialetykkelser, hvor det er muligt
- Design til tilgængelige værktøjer og muligheder
2. Optimer til prototypeprocesser
- Design til laserskæring, når der forventes hurtige ændringer
- Overvej at stanse for standardfunktioner i moderate mængder
- Plan for tilgængelighed og rækkefølge af kantpresser
- Minimer kompleksitet
- Reducer antallet af unikke dele
- Forenkl monteringskravene
- Standardiser fastgørelseselementer og hardware
Kritiske designelementer:
Overvejelser vedrørende bøjningsdesign
- Minimum bøjningsradiusTypisk 1x materialetykkelse for stål, 1.5x for aluminium
- BøjningsaflastningKorrekt aflastningssnit for at forhindre rivning
- FlangelængdeMinimum 4x materialetykkelse plus bøjningsradius
- KornretningOvervejelser vedrørende anisotrope materialer
Hul- og udskæringsdesign
- Minimum hulstørrelseDiameter lig med materialetykkelse (praktisk minimum 0.040″)
- KantafstandMinimum 2x materialetykkelse fra hul til kant
- Slot DimensionerBredde lig med materialetykkelse
- IndlejringseffektivitetDesign til optimal materialeudnyttelse
Formet funktionsdesign
- Lameller og ribberKorrekt afstand til værktøj
- Forsænkninger og prægningerStandardstørrelser og dybder
- Kant- og sømdesignKorrekte tilladelser og fritagelser
- Særlige funktionerOvervej fremstillingsmuligheder tidligt
Retningslinjer for tolerance og specifikation
Standard prototypetolerancer:
- Lineære dimensioner±0.010″ (0.25 mm) for de fleste funktioner
- Hulplaceringer±0.005″ (0.13 mm) til præcisionsapplikationer
- Bøje vinkler±1° for standardbøjninger
- Planhed: 0.010″ pr. tomme (0.25 mm pr. 25 mm)
Kritiske funktionsspecifikationer:
- Krav til overfladefinishAngiv hvis kritisk
- GratkontrolRetning og maksimalt tilladt grat
- KantforholdKrav og metoder til afgratning
- Kosmetiske overfladerOmråder, der kræver særlig håndtering
Kapitel 5: Prototypefremstillingsprocessen
Trin-for-trin arbejdsgang
Fase 1: Designgennemgang og forberedelse
- Indledende designvurdering
- Gennemgang af CAD-modeller og tegninger
- DFM-analyse og anbefalinger
- Vejledning til materialevalg
- Optimering af procesudvælgelse
2. Teknisk dokumentation
- Udarbejdelse af fabrikationstegninger
- Udvikling af produktionsinstruktioner
- Dokumentation af kvalitetskrav
- Specielle processpecifikationer
Fase 2: Programmering og opsætning
- CAD/CAM programmering
- Nestingoptimering for materialeeffektivitet
- Generering og optimering af værktøjsbaner
- Generering og verifikation af maskinkode
- Simulering og kollisionskontrol
- Maskinopsætning
- Materialevalg og forberedelse
- Værktøjsinstallation og kalibrering
- Programindlæsning og verifikation
- Procedurer for opsætning af første artikel
Fase 3: Fremstillingsoperationer
- Skæreoperationer
- Udførelse af laserskæring eller stansning
- Kvalitetsverifikation under skæring
- Materialehåndtering og -styring
- Skrotkontrol og -håndtering
2. Formningsoperationer
- Opsætning og programmering af kantpresse
- Udførelse af bøjningssekvens
- Inspektion og justering undervejs
- Sekundære formningsoperationer
Fase 4: Sekundære operationer
- Afgratning og kantbehandling
- Manuel eller automatisk afgratning
- Kantbrydning og udjævning
- Overfladeforberedelse til efterbehandling
- Kvalitetsverifikation
2. Samling og montering
- Forberedelse og udførelse af svejsning
- Montering af fastgørelseselementer
- Klæbende limning efter behov
- Oprettelse af underenheder
3. Overfladebehandling
- Rengøring og klargøring
- Maling eller pulverlakering
- Plettering eller anodisering
- Specielle belægninger og behandlinger
Fase 5: Kvalitetssikring og levering
- Inspektion og prøvning
- Dimensionel verifikation
- Funktionel test
- Materiale certificering
- Dokumentationsfærdiggørelse
- Emballage og forsendelse
- Beskyttende emballagedesign
- Dokumentationsinkludering
- Forberedelse af forsendelse
- Sporing og leveringskoordinering
Kapitel 6: Kvalitetskontrol for prototypefremstilling
Inspektionsmetoder
Første artikelinspektion (FAI)
- Komplet dimensionsverifikationAlle funktioner er målt og dokumenteret
- Materiale verifikationBekræftelse af materialespecifikationer
- ProcesvalideringVerifikation af fremstillingsprocesser
- DokumentationOmfattende inspektionsrapporter
Igangværende kvalitetskontrol
- OpsætningsbekræftelseBekræftelse af maskinindstillinger
- Process MonitoringSporing af kvalitetsparametre i realtid
- Prøve inspektionPeriodisk delverifikation under produktionen
- Statistisk proceskontrolTil større prototypepartier
Protokoller for endelig inspektion
- Visuel inspektionOverfladekvalitet og kosmetisk evaluering
- FunktionstestMonterings- og driftsverifikation
- Gennemgang af dokumentationFuldfør verifikation af registrering
- KundegodkendelseGennemgang og godkendelse af prøveeksempler
Måleudstyr og -teknikker
Standard måleværktøjer:
- Skydelærer og mikrometreFor lineære dimensioner
- HøjdemålereTil vertikale målinger
- OverfladepladerFor fladhed og parallelisme
- Måleklodser og stifterTil verifikation af hul
Avancerede målesystemer:
- Koordinere måleinstrumenter (CMM)Til komplekse geometrier
- Optiske komparatorerTil profilverifikation
- Laser scannereTil fritformede overflader
- Bærbare CMM'erTil store eller uhåndterlige dele
Specialiseret prototypemåling:
- 3D-scanningTil reverse engineering og verifikation
- Digitale vinkelmålereTil vinkelmåling
- OverfladeruhedstestereTil verifikation af færdiggørelse
- HårdhedstestereTil verifikation af materialegenskaber
Kapitel 7: Anvendelser på tværs af industrier
Luftrum og forsvar
Krav til prototype:
- Ekstrem præcisionSnævre tolerancer og høje standarder
- Materiale ekspertiseSpeciallegeringer og kompositter
- DokumentationFuld sporbarhed og certificering
- TestStrenge validering af ydeevne
Typiske applikationer:
- Strukturelle beslag og beslag
- Avionikkabinetter og stativer
- Varmeskjolde og komponenter til termisk styring
- Testudstyr og jordstøtteudstyr
Udvikling af medicinsk udstyr
Særlige overvejelser:
- Biokompatible materialerFDA-godkendte materialer og overfladebehandlinger
- RenlighedskravSpecialhåndtering og forarbejdning
- Regulatory ComplianceDokumentation til FDA-indsendelser
- SteriliseringskompatibilitetDesign til steriliseringsmetoder
Almindelige prototyper:
- Komponenter til kirurgiske instrumenter
- Udstyrshuse og rammer
- Komponenter til implantatforsøg
- Diagnostiske udstyrsdele
Elektronik
Prototypebehov:
- Æstetisk kvalitetFremragende overfladefinish
- Pas og afslutPræcise monteringskrav
- Termisk styringOvervejelser vedrørende varmeafledning
- EMI/RFI afskærmningKrav til elektrisk ydeevne
Applikationer:
- Enhedskabinetter og chassis
- Køleplader og termiske løsninger
- Beslag og indvendige monteringer
- Stikpaneler og grænseflader
Automotive Development
Krav til prototypefremstilling:
- HoldbarhedstestKomponenter til test og validering
- Form og pasformKarrosseripaneler og strukturelle elementer
- Materiale valideringTest af nye materialer og processer
- SamlingsverifikationUdvikling af produktionsprocesser
Typiske applikationer:
- Beslag og monteringshardware
- Testarmaturer og prototyper
- Konceptkøretøjskomponenter
- Brugerdefineret tilbehør og modifikationer
Industrielt udstyr
Overvejelser vedrørende prototype:
- Funktion frem for form: Fokus på præstation
- HoldbarhedskravTest under virkelige forhold
- OmkostningsoptimeringBalancering af ydeevne og omkostninger
- ProducerbarhedDesign til endelig produktion
Applikationer:
- Maskinbeskyttelse og sikkerhedsudstyr
- Brugerdefinerede beslag og understøtninger
- Komponenter til testudstyr
- Prototype maskindele
Kapitel 8: Omkostningsstyring og optimering
Omkostningsstrukturanalyse
Direkte omkostninger:
- MaterialeomkostningerIndkøb og forarbejdning af råvarer
- ArbejdsomkostningerProgrammering, opsætning og driftstid
- MaskintidUdnyttelse og afskrivning af udstyr
- VærktøjsomkostningerSpecialværktøj eller -tilbehør kræves
Indirekte omkostninger:
- IngeniørtidDesigngennemgang og -forberedelse
- KvalitetssikringInspektion og testning
- Administrativ overheadProjektledelse og koordinering
- FacilitetsomkostningerPlads, forsyning og vedligeholdelse
Skjulte omkostninger:
- Omarbejde og rettelserDesignændringer og modifikationer
- Levering og logistikForsendelse og håndtering
- Kommunikation overheadKlientmøder og koordinering
- Risk ManagementBeredskabsplan for uforudsete problemer
Omkostningsoptimeringsstrategier
Design optimering:
- MaterialevalgValg af omkostningseffektive og passende materialer
- DesignforenklingReducerer kompleksitet uden at gå på kompromis med funktionen
- StandardiseringBrug af fælles funktioner og dimensioner
- IndlejringseffektivitetMaksimering af materialeudnyttelse
Procesoptimering:
- TeknologivalgValg af de mest effektive fremstillingsmetoder
- Batch optimeringGruppering af lignende operationer
- OpsætningsminimeringReduktion af omstillingstider
- AutomationImplementering af automatiserede processer, hvor det er fordelagtigt
Projektledelsesstrategier:
- Klare specifikationerReduktion af tvetydighed og omarbejde
- Effektiv kommunikationStrømlining af informationsflow
- Korrekt planlægningTilstrækkelig tid til hver fase
- BeredskabsstyringPlanlægning for forventede udfordringer
Kapitel 9: Tidslinje og projektstyring
Typiske projekttidslinjer
Standard tidslinjer for prototypefremstilling:
- Simple dele: 3-5 arbejdsdage
- Moderat kompleksitet: 5-10 arbejdsdage
- Komplekse samlinger: 10-20 arbejdsdage
- Meget komplekse projekter: 3-4 uger
Hurtige tjenester:
- Hurtig prototyping24-48 timers ekspeditionstid tilgængelig
- PrioritetsplanlægningFremskyndet køplacering
- OvertidsoperationerUdvidede timer og weekendarbejde
- ParallelbehandlingSamtidige operationer hvor det er muligt
Aktiviteter på kritisk sti
Designfase (1-3 dage):
- Designgennemgang og DFM-analyse
- CAD-forberedelse og optimering
- Materialevalg og indkøbsplanlægning
- Procesvalg og -planlægning
Fremstillingsfase (2-10 dage):
- Programmering og opsætning
- Skæreoperationer
- Formningsoperationer
- Sekundære operationer
Færdiggørelse og montering (1-5 dage):
- Overfladebehandling
- Komponentsamling
- Kvalitet inspektion
- Pakning og forberedelse
Accelerationsstrategier
Acceleration af designfasen:
- Komplette og præcise indledende designs
- Hurtig respons på DFM's anbefalinger
- Digitale godkendelsesprocesser
- Tydelige kommunikationskanaler
Fremstillingsacceleration:
- Avanceret planlægning og planlægning
- Parallel operationskoordinering
- Effektiv materialehåndtering
- Proaktiv kvalitetsstyring
Administrativ acceleration:
- Strømlinede godkendelsesprocesser
- Elektronisk dokumentation
- Proaktiv kommunikation
- Effektiv logistikplanlægning
Kapitel 10: Overfladebehandlinger og -behandlinger
Mekaniske finish
Standardfinisher:
- MøllefinishOverfladetilstand som fremstillet
- Børstet finishEnsartet retningsbestemt kornmønster
- PerleblæstEnsartet mat tekstur
- PoleretForskellige niveauer af glans og glathed
Prototypespecifikke overvejelser:
- Omkostninger vs. UdseendeBalancering af æstetiske krav med budget
- ProcesvalgValg af passende efterbehandlingsmetoder
- Indvirkning på leveringstidOvervejelse af varigheden af efterbehandlingsprocessen
- Funktionelle kravOpfylder præstationsbehov
Kemiske behandlinger
Konverteringsbelægninger:
- FosfatbelægningerFor malings vedhæftning og korrosionsbestandighed
- KromatkonverteringTil korrosionsbeskyttelse af aluminium
- anodiseringDekorative og beskyttende aluminiumsoverflader
- Kemiske filmMidlertidig korrosionsbeskyttelse
Overvejelser vedrørende prototype:
- Minimumskrav til mængdeMange processer har minimumsbatchstørrelser
- LedetiderKemiske procesvarigheder
- FarvematchningKonsistens på tværs af batcher
- MiljøforskrifterOverholdelseskrav
Maling og pulverlakering
Prototypemaling:
- SprøjtemalingFleksibel til lave volumener
- FarvematchningUdvikling af brugerdefinerede farver
- FlertrinsfinishPrimer- og toplaksystemer
- MaskeringskravTil selektiv belægningspåføring
Pulverlakering til prototyper:
- Holdbare finishFremragende slid- og kemikalieresistens
- FarvevalgEt bredt udvalg af standardfarver
- Miljømæssige fordeleLav VOC-emission
- MinimumsmængdefleksibilitetBedre til prototyper end nogle vådmalinger
Specialiserede belægninger
Funktionelle overtræk:
- Teflon/Slip-let: For frigivelseskarakteristika
- Ledende belægningerTil EMI/RFI-afskærmning
- Slidfaste belægningerTil anvendelser med høj slidstyrke
- Termiske belægningerTil varmestyring
Dekorativ finish:
- Teksturerede finishBrugerdefinerede overflademønstre
- Metalliske effekterSimuleret metaludseende
- Brugerdefineret grafikLogoer og identifikationsmærkning
- Specielle effekterUnikke visuelle egenskaber
Kapitel 11: Samling og integration
Samlingsmetoder til prototyper
Mekanisk fastgørelse:
- SkruefastgørelseMest almindelig for prototyper
- NitteinstallationTil permanente led
- Specielle fastgørelseselementerTilpassede eller proprietære systemer
- Tryk på TilpasTil præcisionsmonteringer
Svejseprocesser:
- TIG svejsningHøjeste kvalitet, mest kontrollerbar
- MIG svejsningHurtigere, god til tykkere materialer
- Spot svejsningTil samling af ark
- LasersvejsningPræcisionssamling med minimal forvrængning
Klæbemiddel:
- Strukturelle klæbemidlerTil højstyrkebindinger
- FugemasserFor miljøbeskyttelse
- Ledende klæbemidlerTil elektriske forbindelser
- Midlertidige obligationerTil montering og testning
Overvejelser ved prototypemontering
Design til montering:
- TilgængelighedVærktøjsfrigang og adgang for operatør
- SekvensplanlægningLogisk samlingsrækkefølge
- Tolerance Stack-upsHåndtering af kumulative variationer
- FejlforebyggelseDesignfunktioner, der forhindrer forkert montering
Kvalitet i montering:
- Verifikation af egnethedKontrol af komponentkompatibilitet
- MomentstyringKorrekt fastgørelsesspænding
- Alignment VerificationSikring af korrekt placering af komponenter
- FunktionstestVerifikation af monteringsoperation
Særlige monteringskrav
Renrumsmontering:
- Til medicinske eller elektroniske anvendelser
- Krav til kontrolleret miljø
- Særlige håndteringsprocedurer
- Dokumentation og verifikation
Test- og valideringsaggregater:
- Instrumentintegration
- Tilgængelighed af testpunkter
- Modulært design til konfigurationsændringer
- Dokumentation af testkonfigurationer
Kapitel 12: Fremtidige tendenser og innovationer
Teknologiske fremskridt
Digitale fremstillingsteknologier:
- AI-drevet designoptimeringAutomatiseret DFM-analyse
- Digital tvillingintegrationVirtuel prototyping og validering
- Cloud-baseret samarbejdeDesigndeling og feedback i realtid
- Avanceret simuleringMere præcis procesmodellering
Avancerede produktionsteknologier:
- Hybrid fremstillingKombination af additive og subtraktive processer
- Smart værktøjAdaptive fiksturer og værktøjssystemer
- Robotløsninger Øget automatisering i prototypeværksteder
- IoT-integrationTilsluttet udstyr og processer
Materiale innovationer:
- Avancerede legeringerNye materialer med forbedrede egenskaber
- Smarte materialerMaterialer med responsive egenskaber
- Bæredygtige materialerMiljøvenlige muligheder
- KompositintegrationFremstilling af blandede materialer
Industri Trends
Accelererede udviklingscyklusser:
- Stigende efterspørgsel efter hurtigere prototypefremstilling
- Just-in-time-udviklingsmetoder
- Agile hardwareudviklingsmetoder
- Hurtige iterationsfunktioner
Fokus på bæredygtighed:
- Materialeeffektivitet og affaldsreduktion
- Energieffektive processer
- Genanvendelige og bæredygtige materialer
- Hensyntagen til miljøpåvirkning
Demokratisering af prototyping:
- Billigere indgangspunkter
- Forbedret tilgængelighed for startups
- Uddannelsesmæssig og maker movement-påvirkning
- Crowdfunding-aktiveret udvikling
Strategiske implikationer
Konkurrencefordel:
- Hurtig til markedet som primær differentiator
- Kravene til kvalitet og præcision stiger
- Omkostningspres driver effektivitetsinnovationer
- Tilpasnings- og personaliseringstendenser
Partnerskabsmodeller:
- Tættere samarbejde mellem designere og producenter
- Integrerede design- og produktionsteams
- Langsigtede partnerskabstilgange
- Modeller for fælles udvikling og risikodeling
Kapitel 13: Valg af en prototypefremstillingspartner
Evalueringskriterie
Tekniske muligheder:
- Udvalg af tilgængelige fremstillingsteknologier
- Materialeekspertise og forarbejdningskendskab
- Kvalitetskontrolsystemer og -kapaciteter
- Ingeniørstøtte og designassistance
Forretningsfaktorer:
- Erfaring med lignende projekter og brancher
- Resultater af rettidig levering
- Gennemsigtig prissætning og kommunikation
- Skalerbarhed og kapacitet til fremtidige behov
Strategisk tilpasning:
- Forståelse af dine udviklingsmål
- Villighed til at samarbejde snarere end blot at levere
- Fleksibilitet til at imødekomme ændringer
- Potentiale for langsigtet forhold
Partnerskabsudvikling
Indledende engagement:
- Vurdering af teknisk kapacitet
- Projektgennemgang og gennemførlighedsanalyse
- Referencetjek og porteføljegennemgang
- Overvejelse af pilotprojekt
Forholdsopbygning:
- Klare kommunikationsprotokoller
- Etablering af præstationsmålinger
- Samarbejde om løbende forbedringer
- Strategisk planlægningstilpasning
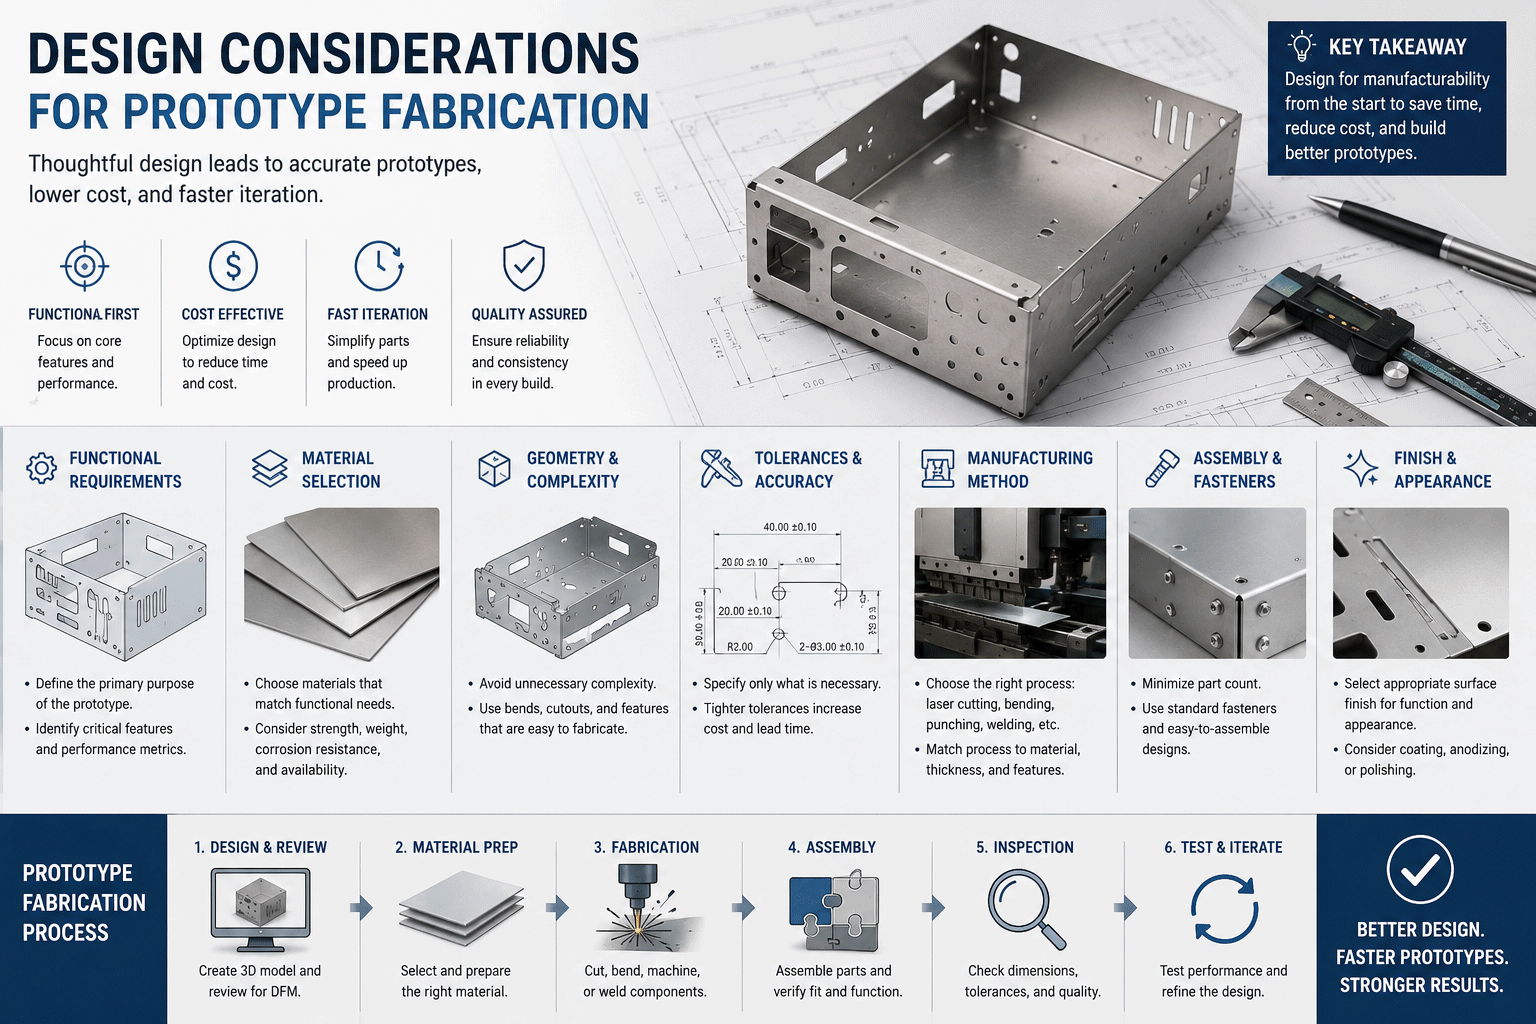
Konklusion: At omsætte idéer til virkelighed
Fremstilling af metalpladeprototyper repræsenterer en af de mest kritiske faser i udviklingen af hardwareprodukter. Det er det øjeblik, hvor abstrakte koncepter bliver til håndgribelige produkter, hvor design valideres i forhold til virkelige krav, og hvor innovationer tager deres første skridt mod markedssucces. I dagens konkurrenceprægede landskab kan evnen til hurtigt og effektivt at producere funktionelle prototyper afgøre, hvilke produkter der får succes, og hvilke der aldrig når markedet.
Udviklingen af prototypefremstillingsteknologier fortsætter med at udvide mulighederne. Fra laserskæresystemer, der producerer komplekse dele på få timer, til avancerede formningsteknologier, der skaber præcise komponenter uden hårdt værktøj, har nutidens prototypefabrikanter hidtil usete muligheder for at understøtte produktudvikling. Disse fremskridt, kombineret med digitalt design og samarbejdsværktøjer, har dramatisk reduceret den tid og de omkostninger, der kræves for at gå fra koncept til fysisk prototype.
Succesfuld prototypefremstilling kræver mere end teknisk kapacitet – det kræver partnerskab, klar kommunikation og strategisk tænkning. De mest effektive relationer kombinerer kundens produktvision og markedskendskab med producentens produktionsekspertise og proceskendskab. Sammen kan de navigere i udfordringerne ved prototypeudvikling og balancere hastighed, omkostninger, kvalitet og funktionalitet for at skabe optimale løsninger.
Når vi ser fremad, vil flere nøgleprincipper vejlede succesfulde strategier for prototypefremstilling:
Tidligt samarbejde
Det giver betydelige fordele at involvere produktionspartnere tidligt i designprocessen. Deres produktionsekspertise kan informere designbeslutninger, forhindre dyre fejl og optimere design til både prototypefremstilling og endelig produktion.
Iterativ tilgang
Omfavn prototyping som en iterativ læringsproces. Hver prototypeversion giver værdifuld indsigt, der informerer forbedringer i den næste iteration, hvilket i sidste ende fører til bedre slutprodukter.
Holistisk tænkning
Overvej prototypefremstilling som en del af en integreret produktudviklingsstrategi, der omfatter design, validering, testning og produktionsforberedelse. Hver fase informerer og optimerer de andre.
Strategisk investering
Se ikke prototypefremstilling som en udgift, men som en strategisk investering i produktets succes. De relativt beskedne omkostninger ved grundig prototypefremstilling kan forhindre langt dyrere problemer i produktionen eller, værre endnu, på markedet.
For virksomheder, der er klar til at accelerere deres hardwareudvikling, tilbyder fremstilling af metalpladeprototyper en dokumenteret vej fra koncept til virkelighed. Ved at kombinere hastighed, præcision og fleksibilitet muliggør det innovation, samtidig med at risikoen styres – en kombination, der er essentiel i dagens hurtigt udviklende og konkurrenceprægede markeder.
Rejsen fra idé til produkt har aldrig været mere spændende eller tilgængelig. Med den rette prototypefremstillingspartner og -tilgang kan virksomheder i alle størrelser bringe deres innovationer til live, teste dem under virkelige forhold, forfine dem baseret på konkret feedback og bevæge sig trygt mod succesfuld produktion og markedsintroduktion.
Klar til at forvandle dine produktkoncepter til fysisk virkelighed?
Den rette prototypefremstillingsløsning venter på dig – en løsning, der balancerer dine specifikke behov for hastighed, kvalitet, kvantitet og budget, samtidig med at den baner vejen for succesfuld produktion og markedssucces. Din næste innovation fortjener intet mindre end et ekspertpartnerskab på sin rejse fra koncept til virkelighed.
NOBLE er et kinesisk-britisk joint venture, der er i stand til at udføre uafhængig forskning og udvikling, produktion og salg.
Vi har to hovedforretningsretninger: "Plejeprodukter" og "Smart produktion".
"Care Products"-forretningen er dedikeret til at blive en førende leverandør af intelligente plejeprodukter og -tjenester med fokus på skønhedspleje, sundhedspleje og ældrepleje. I øjeblikket sælger vi primært IPL-hårfjerningsprodukter.
Vi har omfattende erfaring inden for bearbejdning af metalplader. Vi kan tilbyde fuld service, herunder design/fremstilling/samling/inspektion og test/pakning, for at understøtte dine nye projekter. Du er velkommen til at kontakte os, hvis du har krav. Vi er altid klar til at hjælpe. Del venligst tegningerne med os, inklusive 3D-tegninger og 2D-tegninger.







