
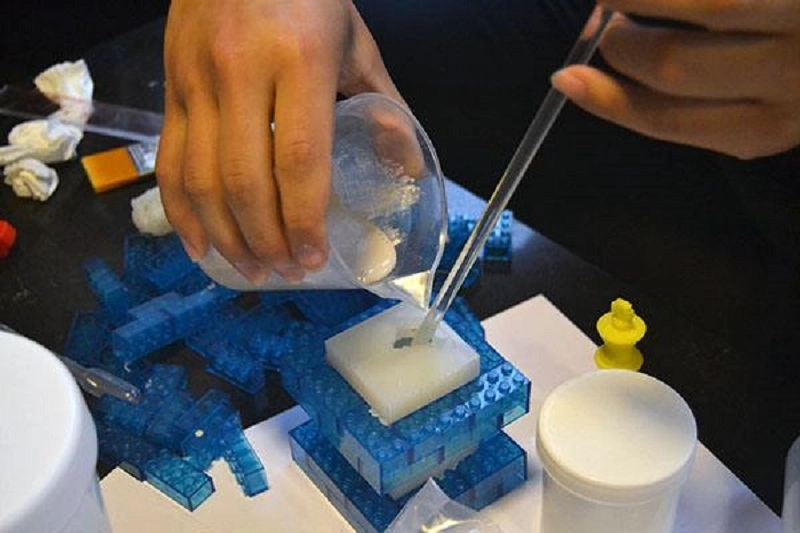
Silikonevakuumstøbning er en almindelig moderne proces, der er egnet til hurtig prototyping og produktion i små serier. Dele afformes hurtigt med en fremragende overfladefinish, og materialeegenskaberne er i overensstemmelse med silikone i masseproduktionskvalitet.
Defekter er dog uundgåelige – såsom luftbobler, ufuldstændig fyldning, overfladefejl og vridning. Denne proces er relativt følsom; selv mindre ændringer i materialer, forme eller vakuumniveauer kan forårsage alvorlige problemer.
Almindelige defekter i Silikone vakuumstøbning
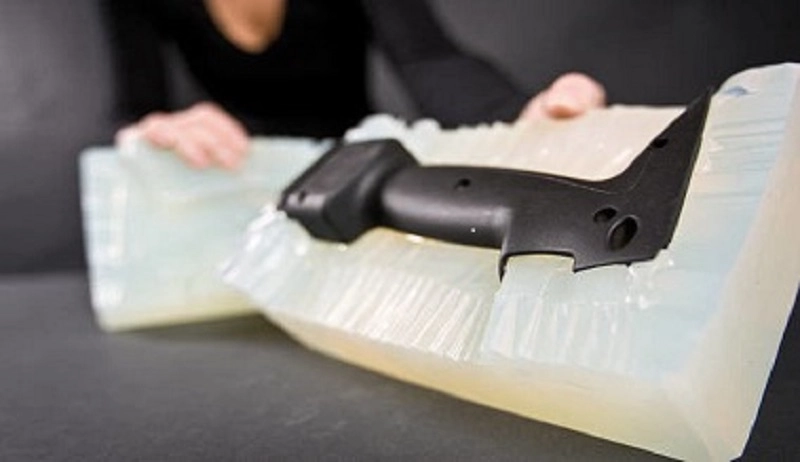
Har du nogensinde stødt på defekter i silikonevakuumstøbning? Eksempler omfatter bobler, overfladeruhed og flages. Hver af disse defekter kan påvirke udseende, dimensioner, mekaniske egenskaber eller produktionseffektivitet. At forstå disse defekter er det første skridt mod at eliminere dem.
Luftbobler (hulrum)
Indespærret luft danner hulrum. Indvendige porer svækker delens styrke, mens små huller i overfladen kompromitterer overfladefinishen. Der er flere årsager - utilstrækkelig afgasning, utilstrækkelig vakuumholdetid og forkert design af formens udluftningskanaler.
Forebyggende foranstaltninger omfatter korrekt afgasning. Harpiksen skal hvile i tilstrækkelig tid under vakuum. Formen skal være udstyret med udluftningskanaler, så luft kan slippe ud under harpikspåfyldningsprocessen. Vakuumniveauet skal opfylde materialets krav.
Korte skud
Når du åbner formen, opdager du, at den ikke er blevet fyldt, delen er ufuldstændig, og detaljeringsgengivelsen er dårlig. Årsagen er enkel. Det kan skyldes for høj harpiksviskositet eller utilstrækkelig materialeindsprøjtning. Alternativt kan blandingen være begyndt at hærde, før hulrummet var helt fyldt.
Udbedring af ufuldstændig påfyldning kræver procesjusteringer. Øg materialevolumenet. Reducer harpiksens viskositet gennem forvarmning. Forkort tidsintervallet mellem blanding og injektion.
Blink
Et tyndt lag harpiks siver ud langs delelinjen. Delens kanter er ujævne med for meget afskalning. Slid på mug kan forårsage lækage. Forkert justering kan føre til overløb af harpiksen. For højt injektionstryk kan tvinge harpiksen til at løbe over.
Flash er et symptom – din form skal vedligeholdes. Justeringen skal kontrolleres. Injektionstrykket skal tilpasses materialet og geometrien.
Warpage
Dele deformeres efter afformning. Store, tynde sektioner er mest sårbare. Flade komponenter krøller. Lange dele bøjer. Årsagen er forskellig hærdning eller kølespænding. Én sektion hærder hurtigere end en anden. Intern spænding trækker delen ud af form.
Forebyggelse fokuserer på ensartet hærdning. Juster ovntemperaturen. Sørg for jævn varmefordeling. Modificer emnets geometri for at reducere overgange fra tyk til tynd.
Overfladedefekter
Ridser. Huller. Ru pletter. Overfladen er ikke glat. Mastermønsteret kan have ufuldkommenheder. Formoverfladen kan være beskadiget. Selve harpiksen kan danne en ru overflade.
Løsningen er kvalitetskontrol i alle faser. Inspicer mastermønsteret. Beskyt formoverfladen. Kontroller harpiksforholdene.
Dimensionel unøjagtighed
Delene er uden for tolerancen. Hullerne flugter ikke. Grænsefladerne passer ikke sammen. Tre faktorer forårsager problemet. Krympning af silikoneformen. Krympning af harpiksen. Temperaturændringer under hærdning.
Kompensation kræver empiriske data. Mål krympning i formen og harpiksen. Juster mastermønsterets dimensioner i overensstemmelse hermed. Kontroller hærdningstemperaturen.
Ufuldstændig helbredelse
Delene forbliver bløde. De er klæbrige. De mangler mekanisk styrke. Årsagen er enkel: harpiksen tværbindes ikke fuldstændigt. Forkert blandingsforhold. Utilstrækkelig blanding. Dårlige hærdningsforhold. Kontaminering fra formslipmidler.
Løsningen er procesdisciplin. Kontroller harpiksforholdet. Forlæng blandetiden. Oprethold ovntemperaturen. Rengør formen mellem cyklusserne.
Farvevariation
Dele fra samme batch ser forskellige ud. En er lys. En er mørk. Pigmentblandingen er uensartet. Harpiksbatcher varierer. Hærdningsforholdene ændrer farven.
Standardisering virker. Brug forudvejede pigmentpakker. Kalibrer blandeudstyret. Kontroller hærdningscyklussen.
Disse otte defekter dækker de fleste problemer i silikonevakuumstøbning. Hver har en årsag. Hver har en løsning. Det næste afsnit viser, hvordan man implementerer disse løsninger.
Årsager til vakuumstøbningsfejl
Defekter er blot symptomer; de sande årsager ligger på et dybere niveau. Hvis kun de overfladiske problemer tages hånd om, vil problemet dukke op igen; kun ved at identificere den grundlæggende årsag kan problemet løses fuldstændigt. De følgende fem kategorier dækker de fleste årsager til fejl i silikonevakuumstøbning.
Materielle spørgsmål
Harpiks er nøglen til hele processen. Harpiks af dårlig kvalitet vil resultere i dele af underlødig kvalitet.
Udløbet harpiks har mistet sin reaktivitet, hvilket fører til ufuldstændig hærdning og efterlader delene bløde.
Forkerte blandingsforhold kan forårsage en støkiometrisk ubalance. For meget base vil gøre delene klæbrige; for meget hærdningsmiddel vil gøre dem sprøde.
Fugtforurening stammer fra et fugtigt opbevaringsmiljø. Vand reagerer med harpiksen og producerer bobler, der forringer de mekaniske egenskaber.
Dårlige opbevaringsforhold – høje temperaturer, lyspåvirkning og luft – kan forringe materialets egenskaber, selv før det kommer ind i formen.
Materialekompatibilitet kan føre til delaminering eller bindingsfejl mellem lag eller indsatser.
Det første skridt er at inspicere materialet. Hvis harpiksen er af dårlig kvalitet, vil intet andet hjælpe.
Problemer med formdesign
Formen bestemmer delens form. Forkert design vil uundgåeligt resultere i dårlig delkvalitet.
Placeringen af porten bestemmer strømmen af smeltet materiale. En forkert placering af porten kan forårsage turbulens. Turbulens fanger luft, hvilket fører til dannelse af luftlommer.
Utilstrækkelig ventilation forhindrer luft i at slippe ud. Trykluft, der ikke kan slippe ud, forårsager huller i delen.
Forkert design af skillelinjen kan resultere i flash eller rivning af delen under afstøbning.
Et dårligt formdesign kan forhindre harpiksen i at flyde jævnt, hvilket fører til utilstrækkelig fyldning og dermed vridning af delen.
En form er et produktionsværktøj, og dens design skal opfylde proceskrav.
Procesparameterfejl
Maskinen fungerer nøje i henhold til instruktionerne; forkerte indstillinger vil føre til forkerte resultater.
Er vakuummet for lavt? Luft fanget i harpiksen vil danne bobler.
Er hældehastigheden for høj? Turbulens fanger luft. Hældehastigheden er for langsom. Harpiksen hærder, før formen fyldes.
Hvis hærdningstemperaturen er for lav, vil reaktionen være ufuldstændig; hvis den er for høj, vil den få delen til at brænde.
Hvis hærdningstiden er for kort, vil delen ikke hærde tilstrækkeligt; hvis den er for lang, vil formen nedbrydes.
Hvis delen tages ud af formen for tidligt, vil den gå i stykker; hvis det tages for sent, vil den sætte sig fast i formen.
Hver parameter har et optimalt område. Så længe den forbliver inden for dette område, vil emnekvaliteten være tilfredsstillende; når den overstiger dette område, vil der opstå defekter.
Operatør fejl
Silikonevakuumstøbningsprocessen kan automatiseres, men operatøren er stadig meget vigtig.
Hvis manuelle operationer ikke er ensartede, starter maskinen fra en anden tilstand hver gang. Som følge heraf vil de færdige dele ikke være ensartede.
Hvis harpiksen ikke måles nøjagtigt, vil blandingsforholdet være forkert, og hærdningsresultatet vil ikke være som forventet.
Hvis harpiksen ikke blandes ordentligt, vil der blive noget ublandet harpiks tilbage i bunden af beholderen. Denne ublandet harpiks vil derefter flyde ind i formen, og emnet vil ikke hærde ordentligt.
Almindelige håndteringsfejl omfatter kontaminering fra hudolier, brug af for meget formfrigørelsesmiddel og utilsigtet tab af værktøj.
Den bedste måde at undgå disse problemer på er gennem korrekt træning, standard driftsprocedurer og omhyggelig overvågning.
Skimmelslid
Silikoneforme er slidstærke. Hver støbecyklus forårsager et vist slid.
Det første tegn er et glimt. Skillelinjen begynder at blive slidt, og harpiks begynder at lække fra formen. Derefter opstår dimensionsændringer. Formen bliver blødere og begynder at strække sig. Kritiske dimensioner begynder at ændre sig.
Efterhånden som formoverfladen slides, bliver emnets overflade ru, og fine detaljer går gradvist tabt. Emnets konsistens falder også. De første par dele er normalt gode, men de sidste par kan blive til skrot.
For at undgå disse problemer skal du holde øje med formens levetid og udskifte den på det rigtige tidspunkt. Brug den ikke ud over dens levetid.
Disse fem kategorier dækker de vigtigste årsager til defekter i silikonevakuumstøbning. Ved at finde og løse disse problemer på en systematisk måde kan defektrater reduceres, udbyttet forbedres, og produktionen kan forløbe mere gnidningsløst.
Sådan forebygger du defekter i silikonevakuumstøbning
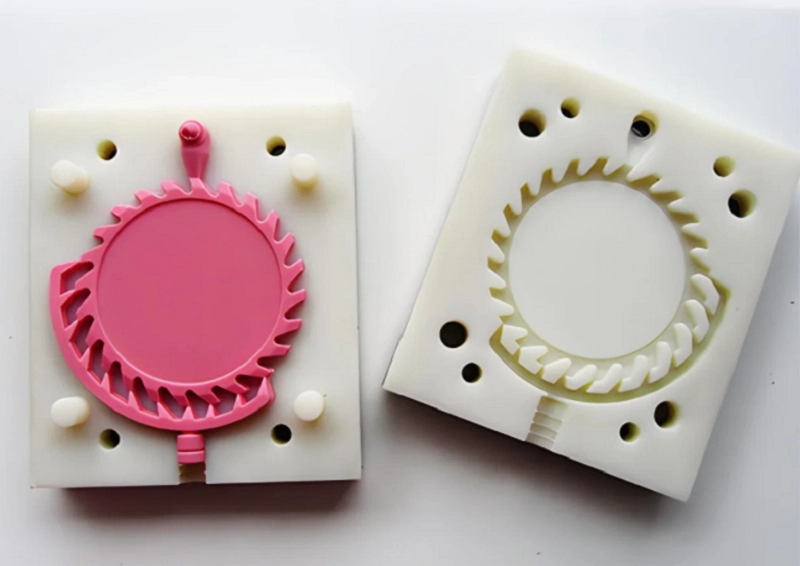
Forebyggelse koster meget mindre end omarbejde. Ved at løse de grundlæggende årsager til defekter på en systematisk måde kan udbyttet forbedres. De følgende ni områder dækker praktiske metoder, der har vist sig effektive inden for silikonevakuumstøbning.
Forbedre kvaliteten af mastermønsteret
Mastermønsteret definerer alt. Dets overfladefinish bliver overfladefinishen på den færdige del, og dets dimensionsnøjagtighed bestemmer de endelige tolerancer. Et dårligt mastermønster vil altid føre til dårlige dele.
Færdiggør mastermønsteret omhyggeligt. Slib og polér overfladen for at fjerne alle ridser.
Rengør mastermønsteret grundigt. Støv og fingeraftryk kan overføres til silikoneformen, og formen vil overføre disse defekter til alle støbte dele.
Kontrollér dimensionsnøjagtigheden. Mål kritiske funktioner, og bekræft, at mastermønsteret opfylder designkravene. Dette er det første kvalitetskontrolpunkt i produktionsprocessen. Ignorer det ikke.
Optimer Mould Design
Formen er fundamentet for hele processen. En veldesignet form gør produktionen mere gnidningsfri, mens et dårligt design vil føre til gentagne fejl.
Placer portene de rigtige steder, så harpiksen flyder jævnt og undgår turbulens, der kan skabe bobler.
Tilføj tilstrækkelige ventilationsåbninger. Luften skal slippe ud gnidningsløst, når harpiksen fylder formen. Dårlig ventilation eller blokerede ventilationsåbninger vil fange luft, hvilket forårsager hulrum og luftbobler.
Design delelinjen omhyggeligt. En dårlig placering af delelinjen kan forårsage flash og gøre afformning vanskeligere.
Et godt formdesign følger harpiksens naturlige strømning i stedet for at tvinge den mod strømmen.
Forbered harpiksen korrekt
Harpiksforberedelse er det vigtigste trin for at sikre ensartede produktionsresultater.
Brug en vægt til nøjagtig måling. Følg det korrekte blandingsforhold nøje.
Bland grundigt. Skrab siderne og bunden af beholderen for at sikre, at alle materialer er blandet jævnt. Dårlig blanding kan forårsage, at nogle områder forbliver uhærdede.
Udfør vakuumafgasning. Hold harpiksen under vakuum længe nok til at fjerne opløst luft. Det er ikke nok at fjerne overfladebobler. Luftbobler inde i harpiksen skal også fjernes.
Håndter materialerne forsigtigt. Forurening fra olie, fugt eller gammel harpiks kan beskadige hele partiet.
Kontrol af vakuumforhold
Vakuum bruges ikke kun til afgasning, men også til at hjælpe harpiksen med at fylde formen.
Indstil det korrekte vakuumniveau. Hvis vakuummet er for lavt, vil der være luft indespærret. Hvis det er for højt, kan harpiksen koge og skabe nye defekter.
Kontroller vakuumtiden. Harpiksen skal forblive under vakuum under både afgasning og hældning. Formen skal være fuldstændig evakueret, før harpiksen kommer ind.
Oprethold passende hærdningsforhold
Hærdning omdanner flydende harpiks til faste dele. Hvis forholdene ikke kontrolleres korrekt, hærder delene muligvis ikke helt eller kan blive deforme.
Kontroller ovntemperaturen. En temperaturforskel på blot et par grader kan ændre hærdningshastigheden. Ujævn temperatur inde i ovnen kan forårsage ujævn ydeevne.
Indstil den korrekte hærdningstid. Underhærdede dele vil være bløde og svage, mens overhærdede dele kan blive sprøde.
Overvåg miljøforholdene. Fugtighed og luftstrøm kan påvirke hærdningsresultatet.
Håndter silikoneforme forsigtigt
Silikoneforme er relativt skrøbelige. Forkert brug vil fremskynde formens slid.
Tag forsigtigt delen ud af formen. Tving ikke delen ud. Brug lufttryk, eller pil den forsigtigt af formen.
Undgå at bruge slibende værktøj til at rengøre formen. Hårde rengøringsmetoder kan beskadige formhulrummets overflade.
Opbevar formene fladt og rent. Beskyt dem mod lys, høje temperaturer og tryk.
Inspicer forme regelmæssigt. Kontroller for revner, slidte skillelinjer og overfladeældning. Udskift formen, før den begynder at producere defekte dele.
Designdele til fremstillingsevne
Oprethold ensartet vægtykkelse. Tykke sektioner kan krympe ujævnt, mens tynde sektioner muligvis ikke fyldes ordentligt.
Reducer underskæringer. Dybe underskæringer øger belastningen på formen under afformning og kan forårsage skader.
Tilføj afrundede hjørner. Skarpe hjørner skaber spændingspunkter og kan fange luft.
Forbedr strømningsvejene. Harpiksen skal nå alle detaljer i hulrummet. Designet bør ikke blokere harpiksstrømmen.
Standardiser driftsprocedurer
Dokumenter hvert trin, inklusive harpiksforberedelse, afgasning, hældning, hærdning, afformning og inspektion.
Togoperatører. Alle skal følge de samme driftsprocedurer. Forskelle i driftsmetoder kan forårsage variationer i delenes kvalitet.
Brug processtyring. Indstil procesparametre, overvåg dem løbende, og foretag justeringer, når de ændrer sig.
Udfør rutinemæssige kvalitetsinspektioner
Inspektion hjælper med at finde problemer tidligt. Jo tidligere et problem opdages, jo lettere er det at løse.
| Visuel inspektion | Overfladefejl kan normalt ses direkte, herunder revner, huller, afskalninger og farveforskelle. |
| Dimensionel måling | Kritiske dimensioner skal holdes inden for tolerancen. |
| Vægt sammenligning | Dele med indre hulrum vejer mindre end massive dele. |
| Samlingstest | Delene skal passe korrekt sammen. Hvis de ikke gør det, kan det være tegn på en ændring i processen. |
| Funktionstest | Dele skal opfylde de faktiske brugskrav og testes under forventede forhold. |
Disse ni forebyggelsesmetoder dækker hele silikonevakuumstøbningsprocessen. Anvend dem systematisk for at reducere defektrater, forbedre udbyttet og gøre produktionen mere stabil og forudsigelig.
Partner med NOBLE for silikone vakuumstøbningsløsninger
NOBLE er specialiseret i metal- og plastbearbejdning. Vores arbejde handler ikke kun om at fremstille dele. Det handler om at levere komplette løsninger. Kunder, der har brug for pålidelige komponenter og samlinger af høj kvalitet, vælger at samarbejde med os.
Vi støtter projekter fra de tidlige stadier, herunder designstøtte, prototyping, fremstilling, færdiggørelse og montering. Alle processer kan gennemføres under ét tag.
Vores ingeniørekspertise, avancerede forarbejdningskapaciteter og strenge kvalitetsstyring arbejder sammen for at holde hele processen sammenhængende. NOBLE hjælper kunder med effektivt at omsætte idéer til produktionsklare produkter.
Omfattende produktionskapaciteter fra design til montering
Én enkelt leverandør kan håndtere hele produktionskæden, hvilket eliminerer behovet for at koordinere flere produktionspartnere.
Designsupport og teknisk assistance hjælper med at optimere produktdesign, forbedre fremstillingsevnen og yde vejledning i materialevalg, hvilket øger produktionseffektiviteten.
Prototypeudvikling understøtter hurtig validering. Før man går over i fuldskalaproduktion, kan lavvolumenproduktionsløsninger bruges til at teste og forbedre designet.
Metalbearbejdning omfatter CNC-bearbejdning , pladefremstilling og overfladebehandling. Disse funktioner understøtter komplekse strukturer og snævre tolerancer.
Plastforarbejdning dækker flere fremstillingsteknologier, herunder silikonevakuumstøbning og sprøjtestøbning . Den rigtige plastfremstillingsmetode vælges baseret på produktets anvendelse.
Overfladebehandling og sekundær forarbejdning forbedrer yderligere produktets udseende og ydeevne, herunder belægninger, teksturer og yderligere efterbehandlingsoperationer.
Montering og integration af det endelige produkt sikrer en komplet levering. Ikke blot individuelle dele, men færdige samlinger klar til brug.
Kvalitetsstyring certificeret i henhold til internationale standarder
ISO 9001:2015 demonstrerer et ensartet kvalitetsstyringssystem, herunder proceskontrol, løbende forbedringer og kundetilfredshedsstyring.
ISO 13485:2016 understøtter fremstilling af medicinsk udstyr med kontrollerede processer, dokumentation, sporbarhed og strenge kvalitetskrav.
Disse certificeringer definerer NOBLEs daglige driftsstandarder. Kunder i krævende brancher stoler på disse systemer for pålidelig kvalitetssikring.
Ofte stillede spørgsmål
Hvor mange dele kan en silikoneform typisk producere?
En silikoneform producerer typisk 20 til 30 dele. Enkle dele kan nå op på omkring 40 dele. Komplekse designs eller dele, der forårsager mere slid under afformning, vil reducere formens levetid hurtigere.
Formens levetid afhænger også af harpiksens temperatur, hærdningsforhold og håndteringsmetoder. Overvåg formens ydeevne, og udskift formen, før defekter bliver hyppige.
Hvad forårsager bobler i vakuumstøbning?
Bobler kommer normalt fra utilstrækkelig afgasning. Harpiksen skal forblive under vakuum længe nok til at frigive opløst luft.
Luft fanget inde i formen er en anden almindelig årsag. Dårlig ventilation forhindrer luft i at slippe ud. Forkerte hældemetoder kan også introducere luft under harpiksoverførsel.
Kan skæve vakuumstøbte dele repareres?
Nogle deformerede dele kan repareres. Mild deformation kan korrigeres ved kontrolleret opvarmning og korrekt montering.
Dele med komplekse kurver eller alvorlig deformation kan dog normalt ikke repareres. Forebyggelse er bedre end reparation. Kontroller hærdningstemperaturen, og undgå pludselige overgange mellem tykke og tynde sektioner.
Hvor præcis er silikone vakuumstøbning?
Typiske dimensionstolerancer er mellem ±0.10 mm og ±0.30 mm. Kvaliteten af mastermønsteret bestemmer den maksimalt opnåelige nøjagtighed. Harpikskrympning forårsager dimensionsændringer, og formslid øger tolerancerne over tid.
Hvorfor slides silikoneforme?
Silikoneforme nedbrydes gradvist på grund af flere faktorer.
Gentagne støbecyklusser forårsager mekanisk udmattelse. Stress under afformning kan beskadige formhulrummets overflade. Kemikalier i harpiksen kan gradvist påvirke silikonens ydeevne, og høje temperaturer kan fremskynde formens ældning.







