
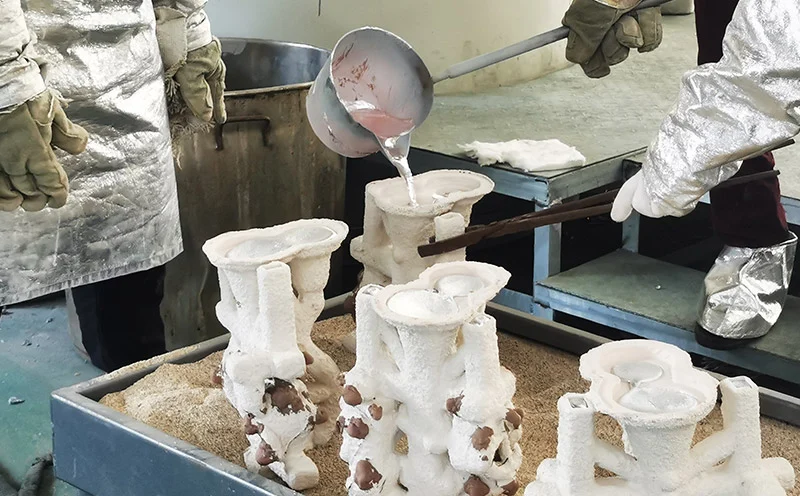
Vakuumstøbning med tabt voks er ikke nyt. Tabt voks-processen går tusinder af år tilbage. Men vakuumdelen er moderne. Der sker oxidation, der dannes porer, og i sidste ende svigter komponenterne under brug.
Vakuumteknologi fjerner luft og holder det smeltede materiale rent. Den keramiske form frigiver heller ingen gasser. De resulterende dele er tætte og fri for defekter. Af denne grund er luftfarts-, medicinal- og kraftproduktionsindustrien afhængig af vakuumstøbning med tabt voks til at fremstille kritiske komponenter.
Hvad er vakuumstøbning med tabt voks?
Definition
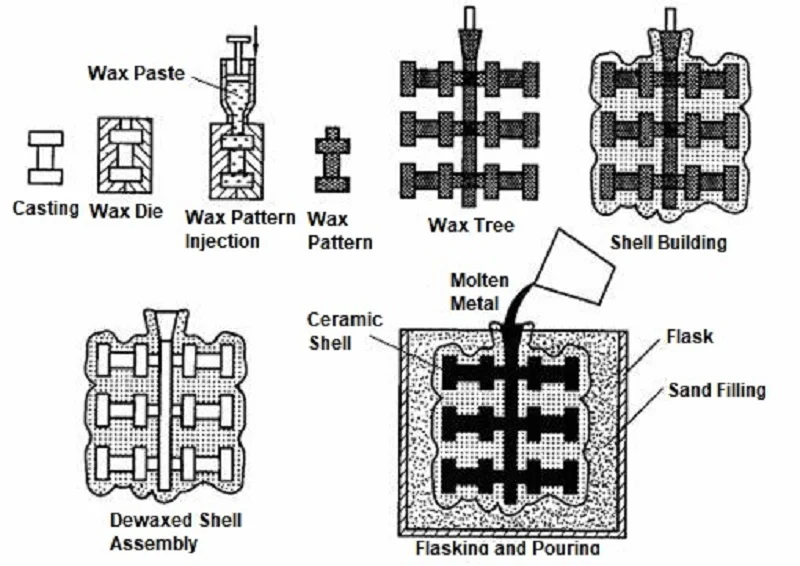
Delene starter med et voksmønster. Du belægger det med keramik. Du smelter voksen ud. Du har en form. Du hælder metal i. Det er investeringsstøbning.
Vakuumstøbning med tabt voks er den samme rækkefølge. Men støbningen sker i et vakuumkammer. Formen evakueres. Metallet smeltes under vakuum. Støbningen sker uden luftkontakt. Den simple forskel ændrer alt.
Hvorfor bruges vakuum
Fire grunde til brugen af støvsuger.
Reducer oxidation. Reaktive metaller danner øjeblikkeligt oxider, når de udsættes for luft. Titanium, zirconium og superlegeringer er særligt tilbøjelige til oxidation. Et vakuummiljø eliminerer iltkilden og holder metallet rent.
Forhindrer gasabsorption. Hydrogen og nitrogen kan opløses i smeltet metal og slippe ud under størkning, hvilket danner porøsitet. Vakuumprocessen fjerner disse gasser, før de kan forårsage problemer.
Forbedrer metalrenheden. Oxider og indeslutninger dannes under smeltning i fri luft; disse stoffer bliver fanget i støbegodset og fungerer som steder for revner. Vakuumsmeltning eliminerer disse kilder til forurening.
Fremstil tætte støbegods. Uden porøsitet er støbegodset fuldstændig tæt. De mekaniske egenskaber forbedres, udmattelseslevetiden forlænges, og komponenterne kan modstå påvirkningerne fra kritiske applikationer.
Forbedrede mekaniske egenskaber. Højere densitet betyder større styrke. Renere metal betyder bedre duktilitet. Kombinationen af disse to faktorer leverer en ydeevne, som luftstøbte dele ikke kan matche.
Vakuumstøbning med tabt voks tilbyder alle fem af disse fordele. Af denne grund er det blevet standardprocessen for turbineblade, medicinske implantater og strukturelle komponenter til luftfart. Vakuum er ikke en valgfri funktion - det er kernen i processen.
Trin-for-trin vakuumstøbningsproces med tabt voks
Trin 1 – Oprettelse af voksmønsteret
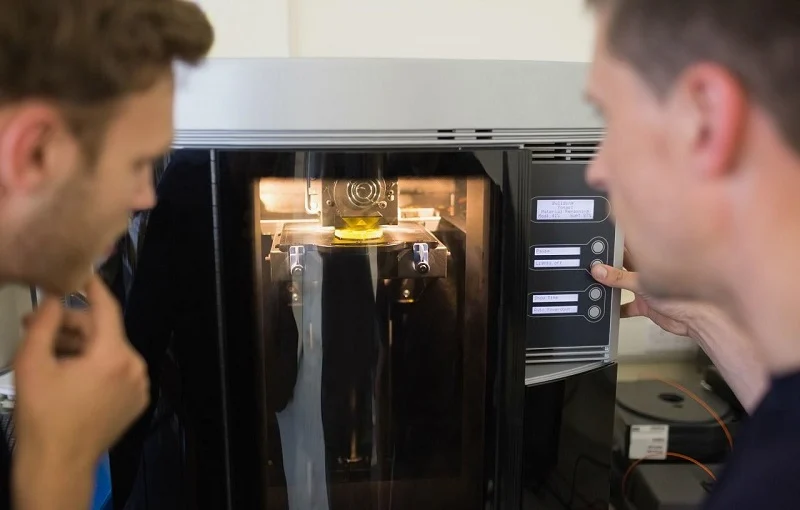
Smeltet voks hældes i en metalform. Denne form er præcisionsbearbejdet. Den smeltede voks udfylder hver eneste detalje og sikrer, at det resulterende voksmønster passer perfekt til formen. Den præcision, der opnås på dette trin, bestemmer præcisionen af den endelige støbning.
Flere modeller er samlet på en central indløbskanal. Denne trælignende struktur understøtter alle delene. Delenes orientering og afstand mellem dem er afgørende. Indløbskanalens design bestemmer, hvordan metallet strømmer ind i hvert hulrum. Et forkert trædesign kan forårsage væsketurbulens. Turbulens fanger gas, hvilket resulterer i kasserede dele.
Trin 2 – Opbygning af den keramiske skal
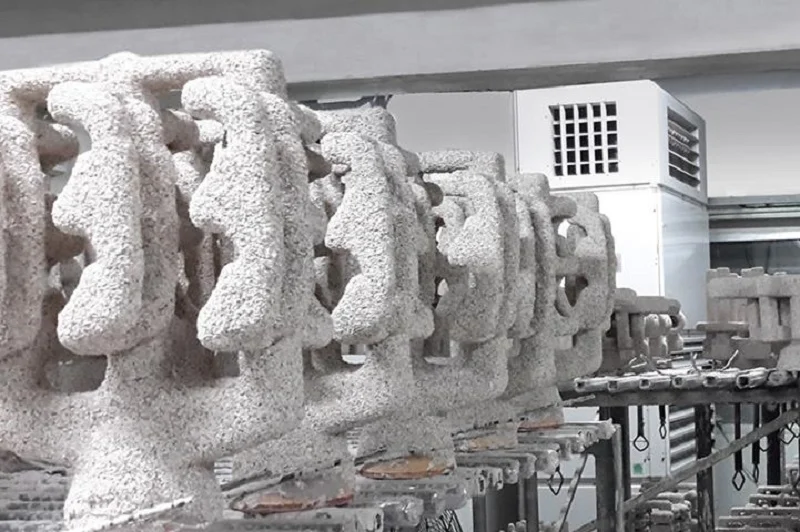
Dyp voksmønsteret i den keramiske opslæmning. Påfør derefter gipspulver på den våde overflade. Gentag cyklussen med nedsænkning og påføring af gips. Påfør først det næste lag, når det forrige er tørret. Standardprocessen involverer seks til otte lag. Tykkere skaller kan modstå mere barske støbeforhold.
Keramiske materialer vælges baseret på legeringen.
Silica er det primære materiale. Det er billigt og egnet til en bred vifte af legeringer.
Zircon kan modstå højere temperaturer og er modstandsdygtig over for termisk chok.
Alumina er kemisk stabilt og reagerer ikke med de fleste metaller.
Mullit skaber en balance mellem styrke og termisk stabilitet.
Yttriumoxid bruges til titanium. Det reagerer ikke med smeltet titanium. Dette er kritisk, fordi titanium opløser de fleste andre keramiske materialer.
Trin 3 – Afvoksning og granataffyring
Voksen skal forlade skallen, før den hældes. En autoklave udfører det første trin. Højtryksdamp smelter voksen. Den strømmer ud gennem indløbet. Skallen forbliver intakt.
Derefter går skallen ind i en ovn. Udbrændingscyklussen kører ved 800°C til 1000°C. Resterende voks brænder helt af. Keramikken sintrer og får styrke. Skallen bliver stiv nok til at modstå hældningen.
Det sidste trin er forvarmning af formen. Skallen opvarmes til støbetemperatur, før den kommer ind i vakuumkammeret. Varmt metal, der rammer en kold skal, skaber et termisk chok. Skallen revner. Metallet lækker ud. Forvarmning forhindrer dette.
Disse tre trin forbereder skallen til vakuumstøbning med tabt voks. Den næste fase – smeltning og hældning – sker inde i vakuumkammeret. Det er her, processen virkelig adskiller sig fra konventionel investeringsstøbning.
Trin 4 – Vakuumsmeltning og hældning
Den forvarmede skal placeres i vakuumkammeret. Kammeret forsegles, og luften evakueres. Trykket reduceres til 10⁻² til 10⁻⁴ millibar – en næsten vakuumtilstand.
Vakuuminduktionssmeltning finder sted i det samme vakuumkammer. En induktionsspole omgiver diglen og smelter metallet. Da det smeltede metal ikke udsættes for ilt eller nitrogen, forbliver det rent.
Vakuumhældning indebærer at vippe vakuumkammeret og diglen, så det smeltede metal strømmer ind i formen. Hele processen foregår under vakuumforhold, hvilket forhindrer oxidation og gasabsorption, og sikrer, at metallet fylder formen.
Dette trin er centralt for støbning med vakuumstøbning af tabt voks. Vakuum spiller to afgørende roller: det fjerner opløste gasser fra det smeltede metal og forhindrer nye gasser i at trænge ind. Resultatet er en tæt, defektfri støbning.
Trin 5 – Køling og størkning
Afkølingen starter efter hældningen. Hastigheden er vigtig.
Hurtig afkøling resulterer i fine korn – fine korn betyder højere styrke. Termisk belastning kan dog forårsage revner i tyndvæggede sektioner.
Langsom afkøling resulterer i grovere korn – grovere korn betyder bedre krybemodstand ved høje temperaturer. Turbineblade kræver denne egenskab.
Retningsbestemt størkning styrer kornorienteringen. Når formen trækkes ud af ovnen, fjernes varme fra den ene ende. Kornene vokser parallelt med udtrækningsretningen. Krybestyrken forbedres dermed.
Enkeltkrystalstøbegods repræsenterer det ultimative i denne henseende. Med kun et enkelt korn og ingen korngrænser forekommer der ikke korngrænseglidning ved høje temperaturer. Denne proces bruges til at fremstille turbinevinger med de mest krævende krav. Vakuumstøbning med tabt voks er den eneste metode til at producere sådanne vinger.
Trin 6 – Fjernelse og efterbehandling af skal
Den keramiske skal fjernes. Hoveddelen brækkes fra hinanden ved mekanisk påvirkning. En vandstråle fjerner de resterende lag. På dette tidspunkt blotlægges delen.
Delen skæres væk fra indløbet; operatører bruger typisk en slibeskive eller en båndsav til at udføre denne operation. På dette trin er overfladen af indløbsområdet ru, så operatøren fjerner overskydende materiale gennem bearbejdning.
Derefter følger varmebehandling. Opvarmning og afkøling bruges til at give delen de korrekte mekaniske egenskaber: styrke, duktilitet og hårdhed. Specifikke parametre afhænger af legeringstypen.
Bearbejdning bringer kritiske overflader til deres endelige dimensioner. Tolerancer, som støbegodset ikke kan overholde, opnås ved skæring. Områder, der kræver glatte overflader, slibes.
Inspektion er det sidste trin. Det omfatter dimensionskontrol, røntgeninspektion for interne defekter, penetrantprøvning for overfladerevner og ultralydsprøvning for porøsitet i undergrunden. Kun dele, der består alle inspektioner, sendes.
Disse seks trin definerer fuldt ud hele processen med vakuumstøbning med tabt voks fra start til slut. Hvert trin er uundværligt, og hvert trin påvirker de efterfølgende processer. Vakuumteknologi er på ingen måde en lille detalje; det er netop det, der gør det muligt at anvende denne proces med succes på kritiske legeringer.
Almindelige metallegeringer brugt i vakuumstøbning med tabt voks
Rustfrit stål
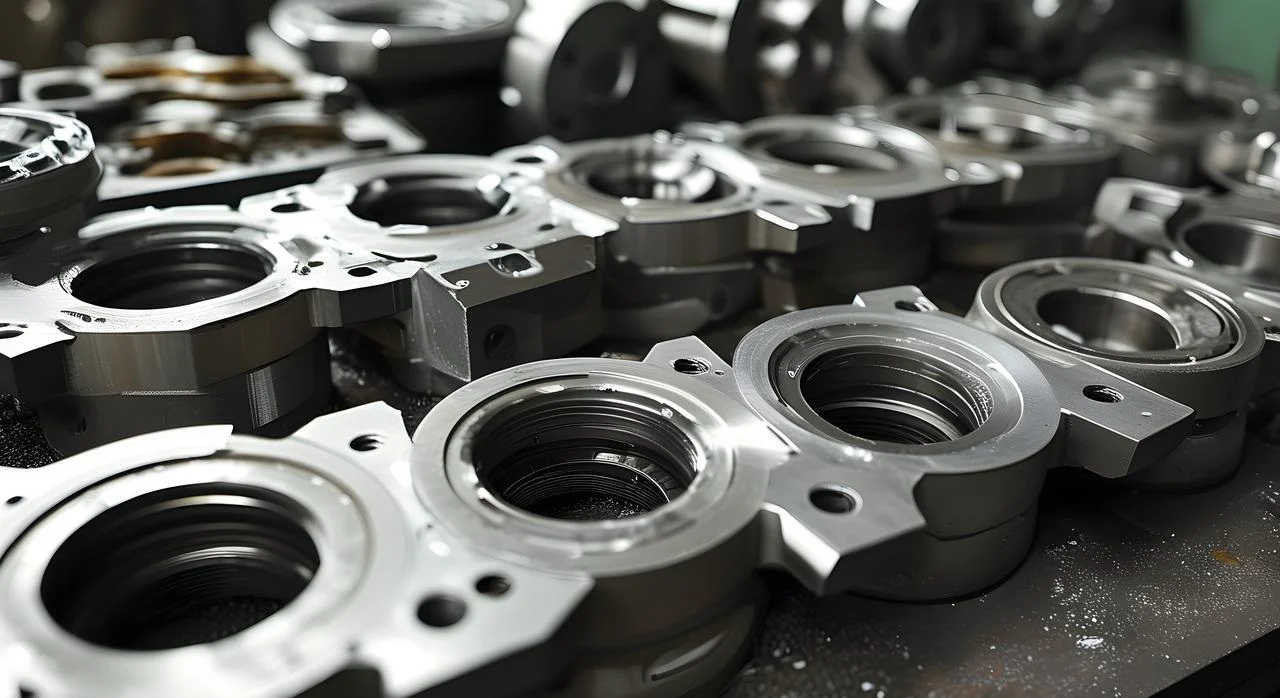
Rustfrit stål er det primære materiale. Til dele, der kræver korrosionsbestandighed og moderat styrke, anvendes typisk vakuumstøbningsprocessen. Pumpehuse, ventilhuse og maritim hardware er typiske eksempler.
Dens fordel ligger i den ensartede kvalitet. Vakuummiljøet fjerner brint. I rustfrit stål støbt ved atmosfærisk tryk kan brint forårsage små huller og porøsitet. Dele produceret ved vakuumstøbning er af pålidelig kvalitet.
Ulemperne? Rustfrit stål har ikke lige så strenge krav til vakuumprocesser som titanium. For dele med simple geometrier er vakuumstøbning muligvis ikke omkostningseffektivt.
Værktøjsstål
Værktøjsstål bruges i skæreværktøjer, matricer og slidkomponenter. Dets høje indhold af kulstof og legeringer giver hårdhed. Varmebehandling anvendes til at opnå dets endelige egenskaber. Vakuumstøbningsprocessen producerer en ren mikrostruktur, der er fri for oxider og indeslutninger og udviser ensartet varmebehandlingsrespons.
Slidstyrke er dens primære egenskab. Den rene mikrostruktur sikrer ensartet karbidfordeling, hvilket forlænger komponenternes levetid. Kravet om vakuumstøbning stammer fra denne legerings følsomhed over for ilt.
Nikkelbaserede superlegeringer
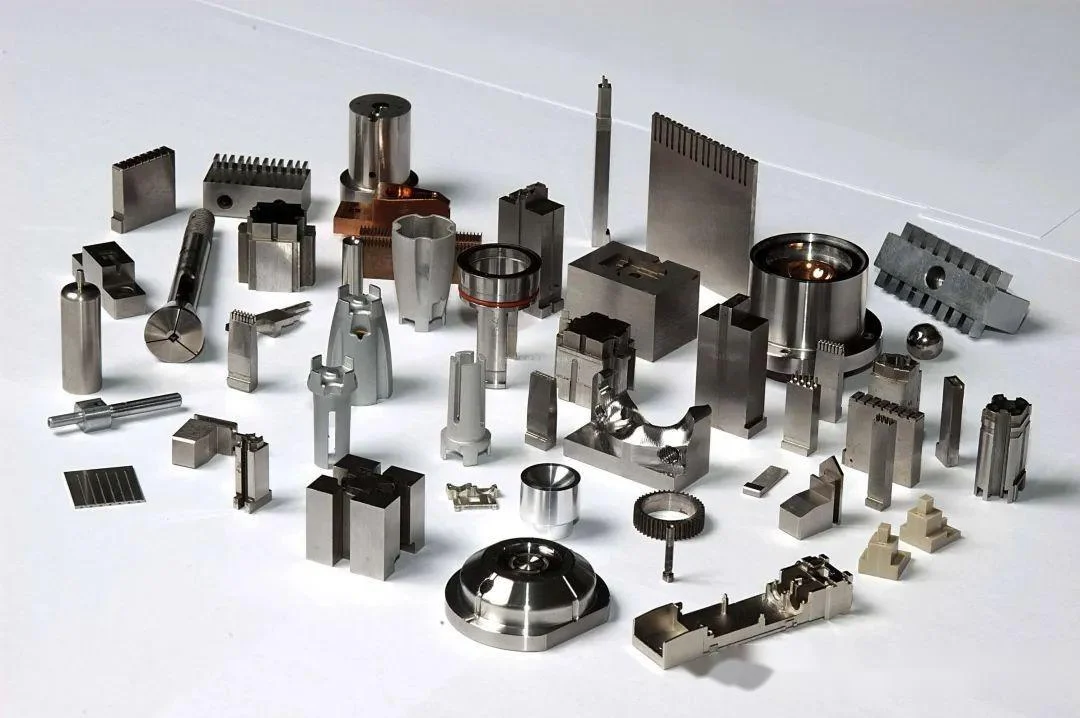
Inconel 718, Waspaloy og René-legeringer. Disse er højtemperaturmaterialer, der bevarer deres styrke ved temperaturer fra 700°C til 1000°C. De anvendes i turbineblade, forbrændingskamre og udstødningsdyser.
Deres ydeevne er exceptionel: krybemodstand, oxidationsmodstand og udmattelsesstyrke. Hvad er begrænsningerne? De er dyre, vanskelige at bearbejde og kræver vakuumstøbning.
Vakuumstøbning med tabt voks er standardstøbemetoden for disse legeringer. Konventionel støbning ville beskadige disse legeringer, så vakuumprocesser er afgørende.
Koboltbaserede legeringer
Koboltlegeringer tilbyder slidstyrke og høj temperaturstyrke. Stellit er den mest almindelige. Ventilsæder, bøsninger og kirurgiske instrumenter.
Egenskaberne stammer fra dannelsen af hårdmetal. Kromkarbider giver hårdhed. Legeringerne modstår rivning og korrosion. Industrielle anvendelser omfatter pumpehjul, ekstruderingsdyser og turbinevinger.
Titanium legeringer
Titanium er den højtydende løsning. Ti-6Al-4V er standarden. Styrke-til-vægt-forholdet er fremragende. Biokompatibilitet gør det ideelt til implantater.
Kravet til vakuumstøbning med tabt voks er absolut. Titanium absorberer ilt og nitrogen i luften. Den resulterende sprødhed ødelægger duktiliteten. Vakuumet beskytter smelten. Delen bevarer sine egenskaber.
Aluminium legeringer
Aluminium er mindre almindeligt i vakuumstøbning. Oxidfilmen er beskyttende. Men hydrogenporøsitet er et problem. A356 og AlSi10Mg drager fordel af vakuumafgasning.
Anvendelserne er vægtkritiske. Beslag til luftfart og affjedringskomponenter til biler. Vakuumet forbedrer egenskaberne. Men omkostningerne er ofte svære at retfærdiggøre. Luftstøbning er normalt tilstrækkeligt til aluminium.
Hvorfor vælge NOBLE til vakuumstøbning med tabt voks og præcisionsfremstilling?
NOBLE specialiserer sig i præcisionsfremstilling af metal og plast. Arbejdet går til kunder på tværs af flere brancher – medicin, luftfart, bilindustrien og industrien. Specialfremstillede komponenter af høj kvalitet er standardleverancen.
End-to-End produktionstjenester
Processen starter før produktionen. Produktdesignsupport opdager problemer tidligt. Design for Manufacturing (DFM)-gennemgange optimerer delen til processen. Vejledning i materialevalg sikrer den rigtige legering til applikationen.
Rapid prototyping validerer designet før værktøjsfremstilling. Derefter begynder produktionen. Vakuumstøbning med tabt voks skaber komplekse, defektfri metaldele. CNC-bearbejdning bringer kritiske overflader til endelige tolerancer. Plastsprøjtestøbning håndterer polymerkomponenter i store mængder. Overfladebehandling tilføjer korrosionsbestandighed og æstetik.
Kvalitetskontrol sker under hele processen. Samling bygger delsystemer. Emballering og logistik sender det færdige produkt.
Én leverandør håndterer alt dette. Fra koncept til færdig del. Ingen overdragelser. Ingen huller. Én kontaktperson.
Kvalitet, du kan stole på
Kvalitetssystemet er certificeret og dokumenteret.
ISO 9001:2015 dækker generel kvalitetsstyring. Konsistente processer. Dokumenteret inspektion. Sporbare optegnelser.
ISO 13485:2016 tilføjer den strenghed, der kræves til fremstilling af medicinsk udstyr. Strengere sporbarhed. Strammere procesvalidering. Ingen afvigelser.
Partner med NOBLE
Ingeniørteamet står til rådighed for at hjælpe. Materialevalg. Optimering af fremstillingsevne. Prototyping. Fuldskalaproduktion. Kontakt NOBLE med specifikke krav. Teamet vil levere den rette løsning til applikationen.
Ofte stillede spørgsmål
Hvad er vakuumstøbning med tabt voks?
En proces, hvor smeltet metal hældes i en keramisk skal under vakuum. Voksmønsteret smelter først. Vakuumet eliminerer oxidation og gasporøsitet.
Hvorfor anvendes vakuum i investeringsstøbning?
For at forhindre oxidation og gasabsorption i reaktive metaller og superlegeringer. Vakuumet fjerner også opløste gasser fra smelten før størkning.
Hvilke materialer kan støbes ved hjælp af vakuumstøbning med tabt voks?
Rustfrit stål, værktøjsstål, nikkelbaserede superlegeringer, koboltbaserede legeringer, titanlegeringer og nogle aluminiumskvaliteter. Processen er kritisk for materialer, der reagerer med luft.
Hvad er det bedste keramiske skalmateriale?
Det afhænger af legeringen. Silica og zircon fungerer til de fleste ståltyper. Yttriumoxid bruges til titanium, fordi det ikke reagerer med det smeltede metal.
Kan titanium vakuuminvesteringsstøbes?
Ja. Titanium skal støbes under vakuum eller inert gas. Enhver iltoptagelse gør materialet sprødt og ødelægger duktiliteten.
Hvad er forskellen mellem investeringsstøbning og vakuumstøbning investering støbning?
Investeringsstøbning er den generelle proces. Vakuumstøbning med tabt voks er en specifik version, hvor smeltning og hældning sker under vakuum for reaktive og højtydende legeringer.
Er vakuumstøbning med tabt voks dyrt?
Ja. Udstyret, værktøjet og processtyringen er dyre. For kritiske dele af høj værdi er omkostningerne berettiget af de fejlfri resultater.
Hvilke industrier bruger vakuuminvesteringsstøbning?
Luftfart, medicinsk udstyr, kraftproduktion, bilindustrien og forsvar. Enhver branche, hvor fejl i dele ikke er acceptabel.







