
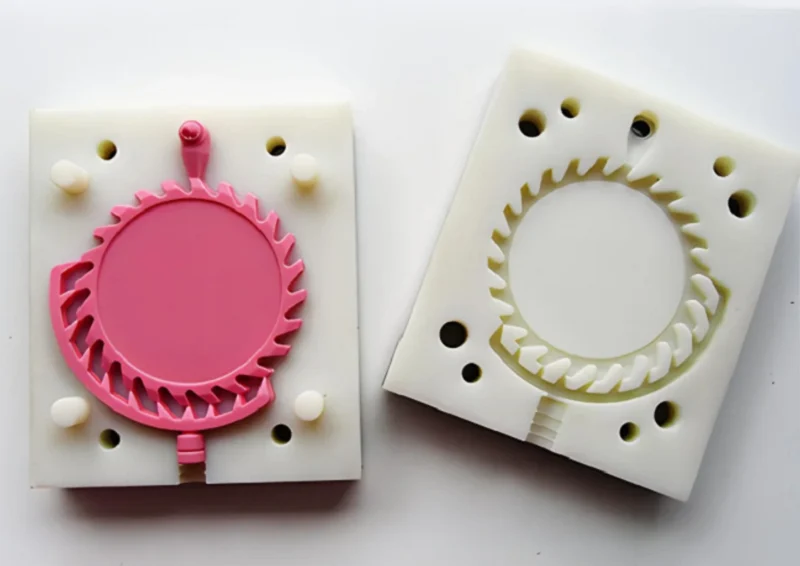
Silikonevakuumstøbning er en metode til fremstilling af små partier af plastikdele. Et mastermønster ligger i en æske. Flydende silikone hældes over det. Silikonen hærder til en fleksibel form. Masteren kommer ud. Harpiksen sættes i. Vakuum trækker luften ud. Delen hærder. Du får en kopi.
Denne proces bruges i vid udstrækning i prototypefremstilling og produktion af små serier. Hvorfor? Det er hurtigt – forme kan produceres på blot et par dage. Det er billigt – disse forme koster mindre end stålforme. Og kvaliteten er høj – udseendet og følelsen af det færdige produkt kan ikke skelnes fra masseproducerede sprøjtestøbte dele.
Denne guide dækker hele processen. Du vil lære, hvornår du skal bruge silikonevakuumstøbning, og hvornår du skal vælge andre metoder.
Definition af silikone vakuumstøbning
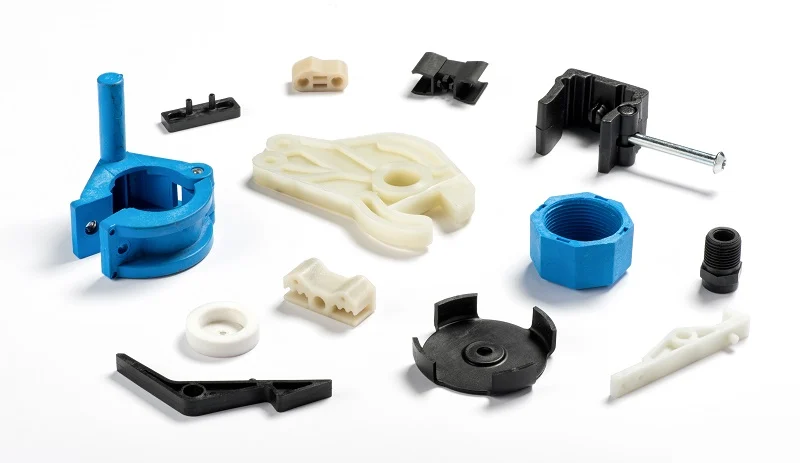
Silikonevakuumstøbning bruger en fleksibel silikoneform til at producere plastikdele. Et mastermønster – typisk 3D-printet eller maskinbearbejdet – ophænges i en beholder. Flydende silikone hældes omkring det. Silikonen hærder. Masteren fjernes. Det resulterende hulrum er et perfekt negativ af originalen.
Støbematerialet er anderledes. Harpiks – polyurethan, epoxy eller lignende – hældes i silikoneformen. Vakuum trækker luft ud. Harpiksen hærder. Delen kommer ud. Silikonen bøjer. Underskæringer slippes uden at blive beskadiget.
Sondringen er afgørende. Formen er af silikone. Fleksibel. Blød. Det gør støbningen mulig. Støbematerialet er af stiv plastik. Hård. Holdbar. To forskellige materialer. To forskellige funktioner. Én proces forbinder dem.
Dette er kernen i silikone vakuumstøbning. En fleksibel form til stive dele. Begrænset mængde. Høj kvalitet. Hurtig leveringstid.
Silikone vakuumstøbningsproces trin for trin
Trin 1: Oprettelse af mastermodellen
Masteren er udgangspunktet. Hver støbt del kopierer den. Ufuldkommenheder på masteren viser sig på hver kopi. Ridser, ru overflader, dimensionsfejl – alt overføres direkte.
Masteren er typisk 3D-printet eller CNC-maskineret. SLA-printning giver en glat overflade. CNC-bearbejdning giver snævre tolerancer. Valget afhænger af kravene til delen. Masteren skal kunne modstå silikonehældningen. Den ligger i væsken. Den fjernes. Den må ikke deformeres.
Trin 2: Fremstilling af silikoneformen
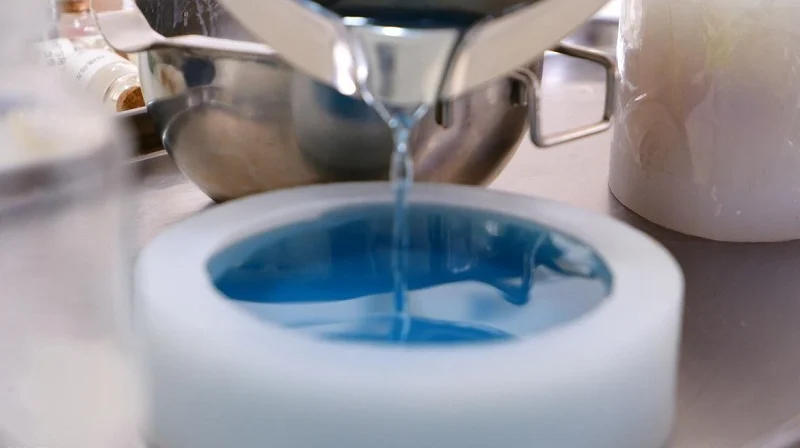
Flydende silikone hældes rundt om masteren. Den udfylder alle underskæringer. Den genskaber alle overfladedetaljer. Når masteren er hærdet, trækkes den ud. Hulrummet er et negativ af originalen.
Formmaterialet er vigtigt. Shore-hårdheden bestemmer fleksibiliteten. En blødere form frigiver let komplekse underskæringer. En hårdere form har snævrere tolerancer. Silikonen skal modstå støbeharpiksen. Den må ikke svulme op eller nedbrydes efter gentagne hældninger.
Trin 3: Vakuumafgasning og harpiksstøbning
Harpiksen blandes. Luftbobler bliver fanget i væsken. Vakuumkammeret trækker dem ud. Harpiksen bliver tæt og klar.
Derefter hældes harpiksen i silikoneformen. Kammeret lukker. Vakuumet trækker igen. Harpiksen strømmer ind i alle hulrum. Ingen luft i luften. Ingen hulrum. Silikonevakuumstøbning er afhængig af dette trin for ensartede resultater.
Trin 4: Hærdning og afformning
Harpiksen hærder ved stuetemperatur eller i en ovn ved lav temperatur. Hærdningstiden afhænger af harpiksystemet. Hurtigere hærdning genererer varme. Langsommere hærdning reducerer krympning.
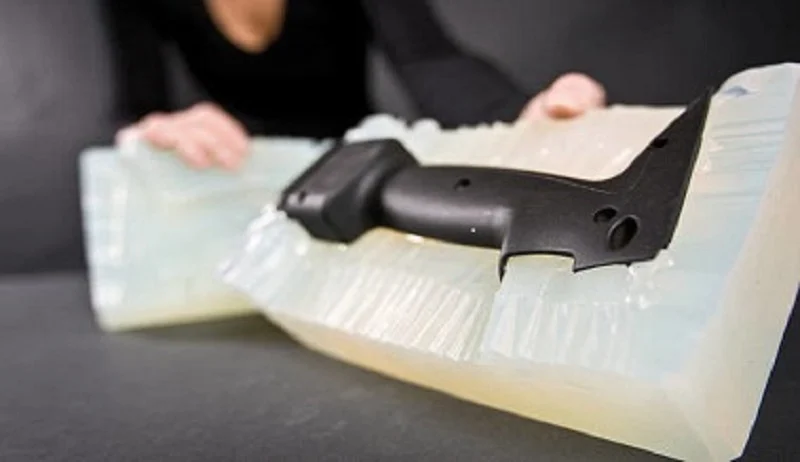
Afformning er omhyggeligt arbejde. Silikonen bøjer. Delen slipper. Ingen kraft. Ingen lirkning. Formen forbliver intakt. Den kan bruges igen. Korrekt afformning forlænger formens levetid. En iturevet form kan ikke repareres.
Trin 5: Efterbehandling og Overfladebehandling
Den støbte del er ikke den færdige del. Overskydende materiale ved støbeporten skal fjernes. Overfladeskader skal slibes eller poleres. Maling og teksturer påføres.
Nogle dele kræver sekundære operationer. Gevindskæring af huller. Limning af skær. Maling af overflader. Efterbehandlingstrinnet forfiner delen til sin endelige form og funktion.
Disse fem trin definerer arbejdsgangen for vakuumstøbning af silikone. Hvert trin påvirker det næste. Masteren bestemmer delen. Formen bestemmer detaljen. Vakuumet bestemmer densiteten. Efterbehandlingen bestemmer finishen. Alle fem skal udføres korrekt.
Materialer anvendt i silikone vakuumstøbning
Silikonegummi til Skimmelfremstilling
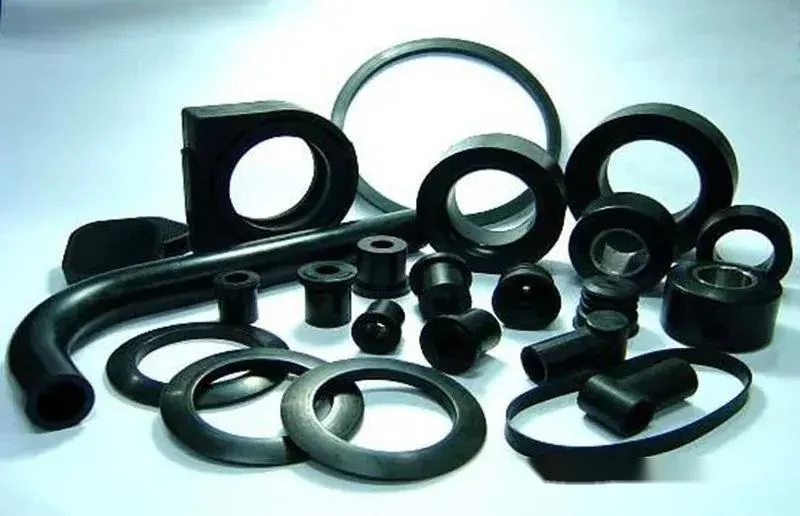
Formmaterialet er silikone. Det er fleksibelt. Det er holdbart. Det indfanger fine overfladedetaljer. Det udligner underskæringer uden at beskadige dem.
Ikke alle silikonegummier er ens. Shore-hårdheden varierer fra blød (A20) til fast (A60). En blødere form håndterer komplekse underskæringer. En fastere form holder på strammere dimensioner. Valget afhænger af delens geometri. Silikonen skal også modstå støbeharpiksen. Nogle harpikser angriber formen. Den forkerte silikone nedbrydes efter et par hældninger.
Polyurethan støbeharpikser
Støbeharpiksen er polyurethan. Det er et tokomponentsystem. Bland det. Hæld det. Det hærder. De mekaniske egenskaber kommer fra formuleringen.
ABS-lignende harpikser efterligner sprøjtestøbt ABS. Stiv. Robust. God slagfasthed.
PP-lignende harpikser simulerer polypropylen. Semifleksibel. Kemikalieresistent. God til levende hængsler.
PC-lignende harpikser kopierer polycarbonat. Høj styrke. Høj varmeafbøjning. God til strukturelle dele.
Gummilignende harpikser er bløde. Fleksible. De simulerer TPE eller silikone. Pakninger, greb og tætninger.
Transparente harpikser er klare. Den optiske klarhed varierer. Nogle er krystalklare. Andre har et let gult skær. De bruges til linser og lysledere.
Flammehæmmende materialer opfylder UL 94 V-0-klassificeringerne. Anvendes i elektriske og bilindustrien.
Harpiksen bestemmer delens ydeevne. Vælg den rigtige til dit silikonevakuumstøbningsprojekt.
Farve- og overfladeteksturmuligheder
Tilsæt farvestoffet til harpiksen inden støbning. Farven er ensartet i hele emnet, hvilket eliminerer behovet for maling.
Overfladeteksturen er afledt af prototypen. Silikone kan præcist genskabe denne tekstur. Matte overflader, blanke overflader og teksturerede mønstre i teknisk kvalitet kan alle overføres fuldt ud til den støbte del. Delen ligner en masseproduceret komponent. Dette er den sande værdi af silikonevakuumstøbning. Det er ikke blot en prototype, men en præproduktionsprøve. Dens udseende og følelse kan ikke skelnes fra det endelige produkt.
Fordele ved silikone vakuumstøbning
Lave værktøjsomkostninger
Formene er lavet af silikone. I modsætning til stål- og aluminiumsforme er dette materiale billigt og hurtigt at producere, og formomkostningerne er kun en brøkdel af sprøjtestøbningens. Til prototypefremstilling og produktion i små serier er denne metode omkostningseffektiv og kræver ingen betydelige kapitalinvesteringer.
Hurtig leveringstid
Silikoneforme kan færdiggøres inden for et par dage. Når masterformen er færdig, og silikonen er hældt, kan produktionen efter hærdning natten over begynde den allerførste dag. Dette forkorter tiden til markedet og fremskynder tempoet i design-iterationer.
Fremragende overfladefinish
Silikonen genskaber masteren præcist. Hver ridse. Hver tekstur. Hver polering. Den støbte del matcher masterens overflade. Glatte, kosmetiske overflader er standard.
Gengivelse med høj detaljegrad
Fine detaljer gengives pålideligt. Ribber, tekst, mikroriller ... silikone udfylder hver eneste fordybning. Harpiks udfylder hver eneste detalje, hvilket resulterer i et færdigt produkt, der ligner originalen.
Fleksibelt formdesign til komplekse geometrier
Silikone er fleksibelt, hvilket gør det muligt at fjerne dele fra formen uden at beskadige affasningerne. Når formen åbnes, skubbes delene ud uden behov for hjælpeværktøjer såsom skydere eller udstøderstifter. Sammenlignet med stive forme gør vakuumstøbning af silikone det lettere at producere dele med komplekse former.
Ideel til Lav-volumen produktion
Ved 3D-printning kan ordrer med for høje produktionsvolumener tage uger at printe, og prisen pr. enhed er for høj; ved sprøjtestøbning er produktionsvolumenerne for lave til at tjene formomkostningerne ind. Silikonevakuumstøbning falder lige midt imellem og udfylder dette hul. Det er dens fordel: den tilbyder en moderat pris og moderat hastighed, hvilket gør den lige tilpas til den passende produktionsvolumen.
Begrænsninger ved silikonevakuumstøbning
Begrænset skimmellevetid
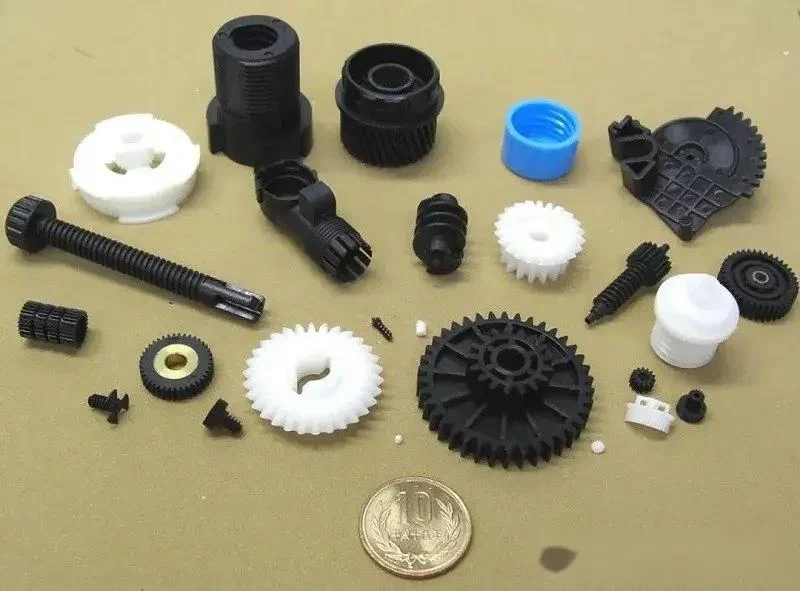
Silikoneforme kan typisk kun producere 20 til 30 dele. Hvis geometrien er enkel, og harpiksens egenskaber er milde, kan dette tal nogle gange nå op på 50. Derefter begynder formen at ældes. Overfladen bliver ru, detaljerne bliver slørede, og dimensionerne forskydes. Silikoneforme er forbrugsvarer, der anvendes i silikonevakuumstøbning; de er ikke produktionsværktøjer.
Lavere dimensionsstabilitet end metalværktøj
Silikone er fleksibelt. Det bøjer under tryk. Denne bøjning forårsager dimensionsændringer. Derfor vil dele, der fjernes fra formen, afvige en smule fra prototypen. Efterhånden som formen ældes, øges denne uoverensstemmelse gradvist. Metalforme bøjer ikke og opretholder dimensionsstabilitet. Silikonevakuumstøbning er en proces, der ofrer langsigtet stabilitet til gengæld for hastigheds- og omkostningsfordele.
Materialeegenskaber sammenlignet med sprøjtestøbte plasttyper
Disse harpikser efterligner egenskaberne ved produktionsplast, men kan ikke fuldt ud matche dem. De har lavere slagstyrke, lavere varmeafbøjningstemperaturer og kortere udmattelseslevetid. Selvom visse harpikssystemers ydeevne nærmer sig ABS eller polypropylens, kan de ikke fuldt ud erstatte dem. Disse dele er beregnet til prototypefremstilling, ikke masseproduktion.
Begrænsninger i produktionsvolumen
Produktionsvolumen er en afgørende faktor. Silikonevakuumstøbning er egnet til serier på 10 til 50 dele. Når produktionen overstiger 100 stykker, bliver processen økonomisk urealistisk. Forme slides, og udskiftning af dem øger omkostningerne, hvilket fører til højere enhedsomkostninger. For mængder over en vis tærskel er sprøjtestøbning mere omkostningseffektivt; for mængder under denne tærskel er 3D-printning hurtigere.
Silikone vakuumstøbning har et klart defineret driftsområde. Brug den venligst inden for dette område. Hvis du overskrider dette område, skal du vælge en alternativ metode. Dette er ikke en fejl, men snarere en begrænsning af processen.
Silikone vakuumstøbning vs. Sprøjtestøbning
Omkostningssammenligning
Silikoneforme er billige og koster kun et par tusinde dollars. Sprøjtestøbninger er derimod dyre og koster titusindvis af dollars og nogle gange endda hundredtusindvis af dollars. Enhedsomkostningerne tegner et andet billede: enhedsomkostningerne ved sprøjtestøbning er lavere, mens omkostningerne ved silikonevakuumstøbning er højere. Nulpunktet for de samlede omkostninger afhænger af produktionsvolumen. Hvis der produceres 50 enheder, er vakuumstøbning billigere; hvis der produceres 10,000 enheder, giver sprøjtestøbning en større omkostningsfordel.
Produktionshastighed
Silikoneforme kan produceres på blot et par dage. Det første parti dele kan produceres inden for en uge. Sprøjtestøbninger tager derimod flere måneder – typisk otte til seksten uger. Dette efterfølges af prototyping, derefter justeringer og endelig masseproduktion. Det er netop her, forskellen i time-to-market ligger. Silikonevakuumstøbning fremskynder udviklingsprocessen, mens sprøjtestøbning forsinker den.
Del kvalitet
Både silikonevakuumstøbning og sprøjtestøbning kan producere dele af høj kvalitet. Deres kvalitetsmålinger er forskellige. Silikonevakuumstøbning opnår en fremragende overfladefinish og kan gengive fine detaljer, mens sprøjtestøbning tilbyder bedre dimensionsstabilitet og opretholder snævre tolerancer, selv efter millioner af cyklusser. Materialeegenskaberne ved de to processer er også forskellige: sprøjtestøbning bruger termoplast af industriel kvalitet, hvorimod vakuumstøbning bruger polyurethanharpiks. Selvom disse to harpikser er ens, er de ikke ens.
Bedste produktionsvolumener
Produktionsvolumen bestemmer valget af fremstillingsproces. Silikone vakuumstøbning: 10 til 100 stk. Sprøjtestøbning: 1,000 stk. eller mere. Situationen mellem disse to er mindre entydig. Det specifikke valg afhænger af delens kompleksitet, materialekrav og budget.
Hvilken proces skal du vælge?
Valget afhænger af udviklingsstadiet. Er du i den tidlige udviklingsfase? Silikonevakuumstøbning tilbyder hastighed og fleksibilitet. Har du brug for funktionelle dele til valideringsfasen? Vakuumstøbning kan opfylde disse behov. Masseproduktion? Sprøjtestøbning er det ultimative mål.
Evalueringsprocessen er enkel. Bestem produktionsvolumen. Fastsæt tidslinjen. Identificer materialekravene. Valget af proces vil naturligt følge. Vakuumstøbning er en bro. Sprøjtestøbning er den endelige destination.
Om NOBLE: Din betroede produktionspartner
NOBLE er en produktionsvirksomhed. Præcisionsmetal- og plastforarbejdning er kernen i deres forretning. Kundebasen spænder over flere brancher, herunder medicinsk udstyr, industrielt udstyr og forbrugsvarer. Deres tjenester spænder fra hurtig prototyping til storskalaproduktion. Vores mål er at levere pålidelige produktionsløsninger, der omdanner ideer til produkter af høj kvalitet.
Omfattende produktionskapacitet
Vores tjenester dækker hele spektret. Silikonevakuumstøbning bruges til prototyping og pilotproduktion; CNC-bearbejdning opfylder strenge tolerancekrav; plastsprøjtestøbning er velegnet til dele i store mængder; metalpladefremstilling bruges til kabinetter og rammer; præcisionsmetalbearbejdning bruges til strukturelle komponenter; hurtig prototyping bruges til designvalidering; og fremstilling af specialfremstillede dele opfylder specialiserede behov.
Integration er vores styrke. Flere produktionsprocesser er samlet under ét tag. Ingen outsourcing, ingen overdragelser. Vi skræddersyr effektive og omkostningseffektive løsninger til ethvert projekt.
Certificeret kvalitetsstyring
Kvaliteten kan verificeres. ISO 9001:2015 dækker generel kvalitetsstyring, mens ISO 13485:2016 er specifik for fremstilling af medicinsk udstyr. Disse systemer opfylder de strenge krav inden for medicinsk udstyr, industrielt udstyr og forbrugsvarer.
Ofte stillede spørgsmål
Hvad er silikone vakuumstøbning?
En fleksibel silikoneform fremstilles ud fra en masterform, og harpiks hældes i formen under vakuum. Når delen er hærdet, fjernes den fra formen. Denne proces kan bruges til at producere små partier af højpræcisionsplastdele.
Hvilke materialer kan bruges i silikone vakuumstøbning?
Polyuretanharpikser er standardmaterialer. De kan efterligne ABS, polypropylen, polycarbonat og gummilignende materialer. Derudover findes der transparente og flammehæmmende varianter. Valget af harpiks bestemmer delens mekaniske egenskaber.
Hvor mange dele kan en silikoneform producere?
Typisk er der 20 til 30 dele. Når geometrien er enkel, og harpiksegenskaberne er milde, kan dette antal nå op på 50. Komplekse underskæringer eller harpikser med aggressive egenskaber vil forkorte formens levetid.
Er silikone vakuumstøbning egnet til produktion?
Dette gælder for produktion i små serier – 10 til 100 stk. Det er dog ikke tilfældet for storskalaproduktion. Forme slides, og prisen pr. enhed stiger. Når produktionen overstiger en vis mængde, bliver omkostningerne ved sprøjtestøbning faktisk lavere.
Hvad er forskellen mellem silikone vakuumstøbning og sprøjtestøbning?
Silikonevakuumstøbning bruger billige silikoneforme og har korte leveringstider, hvilket gør den velegnet til produktion i små serier. Sprøjtestøbning bruger derimod dyre stålforme og har lange leveringstider, hvilket gør den velegnet til produktion i store mængder.
Hvor præcis er silikone vakuumstøbning?
Nøjagtigheden afhænger af prototypen. Silikone kan nøje kopiere prototypen. Dimensionstolerancer kan nå ±0.1 millimeter. Formens fleksibilitet kan forårsage en vis afvigelse. Langtidsstabiliteten er lavere end for metalforme. Dette nøjagtighedsniveau er tilstrækkeligt til prototyper og produktion i små serier. Til højpræcisionsproduktion skal du vælge sprøjtestøbning eller maskinbearbejdning.







