
Mezi různými výrobními metodami vyniká tlakové lití jako jedna z nejdůležitějších. Díky tlakovému lití mohou firmy efektivně vyrábět robustní, přesné a složité kovové součásti. Tyto procesy hojně využívají automobilový, letecký, elektronický a zdravotnický průmysl.
V této příručce se budeme zabývat fungováním tlakového lití, běžně používanými materiály a výběrem vhodné slitiny a povrchové úpravy. Dále se budeme zabývat výrobou forem a kritérii pro výběr důvěryhodného partnera pro tlakové lití. Ať už jste ve výrobě nováčkem, nebo hledáte vylepšená výrobní řešení, tento článek nabízí cenné informace, které vám pomohou při rozhodování.
Co je to tlakové lití?
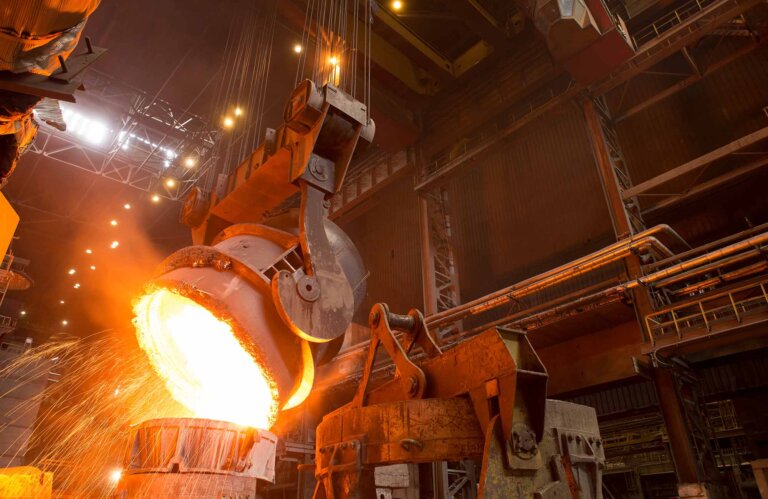
Tlakové lití je proces odlévání kovů, při kterém se roztavený kov pod vysokým tlakem vtlačuje do dutiny formy. Dutina formy se vytváří pomocí dvou kalených nástrojových ocelových forem obrobených do požadovaného tvaru, které během procesu fungují jako vstřikovací forma.
6 typů tlakového lití
🔩 1. Tlakové lití v horké komoře
✅ Nejlepší pro:
-
Kovy s nízkým bodem tání : zinek, hořčík, olovo a některé slitiny mědi
🔧 Jak to funguje:
-
Vstřikovací mechanismus je ponořen do roztaveného kovu.
-
Kov je do dutiny nástroje přiváděn systémem husího krku.
💡 Výhody:
-
Rychlé časy cyklu
-
Vysoká efektivita výroby
-
Dlouhá životnost zápustky (zejména se zinkem)
-
Nižší údržba
❌ Nevýhody:
-
Není vhodné pro kovy s vysokým bodem tání, jako je hliník (mohlo by dojít k poškození součástí husího krku)
❄️ 2. Tlakové lití ve studené komoře
Existují čtyři hlavní typy tlakového lití, z nichž každý je vhodný pro různé aplikace v závislosti na druhu kovu, složitosti dílu, objemu výroby a požadované povrchové úpravě. Následuje 6 nejběžnějších typů tlakového lití:
✅ Nejlepší pro:
-
Kovy s vysokým bodem tání : hliník, mosaz, slitiny mědi
🔧 Jak to funguje:
-
Roztavený kov se ručně nebo automaticky nalévá do studené vstřikovací komory a poté se pomocí pístu vtlačuje do formy.
💡 Výhody:
-
Zvládne kovy, které jsou pro systémy s horkou komorou příliš korozivní nebo horké
-
Dobré mechanické vlastnosti
-
Široce používaný v automobilovém a leteckém průmyslu
❌ Nevýhody:
-
Pomalejší doby cyklu než u horké komory
-
Složitější vybavení a manipulace
???? 3. Vakuové lití pod tlakem
✅ Nejlepší pro:
-
Vysoce výkonné hliníkové a hořčíkové díly (např. letecký průmysl, automobilové konstrukční díly)
🔧 Jak to funguje:
-
Před vstřikováním kovu se v dutině formy vytvoří vakuum , aby se snížilo zachycování vzduchu.
💡 Výhody:
-
Minimalizuje pórovitost (lepší pro svařování a tepelné zpracování)
-
Zvyšuje pevnost a strukturální integritu
-
Lepší povrchová úprava
❌ Nevýhody:
-
Dražší stroje
-
Pomalejší časy cyklů
🧬 4. Lití pod tlakem (kování tekutým kovem)
✅ Nejlepší pro:
-
Vysoce pevné hliníkové a hořčíkové komponenty
🔧 Jak to funguje:
-
Roztavený kov se nalije do otevřené formy a pod vysokým tlakem se stlačí , dokud neztuhne.
💡 Výhody:
-
Velmi nízká poréznost
-
Vynikající mechanické vlastnosti (téměř jako při kování)
-
Ideální pro díly vyžadující tepelné zpracování
❌ Nevýhody:
-
Nižší produkce
-
Vyšší náklady na vybavení
🧬 5. Gravitační lití do tlakových forem (GDC)
✅ Nejlepší pro:
-
Gravitační lití pod tlakem je nejvhodnější pro neželezné kovy s dobrou tekutostí a relativně nízkými body tání.
| Materiál | Proč je to vhodné | Aplikace |
|---|---|---|
| Hliníkové slitiny | Lehká, dobrá tekutost, odolnost proti korozi | Části motoru, skříně, nádobí |
| Slitiny hořčíku | Velmi lehký, dobrý poměr pevnosti a hmotnosti | Automobilové a letecké díly |
| slitiny mědi (např. mosaz, bronz) | Dobrá tepelná/elektrická vodivost | Vodovodní armatury, elektrické komponenty |
| Slitiny zinku | Dobrá tekutost, snadné odlévání jemných detailů | Malé složité komponenty, hardware |
🔧 Jak to funguje:
-
Princip gravitačního lití pod tlakem spočívá v naplnění roztaveného kovu do kovové formy pouze za použití gravitace, bez jakékoli vnější síly nebo tlaku.
💡 Výhody:
-
Nižší náklady na nástroje a vybavení ve srovnání s LPDC.
-
Rychlejší doba cyklu , což vede k vyšší produktivitě u jednoduchých dílů.
-
Dobrá povrchová úprava a rozměrová přesnost.
-
Permanentní forma umožňuje opakované použití a konzistentní díly.
-
Vhodné pro střední až velké výrobní série.
-
Relativně jednoduchý proces a strojní zařízení.
❌ Nevýhody:
-
Vyšší pórovitost v důsledku nekontrolovaného, turbulentního plnění.
-
Omezená složitost konstrukce , zejména u tenkostěnných nebo složitých dílů.
-
Menší kontrola nad tokem kovu , což může vést k vadám odlitků.
-
Mechanické vlastnosti mohou být nižší, pokud nejsou dále zpracovány (např. tepelně zpracovány).
-
Ruční lití může způsobit nesrovnalosti.
🧬 6. Nízkotlaké lití pod tlakem (LPDC)
✅ Nejlepší pro:
Hliníková slitina je ideálním materiálem pro nízkotlaké lití a je široce používána v automobilovém průmyslu, spotřební elektronice a lékařství.
| Materiál | Charakteristiky, které vyhovují LPDC | Běžné aplikace |
| Slitiny hořčíku | Lehká, dobrá pevnost, slušná slévatelnost | Automobilové součástky, pouzdra elektroniky |
| Slitiny mědi | Vysoká vodivost, dobrá pevnost, odolnost proti korozi | Elektroinstalační díly, vodovodní armatury |
| Mosaz | Dobrá tekutost, obrobitelnost | Ventily, ozdobné kování |
| Slitiny hliníku | Lehká, dobrá pevnost, slušná slévatelnost
dobrá pevnost, odolnost proti korozi, dobrá tekutost a obrobitelnost |
Široce používán v automobilových kolech, součástkách motorů a leteckých konstrukcích |
🔧 Jak to funguje:
-
Nízkotlaké lití funguje na principu vtlačování roztaveného kovu vzhůru do dutiny formy pomocí nízkotlakého vzduchu, což vede k plynulému, kontrolovanému plnění a vysoce kvalitním odlitkům.
💡 Výhody:
-
Velmi nízká pórovitost díky hladkému, laminárnímu toku kovu
-
Vynikající rozměrová přesnost a povrchová úprava
-
Lepší mechanické vlastnosti , vhodné pro tepelné zpracování
-
Umožňuje tenkostěnné a složité geometrie
-
Vysoce kontrolovatelný proces , snižuje zmetkovitost a zlepšuje opakovatelnost
-
Vhodné pro velké konstrukční díly , jako jsou automobilová kola a komponenty podvozku
❌ Nevýhody:
-
Vyšší náklady na vybavení a nástroje
-
Delší doby cyklu ve srovnání s GDC
-
Složitější nastavení a řízení procesů
-
Vyžaduje tlakové systémy a větší provozní znalosti
Výhody a nevýhody procesu tlakového lití
Tlakové lití je výrobní proces, při kterém se roztavený kov vstřikuje pod vysokým tlakem do dutiny formy. Široce se používá k výrobě složitých kovových dílů s vynikající povrchovou úpravou a rozměrovou přesností. Zde je rozpis výhod a nevýhod :
✅ Výhody tlakového lití
-
Vysoká přesnost a přesnost
-
Vyrábí díly s přesnými tolerancemi a konzistentními rozměry.
-
Často je vyžadováno minimální obrábění nebo konečná úprava.
-
-
Vynikající povrchová úprava
-
Díly mají hladký povrch, což snižuje potřebu následného zpracování.
-
-
Vysoká produkční rychlost
-
Ideální pro hromadnou výrobu – jakmile je forma hotová, lze rychle vyrobit tisíce dílů.
-
-
Odolné a pevné díly
-
Dobré mechanické vlastnosti, zejména u neželezných kovů, jako je hliník, zinek a hořčík.
-
-
Pružnost designu
-
Snadno dosažitelné jsou složité tvary, tenké stěny a jemné detaily.
-
-
Materiálová účinnost
-
Minimální odpad; přebytečný kov lze často recyklovat.
-
❌ Nevýhody tlakového lití
-
Vysoké počáteční náklady
-
Drahé formy (závěry) a nastavení je nákladově efektivní pouze pro velkoobjemovou výrobu.
-
-
Omezeno na neželezné kovy
-
Obvykle se používá s hliníkem, zinkem a hořčíkem. Není vhodné pro ocel nebo železo.
-
-
Problémy s pórovitostí
-
Zachycený plyn může vést k pórovitosti, která může oslabit součást a ovlivnit povrchovou úpravu nebo pokovování.
-
-
Omezení velikosti
-
Nejlepší pro malé až středně velké díly; velké díly mohou vyžadovat specializované a drahé vybavení.
-
-
Dodací lhůta
-
Návrh a výroba matrice zabere čas, což může zpozdit počáteční výrobu.
-
-
Omezené následné zpracování (např. tepelné zpracování)
-
Některé tlakově lité slitiny nelze snadno tepelně zpracovat, což omezuje zlepšení mechanických vlastností.
-
Shrnutí výhod a nevýhod tlakového lití:
| Vzhled | Odlévání |
|---|---|
| Cena (nastavení) | Vysoký |
| Cena (za jednotku) | Nízký (objem) |
| Tolerance/Přesnost | vynikající |
| Objem výroby | Vysoký |
| Vhodné kovy | Pouze neželezné kovy |
| povrchová úprava | velmi dobré |
| Dopad na životní prostředí | Mírné (recyklace pomáhá) |
Tlakové lití v porovnání s jinými výrobními procesy
Zde je srovnání tlakového lití s jinými běžnými výrobními procesy, které zdůrazňuje, v čem vyniká a kde by mohly být vhodnější alternativy:
🔧 1. Tlakové lití vs. Odlévání pískem
| vlastnost | Odlévání | Odlévání pískem |
|---|---|---|
| povrchová úprava | Hladký, vysoce kvalitní | Drsnější povrch |
| Rozměrová přesnost | Vysoký | Středně |
| Náklady na nástroje | Vysoká (drahé matrice) | Nízké (levné formy) |
| Objem výroby | Vysoký | Nízké až střední |
| Druhy materiálů | Neželezné kovy (hlavně) | Železné a neželezné kovy |
| Čas na přípravu | Dlouhé (kvůli konstrukci matrice) | Krátký |
| Velikost součásti | Malé až střední | Malé až velmi velké |
| Čas cyklu | Velmi krátké (rychlá výroba) | Dlouhé (pomalé chlazení, ruční manipulace) |
| Opětovné použití formy | Tisíce cyklů | Jednorázové použití |
🔹 Shrnutí :
-
Používejte tlakové lití pro velkoobjemové , přesné a estetické kovové díly.
-
Pro velké , nízkoobjemové nebo železné kovové díly použijte lití do pískových forem.
🛠️ 2. Tlakové lití vs. Vstřikování plastů
| vlastnost | Odlévání | Vstřikování plastů |
|---|---|---|
| Materiál | Kovy (zejména hliník, zinek atd.) | Termoplasty (plasty) |
| Náklady na nástroje | Vysoký | Vysoký |
| Objem výroby | Vysoký | Vysoký |
| povrchová úprava | vynikající | vynikající |
| Hmotnost produktů | Těžší (kov) | Zapalovač (plastový) |
| Pevnost | Vysoká (kovová) | Spodní (plast) |
| Aplikace | Automobilový průmysl, elektronika, nářadí | Spotřební zboží, lékařství a obaly |
🔹 Shrnutí :
-
Tlakové lití je nejlepší pro pevné a odolné kovové díly.
-
Vstřikování plastů je nejlepší pro plastové díly s podobnými výrobními výhodami.
⚙️ 3. Tlakové lití vs. CNC obrábění
| vlastnost | Odlévání | CNC obrábění |
|---|---|---|
| Materiální odpad | Nízké (recyklovatelné vtoky/kanálky) | Vysoká (odstraněný materiál) |
| Tolerance | Vysoký | Velmi vysoká (přesná) |
| Složitost designu | Vysoká (možné i složité tvary) | Vysoká, ale často omezená nástroji |
| Rychlost (na díl) | Velmi rychlé (po nastavení) | Pomaleji |
| Cena (za díl) | Nízký objem | Vysoká (zejména objemová) |
| Čas na přípravu | Vysoký | Nízké až střední |
🔹 Shrnutí :
-
Tlakové lití vítězí pro hromadnou výrobu složitých tvarů.
-
CNC obrábění vyniká v malosériové , vysoce přesné nebo prototypové práci.
🧰 4. Tlakové lití vs. Kování
| vlastnost | Odlévání | Kování |
|---|---|---|
| Pevnost | Dobré, ale může mít poréznost | Velmi vysoká (zlepšená struktura zrn) |
| Složitost designu | Vysoká (složité tvary, tenké stěny) | Nízká až střední |
| povrchová úprava | vynikající | Hrubý |
| Rozměrová přesnost | Vysoký | Středně |
| Stát | Nižší při vysokém objemu | Vyšší na jednotku |
🔹 Shrnutí :
-
Kováním se vyrábějí velmi pevné díly pro konstrukční použití.
-
Tlakové lití nabízí lepší flexibilitu designu a povrchovou úpravu.
Výběr materiálu pro tlakové lití
🧪 Úvod do materiálů pro tlakové lití:
Tlakové lití zahrnuje vtlačování roztaveného kovu do dutiny formy pod vysokým tlakem. Volba materiálu je zásadní, protože ovlivňuje mechanické vlastnosti, odolnost proti korozi, povrchovou úpravu, obrobitelnost a náklady. Tlakové lití obvykle používá neželezné kovy kvůli jejich nižším bodům tání a lepším vlastnostem toku.
| Faktor | Hliník | zinek | Magnézium | Měď |
|---|---|---|---|---|
| Pevnost | Středně | Vysoký | Středně | Vysoký |
| Hmotnost | Nízké | Středně | Velmi nízký | Vysoký |
| Cena (materiál) | Středně | Nízké | Vysoký | Velmi vysoko |
| Odolnost proti korozi | Vysoký | Středně | Nízká až střední | Vysoký |
| Obrábění | dobrý | vynikající | vynikající | Středně |
| Zemřít život | Středně | Velmi vysoko | Vysoký | Nízké |
| Bod tání (° C) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
Služba tlakového lití hliníku
Hliník, primární materiál pro tlakové lití, se používá při tlakovém lití ve studené komoře se slitinami obsahujícími hořčík, měď a křemík. Tlakové lití hliníku je ideální pro výrobu složitých a jemně detailních dílů, protože je lehké a má velkou rozměrovou stabilitu. Nabízí také výhody, jako je odolnost vůči vysokým teplotám, vynikající vodivost a odolnost proti korozi.
Mezi běžné hliníkové slitiny pro tlakové lití patří:
| 360 | A360 | 380 | A380 | 383 | |
| Hustota | 2.63 g / cmXNUMX | 2.63 g / cmXNUMX | 2.74 g / cmXNUMX | 2.71 g / cmXNUMX | 2.74 g / cmXNUMX |
| Rozsah tání (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| Elektrický
Vodivost |
30% IACS | 29% IACS | 27% IACS | 23% IACS | 23% IACS |
| Termální
Vodivost |
113 W/(m² K) | 113 W/(m² K) | 96.2 W/(m² K) | 96.2 W/(m² K) | 96.2 W/(m² K) |
| Konečná pevnost v tahu | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Síla výtěžnosti | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Tvrdost | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Únavová síla | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Smyková síla | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Prodloužení | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
-
Výhody hliníku pro tlakové lití:
-
Lehký a přesto pevný
-
Výborná odolnost proti korozi
-
Dobrá tepelná a elektrická vodivost
-
Recyklovatelný
-
-
Aplikace tlakového lití hliníku: Automobilové díly, pouzdra elektroniky, elektrické nářadí
Služba tlakového lití zinku
Zinkové slitiny jsou klíčovým materiálem pro tlakové lití. Zinkové odlitky jsou oblíbené pro své vynikající pokovovací vlastnosti a další výhody, jako je vysoká rázová houževnatost a tažnost. Je oblíbenou volbou výrobců, protože se snadno odlévá v tlakovém licím stroji s horkou komorou a jeho slévatelnost minimalizuje opotřebení formy. Zinek se často mísí s mědí, hořčíkem a hliníkem, protože má větší hustotu než hořčík a hliník.
Mezi běžné slitiny zinku určené pro tlakové lití patří:
| Třída slitiny | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Hustota (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Bod tání (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Tepelná vodivost (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Koeficient tepelné roztažnosti (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektrická vodivost (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Hlavní chemické složení | 3.5-4.3 % Al 0.02–0.05 % hořčíku 0.035–0.06 % mědi |
3.5-4.3 % Al 0.03 % hořčíku 0.03% Cu |
3.5-4.3 % Al 0.035 % hořčíku 0.035% Cu |
3.5-4.3 % Al 0.03–0.06 % hořčíku 0.03–0.06 % mědi |
3.5-4.3 % Al 0.05–0.5 % hořčíku 0.005–0.03 % mědi 0.005–0.03 % Ni 0.005-0.03 % Fe |
| Pevnost v tahu (MPa) | 295 | 255 | 310 | 345 | 380 |
| Mez kluzu (MPa) | 240 | 215 | 230 | 275 | 320 |
| Prodloužení (%) | 2 | 3 | 6 | 3 | 1 |
| Tvrdost (HB) | 82 | 70 | 90 | 95 | 100 |
| Hlavní rozdíly | Obsahuje méně Mg a Cu, vhodné pro větší díly | Obsahuje méně Mg a Cu, vhodné pro větší díly | Obsahuje méně Mg a Cu, vhodné pro větší díly | Obsahuje více Mg a Cu, vhodné pro složité tvarované díly | Obsahuje Mg, Cu, Ni a Fe s vyšší pevností a tvrdostí |
| Hlavní aplikace pro odlévání | Automobily, nábytek, spotřebiče a mechanické díly | Elektro, ruční nářadí, hračky | Strojírenství, architektura a automobilový průmysl | Automobilový průmysl, elektrotechnika, hardware | Průmyslové, automobilové, elektrické |
-
Výhody zinku pro tlakové lití:
-
Vysoká pevnost a houževnatost
-
Vynikající rozměrová přesnost a povrchová úprava
-
Nižší bod tání (šetří energii)
-
Dlouhá životnost závitořezné matrice (menší opotřebení závitořezné matrice)
-
-
Použití zinkového tlakového lití : Spotřební elektronika, díly interiérů automobilů, zámky, převody
Tlakové lití hořčíkových slitin:
-
Oblíbené druhy : AZ91D, AM60B
-
Výhody hořčíku pro tlakové lití :
-
Velmi lehký (nejlehčí konstrukční kov)
-
Dobrý poměr pevnosti a hmotnosti
-
Dobrá obrobitelnost
-
-
Nevýhody hořčíku pro tlakové lití :
-
Dražší
-
Náchylné ke korozi bez povlaku
-
-
Aplikace tlakového lití hořčíku : Letecký a kosmický průmysl, automobilový průmysl, mobilní zařízení
Slitiny mědi Casting:
-
Méně časté při vysokotlakém lití, ale někdy se používá při specializovaném nízkotlakém nebo gravitačním lití.
-
Výhody mědi pro tlakové lití:
-
Vysoká pevnost a odolnost proti opotřebení
-
Vynikající elektrická a tepelná vodivost
-
-
Nevýhody mědi pro tlakové lití:
-
Vysoký bod tání (větší namáhání matrice)
-
Drahý
-
-
Použití : Elektrické konektory, instalatérské komponenty
Na co se zaměřit při výběru slitin pro tlakové lití
Slitina, kterou si vyberete, má přímý vliv na to, jak bude konečný produkt fungovat a kolik bude jeho výroba stát. Abyste se správně rozhodli, mějte na paměti těchto pět bodů:
1. Mechanické vlastnosti
Vyberte slitinu, která splňuje požadavky na pevnost, tvrdost a trvanlivost konečného dílu. Mechanické vlastnosti se budou u jednotlivých slitin lišit.
2. Odolnost proti korozi
Zamyslete se nad prostředím, kterému bude součást vystavena. Vystavení chemikáliím, vlhkosti nebo teplotním změnám může ovlivnit slitinu. Zinek a hliník nabízejí dobrou přirozenou odolnost proti korozi, ale některé slitiny mohou vyžadovat další povlaky.
3. Tepelná vodivost
Pokud je potřeba, aby součástka odváděla teplo nebo udržovala stabilní teploty, zvažte slitinu s vysokou tepelnou vodivostí. Slitiny na bázi mědi se často používají tam, kde je důležitý efektivní přenos tepla.
4. Obrábění
Pokud je nutné CNC obrábění nebo jiné následné zpracování, ujistěte se, že slitinu lze bez větších obtíží obrábět. S některými slitinami se pracuje snadněji, zatímco jiné mohou vyžadovat speciální nástroje nebo techniky.
5. Cena: Vyhodnotit
Podívejte se na celkové náklady, nejen na cenu materiálu. Zahrňte efektivitu výroby, požadavky na obrábění a konečné úpravy. Zpracování některých slitin je dražší, i když jsou náklady na surovinu nízké.
Jak si vyrobit Forma pro tlakové lití
Forma pro tlakové lití má dvě hlavní části: krycí stranu, upevněnou na stacionární desce, a vyhazovací stranu, připevněnou k pohyblivé desce. Pro výrobu složitých dílů s prvky, jako jsou otvory nebo závity, některé formy obsahují další komponenty, jako jsou saně a jádra.
V závislosti na velikosti dílu může forma obsahovat více dutin pro výrobu několika kusů v jednom cyklu. Může se jednat o formy s více dutinami se stejnými dutinami nebo o rodinné formy, které zahrnují různé tvary dutin pro výrobu různých dílů najednou.
Formy pro tlakové lití musí být pevné, žáruvzdorné a odolné proti opotřebení. Potřebují také dobrou tažnost, aby vydržely opakované použití. Většina z nich je vyrobena z kalené nástrojové oceli, která byla tepelně zpracována. Tyto formy jsou vyrobeny tak, aby zvládly tisíce licích cyklů za hodinu a během své životnosti vydrží až dva miliony cyklů. Musí také odolávat vysokým upínacím silám.
Proces výroby forem začíná CAD (počítačovým navrhováním) a simulačními nástroji specifickými pro odlévání. Stejně jako vstřikovací formy potřebují i formy pro tlakové lití vtokové otvory, žlaby a odvětrávací otvory, které vedou roztavený kov do dutiny. Pro uvolnění dílů a udržení formy v uzavřené poloze během odlévání jsou také potřebné vyhazovací kolíky a zajišťovací systémy.
CNC obrábění se široce používá k výrobě forem pro tlakové lití. Proces obvykle začíná hrubým vyřezáním tvaru formy, následovaným tepelným zpracováním a následnou konečnou úpravou pro dosažení konečných rozměrů. Pro rychloobrátkové nebo prototypové formy lze použít rychlé obrábění. To může zahrnovat CNC obrábění nebo metody jako selektivní laserové spékání (SLS).

Aplikace procesů tlakového lití
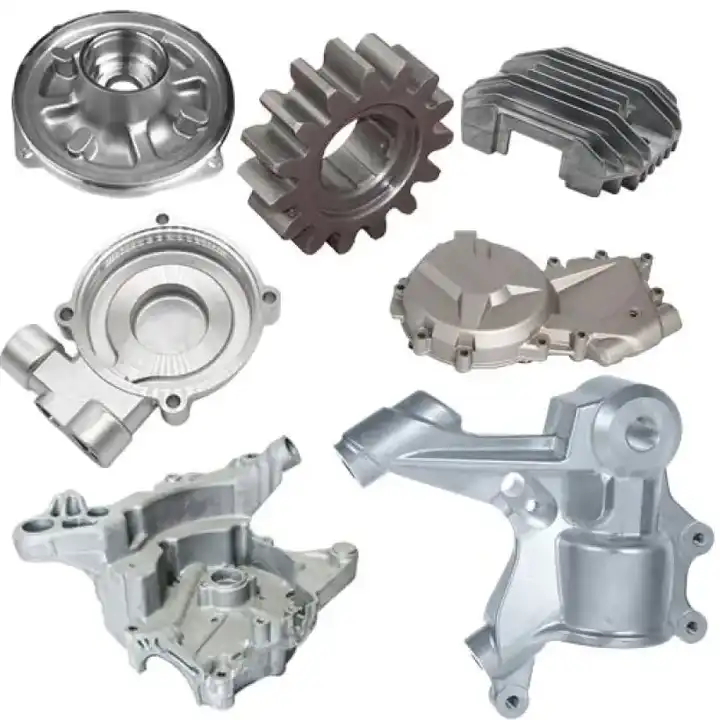
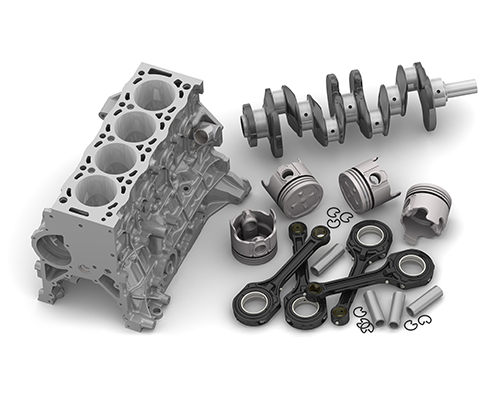
Tlakové lití se široce používá k výrobě odolných a všestranných dílů, jako jsou součásti motorů a elektronické kryty. Tento proces nabízí široký výběr materiálů, velkou pracovní plochu a možnost vytvářet složité, přesné a tenkostěnné součástky.
Co může NOBLE udělat pro povrchovou úpravu vašeho produktu
Ve společnosti NOBLE nabízíme širokou škálu povrchových úprav pro vylepšení vašich dílů. Tyto povrchové úpravy zvyšují vzhled, tvrdost a odolnost vůči korozi a chemikáliím. Také vyhlazují nerovnosti nástroje a zakrývají jakékoli stopy, které zůstanou při CNC obrábění.
Zde je několik možností povrchové úpravy, které by mohly být vhodné pro vaše zakázkové díly.
| Jméno | Popis | Materiály | Barva | Textura | |
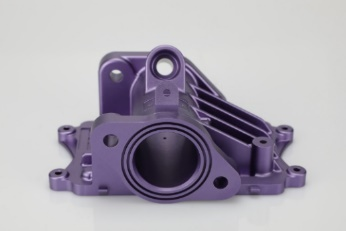 |
Eloxování | Anodizace zlepšuje odolnost proti korozi, zvyšuje odolnost proti opotřebení a tvrdost a chrání kovový povrch. Široce se používá v mechanických součástkách, letadlech, automobilových dílech, přesných přístrojích atd. | Hliník | Průhledná, černá, šedá, červená, modrá, zlatá. | Hladký, matný povrch |
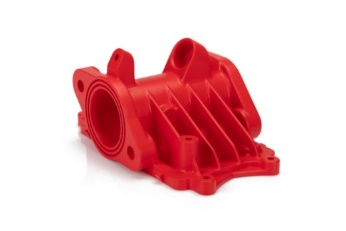 |
Práškové lakování | Práškové lakování je typ nátěru, který se nanáší jako sypký, suchý prášek. Na rozdíl od konvenční tekuté barvy, která se dodává pomocí odpařujícího se rozpouštědla, se práškové lakování obvykle nanáší elektrostaticky a poté se vytvrzuje za tepla nebo ultrafialovým světlem. | Hliník, nerezová ocel, ocel | Černá, libovolný kód RAL nebo číslo Pantone | Lesk nebo pololesk |
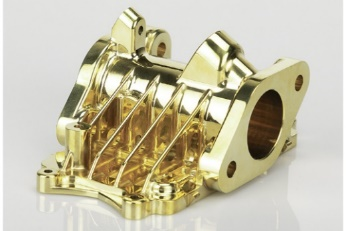 |
Galvanizérství | Galvanické pokovování může být funkční, dekorativní nebo antikorozní. Tento proces se používá v mnoha průmyslových odvětvích, včetně automobilového sektoru, kde je chromování ocelových automobilových dílů běžné. | Hliník, ocel, nerezová ocel | N / A | Hladký, lesklý povrch |
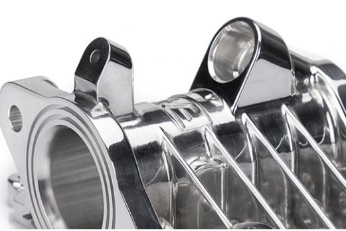 |
Leštění | Leštění je proces vytváření hladkého a lesklého povrchu, buď fyzickým třením dílu, nebo chemickým ovlivněním. Tento proces vytváří povrch s výrazným zrcadlovým odrazem, ale u některých materiálů může difúzní odraz snížit. | Hliník, Mosaz, Nerezová ocel, Ocel | N / A | Lesklý |
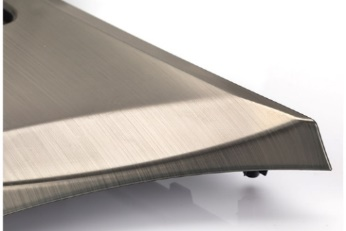 |
kartáčování | Kartáčování je proces povrchové úpravy, při kterém se brusné pásy používají k kreslení stop na povrchu materiálu, obvykle pro estetické účely. | ABS, hliník, mosaz, nerezová ocel, ocel | N / A | Satén |
Odlévání in automobilový průmysl
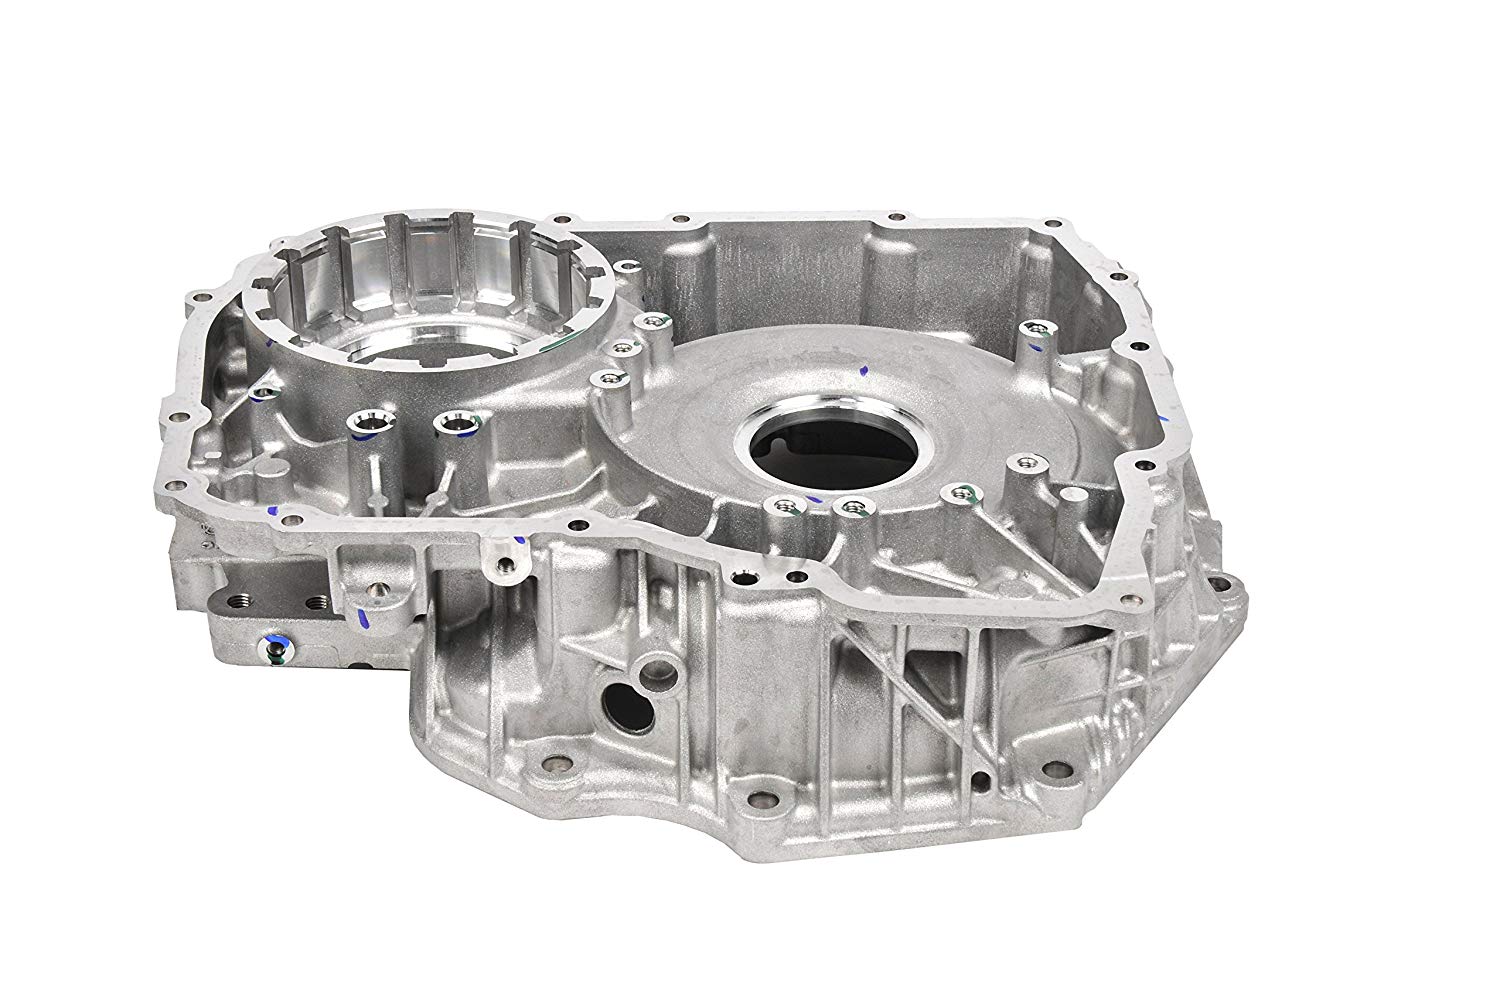
Tlakové lití se běžně používá v automobilovém průmyslu, zejména pro hliníkové díly, jako jsou skříně převodovek a konzole motoru. Tlakové lití hořčíku se dobře hodí pro rámy sedadel a panely, zatímco zinkové tlakové lití je vhodné pro palivové a brzdové díly.

Tlakové lití v leteckém průmyslu
Letecký a kosmický průmysl se spoléhá na tlakové lití pro výrobu vysoce kvalitních a lehkých dílů. Výrobci tuto metodu preferují pro její nákladovou efektivitu a schopnost splňovat náročné standardy daného odvětví.
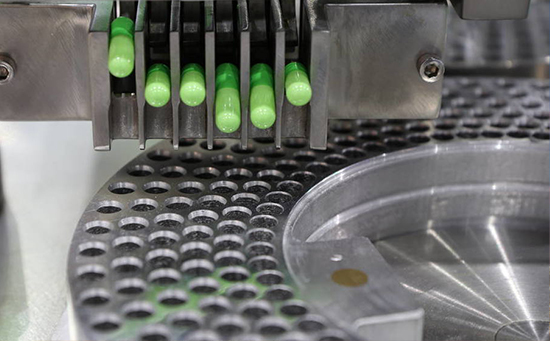
Tlakové lití v lékařském průmyslu
Tlakové lití hraje v lékařském průmyslu zásadní roli. Zajišťuje výrobu lehkých, vysoce kvalitních dílů, které splňují přísné normy, a proto je preferovanou metodou pro kritické komponenty.
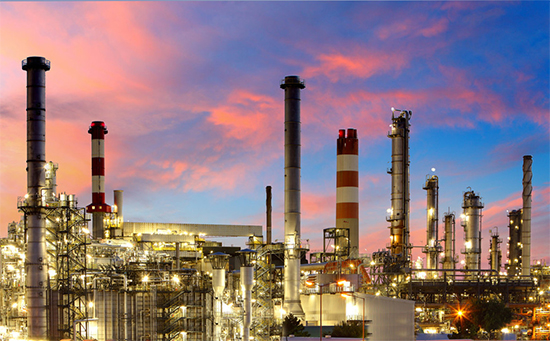
Tlakové lití v energetickém průmyslu
Tlakové lití je klíčovou technikou v energetickém průmyslu pro výrobu odolných, vysoce přesných dílů pro aplikace, jako jsou palivové články, výměníky tepla a systémy obnovitelných zdrojů energie. Je oblíbené, protože splňuje požadavky průmyslu na efektivitu a nákladovou efektivitu.
Jak vybrat správného výrobce tlakových litin
Výběr výrobce tlakových litin není jen o ceně – jde o nalezení správného partnera pro váš produkt. Zde je návod, jak se správně rozhodnout:
1. Vězte, co potřebujete
Začněte jasným stanovením potřeb vašeho projektu. To zahrnuje specifikace dílů, objednané množství, standardy kvality, povrchovou úpravu a dodací lhůtu. Jasný plán vám pomůže lépe komunikovat s dodavateli a posoudit, zda mohou splnit vaše očekávání.
2. Zkontrolujte jejich zázemí
Hledejte výrobce s prokázanými zkušenostmi s tlakovým litím. Projděte si jejich historii, zejména v práci s materiály relevantními pro váš projekt. Je také užitečné ověřit, v jakých odvětvích působili a zda vyráběli podobné složité díly.
3. Podívejte se, co zvládnou
Prozkoumejte vybavení a výrobní kapacitu výrobce. To zahrnuje velikost stroje, dostupné nástroje a podporu pro sekundární procesy, jako je CNC obrábění, povrchové úpravy a montáž. Ujistěte se, že jejich zařízení odpovídají vašemu rozsahu výroby a technickým potřebám.
4. Zeptejte se na kvalitu
Zeptejte se na jejich systémy kontroly kvality. Hledejte společnosti, které dodržují uznávané normy, jako jsou certifikace ISO. Zkontrolujte také jejich kontrolní postupy, testovací postupy a to, jak zajišťují kvalitu produktů v každé fázi.
5. Získejte technickou pomoc
Zjistěte, zda vám výrobce může pomoci ve fázi návrhu a konstrukce. Zkušený partner může nabídnout návrhy na vylepšení konstrukce z hlediska vyrobitelnosti, snížení nákladů a výběr nejlepších materiálů a procesů.
6. Mluvte, často
Dobrá komunikace je klíčová. Vyberte si výrobce, který je vstřícný, otevřený zpětné vazbě a ochotný poskytovat aktualizace v průběhu celého projektu. Spolupráce pomáhá předcházet zpožděním a nedorozuměním.
Závěrečné myšlenky
Pro hromadnou výrobu odolných a detailních kovových součástí je tlakové lití chytrou volbou. Ve spojení s CNC obráběním se stává vysoce přesným a všestranným výrobním řešením.
Mezi klíčové faktory úspěchu patří chytrý výběr materiálu, efektivní návrh formy a správná povrchová úprava. Dobrá znalost každého kroku procesu vám pomůže činit lepší rozhodnutí a optimalizovat náklady i výkon.
Společnost NOBLE nabízí odborné znalosti a schopnosti potřebné k dodání spolehlivých řešení pro tlakové lití přizpůsobených vašemu projektu.
Jste připraveni začít? Kontaktujte nás – jsme tu, abychom vám pomohli!
Nejčastější dotazy
1. Proč je tlakové lití lepší než lití do pískových forem?
Tlakové lití je pro určité aplikace často považováno za lepší než lití do pískových forem díky své vynikající přesnosti, rychlosti a povrchové úpravě, zejména při velkoobjemové výrobě.
2. Jaký je rozdíl mezi odléváním a tlakovým odléváním?
Odlévání je obecný výrobní proces, při kterém se roztavený materiál nalije do formy, aby ztuhl do požadovaného tvaru, zatímco tlakové lití je specifický typ odlévání, který využívá vysoký tlak k vtlačení roztaveného kovu do opakovaně použitelné kovové formy (matrice) pro výrobu vysoce přesných dílů s vysokým objemem.
3. Je tlakové lití trvalou formou?
Ano, tlakové lití používá permanentní formu , protože zahrnuje vstřikování roztaveného kovu do opakovaně použitelných ocelových forem pod vysokým tlakem, což umožňuje konzistentní velkoobjemovou výrobu složitých a přesných kovových dílů.
4. Je tlakové lití nákladově efektivní?
Tlakové lití je nákladově efektivní pro velkoobjemovou výrobu, protože i přes vysoké počáteční náklady na nástroje nabízí nízké jednotkové náklady, rychlé cykly, minimální odpad materiálu a vynikající opakovatelnost.
5. Je tlakové lití dobré pro životní prostředí?
Tlakové lití může být při správném řízení šetrné k životnímu prostředí, protože umožňuje efektivní využití kovu, vysokou recyklovatelnost materiálů (zejména hliníku a zinku) a minimální odpad, ačkoli vyžaduje značný energetický vstup a správné nakládání s emisemi a odpadním teplem, aby se snížil jeho dopad na životní prostředí.






