
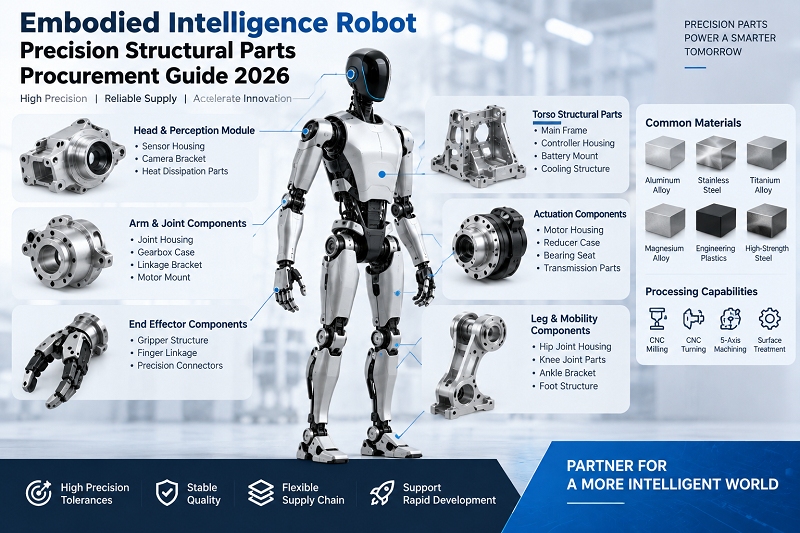
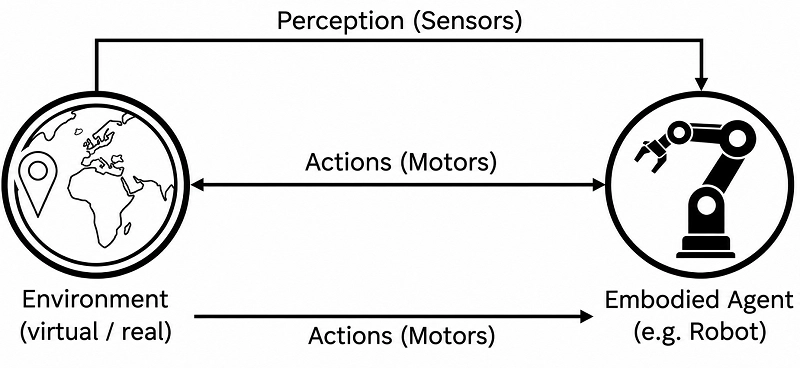
V posledních letech, s průlomy v technologiích umělé inteligence, jako jsou modely velkých jazyků, se do našeho pohledu postupně dostává nová forma inteligence: roboti s vtělenou inteligencí. Na rozdíl od virtuální inteligence, jako je ChatGPT a DeepSeek, se jedná o hmatatelné, dotknutelné a vnímatelné entity. Dokážou nejen vést každodenní konverzace, ale také uchopovat předměty, čímž zvyšují efektivitu výroby. To však také znamená, že součástky potřebné pro roboty s vtělenou inteligencí vyžadují velmi vysoké standardy jak ve výběru materiálů, tak i ve zpracovatelské technologii. To vyvolává mnoho pochybností a obav u inženýrů a pracovníků nákupu. Tato příručka komplexně zodpoví všechny vaše otázky.
1. Jaké jsou aplikační scénáře pro roboty s vtělenou inteligencí?
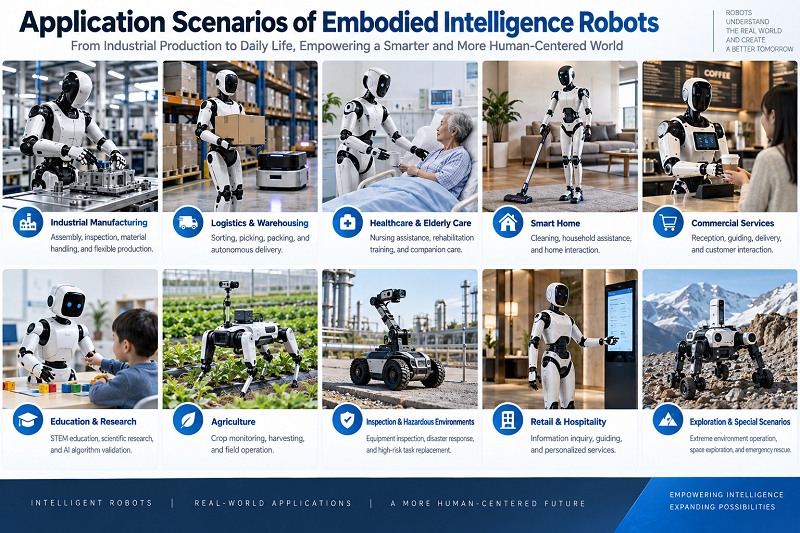
S tím, jak se rozsáhlé jazykové modely neustále vyvíjejí a vylepšují, se neustále rozšiřují hranice použití robotů s vtělenou inteligencí. Od temných továren po chytré kanceláře a inteligentní zákaznický servis dochází k průlomům v segmentovaných oblastech. V lékařství se kromě asistence chirurgických robotů da Vinci připojilo také mnoho robotů pro přepravu pacientů a rehabilitačních robotů s exoskeletem. Jsou přítomni i v high-tech oblastech, jako jsou roboti vysílající příkazy v leteckém průmyslu a inteligentní řízení v automobilovém průmyslu. Rozsah jejich použití se neustále rozšiřuje.

2. Jaké jsou hlavní výzvy při zadávání veřejných zakázek na konstrukční díly robotů s vtělenou inteligencí?
Obrábění přesných konstrukčních dílů pro roboty s vtělenou inteligencí čelí několika jedinečným výzvám, které přímo ovlivňují rozhodnutí o zadávání veřejných zakázek a prověřování dodavatelů.
2.1 Rychlé iterace výzkumu a vývoje a časté změny verzí výkresů.
Toto odvětví se stále nachází ve fázi rychlé iterace. Revize rámů a optimalizace pohonů jsou téměř normou. Dodavatelé musí být schopni dodávat malé série s více verzemi paralelně.
2.2 Složité montážní vztahy a extrémně nízká tolerance pro kritické rozměry.
Jeden rám karoserie může mít současně montážní otvory, vodicí otvory, ložisková sedla, spojovací plochy a montážní plochy pro senzory. Jakákoli odchylka polohy otvorů může způsobit potíže s montáží celého stroje.
2.3 Obtížná kontrola deformace tenkostěnných součástí.
Aby se snížila hmotnost, pouzdra aktuátorů a konstrukční díly určené pro obratnou ruku mají často tloušťku stěny pouze 1–3 mm. Při řezání jsou náchylné k deformaci. Jak ukazuje zpětná vazba z průmyslu, za předpokladu omezené hmotnosti zařízení je obtížné splnit ukazatele výkonu hardwaru jednou z praktických překážek implementace scénářů.
2.4 Nedostatek jednotných oborových standardů.
Jak uvedl Jiao Jichao ze společnosti UBTECH, velkovýroba robotů postrádá jednotné procesní a kontrolní standardy. To znamená, že úplnost systému kontroly kvality dodavatele přímo určuje konzistenci dodávaných dílů.
3. K čemu se běžně používají materiály Přesné konstrukční díly robotů s vtělenou inteligencí?
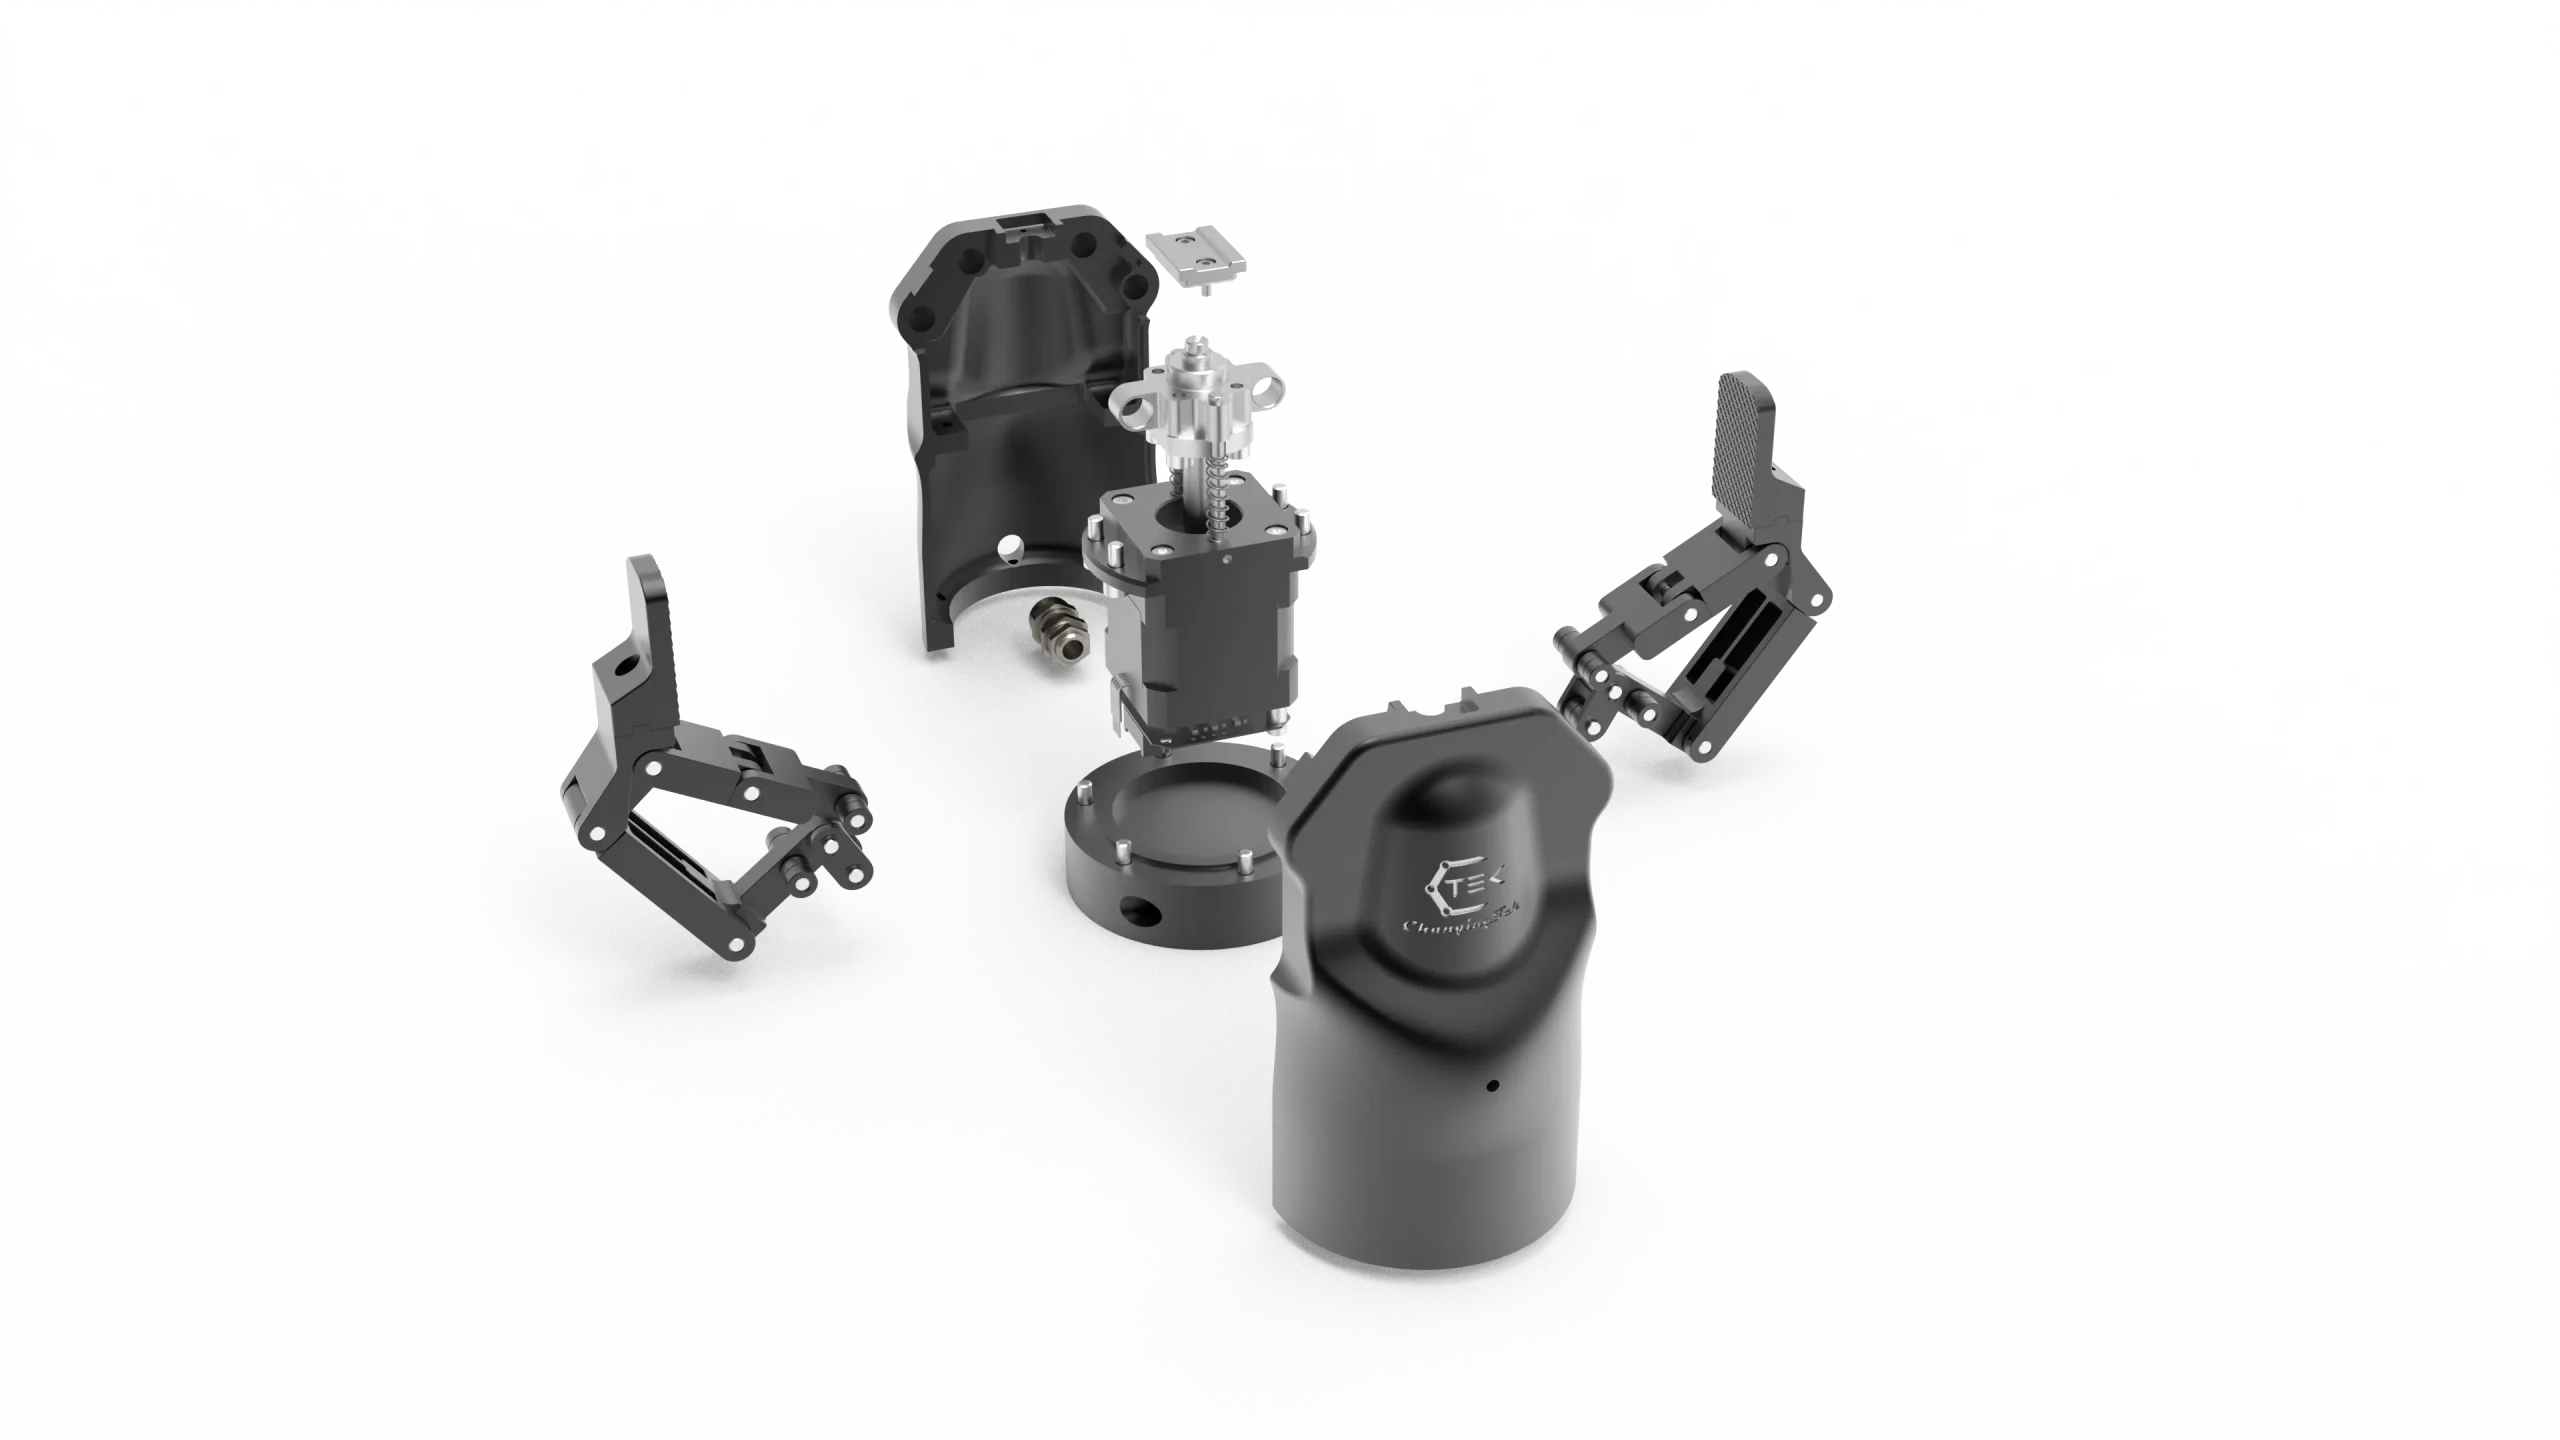
Výběr materiálu přímo určuje mechanické vlastnosti, hmotnost, obtížnost obrábění a cenu konstrukčních dílů. Běžně používané materiály pro konstrukční díly robotů s vtělenou inteligencí zahrnují čtyři hlavní kategorie: lehké slitiny, vysokopevnostní oceli, technické plasty a kompozitní materiály. Níže uvedená tabulka porovnává základní vlastnosti a použitelné scénáře každého materiálu.
| Kategorie materiálu | Typické stupně | Hustota (g / cm³) | Pevnost v tahu (MPa) | klíčové Výhody | Typické aplikace |
| Hliníková slitina řady 6 | 6061-T6, 6063-T5 | 2.7 | 310 | Lehký, snadno obrobitelný, eloxovatelný, mírná cena | Rámy karoserie, kloubové skříně, skříně motoru |
| Hliníková slitina řady 7 | 7075-T6, 7050-T7451 | 2.81 | 570 | Vysoká pevnost, vysoká tvrdost, odolnost proti únavě | Nosné konzoly, spojky, redukční pouzdra |
| Vysoce pevná a houževnatá hliníková slitina | Nové zakázkové slitiny | ~ 2.75 | ≥380 | Vyvážená pevnost a houževnatost, vysoká únavová pevnost | Kloubové konzoly, boční otočné rámy a další kritické nosné díly |
| Slitina titanu | TC4 (Ti-6Al-4V) | 4.43 | 950 | Extrémně vysoká specifická pevnost, odolnost proti korozi, biokompatibilní | Lékařští roboti, kloubní spojky, špičkové obratné ruce |
| Nerezová ocel | 304/316, 17-4PH | 7.93 | 520-1100 | Vysoká pevnost, odolnost proti korozi, odolnost proti opotřebení, snadné svařování | Části hřídele, spojovací prvky, držáky senzorů |
| Měděná slitina | Mosaz H62, berylium-měď C17200 | 8.5-8.9 | 240-1200 | Dobrá elektrická a tepelná vodivost, odolné proti opotřebení, nemagnetické | Součásti motoru, vodivé sběrné kroužky, chladiče |
| Technické plasty | PEEK, POM, PA66+GF | 1.3-1.4 | 90-150 | Lehká, samomazná, izolační, tlumící nárazy | Šikovné konečky prstů, ozubená kola, ozdobné díly pouzdra |
| Kompozit z uhlíkových vláken | CFRP (T700/T800) | 1.5-1.6 | ≥1500 | Extrémně vysoká specifická pevnost, odolnost proti únavě, dobré tlumení | Spoje robotických paží, spoje nohou |
4. Jak vybrat obráběcí procesy používané pro přesné konstrukční díly s využitím robotů s vtělenou inteligencí?
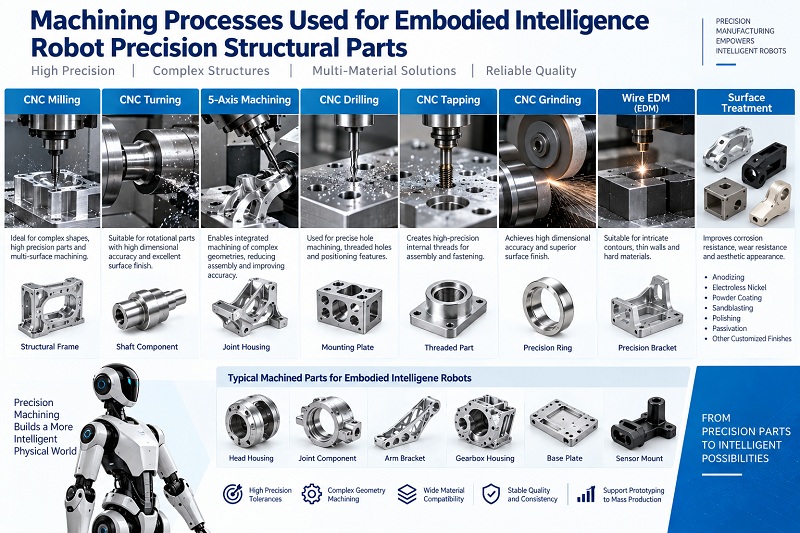
Volba obráběcího procesu přímo ovlivňuje přesnost, kvalitu povrchu, náklady a dodací cyklus dílů. Procesy používané při výrobě přesných konstrukčních dílů s využitím robotů s vtělenou inteligencí jsou rozmanité. Je třeba je komplexně vybírat na základě složitosti dílu, velikosti šarže, požadavků na přesnost a vlastností materiálu.
4.1 Porovnání procesů obrábění jádra
| Typ procesu | Charakteristika procesu | Přesný rozsah | Vhodná velikost šarže | Typické aplikační díly |
| 3-osé CNC frézování | Všestranný, levnější, vhodný pro rovné povrchy a jednoduché dutiny | ±0.02~0.05 mm | 1-500 ks | Jednoduché konzoly, desky, příruby |
| 5-osé CNC frézování | Obrábění více povrchů v jednom nastavení, vysoká geometrická přesnost, vhodné pro složité povrchy | ±0.005~0.02 mm | 1-1000 ks | Kloubové skříně, nepravidelně zakřivené díly, oběžná kola |
| CNC soustružení | Efektivní obrábění rotačních součástí, vysoká vnitřní/vnější soustřednost | ±0.005~0.02 mm | 10-5000 ks | Hřídele, objímky, příruby, závitové díly |
| Frézovací a soustružnický kompozit | Soustružení + frézování v jednom kroku, snížené chyby v nastavení, vysoká účinnost | ±0.005~0.01 mm | 50-5000 ks | Komplexní hřídele, tělesa ventilů, konektory |
| Vakuové lití + CNC dokončování | Složité struktury tvarované z jednoho kusu, vysoké využití materiálu (85 % a více), mechanické vlastnosti blízké výkovkům | Odlitek ±0.05 mm, povrchová úprava ±0.01 mm | 100-10000 ks | Rámy karoserie, konstrukční díly nohou, kloubové pouzdra |
| Přesné broušení | Ultra vysoká přesnost a kvalita povrchu; Ra může dosáhnout pod 0.02 μm | ±0.001~0.005 mm | Podle potřeby | Ložisková sedla, dosedací plochy, těsnicí plochy |
| EDM/řezání drátem | Možnost obrábění supertvrdých materiálů, složitých dutin a úzkých drážek; žádná řezná síla | ±0.005~0.01 mm | 1-100 ks | Formy, karbidové díly, nepravidelné otvory |
| 3D Tisk | Není potřeba žádná forma, rychlé ověření, vysoká geometrická volnost | ±0.1~0.3 mm | 1–10 ks (pro ověření) | Prototypy pro validaci konceptů, funkční prototypy, přípravky |
4.2 Rozhodovací rámec pro výběr procesu
Při určování procesního plánu s dodavateli se nákupčím doporučuje, aby vyhodnocovaly podle následující logiky:
Krok 1: Objasněte klíčové charakteristiky dílu: požadavky na přesnost, materiál, složitost, velikost dávky a požadavky na vzhled.
Krok 2: Uveďte 2–3 proveditelné možnosti procesu. Požádejte dodavatele o cenové nabídky, dodací lhůty a očekávané výnosy pro každou z nich.
Krok 3: Komplexně vyhodnoťte náklady životního cyklu. Nezaměřte se pouze na poplatek za obrábění za kus, ale také na amortizaci nákladů na formu, náklady na následné zpracování, ztráty výtěžnosti, náklady na přepracování a náklady na změnu verze. Pro malé série je obvykle lepší CNC. Pro střední série nabízí lepší hodnotu tlakové lití + konečná úprava. Pro velké série lze zvážit vstřikování plastů nebo kování + obrábění.
Krok 4: Ověřte úplnost procesu dodavatele. Konstrukční díly často vyžadují více kombinací procesů, jako je soustružení + frézování + broušení + povrchová úprava. To, zda je dodavatel schopen tyto procesy dokončit na jednom místě, přímo ovlivňuje dodací cykly a efektivitu řízení kvality.
Společnost NOBLE Smart Manufacturing využívá CNC jako svůj hlavní interní proces, včetně CNC vrtání a řezání závitů, frézování a soustružení, přesného gravírování a řezání. Integruje také kompletní předběžné a následné výrobní zdroje, jako jsou různé rychlé a produkční formy, 3D tisk SLA a SLS a různé procesy povrchových úprav. To zákazníkům poskytuje komplexní služby.
5. Jaký druh povrchové úpravy se používá pro přesné konstrukční díly robotů s vtělenou inteligencí?
Povrchová úprava přímo ovlivňuje odolnost proti opotřebení, odolnost proti korozi a přesnost usazení. Různé funkční oblasti vyžadují zónovou úpravu.
5.1 Eloxování
Nejběžnější pro hliníkové slitiny. Tloušťka filmu 5-15 μm, tvrdost 200-300 HV. Vhodné pro vzhledové povrchy a běžné montážní povrchy. Asi 50 % oxidového filmu roste směrem ven. Přesné otvory vyžadují kompenzaci 0.01-0.03 mm.
5.2 Tvrdá eloxace
Tloušťka filmu 50–100 μm, tvrdost 300–500 HV. Odolnost proti opotřebení zlepšená 10–20krát. Vhodné pro upevňování ploch, uložení ložisek a oblastí s vysokým třením. Potřebná tolerance 0.02–0.05 mm.
5.3 Pískované eloxování
Před eloxováním se provede pískování pro vytvoření matné textury. Vhodné pro vzhledové povrchy. Pískovací zrnitost je obvykle 120-220 mesh.
5.4 Pasivace
Především pro nerezovou ocel. Odstraňuje volné železo z povrchu. Tloušťka filmu je pouze několik nanometrů. Nemění rozměry. Vhodné pro přesné montážní povrchy a oblasti odolné dezinfekci.
5.5 Niklování
Bezproudové niklování má dobrou rovnoměrnost. Tloušťka filmu 5-25 μm. Po tepelném zpracování může tvrdost dosáhnout více než HV1000. Vhodné pro čepy, mikropřevody a vysokofrekvenční pohyblivé spoje. Je nutné rezervovat tloušťku pokovení.
5.6 Černění
Chemická oxidace pro ocelové povrchy. Tloušťka filmu 1–3 μm. Vhodné pro vnitřní konstrukční části a neestetické povrchy. Omezená odolnost proti korozi.
5.7 Zásady zónového ošetření:
- Vzhled povrchů: Pískování nebo standardní eloxování
- Montážní plochy: Standardní eloxování nebo pasivace; vyhněte se nadměrné tloušťce filmu
- Dosedací plochy: Tvrdá eloxace nebo niklování
- Izolační povrchy: Udržujte izolaci, lokální maskovací ochranu
Základní principy: Funkce na prvním místě, rozměrová kompenzace, zónové řízení, přeměření kritických rozměrů po ošetření.
6. Jaké jsou klíčové kritické dimenze přesných konstrukčních dílů robotů s vtělenou inteligencí?
Klíčové rozměry přímo určují výsledky funkčních zkoušek a montáže. Patří mezi ně zejména: přesnost polohy a tolerance průměru instalačních a polohovacích otvorů, souosost a kruhovitost polohy ložiska, rovinnost a kolmost instalační plochy senzoru, rovinnost kontaktní plochy, prostorové rozměry polohy pro zamezení kabelového svazku, rovnoměrnost tloušťky stěny lehké drážky, jakož i kvalifikace rozteče otvorů a kalibru pro závit a doraz.
Při přesném obrábění zdravotnických prostředků lze toleranci vnějšího průměru regulovat v rozmezí ±0.005 mm, chybu souososti < 0.01 mm a drsnost povrchu Ra < 0.4 μm. Požadavky na přesnost konstrukčních součástí robotů se liší v závislosti na dílu, ale tolerance klíčových dosedacích ploch je obvykle nutné regulovat v rozmezí ±0.01 mm.
7. Jaké jsou inspekční a dodací standardy požadované pro přesné konstrukční díly robotů s vtělenou inteligencí?
Stanovení jasných standardů inspekce a dodávek není nezbytné jen pro zajištění kvality, ale také je základem pro snížení sporů mezi nabídkou a poptávkou a zlepšení efektivity komunikace.
7.1 Požadavky na inspekční vybavení a způsobilost
Mezi základní inspekční vybavení a schopnosti, které by dodavatel měl mít, patří:
| Kontrolní položka | Hlavní zařízení | Požadavky na přesnost | Popis |
| Kontrola plných rozměrů | Souřadnicový měřicí stroj (CMM) | Nejistota měření ≤0.002 mm | První výrobek musí mít kontrolu plných rozměrů; poměr vzorkování šarže ≥5 % |
| Kontrola geometrické tolerance | Souřadnicový měřicí stroj (SMM), měřič kruhovitosti, měřič válcovitosti | Kruhovitost ≤0.0005 mm | Soustřednost, kruhovitost, válcovitost, rovinnost atd. |
| Drsnost povrchu | Drsnostměr, interferometr s bílým světlem | Rozlišení Ra 0.001 μm | Je nutné zkontrolovat kritické dosedací plochy a povrchy s efektem poškození. |
| Testování tvrdosti | Tvrdoměr Rockwell/Vickers | Splňuje normu GB/T 230 | Ověřuje účinek tepelného zpracování a stav materiálu |
| Inspekce vzhledu | Vizuální, stereo mikroskop | Vzorky na limit | Praskliny, škrábance, deformace, změna barvy atd. |
| Analýza složení materiálu | Spektrometr (PMI) | Splňuje normy pro jakost materiálu | Materiálové certifikáty pro každou šarži surovin; kritické díly lze vzorkovat |
| Kontrola závitu | Měřidla pro posuv závitu, přístroje pro měření závitu | Přesnost třídy 6H/6g | Závitové kalibry pro vnitřní závity, prstencové kalibry pro vnější závity |
8. Jaké jsou obráběcí schopnosti potřebné pro přesnou konstrukční součást s využitím robota s vtělenou inteligencí?
5-osé CNC obrábění schopnost:
Zkušenosti s obráběním složitých zakřivených povrchů, víceděrových pozic a tenkostěnných dílů, schopnost obrábění více ploch na jedno upnutí.
Schopnost rychlé reakce:
Dokáže se přizpůsobit změnám verzí výkresů během fáze výzkumu a vývoje a udržet rytmus dodávek i za podmínek malých dávek a více verzí probíhajících paralelně.
Systém kvality a možnost sledovatelnosti:
Každou součást lze vysledovat zpět k šarži surovin, procesnímu zařízení a procesním parametrům.
Pro robotické součásti používané v lékařských aplikacích je systém ISO 13485 nezbytným prahem.
Schopnost sjednotit montážní normy:
Dokáže koordinovaně zpracovávat díly rámu karoserie, kloubové moduly, konzole senzorů a díly koncových efektorů, sjednotit montážní standardy a snížit hromadění tolerancí mezi různými dodavateli.
9. Jak můžete najít vhodné náhradní díly pro vašeho robota?
První krok: Ujasnění specifikací dílů. Určení materiálu, požadavků na přesnost, množství a způsobu povrchové úpravy. Příprava 3D modelu a 2D výkresů.
Krok 2: Posouzení schopností dodavatele. Klíčové body, na které je třeba se zaměřit, jsou čtyři: zda má základní vybavení, jako je pětiosý CNC; zda má zkušenosti se zpracováním v robotice nebo lékařském průmyslu? zda prošel certifikacemi systému kvality, jako je ISO 13485; zda lze poskytnout komplexní služby od zpracování až po povrchovou úpravu?
Krok 3: Potvrzení dodávky a sledovatelnosti. Požádejte dodavatele o poskytnutí zkušebního protokolu, který potvrdí, že klíčové rozměry jsou splněny. Každý díl by měl být sledovatelný k šarži surovin a procesním parametrům.
Krok 4: Nejprve výroba vzorků, poté hromadná výroba. Ověřte montážní postupy a přesnost zkušební výrobou malých sérií. Hromadné objednávky zadávejte až po ověření, že nedošlo k žádným chybám.
10. Proč si vybrat NOBLE jako svého dodavatele?
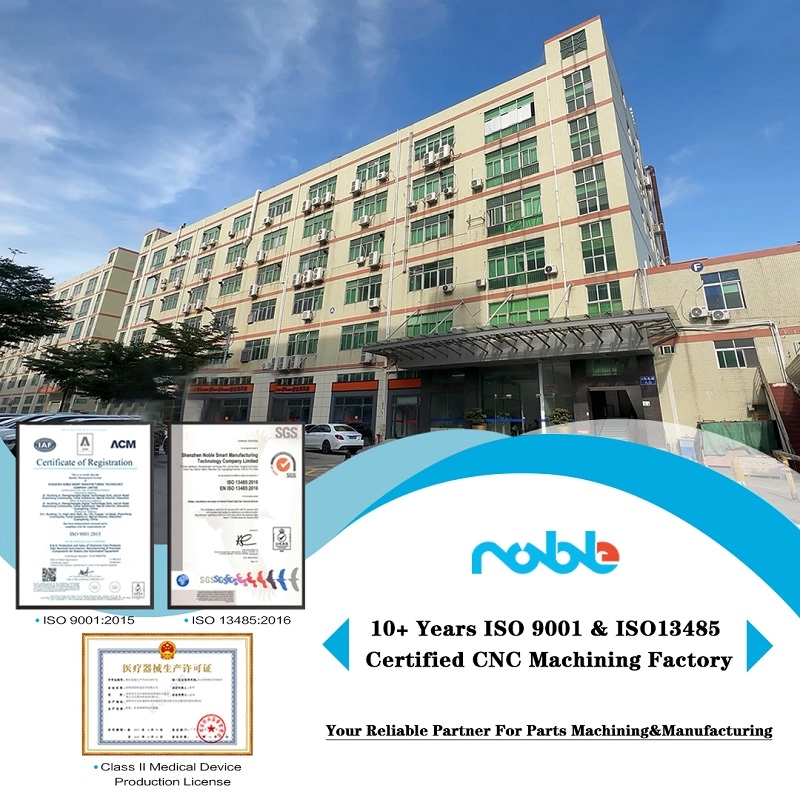
Noble je čínsko-britský společný podnik s 14letou historií vývoje. Jsme plně vybaveni kompletním obráběcím a kontrolním zařízením a máme bohaté zkušenosti na zahraničních trzích, abychom mohli rychle reagovat na různé požadavky zákazníků.
Vlastníme několik 5osých CNC strojů pro zpracování vysoce přesných a složitých dílů v hromadné výrobě. Náš zkušený technický tým dokáže optimalizovat výkresy pro lepší vyrobitelnost. Jsme certifikováni podle systémů managementu kvality ISO9001 a ISO13485. Všechny díly jsou vyráběny v bezpečné a čisté dílně s plnou sledovatelností.
Používáme souřadnicové měřicí stroje (SMM), automatické 2.5D kamerové měřicí stroje, výškoměry a další přesné kontrolní zařízení, abychom zaručili, že každý dodaný díl splňuje požadavky na kvalitu. Náš zkušený poprodejní tým je obeznámen s dovozními a vývozními celními předpisy různých zemí, což vám pomůže obdržet zboží co nejdříve a urychlit postup vašeho projektu.
Nejčastější dotazy k Robot s vtělenou inteligencí
1. Jaké materiály se běžně používají pro konstrukční díly robotů s vtělenou inteligencí?
Hlavně hliníková slitina 6061/7075, nerezová ocel 304/17-4PH, PEEK, PI a další technické plasty. Materiál můžeme vybrat dle vašich požadavků na hmotnost, pevnost, odolnost proti korozi a biokompatibilitu.
2. Jaké certifikáty kvality má vaše továrna pro přesné díly robotů?
Máme certifikaci systému managementu jakosti ISO9001 a systému lékařské jakosti ISO13485. Všechny díly dosahují plné sledovatelnosti výroby, což je vhodné pro projekty rehabilitačních robotů a lékařských robotů.
3. Dokážete zpracovávat složité vysoce přesné součástky pro vtělené roboty? Jaké máte vybavení?
Ano. Máme několik 5osých CNC strojů. Naše laboratoř kontroly kvality je vybavena souřadnicovým měřicím strojem (CMM), automatickým 2.5D kamerovým měřicím strojem, drsnoměrem a dalším kontrolním zařízením, které zaručuje přesné tolerance GD&T.
4. Jakou podporu vám může váš technický tým poskytnout během fáze kreslení?
Naši zkušení inženýři zkontrolují vaše výkresy a nabídnou návrhy DFM (Design for Manufacturability). Pomůžeme vám optimalizovat návrh, abychom snížili výrobní náklady a zlepšili produktivitu.
5. A co doručení a celní podpora pro zahraniční objednávky?
Máme bohaté zkušenosti s projekty v zahraničí. Náš zkušený tým je obeznámen s celními předpisy různých zemí. Můžeme vám pomoci s dokumenty, abychom zkrátili dodací lhůty a urychlili postup vašeho projektu.





