
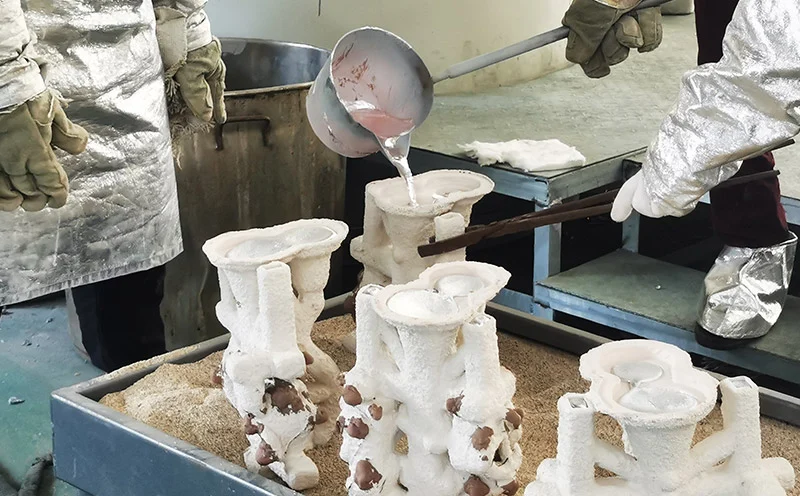
Vakuové odlévání metodou ztraceného vosku není nic nového. Proces ztraceného vosku sahá tisíce let do minulosti. Vakuová část je však moderní. Dochází k oxidaci, tvoření pórů a nakonec dochází k selhání součástí během používání.
Vakuová technologie odstraňuje vzduch, čímž udržuje roztavený materiál čistý. Keramická forma také neuvolňuje žádné plyny. Výsledné díly jsou husté a bez vad. Z tohoto důvodu se letecký, lékařský a energetický průmysl spoléhají na vakuové odlévání metodou ztraceného vosku pro výrobu kritických součástí.
Co je vakuové odlévání metodou ztraceného vosku?
Definice
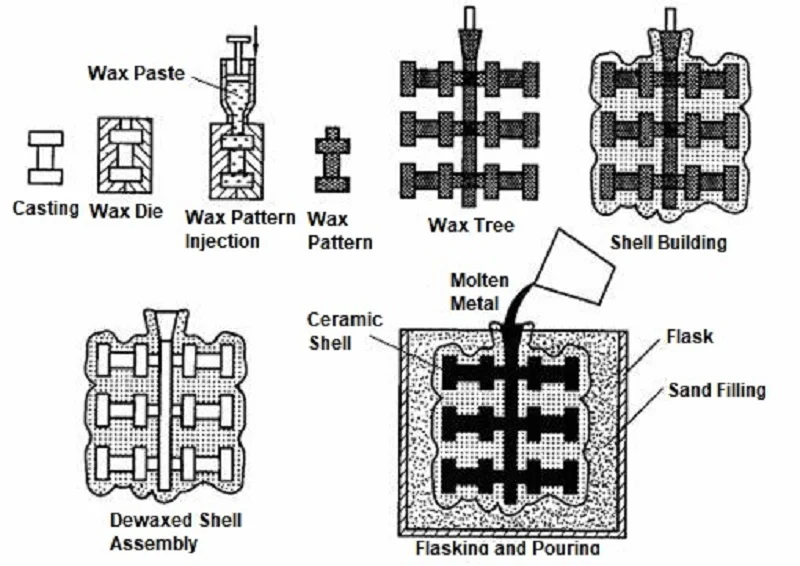
Díly začínají s voskovým modelem. Potřete ho keramikou. Roztavíte vosk. Máte formu. Nalijete do ní kov. To je přesné lití.
Vakuové odlévání metodou ztraceného vosku probíhá stejným způsobem. Lití však probíhá uvnitř vakuové komory. Forma je evakuována. Kov se taví ve vakuu. Lití probíhá bez kontaktu se vzduchem. Tento jednoduchý rozdíl mění všechno.
Proč se používá vakuum
Čtyři důvody vedou k používání vakua.
Snižte oxidaci. Reaktivní kovy okamžitě tvoří oxidy, když jsou vystaveny vzduchu. Titan, zirkonium a superslitiny jsou obzvláště náchylné k oxidaci. Vakuové prostředí eliminuje zdroj kyslíku a udržuje kov čistý.
Zabraňte absorpci plynů. Vodík a dusík se mohou rozpustit v roztaveném kovu a během tuhnutí unikat, čímž vznikají póry. Vakuový proces tyto plyny odstraňuje dříve, než mohou způsobit problémy.
Zlepšení čistoty kovu. Během tavení na otevřeném vzduchu se tvoří oxidy a vměstky; tyto látky se zachycují v odlitku a slouží jako místa vzniku trhlin. Vakuové tavení tyto zdroje kontaminace eliminuje.
Vyrábějte husté odlitky. Díky absenci pórovitosti jsou odlitky zcela husté. Mechanické vlastnosti jsou vylepšeny, únavová životnost je prodloužena a součásti odolávají náročným podmínkám kritických aplikací.
Zlepšují mechanické vlastnosti. Vyšší hustota znamená větší pevnost. Čistší kov znamená lepší tažnost. Kombinace těchto dvou faktorů poskytuje výkon, kterému se tlakově lité díly nemohou rovnat.
Vakuové odlévání metodou ztraceného vosku nabízí všech pět těchto výhod. Z tohoto důvodu se stalo standardním procesem pro výrobu lopatek turbín, lékařských implantátů a konstrukčních součástí leteckého průmyslu. Vakuum není volitelným prvkem – je jádrem celého procesu.
Postupný proces vakuového odlévání metodou ztraceného vosku
Krok 1 – Vytvoření voskového vzoru
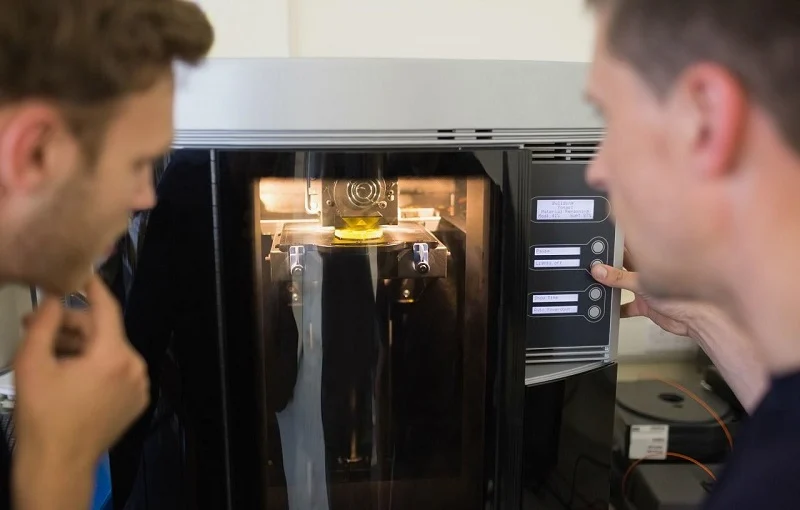
Roztavený vosk se nalije do kovové formy. Tato forma byla precizně opracována. Roztavený vosk vyplňuje každý detail a zajišťuje, že výsledný voskový vzor dokonale padne do formy. Přesnost dosažená v této fázi určuje přesnost konečného odlitku.
Více modelů je sestaveno na centrálním vtokovém kanálu. Tato stromovitá struktura podpírá všechny díly. Orientace a rozteč dílů jsou zásadní. Konstrukce vtokového kanálu určuje, jak kov proudí do každé dutiny. Nesprávná konstrukce stromu může způsobit turbulenci kapaliny. Turbulence zachycuje plyn, což vede ke vzniku odpadních dílů.
Krok 2 – Výroba keramické skořepiny
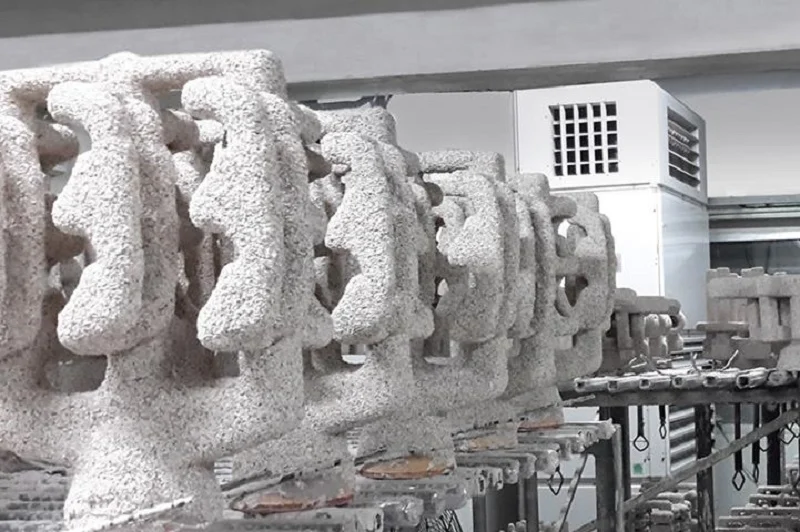
Ponořte voskový model do keramické kaše. Poté naneste na mokrý povrch sádrový prášek. Opakujte cyklus ponoření a nanášení sádry. Další vrstvu nanášejte až po zaschnutí předchozí. Standardní postup zahrnuje šest až osm vrstev. Silnější skořepiny vydrží náročnější podmínky odlévání.
Keramické materiály se vybírají na základě slitiny.
Oxid křemičitý je hlavním materiálem. Je levný a vhodný pro širokou škálu slitin.
Zirkon odolává vyšším teplotám a je odolný vůči tepelným šokům.
Oxid hlinitý je chemicky stabilní a nereaguje s většinou kovů.
Mullit dosahuje rovnováhy mezi pevností a tepelnou stabilitou.
Ytria je určena pro titan. Nereaguje s roztaveným titanem. To je zásadní, protože titan rozpouští většinu ostatních keramických materiálů.
Krok 3 – Odparafinování a vypalování skořepin
Vosk musí před nalitím opustit skořápku. První krok provede autokláv. Vosk se roztaví vysokotlakou párou. Vosk vytéká ven přes vtok. Skořápka zůstává neporušená.
Pak se skořepina vloží do pece. Cyklus vypalování probíhá při teplotě 800 °C až 1000 °C. Zbytkový vosk se zcela spálí. Keramika spéká a získává na pevnosti. Skořepina se stává dostatečně pevnou, aby vydržela odlévání.
Posledním krokem je předehřátí formy. Skořepina se před vstupem do vakuové komory zahřeje na licí teplotu. Horký kov, který narazí na studenou skořepinu, vyvolá tepelný šok. Skořepina praskne. Kov uniká. Předehřátí tomu zabrání.
Tyto tři kroky připravují skořepinu pro vakuové odlévání metodou ztraceného vosku. Další fáze – tavení a odlévání – probíhá uvnitř vakuové komory. V tom se proces skutečně liší od konvenčního odlévání metodou vytavitelného vosku.
Krok 4 – Vakuové tavení a lití
Předehřátá skořepina se umístí do vakuové komory. Komora se utěsní a vzduch se odsáje. Tlak se sníží na 10⁻² až 10⁻⁴ milibarů – stav blízký vakuu.
Vakuové indukční tavení probíhá uvnitř téže vakuové komory. Indukční cívka obklopuje kelímek a taví kov. Protože roztavený kov není vystaven kyslíku ani dusíku, zůstává čistý.
Vakuové lití zahrnuje naklánění vakuové komory a kelímku tak, aby roztavený kov proudil do formy. Celý proces probíhá za vakuových podmínek, čímž se zabraňuje oxidaci a absorpci plynu a zajišťuje se, že kov vyplní formu.
Tento krok je klíčový pro vakuové odlévání metodou ztraceného vosku. Vakuum hraje dvě klíčové role: odstraňuje rozpuštěné plyny z roztaveného kovu a zabraňuje vstupu nových plynů. Výsledkem je hustý odlitek bez vad.
Krok 5 – Chlazení a tuhnutí
Chlazení začíná po nalití. Rychlost je důležitá.
Rychlé ochlazování vede k jemným zrnům – jemná zrna znamenají vyšší pevnost. Tepelné namáhání však může způsobit praskání v tenkostěnných průřezech.
Pomalé chlazení vede k hrubším zrnům – hrubší zrna znamenají lepší odolnost proti tečení při vysokých teplotách. Tuto vlastnost vyžadují lopatky turbín.
Směrové tuhnutí řídí orientaci zrn. Když je forma vytažena z pece, teplo se odvádí z jednoho konce. Zrna rostou rovnoběžně se směrem vytahování. Tím se zvyšuje pevnost v tahu.
Odlitky z monokrystalů představují v tomto ohledu vrchol. Díky pouze jednomu zrnu a absenci hranic zrn nedochází při vysokých teplotách k prokluzování hranic zrn. Tento proces se používá k výrobě lopatek turbín s nejnáročnějšími požadavky. Vakuové odlévání do ztraceného vosku je jedinou metodou pro výrobu takových lopatek.
Krok 6 – Odstranění a dokončení skořápky
Keramický obal je odstraněn. Hlavní těleso je mechanickým nárazem rozbito. Zbývající vrstvy jsou odstraněny proudem vody. V tomto okamžiku je součást obnažena.
Díl se odřízne od vtokového kanálu; k provedení této operace obsluha obvykle používá brusný kotouč nebo pásovou pilu. V této fázi je povrch vtokové oblasti drsný, takže obsluha odstraňuje přebytečný materiál obráběním.
Následuje tepelné zpracování. Ohřev a chlazení se používají k dosažení správných mechanických vlastností dílu: pevnosti, tažnosti a tvrdosti. Konkrétní parametry závisí na typu slitiny.
Obráběním se kritické povrchy upraví na jejich konečné rozměry. Tolerance, které odlitek nemůže splnit, se dosahují řezáním. Oblasti vyžadující hladké povrchy se brousí.
Kontrola je posledním krokem. Zahrnuje kontrolu rozměrů, rentgenovou kontrolu vnitřních vad, penetrační zkoušky na povrchové trhliny a ultrazvukové zkoušky podpovrchové pórovitosti. Odesílány jsou pouze díly, které projdou všemi kontrolami.
Těchto šest kroků plně definuje celý proces vakuového odlévání metodou ztraceného vosku od začátku do konce. Každý krok je nezbytný a každý ovlivňuje následné procesy. Vakuová technologie v žádném případě není nepodstatným detailem; je to právě to, co umožňuje úspěšné použití tohoto procesu u kritických slitin.
Běžné kovové slitiny používané při vakuovém odlévání metodou ztraceného vosku
Nerezová ocel
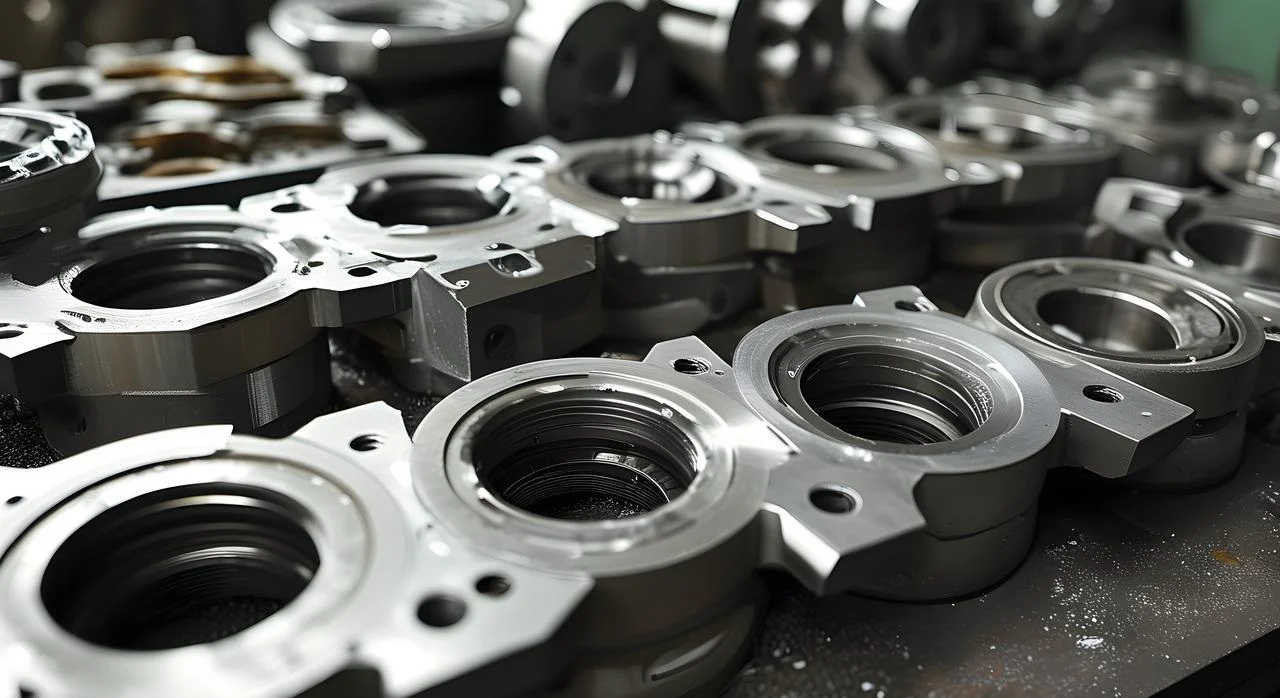
Nerezová ocel je primárním materiálem. Pro díly vyžadující odolnost proti korozi a střední pevnost se obvykle používá proces vakuového lití. Typickými příklady jsou tělesa čerpadel, tělesa ventilů a lodní příslušenství.
Jeho výhodou je konzistentní kvalita. Vakuové prostředí odstraňuje vodík. V nerezové oceli odlévané za atmosférického tlaku může vodík způsobovat drobné dírky a pórovitost. Díly vyrobené vakuovým litím mají spolehlivou kvalitu.
Nevýhody? Nerezová ocel nemá tak přísné požadavky na vakuové procesy jako titan. U dílů s jednoduchou geometrií nemusí být vakuové lití nákladově efektivní.
Nástrojová ocel
Nástrojové oceli se používají do řezných nástrojů, zápustek a opotřebitelných součástí. Vysoký obsah uhlíku a slitin jim dodává tvrdost. K dosažení konečných vlastností se používá tepelné zpracování. Proces vakuového lití vytváří čistou mikrostrukturu bez oxidů a vměstků, která vykazuje konzistentní odezvu tepelného zpracování.
Odolnost proti opotřebení je její hlavní vlastností. Čistá mikrostruktura zajišťuje rovnoměrné rozložení karbidů, čímž se prodlužuje životnost součástí. Požadavek na vakuové lití vyplývá z citlivosti této slitiny na kyslík.
Superslitiny na bázi niklu
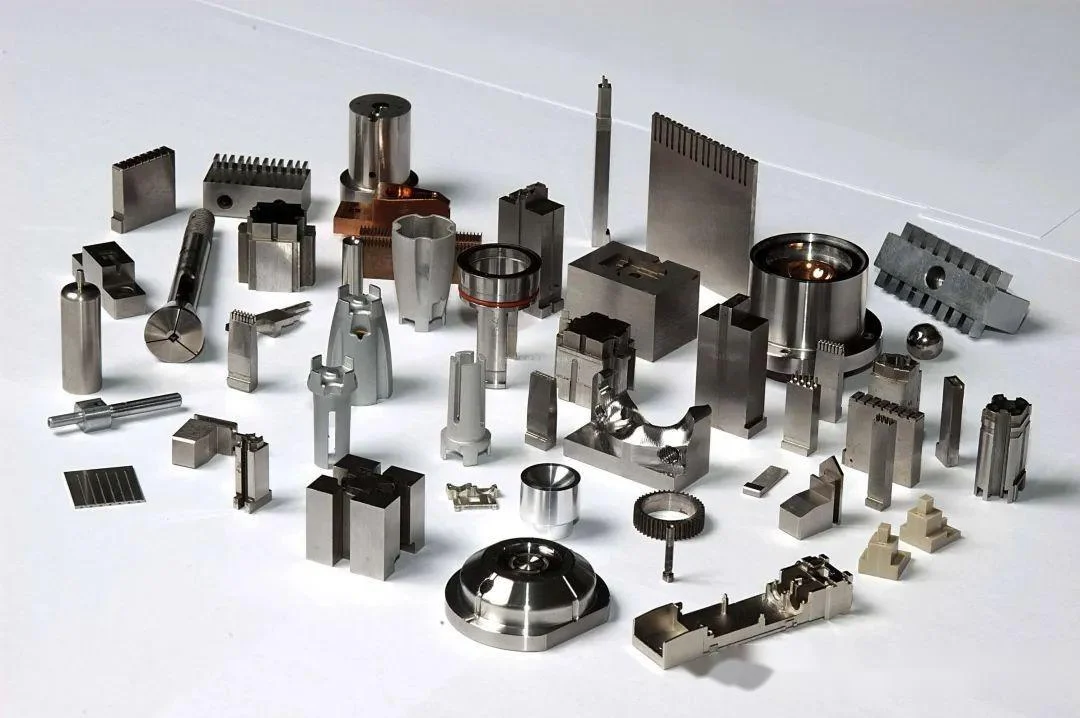
Slitiny Inconel 718, Waspaloy a René. Jedná se o vysokoteplotní materiály, které si zachovávají pevnost při teplotách od 700 °C do 1000 °C. Používají se v lopatkách turbín, spalovacích komorách a výfukových tryskách.
Jejich výkon je výjimečný: odolnost proti tečení, odolnost proti oxidaci a únavová pevnost. Jaká jsou jejich omezení? Jsou drahé, obtížně se obrábějí a vyžadují vakuové lití.
Vakuové odlévání metodou ztraceného vosku je standardní metodou odlévání těchto slitin. Konvenční odlévání by tyto slitiny poškodilo, proto jsou vakuové procesy nezbytné.
Slitiny na bázi kobaltu
Kobaltové slitiny nabízejí odolnost proti opotřebení a pevnost za vysokých teplot. Nejběžnější je stelit. Sedla ventilů, pouzdra a chirurgické nástroje.
Vlastnosti jsou dány tvorbou karbidů. Karbidy chromu dodávají slitině tvrdost. Slitiny odolávají zadření a korozi. Mezi průmyslové aplikace patří oběžná kola čerpadel, vytlačovací nástroje a lopatky turbín.
Slitiny titanu
Titan je vysoce výkonnou volbou. Standardem je Ti-6Al-4V. Poměr pevnosti a hmotnosti je vynikající. Biokompatibilita je ideální pro implantáty.
Požadavek na vakuové odlévání metodou ztraceného vosku je absolutní. Titan absorbuje kyslík a dusík ze vzduchu. Výsledné křehnutí ničí tavnost. Vakuum chrání taveninu. Díl si zachovává své vlastnosti.
Slitiny hliníku
Hliník je méně běžný při vakuovém lití. Oxidový film je ochranný. Problémem je však vodíková poréznost. A356 a AlSi10Mg těží z vakuového odplynění.
Aplikace jsou kritické z hlediska hmotnosti. Letecké konzole a komponenty zavěšení kol automobilů. Vakuum zlepšuje vlastnosti. Náklady je však často těžké ospravedlnit. Pro hliník je obvykle dostačující lití vzduchem.
Proč si pro vakuové odlévání metodou ztraceného vosku a přesnou výrobu vybrat NOBLE?
Společnost NOBLE se specializuje na přesnou výrobu kovů a plastů. Práce je určena zákazníkům z různých odvětví – lékařství, letecký průmysl, automobilový průmysl a další. Standardem jsou vysoce kvalitní zakázkové komponenty.
Komplexní výrobní služby
Proces začíná ještě před výrobou. Podpora návrhu produktu odhaluje problémy včas. Kontroly návrhu pro výrobu (DFM) optimalizují součást pro daný proces. Pokyny pro výběr materiálu zajišťují správnou slitinu pro danou aplikaci.
Rychlé prototypování ověřuje návrh před obráběním. Poté začíná výroba. Vakuové odlévání metodou ztraceného vosku vytváří složité kovové díly bez vad. CNC obrábění dovádí kritické povrchy do konečných tolerancí. Vstřikování plastů zvládá velkoobjemové polymerní komponenty. Povrchová úprava zvyšuje odolnost proti korozi a estetiku.
Kontrola kvality probíhá v celém rozsahu. Montáž vytváří subsystémy. Balení a logistika odesílají hotový výrobek.
Jeden dodavatel se postará o vše. Od konceptu až po hotový díl. Žádné předávání. Žádné mezery. Jeden kontaktní bod.
Kvalita, které můžete věřit
Systém kvality je certifikovaný a zdokumentovaný.
Norma ISO 9001:2015 se zabývá obecným řízením kvality. Konzistentními procesy. Dokumentovanou kontrolou. Sledovatelnými záznamy.
Norma ISO 13485:2016 zvyšuje důslednost potřebnou pro výrobu zdravotnických prostředků. Přísnější sledovatelnost. Přísnější validace procesů. Žádné odchylky.
Spolupracujte s NOBLE
Náš technický tým je vám k dispozici. Výběr materiálu. Optimalizace vyrobitelnosti. Prototypování. Plnohodnotná výroba. S konkrétními požadavky kontaktujte NOBLE. Tým vám poskytne správné řešení pro danou aplikaci.
Nejčastější dotazy
Co je vakuové odlévání do ztraceného vosku?
Proces, při kterém se roztavený kov nalije do keramické skořepiny za vakua. Voskový vzor se nejprve roztaví. Vakuum eliminuje oxidaci a pórovitost plynu.
Proč se při lití přes vytavitelný model používá vakuum?
Aby se zabránilo oxidaci a absorpci plynů v reaktivních a superslitinových kovech. Vakuum také odstraňuje rozpuštěné plyny z taveniny před tuhnutím.
Jaké materiály lze odlévat pomocí vakuového odlévání metodou ztraceného vosku?
Nerezové oceli, nástrojové oceli, superslitiny na bázi niklu, slitiny na bázi kobaltu, slitiny titanu a některé druhy hliníku. Tento proces je zásadní pro materiály, které reagují se vzduchem.
Jaký je nejlepší materiál pro keramické skořepiny?
Záleží na slitině. Oxid křemičitý a zirkon jsou vhodné pro většinu ocelí. Ytria se používá pro titan, protože nereaguje s roztaveným kovem.
Lze titan odlévat pomocí vakuového vytavicího lití?
Ano. Titan se musí odlévat ve vakuu nebo v inertním plynu. Jakýkoli přísun kyslíku materiál křehne a ničí jeho tažnost.
Jaký je rozdíl mezi investičním litím a vakuovým litím? investiční casting?
Obecným procesem je odlévání na vytavitelný model. Vakuové odlévání do ztraceného vosku je specifická verze, kde tavení a odlévání probíhá ve vakuu u reaktivních a vysoce výkonných slitin.
Je vakuové odlévání do ztraceného vosku drahé?
Ano. Vybavení, nástroje a řízení procesů jsou nákladné. U vysoce hodnotných, kritických dílů jsou náklady ospravedlněny bezvadnými výsledky.
V jakých odvětvích se používá vakuové lití přes vytavitelný model?
Letectví a kosmonautika, zdravotnické prostředky, výroba energie, automobilový průmysl a obrana. Jakékoli odvětví, kde není selhání dílů přijatelné.







