
Úvod
Vytvoří se voskový model. Ten se pokryje keramickou suspenzí. Vosk se roztaví. Roztavený kov se nalije dovnitř. Keramika se odlomí. Zůstane hotový díl. Toto je proces lití na vytavitelný model – také známý jako odlévání metodou ztraceného vosku.
Lití na vytavitelný materiál má dlouhou historii. Výrobci šperků ho používali před tisíci lety. Dnes se jedná o přesnou výrobní metodu, která produkuje díly s přesnými tolerancemi a hladkými povrchy. U většiny prvků není nutné žádné sekundární obrábění.
Proč je lití na vytavitelný model tak široce používáno? Tento proces umožňuje dosáhnout složitých geometrií, kterých nelze dosáhnout obráběním, je vhodný pro materiály, které se obtížně kují nebo svařují, a jeho povrchová úprava snižuje potřebu následných obráběcích operací.
Široká škála průmyslových odvětví se spoléhá na vytavitelné lití. Letecký průmysl jej používá pro výrobu lopatek turbín a konstrukčních součástí; lékařství jej používá pro výrobu implantátů a chirurgických nástrojů. Automobilový průmysl jej používá pro výrobu oběžných kol turbodmychadel a součástí palivového systému. V průmyslovém sektoru se používá pro výrobu ventilů, čerpadel a forem.
Co je investiční casting?
Definice investičního lití
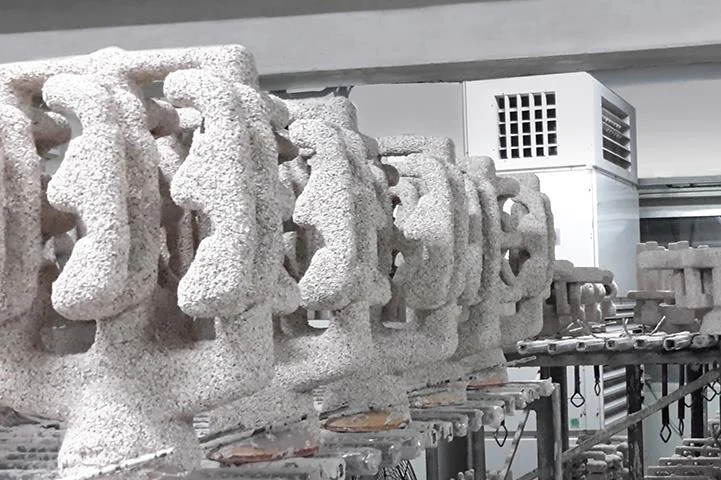
Lití do vytavitelné formy je proces výroby metodou ztraceného vosku. Vytvoří se voskový model. Kolem něj se vytvoří keramická forma. Vosk se roztaví. Kov se nalije dovnitř. Keramika se odlomí. Díl zůstává.
Historie sahá až do starověkého Egypta a Číny. Klenotníci jej používali na zlaté a bronzové ozdoby. Průmyslová výroba začala ve 20. století. Název „investice“ neznamená peníze. Pochází ze starofrancouzského slova investir – zakrýt nebo obklopit. Keramická skořápka investuje voskový vzor. Termín se vžil.
Jak funguje proces odlévání na vytavitelný model
-
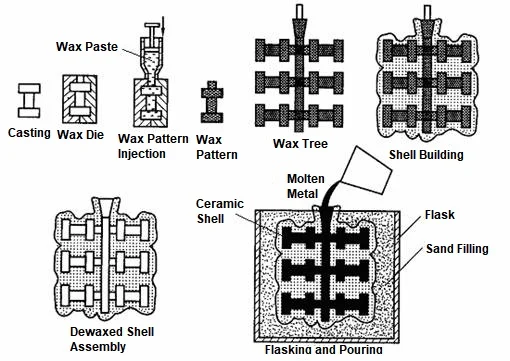
Vytvořte voskový vzor
Po opracování kovové formy se do ní nalije vosk. Tím se vytvoří voskový vzor. Více voskových vzorů je spojeno s centrálním voskovým litím. Celá sestava připomíná strom. Tento „strom“ určuje, kolik dílů lze vyrobit v každém odlitku.
-
Postavte keramickou skořápku
Ponořte voskovou formu do keramické kaše. Naneste vrstvu jemného písku – tedy sádry. Tento postup opakujte po zaschnutí každé vrstvy. Po šesti až osmi vrstvách se kolem voskové formy vytvoří pevná keramická skořápka.
-
Odstraňte vosk
Skořápka se vloží do pece. Vosk se roztaví a odpaří, čímž vznikne dutina. Tato dutina přesně odpovídá tvaru součásti.
-
Nalijte roztavený kov
Roztavený kov se nalévá do zahřáté keramické formy. K dispozici je široká škála materiálů, včetně nerezové oceli, uhlíkové oceli, hliníkových slitin, titanových slitin, superslitin na bázi niklu, kobaltových slitin, bronzu a mosazi. Každý materiál má své specifické parametry odlévání.
-
Ochlaďte a rozlomte skořápku
Kov tuhne. Keramická skořepina se odlamuje. Pneumatická kladiva nebo vibrační zařízení odvedou práci. Strom se rozřeže. Jednotlivé odlitky se oddělí.
-
Dokončete část
Odstraňte vtok a vtokový kanál. Může následovat tepelné zpracování. Obrobte díl tak, abyste vytvořili prvky, kterých nelze dosáhnout pouhým odléváním. Leštění zlepšuje povrchovou úpravu. Zkontrolujte díl a ověřte rozměry a integritu. V tomto okamžiku je odlévání hotové a připravené k další fázi.
Klíčové výhody odlévání na vytavitelný model
Metoda lití na vytavitelný model se volí pro vysoce hodnotné součásti, protože nabízí úroveň přesnosti, které se jiné procesy nemohou rovnat. Její výhody jsou široké a každá z nich ovlivňuje náklady, kvalitu nebo dodací lhůty.
1. Vynikající rozměrová přesnost
Výroba s téměř čistým tvarem znamená, že díly jsou vyráběny s rozměry blízkými jejich konečným rozměrům. To snižuje potřebu obrábění, zlepšuje konzistenci výrobku a vede k těsnějším sestavám. To nabízí přímé výhody pro díly, které vyžadují přísné tolerance – jako jsou lopatky turbín a chirurgické nástroje.
2. Superior povrchová úprava
Keramické a voskové formy mají hladké povrchy, což vede k hladkému povrchu finálního kovového dílu. Broušení a leštění jsou minimalizovány, což vede k lepšímu vzhledu. Navíc díky minimalizaci povrchových vad se zlepšuje odolnost proti únavě materiálu.
3. Schopnost vytvářet složité geometrie
Lití na vytavitelný model umožňuje vytvářet tvary, kterých nelze dosáhnout obráběním. Tloušťka stěn může být pouhý 1 milimetr. Lze vytvářet vnitřní chladicí kanály. Lze dosáhnout složitých křivek, které by jinak vyžadovaly pětiosé obrábění. Lze zpracovat prvky podříznutí, které by jinak vyžadovaly specializované řezné nástroje.
Složité konstrukce mohou snížit výrobní náklady, protože více procesů je sloučeno do jednoho kroku. Díly, které by dříve vyžadovaly svařování, obrábění a montáž, lze nyní odlévat jako jeden kus.
4. Široký sortiment slévatelných kovů
| Železné kovy | uhlíková ocel, nerezová ocel, nástrojová ocel |
| Neželezné | hliník, mosaz, bronz |
| Vysoce výkonné slitiny | titan, niklové superslitiny, kobaltové slitiny |
Tento proces funguje s téměř jakoukoli slévatelnou slitinou. Tato flexibilita je v přesné výrobě vzácná.
5. Vynikající opakovatelnost
Voskové vzory jsou konzistentní. Proces výroby keramických skořepin je kontrolován. Kontrola kvality je přísná. Výrobní série tisíců nebo milionů dílů si zachovávají stejné rozměry. Je dosažitelná hromadná výroba s přísnými tolerancemi.
6. Snížené požadavky na obrábění
Protože odlitky mají téměř čistý tvar, snižují se náklady na obrábění. Výrobní rychlosti se zvyšují, protože je třeba odebírat méně materiálu. Snižuje se opotřebení nástrojů. Snižují se náklady na práci. Je běžné, že díly vyžadují pouze dokončovací operace – například polotovary ozubených kol, tělesa ventilů, konstrukční tvarovky.
7. Lepší využití materiálu
Výroba s téměř čistým tvarem znamená méně zmetku. Obrábění z tyčového materiálu odstraňuje 80 % materiálu, zatímco odlévání na vytavitelný model vyžaduje pouze odstranění vtoku a vtokového kanálu. U drahých slitin – jako jsou superslitiny na bázi titanu a niklu – jsou úspory nákladů značné. S menším množstvím kovového odpadu se také zvyšuje udržitelnost.
8. Větší flexibilita designu
Úspěšně byly implementovány složité inženýrské návrhy. Snížení hmotnosti bylo dosaženo použitím materiálu pouze tam, kde je to nezbytné. Integrace dílů eliminovala potřebu svařovaných sestav. Vzhledem k tomu, že díly jsou odlévány jako jeden kus, a nikoli montovány z více komponent, byl zvýšen výkon výrobku. Největší výhodou je konstrukční svoboda, kterou nabízí vytavitelné lití.
Omezení odlévání na vytavitelné materiály
Každý výrobní proces s sebou nese kompromisy. Přesné lití není výjimkou. Jeho výhody jsou skutečné, ale stejně tak i jeho omezení. Ignorování těchto omezení může vést ke špatnému návrhu součásti a neočekávaným nákladům.
1. Vyšší náklady na nástroje
Voskové vstřikovací nástroje jsou drahé na obrábění. Výroba nástrojů vyžaduje přesnost a čas. Počáteční investice je značná. Návratnost nákladů vyžaduje dostatečný objem výroby. U nízkoobjemových dílů mohou být náklady na výrobu nástrojů na díl neúnosné.
2. Delší výrobní cyklus
Každá fáze prodlužuje proces. Výroba forem trvá několik dní; vrstvy se musí mezi jednotlivými aplikacemi nechat zaschnout; odparafinování trvá několik hodin; a vypalování formy vyžaduje přesnou topnou křivku. Následuje odlévání a konečná úprava. Lití na vytavitelný model umožňuje vyrobit díly během několika sekund. Odlévání metodou vytavitelného vosku na druhou stranu trvá dny nebo týdny. Dodací lhůta je mnohem delší.
3. Omezení velikosti
Voskové modely jsou křehké. Velké modely se pod vlastní vahou deformují. Keramické skořepiny se stávají těžkými a obtížně se s nimi manipuluje. Velké odlitky jsou nepraktické. Praktický limit velikosti je kolem 300 mm v průměru. Větší díly vyžadují odlévání do pískových forem nebo jiné procesy.
4. Křehkost voskových vzorů
Vosk se ohýbá. Vosk se láme. Vosk se deformuje při změnách teploty. Skladování vyžaduje kontrolované podmínky. Přeprava vyžaduje pečlivé balení. Bezpečnostní opatření při manipulaci jsou nezbytná. Poškozený voskový model vede k vadnému odlitku.
5. Citlivost keramického pláště
K praskání skořepiny dochází během zahřívání nebo chlazení. Vlhkost ovlivňuje keramickou vazbu. Tepelný šok způsobuje delaminaci. Kvalita formy závisí na dovednostech obsluhy a kontrole prostředí. Vady skořepiny se přenášejí přímo na kovovou součást.
6. Vyšší náklady na jednoduché díly
Pro jednoduché geometrie je odlévání na vytavitelný model zbytečné. Odlévání do pískových forem je levnější. Obrábění z tyčového materiálu je rychlejší. Kování produkuje pevnější díly. Lisování je ekonomičtější při velkém objemu. Odlévání na vytavitelný model není ekonomické pro díly, které lze vyrobit jednoduššími metodami.
7. Pomalejší tempo výroby
Je vyžadováno více fází. Jsou zahrnuty manuální operace. Výroba skořepin není plně automatizovaná. Plánování výroby je složité. Tlakové lití vyprodukuje tisíce dílů denně. Vytavitelné lití vyprodukuje nanejvýš stovky. Požadavky na objem musí být realistické.
8. Potenciální vady odlitků
Plynová pórovitost vzniká, když rozpuštěné plyny unikají během tuhnutí. Smršťování vytváří dutiny v tlustých řezech. Studené uzávěry vznikají, když se kovové proudy nespojí. K chybnému toku kovu dochází v důsledku nedostatečného toku. Keramické vměstky pocházejí z úlomků skořápek. Během smršťování při tuhnutí vznikají horké trhliny.
Každá vada má svou příčinu. Každá příčina má svou prevenci. Správná kontrola procesu snižuje vady. Lití na vytavitelný model však není bez vad. Proces vyžaduje dovednosti, disciplínu a kontrolu kvality v každé fázi.
Investiční lití vs. jiné procesy odlévání
Lití na vytavitelné materiály vs. Odlévání pískem
| Faktor | Investiční lití | Odlévání pískem |
| Přesnost | Pevné (typicky ±0.1 mm) | Volné (typicky ±1.0 mm) |
| povrchová úprava | Hladký (3.2 µm Ra) | Drsný (12.5 µm Ra) |
| Stát | Vyšší na díl při nízkém objemu; nižší při vysokém objemu | Nižší na díl; lepší pro velké díly |
| Velikost součásti | Omezené (max. ~300 mm) | Neomezené (díly v metrovém měřítku) |
| Komplexita | Vysoká (tenké stěny, vnitřní průchody) | Nízká až střední |
Lití na vytavitelný model vítězí v přesnosti a povrchové úpravě. Lití do pískových forem vítězí v oblasti velikosti a počátečních nákladů. Volba závisí na požadavcích na díl.
Lití na vytavitelné materiály vs. Odlévání
| Faktor | Investiční lití | Odlévání |
| Rychlost výroby | Pomalu (počet dní na dávku) | Rychlé (sekundy na snímek) |
| Nástroje | Voskové raznice, keramické mušle | Tvrdé ocelové matrice |
| Materiály | Široký sortiment (železné, neželezné, žáruvzdorné slitiny) | Omezeno na neželezné kovy (hliník, zinek, hořčík) |
| Přesnost | Velmi vysoko | Vysoký |
| Aplikace | Kritické komponenty, nízký až střední objem | Velkoobjemové spotřební díly |
Tlakové lití je rychlejší. Vytavitelné lití zvládá více materiálů a složitější geometrie. Bod křížení závisí na objemu výroby a požadavcích na materiál.
Investiční lití vs obrábění
| Faktor | Investiční lití | obrábění |
| Materiální odpad | Nízká (tvar téměř sítě) | Vysoká (generování čipů) |
| Komplexita | Vysoká (vnitřní prvky odlité) | Omezené (omezení přístupu k nástrojům) |
| Stát | Nižší při vysoké hlasitosti | Nižší při nízké hlasitosti |
| Přesnost | Dobré, ale může vyžadovat dokončovací obrábění | vynikající |
| Objem výroby | Vhodné pro výrobní série | Vhodné pro prototypy a malé série |
Lití na vytavitelný model efektivně využívá materiál. Obrábění odstraňuje materiál, který již byl zaplacen. U drahých slitin odlévání šetří značné náklady. U jednoduchých dílů s úzkými tolerancemi zůstává obrábění lepší volbou. Tyto dva procesy se doplňují, nikoliv si konkurují. Mnoho odlitků na vytavitelný model se dokončuje obráběním k dosažení kritických rozměrů. Tato kombinace nabízí to nejlepší z obou přístupů.
Odvětví, která těží z lití na vytavitelné materiály
Lití na vytavitelný model slouží odvětvím s přísnými požadavky na přesnost, integritu materiálu a složité geometrie. Každé odvětví má své vlastní důvody pro volbu tohoto procesu.
Letecký a vesmírný průmysl
Lopatky turbodmychadla, konstrukční komponenty draku letadla a komponenty palivového systému. Tyto komponenty musí odolávat extrémním teplotám a cyklickému zatížení. Lití na vytavitelný model umožňuje výrobu vnitřních chladicích kanálů a tenkostěnných struktur, kterých nelze dosáhnout obráběním. Standardními materiály jsou superslitiny na bázi niklu a titan. Porucha se absolutně netoleruje.
Automobilový průmysl
Kola turbodmychadla. Výfukové potrubí. Součásti vstřikování paliva. Snížení hmotnosti a tepelná odolnost jsou hlavními faktory této volby. Vytavitelné lití poskytuje téměř čisté tvary, které vyžadují minimální obrábění. Objemy výroby jsou střední až vysoké. Tento proces konkuruje kování a tlakovému lití pro specifické aplikace.
Zdravotnictví
Chirurgické nástroje. Ortopedické implantáty. Zubní protetiky. Biokompatibilita a odolnost proti korozi jsou povinné. Nerezové oceli, slitiny kobaltu a chromu a titan se odlévají s přesnými tolerancemi. Povrchová úprava musí být hladká, aby se zabránilo ulpívání bakterií. Lití na vytavitelný model splňuje tyto požadavky bez nadměrného následného zpracování.
Ropa a plyn
Tělesa ventilů. Pouzdra čerpadel. Součásti vrtných nástrojů. Tyto díly jsou vystaveny vysokému tlaku, korozivním kapalinám a abrazivnímu prostředí. Výběr materiálu je zásadní. Běžné jsou duplexní nerezové oceli a niklové slitiny. Vysoce přesné lití vytváří složité vnitřní průtokové kanály, které tyto součásti vyžadují.

Průmyslové vybavení
Polotovary ozubených kol. Páky. Konzolové sestavy. Zemědělské stroje. Stavební zařízení. Konsolidace dílů je hlavní výhodou. Více komponentů je odlito jako jeden kus. Montáž je zjednodušena. Hmotnost je snížena. Zvyšuje se spolehlivost.
Navy
Vrtule. Oběžná kola čerpadel. Součásti systémů pro mořskou vodu. Odolnost proti korozi ve slané vodě je nezbytná. Bronz, hliníkový bronz a duplexní nerezové oceli se odlévají do tvaru. Vytavitelné lití zajišťuje hladký povrch, který snižuje odpor a zlepšuje účinnost.
Zpracování potravin
Ventily. Armatury. Součásti čerpadel. Sanitární konstrukce vyžaduje hladké povrchy a odolnost proti korozi. Preferovaným materiálem je nerezová ocel. Lití na vytavitelný model vytváří díly bez štěrbin nebo ostrých rohů, kde by se mohly ukrývat bakterie. Povrchová úprava splňuje požadavky FDA bez nutnosti dodatečného leštění.
Obrana
Součásti střelných zbraní. Díly pro letecký průmysl. Součásti vozidel. Vojenské specifikace vyžadují vysokou spolehlivost. Integrita materiálu je kritická. Vytavitelné lití zajišťuje opakovatelnost a kontrolu kvality, které obranné programy vyžadují.
Power Generation
Lopatky turbín. Součásti plynových turbín. Součásti parních turbín. Jsou vyžadovány vysokoteplotní slitiny. Lití na vytavitelný model vytváří tvary profilů křídel a geometrie vnitřního chlazení, které umožňují zvýšení účinnosti. Tento proces je nezbytný pro moderní výrobu energie.
Hlavní důvody pro volbu lití na vytavitelné metody se v různých odvětvích liší. Letecký a kosmický průmysl vyžaduje složité chladicí kanály, lékařská oblast vyžaduje biokompatibilitu a povrchovou úpravu, automobilový průmysl vyžaduje snížení hmotnosti a ropný a plynárenský sektor vyžaduje odolnost proti korozi. Tato odvětví mají společné to, že výkonnost nabízená tímto procesem je bezkonkurenční u jiných procesů.
Kdy byste si měli vybrat metodu odlévání?
Zda použít vytavitelný lití, závisí do značné míry na několika praktických aspektech. Pokud je odpověď na většinu těchto otázek ano, pak je tento proces pravděpodobně velmi vhodný.
Komplexní geometrie
Je obtížné nebo nemožné dosáhnout tvaru dílu obráběním? Má vnitřní průchody, tenké stěny nebo složité křivky? Ve srovnání s jakoukoli jinou metodou odlévání je lití na vytavitelný model pro zvládnutí těchto vlastností lépe přizpůsobeno.
Požadavky na přesnost
Vyžaduje díl přísnou rozměrovou kontrolu? Je povrchová úprava kritická pro funkci nebo vzhled? Tento proces vytváří odlitky s téměř čistým tvarem, čímž se snižuje nebo eliminuje sekundární obrábění.
Drahé materiály
Používá díl titan, superslitiny na bázi niklu nebo jiné drahé slitiny? Lití na vytavitelný model minimalizuje plýtvání materiálem. Nevznikají žádné třísky, a tím se snižuje zmetkovitost. Výsledné úspory nákladů jsou dostatečné k pokrytí nákladů na formu.
Střední až vysoké objemy výroby
Vyrábíte ročně stovky nebo tisíce dílů? Náklady na formy jsou rozloženy na celou výrobní sérii. S klesajícími náklady na díl se tento proces stává nákladově efektivním.
Zkrácené kroky montáže
Lze do jednoho odlitku integrovat více součástí? Vytavitelné lití eliminuje svařované sestavy a potřebu spojovacích prvků, čímž se zkracuje doba montáže a zvyšuje se spolehlivost.
Vysoce kvalitní povrchová úprava
Vyžaduje součástka hladký povrch pro správnou funkci nebo splnění regulačních norem? Keramická pouzdra se mohou vyznačovat jemnými detaily a čistým povrchem, což minimalizuje potřebu leštění a broušení.
Kdy není odlévání na vytavitelný model tou nejlepší volbou?
Tento postup není vhodný pro všechny situace. V některých případech je nutný jiný přístup.
Extra velké díly
Díly s průměrem nebo délkou přesahující 300 milimetrů nejsou pro tento proces vhodné. Voskový vzor se deformuje a keramická skořepina se stane objemnou a křehkou. Odlévání do pískových forem umožňuje výrobu velkých dílů s nižšími náklady.
Malé dávky a jednoduché díly
Jednoduché konzoly nebo ploché desky nevyžadují vytavitelný odlitek. Obrábění z tyčového materiálu je rychlejší a odlévání do pískových forem je levnější. Kování může poskytnout lepší mechanické vlastnosti. V malosériové výrobě se náklady na formu spojené s vytavitelným odléváním nemohou vrátit.
Velmi rozsáhlá výroba
Tlakové lití umožňuje vyrobit díly během několika sekund, zatímco přesné lití trvá minuty nebo hodiny. Pro roční objem výroby přesahující 100 000 kusů je tlakové lití nebo ražení ekonomičtější. Rozhodujícím faktorem je rozdíl v době cyklu.
Součásti vhodnější pro kování nebo obrábění
Vysoce pevné konstrukční komponenty se obvykle vyrábějí kováním. Nabízejí vynikající strukturu zrn a delší únavovou životnost. Jednoduché válcové nebo prizmatické díly jsou nákladově efektivnější při výrobě obráběním. Odlévání metodou vytraceného vosku není ideálním procesem pro všechny aplikace.
Tento proces je specializovaný a vyniká ve specifických oblastech. Pokud aplikace nespadají do této oblasti, jsou vhodnější jiné metody. Proces by měl být vybrán na základě charakteristik součásti, spíše než naopak.
Proč si pro vytavitelné lití vybrat NOBLE? Přesná výroba?
Správný proces je důležitý. Správný partner je důležitý stejně. NOBLE nabízí více než jen výrobu. Dodáváme inženýrská a výrobní řešení od konceptu až po hotový výrobek.
Komplexní výrobní služby
NOBLE se zabývá zpracováním kovů a plastů. Široké možnosti. Různorodá odvětví. Jednotlivý prototyp nebo velkosériová výroba – inženýrské a výrobní týmy úzce spolupracují se zákazníky v každé fázi projektu.
Od návrhu po montáž
Výroba je jen částí příběhu. NOBLE poskytuje komplexní řešení. Spolupracujeme od nejranější fáze návrhu. Technická doporučení zlepšují vyrobitelnost, snižují výrobní náklady a zvyšují výkonnost produktů.
Náš integrovaný pracovní postup zahrnuje:
- Podpora návrhu produktů
- Engineering Review
- Výběr materiálu
- Výroba prototypů
- Masová produkce
- Povrchová úprava
- Montáž
- Závěrečná inspekce
- Balení a dodání
Tento komplexní přístup zefektivňuje vývoj. Během celého procesu je udržována konzistentní kvalita. Žádné mezery v předávání. Žádné obviňování.
Kvalita, které můžete věřit
Kvalita je základem každého projektu. Společnost NOBLE pracuje v rámci mezinárodně uznávaných systémů managementu kvality.
Mezi naše certifikace patří:
- ISO 9001: 2015 - Systém řízení kvality
- ISO 13485: 2016 – Systém managementu kvality pro zdravotnické prostředky
Tyto certifikace prokazují náš závazek ke kvalitě, řízení procesů, sledovatelnosti a spokojenosti zákazníků v široké škále odvětví.
Nejčastější dotazy
Jaké jsou hlavní výhody vytavitelného lití?
Vysoká rozměrová přesnost, vynikající povrchová úprava, schopnost vyrábět složité geometrie, široký výběr materiálů a minimální odpad materiálu.
Jaké jsou nevýhody odlévání na vytavitelný model?
Vysoké náklady na nástroje, delší dodací lhůty, omezení rozměrů a pomalejší výrobní tempo ve srovnání s tlakovým litím.
Proč je lití přesných forem dražší?
Výroba voskových modelů a výroba keramických skořepin jsou pracné a časově náročné. Proces vyžaduje několik fází a zkušené operátory, což při nízkých objemech zvyšuje náklady na díl.
Jaké kovy lze použít při odlévání na vytavitelný model?
Uhlíkové oceli, nerezové oceli, nástrojové oceli, hliníkové slitiny, mosaz, bronz, titanové slitiny, superslitiny na bázi niklu a slitiny na bázi kobaltu.
Je přesné lití vhodné pro hromadnou výrobu?
Ano, pro střední až vysoké objemy, kde se náklady na nástroje amortizují v průběhu velkých výrobních sérií. Pro extrémně vysoké objemy může být tlakové lití rychlejší a levnější.
Jak přesné je odlévání vytavitelné formy?
Typické tolerance jsou ±0.1 mm až ±0.2 mm v závislosti na velikosti a geometrii dílu. Některé prvky mohou s regulací procesu udržet užší tolerance.
V jakých odvětvích se běžně používají vytavitelné lití?
Letecký a kosmický průmysl, automobilový průmysl, lékařství, ropa a plyn, průmyslová zařízení, námořní doprava, zpracování potravin, obrana a výroba energie.
Jaký je rozdíl mezi vytaveným litím a litím do pískových forem?
Lití na vytavitelný model nabízí menší tolerance, hladší povrchovou úpravu a možnost výroby složitých vnitřních prvků. Lití do pískových forem zvládá větší díly a má nižší náklady na nástroje, ale produkuje drsnější povrchy a volnější tolerance.
Lze metodou vytavitelného lití vyrábět tenkostěnné díly?
Ano. Tloušťky stěn až do 1 mm jsou dosažitelné. Keramická skořepina a voskový model umožňují výrobu tenkých řezů bez deformace.







