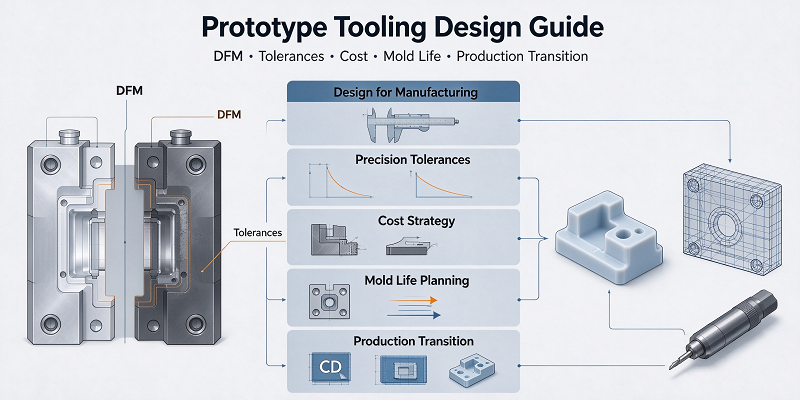
Prototypové formy slouží jako klíčový most mezi vývojem produktu a plnohodnotnou výrobou.
Umožňují inženýrům testovat výkon produktu před výrobou reprezentativních dílů, identifikovat konstrukční problémy a ověřit proveditelnost výroby před investicí do drahých výrobních nástrojů.
Konstrukce nástroje potřebná pro prototypy nástrojů přímo ovlivňuje faktory, jako je kvalita dílů, rozměrová přesnost a výrobní náklady.
Špatně navržené nástroje pro výrobu prototypů mohou způsobovat problémy, jako je obtížné vyjímání z forem, nekonzistentní rozměry a oplechování.
Správně navržený prototyp nástroje by měl zohledňovat výrobní požadavky, jako je geometrie dílu, materiál nástroje, výrobní množství a tolerance.
Tato příručka vysvětluje klíčové aspekty návrhu prototypových forem a ukazuje, jak mohou výrobci vyvážit náklady, rychlost, přesnost, životnost formy a škálovatelnost výroby.
Co je Prototypové nástroje Design?
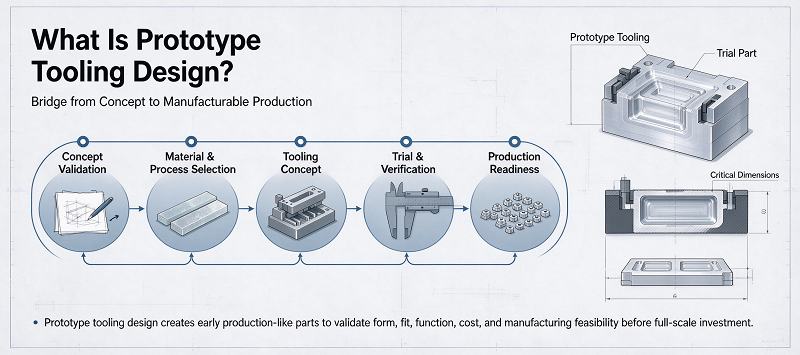
Návrh prototypových forem je inženýrský proces vývoje forem, matric, vložek, přípravků a dalších nástrojů pro výrobu prototypů nebo malosériové výroby dílů.
Prototypové nástroje se zaměřují na kratší dodací lhůty, nižší počáteční investice, snadnější modifikace a dostatečnou odolnost pro testování nebo omezenou výrobu. Proto se prototypový nástroj zaměřuje na flexibilitu.
Například prototypová vstřikovací forma může místo kalené nástrojové oceli použít hliník.
Složité automatické posuvné lopatky lze nahradit ručním vkládáním. Chladicí systém lze zjednodušit a standardní základna formy může nahradit plně přizpůsobenou konstrukci. Tyto metody mohou snížit náklady na formy a dobu výroby.
Zjednodušené nástroje však stále musí dodržovat základní inženýrské principy. Výsledný prototyp ovlivní úhel výkresu, tloušťka stěny, míra smrštění, poloha vtoku, poloha vyhazovače, požadavky na povrch, dělicí linie formy a rozměrová tolerance. Proto vhodný návrh závisí na účelu prototypu.
Forma použitá pro výrobu 20 vizuálních vzorků a prototypový nástroj pro výrobu 5 000 funkčních komponent vyžadují velmi odlišné konstrukční strategie.
Před zahájením návrhu formy by inženýři měli určit očekávané výrobní množství, materiál prototypu, funkční požadavky, rozměrové tolerance, požadavky na vzhled, očekávanou životnost nástroje, požadovanou dodací lhůtu, budoucí výrobní procesy a očekávané změny návrhu. Včasné definování těchto požadavků může pomoci výrobcům vyhnout se předčasnému návrhu a zároveň zajistit, aby prototypové nástroje produkovaly smysluplné inženýrské výsledky.
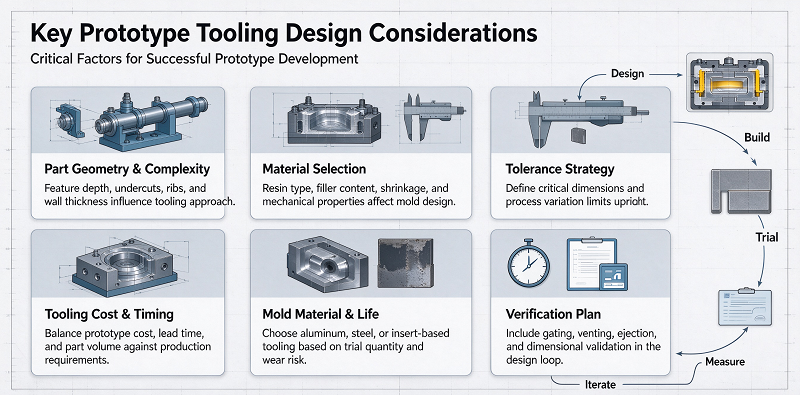
Klíčové aspekty návrhu prototypových nástrojů
Návrh prototypové formy zahrnuje několik technických rozhodnutí, která přímo ovlivňují náklady, kvalitu a efektivitu výroby.
Geometrie součásti, materiál formy a struktura formy jsou tři nejdůležitější faktory.
Geometrie a vyrobitelnost součásti
Geometrie dílů má významný vliv na složitost prototypové formy.
Jednoduché součásti s přímým směrem otevírání formy se obvykle vyrábějí rychleji a s nižšími náklady.
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
Některé prvky lze zjednodušit, aniž by to ovlivnilo funkční testování. Úhel roztažení je obzvláště důležitý u lisovaných součástí.
Pokud během procesu vstřikování není dostatečné větrání, mohou se tvarované díly přilepit k dutině nebo jádru.
To může vést k poškrábání, deformacím, rozměrovým problémům nebo poškození formou. Je třeba vzít v úvahu také tloušťku stěny.
Velké rozdíly v tloušťce stěny mohou vést k nerovnoměrnému ochlazování, smršťování, poklesům, deformaci a vnitřnímu pnutí. Pokud je to možné, inženýři by měli udržovat relativně rovnoměrnou tloušťku stěny.
Výběr správného materiálu pro prototypové nástroje
Materiál prototypové formy ovlivňuje rychlost zpracování, cenu formy, rozměrovou stabilitu, povrchovou úpravu, přenos tepla a životnost formy.
Hliník je jedním z nejčastěji používaných materiálů pro výrobu prototypových forem.
Jeho vynikající obrobitelnost umožňuje výrobcům vyrábět dutiny forem rychleji než mnoho nástrojových ocelí.
Hliník také nabízí dobrou tepelnou vodivost, což může pomoci zlepšit chladicí výkon při vstřikování plastů.
Z těchto důvodů jsou hliníkové formy obvykle vhodné pro: Maloobjemové vstřikování plastů, Technické ověřování, Vývoj produktů, Výrobu mostů, Ověřování návrhu, Krátké výrobní cykly.
Hliník je však měkčí než tradiční zápustková ocel.
Při výrobě brusných materiálů, jako jsou plasty plněné sklem, nebo při velkovýrobě se může opotřebovat rychleji.
Předkalené oceli, jako je P20, nabízejí větší odolnost proti opotřebení a trvanlivost. Obvykle se zvažují, když prototypové nástroje musí unést větší množství, vyžadují více materiálů, mají vyšší tvářecí tlaky nebo mají delší výrobní série.
Struktura formy, vtokové otvory, chlazení a vyhazování
Struktura prototypové formy by měla být co nejjednodušší a zároveň by měla umožnit výrobu spolehlivých dílů.
Jednodutinové formy se obvykle používají pro prototypové formy, protože vyžadují méně zpracování, snáze se modifikují a snižují počáteční náklady na formu.
S rostoucím objemem výroby se mohou vícedutinové formy stát atraktivními, ale vyžadují větší kontrolu nad vyvážením dutin, konstrukcí vtoků, chováním při plnění a rozměrovou konzistencí.
Dalším důležitým faktorem je design brány.
Poloha vtoku ovlivňuje způsob, jakým roztavený materiál vstupuje do dutiny formy a jakým ji vyplňuje.
Nesprávná poloha uzávěru může vést ke svarům, vzduchovým ucpávkám, nadměrnému tlaku, neúplnému naplnění, stopám po proudění nebo problémům se vzhledem.
Chladicí systém může také ovlivnit kvalitu prototypu.
Přestože prototypové formy někdy používají zjednodušené chladicí kanály, nedostatečné chlazení může způsobit nekonzistentní smrštění, dlouhé doby cyklů, deformaci a rozměrové změny.
Systém vyhazování musí být také pečlivě naplánován.
Horní čep by měl být umístěn na dostatečně pevném místě, aby odolal síle horního čepu, aniž by způsobil viditelné stopy nebo deformace.
Zohlednění vtoku, chlazení, struktury formy a vyhazování může výrobcům pomoci zjednodušit prototyp formy, aniž by to ohrozilo kvalitu základních dílů.
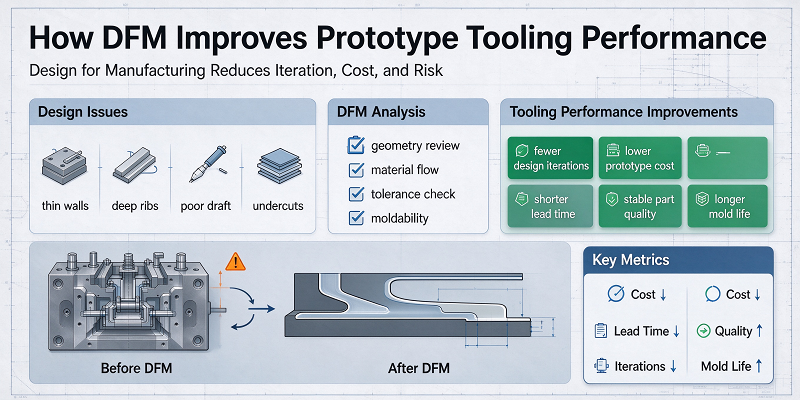
Jak DFM zlepšuje výkon nástrojů pro prototypy
Návrh vyrobitelnosti hraje klíčovou roli při vývoji prototypových forem.
DFM posuzuje, zda lze součástku efektivně vyrobit s využitím vybraných nástrojů a výrobních procesů.
Cílem je identifikovat potenciální výrobní problémy před zahájením výroby nástrojů.
U prototypů vstřikovacích forem se v metodě DFM obvykle posuzuje: tloušťka stěny, poloha vyhazovacího čepu, smrštění materiálu, povrchová úprava, tok formy a kritické rozměry. CAD model se může zdát správný, ale skutečně vytvarovaný díl se může obtížně vyjímat.
Zvýšení vhodného množství výkresu ve fázi DFM může eliminovat problémy před zpracováním formy.
Hluboké dutiny mohou vyžadovat delší řezné nástroje, což může vést ke zvýšeným vibracím, snížené řezné rychlosti a prodloužené době zpracování.
Velmi malý poloměr vnitřního rohu vyžaduje menší nástroje, což také prodlouží dobu výroby.
V mnoha případech mohou drobné konstrukční úpravy zjednodušit CNC obrábění, aniž by to ovlivnilo funkčnost součástí.
Požadavky na tolerance by měly být také vyhodnoceny během DFM. Ne každý prvek formy vyžaduje stejnou úroveň přesnosti.
Těsnicí plocha, reference sestavy, optická montážní plocha nebo poloha ložiska mohou vyžadovat přísnou rozměrovou kontrolu. Nefunkční vnější plochy nikoli. Aplikování přísných tolerancí pouze na funkční prvky pomáhá snížit náklady na zpracování a kontrolu. Proto by DFM mělo začít před výrobou prototypu formy.
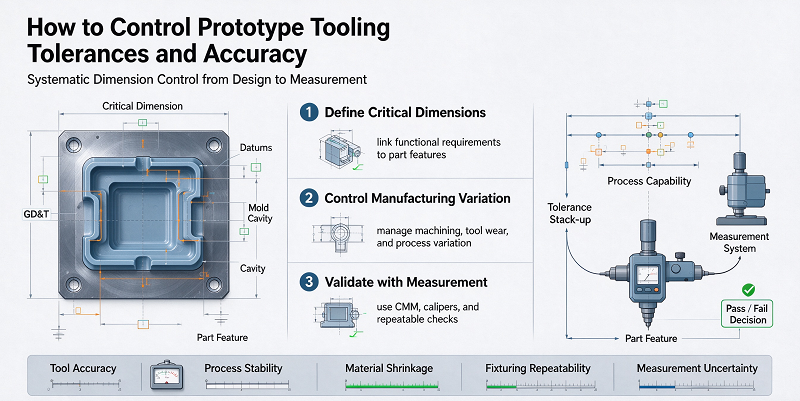
Jak řídit tolerance a přesnost nástrojů prototypů
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
Některé nástroje, zejména hliník a obrobitelná ocel, se obvykle snáze upravují než plně kalené výrobní nástroje. Tolerance nástrojů by se měla také odlišovat od tolerance tvarovaných dílů. Vzhledem k zavedení dalších výrobních změn během procesu lisování vyžaduje dutina formy obvykle vyšší přesnost než hotový tvarovaný díl.
Regulace teploty také ovlivňuje rozměrovou přesnost. Materiál formy se s rostoucí teplotou roztahuje a nerovnoměrné teploty formy mohou způsobit nekonzistentní smrštění v různých oblastech dílu. Stabilní podmínky lisování a účinné chlazení proto přímo přispívají k rozměrové konzistenci.
Kontrola může zahrnovat následující vybavení: posuvná měřítka, mikronové třísouřadnicové měřicí stroje a přístroje na měření drsnosti povrchu. Data měření prototypových dílů lze poté použít k optimalizaci návrhu výrobku a budoucích výrobních nástrojů.
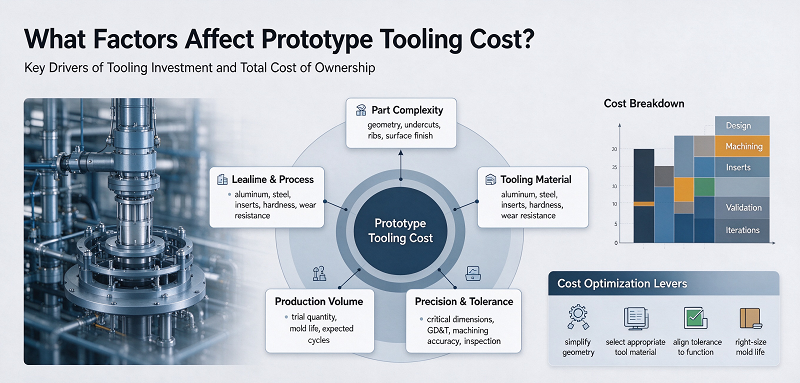
Jaké faktory ovlivňují cenu prototypových nástrojů?
Cena prototypových forem je ovlivněna různými technickými a výrobními faktory.
Velikost nástroje je pouze částí výpočtu.
Geometrický tvar, materiál formy, obtížnost zpracování, výrobní množství, tolerance, struktura formy a požadavky na konečnou úpravu mohou významně ovlivnit konečné náklady.
Složitost nástrojů a požadavky na obrábění
Složitost nástrojů je jedním z největších faktorů ovlivňujících náklady na prototypové nástroje.
A simple opening and closing mold may require basic CNC obrábění, standard pins, and traditional mold components.
Složitější součásti mohou vyžadovat: vyměnitelné břitové destičky, ruční břitové destičky, elektroerozivní obrábění, více CNC nastavení, vrtání hlubokých otvorů, přesné broušení a širokou škálu příslušenství pro formy. Každá další funkce prodlouží dobu konstrukčních, opracovatelských, montážních a testovacích prací.
Hluboké dutiny také zvyšují náklady na zpracování, protože jsou obvykle zapotřebí delší nástroje. Dlouhé řezné nástroje obecně vyžadují pomalejší podmínky zpracování, aby se snížily vibrace. Menší vnitřní poloměr může také prodloužit dobu zpracování, protože menší nástroj odebírá méně materiálu na jeden průchod. Zjednodušení těchto funkcí během DFM proto může snížit náklady na formu a dodací lhůty.
Materiál nástrojů a výrobní množství
Materiál formy musí odpovídat požadovanému výrobnímu množství.
Použití kalené nástrojové oceli pro průmyslové účely může vést k zbytečným nákladům pouze u několika desítek prototypových dílů.
Zároveň u tisíců abrazivních dílů může použití relativně měkkých materiálů pro formy vést k rychlému opotřebení a nákladům na opravy.
Hliníkové formy obvykle nabízejí dobrou rovnováhu mezi rychlostí zpracování a odolností a používají se pro malosériovou výrobu.
S nárůstem objemu výroby se ocelové formy mohou stát ekonomičtějšími.
Rozhodnutí by proto mělo zohlednit celkové náklady projektu, nikoli pouze počáteční cenu formy.
Pokud o něco dražší forma snižuje nároky na údržbu, zlepšuje konzistenci a dokáže uspokojit všechna požadovaná výrobní množství, může se stát ekonomičtější.
Tolerance, povrchová úprava a sekundární operace
Rozměrové tolerance mají významný vliv na cenu prototypových forem. Standardních obráběcích tolerancí lze obvykle efektivně dosáhnout.
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
Funkční inženýrský prototyp může k dokončení vyžadovat pouze standardní CNC obráběcí proces.
Sekundární operace také zvyšují celkové náklady projektu.
Patří mezi ně: zavádění závitů, instalace, galvanické pokovování, laserové značení, montáž, následné obrábění a speciální kontrola. Praktickou strategií kontroly nákladů je používat pouze vysoce kvalitní povrchové úpravy a přísné tolerance tam, kde je zajištěna skutečná funkční nebo estetická hodnota.
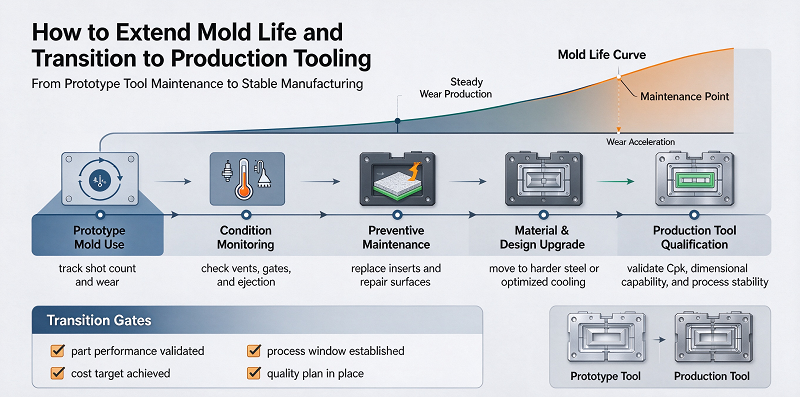
Jak prodloužit životnost forem a přejít na výrobní nástroje
Prototypové nástroje jsou navrženy pro kratší výrobní cykly, ale důležitá zůstává jejich odolnost.
Jedním z přístupů je vybrat materiál nástrojů na základě očekávané míry opotřebení.
Pro relativně malá množství může hliník nabídnout dostatečnou odolnost.
Pro větší množství nebo abrazivní materiály může být vhodnější předkalená ocel.
Efektivní může být i konstrukce ze smíšených forem.
Například hlavní forma může být vyrobena z hliníku, zatímco ocelové vložky se instalují v oblastech s vysokým opotřebením, jako jsou vtokové otvory, kluzné plochy, závitové prvky nebo úzká jádra.
Tato metoda může prodloužit životnost nástroje, aniž by bylo nutné, aby celá forma byla vyrobena z oceli.
Vyměnitelné pluginy jsou obzvláště cenné v procesu vývoje produktu.
Pokud inženýři očekávají, že se určitá funkce po testování změní, lze tuto oblast navrhnout jako vyjímatelnou vložku.
Budoucí úpravy lze provést výměnou nebo zpracováním vložek namísto přestavby celé formy.
Údržba nástrojů může také ovlivnit životnost prototypové formy.
Nástroje by měly být pravidelně kontrolovány na opotřebení, korozi, poškozené čepy, ucpané větrací otvory, kontaminaci a poškození povrchu.
Správné skladování je obzvláště důležité pro ocelové formy, protože vlhkost může způsobit korozi.
Parametry tváření by měly být také udržovány v rozumném rozmezí.
Nadměrný vstřikovací tlak, upínací síla nebo teplota formy urychlují opotřebení.
Jakmile je test prototypu dokončen, může technický tým použít informace shromážděné během procesu výroby prototypu k návrhu výrobních nástrojů.
Tato transformace by neměla zahrnovat pouze replikaci prototypové formy s použitím pevnějších materiálů.
Prototypování obvykle odhaluje následující důležité informace: rozměrovou stabilitu, smrštění materiálu, ohyb, vtlačení svarové linie, výkon při střelbě bleskem, chování při chlazení, dobu cyklu. Po funkčním testování se může změnit i design výrobku.
Může být nutné upravit tloušťku stěny, upravit montážní vlastnosti, zesílit žebra nebo se určité tolerance mohou ukázat jako zbytečné.
Tyto změny by měly být dokončeny před spuštěním produkčních nástrojů.
Výstup může také vyžadovat různé struktury forem.
Prototypová forma může používat dutinu, ruční vložky, základní chlazení a jednoduché vyhazování.
Výroba forem může vyžadovat více dutin, automatické posuvné systémy, pokročilé chladicí kanály, horké vtoky, senzory, automatické vyhazování a kalení materiálů forem.
Fáze prototypu poskytuje cenná technická data pro vývoj spolehlivějších výrobních nástrojů.
Proč si vybrat NOBLE jako svého prototype tooling manufacturer
NOBLE je čínsko-britský společný podnik, kterému vláda udělila ocenění „Národní high-tech podnik“. Máme dva hlavní obchodní směry: „Inteligentní výroba“ a „Produkty péče“. Divize „Inteligentní výroba“ se specializuje na poskytování zákaznických služeb projektové podpory, včetně obrábění a výroby dílů.
Více než 10 let zkušeností s profesionální výrobou a rychlým prototypováním. Náš efektivní tým poskytuje silnou podporu vašim novým projektům, abyste na 100 % splnili své požadavky. Standardizované řízení přináší přísnou kontrolu kvality dílů a produktů. Rozumný pracovní postup vede k nižším nákladům při zachování stejné kvality.
Po letech tvrdé práce a vývoje se společnost NOBLE postupně transformovala z podniku zabývajícího se obráběním a výrobou přesných dílů s kompletním průmyslovým řetězcem a servisními možnostmi na podnik orientovaný na služby, který poskytuje plnou podporu pro všechny projekty zákazníků.
NOBLE je vaše důvěryhodné komplexní řešení pro zakázkovou výrobu, od návrhu prototypu až po samotnou výrobu, s rozsáhlými výrobními zdroji, vhodnou technologií, efektivními procesy, odborným vedením a perfektním procesem kontroly kvality, které promění vaše nápady ve skutečnost.
NOBLE má následující kvalifikační certifikáty:
ISO 9001: 2015 – Robustní řízení kvality pro všeobecnou výrobu. Konzistentní procesy. Dokumentovaná kontrola. Sledovatelná kontrola.
ISO 13485: 2016 – Přísnější normy kvality pro součásti zdravotnických prostředků. Přísná validace procesu. Plná sledovatelnost. Požadováno pro implantabilní a chirurgické součásti.
Závěr
Pokud je prototypový nástroj navržen správně, stane se důležitým inženýrským nástrojem pro ověřování návrhu produktu, výrobu funkčních komponent, kontrolu nákladů na vývoj a přípravu na velkovýrobu.
Úspěšný návrh prototypu formy vyžaduje pečlivé zvážení geometrie dílu, materiálu formy, DFM (délky materiálu pro výrobu), tolerance, struktury formy, chlazení, lití, vyhazování, povrchové úpravy, produkčního množství a očekávané životnosti formy.
Zjednodušení nepotřebných funkcí, výběr správných materiálů forem, použití tolerancí pouze tam, kde je to nutné, a použití vyměnitelných lopatek může snížit náklady a zároveň zachovat spolehlivou kvalitu prototypů.
DFM is particularly important because it can prevent many tool problems before CNC obrábění or mold manufacturing begins.
Výroba prototypů může také generovat cenná výrobní data.
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
Tyto informace lze využít ke zlepšení návrhu produktu a optimalizaci finální výrobní formy.
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.