
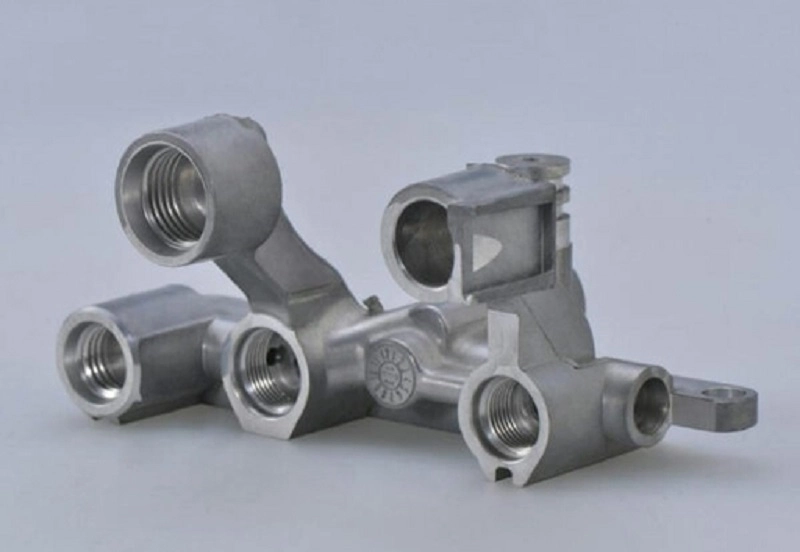
Úvod: Proč Vakuové lití hliníku Záležitosti pro Rapid Prototyping
Vývoj produktů postupuje rychle. Konstrukční cykly se zkracují. Inženýři potřebují součástky k testování, montáži a validaci. Tyto součástky se musí chovat jako výrobní komponenty. Vizuální modely nestačí.
Tradiční metody odlévání vyžadují tvrdé nástroje. Výroba ocelových forem trvá týdny. Náklady jsou vysoké. CNC obrábění nabízí alternativu. Složité geometrie však prodlužují dobu obrábění. S tím souvisí i náklady.
Vakuové lití hliníku je uprostřed. Vyrábí funkční kovové prototypy bez nutnosti kompletního výrobního nářadí. Proces využívá silikonovou formu. Forma vychází z předlohy. Model lze vytisknout na 3D tiskárně nebo obrábět. To dramaticky zkracuje dodací lhůty.
Vakuové lití hliníku rychlým prototypováním vytváří díly, které se blíží výrobní kvalitě. Mechanické vlastnosti odpovídají litým hliníkovým slitinám. Povrchová úprava je vynikající. Rozměrová přesnost je konzistentní.
Co je vakuové lití hliníku?
Definice vakuového lití hliníku
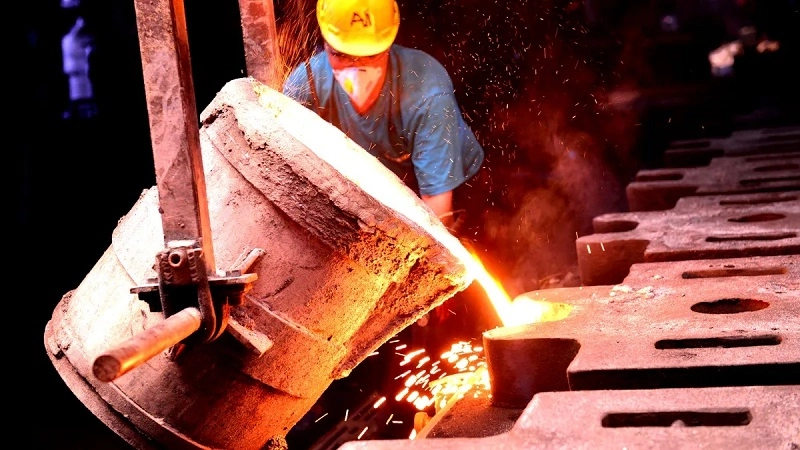
Jedná se o proces odlévání kovů. Vakuové odlévání hliníku využívá snížený tlak kolem formy. Vakuum odstraňuje zachycený vzduch z dutiny. Také odsává vzduch z roztaveného kovu. Výsledkem jsou čistší hliníkové odlitky. Méně vad. Menší pórovitost. Lepší mechanické vlastnosti.
Jak funguje vakuové lití hliníku
Proces se řídí určitou posloupností. Každý krok ovlivňuje ten následující.
- Příprava CAD modelu. Geometrie součásti je definována v 3D softwaru. Tolerance. Úhly úkosu. Umístění bran. Vše je nastaveno v této fázi.
- Rychlá tvorba prototypových vzorů. Vytvoří se fyzický model. Ten lze obrábět z kovu nebo pryskyřice. Rychlé prototypování vakuovým litím však často využívá modelů vytištěných na 3D tiskárně. To eliminuje náročné nástroje pro samotný model. Dodací lhůta dramaticky klesá. Toto je jádro odlévání hliníkových prototypů.
- Příprava keramické formy. Vzor se pokryje keramickou kaší. Vytvoří se několik vrstev. Skořápka se vysuší a vytvrdí. Vzor se vypálí. Forma je připravena.
- Vakuové lití kovu. Roztavený hliník se nalévá do formy, zatímco je komora ve vakuu. Vakuum stláčí kov do tenkých plátků. Odstraňuje bubliny plynu. Tento krok definuje kvalitu rychlého odlévání hliníku.
- Chlazení a odstraňování plísní. Odlitek tuhne. Keramická skořepina je odklepnuta. Odhalí se surová část. Vrata a stoupačky jsou stále připevněny.
- Obrábění a povrchová úprava. Kritické povrchy jsou obráběny na konečné rozměry. Tolerance, které odlitek nedokáže splnit, jsou vyřezány. Povrchy jsou v případě potřeby leštěny nebo potaženy.
Vakuové lití přesných modelů s 3D tiskem je moderní verzí tohoto procesu. Žádné voskové formy. Žádné kovové předlohy. Pouze vytištěný model a keramická skořepina. Díky tomu je rychlé prototypování kovů praktické pro hliníkové součástky.
Kompletní pracovní postup od CADu po hotový díl obvykle trvá dva až tři týdny. To je výhoda oproti výrobě pevných nástrojů, která trvá měsíce. Pro vývoj produktu je tato rychlost důležitá. Umožňuje iterativní testování. Snižuje riziko před zahájením výroby nástrojů. Proto se v technických odděleních rozmáhá práce na prototypech hliníkových odlitků.
Co je rychlé prototypování vakuovým litím?
Tento termín spojuje dvě myšlenky. Vakuové lití v rychlých prototypech znamená použití vakuového odlévání kovů k rychlé výrobě prototypů. Žádné tvrdé nástroje. Žádné dlouhé dodací lhůty. Funkční kovové díly během týdnů místo měsíců.
Vakuové lití vs. tradiční prototypování
Volba metody závisí na potřebě. Každý přístup se hodí pro jinou fázi vývoje.
| Metoda | Materiál | Nejlepší využití |
| 3D tisk | Plast, pryskyřice | Koncepční modely, vizuální recenze |
| CNC obrábění | Hliníkový polotovar | Přesné prototypy, těsné tolerance |
| Vakuové lití hliníku | Skutečná hliníková slitina | Funkční prototypy, mechanické testování |
| Odlévání | Výrobní díly | Velkoobjemová výroba |
3D tisk dává tvar. CNC obrábění dává přesnost. Vakuové lití hliníku dává materiálu vlastnosti. Tlakové lití dává objem. Každá metoda má své místo.
Proč kombinovat vakuové lití s rychlým prototypováním?
Tato kombinace přináší čtyři odlišné výhody.
- Rychlejší ověření návrhu. Litý hliníkový díl lze mechanicky testovat. Lze měřit napětí, únavu a tepelnou odezvu. Data jsou platná, protože materiál je výrobní kvality.
- Nižší investice do nástrojů. Žádné ocelové matrice. Forma je keramická, vyrobená podle vytištěného vzoru. Náklady na nástroje jsou zlomkem nákladů na výrobní nástroje. Pokud se návrh změní, vzor se digitálně aktualizuje. Žádné zbytečné náklady na nástroje.
- Testování materiálů podobné výrobním. Slitina je stejná jako výroba. Mechanické vlastnosti odpovídají. Tepelné chování odpovídá. Povrchová odezva odpovídá. Testování prototypů hliníkových odlitků poskytuje data, která se přímo promítají do výroby.
- Schopnost pracovat s komplexní geometrií. Tenké stěny. Vnitřní průchody. Podřezání. Vakuum táhne kov do složitých tvarů. Žádná omezení úkosu typická pro tlakové lití.
Díky těmto výhodám je rychlé prototypování vakuového lití praktickým krokem ve vývoji produktů. Nachází se mezi 3D tiskem plastů a tlakovým odléváním. Poskytuje chybějící článek – skutečné kovové díly pro reálné testování před zahájením velkosériové výroby nástrojů. To je hodnota rychlého odlévání hliníku. Snižuje riziko. Urychluje vývoj. Poskytuje jistotu v návrhu před investicí do výroby.
Proces vakuového lití hliníku krok za krokem
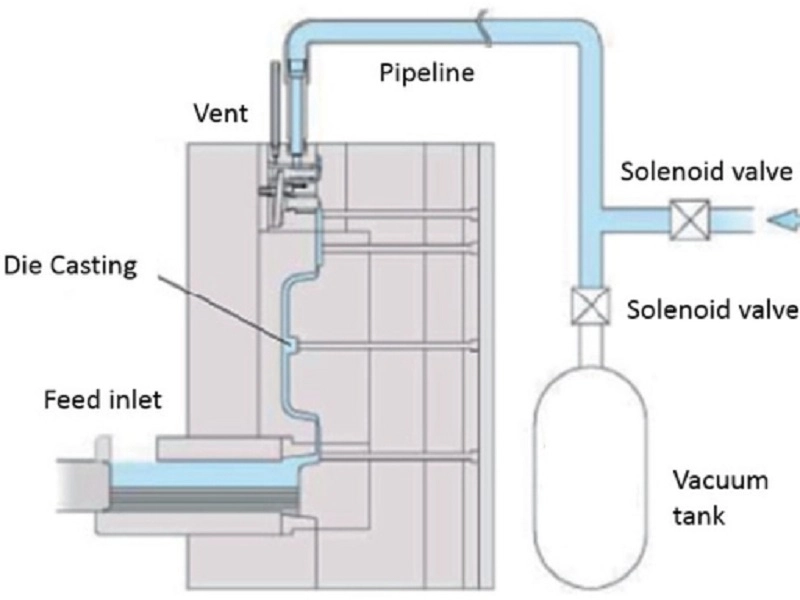
Krok 1 – Vytvořte digitální design
Vakuové lití hliníku začíná v CADu. Model definuje geometrii, tloušťku stěny a konstrukční detaily. Jsou přidány úhly úkosu – obvykle 2 až 3 stupně. Je započítán přídavek na smrštění. Hliník se během tuhnutí smršťuje přibližně o 1.5 procenta. Konstrukce to musí kompenzovat.
Krok 2 – Vytvořte vzor pro rychlý prototyp
Metody:
Vzor je fyzický model dílu. Může být vyroben z kovu nebo pryskyřice. Rychlé prototypování metodou vakuového lití se však spoléhá na aditivní metody. Běžný je 3D tisk SLA. Fungují i jiné aditivní procesy.
Model nevyžaduje žádné náročné nástroje. Tradiční lití na vytavitelný model by vyžadovalo kovovou formu pro vstřikování vosku. To trvá týdny. Vytištěný model je hotový za pár dní. To je klíč k rychlému odlévání hliníku.
Krok 3 – Vytvořte investiční formu
Model se ponoří do keramické kaše a mokrý povrch se pokryje tenkou vrstvou sádry. Cyklus ponoření a nanášení nátěru se opakuje a postupně se vytváří několik vrstev materiálu. Po nanesení každé vrstvy skořepina během intervalu mezi nátěry schne.
Jakmile skořepina dosáhne dostatečné tloušťky, model se vyjme. Poté se podrobí procesu vypalování v peci. Natištěná pryskyřice se roztaví a odpaří, čímž nakonec zanechá keramickou skořepinu. V tomto okamžiku je forma připravena k použití při vakuovém odlévání hliníku.
Krok 4 – Vakuové lití hliníku do formy
Forma je umístěna do vakuové komory. Obsluha odlévá roztavený hliník za vakuových podmínek.
Vakuové prostředí pomáhá zlepšit tok kovu. Umožňuje roztavenému hliníku dosáhnout tenkostěnných oblastí, které nelze pokrýt odléváním vzduchem, a odstraňuje rozpuštěné plyny z taveniny před ztuhnutím. Výsledný odlitek má vysokou hustotu a přesně reprodukuje jemné detaily.
Tento krok určuje kvalitu prototypu hliníkového vakuového odlitku. Snižuje se pórovitost a zlepšují se mechanické vlastnosti.
Krok 5 – Následné zpracování
Keramická skořepina je odražena. Surový odlitek je odkrytý. Vrata jsou odříznuta.
CNC obrábění dodává kritickým povrchům konečné rozměry. Tepelné zpracování zjemňuje mikrostrukturu a zlepšuje mechanické vlastnosti. Povrchová úprava zvyšuje odolnost proti korozi nebo estetickou kvalitu. Kontrola ověřuje rozměry, vnitřní kvalitu a stav povrchu.
Tím je proces vakuového odlévání hliníku dokončen. Finální díl je připraven k testování, montáži nebo dalšímu vývoji. Celý cyklus od CAD k hotovému dílu obvykle trvá dva až tři týdny. To je výhoda rychlého prototypování kovu. Díl je ze skutečného kovu. Harmonogram je zkrácený. Riziko je sníženo.
Výhody vakuového lití hliníku pro rychlé prototypování
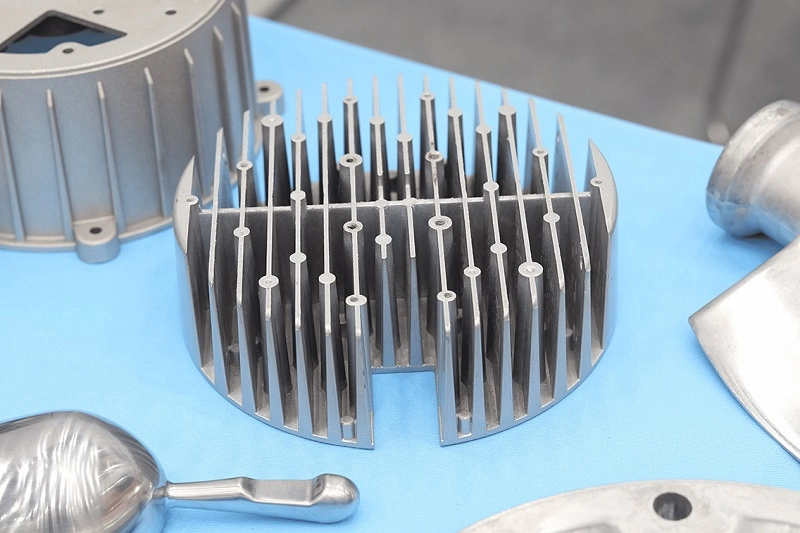
1. Testování skutečného hliníkového materiálu
Plastové prototypy mají svá omezení. Vykazují odlišné ohybové vlastnosti, mají špatnou tepelnou vodivost a mají tendenci lámat se v oblastech, kde by kov podléhal plastické deformaci. Vakuové lití hliníku tento problém řeší. Díly jsou vyrobeny z pravé hliníkové slitiny a mají mechanické vlastnosti shodné s vlastnostmi sériových dílů. Metriky, jako je pevnost v tahu, tvrdost a únavová odolnost, splňují všechny požadavky.
Tepelné vlastnosti lze měřit. Tepelná vodivost, tepelná roztažnost a chování při tepelných cyklech jsou přesné. Lze provést validaci svařování a obrábění. Protože se používá stejný materiál jako u finálního dílu, prototyp se chová přesně jako finální díl.
2. Rychlejší vývoj ve srovnání s tradičním odléváním
Tradiční odlévání vyžaduje tvrdé formy. Výroba ocelových forem trvá měsíce a je nákladná. Vakuové lití s technologií rychlého prototypování tyto kroky obchází. Modely se vyrábějí pomocí 3D tisku, keramické skořepiny lze dokončit během několika dní a díly lze odlít do týdne.
Přechod od návrhu v CAD k fyzickému dílu je extrémně rychlý. Není třeba před jeho ověřením fixovat návrh kvůli vysokým nákladům na formu. Proto se široce používá proces rychlého odlévání hliníku. Umožňuje výrobu funkčních odlitků na základě digitálních návrhů a zároveň se vyhýbá zdlouhavým cyklům výroby forem.
3. Schopnost komplexní geometrie
Vakuová technologie usnadňuje plnění tenkostěnných konstrukcí s tloušťkou stěny již od 1 mm. Vnitřní kanály lze odlévat. Lze vyrábět lehké konstrukce s žebrovanými a mřížkovými prvky. Integrované konstrukce zkracují dobu montáže.
Tento proces dokáže zpracovat detaily, které jsou nepřístupné obrábění a nelze je vyplnit tlakovým litím. To je geometrická výhoda prototypové práce s hliníkovými odlitky.
4. Nákladová efektivita pro maloobjemovou výrobu
Náklady na formy jsou hlavní překážkou při výrobě kovových prototypů, ale vakuové lití hliníku tuto bariéru eliminuje. Keramické formy slouží jako výrobní nástroje a jsou levnější než ocelové formy.
Tento proces je vhodný pro malosériovou výrobu, včetně prototypování, technických vzorků a malosériových zkušebních výrobních zakázek. U zakázek s objemem výroby 50 až 100 kusů zůstává jednotková cena v přijatelném rozmezí; pro vyšší objemy je tlakové lití nákladově efektivnější.
Malosériová výroba hliníkových dílů metodou vakuového lití je praktickým přístupem k předvýrobě a testování. Překlenuje mezeru mezi 3D tiskem jednotlivých kusů a plnohodnotnou výrobou tlakovým litím. Právě v tom spočívá strategická hodnota rychlého prototypování hliníku.
Vakuové lití hliníku vs. jiné výrobní metody
Vakuové lití hliníku vs. CNC obrábění
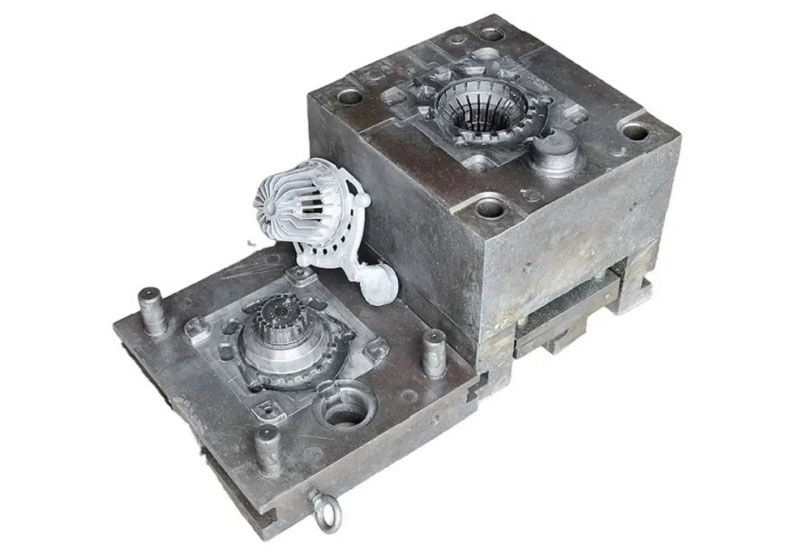
Obě metody vyrábějí kovové součásti. Cesta je odlišná. Výsledek je odlišný.
| Faktor | Vakuové lití hliníku | CNC obrábění |
| Materiál | Litá hliníková slitina | Předval hliník |
| Geometrie | Vynikající pro složité tvary | Omezeno přístupem k nástrojům |
| Cena nastavení | Nižší náklady na nástroje | Vyšší doba obrábění |
| Přesnost | dobrý | vynikající |
| Nejlepší objem | Nízký-střední | Nízký-střední |
Obrábění začíná plným blokem. Odřezává se materiál. Složité vnitřní prvky jsou obtížné nebo nemožné. Vakuové odlévání hliníku začíná formou. Vyplňují se složité tvary. Geometrie se odlévá, ne vyřezává.
Pro prototypy vyžadující složité vnitřní průchody nebo tenké stěny je odlévání jedinou praktickou cestou. U dílů s jednoduchou geometrií a úzkými tolerancemi může být obrábění přímější.
Vakuové lití hliníku vs. 3D Tisk
3D tisk vyrábí plastové nebo pryskyřičné díly. Vakuové lití rychlých prototypů vyrábí kov.
Samotné materiály vykazují autentické vlastnosti. Chování litého hliníku je shodné s chováním sériově vyráběného hliníku, zatímco díly vytištěné 3D tiskem nikoli. Mají odlišné ohybové charakteristiky a způsoby porušení a nelze je tepelně zpracovávat jako kov.
Data získaná z pevnostních zkoušek 3D tištěných dílů odrážejí vlastnosti plastů; data získaná z pevnostních zkoušek prototypů hliníkových odlitků odrážejí vlastnosti hliníku. Tyto výsledky platí pro hromadnou výrobu.
Odlitky mají lepší povrchovou úpravu. Keramické skořepiny dokáží reprodukovat jemné detaily. Vakuum vtahuje kov do formy, což vede k hladkému povrchu. Díly vyrobené 3D tiskem mají naopak linie vrstev a vyžadují následné zpracování.
Vakuové lití hliníku vs. tlakové lití
Tlakové lití je vhodné pro hromadnou výrobu. Ocelové formy jsou drahé a mají dlouhé dodací lhůty. Jednotkové náklady jsou však pro velkoobjemovou výrobu nízké.
Vakuové lití hliníku je určeno pro prototypy a malé objemy. Keramické formy jsou levné a mají krátké dodací lhůty, ale jednotkové náklady jsou vyšší.
Vakuové lití podporuje iterace návrhu. Pouhá úprava digitálního modelu umožňuje vyrobit novou formu během několika dní. Naproti tomu tlakové lití fixuje návrh do ocelové formy, což úpravy činí nákladnými a časově náročnými.
Rychlé odlévání hliníku je ideální volbou, pokud návrh ještě není dokončen; tlakové odlévání je nejlepší volbou, když je návrh dokončen a objem výroby je dostatečný k ospravedlnění nákladů na formu.
Srovnání ukazuje, že každá metoda má své místo. Rychlé prototypování kovů pomocí vakuového lití překlenuje mezeru mezi 3D tiskem a hromadnou výrobou forem. Poskytuje skutečné kovové díly pro praktické testování za rozumnou cenu a v rozumném časovém rámci. V tom spočívá jeho hodnota.
Spolupracujte se společností NOBLE pro vakuové lití hliníku a kompletní výrobní řešení
Pro výrobu vysoce kvalitních hliníkových prototypů nestačí pouze proces odlévání. Důležitá je každá fáze: vyhodnocení návrhu, výběr materiálu, výroba, povrchová úprava a montáž. Každý krok ovlivňuje výkon a spolehlivost produktu.
Ve společnosti NOBLE nabízíme komplexní výrobní řešení pro kovové a plastové komponenty. Pomáháme našim zákazníkům proměnit jejich nápady v produkty připravené k výrobě. Naše odborné znalosti sahají nad rámec výroby; podporujeme celý proces vývoje produktů – od pomoci s návrhem a prototypováním až po přesné obrábění, kontrolu kvality a montáž.
Komplexní výrobní možnosti od návrhu až po Montáž
Společnost NOBLE nabízí kompletní škálu služeb na podporu různých fází vývoje produktů, včetně:
- Podpora návrhu produktu a analýza návrhu pro výrobu (DFM)
- Rychlé prototypování a malosériová výroba
- Zpracování kovů a přesné obrábění
- Řešení pro výrobu plastů
- Povrchová úprava a sekundární operace
- Montáž komponentů a integrace finálního produktu
Kombinací inženýrské podpory s odbornými znalostmi v oblasti výroby pomáhá NOBLE zákazníkům zkrátit dobu vývoje, optimalizovat návrhy dílů a zjednodušit řízení dodavatelského řetězce.
Systémy řízení kvality a průmyslové certifikace
Kvalita je součástí každé fáze výrobního procesu NOBLE. Naše systémy řízení kvality jsou navrženy tak, aby zajistily konzistenci, sledovatelnost a neustálé zlepšování v průběhu celé výroby.
ISO 9001:2015 : Tato certifikace dokazuje náš závazek ke strukturovanému řízení kvality, řízení procesů a neustálému zlepšování napříč výrobními operacemi.
ISO 13485:2016 : Tato certifikace podporuje naši schopnost vyrábět komponenty pro lékařské aplikace, kde jsou nezbytné přísné kontroly kvality, dokumentace a spolehlivost procesů.
Tyto certifikace poskytují zákazníkům jistotu, že jejich projekty jsou řízeny v souladu s mezinárodně uznávanými standardy kvality.
Často kladené otázky: O vakuovém lití hliníku a rychlém prototypování
Je vakuové lití hliníku vhodné pro rychlé prototypování?
Ano. Zvláště když inženýři potřebují funkční hliníkové díly, aniž by museli investovat do výrobních forem. Tento proces umožňuje rychle vyrobit skutečné kovové prototypy. Vyplňuje mezeru mezi 3D tisky z plastů a kompletními výrobními nástroji.
Jak rychle lze vyrobit prototypy hliníkových vakuových odlitků?
Časový harmonogram závisí na geometrii dílu a metodě výroby formy. Jednoduché tvary jsou rychlejší. Složité geometrie zaberou více času. Rychlé prototypové šablony – SLA tisky nebo obráběné předlohy – však výrazně zkracují dodací lhůty. Typický projekt od CADu po hotový díl trvá dva až tři týdny.
Jaké hliníkové slitiny lze vakuově odlévat?
Běžná je slitina A356. Nabízí dobrou slévatelnost a mechanické vlastnosti. Používají se také slitiny Al-Si. Poskytují vynikající tekutost a odolnost proti korozi. Většina systémů hliníkových slitin vhodných pro lití na vytavitelný model pracuje s vakuovým litím hliníku. Konkrétní slitina závisí na požadavcích aplikace – pevnost, tažnost nebo tepelná vodivost.
Je vakuové lití hliníku lepší než CNC obrábění?
Odpověď závisí na čtyřech faktorech.
- Geometrie je důležitá. Odlitky zvládají složité vnitřní tvary. Obrábění k nim nedosáhne.
- Na množství záleží. Pro malé objemy jsou proveditelné obě možnosti. Pro velké objemy může být ekonomičtější odlévání.
- Požadovaná pevnost je důležitá. Lité slitiny mají jiné vlastnosti než tvářené slitiny. Konstrukce se musí přizpůsobit.
- Požadavky na povrch jsou důležité. Obrábění vytváří hladší povrchy. Odlévání může vyžadovat sekundární úprava.
Vakuové lití, rychlé prototypování a CNC obrábění si nekonkurují. Doplňují se. Odlévání vytváří téměř čistý tvar. Obrábění přivádí kritické povrchy do konečné tolerance. Správná volba závisí na dílu a cílech projektu.







