
Úvod: Co je Rychlé prototypování hliníku?
Pokud byste si museli vybrat výrobní proces pro vaše hliníkové díly pro rychlé prototypování, který byste si vybrali?
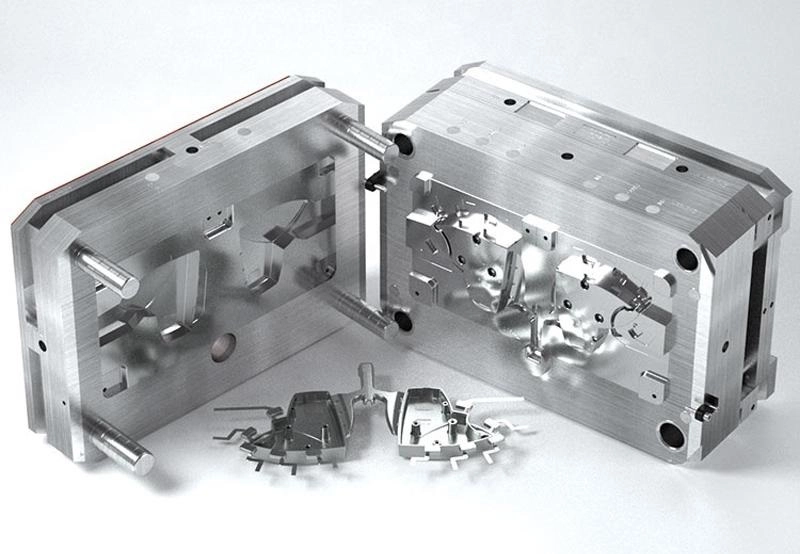
Existuje několik metod pro výrobu těchto dílů. CNC obrábění tvaruje díly řezáním do plného hliníkového bloku. Odlévání – včetně vakuového odlévání hliníku – zahrnuje lití roztaveného kovu do formy. Odlévání metodou ztraceného vosku dokáže zpracovat složité tvary a dosáhnout dobré povrchové úpravy . Tlakové lití je vhodné pro velkoobjemovou výrobu. Hybridní procesy kombinují 3D tisk s obráběním.
Koncept je poměrně jednoduchý. Technologie rychlého prototypování hliníku umožňuje rychlou výrobu funkčních kovových dílů. Validace během fáze návrhu může být provedena již v rané fázi. Výrobní rizika jsou odpovídajícím způsobem snížena. Formy v plném měřítku se vyrábějí až po úspěšném validaci návrhu s použitím skutečného kovu. V tom spočívá jejich hodnota.
Běžné procesy rychlého prototypování hliníku
CNC obrábění hliníku Prototypy (nejoblíbenější metoda)
CNC obrábění se provádí odebíráním materiálu. Rotující řezný nástroj sleduje dráhu nástroje generovanou ze souboru CAD a obrábí polotovar do jeho konečného tvaru. Nejsou potřeba žádné formy ani upínací přípravky – proces se spoléhá výhradně na odebírání kovu.
Mezi běžné slitiny patří 6061, 7075 a 2024. 6061 je primárním materiálem – nabízí vysokou pevnost a odolnost proti korozi. 7075 je ještě pevnější, ale má horší tvárnost. Slitina 2024 má vysokou odolnost proti únavě a je vhodná pro letecký průmysl. Volba slitiny závisí na funkci prototypu.
Výhoda
Vysoká přesnost – tolerance mohou být až ±0.005 milimetru. Rychlá dodací lhůta – měřeno v řádu dnů, nikoli týdnů. Žádné náklady na nástroje znamenají nízké investice do nastavení. Používají se materiály výrobní kvality. Výsledky testů lze přímo aplikovat na finální díl.
Omezení
Dochází k významnému plýtvání materiálem – třísky jsou odpad. Složitých vnitřních struktur (jako jsou chladicí kanály nebo duté průřezy) nelze dosáhnout, pokud není návrh rozdělen na samostatné komponenty. I když elektroerozivní obrábění (EDM) může tento problém vyřešit, zvyšuje náklady.
Mezi doporučené aplikace patří letecké konzole, elektronické kryty, upínací přípravky a mechanické součásti. Pro tuto metodu je vhodná jakákoli součástka vyžadující přesné rozměry a materiály výrobní kvality.
CNC obrábění je standardem pro rychlou výrobu prototypů z hliníku. Jiné metody – odlévání, aditivní – s ním konkurují. Vakuové odlévání hliníku však zvládá složité vnitřní tvary, kterých obrábění nelze dosáhnout. A právě zde se odlévání stává lepší volbou. Nevýhodou jsou náklady na nástroje a dodací lhůty. Obrábění vítězí u jednoduchých a přesných dílů. Odlévání vítězí u složitých, téměř čistých tvarů.
Vakuové lití hliníku pro prototypy malých sérií
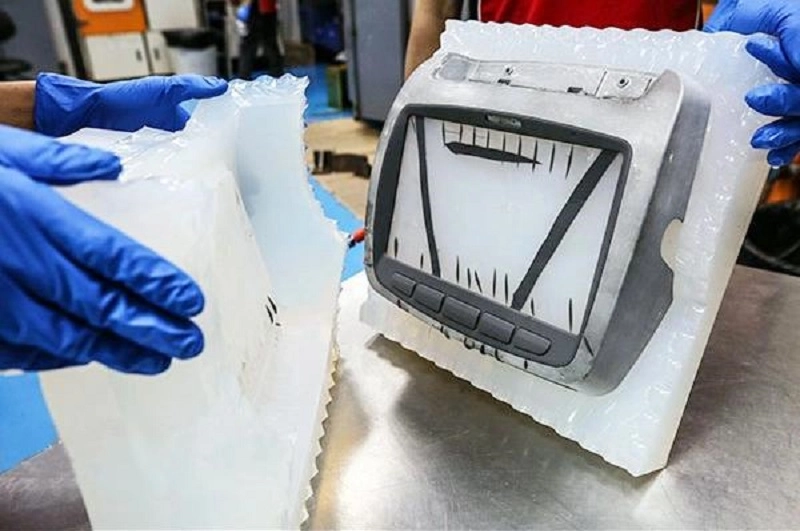
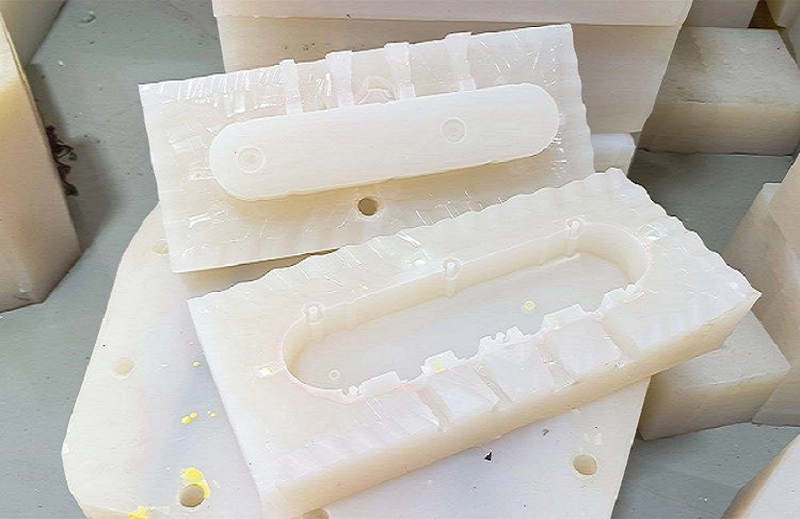
Vakuové lití hliníku je metoda používaná k výrobě prototypů a malosériových dílů. Nejprve se na základě předlohy vytvoří silikonová forma. Forma se poté umístí do vakuové komory, do které se vstřikuje tekutý materiál. Vakuum vtáhne materiál do každého detailu, což vede k hotovému dílu bez bublin i dutin, který je schopen přesně reprodukovat jemné prvky.
Vakuové prostředí je klíčovým rozdílem mezi tímto procesem a tradičními metodami odlévání. Gravitační lití se spoléhá na gravitaci k naplnění formy; tlakové lití vtlačuje materiál do formy pod tlakem; zatímco vakuové lití odstraňuje zachycený vzduch, který brání toku materiálu. Výsledkem je jemnější detaily, hladší povrchy a konzistentnější díly.
Rychlé prototypování hliníku tuto metodu často využívá, protože překlenuje mezeru mezi jednotlivým 3D tištěným dílem a hromadnou výrobou. Dodací lhůta je krátká. Náklady jsou mírné. Výstup je opakovatelný.
Výhody vakuového odlévání hliníku pro prototypy
- Nižší investice do nástrojů
Silikonové formy stojí výrazně méně než ocelové vstřikovací formy nebo formy pro tlakové lití. Ocelová forma může stát až desítky tisíc dolarů, zatímco silikonová forma stojí jen několik tisíc dolarů.
Pro firmy testující koncepty produktů to snižuje finanční riziko. Pokud jsou nutné změny v designu, náklady na výměnu formy jsou minimální; pokud testování produktu selže, tato investice nevede ke ztrátě. To umožňuje flexibilitu v raných fázích vývoje.
- Rychlejší vývojové cykly
Ve srovnání s tvrdými formami jsou dodací lhůty kratší. Formy lze dokončit během několika dní, což umožňuje okamžité zahájení odlévání. Ověření návrhu probíhá o několik týdnů dříve než při použití výrobních forem.
Inženýři mohou testovat více iterací návrhu. Proces od konceptu až po uvedení na trh je zrychlen. Každá iterace poskytuje zpětnou vazbu z reálného prostředí před výrobou finální formy.
- Vynikající reprodukce složitých detailů
Vakuové lití hliníku umožňuje materiálu vyplnit jemné textury, drobné detaily a úzké rohy. Vytváří vysoce lesklý povrch a vynikající reprodukci jemných detailů.
Vakuové lití hliníku je vhodné pro modely vzhledu výrobků, funkční prototypy a demonstrační vzorky pro zákazníky. Hotové výrobky mají vynikající vzhled a dojem podobný sériově vyráběným výrobkům. Pečlivě vyleštěné prototypy zanechávají na diváky zřetelně odlišný dojem.
- Cenově výhodné pro malá množství
Typický výrobní rozsah je 5 až 100 kusů. Často se jedná o prototypové šarže nebo předvýrobní vzorky.
Pro tento objem je vakuové lití hliníku nákladově efektivnější než CNC obrábění. Zatímco obrábění jednotlivých kusů je rychlé, efektivita klesá při výrobě více kusů. Každý obrobek vyžaduje samostatné nastavení a dobu cyklu, zatímco odlévání umožňuje paralelní výrobu.
Ve srovnání se vstřikováním plastů nabízí vakuové lití hliníku větší flexibilitu v raných fázích výroby. Nejsou zde žádné dlouhé dodací lhůty, nejsou potřeba drahé ocelové formy ani požadavky na minimální objednané množství.
Omezení vakuového lití hliníku
- Omezená životnost formy
Silikonové formy se opotřebovávají rychleji. Složitost dílu, materiál odlitku a obtížnost vyjímání z formy ovlivňují životnost formy.
Každá forma obvykle zvládne vyrobit dvacet až padesát dílů. U dílů s jednoduchými tvary mohou některé formy dosáhnout až sta dílů. Při překročení tohoto počtu začíná přesnost klesat. V tomto okamžiku je nutné formu vyměnit.
- Rozdíly ve vlastnostech materiálů
Materiály pro vakuové lití nejsou vždy identické s kovaným hliníkem produkční kvality. Ačkoli jsou jejich mechanické vlastnosti podobné, nejsou zcela stejné. Pevnost a odolnost proti únavě jsou nižší. Skutečný výkon závisí na volbě materiálu.
Validace návrhu je vhodná pro montáž, funkci a vzhled. Aplikace s vysokým zatížením mohou vyžadovat obráběné nebo kované díly. Odlévací materiály jsou vhodné pro validaci, nikoli pro finální hromadnou výrobu.
- Rozměrová a geometrická omezení
Velké díly vyžadují specializované vybavení. Vakuová komora omezuje velikost formy. Extrémně tenké stěny nebo složité vnitřní průchody představují problém. Materiál musí před zahájením vytvrzování proudit do dutiny formy. Větší díly vyžadují delší vzdálenosti proudění, což zvyšuje riziko neúplného naplnění.
Odlévání hliníku
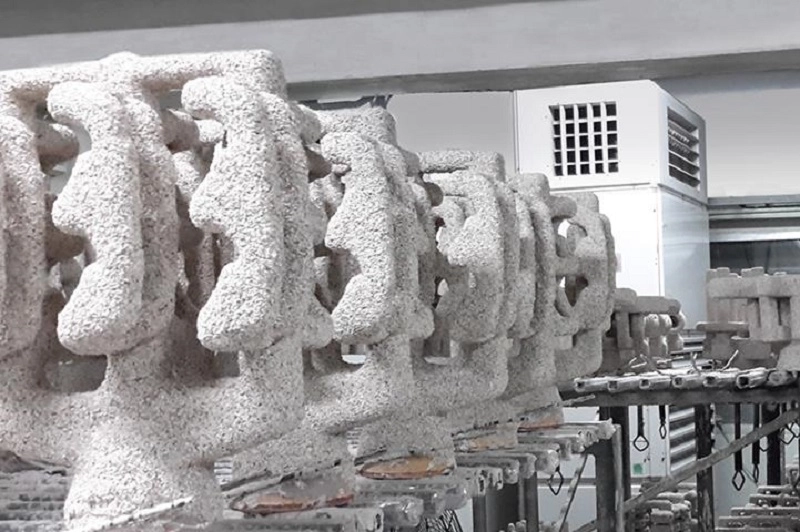
Tento proces začíná voskovým modelem. Na voskový model se nanese keramická kaše. Voskový model se roztaví a zanechá dutou skořepinu. Do skořepiny se nalije roztavený hliník. Skořepina praskne a odpadne a díl se vyjme z formy.
Odlévání metodou ztraceného vosku se volí, když je tvar dílu příliš složitý na to, aby se ho dalo dosáhnout obráběním. Mezi příklady patří vnitřní průchody, zakřivené povrchy a tenkostěnné struktury. Obrábění by vyžadovalo více nastavení a specializované řezné nástroje, zatímco odlévání umožňuje jednokrokové tváření.
Výhoda
Nejenže umožňuje výrobu složitých tvarů, ale také snižuje požadavky na obrábění – protože rozměry dílů se již blíží konečným rozměrům. Díly s téměř čistým tvarem se vyrábějí ze stejných slitin, jaké se používají v hromadné výrobě, a jejich mechanické vlastnosti jsou srovnatelné s vlastnostmi kovaných materiálů.
editaci videa
Průmyslové komponenty, jako jsou skříně čerpadel a tělesa ventilů; automobilové díly, jako jsou oběžná kola turbodmychadel a ramena zavěšení; a letecké komponenty, jako jsou konstrukční konzole a spojovací materiál motoru.
Lití hliníku na vytavitelný model (TTL) zaujímá v oblasti rychlé výroby prototypů hliníku střední cestu. Je dražší než vakuové lití hliníku, ale levnější než tlakové lití . Zvládá vyšší teploty a větší díly. Je mostem mezi prototypem a malosériovou výrobou.
Lití hliníku pro přechod výroby
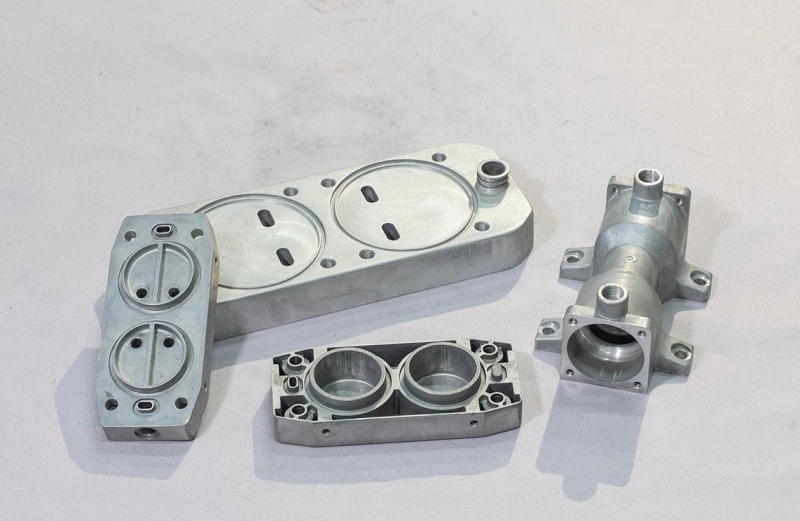
Tlakové lití je velkoobjemová výroba. Roztavený hliník se vstřikuje do ocelové formy pod tlakem. Forma je chlazena vodou. Doba cyklu je sekund. Proces je efektivní.
Rané prototypy zřídka používají tlakové lití. Náklady na nástroje jsou příliš vysoké. Ocelové formy stojí desítky tisíc až stovky tisíc. Dodací lhůta je týdny až měsíce. Výměny nástrojů jsou drahé a pomalé.
Investice se vyplatí při vyšších objemech. Bod zvratu se liší. Obvykle se pohybuje mezi pěti až deseti tisíci díly ročně. Pod touto hodnotou náklady na díl neopravňují potřebu nástrojů.
Výhody
Nízké jednotkové náklady. Vynikající opakovatelnost. Vysoká produktivita. Konzistentní kvalita. Rozměrová stabilita. Minimální následné zpracování.
U rychlé výroby prototypů z hliníku se tlakové lití obvykle vynechává. Prototyp se vyrábí obráběním, vakuovým litím nebo vytavitelným litím. Výrobní proces se navrhuje samostatně. Přechod nastává po zmrazení návrhu. Velkoobjemové nástroje se vyrábějí až tehdy, když je produkt připraven pro trh. To je praktická cesta. Nejprve prototyp. Pak výroba.
Rychlé prototypování hliníku vs. jiné materiály
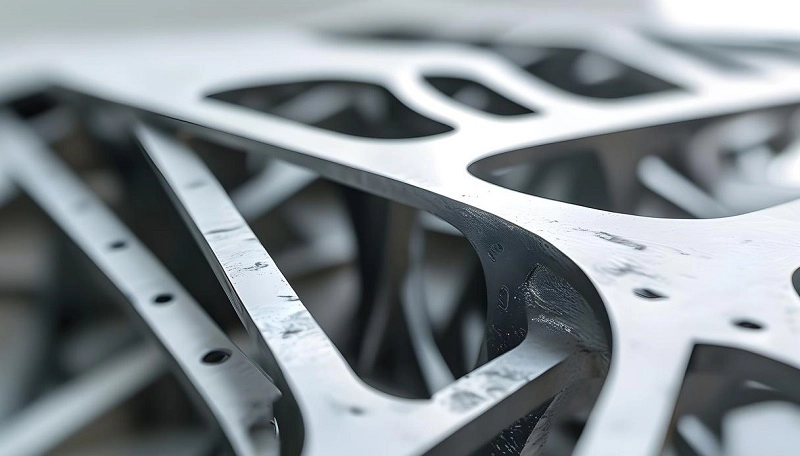
Volba materiálu formuje prototyp. Vyberte si špatný a výsledky testů budou zavádějící. Vyberte si ten správný a validace bude spolehlivá.
| Materiál | Výhody | Omezení | Nejlepší použití |
| Hliník | Lehká, dostatečně pevná pro funkční testování, obrobitelná a slévatelná, snáší tepelné zpracování a povrchové úpravy | Vyšší náklady na materiál než u plastů; vyžaduje odborné nastavení pro obrábění nebo vakuové lití hliníku | Technické prototypy vyžadující mechanické testování, tepelné cyklování nebo strukturální validaci |
| Nerezová ocel | Velmi odolný, vysoká pevnost, odolnost proti korozi | Obtížněji obrobitelné, těžší, pomalejší doby cyklů | Vysoce odolné aplikace – nástroje, konzole, vysoce zatížitelné komponenty |
| Plast (ABS, PC, nylon) | Nízké náklady, rychlá výroba, snadné obrábění nebo tisk | Omezená pevnost a tuhost, špatné tepelné vlastnosti | Modely vzhledu, ergonomické studie, prototypy s nízkým zatížením |
| Kompozity z uhlíkových vláken | Vynikající poměr tuhosti k hmotnosti, vysoká pevnost | Drahé zpracování, omezené na jednoduché tvary, dlouhé dodací lhůty | Výkonnostní aplikace – letectví, sportovní vybavení, demonstrace konstrukcí |
O společnosti NOBLE: Váš komplexní partner pro rychlé prototypování hliníku
Společnost NOBLE nabízí komplexní řešení pro rychlé prototypování hliníku, přičemž naší nejvyšší prioritou je návrh produktu a technická podpora.
Tento integrovaný přístup zefektivňuje proces vývoje, snižuje komunikační režijní náklady a zkracuje dobu uvedení na trh. Jeden dodavatel pokrývá celý dodavatelský řetězec.
Komplexní výrobní kapacity
Provádíme prototypování jednotlivých funkcí, vyrábíme malé série přesných součástek a dodáváme plně smontované produkty. Náš tým volí pro každý projekt nejvhodnější výrobní proces a hledá rovnováhu mezi výkonnostními cíli, požadavky na kvalitu a nákladovými omezeními.
Pro rychlé prototypování hliníku je primární metodou CNC obrábění. Pro výrobky se složitou geometrií a více díly lze použít vakuové lití hliníku. Konkrétní volba závisí na typu dílu a objemu výroby.
Certifikované systémy managementu kvality
Společnost NOBLE působí v souladu s mezinárodně uznávanými standardy řízení kvality, včetně:
- ISO 9001: certifikace 2015 — zajištění konzistentního řízení kvality, kontroly procesů a neustálého zlepšování v rámci našich operací.
- ISO 13485: certifikace 2016 — prokazování naší schopnosti splňovat přísné požadavky na kvalitu a regulační požadavky spojené s výrobou zdravotnických prostředků.
Tyto certifikace odrážejí náš závazek dodržovat přísné kontroly kvality v průběhu návrhu, výroby, inspekce a dodání.
Nejčastější dotazy k rychlému prototypování hliníku
1. Co je rychlé prototypování hliníku?
Rychlá výroba funkčních kovových dílů. Obrábění výřezů z plného polotovaru. Odlévání plní formy roztaveným kovem. V obou případech se používá skutečný hliník. Prototyp se chová jako sériový díl. Testování je platné.
2. Je CNC obrábění nejlepší metodou pro hliníkové prototypy?
Pro malé objemy – od jednoho do deseti dílů – je CNC často první volbou. Žádné náklady na nástroje. Rychlá výroba. Skutečné vlastnosti slitin. Pro více dílů se složitou geometrií se odlévání – včetně vakuového odlévání hliníku – stává konkurenceschopným. Metoda závisí na dílu a množství.
3. Jak dlouho trvá výroba hliníkového prototypu?
Jednoduché díly se dodávají během několika dní. Složité díly trvají týdny. Obrábění jednotlivých dílů je rychlejší. Odlévání více kopií z jedné formy je rychlejší. Povrchová úprava prodlužuje dobu výroby. Eloxování, lakování nebo leštění prodlužuje dodací lhůtu o několik dní.
4. Mohou být hliníkové prototypy eloxovány?
Ano. Eloxování zvyšuje tvrdost povrchu. Zvyšuje odolnost proti korozi. Poskytuje konečný vzhled. K dispozici jsou čiré nebo barevné povrchové úpravy. Tento proces je standardní pro slitiny 6061 a 7075. Prototypy mohou odpovídat estetice výroby.
5. Která hliníková slitina je nejlepší pro prototypy?
6061 je slitina pro všeobecné použití. Dobrá pevnost. Dobrá obrobitelnost. Dobrá odolnost proti korozi. K dostání všude.
7075 je pevnější – používá se pro letecký průmysl a díly vystavené vysokému namáhání. Hůře se obrábí. Dražší.
2024 má vyšší odolnost proti únavě. Používá se pro konstrukce letadel. Nižší odolnost proti korozi. Vyžaduje ochranný nátěr.
Vyberte na základě požadavků zkoušky. Obrobitelnost je nejlepší s ocelí 6061. Pevnost je nejvyšší s ocelí 7075. Únavové vlastnosti jsou výhodnější pro ocel 2024. Pro rychlé prototypování hliníku je výchozím materiálem 6061. Ostatní jsou zvláštní případy.







