
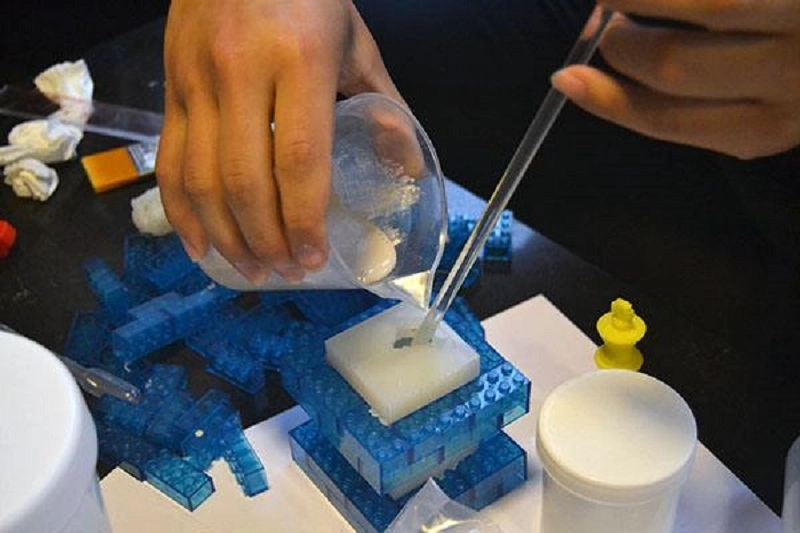
Vakuové lití silikonu je běžný moderní proces vhodný pro rychlé prototypování a malosériovou výrobu. Díly se rychle vyjímají z formy, mají vynikající povrchovou úpravu a vlastnosti materiálu jsou shodné s vlastnostmi silikonu používaného v hromadné výrobě.
Vady jsou však nevyhnutelné – například vzduchové bubliny, neúplné vyplnění, povrchové nedokonalosti a deformace. Tento proces je relativně citlivý; i drobné změny v materiálech, formách nebo úrovni vakua mohou způsobit vážné problémy.
Běžné vady v Silikonové vakuové lití
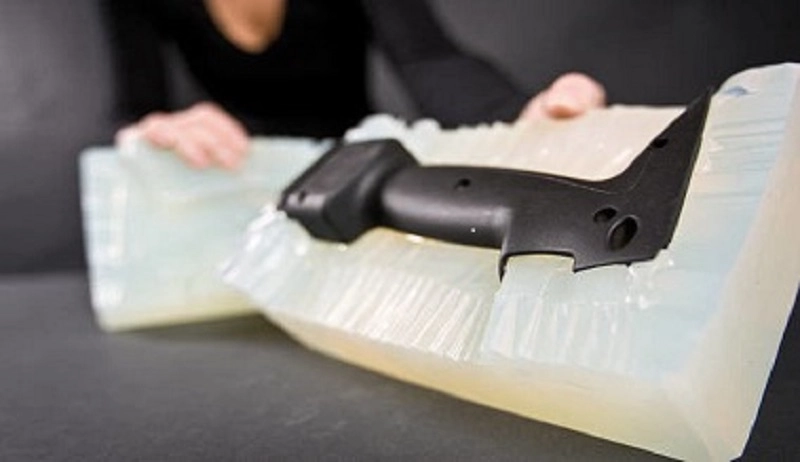
Setkali jste se někdy s vadami při vakuovém odlévání silikonu? Mezi příklady patří bubliny, drsnost povrchu a otřepy. Každá z těchto vad může ovlivnit vzhled, rozměry, mechanické vlastnosti nebo efektivitu výroby. Pochopení těchto vad je prvním krokem k jejich odstranění.
Vzduchové bubliny (prázdné prostory)
Zachycený vzduch vytváří dutiny. Vnitřní póry oslabují pevnost součásti, zatímco povrchové dírky narušují povrchovou úpravu. Existuje několik příčin – nedostatečné odplynění, nedostatečná doba udržení vakua a nesprávná konstrukce odvzdušňovacího kanálu formy.
Mezi preventivní opatření patří řádné odplynění. Pryskyřice musí být ponechána dostatečně dlouho ve vakuu. Forma musí být vybavena odvětrávacími kanály, které umožní únik vzduchu během procesu plnění pryskyřicí. Úroveň vakua musí splňovat požadavky na materiál.
Krátké záběry
Když formu otevřete, zjistíte, že není naplněna, díl je neúplný a reprodukce detailů je špatná. Příčina je jednoduchá. Může to být způsobeno nadměrnou viskozitou pryskyřice nebo nedostatečným vstřikováním materiálu. Nebo směs mohla začít tuhnout dříve, než byla dutina zcela naplněna.
Řešení neúplného vyplnění vyžaduje úpravy procesu. Zvyšte objem materiálu. Snižte viskozitu pryskyřice předehřátím. Zkraťte časový interval mezi mícháním a vstřikováním.
blesk
Podél dělicí linie vytéká tenká vrstva pryskyřice. Okraje dílu jsou nerovné a dochází k nadměrnému otřepu. Opotřebení formy může způsobit netěsnost. Nesprávné zarovnání může vést k přetečení pryskyřice. Nadměrný vstřikovací tlak může způsobit přetečení pryskyřice.
Otřep je příznakem – vaše forma potřebuje údržbu. Je nutné zkontrolovat zarovnání. Vstřikovací tlak musí být přizpůsoben materiálu a geometrii.
Warpage
Díly se po vyjmutí z formy deformují. Nejzranitelnější jsou velké, tenké profily. Ploché součásti se kroutí. Dlouhé díly se prohýbají. Příčinou je rozdílné vytvrzování nebo ochlazovací napětí. Jeden díl vytvrzuje rychleji než jiný. Vnitřní napětí deformuje díl.
Prevence se zaměřuje na rovnoměrné vytvrzování. Upravte teplotu pece. Zajistěte rovnoměrné rozložení tepla. Upravte geometrii součásti, abyste omezili přechody mezi tlustými a tenkými vrstvami.
Povrchové vady
Škrábance. Prohlubně. Drsná místa. Povrch není hladký. Předloha může mít nedokonalosti. Povrch formy může být poškozen. Samotná pryskyřice může tvořit drsný povrch.
Řešením je kontrola kvality v každé fázi. Kontrola hlavního modelu. Chránění povrchu formy. Kontrola stavu pryskyřice.
Rozměrová nepřesnost
Díly jsou mimo toleranci. Otvory se neshodují. Rozhraní se neshodují. Problém způsobují tři faktory. Smrštění silikonové formy. Smrštění pryskyřice. Změny teploty během vytvrzování.
Kompenzace vyžaduje empirická data. Změřte smrštění ve formě a pryskyřici. Upravte rozměry hlavního modelu podle potřeby. Regulujte teplotu vytvrzování.
Neúplná léčba
Díly zůstávají měkké. Jsou lepkavé. Chybí jim mechanická pevnost. Příčina je jednoduchá: pryskyřice se plně nezesíťovala. Špatný směšovací poměr. Nedostatečné míchání. Špatné podmínky vytvrzování. Kontaminace od separačních prostředků pro formy.
Řešením je procesní disciplína. Ověřte poměr pryskyřice. Prodlužte dobu míchání. Udržujte teplotu pece. Mezi cykly čistěte formu.
Barevná variace
Díly ze stejné šarže vypadají odlišně. Jeden je světlý. Druhý je tmavý. Míchání pigmentů je nekonzistentní. Šarže pryskyřice se liší. Podmínky vytvrzování mění barvu.
Standardizace funguje. Používejte předem zvážené pigmentové balíčky. Kalibrujte míchací zařízení. Říďte vytvrzovací cyklus.
Těchto osm vad pokrývá většinu problémů při vakuovém odlévání silikonu. Každá má svou příčinu. Každá má řešení. Následující část ukazuje, jak tato řešení implementovat.
Příčiny vad vakuového lití
Vady jsou pouze příznaky; skutečné příčiny leží hlouběji. Pokud se řeší pouze povrchové problémy, problém se znovu objeví; pouze identifikací hlavní příčiny lze problém zcela vyřešit. Následujících pět kategorií pokrývá většinu příčin selhání při vakuovém odlévání silikonu.
Materiálové problémy
Pryskyřice je klíčem k celému procesu. Nekvalitní pryskyřice povede k nekvalitním dílům.
Pryskyřice s prošlou dobou použitelnosti ztratila svou reaktivitu, což vede k neúplnému vytvrzení a změknutí dílů.
Nesprávné směšovací poměry mohou způsobit stechiometrickou nerovnováhu. Příliš mnoho báze způsobí, že díly budou lepkavé; příliš mnoho tvrdidla je způsobí křehkostí.
Kontaminace vlhkostí pochází z vlhkého skladovacího prostředí. Voda reaguje s pryskyřicí a vytváří bubliny, které zhoršují mechanické vlastnosti.
Špatné skladovací podmínky – vysoké teploty, vystavení světlu a vzduchu – mohou zhoršit vlastnosti materiálu ještě předtím, než vstoupí do formy.
Nekompatibilita materiálů může vést k delaminaci nebo selhání spojení mezi vrstvami nebo vložkami.
Prvním krokem je kontrola materiálu. Pokud je pryskyřice nekvalitní, nic jiného nepomůže.
Problémy s návrhem forem
Forma určuje tvar součásti. Nesprávný návrh nevyhnutelně povede ke špatné kvalitě součásti.
Umístění uzávěru určuje tok roztaveného materiálu. Nesprávné umístění uzávěru může způsobit turbulenci. Turbulence zachycuje vzduch, což vede k tvorbě vzduchových kapes.
Nedostatečné odvětrání brání úniku vzduchu. Stlačený vzduch, který nemůže uniknout, způsobuje v součásti díry.
Nesprávný návrh dělicí linie může vést k otřepání nebo odtržení dílu během vyjímání z formy.
Špatný návrh formy může zabránit rovnoměrnému toku pryskyřice, což vede k nedostatečnému plnění a následně k deformaci dílu.
Forma je výrobní nástroj a její konstrukce musí splňovat procesní požadavky.
Chyby parametrů procesu
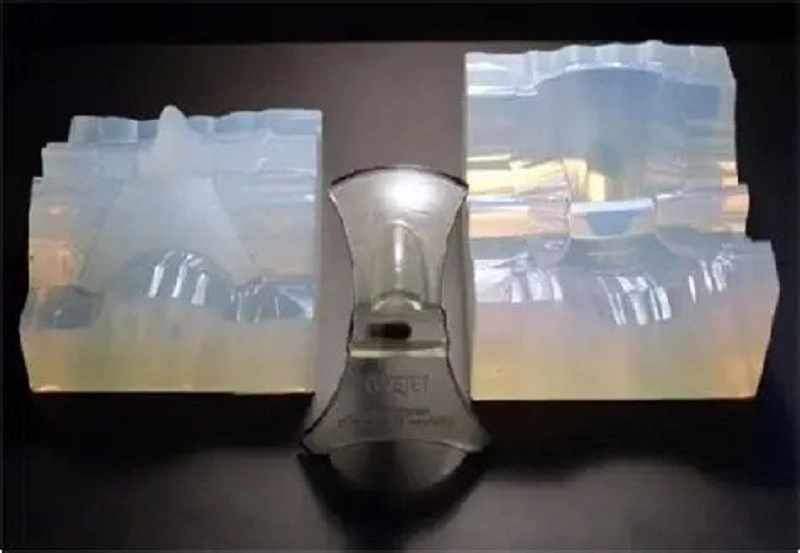
Stroj pracuje přesně podle pokynů; nesprávné nastavení povede k nesprávným výsledkům.
Není podtlak příliš nízký? Vzduch zachycený v pryskyřici bude tvořit bubliny.
Je rychlost lití příliš vysoká? Turbulence zachycuje vzduch. Rychlost lití je příliš pomalá. Pryskyřice vytvrdne před naplněním formy.
Pokud je teplota vytvrzování příliš nízká, reakce nebude úplná; pokud je příliš vysoká, způsobí to spálení součásti.
Pokud je doba vytvrzování příliš krátká, díl se dostatečně nevytvrdí; pokud je příliš dlouhá, forma se degraduje.
Pokud je díl vyjmut z formy příliš brzy, roztrhne se; pokud příliš pozdě, přilepí se k formě.
Každý parametr má optimální rozsah. Dokud zůstává v tomto rozsahu, bude kvalita součásti uspokojivá; jakmile tento rozsah překročí, dojde k vadám.
Chyby operátora
Proces vakuového odlévání silikonu lze automatizovat, ale obsluha je stále velmi důležitá.
Pokud ruční operace nejsou konzistentní, stroj pokaždé začíná z jiného stavu. V důsledku toho nebudou konečné díly konzistentní.
Pokud se pryskyřice neodměří přesně, směšovací poměr bude nesprávný a výsledek vytvrzování nebude takový, jaký se očekává.
Pokud se pryskyřice řádně nepromíchá, zůstane na dně nádoby část nesmíchané pryskyřice. Tato nesmíchaná pryskyřice pak zateče do formy a díl se správně nevytvrdí.
Mezi běžné chyby při manipulaci patří kontaminace kožními oleji, použití příliš velkého množství separačního prostředku a nechtěné upuštění nástrojů.
Nejlepším způsobem, jak se těmto problémům vyhnout, je řádné školení, standardní operační postupy a pečlivý dohled.
Opotřebení plísní
Silikonové formy jsou spotřební materiál. Každý cyklus odlévání způsobuje určité opotřebení.
Prvním příznakem je záblesk. Dělicí linie se začíná opotřebovávat a pryskyřice začíná unikat z formy. Poté se objevují rozměrové změny. Forma měkne a začíná se roztahovat. Začínají se měnit kritické rozměry.
S opotřebením povrchu formy se povrch dílu zdrsňuje a postupně se ztrácejí jemné detaily. Klesá také konzistence dílu. Prvních několik dílů je obvykle dobrých, ale posledních několik se může stát odpadem.
Abyste se těmto problémům vyhnuli, sledujte životnost formy a formu včas vyměňte. Nepoužívejte ji po uplynutí její životnosti.
Těchto pět kategorií pokrývá hlavní příčiny vad při vakuovém lití silikonu. Systematickým odhalením a řešením těchto problémů lze snížit míru vad, zlepšit výtěžnost a zajistit plynulejší průběh výroby.
Jak předcházet vadám při vakuovém odlévání silikonu
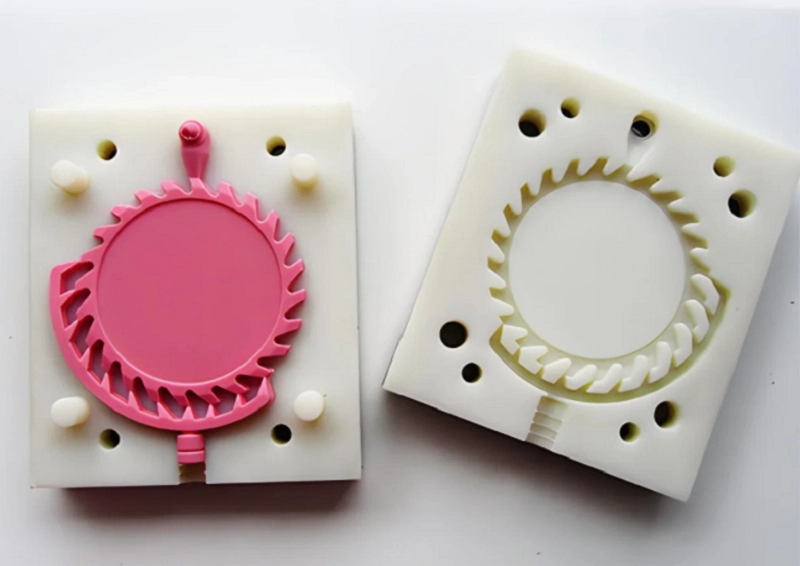
Prevence stojí mnohem méně než opravy. Systematickým řešením základních příčin vad lze zlepšit výtěžnost. Následujících devět oblastí zahrnuje praktické metody, které se osvědčily při vakuovém lití silikonu.
Zlepšení kvality hlavního vzoru
Hlavní vzor definuje vše. Jeho povrchová úprava se stává povrchovou úpravou finálního dílu a jeho rozměrová přesnost určuje konečné tolerance. Špatný hlavní vzor vždy povede ke špatným dílům.
Pečlivě dokončete vzorový vzor. Povrch obruste a vyleštěte, abyste odstranili všechny škrábance.
Důkladně očistěte hlavní model. Prach a otisky prstů se mohou přenést na silikonovou formu a forma tyto vady přenese na všechny odlitky.
Zkontrolujte rozměrovou přesnost. Změřte kritické prvky a ověřte, zda vzorový vzor odpovídá konstrukčním požadavkům. Toto je první kontrolní bod kvality ve výrobním procesu. Neignorujte ho.
Optimalizovat Návrh formy
Forma je základem celého procesu. Dobře navržená forma usnadňuje výrobu, zatímco špatný návrh povede k opakovaným vadám.
Umístěte vtokové otvory na správná místa, aby pryskyřice plynule tekla a zabránila se turbulencím, které mohou vytvářet bubliny.
Přidejte dostatek větracích otvorů. Vzduch musí při vyplňování formy pryskyřicí hladce unikat. Špatné větrání nebo ucpané větrací otvory zachytí vzduch, což způsobí dutiny a vzduchové bubliny.
Dělicí linii pečlivě navrhněte. Špatné umístění dělicí linie může způsobit odlesky a ztížit vyjmutí z formy.
Dobrý návrh formy sleduje přirozený tok pryskyřice, místo aby ji tlačil proti proudění.
Správná příprava pryskyřice
Příprava pryskyřice je klíčovým krokem pro zajištění konzistentních výsledků výroby.
Pro přesné měření použijte váhu. Přísně dodržujte správný poměr míchání.
Důkladně promíchejte. Seškrábněte stěny a dno nádoby, abyste se ujistili, že jsou všechny materiály rovnoměrně promíchány. Špatné promíchání může způsobit, že některé oblasti zůstanou nevytvrzené.
Proveďte vakuové odplynění. Pryskyřici udržujte ve vakuu dostatečně dlouho, aby se odstranil rozpuštěný vzduch. Odstranění povrchových bublin nestačí. Je třeba odstranit i vzduchové bubliny uvnitř pryskyřice.
S materiály zacházejte opatrně. Kontaminace olejem, vlhkostí nebo starou pryskyřicí může poškodit celou šarži.
Řízení vakuových podmínek
Vakuum se používá nejen k odplynění, ale také k tomu, aby pryskyřice pomohla vyplnit formu.
Nastavte správnou úroveň podtlaku. Pokud je podtlak příliš nízký, vzduch zůstane zachycen. Pokud je příliš vysoký, pryskyřice se může vařit a způsobit nové defekty.
Kontrolujte dobu vakua. Pryskyřice by měla zůstat ve vakuu jak během odplyňování, tak během lití. Před vstupem pryskyřice do formy musí být zcela evakuována.
Udržujte správné podmínky pro vytvrzování
Vytvrzováním se tekutá pryskyřice mění na pevné součásti. Pokud nejsou podmínky správně kontrolovány, součásti nemusí zcela vytvrdnout nebo se mohou deformovat.
Regulujte teplotu pece. Teplotní rozdíl pouhých několika stupňů může změnit rychlost vytvrzování. Nerovnoměrná teplota uvnitř pece může způsobit nekonzistentní výkon součásti.
Nastavte správnou dobu vytvrzování. Nedostatečně vytvrzené díly budou měkké a slabé, zatímco příliš vytvrzené díly se mohou stát křehkými.
Sledujte podmínky prostředí. Vlhkost a proudění vzduchu mohou ovlivnit výsledek vytvrzování.
Se silikonovými formami zacházejte opatrně
Silikonové formy jsou relativně křehké. Nesprávné použití urychlí opotřebení formy.
Jemně vyjměte z formy. Netlačte na součástku. Použijte tlakový vzduch nebo ji opatrně sloupněte z formy.
Nepoužívejte k čištění formy abrazivní nástroje. Drsné metody čištění mohou poškodit povrch dutiny formy.
Formy skladujte naplocho a čisté. Chraňte je před světlem, vysokými teplotami a tlakem.
Pravidelně kontrolujte formy. Zkontrolujte, zda nejsou natržené, opotřebované dělicí linie a zda povrch není stárnutý. Vyměňte formu dříve, než začne vyrábět vadné díly.
Navrhněte díly pro snadnou výrobu
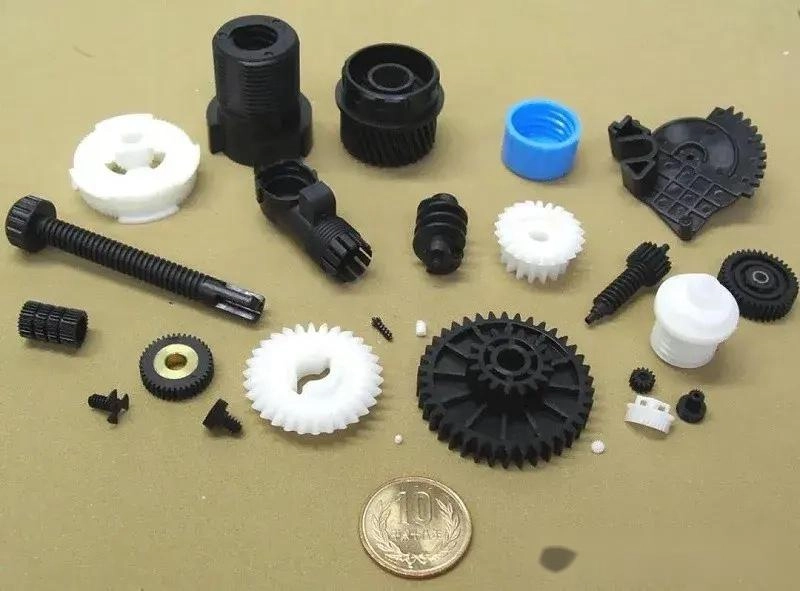
Udržujte rovnoměrnou tloušťku stěny. Silné části se mohou smršťovat nerovnoměrně, zatímco tenké části se nemusí správně vyplnit.
Omezte podřezání. Hluboké podřezání zvyšuje namáhání formy během vyjímání z formy a může způsobit poškození.
Zaoblené rohy. Ostré rohy vytvářejí body napětí a mohou zadržovat vzduch.
Zlepšete cesty proudění. Pryskyřice musí dosáhnout každé detailní oblasti dutiny. Konstrukce by neměla blokovat tok pryskyřice.
Standardizovat provozní postupy
Dokumentujte každý krok, včetně přípravy pryskyřice, odplynění, lití, vytvrzování, vyjmutí z formy a kontroly.
Řidiči vlaků. Všichni musí dodržovat stejné provozní postupy. Rozdíly v provozních metodách mohou způsobit odchylky v kvalitě součástí.
Používejte řízení procesů. Nastavte parametry procesu, průběžně je sledujte a provádějte úpravy, když se odchylují.
Provádějte rutinní kontroly kvality
Inspekce pomáhá odhalit problémy včas. Čím dříve je problém zjištěn, tím snadněji se opravuje.
| Vizuální kontrola | Povrchové vady, včetně trhlin, důlků, otřepů a barevných rozdílů, lze obvykle vidět přímo. |
| Měření rozměrů | Kritické rozměry musí zůstat v rámci tolerance. |
| Porovnání hmotnosti | Díly s vnitřními dutinami váží méně než pevné díly. |
| Testování sestav | Díly musí do sebe správně zapadat. Pokud ne, může to znamenat změnu v procesu. |
| Funkční testování | Díly musí splňovat skutečné požadavky na použití a být testovány za očekávaných podmínek. |
Těchto devět preventivních metod pokrývá celý proces vakuového odlévání silikonu. Systematicky je aplikujte ke snížení míry vad, zlepšení výtěžnosti a ke stabilnější a předvídatelnější výrobě.
Spolupracujte se společností NOBLE pro řešení vakuového lití silikonu
Společnost NOBLE se specializuje na zpracování kovů a plastů. Naše práce se neomezuje jen na výrobu dílů. Jde o poskytování kompletních řešení. Zákazníci, kteří potřebují spolehlivé a vysoce kvalitní komponenty a sestavy, si vybírají spolupráci s námi.
Podporujeme projekty od raných fází, včetně podpory návrhu, prototypování, výroby, dokončovacích prací a montáže. Všechny procesy lze realizovat pod jednou střechou.
Naše technické znalosti, pokročilé zpracovatelské možnosti a přísné řízení kvality spolupracují, aby celý proces byl propojen. NOBLE pomáhá zákazníkům efektivně proměňovat nápady v produkty připravené k výrobě.
Komplexní výrobní kapacity od návrhu až po montáž
Jeden dodavatel zvládne celý výrobní řetězec, čímž eliminuje nutnost koordinace více výrobních partnerů.
Podpora návrhu a technická pomoc pomáhají optimalizovat návrhy produktů, zlepšovat vyrobitelnost a poskytují rady s výběrem materiálů, čímž zvyšují efektivitu výroby.
Vývoj prototypů podporuje rychlé ověření. Před přechodem do plnohodnotné výroby lze k otestování a vylepšení návrhu použít řešení pro malosériovou výrobu.
Zpracování kovů zahrnuje CNC obrábění , výrobu plechů a povrchovou úpravu. Tyto schopnosti podporují složité struktury a přesné tolerance.
Zpracování plastů zahrnuje několik výrobních technologií, včetně vakuového lití silikonu a vstřikování plastů . Správná metoda výroby plastů se vybírá na základě použití produktu.
Povrchová úprava a sekundární zpracování dále zlepšují vzhled a výkon výrobku, včetně povlaků, textur a dalších následných operací.
Montáž a integrace finálního produktu zajišťují kompletní dodávku. Nejen jednotlivé díly, ale hotové sestavy připravené k použití.
Řízení kvality certifikované dle mezinárodních standardů
Norma ISO 9001:2015 demonstruje konzistentní systém managementu kvality, včetně řízení procesů, neustálého zlepšování a řízení spokojenosti zákazníků.
Norma ISO 13485:2016 podporuje výrobu zdravotnických prostředků s řízenými procesy, dokumentací, sledovatelností a přísnými požadavky na kvalitu.
Tyto certifikace definují každodenní provozní standardy společnosti NOBLE. Zákazníci v náročných odvětvích se na tyto systémy spoléhají, pokud jde o spolehlivé zajištění kvality.
Nejčastější dotazy
Kolik dílů lze obvykle vyrobit ze silikonové formy?
Silikonová forma obvykle vyrobí 20 až 30 dílů. Jednoduché díly mohou mít až 40 dílů. Složité konstrukce nebo díly, které způsobují větší opotřebení během vyjímání z formy, rychleji zkrátí životnost formy.
Životnost formy závisí také na teplotě pryskyřice, podmínkách vytvrzování a způsobech manipulace. Sledujte výkon formy a vyměňte ji dříve, než se vady začnou častěji vyskytovat.
Co způsobuje bubliny při vakuovém lití?
Bublinky obvykle vznikají z nedostatečného odplynění. Pryskyřice musí zůstat ve vakuu dostatečně dlouho, aby se uvolnil rozpuštěný vzduch.
Další častou příčinou je vzduch zachycený uvnitř formy. Špatné odvětrávání brání úniku vzduchu. Nesprávné metody lití mohou také způsobit vniknutí vzduchu během přenosu pryskyřice.
Lze opravit deformované díly vyrobené vakuovým litím?
Některé deformované díly lze opravit. Mírné deformace lze korigovat kontrolovaným ohřevem a vhodnými upínacími přípravky.
Díly se složitými křivkami nebo silnou deformací však obvykle nelze opravit. Prevence je lepší než oprava. Kontrolujte teplotu vytvrzování a vyvarujte se náhlých přechodů mezi silnými a tenkými řezy.
Jak přesné je vakuové odlévání silikonu?
Typické rozměrové tolerance se pohybují mezi ±0.10 mm a ±0.30 mm. Kvalita hlavního modelu určuje maximální dosažitelnou přesnost. Smršťování pryskyřice způsobuje rozměrové změny a opotřebení formy tolerance v průběhu času zvyšuje.
Proč se silikonové formy opotřebovávají?
Silikonové formy se postupně degradují v důsledku několika faktorů.
Opakované cykly odlévání způsobují mechanickou únavu. Napětí během vyjímání z formy může poškodit povrch dutiny formy. Chemikálie v pryskyřici mohou postupně ovlivňovat vlastnosti silikonu a vysoké teploty mohou urychlit stárnutí formy.







