
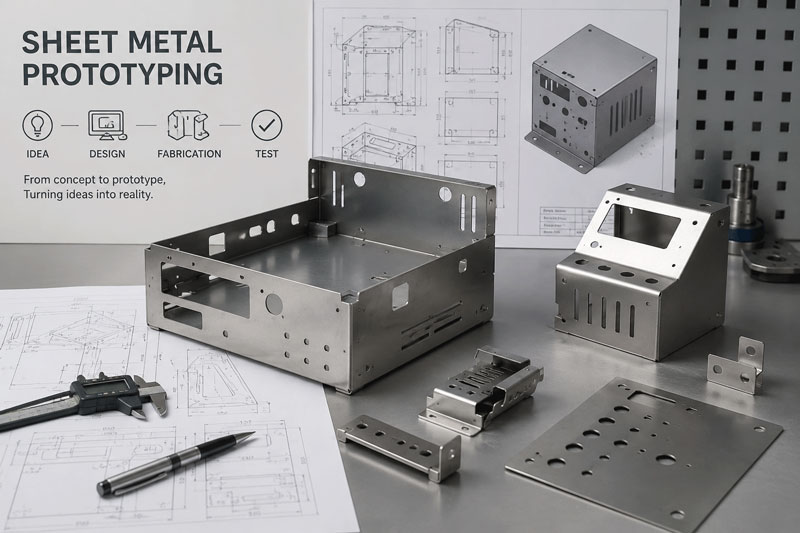
Úvod: Brána k hardwarovým inovacím
Představte si, že poprvé držíte v rukou svůj průlomový koncept produktu – cítíte jeho tíhu, testujete jeho mechanismy, prezentujete ho investorům nebo ho podrobujete reálným podmínkám. Tento transformační okamžik, kdy se digitální návrhy stávají fyzickou realitou, je umožněn díky výrobě prototypů z plechu. V dnešní rychle se rozvíjející oblasti vývoje hardwaru není schopnost rychle a přesně vyrábět funkční prototypy jen výhodou – je to nutnost pro přežití a úspěch.
Prototypování plechových dílů představuje klíčový most mezi koncepčním návrhem a hromadnou výrobou a umožňuje inovátorům napříč odvětvími – od startupů v leteckém průmyslu až po vývojáře zdravotnických prostředků – ověřovat, zdokonalovat a zdokonalovat své návrhy předtím, než se pustí do drahých výrobních nástrojů. Tato komplexní příručka zkoumá všechny aspekty výroby prototypů plechových dílů a poskytuje znalosti, které potřebujete k úspěšnému zvládnutí této zásadní fáze vývoje produktu.
Kapitola 1: Pochopení prototypování plechových dílů
Co je výroba prototypů z plechových dílů?
Výroba prototypů z plechu označuje specializovaný proces vytváření funkčních, rozměrově přesných plechových dílů a sestav v malých objemech pro ověření návrhu, testování a hodnocení trhu. Na rozdíl od metod hromadné výroby, které se spoléhají na specializované nástroje a optimalizaci velkých objemů, výroba prototypů upřednostňuje rychlost, flexibilitu a přesnost pro malosériovou výrobu.
Základní charakteristiky výroby prototypů:
- Zaměření na nízkou hlasitostTypicky 1 až 100 kusů
- Rychlý obratDny nebo týdny místo měsíců
- Pružnost designuSnadné přizpůsobení se konstrukčním změnám
- Cenově efektivní nástrojeMinimální nebo žádné investice do tvrdých nástrojů
- Vysoká přesnostSplnění přísných tolerancí pro účely validace
Klíčová role prototypování ve vývoji produktů
Zmírnění rizik fyzickým ověřením
Výzkum ukazuje, že produkty ověřené funkčními prototypy mají během výroby o 67 % méně problémů s designem a o 82 % vyšší míru přijetí na trhu. Prototypování umožňuje:
- Identifikace a řešení konstrukčních vad před investicí do nástrojů
- Ověření proveditelnosti výroby a montážních procesů
- Validace výběru materiálu a výkonnostních charakteristik
- Demonstrace funkčnosti produktu zainteresovaným stranám a investorům
Imperativ úspor nákladů
Výroba prototypu sice představuje investici, ale potenciální náklady na:
- Úpravy výrobních nástrojů (obvykle 5–15krát dražší než změny prototypů)
- Zpoždění výroby a promeškaná tržní okna
- Stahování produktů z důvodu nezjištěných konstrukčních vad
- Ztráta konkurenční výhody v důsledku opožděného vstupu na trh
Kapitola 2: Metody a technologie výroby prototypů
Laserové řezání prototypů
Přehled technologie:
Řezání laserem využívá zaostřené laserové paprsky k tavení, vypalování nebo odpařování materiálu s výjimečnou přesností. Moderní vláknové laserové systémy nabízejí vynikající rychlost a kvalitu pro prototypové aplikace.
Výhody specifické pro prototyp:
- Nulové náklady na nástrojeNení potřeba žádných fyzických nástrojů
- Extrémní flexibilitaRychlé změny konstrukce bez úprav nástrojů
- Vynikající přesnostTolerance až ±0.004″ (0.1 mm)
- Komplexní geometrieSnadno se dosáhne složitých tvarů a jemných detailů
- Všestrannost materiáluŘeže různé kovy, včetně nerezové oceli, hliníku a mědi
Typické aplikace:
- Složité rozviny a profily
- Větrací mřížky a dekorativní prvky
- Konstrukční prvky se složitými výřezy
- Konzoly a montážní desky
- Panely a kryty skříní
Technické specifikace:
- Maximální tloušťkaAž 1″ (25 mm) pro některé materiály
- Přesnost polohování±0.001″ (0.025 mm)
- Minimální velikost funkcešířka řezné spáry 0.004″ (0.1 mm)
- Kvalita okrajůVynikající s minimální tepelně ovlivněnou zónou
CNC děrování pro výrobu prototypů
Přehled technologie:
CNC děrování využívá programovatelné revolverové lisy k vytváření otvorů, tvarů a forem v plechu pomocí mechanické síly.
Kdy zvolit děrování pro prototypy:
- Standardní vlastnostiPokud součásti obsahují běžné velikosti a tvary otvorů
- Tvářecí operacePro žaluzie, zahloubení a reliéfní prvky
- Potřeby středního objemu10–50 kusů, u kterých se nastavení laseru stává neefektivním
- Nákladová efektivitaKdy lze efektivně využít standardní nástroje
Výhody prototypování:
- Integrované tvářeníVytvoří tvarované prvky ve stejné operaci
- Přístup k knihovně nástrojůRozsáhlá dostupnost standardního nářadí
- Dobrá kvalita okrajeČisté hrany s minimálním otřepem
- Rozumná rychlostRychlejší než laser pro určité vzory
Omezení:
- Omezení nástrojůOmezeno dostupnými velikostmi a tvary nástrojů
- Požadavky na nastaveníNastavení nástroje potřebné pro každou úlohu
- Geometrické omezeníMéně flexibilní pro složité kontury než laser
CNC ohraňovací lis
Přehled technologie:
Moderní CNC ohraňovací lisy používají počítačem řízené zadní dorazy a polohování beranu k dosažení přesných ohybů plechových součástí.
Schopnosti specifické pro prototyp:
- Rychlé nastaveníNastavení digitálního nástroje a načítání programu
- vysoká přesnostÚhlové tolerance ±0.5° jsou dosažitelné
- Flexibilní nástrojeNastavitelné pro různé materiály a tloušťky
- Komplexní ohýbáníVíce ohybů v jednom nastavení
Kritické aspekty ohýbání prototypů:
- Materiál PruženíVýpočty kompenzací pro různé materiály
- Optimalizace sekvence ohybůPlánování přístupnosti a přesnosti
- Výběr nástrojePřizpůsobení nástrojů požadavkům na materiál a poloměr
- Výzvy specifické pro prototypMalé šarže vyžadují zvláštní pozornost konzistenci
Pokročilé funkce pro prototypy:
- 3D OhýbáníSložité vícerovinné ohyby
- Automatická výměna nástrojePro různé požadavky na prototypy
- Laserové měření úhluOvěření úhlu v reálném čase
- Předcházení kolizímSoftwarová ochrana pro složité součásti
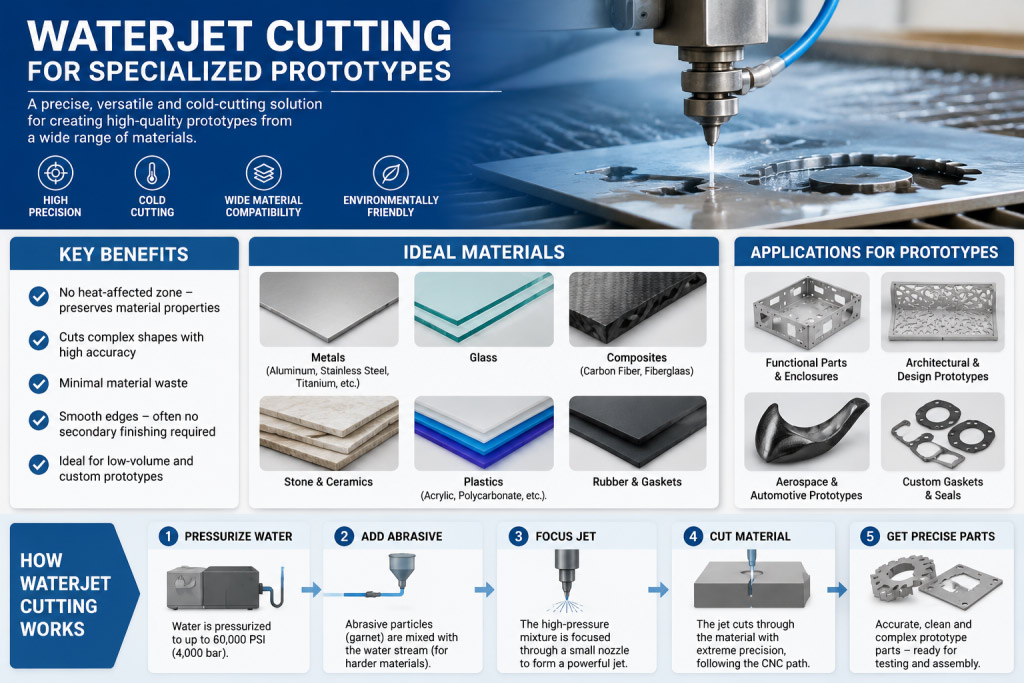
Řezání vodním paprskem pro specializované prototypy
Přehled technologie:
Řezání vodním paprskem využívá vysokotlakou vodu smíchanou s abrazivními částicemi k řezání materiálů bez vstupu tepla.
Prototypové aplikace:
- Materiály citlivé na teploTam, kde je nutné zabránit tepelné deformaci
- Tlusté materiályMožnost tloušťky až 6″ (150 mm)
- Kompozitní materiályŘezání smíšených materiálů
- Jemné komponentyKde je důležitá upínací síla
Výhody:
- Žádná tepelně ovlivněná zónaKritické pro určité materiály a aplikace
- Všestrannost materiáluŘeže kovy, kompozity, sklo a kámen
- Výhody pro životní prostředíŽádné toxické výpary ani tepelná deformace
- PřesnostDobrá přesnost pro většinu potřeb prototypů
Integrace aditivní výroby
Hybridní přístupy:
Prototypování plechových dílů stále častěji zahrnuje 3D tisk pro:
- Komplexní konzole a úchytyKde je plech nepraktický
- Montážní přípravky a upínací přípravkyZakázkové nástroje pro montáž prototypů
- Nekonstrukční komponentyDekorativní nebo nízkopásmové prvky
- Rychlá iteraceRychlé změny designu bez nutnosti kovovýroby
Kapitola 3: Materiály pro prototypy plechových dílů
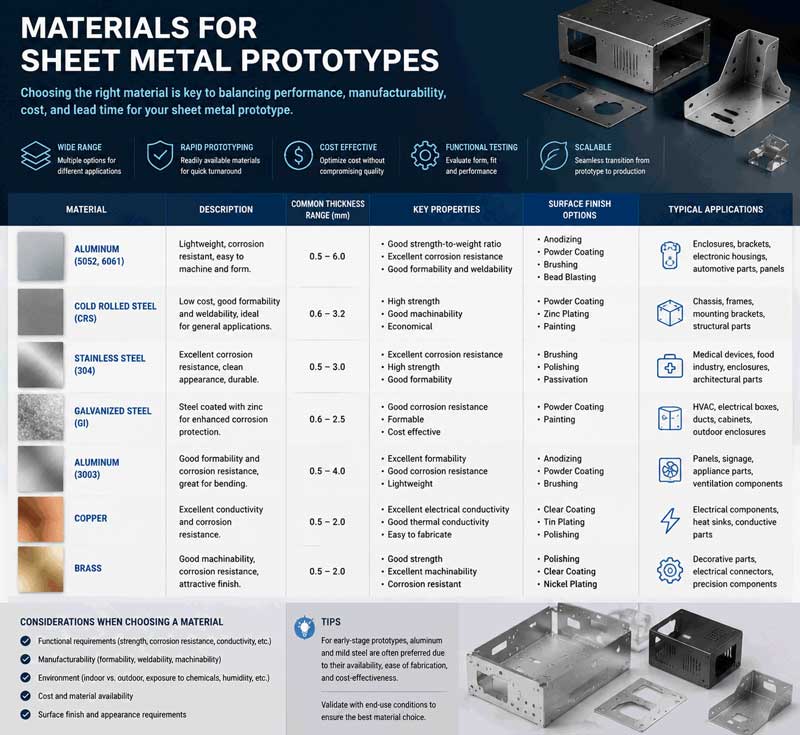
Běžně používané materiály
Hliníkové slitiny:
- 5052-H32Vynikající odolnost proti korozi, dobrá tvárnost
- 6061-T6Vysoký poměr pevnosti k hmotnosti, dobrá obrobitelnost
- 3003Vynikající tvárnost, dobrá svařitelnost
- Úvahy o prototypuNižší řezné síly, snadnější tváření než ocel
Nerezové oceli:
- 304Nejběžnější, dobrá odolnost proti korozi a tvařitelnost
- 316Vynikající odolnost proti korozi, námořní a chemické aplikace
- 430Magnetický, dobrá tvárnost, nižší náklady
- 17-4 PHVytvrzení precipitací, vysoká pevnost po tepelném zpracování
Oceli válcované za studena:
- 1018Univerzální použití, dobrá svařitelnost a obrobitelnost
- Stupně CRSK dispozici různé stupně tvrdosti a povrchové úpravy
- Výhody prototypůNízká cena, snadno dostupná, snadno se s ní pracuje
Měď a mosaz:
- Měď C110Vynikající elektrická a tepelná vodivost
- Mosaz 260Dobrá odolnost proti korozi, dekorativní vzhled
- Speciální aplikaceElektrické součástky, dekorativní prvky, výměníky tepla
Speciální materiály:
- Pružinové oceliPro klipy a upevňovací prvky
- Předem pokovené materiályPozinkované, pozinkované a žíhané varianty
- Vysoce pevné slitinyPro náročné aplikace
- Exotické slitinyTitan, Inconel pro specializované prototypy
Pokyny pro výběr materiálů pro prototypy
Výběr řízený výkonem:
- Požadavky na pevnostJe nutná mez kluzu a pevnost v tahu
- Odolnost proti korozi: Aspekty expozice životního prostředí
- Hmotnostní omezeníHustota a poměr pevnosti k hmotnosti
- Tepelné vlastnostiKoeficienty vodivosti a roztažnosti
Výrobní aspekty:
- TvarovatelnostMinimální poloměry ohybu a charakteristiky prodloužení
- SvařitelnostKompatibilita s plánovanými metodami spojování
- povrchová úpravaPožadavky na vzhled a následné zpracování
- dostupnostDodací lhůty a minimální objednací množství
Strategie optimalizace nákladů:
- Standardní měřidlaPoužití snadno dostupných tlouštěk
- Běžné slitinyPokud je to možné, vyhýbejte se exotickým materiálům
- Optimalizace velikostiMinimalizace zmetků pomocí vnořování
- Alternativní materiályZvažování náhrad s podobnými vlastnostmi
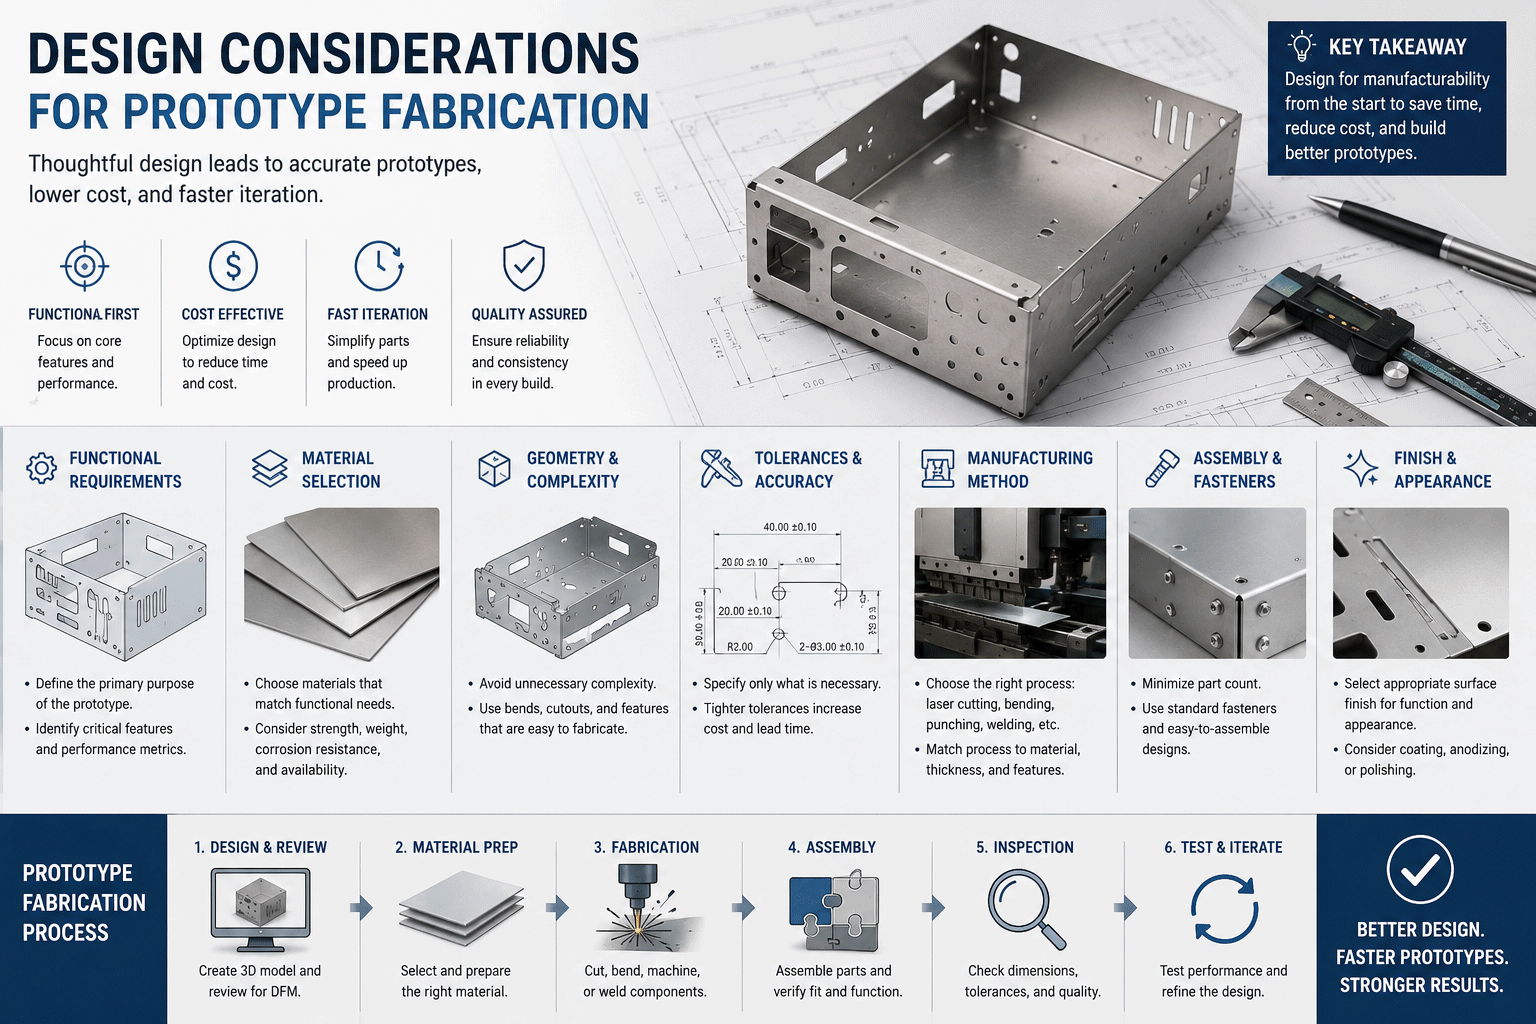
Kapitola 4: Konstrukční aspekty pro výrobu prototypů
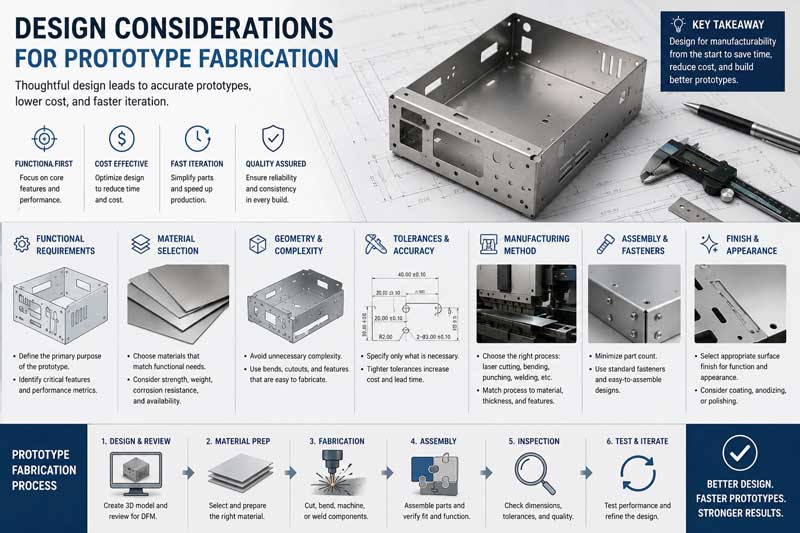
Principy návrhu pro vyrobitelnost (DFM)
Klíčové pokyny DFM:
- Standardizovat funkce
- Používejte běžné velikosti otvorů a poloměry ohybu
- Standardizujte tloušťku materiálu, kde je to možné
- Návrh s ohledem na dostupné nástroje a možnosti
2. Optimalizace pro prototypové procesy
- Návrh pro laserové řezání v případech, kdy se očekávají rychlé změny
- Zvažte děrování pro standardní prvky v mírném objemu
- Plán pro přístupnost a postup ohraňovacího lisu
- Minimalizujte složitost
- Snižte počet unikátních dílů
- Zjednodušte požadavky na montáž
- Standardizujte spojovací prvky a hardware
Kritické konstrukční prvky:
Úvahy o návrhu ohybů
- Minimální poloměr ohybuTypicky 1x tloušťka materiálu pro ocel, 1.5x pro hliník
- Ohybový reliéfSprávné odlehčovací řezy zabraňují roztržení
- Délka přírubyMinimálně 4x tloušťka materiálu plus poloměr ohybu
- Směr zrnaÚvaha o anizotropních materiálech
Návrh otvorů a výřezů
- Minimální velikost otvoruPrůměr se rovná tloušťce materiálu (praktické minimum 0.040″)
- Vzdálenost od okrajeMinimálně 2x tloušťka materiálu od otvoru k okraji
- Rozměry slotuŠířka rovna tloušťce materiálu
- Efektivita vnořováníNavrhování pro optimální využití materiálu
Návrh tvarovaných prvků
- Žaluzie a žebraSprávné mezery pro nástroje
- Zahlubovače a reliéfyStandardní rozměry a hloubky
- Design lemu a švuSprávné přídavky a mezery
- Speciální funkceZvažte vyrobitelnost včas
Pokyny pro tolerance a specifikace
Standardní tolerance prototypů:
- Lineární rozměry±0.010″ (0.25 mm) pro většinu prvků
- Umístění otvorů±0.005″ (0.13 mm) pro přesné aplikace
- Úhly ohybu±1° pro standardní ohyby
- Plochost: 0.010 palce na palec (0.25 mm na 25 mm)
Specifikace kritických funkcí:
- Požadavky na povrchovou úpravuUveďte, zda je kritické
- Kontrola otřepůSměr a maximální povolená hloubka otřepu
- Okrajové podmínkyPožadavky a metody odstraňování otřepů
- Kosmetické povrchyOblasti vyžadující zvláštní zacházení
Kapitola 5: Proces výroby prototypu
Pracovní postup krok za krokem
Fáze 1: Kontrola a příprava návrhu
- Počáteční posouzení návrhu
- Kontrola CAD modelů a výkresů
- Analýza a doporučení DFM
- Pokyny pro výběr materiálu
- Optimalizace výběru procesů
2. Technická dokumentace
- Tvorba výrobních výkresů
- Vývoj výrobních pokynů
- Dokumentace požadavků na kvalitu
- Speciální procesní specifikace
Fáze 2: Programování a nastavení
- CAD/CAM programování
- Optimalizace vnořování pro efektivitu materiálu
- Generování a optimalizace drah nástroje
- Generování a ověřování strojového kódu
- Simulace a kontrola kolizí
- Nastavení stroje
- Výběr a příprava materiálu
- Instalace a kalibrace nástrojů
- Načtení a ověření programu
- Postupy nastavení prvního článku
Fáze 3: Výrobní operace
- Řezací operace
- Řezání laserem nebo děrování
- Ověřování kvality během řezání
- Manipulace s materiálem a řízení
- Řízení a správa šrotu
2. Tvářecí operace
- Nastavení a programování ohraňovacího lisu
- Provedení sekvence ohýbání
- Kontrola a seřízení během procesu
- Sekundární tvářecí operace
Fáze 4: Sekundární operace
- Odjehlování a ošetření hran
- Ruční nebo automatické odjehlování
- Ořezávání a vyhlazování hran
- Příprava povrchu pro konečnou úpravu
- Ověření kvality
2. Spojování a montáž
- Příprava a provedení svařování
- Instalace spojovacího prvku
- Lepení v případě potřeby
- Vytvoření podsestavy
3. Povrchová úprava
- Čištění a příprava
- Lakování nebo práškové lakování
- Pokovování nebo eloxování
- Speciální nátěry a úpravy
Fáze 5: Zajištění kvality a dodání
- Kontrola a testování
- Ověření rozměrů
- Funkční testování
- Certifikace materiálu
- Dokončení dokumentace
- Balení a přeprava
- Ochranný design obalu
- Zahrnutí dokumentace
- Příprava expedice
- Sledování a koordinace doručení
Kapitola 6: Kontrola kvality při výrobě prototypů
Metodiky inspekce
První kontrola článku (FAI)
- Kompletní ověření rozměrůVšechny vlastnosti změřeny a zdokumentovány
- Ověření materiáluPotvrzení materiálových specifikací
- Validace procesuOvěřování výrobních procesů
- DokumentaceKomplexní inspekční zprávy
Průběžná kontrola kvality
- Ověření nastaveníPotvrzení nastavení stroje
- Monitorování procesůSledování parametrů kvality v reálném čase
- Vzorová kontrolaPravidelné ověřování dílů během výroby
- Statistická kontrola procesuPro větší prototypové série
Závěrečné kontrolní protokoly
- Vizuální kontrolaHodnocení kvality povrchu a kosmetických vlastností
- Funkční testování: Ověření montáže a provozu
- Recenze dokumentaceKompletní ověření záznamu
- Schválení zákazníkaProces kontroly a schvalování vzorku
Měřicí zařízení a techniky
Standardní měřicí nástroje:
- Posuvná měřítka a mikrometryPro lineární rozměry
- VýškoměryPro vertikální měření
- Povrchové deskyPro rovinnost a rovnoběžnost
- Koncové měrky a kolíkyPro ověření otvoru
Pokročilé měřicí systémy:
- Souřadnicové měřicí stroje (CMM)Pro složité geometrie
- Optické komparátoryPro ověření profilu
- Laserové skeneryPro povrchy volného tvaru
- Přenosné souřadnicové měřicí stroje (SMM)Pro velké nebo nepraktické díly
Specializované měření prototypů:
- 3D skenováníPro reverzní inženýrství a ověření
- Digitální úhloměryPro měření úhlu
- Testery drsnosti povrchuPro ověření dokončení
- TvrdoměryPro ověření vlastností materiálu
Kapitola 7: Aplikace napříč odvětvími
Letectví a obrana
Požadavky na prototyp:
- Extrémní přesnostPřísné tolerance a přísné standardy
- Materiálová odbornostSpeciální slitiny a kompozity
- DokumentaceKompletní sledovatelnost a certifikace
- TestováníDůkladné ověření výkonu
Typické aplikace:
- Konstrukční konzole a úchyty
- Kryty a stojany avioniky
- Tepelné štíty a komponenty pro tepelný management
- Zkušební přípravky a pozemní podpůrné vybavení
Vývoj lékařských zařízení
Zvláštní ohledy:
- Biokompatibilní materiályMateriály a povrchové úpravy schválené FDA
- Požadavky na čistotuSpeciální manipulace a zpracování
- Soulad s předpisyDokumentace pro podání FDA
- Kompatibilita sterilizaceNávrh pro sterilizační metody
Běžné prototypy:
- Komponenty chirurgických nástrojů
- Kryty a rámy zařízení
- Komponenty zkušebního implantátu
- Díly diagnostického zařízení
Consumer Electronics
Potřeby prototypu:
- Estetická kvalitaVynikající povrchová úprava
- Přizpůsobte a dokončetePřesné požadavky na montáž
- Tepelné řízeníAspekty odvodu tepla
- EMI/RFI stíněníPožadavky na elektrický výkon
Aplikace:
- Kryty a šasi zařízení
- Chladiče a tepelná řešení
- Konzoly a vnitřní úchyty
- Panely konektorů a rozhraní
Vývoj automobilového průmyslu
Požadavky na prototypování:
- Testování trvanlivostiKomponenty pro testování a validaci
- Forma a střihPanely karoserie a konstrukční prvky
- Validace materiáluTestování nových materiálů a procesů
- Ověření sestavyVývoj výrobního procesu
Typické aplikace:
- Konzoly a montážní materiál
- Testovací přípravky a prototypy
- Součásti koncepčního vozidla
- Zakázkové příslušenství a úpravy
Průmyslové vybavení
Úvahy o prototypu:
- Funkce nad formouDůraz na výkon
- Požadavky na trvanlivostTestování v reálných podmínkách
- Optimalizace nákladůVyvážení výkonu a nákladů
- VyrobitelnostNávrh pro případnou výrobu
Aplikace:
- Ochranné kryty strojů a bezpečnostní vybavení
- Zakázkové konzole a podpěry
- Součásti testovacího zařízení
- Prototypové strojní součásti
Kapitola 8: Řízení a optimalizace nákladů
Analýza struktury nákladů
Přímé náklady:
- Náklady na materiálNákup a zpracování surovin
- Mzdové nákladyProgramování, nastavení a doba provozu
- Strojový časVyužití a odpisy zařízení
- Náklady na nástrojeVyžaduje speciální nástroje nebo přípravky
Nepřímé náklady:
- Čas inženýrství: Kontrola a příprava návrhu
- Quality AssuranceInspekce a testování
- Administrativní režieŘízení a koordinace projektů
- Náklady na zařízeníProstor, inženýrské sítě a údržba
Skryté náklady:
- Přepracování a opravyZměny a úpravy designu
- Dodávka a logistikaDoprava a manipulace
- Komunikační režieSchůzky s klienty a koordinace
- Řízení rizikRezerva pro neočekávané problémy
Strategie optimalizace nákladů
Optimalizace designu:
- Výběr materiáluVýběr cenově dostupných a vhodných materiálů
- Zjednodušení designuSnížení složitosti bez kompromisů ve funkčnosti
- StandardizacePoužití běžných prvků a rozměrů
- Efektivita vnořováníMaximalizace využití materiálu
Optimalizace procesu:
- Výběr technologieVýběr nejefektivnějších výrobních metod
- Dávková optimalizaceSeskupování podobných operací
- Minimalizace nastaveníZkrácení doby přestavby
- AutomatizaceImplementace automatizovaných procesů tam, kde je to prospěšné
Strategie projektového řízení:
- Jasné specifikaceSnížení nejednoznačnosti a nutnosti přepracování
- Efektivní komunikaceZefektivnění toku informací
- Správné plánováníDostatečný čas pro každou fázi
- Contingency ManagementPlánování očekávaných výzev
Kapitola 9: Časová osa a řízení projektů
Typické časové harmonogramy projektu
Standardní časové harmonogramy výroby prototypů:
- Jednoduché díly: 3-5 pracovních dnů
- Střední složitost: 5-10 pracovních dnů
- Složité sestavy: 10-20 pracovních dnů
- Velmi složité projekty: 3-4 týdny
Zrychlené služby:
- Rychlé prototypováníMožnost vyřízení do 24–48 hodin
- Prioritní plánováníZrychlené umístění do fronty
- Přesčasové operaceProdloužená pracovní doba a práce o víkendech
- Paralelní zpracováníSoučasné operace, pokud je to možné
Aktivity kritické cesty
Fáze návrhu (1–3 dny):
- Přezkoumání návrhu a analýza DFM
- Příprava a optimalizace CAD
- Výběr materiálu a plánování nákupu
- Výběr a plánování procesů
Fáze výroby (2–10 dní):
- Programování a nastavení
- Řezné operace
- Tvářecí operace
- Sekundární operace
Dokončovací práce a montáž (1–5 dní):
- povrchová úprava
- Montáž komponent
- Inspekce kvality
- Balení a příprava
Akcelerační strategie
Zrychlení fáze návrhu:
- Kompletní a přesné počáteční návrhy
- Rychlá reakce na doporučení DFM
- Digitální schvalovací procesy
- Přehledné komunikační kanály
Zrychlení výroby:
- Pokročilé plánování a plánování
- Koordinace paralelního provozu
- Efektivní manipulace s materiálem
- Proaktivní řízení kvality
Administrativní zrychlení:
- Zjednodušené schvalovací procesy
- Elektronická dokumentace
- Proaktivní komunikace
- Efektivní plánování logistiky
Kapitola 10: Povrchové úpravy a ošetření
Mechanické úpravy
Standardní povrchová úprava:
- Mill FinishStav povrchu po výrobě
- Kartáčovaný povrchJednotný směrový vzor vláken
- Bead BlastedJednotná matná textura
- LeštěnýRůzné úrovně lesku a hladkosti
Specifické aspekty prototypu:
- Cena vs. vzhledVyvážení estetických požadavků s rozpočtem
- Výběr procesuVýběr vhodných metod konečné úpravy
- Dopad dodací lhůtyZohlednění délky dokončovacích procesů
- Funkční požadavkySplnění výkonnostních potřeb
Chemické ošetření
Konverzní nátěry:
- Fosfátové povlakyPro přilnavost barvy a odolnost proti korozi
- Chromátová konverzePro ochranu hliníku proti korozi
- EloxováníDekorativní a ochranné hliníkové povrchové úpravy
- Chemické filmyDočasná ochrana proti korozi
Úvahy o prototypu:
- Minimální požadavky na množstvíMnoho procesů má minimální velikosti dávek.
- Dodací lhůtyDoba trvání chemických procesů
- Barevné přizpůsobeníKonzistence napříč šaržemi
- Nařízení o životním prostředíPožadavky na shodu
Barvy a práškové lakování
Prototypové lakování:
- Spray PaintingFlexibilní pro malé objemy
- Barevné přizpůsobeníVývoj barev na zakázku
- Vícestupňové povrchové úpravySystémy základních a vrchních nátěrů
- Požadavky na maskováníPro selektivní nanášení nátěrů
Práškové lakování prototypů:
- Odolné povrchové úpravyVynikající odolnost proti opotřebení a chemikáliím
- Výběr barevŠiroká škála standardních barev
- Ekologické výhodyNízké emise těkavých organických sloučenin
- Flexibilita minimálního množstvíLepší pro prototypy než některé mokré barvy
Specializované nátěry
Funkční nátěry:
- Teflon/Nepřilnavý povrchPro charakteristiky uvolňování
- Vodivé povlakyPro stínění EMI/RFI
- Nátěry odolné proti opotřebeníPro aplikace s vysokým oděrem
- Tepelné nátěryPro regulaci tepla
Dekorativní povrchové úpravy:
- Texturované povrchové úpravyVlastní povrchové vzory
- Metalické efektySimulované vzhledy kovů
- Vlastní grafikaLoga a identifikační označení
- Zvláštní efektyUnikátní vizuální vlastnosti
Kapitola 11: Sestavování a integrace
Metody spojování prototypů
Mechanické upevnění:
- Upevnění šroubyNejběžnější u prototypů
- Instalace nýtůPro trvalé spoje
- Speciální spojovací prvky: Zakázkové nebo proprietární systémy
- Lisovací uloženíPro přesné montáže
Svařovací procesy:
- TIG svařováníNejvyšší kvalita, nejlépe ovladatelná
- MIG svařováníRychlejší, vhodné pro silnější materiály
- Bodové svařováníPro spojování plechů
- Laserové svařováníPřesné spojování s minimálním zkreslením
Lepení:
- Strukturální lepidlaPro vysoce pevné spoje
- TmelyPro ochranu životního prostředí
- Vodivá lepidlaPro elektrické připojení
- Dočasné dluhopisyPro montáž a testování
Úvahy o sestavení prototypu
Návrh pro montáž:
- PřístupnostVůle pro nástroje a přístup obsluhy
- Plánování sekvencíLogické pořadí sestavení
- Tolerance stack-upsSpráva kumulativních variací
- Prevence chybKonstrukční prvky zabraňující nesprávné montáži
Kvalita montáže:
- Ověření vhodnostiKontrola kompatibility komponent
- Řízení točivého momentuSprávné utažení spojovacích prvků
- Ověření zarovnáníZajištění správného umístění komponent
- Funkční testováníOvěření fungování montáže
Zvláštní požadavky na montáž
Montáž do čistých prostor:
- Pro lékařské nebo elektronické aplikace
- Požadavky na kontrolované prostředí
- Speciální manipulační postupy
- Dokumentace a ověřování
Testovací a ověřovací sestavy:
- Integrace instrumentace
- Přístupnost testovacích bodů
- Modulární design pro změny konfigurace
- Dokumentace konfigurací testů
Kapitola 12: Budoucí trendy a inovace
Technologické pokroky
Technologie digitální výroby:
- Optimalizace designu řízená umělou inteligencíAutomatizovaná DFM analýza
- Integrace digitálního dvojčeteVirtuální prototypování a validace
- Cloud-Based CollaborationSdílení návrhu a zpětná vazba v reálném čase
- Pokročilá simulacePřesnější modelování procesů
Pokročilé výrobní technologie:
- Hybridní výrobaKombinace aditivních a subtraktivních procesů
- Chytré nástrojeAdaptivní upínací a nástrojové systémy
- Robotická automatizaceZvýšená automatizace v prototypových dílnách
- Integrace IoTPropojená zařízení a procesy
Materiálové inovace:
- Pokročilé slitinyNové materiály se zdokonalenými vlastnostmi
- Chytré materiályMateriály s responzivními vlastnostmi
- Udržitelné materiályMožnosti šetrné k životnímu prostředí
- Kompozitní integraceVýroba ze smíšených materiálů
Trendy v oboru
Zrychlené vývojové cykly:
- Rostoucí poptávka po rychlejším prototypování
- Metodiky vývoje just-in-time
- Agilní přístupy k vývoji hardwaru
- Rychlé iterační schopnosti
Zaměření na udržitelnost:
- Materiálová účinnost a snižování odpadu
- Energeticky efektivní procesy
- Recyklovatelné a udržitelné materiály
- Zohlednění dopadu na životní prostředí
Demokratizace prototypování:
- Levnější vstupní body
- Lepší přístupnost pro začínající firmy
- Dopad na vzdělávání a hnutí tvůrců
- Vývoj s využitím crowdfundingu
Strategické důsledky
Konkurenční výhoda:
- Rychlost uvedení na trh jako hlavní rozlišovací znak
- Požadavky na kvalitu a přesnost se zvyšují
- Tlak na náklady pohání inovace v oblasti efektivity
- Trendy v customizaci a personalizaci
Modely partnerství:
- Užší spolupráce mezi designéry a výrobci
- Integrované konstrukční a výrobní týmy
- Přístupy k dlouhodobému partnerství
- Modely společného vývoje a sdílení rizik
Kapitola 13: Výběr partnera pro výrobu prototypů
Kritéria hodnocení
Technické možnosti:
- Široká škála dostupných výrobních technologií
- Odborné znalosti materiálů a znalost zpracování
- Systémy a funkce řízení kvality
- Inženýrská podpora a pomoc s projektováním
Obchodní faktory:
- Zkušenosti s podobnými projekty a odvětvími
- Historie včasných dodávek
- Přehledné ceny a komunikace
- Škálovatelnost a kapacita pro budoucí potřeby
Strategické sladění:
- Pochopení vašich rozvojových cílů
- Ochota spolupracovat, nikoli jen dodávat
- Flexibilita pro přizpůsobení se změnám
- Potenciál dlouhodobého vztahu
Rozvoj partnerství
Počáteční zapojení:
- Posouzení technické způsobilosti
- Přezkoumání projektu a analýza proveditelnosti
- Kontrola referencí a portfolia
- Zvážení pilotního projektu
Budování vztahů:
- Jasné komunikační protokoly
- Stanovení výkonnostních metrik
- Spolupráce na neustálém zlepšování
- Strategické plánování sladění
Závěr: Proměna nápadů ve skutečnost
Výroba prototypů z plechových dílů představuje jednu z nejdůležitějších fází vývoje hardwarových produktů. Je to okamžik, kdy se abstraktní koncepty stávají hmatatelnými produkty, kdy jsou návrhy ověřovány podle reálných požadavků a kdy inovace podnikají první kroky k úspěchu na trhu. V dnešním konkurenčním prostředí může schopnost rychle a efektivně vyrábět funkční prototypy rozhodnout o tom, které produkty uspějí a které se na trh nikdy nedostanou.
Vývoj technologií pro výrobu prototypů neustále rozšiřuje možnosti. Od laserových řezacích systémů, které vyrábějí složité díly během několika hodin, až po pokročilé technologie tváření, které vytvářejí přesné komponenty bez použití náročných nástrojů, mají dnešní výrobci prototypů bezprecedentní možnosti pro podporu vývoje produktů. Tyto pokroky v kombinaci s digitálním návrhem a nástroji pro spolupráci dramaticky zkrátily čas a náklady potřebné k přechodu od konceptu k fyzickému prototypu.
Úspěšná výroba prototypů vyžaduje více než jen technické schopnosti – vyžaduje partnerství, jasnou komunikaci a strategické myšlení. Nejefektivnější vztahy kombinují vizi produktu a znalosti trhu zákazníka s odbornými znalostmi výroby a procesů výrobce. Společně se dokáží orientovat ve výzvách vývoje prototypů, vyvažovat rychlost, náklady, kvalitu a funkčnost a vytvářet tak optimální řešení.
Při pohledu do budoucnosti se úspěšné strategie výroby prototypů budou řídit několika klíčovými principy:
Raná spolupráce
Zapojení výrobních partnerů do rané fáze procesu návrhu přináší značné výhody. Jejich odborné znalosti v oblasti výroby mohou informovat o konstrukčních rozhodnutích, předcházet nákladným chybám a optimalizovat návrhy jak pro prototypování, tak pro konečnou výrobu.
Iterativní přístup
Přijměte prototypování jako iterativní proces učení. Každá verze prototypu poskytuje cenné poznatky, které informují o vylepšeních v další iteraci, což v konečném důsledku vede k lepším finálním produktům.
Holistické myšlení
Výrobu prototypů zvažte jako součást integrované strategie vývoje produktu, která zahrnuje návrh, validaci, testování a přípravu k výrobě. Každá fáze informuje a optimalizuje ostatní.
Strategické investice
Výrobu prototypů nepovažujte za výdaj, ale za strategickou investici do úspěchu produktu. Relativně nízké náklady na důkladné prototypování mohou zabránit mnohem nákladnějším problémům ve výrobě nebo, co je horší, na trhu.
Pro společnosti, které jsou připraveny urychlit vývoj hardwaru, nabízí výroba prototypů z plechových dílů osvědčenou cestu od konceptu k realitě. Kombinací rychlosti, přesnosti a flexibility umožňuje inovace a zároveň řízení rizik – kombinace, která je na dnešních rychle se rozvíjejících a konkurenčních trzích nezbytná.
Cesta od nápadu k produktu nebyla nikdy vzrušující a dostupnější. Se správným partnerem a přístupem k výrobě prototypů mohou společnosti všech velikostí uvést své inovace do života, otestovat je v reálných podmínkách, zdokonalit je na základě hmatatelné zpětné vazby a sebevědomě se posunout k úspěšné výrobě a uvedení na trh.
Jste připraveni proměnit koncepty vašich produktů ve fyzickou realitu?
Čeká na vás to správné řešení pro výrobu prototypů – takové, které vyváží vaše specifické potřeby na rychlost, kvalitu, množství a rozpočet a zároveň připraví cestu k úspěšné výrobě a úspěchu na trhu. Vaše další inovace si zaslouží nic menšího než odbornou spolupráci na své cestě od konceptu k realitě.
NOBLE je čínsko-britský společný podnik schopný provádět nezávislý výzkum a vývoj, výrobu a prodej.
Máme dva hlavní obchodní směry: „Produkty péče“ a „Inteligentní výroba“.
Divize „Care Products“ se zavázala stát se předním poskytovatelem inteligentních produktů a služeb péče se zaměřením na péči o krásu, zdravotní péči a péči o seniory. V současné době prodáváme především produkty pro odstraňování chloupků pomocí IPL.
Máme rozsáhlé zkušenosti s obráběním plechů. Můžeme vám poskytnout kompletní služby, včetně návrhu/výroby/montáže/kontroly a testování/balení, abychom vám pomohli s vašimi novými projekty. Neváhejte nás kontaktovat, pokud máte jakékoli požadavky. Jsme tu vždy, abychom vám pomohli. Zašlete nám prosím výkres, včetně 3D a 2D výkresu.







