
Така че, анодирането е основно готин електрохимичен трик, който укрепва естествения оксиден слой върху металите, най-вече алуминия. Прави метала по-устойчив на ръжда и драскотини, плюс това създава повърхност, която е идеална, ако искате да добавите цвят или да я запечатате. За разлика от боядисването или галванизирането, оксидният слой става част от метала, така че няма да се отчупи или отлепи лесно.
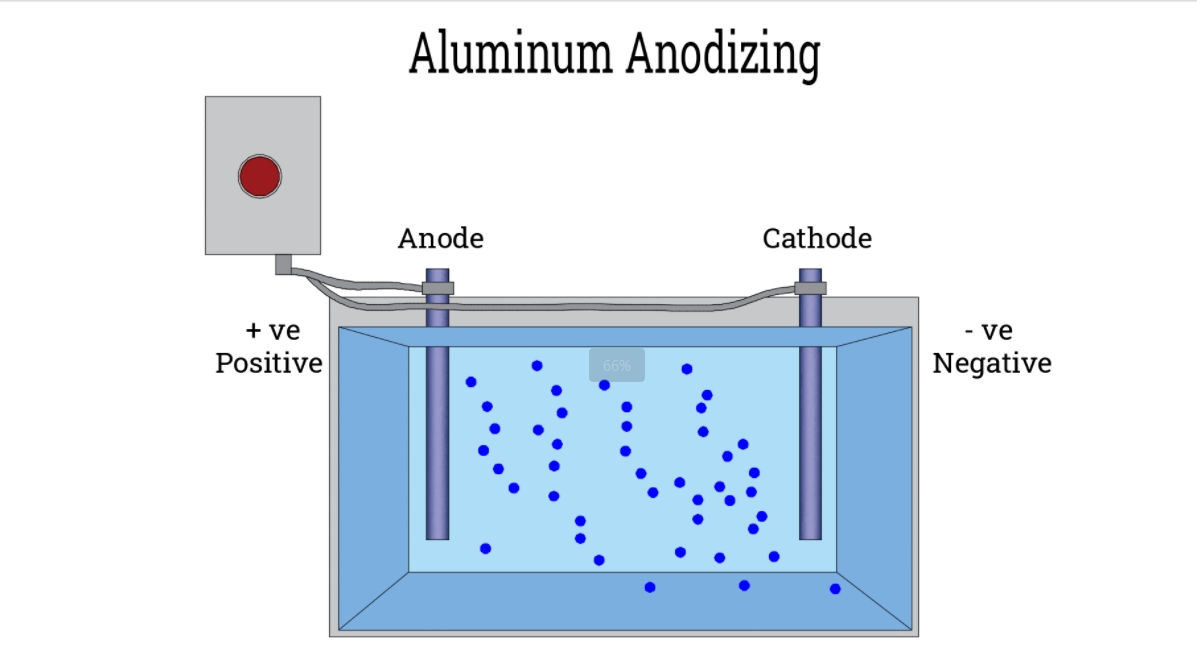
Ето как работи: металната част действа като анод в електролитна система. Когато я подадете на електричество през киселина, кислородните йони излизат и се свързват с повърхността на метала, изграждайки дебел, порест оксиден слой. Този слой е вграден, а не просто нанесен, което означава, че металът получава много по-добра защита от околната среда.
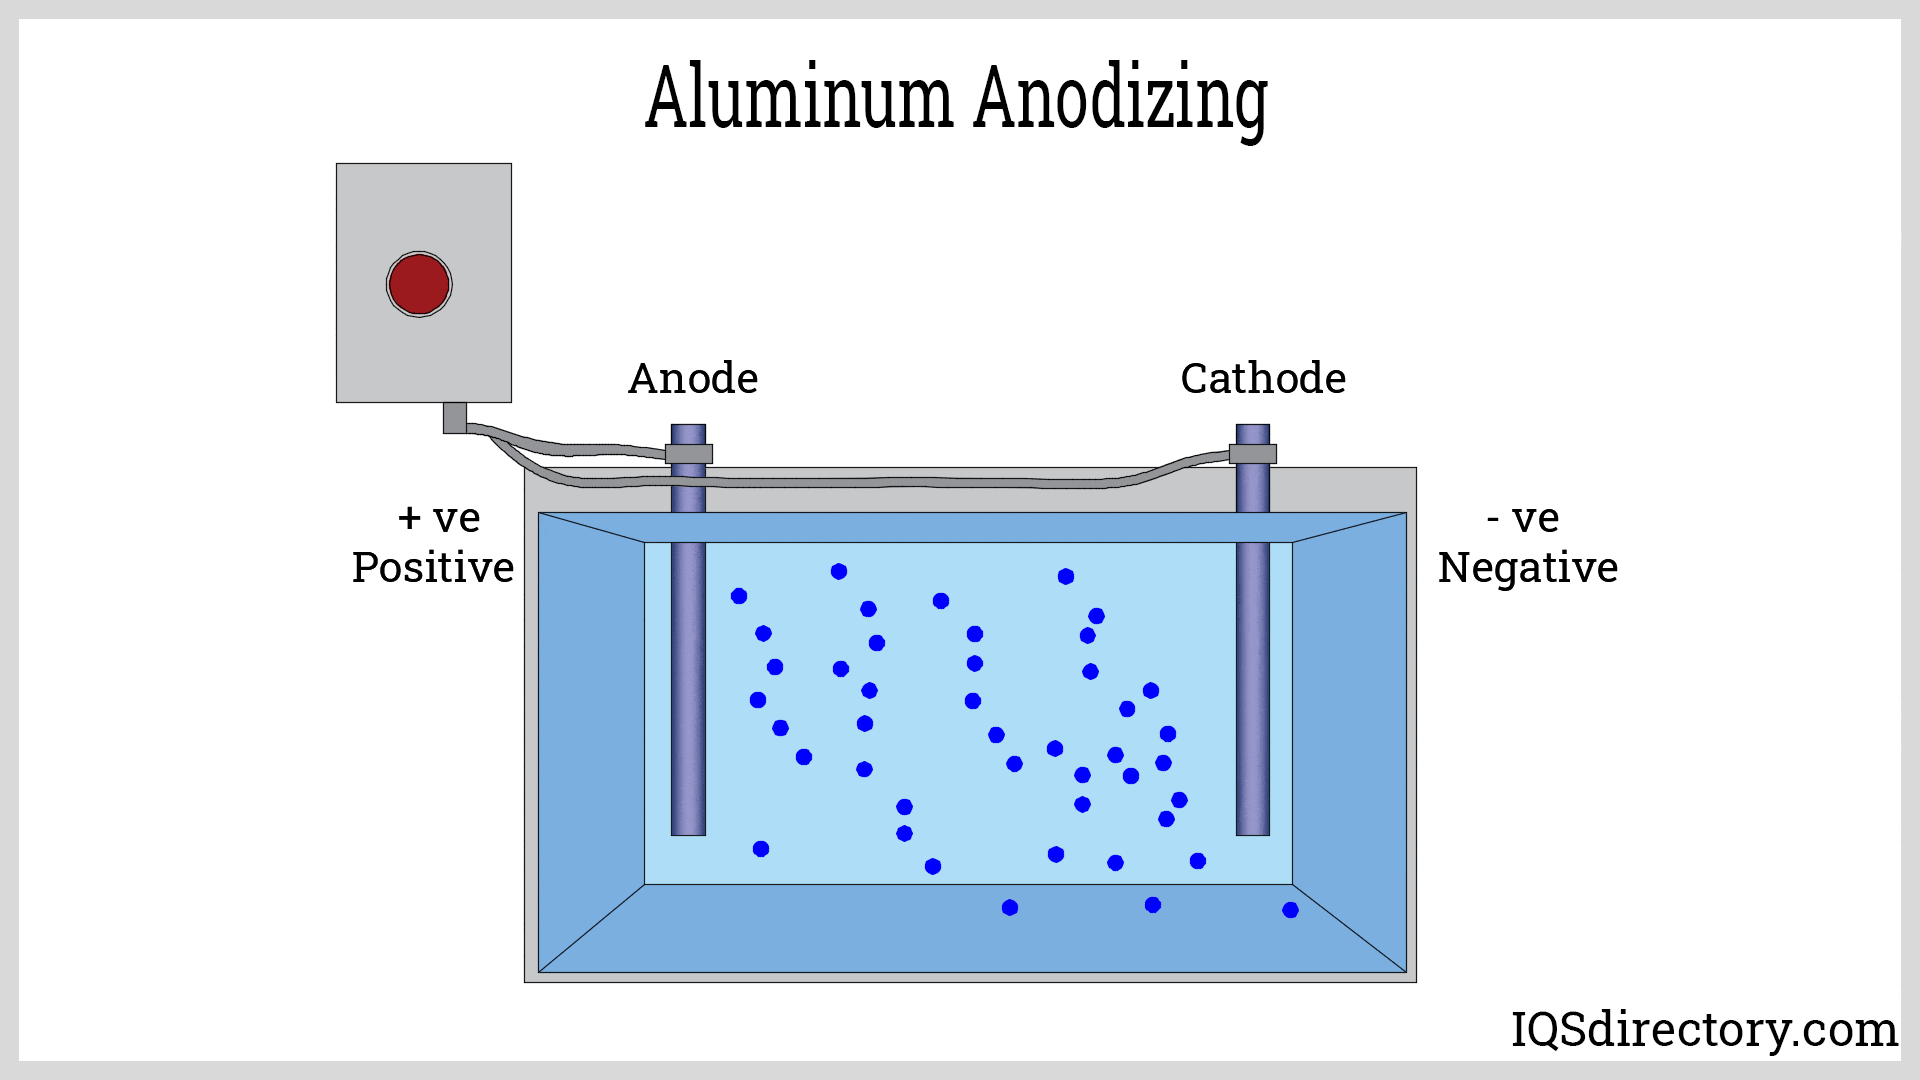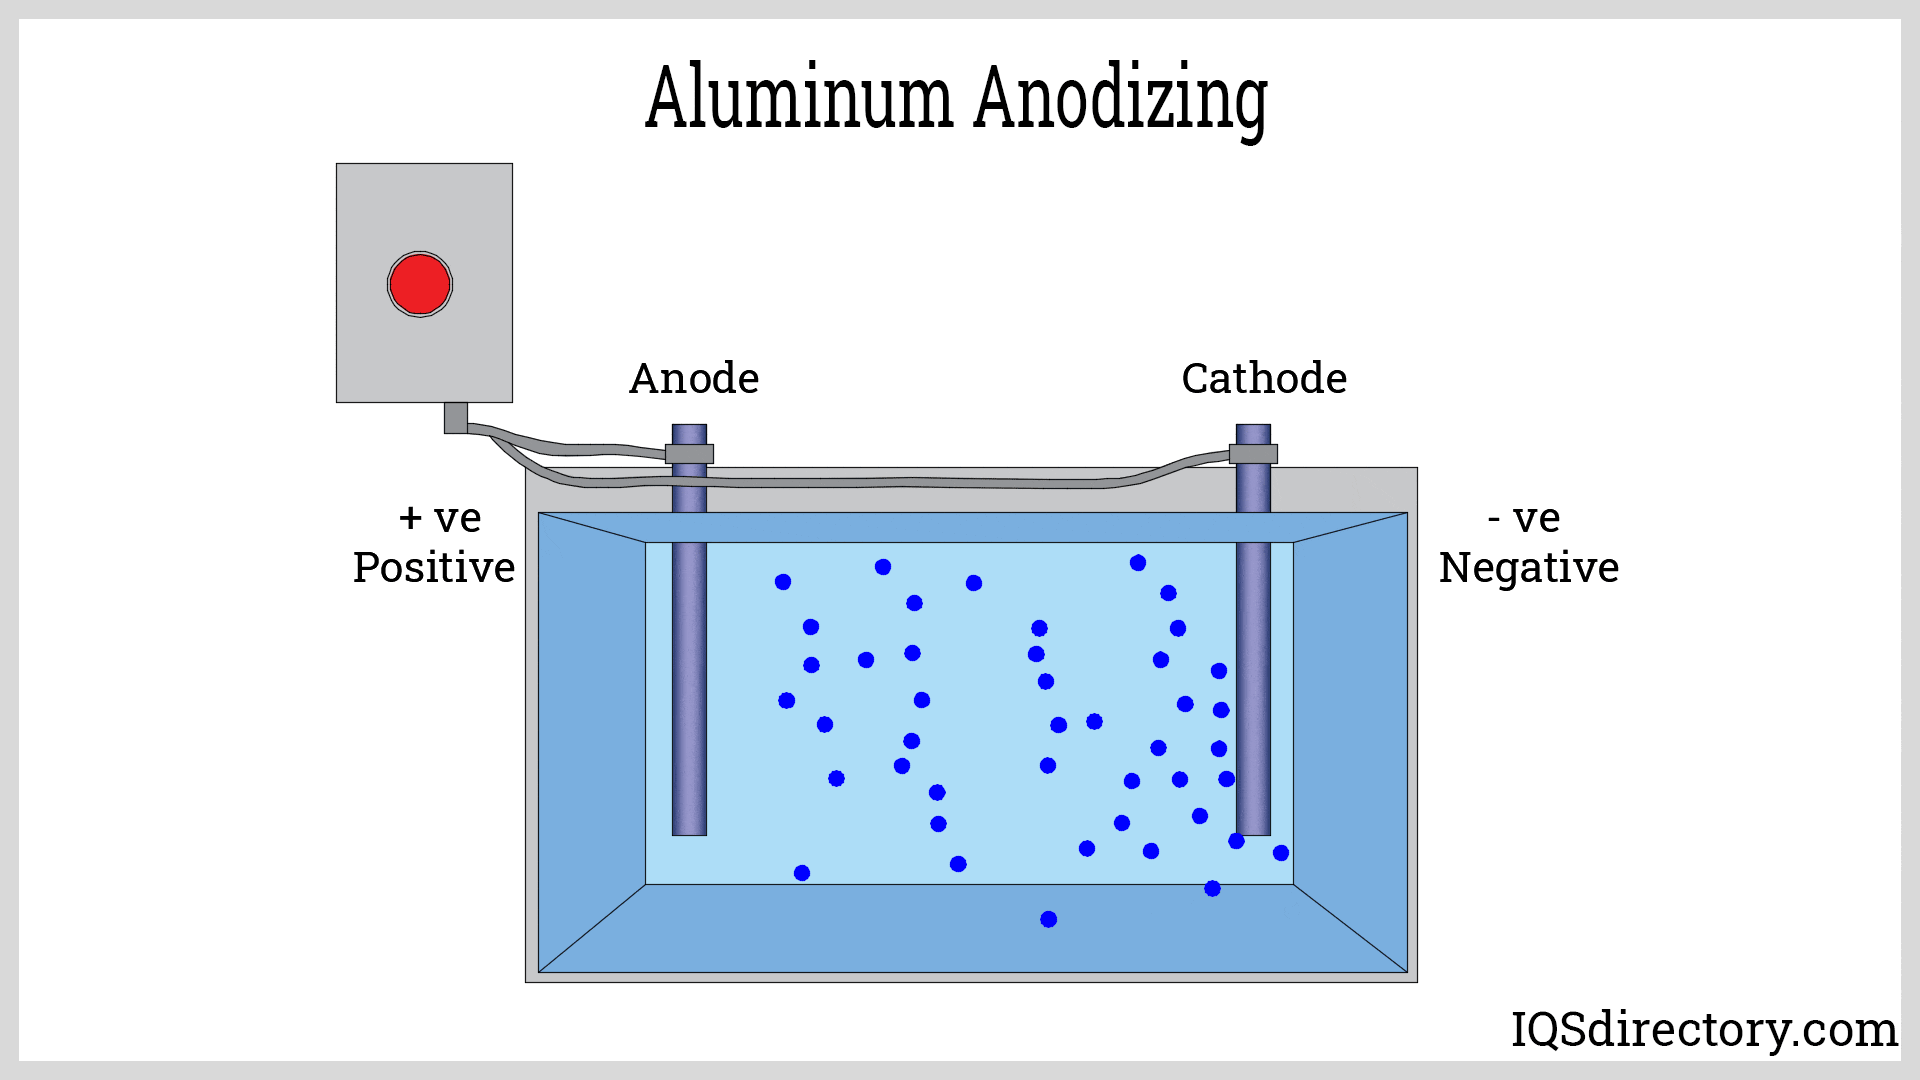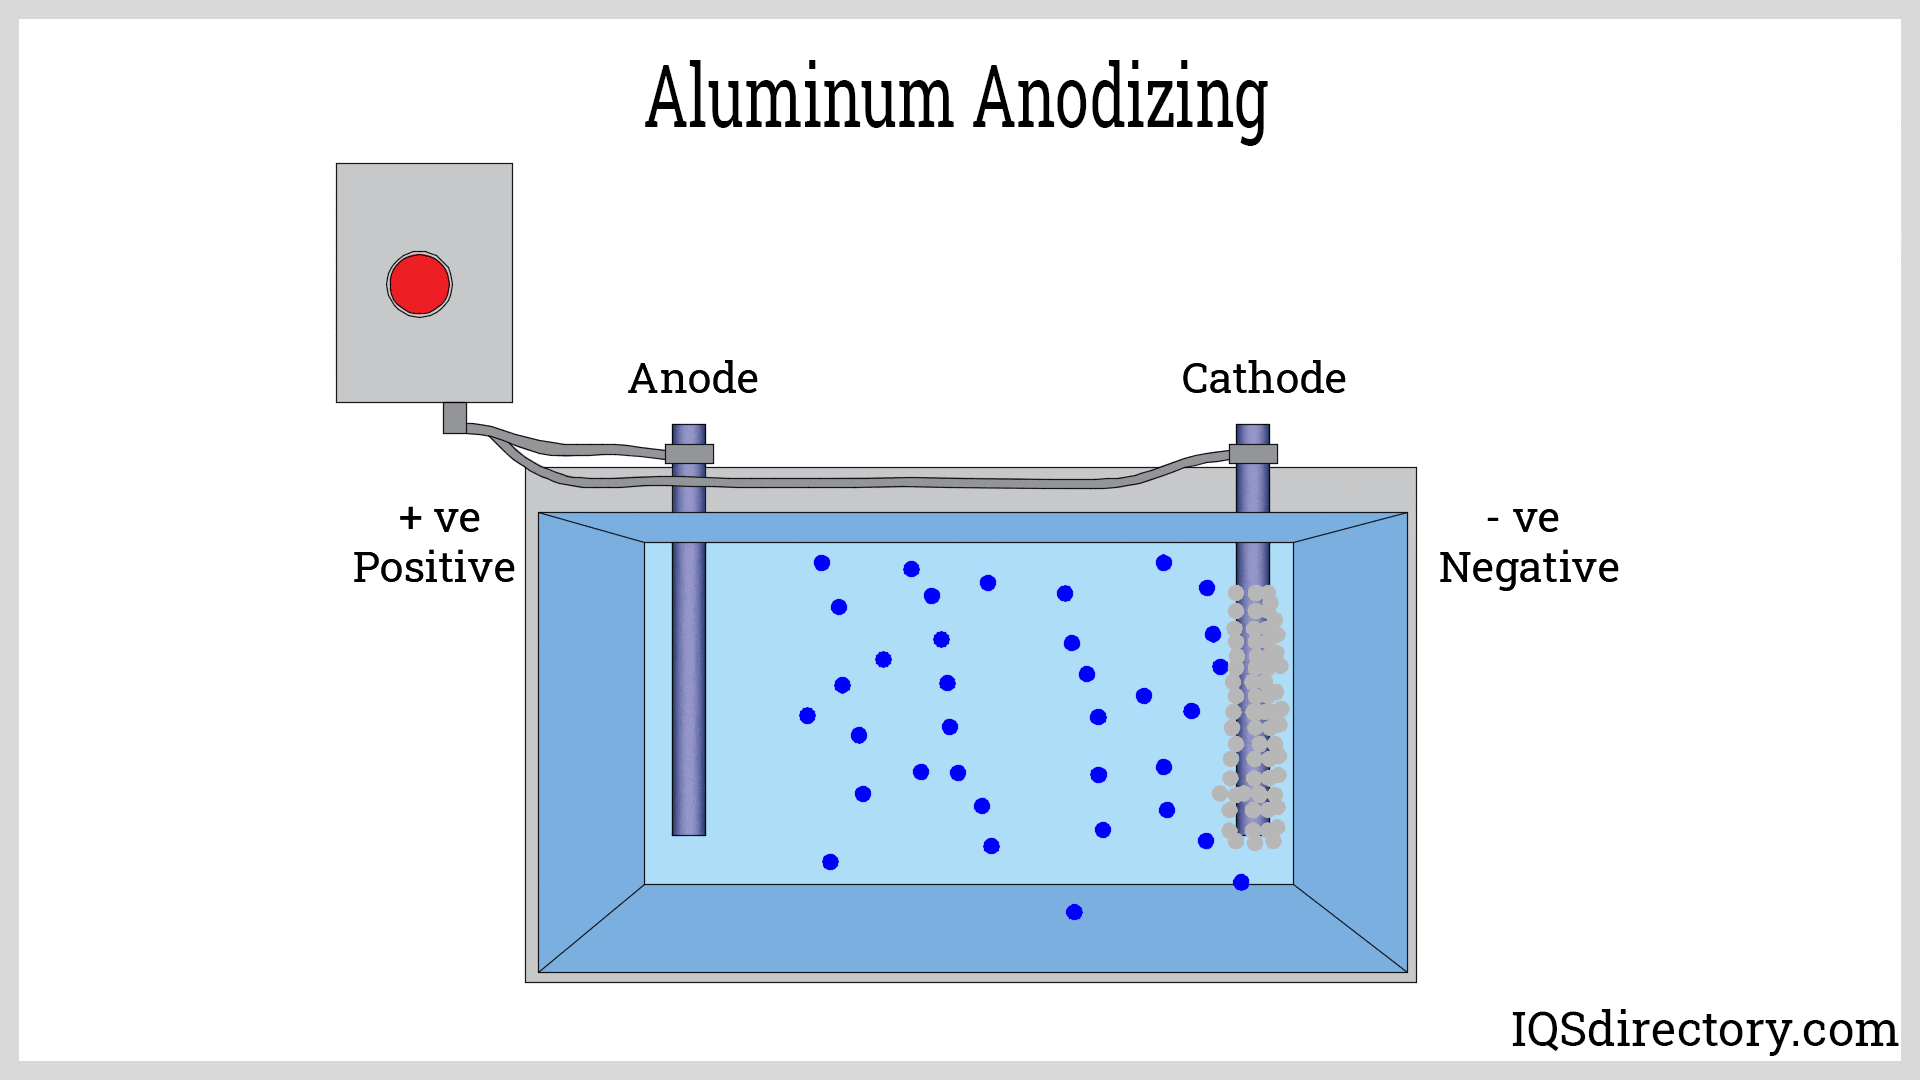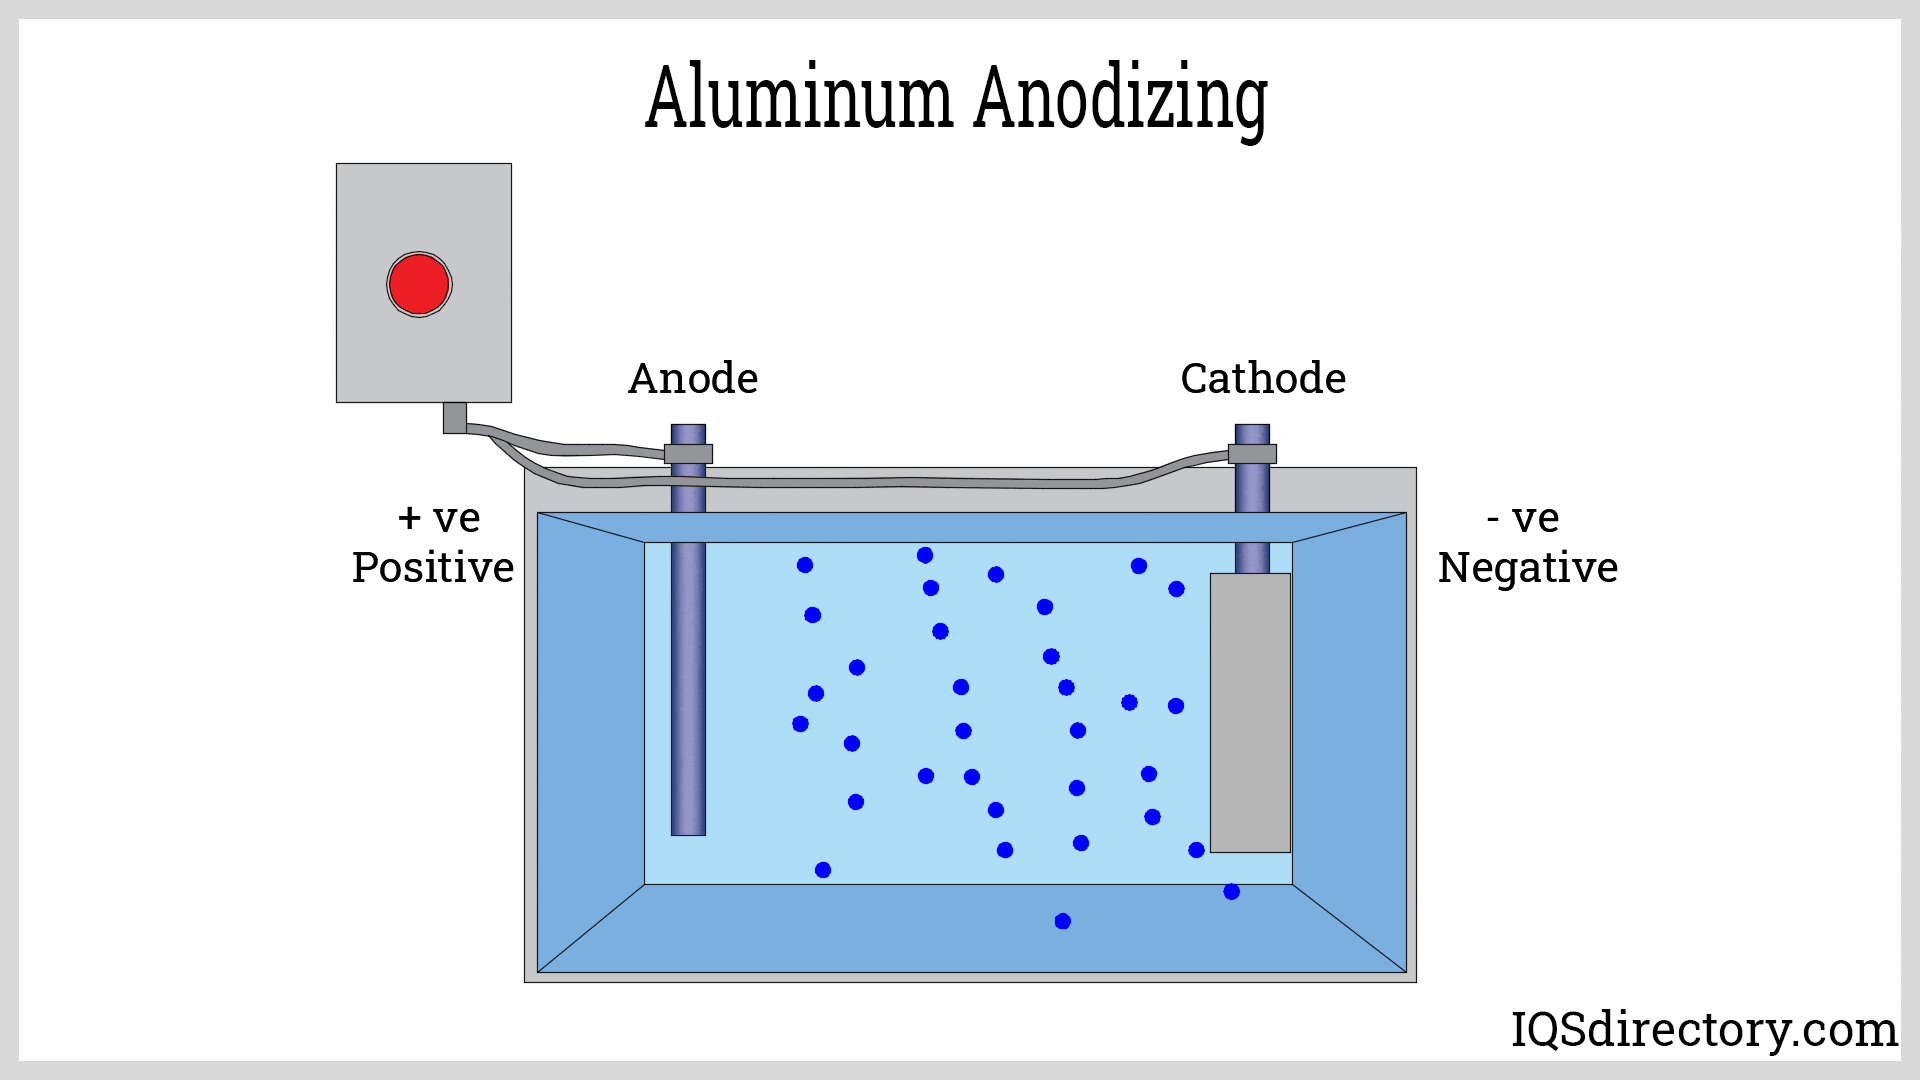
How Анодиращи работи
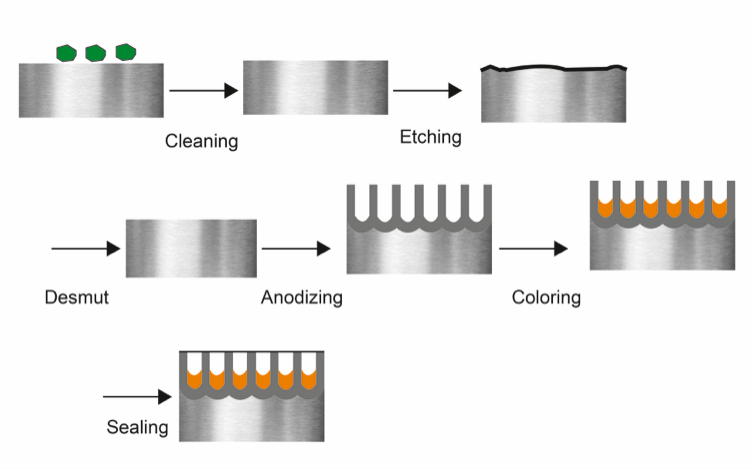
1. Подготовка на повърхността
Преди анодиране, трябва да подготвите правилно алуминиевите части - тази стъпка е от решаващо значение за това колко добре ще се получи покритието.
Обезмасляване : Първо, избършете всички масла, мазнини и замърсявания. Това обикновено означава използване на алкални почистващи препарати или органични разтворители. Ако пропуснете някоя мръсотия, анодирането няма да залепне добре.
Ецване : След това потопете алуминия във вана с натриев хидроксид. Това премахва окисляването и изглажда повърхността, придавайки ѝ хубав матов вид. Освен това, помага на анодирането да се залепи по-добре. Само се уверете, че не го оставяте твърде дълго или твърде кратко!
Отстраняване на замърсявания : След ецване може да е останало известно количество замърсявания, особено ако сплавта ви съдържа силиций. Бързо изплакване с азотна киселина ги почиства. Понякога се използват по-екологични алтернативи.
Изплакване : Не забравяйте да изплаквате обилно с чиста вода след всяка стъпка, за да отмиете остатъците от химикали. Това поддържа всичко чисто и готово за следващия етап.
2. Анодиране (електролитно окисляване)
За анодиране, почистените алуминиеви части се потапят в електролитна вана и през тях се пропуска електрически ток.
Електролитен разтвор: Ваната, използвана за анодиране, обикновено съдържа сярна киселина с концентрация от около 15% до 20%. Тази киселина е подходяща за създаване на силен оксиден слой върху алуминия. Понякога се добавят малко алуминиеви йони, за да се ускори процесът. За специални приложения, които изискват допълнителна защита от корозия, може да се използва хромова киселина.
Напрежение и ток: Прилага се постоянен ток (DC) между 12 и 30 волта, в зависимост от желаната дебелина и вида анодиране. Плътността на тока обикновено варира от 12 до 25 ампера на квадратен фут (ASF). По-високите плътности на тока водят до по-бърз растеж на оксид, но могат да увеличат риска от изгаряне на детайла, ако не се наблюдават внимателно.
Контрол на температурата: Поддържането на температурата на електролита между 20 и 30°C (68–86°F) е ключово за получаване на равномерен оксиден слой. Това обикновено се прави с топлообменници, които охлаждат и разбъркват ваната. Добрият контрол на температурата спомага за равномерното разпределение на тока и предотвратява образуването на горещи точки.
Продължителност на процеса: Колко време ще анодирате зависи от това колко дебел искате да бъде оксидният слой. Обикновено това може да отнеме от 30 минути до няколко часа. Колкото по-дълго го оставяте, толкова по-дебел и по-здрав става слоят, което спомага за устойчивостта на корозия и износване. За повечето обичайни анодиращи задачи са достатъчни от 20 до 60 минути, но ако искате твърдо анодиране с по-дебело покритие, може да отнеме повече от два часа.
Разбъркване: Лекото разбъркване на ваната помага да се поддържат равномерни токът и температурата, което предотвратява появата на горещи точки и гарантира, че оксидният слой се образува равномерно. Можете да направите това, като използвате механично разбъркване или продухване с въздух през ваната. Разбъркването трябва да е точно както трябва - достатъчно, за да се поддържат нещата равномерно и да се отмие използваният разтвор от труднодостъпните места, но не толкова силно, че да извади частите от рафтовете им.
3. Оцветяване (по избор)
След анодиране, алуминиевите части могат да бъдат боядисани, за да се подобри външният им вид и да се добавят някои допълнителни практически предимства.
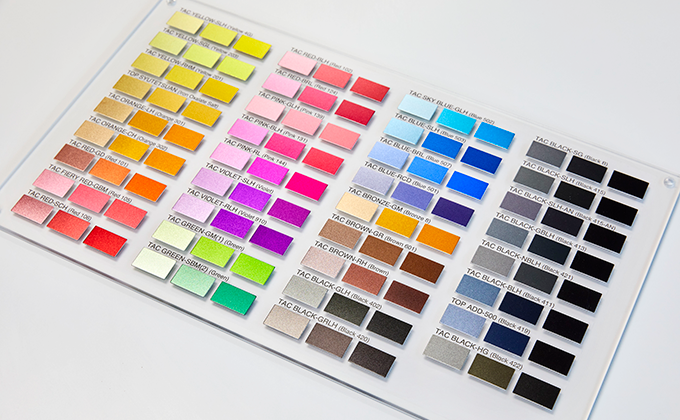
Избор на боя: Изборът на правилната боя е важен и зависи от това какъв цвят искате, как ще се използва детайлът навън и колко здрав трябва да бъде. Като цяло, анодиращите багрила се разделят на няколко основни категории:
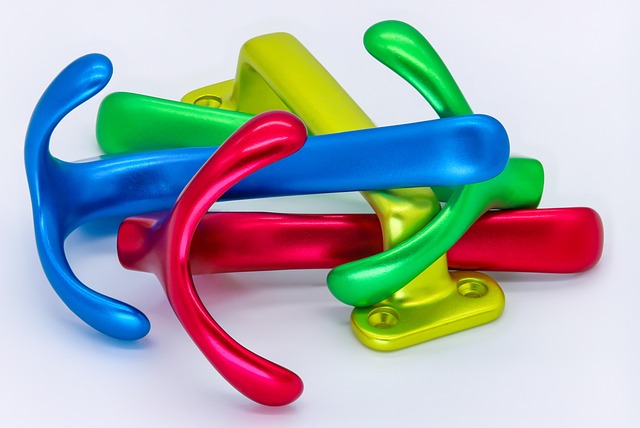
- Органични багрилаТези багрила се предлагат в много ярки цветове като червено, синьо, зелено и лилаво. Те се разтварят във вода и обикновено се използват в ниски концентрации, от около 0.025% до 1.0%. Недостатъкът е, че не са много устойчиви на UV светлина, така че цветът може да избледнее, ако се оставят на слънце твърде дълго. Поради това те са най-подходящи за вътрешна употреба или декоративни предмети, където основната цел е яркият цвят.
- Неорганични багрилаТези бои са по-издръжливи и по-добре устойчиви на UV светлина и сурови условия. Често ще видите цветове като черно, бронз и златисто. Те са чудесен избор, когато имате нужда от дълготраен цвят, който може да издържи на тежки условия.
Процес на боядисване: Анодизираната част се потапя в багрилна вана, която обикновено се държи между 40 и 60°C (104–140°F) за около 10 до 30 минути. Тъй като анодизираният слой е порест, багрилото попива и оцветява метала.
Изплакване: След боядисване, анодизираната част се изплаква с дейонизирана вода, за да се отмие излишната боя и да се избегнат петна. Доброто изплакване е важно, за да се гарантира, че цветът остава равномерен и че остатъците от боя не пречат на следващата стъпка на запечатване.
4. Запечатване
Запечатването е последната стъпка в процеса на анодиране и е ключово за повишаване на устойчивостта на алуминия на корозия, за задържане на багрилото и подобряване на цялостната издръжливост. Има няколко различни начина за запечатване, всеки със своите плюсове и минуси, които трябва да се имат предвид.
Запечатване с гореща вода: Това е един от най-старите и най-разпространени методи за запечатване. Анодизираните части се поставят във вряща дейонизирана вода – обикновено между 85 и 100°C (185–212°F) – за около 15 до 30 минути. Топлината предизвиква реакция, която превръща оксидния слой в хидратирана форма, наречена бемит, която набъбва и запечатва порите. Това е надежден начин за повишаване на устойчивостта на корозия и задържане на боята.
Запечатване с никелов ацетат : При този метод анодизираните алуминиеви части се накисват в горещ разтвор, съдържащ никелов ацетат – обикновено загрят до около 85 до 95°C (185–203°F) за около 30 минути. През това време никеловите йони се превръщат в никелов хидроксид, който запълва и запечатва порите в анодизирания слой. Това създава здраво уплътнение, което предлага отлична устойчивост на корозия, което го прави чудесен избор за части, които трябва да издържат на тежки условия. Разтворът обикновено съдържа от 1.4 до 1.8 грама никелов ацетат на литър и поддържа pH в диапазон от 5.5 до 6.0.
Студено запечатване : Студеното запечатване е по-енергийно ефективен вариант, защото се извършва при стайна температура. Анодизираните части се потапят в разтвор, който съдържа метални соли като никелов ацетат или кобалтов ацетат. Тези метални йони се превръщат в хидроксиди, които се утаяват и запечатват порите. Това е по-бърз и по-рентабилен метод от запечатването с гореща вода, въпреки че може да не осигурява толкова висока устойчивост на корозия. Подходящ е за проекти, където спестяването на енергия и намаляването на разходите са от най-голямо значение.
Изплакване и сушене : След като запечатването е завършено, анодизираните части се нуждаят от обилно изплакване с дейонизирана вода, за да се отмият остатъците от запечатващ разтвор. След това те трябва да се оставят да изсъхнат на въздух в чисто място, за да се избегне замърсяване и запечатаната повърхност да се запази в отлична форма.
5. Инспекция и контрол на качеството
Гарантирането, че анодизираните алуминиеви части отговарят на високите стандарти, е ключово за това колко добре те работят и колко дълго ще издържат. Ето защо използваме няколко метода за проверка и контрол на качеството, за да проверим дали процесът на анодиране е протичал правилно.
Визуална проверка : Първата стъпка е внимателен преглед на частите, за да се провери дали имат равномерен цвят, гладка повърхност и дали няма видими дефекти като ивици, петна или обезцветяване.
Измерване на дебелината : Използваме дебеломер за покритие, за да проверим дебелината на анодирания слой, обикновено между 10 и 25 микрона за стандартно анодиране. Това помага да се гарантира, че слоят е достатъчно дебел, за да осигури правилната устойчивост на корозия и дълготрайност.
Тестване за адхезия : Проверяваме колко добре анодизираният слой залепва към алуминия, като правим тестове като опъване на лента и надраскване. Тези тестове показват дали покритието може да издържи на натиск, без да се отлепи или отлепи.
Предимства на анодирането на алуминий
Подобрена издръжливост
Анодирането прави повърхността на алуминия много по-твърда, така че тя е по-устойчива на надраскване, износване и общо износване. Тъй като анодизираният слой е част от самия алуминий, той залепва добре и не се бели или отлепва. Това прави анодирания алуминий идеален за тежки приложения като автомобилни части, строителни материали и екипировка за дейности на открито.
Устойчивост на корозия
Анодирането образува дебел, защитен оксиден слой върху алуминия, който действа като щит срещу влага, сол и химикали. Тази допълнителна устойчивост на корозия е особено полезна за части, използвани в морските среди, аерокосмическата промишленост и други индустрии, където те са изправени пред тежки, корозивни условия.
Естетична гъвкавост
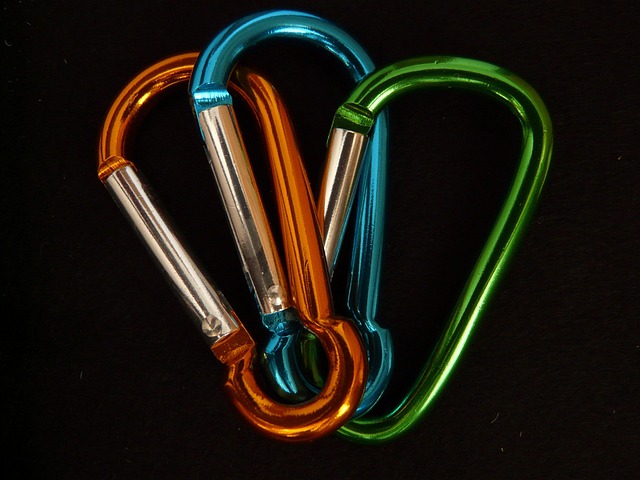
Анодирането създава порест оксиден слой върху алуминия, който може да бъде боядисан в много различни цветове. Можете да получите ярки нюанси като червено, синьо, златно и черно или по-меки цветове като бронз и сиво. Тъй като цветът е част от самия оксиден слой, той няма да се бели или избледнява с времето. Това прави анодирания алуминий чудесен за продукти, където както външният вид, така и производителността са важни, като електроника, сгради и автомобилни части.
Подобрена адхезия
Порестата повърхност на анодизирания алуминий увеличава площта му, което улеснява залепването на бои, грундове и лепила. Това по-силно свързване е особено полезно за части, които се нуждаят от трайни покрития, като например в аерокосмическата промишленост, автомобилите и електрониката. Тъй като анодизираният слой се свързва толкова добре, той е по-дълготрайно издържащ и е по-малко вероятно да се отлепи или разслои.
Съображения за околната среда
Анодирането е по-екологично от много други методи за обработка на метал, защото не използва вредни химикали като хром или никел, а отпадъците, които създава, често могат да бъдат рециклирани. Освен това, то използва по-малко енергия от опции като боядисване или прахово покритие. Освен това, анодизираният алуминий може да се рециклира отново и отново, без да губи качеството си, което го прави чудесен избор за устойчивост.
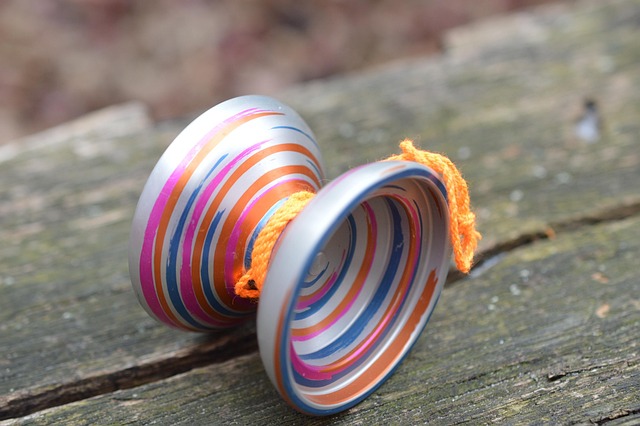
Видове анодизиран алуминий
Тип I – Анодиране с хромна киселина
Известен като Тип I по стандарта MIL-A-8625, този специализиран метод на анодиране използва хромова киселина (CrO₃) като електролит. Той е особено ценен в индустрии, където е важно да се сведат до минимум промените в размерите, като същевременно се постигне отлична устойчивост на корозия.
Дебелина на покритието : Оксидният слой обикновено варира от 0.00005″ до 0.0002″ (1.27 до 5.08 микрона), което го прави доста тънък.
Устойчивост на корозия : Осигурява отлична защита срещу корозия, особено на места, където частите са изложени на химикали и влага.
Размерна стабилност : Тъй като оксидният слой е тънък, той едва променя размера на детайла, което е идеално за приложения, които изискват строги допуски.
Адхезионни свойства : Този слой създава добра повърхност, към която да залепнат грундове и бои, подобрявайки сцеплението на по-късните покрития.
Електрическа изолация : Анодизираният слой не провежда електричество, така че действа и като електрически изолатор.
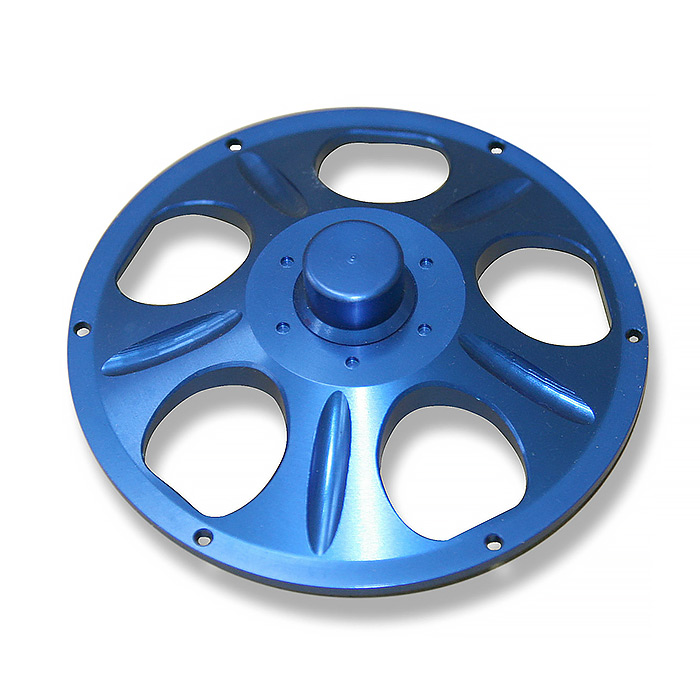
Тип II – Анодиране със сярна киселина
Това е най-разпространеният процес на анодиране на алуминий и е известен като Тип II по стандарта MIL-A-8625. Той използва сярна киселина като електролит, за да създаде защитен оксиден слой върху алуминиевите повърхности. Този слой повишава издръжливостта, устойчивостта на корозия и предлага много възможности за цвят и покритие.
Дебелина на покритието : Оксидният слой обикновено варира от 0.0002 до 0.0012 инча (5.1 до 30.5 микрона). Около две трети от покритието прониква в метала, докато другата трета расте навън.
Устойчивост на корозия : Този слой предлага силна защита срещу увреждане от околната среда, помагайки на алуминиевите части да издържат по-дълго.
Устойчивост на износване : По-дебелият оксид увеличава повърхностната твърдост, което прави алуминия по-устойчив на надраскване и износване.
Боядисване : Тъй като оксидният слой е порест, той лесно абсорбира багрила, което позволява голямо разнообразие от цветови опции.
Електрическа изолация : Подобно на други анодизирани слоеве, той не провежда електричество, така че работи и като електрически изолатор.
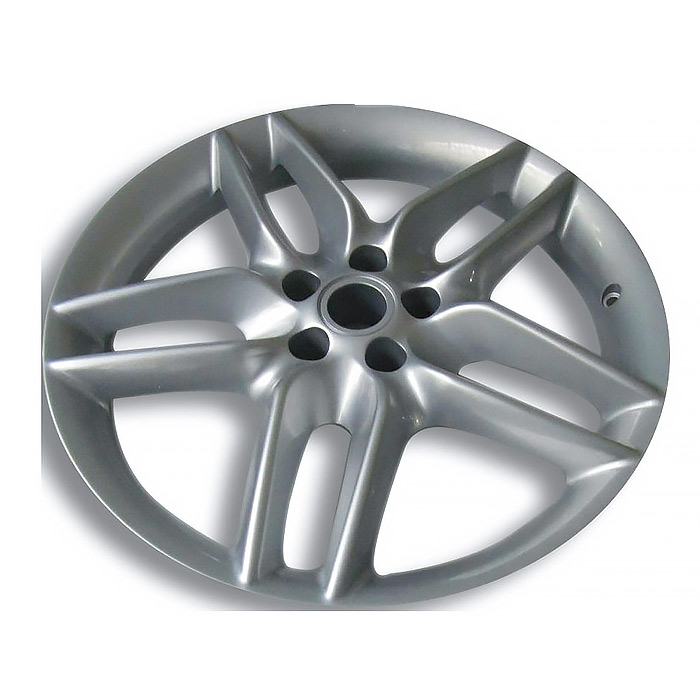
Тип III – Твърдо анодиране
Наричан още твърдо анодиране, този специализиран процес използва сярна киселина, но протича при висока плътност на тока и ниски температури, за да създаде дебело, плътно и много твърдо покритие от алуминиев оксид. Той значително подобрява устойчивостта на износване и корозия, което го прави идеален за части, които са изправени пред екстремни условия.
Дебелина на покритието : Оксидният слой обикновено варира от 0.0005 до 0.003 инча (12.7 до 76.2 микрона), като при някои процеси достига дебелина от 0.0045 инча (114.3 микрона).
Твърдост : Това покритие достига повърхностна твърдост от около 60 до 70 по скалата на Рокуел C, подобно на закалените инструментални стомани.
Устойчивост на корозия : Предлага изключителна защита срещу околната среда, с устойчивост на солен спрей, която може да надхвърли 1,000 часа в тестовете ASTM B117.
Електрическа изолация : Анодизираният слой не провежда електричество и има висока диелектрична якост до 2,000 VDC.
Топлоизолация : Също така помага за разсейване на топлината, което е полезно при приложения с висока температура.
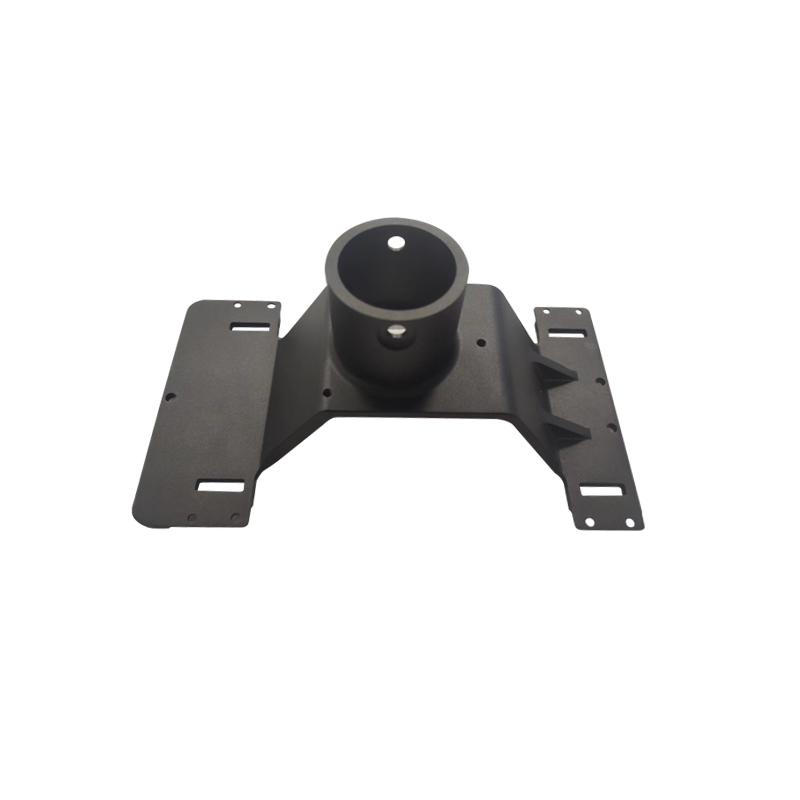
Тип IC – Анодиране с борна и сярна киселина
Този процес обикновено създава прозрачен оксиден слой, който може да бъде допълнително обработен за оцветяване. Тъй като обаче е естествено прозрачен, той не предлага толкова широка гама от цветове, колкото някои други методи на анодиране.
Тънък оксиден слой : Слоят е много тънък, около 0.0001 инча (2.5 микрона), което означава, че почти не причинява промяна в размерите на детайла.
Устойчивост на корозия : Въпреки тънкостта си, тя все още осигурява добра защита срещу увреждане от околната среда.
Адхезия на боя : Освен това предлага отлично сцепление, което го прави чудесна основа за боя или други покрития.
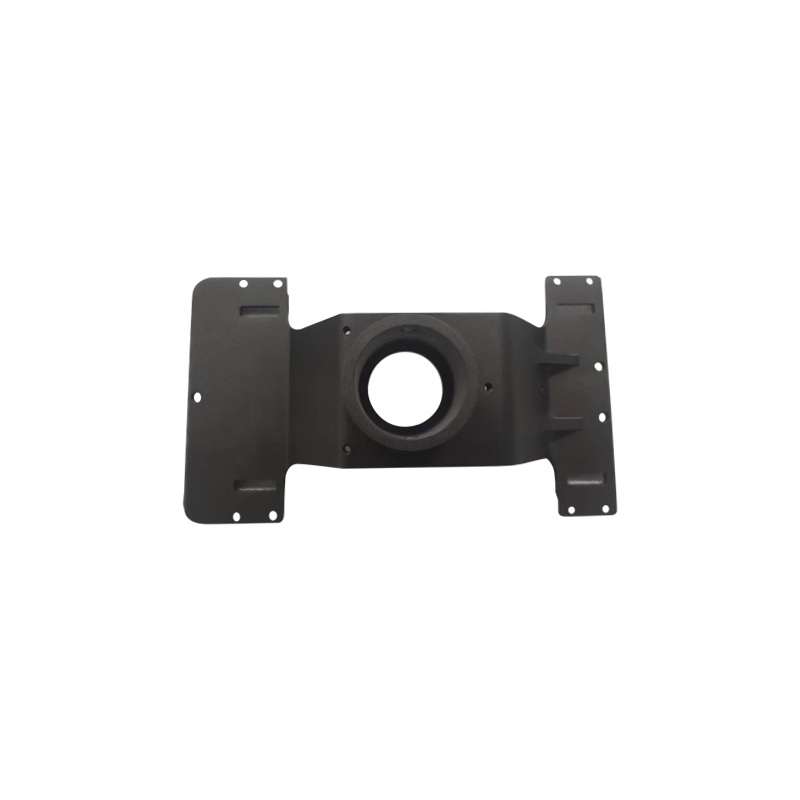
Анодиране с фосфорна киселина
Този процес използва фосфорна киселина като електролит за обработка на алуминиеви повърхности и е особено подходящ за подготовка на алуминий за лепилно свързване. Той се използва често в аерокосмическата и отбранителната промишленост, където здравите връзки са от съществено значение.
Структура на повърхността: Анодирането създава порест оксиден слой, който увеличава повърхностната площ и осигурява места за захващане на лепилата. Оксидният слой обикновено е тънък и непорест, което го прави идеален за залепване.
Екологични съображения: PAA се разглежда като по-екологична алтернатива на анодирането с хромова киселина, тъй като не използва шествалентен хром, който е вреден за околната среда.
Анодиране спрямо други методи за обработка на метал
Когато избирате метод за обработка на метал, е важно да помислите за неща като това колко добре се съчетава с вашия материал, свойствата, които искате да постигнете, въздействието върху околната среда и цената. Ето едно кратко сравнение на анодирането с други често срещани техники за обработка на метал:
| Особеност | Anodizing | Галванопластика (напр. хром, никел) | прахово покритие | Боя |
| Процес | Електролитно окисляване на металната повърхност | Електрохимично отлагане на метален слой | Електростатично нанасяне на сух прах, след което втвърдяване | Нанасяне на течен пигмент чрез спрей или четка |
| Дебелината на покритието | Тънък (микрони) | Тънка до умерена | По-дебел, еднообразен | Тънка до умерена |
| Устойчивост на корозия | Високо (особено за алуминий) | Високо (зависи от вида на покритието) | Много висока (устойчива на удар и износване) | Умерено (зависи от вида боя) |
| Износоустойчивост | Умерено до високо | Много високо (особено с твърд хром) | Много висока (устойчива на износване) | Ниска до умерена |
| Електропроводимост | Непроводими | Може да подобри проводимостта (напр. позлатяване) | Непроводими | Непроводими |
| Естетични опции | Ограничена цветова гама (земни тонове) | Ярки, метални покрития (хром, злато и др.) | Голямо разнообразие от цветове и текстури | Голямо разнообразие от цветове и покрития |
| Въздействието върху околната среда | Ниско (минимални ЛОС, рециклируеми странични продукти) | Високо (употреба на токсични химикали като шествалентен хром) | Ниско (без разтворители, рециклируем прах) | Умерено (боите на основата на разтворители отделят летливи органични съединения) |
| цена | Умерено до високо | Умерено до високо | Умерена | Ниска до умерена |
| Най-добър за | Аерокосмическа, автомобилна, архитектурна | Декоративни елементи, електрически компоненти и инструменти | Външно оборудване, промишлени машини, мебели | Потребителски стоки, уреди и строителство |
Препоръки
- Изберете анодиранеТова е най-добрият вариант при работа с алуминиеви или магнезиеви сплави, особено ако се нуждаете от силна устойчивост на корозия и искате да сведете до минимум промените в размерите.
- Изберете галванично покритиеИзберете това, ако се нуждаете от лъскаво метално покритие с висока твърдост и добра електрическа проводимост, но имайте предвид екологичните разпоредби, свързани с процесите на галванизиране.
- Изберете прахово боядисванеИзберете прахово боядисване, когато искате здраво, удароустойчиво покритие, което се предлага в много цветови варианти, идеално за външна или индустриална употреба.
- Помислете за боядисванеБоята е рентабилен избор, ако искате голямо разнообразие от цветове и частите няма да бъдат изложени на тежки условия.
Общ Приложения
Анодирането подобрява естествените качества на алуминия, което го прави чудесен за много индустрии. Ето някои от най-често срещаните приложения:
Космическа и отбрана
Анодизираният алуминий се използва широко в аерокосмическата и отбранителната промишленост, защото е лек, устойчив на корозия и много издръжлив. Процесът на анодиране удебелява слоя от алуминиев оксид, предлагайки допълнителна защита срещу сурови условия на околната среда. Някои ключови приложения включват:
Компоненти на самолета: Части като колесници, панели на фюзелажа и компоненти на двигателя се възползват от анодиране, което помага да се устоят на износване и удължава живота им.
Термичен контрол на космическия кораб: Черното анодиране се използва за контрол на топлината чрез регулиране на начина, по който повърхностите абсорбират и излъчват енергия, което помага за управление на температурата вътре в космическия кораб.
Военно оборудване: От броня за превозни средства до части за оръжия, анодизираният алуминий осигурява издръжливостта и устойчивостта на корозия, необходими в тежки военни условия.
архитектура
Анодизираният алуминий е популярен избор в архитектурата благодарение на страхотния си външен вид и дълготрайна издръжливост. Процесът на анодиране предлага гама от покрития и цветове, помагайки на сградите да се открояват визуално. Някои често срещани приложения включват:
Фасади на сгради: Алуминиеви панели с анодизирано покритие се използват за външна облицовка, придавайки на сградите елегантен, модерен вид, като същевременно предпазват от атмосферни влияния и износване.
Дограма и врати: Тъй като анодирането подобрява устойчивостта на корозия, то е идеално за рамки, които са постоянно изложени на атмосферни влияния.
Вътрешно обзавеждане: Елементи като парапети, асансьорни панели и декоративни облицовки се възползват от комбинацията от стил и здравина на анодизирания алуминий.
Потребителска електроника
Анодираният алуминий се използва широко в потребителската електроника, защото съчетава здравина, леко тегло и стилен външен вид. Анодизираното покритие е достатъчно здраво, за да издържи на ежедневно износване. Някои типични приложения включват:
Смартфони и таблети: Анодизираните алуминиеви корпуси придават на тези устройства първокласно усещане и ги предпазват от надраскване.
Лаптопи и аудио оборудване: Продукти като лаптопи, слушалки и високоговорители използват анодизиран алуминий заради неговата издръжливост и елегантен дизайн.
Носими устройства: Смарт часовниците и фитнес тракерите се възползват от леките и устойчиви на корозия качества на анодизирания алуминий.
Автомобили и морски транспорт
Анодизираният алуминий е популярен в автомобилната и морската промишленост, защото предлага отлично съотношение якост-тегло и е устойчив на корозия. Ето как се използва:
Автомобилни части: Джантите, облицовката и компонентите на двигателя често са анодизирани, за да се намали теглото, като същевременно се увеличи издръжливостта.
Морски хардуер: Части като корпуси на лодки, скоби и палубни фитинги се анодират, за да издържат на суровата соленоводна среда и да издържат по-дълго.
Превозни средства с висока проходимост: Компонентите, изложени на тежки условия, разчитат на анодизиран алуминий за здравина и защита от износване от околната среда.
Медицински изделия
Анодизираният алуминий е важен в медицинската област, защото е биосъвместим, издръжлив и лесен за стерилизация. Някои често срещани приложения включват:
Хирургически инструменти: Инструменти като форцепс и скалпел използват анодизиран алуминий за повърхност, която е нереактивна и помага за намаляване на риска от замърсяване.
Корпуси за медицинско оборудване: Устройства като апарати за ядрено-магнитен резонанс и диагностично оборудване са изработени от анодизиран алуминий за здравина и защита от повреди от околната среда.
Импланти и протези: Анодизираният алуминий се избира за зъбни импланти и ставни протези, защото е лек и устойчив на корозия.
Заключение
В заключение, анодирането не само подобрява производителността и издръжливостта на металните части, но и отговаря на днешните нужди за устойчивост и рентабилност. Универсалността му в толкова много индустрии, от аерокосмическата до потребителската електроника, показва колко е важно то за развитието на технологиите и дизайна.
Ако искате вашите алуминиеви части да се представят по-добре и да изглеждат страхотно, анодирането е надежден и ефективен избор!
Защо да изберете нас
В NOBLE се фокусираме върху предоставянето на първокласни услуги за CNC обработка и повърхностна обработка за различни индустрии, като аерокосмическа, автомобилна, електроника и потребителски стоки. Ние сме отдадени на прецизност, издръжливост и изключителна естетика, като гарантираме, че всяка произведена от нас част отговаря на най-високите стандарти както за производителност, така и за външен вид.
От От прототипиране до производство
NOBLE е вашият надежден партньор за персонализирано производство, обхващащ всичко - от проектиране на прототипи до пълномащабно производство. С нашите обширни производствени ресурси, правилната технология, рационализирани процеси, експертно ръководство и щателни проверки на качеството, ние сме готови да ви помогнем да превърнете идеите си в реалност.
Обработка на прототип
От NOBLE, вземете онлайн оферта с безплатен анализ на дизайна за часове, за да получите вашите CNC машинни прототипи готови за дни.
- Най-съвременно оборудване
- 10+ години CNC обработка
- Конкурентна и достъпна цена
- Цитат: В рамките на 24 часа
- Безплатна обратна връзка за DFM
- Бързо изпълнение за 7 дни
В NOBLE с нетърпение очакваме да работим с вас по следващия ви проект. Независимо дали имате въпроси относно нашите услуги за CNC обработка и повърхностна обработка , нуждаете се от персонализирана оферта или искате да обсъдим вашите специфични нужди, ние сме тук, за да ви помогнем.
Свържете се с нас – Нека реализираме идеите ви!







