

Бързите форми, чрез интегриране на технологии като CNC обработка , адитивно производство, леене и бързо шприцване , позволяват на производителите да произвеждат форми, щанци, приспособления и други инструменти в по-кратки срокове за доставка.
Скоростта и гъвкавостта на тази технология са особено ценни в процесите на проектиране на прототипи, проверка на продукти, производство на мостове и производство на малки партиди.
Това ръководство обяснява какво представлява бързоформовъчната машина, как работи тя, както и основните видове форми, материали, изисквания за дизайн, разходи и други аспекти, свързани със съвременното бързопроизводство на форми.
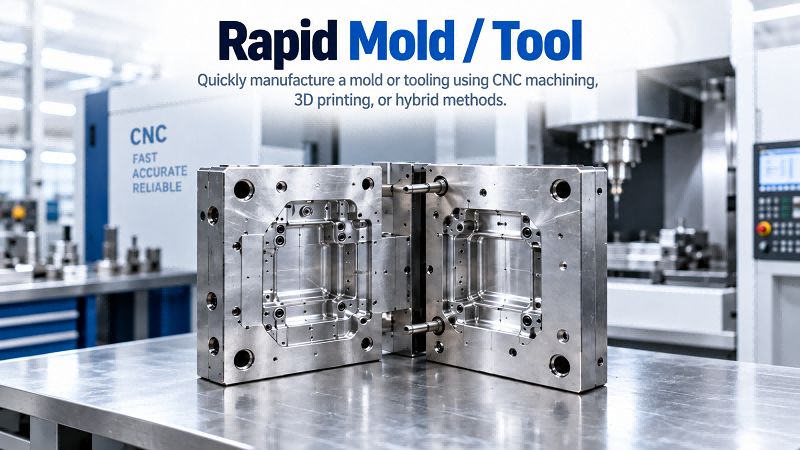
Какво е Rapid Tooling?
Бързото прототипиране е метод на производство, който може да създава форми, шаблони, приспособления и производствени инструменти по-бързо, обикновено комбиниран с CNC обработка, 3D печат , леене или други технологии за бързо производство.
Използва се за производство на прототипи на форми и малки партиди форми за процеси като шприцване, термоформоване, леене под налягане, силиконово формоване и производство на композитни материали.
Бързите форми се фокусират върху по-кратки срокове за доставка, по-ниски първоначални инвестиции и издръжливост за достатъчни количества за производство на прототипи или мостове.
Следователно, бързите форми запълват производствената празнина между бързото прототипиране и пълномащабното производство, позволявайки на компаниите да проверят дизайна, материалите, производителността на сглобяването, качеството на повърхността и осъществимостта на производството, преди да инвестират в скъпи производствени форми.
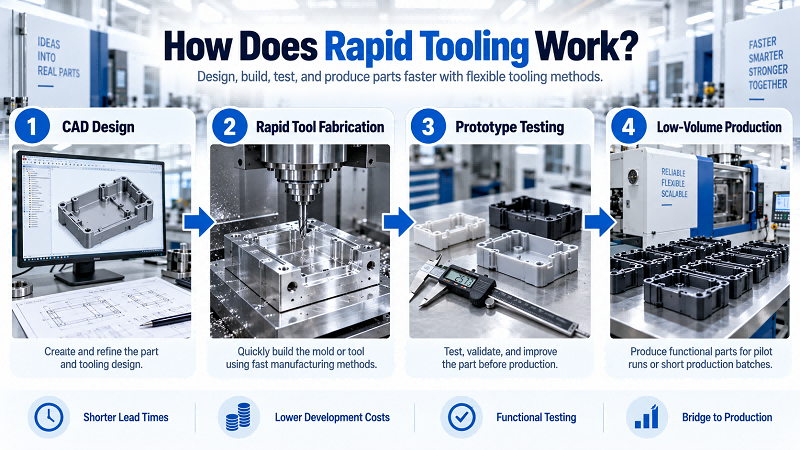
Как работи Rapid Tooling?
Бързото производство започва с готов 3D CAD модел на детайла. След това инженерите извършват проверка за производственост. Те идентифицират линии на разделяне, ъгли на наклон, дебелини на стените, подрязвания, позиции на отворите, нужди от охлаждане и подходящи материали за формите.
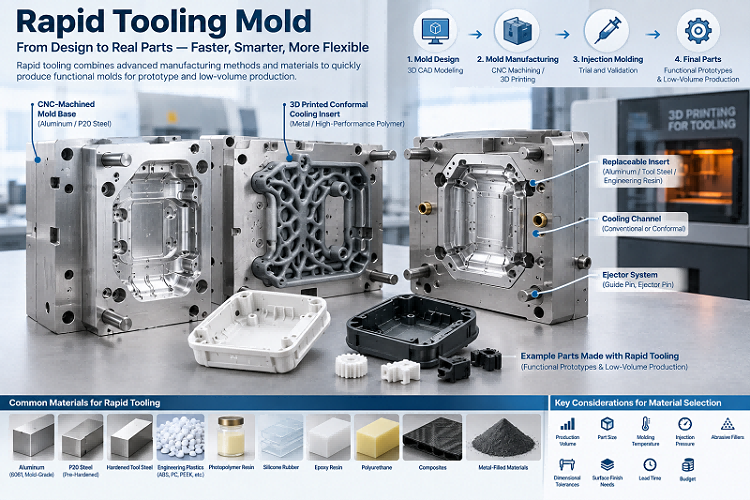
След това инженерите проектират матрицата и избират методи на производство. Често срещани варианти включват CNC обработка за алуминиеви вложки, обработка на нисковъглеродна стомана, 3D-принтирани части за матрици, леене във матрици или комбинация от адитивни и субтрактивни процеси.
След машинна обработка или 3D печат, работниците полират, термично обработват и покриват матрицата. Те сглобяват матрицата, проверяват размерите ѝ и изработват тестови проби. Формата може да произвежда реални части само след като премине всички проверки.
Дигиталното производство съкращава много от традиционните стъпки при изработката на инструменти. То също така позволява на потребителите бързо да променят дизайна. Поради тази причина бързото изработка на инструменти е подходящо за продукти, които все още са в процес на разработка за инженерно валидиране.
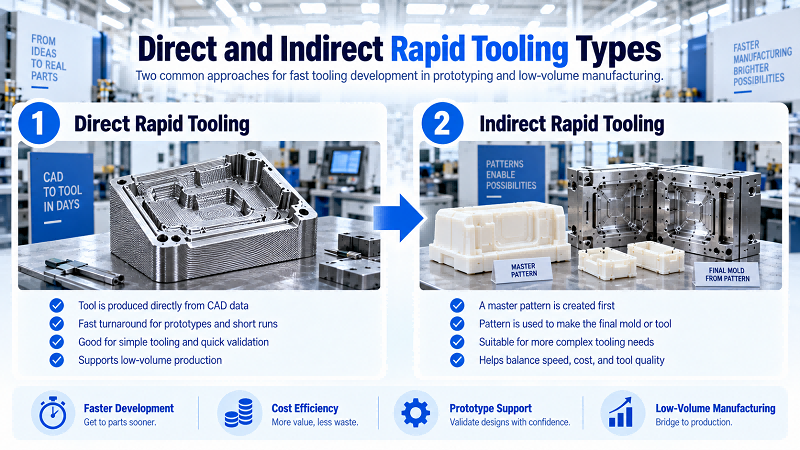
Какви са Типове бързи инструменти?
Бързото изработване на инструменти се разделя на два основни вида: директно и индиректно. Директното бързо изработване на инструменти използва CNC обработка, адитивно производство на метал или 3D печат на полимери. Тези методи изработват форми, вложки и части за инструменти директно от CAD файлове. Те премахват допълнителните производствени стъпки.
Индиректното бързо инструментално формоване работи по различен начин. Инженерите първо изграждат главен модел или шаблон. След това изработват финалната форма чрез методи на репликация. Често срещани опции включват силиконово леене, епоксидно леене, леене по инвестиционни модели и шприцване на метал.
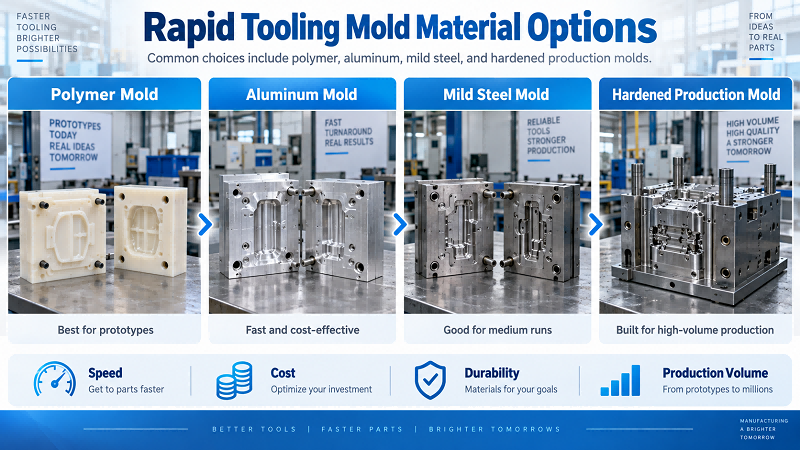
Алуминиевите и меките стоманени шприцформи са най-често срещаният избор. Екипите ги използват за инженерни прототипи и малки партиди. Тези форми имат по-добра издръжливост, точност на размерите и съвместимост с материалите в сравнение с повечето временни пластмасови инструменти. Освен това, изработката им отнема по-малко време в сравнение с традиционните производствени форми от закалена стомана.
Съображения за изработване на прототипи на форми
Когато изграждате прототипи на форми, първо разберете колко части са ви необходими. Очакваното количество продукция силно влияе върху избора на форма: полимерни, алуминиеви, от мека стомана или закалени производствени форми.
Инженерите проверяват и други ключови фактори. Тези фактори включват материала на формовката, температурата на матрицата, налягането на впръскване, сложността на детайла, размерните допуски, повърхностната обработка, подрязванията, вложките и необходимия живот на инструмента. Инженерите също така потвърждават дали прототипът трябва да отговаря на реалните производствени условия.
Поддържайте дизайна на матриците прости. Формата все пак трябва да пресъздаде всички критични характеристики на продукта.
Екипите също така трябва да изберат кои характеристики са най-важни за валидирането. Тази практика позволява на инженерите да се съсредоточат върху функционалните размери, монтажните съединения, уплътнителните повърхности, козметичните повърхности и други характеристики, които пряко влияят върху производителността на продукта.
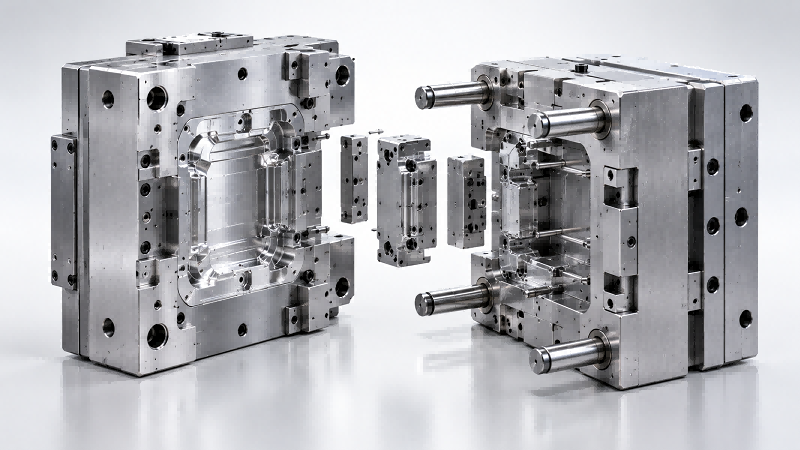
Предимства на Rapid Tooling в производството
Бързото изработване на инструменти съкращава времето за разработване на продукта. Екипите могат да изградят форми и приспособления за дни или седмици.
Бързото производство на инструменти също така намалява първоначалните разходи. Компаниите могат да произвеждат десетки, стотици или дори хиляди части, които отговарят на производственото качество, преди масовото производство. Тези части подпомагат проверките на дизайна, сертифицирането, пазарните изпитвания, пилотното производство и ранните доставки до клиентите.
Гъвкавостта на дизайна е друго ключово предимство. Ако инженерите открият проблеми с размерите, функцията или сглобката по време на тестване, те могат да променят CAD файловете и вложките на матриците. Не е необходимо да подменят цяла скъпа производствена матрица.
Най-важното е, че бързото шприцване използва истински инженерни пластмаси за изработката на прототипи. Често срещани материали включват ABS, PC, POM, PA, PP, PEEK и полимери, напълнени със стъкло. Тези прототипи предоставят на инженерите надеждни данни за производителността. Данните отразяват крайния продукт много по-добре, отколкото частите, изработени само чрез 3D печат.
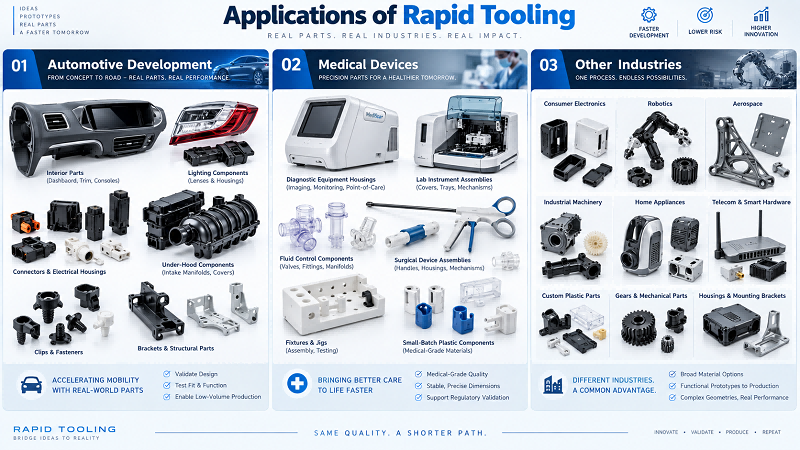
Приложения на Rapid Tooling
Бързата инструментална екипировка се използва широко в автомобилната разработка. Инженерите изработват прототипи на интериорни части, конектори, корпуси, скоби, скоби, осветителни тела и компоненти под капака. Те тестват тези части с реални производствени материали преди валидирането на превозното средство.
Производителите на медицински изделия също използват бърза инструментална екипировка. Те изграждат корпуси за диагностично оборудване, сглобки на лабораторни инструменти, части за контрол на флуидите, сглобки на хирургически устройства, приспособления и малки партиди пластмасови компоненти. Тези части се нуждаят от стабилни размери, съвместими материали и контролирани производствени процеси.
Много други индустрии също внедряват бързото изработване на инструменти. Тези индустрии включват потребителска електроника, роботика, аерокосмическа индустрия, промишлено машиностроене, домакински уреди, телекомуникации и интелигентен хардуер. Производителите произвеждат корпуси, структурни елементи, функционални прототипи, зъбни колела, конектори, монтажни скоби и персонализирани пластмасови части.
Кои са някои усъвършенствани техники Използва ли се в бързата инструментална екипировка?
Усъвършенстваното бързо инструментално оборудване често комбинира адитивно и субтрактивно производство. Екипите отпечатват 3D модели на сложни вложки за матрици близо до крайната им форма. След това използват CNC обработка на критични уплътнителни повърхности, разделителни линии, отвори и прецизни елементи. Тази машина осигурява по-строги допуски.
Методите за добавяне на метал, като селективно лазерно топене и директно лазерно синтероване на метал, създават конформни охлаждащи канали. Тези канали следват формата на формованите части. Те могат да балансират температурата по-добре и да съкратят времето за цикли за определени приложения.
Други налични технологии включват високоскоростна обработка, 5-осна CNC обработка , лазерно текстуриране, вакуумно леене под налягане, метално запълнени епоксидни форми, хибридни вложки за форми, сменяеми вложки и модулни основи за форми. Производителите прилагат и усъвършенствани повърхностни покрития. Тези покрития подобряват износоустойчивостта или освобождаването на частите.
Инженерите използват и дигитална симулация при разработването на матрици. Те изучават пълненето на матрицата, охлаждането, деформацията, свиването, позициите на отворите и възможните дефекти. Те извършват всички тези проверки, преди да изградят физическата матрица.
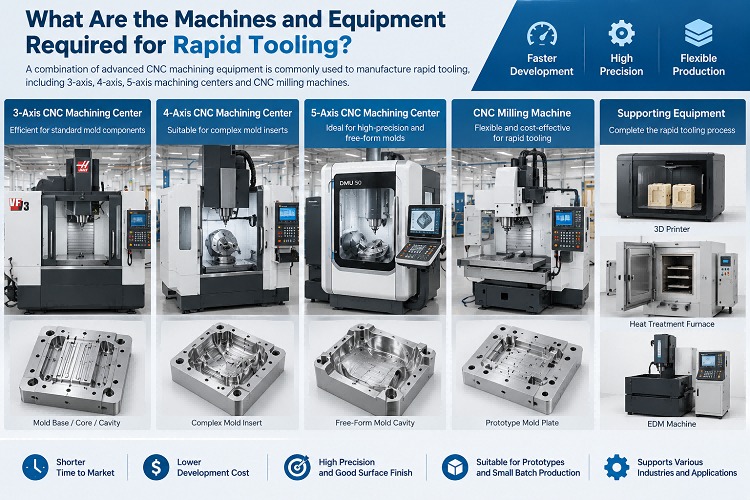
Какви са машините и оборудването, необходими за бързото обработване на инструменти?
CNC фрезовите машини са ключово оборудване за бързо производство. Те режат материали като алуминий, инструментална стомана, мед, графит, инженерни пластмаси и вложки за форми. Те осигуряват прецизни размери и добро качество на повърхността.
Производителите могат да използват и други машини за различни проекти. Те включват CNC стругове, EDM машини, нишкова EDM машина, шлифовъчни машини за повърхности, лазерни резачки, CMM машини, машини за шприцване, системи за вакуумно леене, промишлени 3D принтери, инструменти за полиране и оборудване за термична обработка.
3-осната обработка работи добре за повечето прости формовъчни плочи и кухини. 4-осните и 5-осните CNC машини опростяват сложни форми, дълбоки кухини, ъглови елементи и многостранни формовъчни части. Те изискват по-малко настройки.
Инструментите за инспекция също са важни. CMM, оптични измервателни системи, височинни измервателни уреди, микрометри и уреди за измерване на грапавост на повърхността проверяват размерите на формите преди пробните пускания. Тази стъпка намалява скъпите смени на формите по-късно.
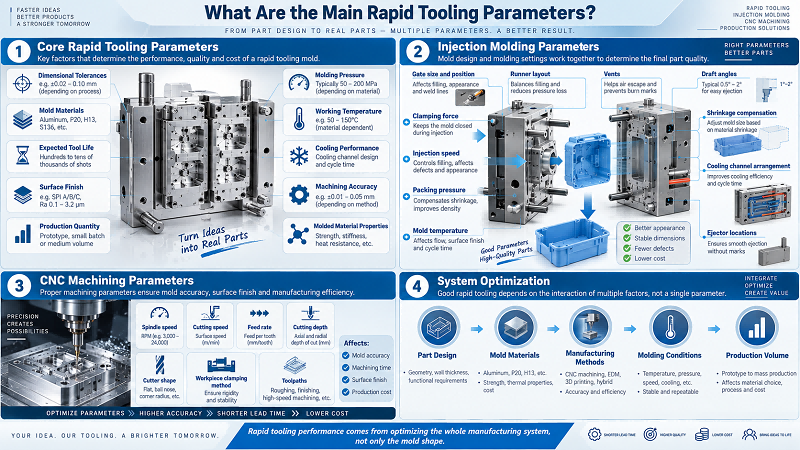
Какви са основните параметри на бързата инструментална обработка?
Екипите проследяват много основни параметри за бързото изработване на инструменти. Тези елементи включват размерни допуски, материали за формоване, очакван живот на инструмента, обработка на повърхността, количество продукция, налягане при формоване, работна температура, охлаждаща производителност, точност на обработка и свойствата на формования материал.
При шприцването инженерите проверяват допълнителни настройки. Те преглеждат размера и позицията на затвора, разположението на канала, вентилационните отвори, ъглите на наклон, компенсацията на свиването, разположението на охлаждащите канали, местоположението на ежектора, силата на затягане, скоростта на шприцване, налягането на опаковане и температурата на матрицата. Всяка настройка влияе върху качеството на крайния детайл.
Настройките на CNC обработката също са от значение. Скоростта на шпиндела, скоростта на рязане, скоростта на подаване, дълбочината на рязане, формата на режещия инструмент, методът на затягане на детайла и траекториите на инструмента променят точността на матрицата, времето за обработка, повърхностната обработка и производствените разходи.
Така че, добрата бърза инструментална екипировка се нуждае от оптимизация в цялата производствена система. Екипите не могат да се фокусират само върху формата на матрицата. Производителността на матрицата идва от взаимодействието между дизайна на детайлите, материалите на матрицата, методите на производство, условията на формоване и обема на производство.
Какви материали могат да се използват за бързо инструментално обработване?
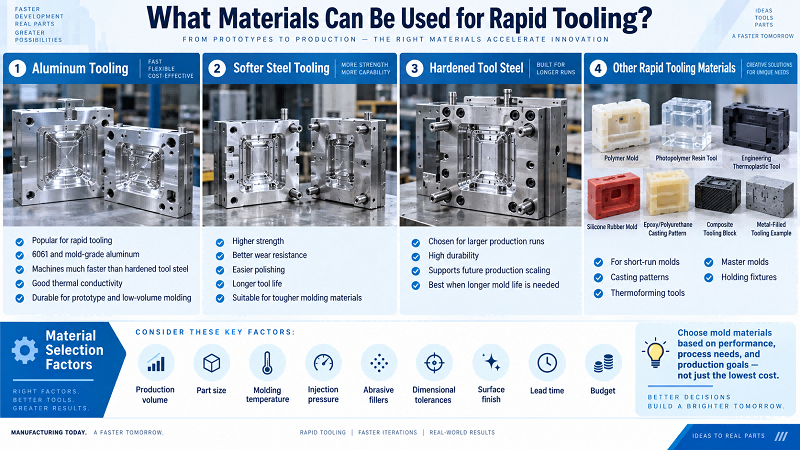
Алуминият е популярен материал за бърза инструментална обработка. Сплави като 6061 и специален алуминий за формоване се обработват много по-бързо от закалената инструментална стомана. Те осигуряват добра топлопроводимост и достатъчна издръжливост за повечето прототипи и малки обеми формоване.
Екипите избират по-меки стомани като P20, когато се нуждаят от по-висока якост, по-добра износоустойчивост, по-лесно полиране, по-дълъг живот на инструмента или съвместимост с по-здрави материали за формоване. Инженерите избират закалени инструментални стомани, ако бързата обработка на инструменти ще позволи по-големи производствени серии по-късно.
Производителите използват също полимери, фотополимерни смоли, инженерни термопласти, силиконов каучук, епоксидни смоли, полиуретани, композити и инструменти с метален пълнеж. Тези материали се използват за изработка на малки тиражи, модели за отливане, инструменти за термоформоване, главни форми и държачи.
Изборът на материал трябва да вземе предвид обема на производство, размера на детайлите, температурата на формоване, налягането на шприцване, абразивните пълнители, размерните допуски, нуждите от повърхностна обработка, времето за изпълнение и бюджета. Екипите не трябва да избират само най-евтиния материал за матрицата.
Скъпо ли е бързото изработване на инструменти?
Компаниите често избират бързото производство на инструменти за прототипи, мостови инструменти или малки до средни производствени серии. Бързото производство на инструменти обикновено струва по-малко от традиционното производство на инструменти. То използва по-лесни за машинна обработка материали и по-прости конструкции на матрици.
Много фактори променят крайната цена. Тези фактори включват размер на матрицата, брой кухини, сложност на детайлите, допуски, обработка на повърхността, материал на матрицата, плъзгачи, повдигачи, вложки, охладителни системи, материал на матрицата, живот на инструмента и количество на продукцията.
Една проста алуминиева прототипна форма с една кухина остава достъпна. Но сложната многокухинна форма изисква множество плъзгачи, прецизни вложки, строги допуски и полирани повърхности. Този вид форма все още струва много.
Така че екипите не трябва просто да сравняват бързото производство на инструменти с нискобюджетното. Те трябва да оценят общите разходи за разработка и бизнес рисковете. Те трябва да преценят бързото валидиране на продукта спрямо по-високите инвестиции, необходими за масово производство на форми.
Как да започнете с бърза инструментална екипировка?
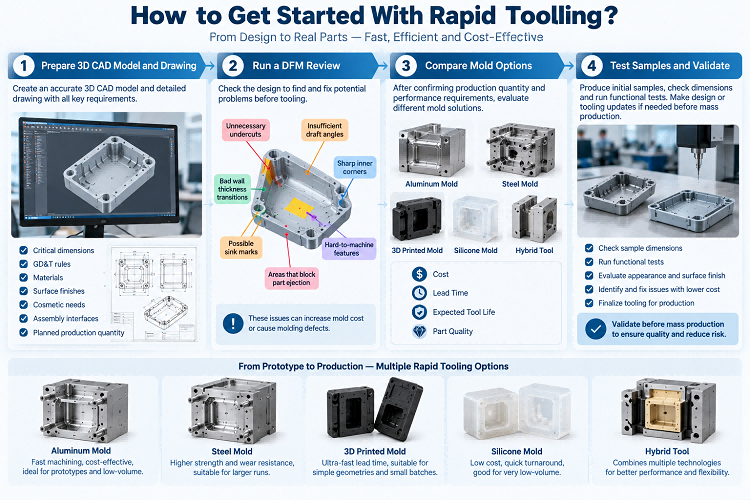
Екипите първо подготвят точен 3D CAD модел и чертеж. Документът изброява критични размери, правила за GD&T, материали, повърхностни обработки, козметични нужди, монтажни интерфейси и планирано количество производство.
След това производителят извършва DFM преглед. Тази проверка открива проблеми в дизайна. Често срещани проблеми включват ненужни подрязвания, недостатъчни ъгли на наклон, лоши преходи между дебелините на стените, трудни за машинна обработка елементи, остри вътрешни ъгли, възможни следи от вдлъбнатини и области, които блокират изхвърлянето на детайлите. Тези проблеми повишават цената на матрицата или създават дефекти при формоването.
След като екипите потвърдят количеството на производството и изискванията за производителност, инженерите сравняват различни варианти за форми. Опциите включват алуминиеви форми, стоманени форми, 3D-принтирани форми, силиконови форми и хибридни инструменти. Те преценяват всяка опция по цена, време за изпълнение, очакван живот на инструмента и качество на детайлите.
Преди масовото производство, работниците тестват първите проби. Те проверяват размерите на пробите и провеждат функционални тестове. Екипите могат да актуализират бързата инструментална екипировка с по-ниски разходи, ако открият проблеми на този етап.
Какви са съображенията за проектиране на бърза инструментална екипировка?
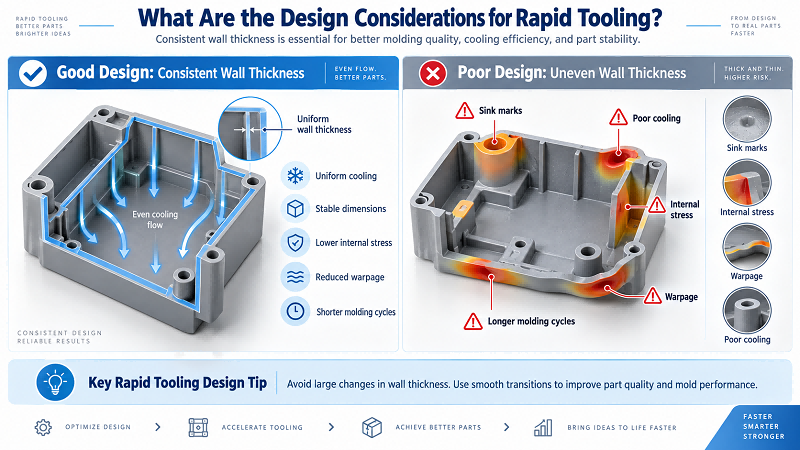
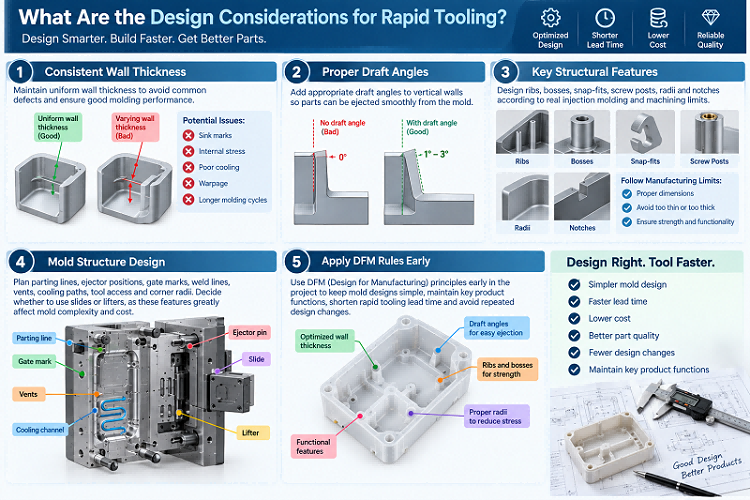
Доброто бързо проектиране на матрицата започва с постоянна дебелина на стената. Големите промени в дебелината на стената създават следи от вдлъбване, вътрешно напрежение, лошо охлаждане, деформация и по-дълги цикли на формоване.
Дизайнерите добавят правилни ъгли на наклон към вертикалните стени. Тези ъгли позволяват на частите да се отделят плавно от матрицата. Инженерите също така проектират ребра, вдлъбнатини, щракващи се сглобки, винтови штифтове, радиуси и прорези. Те следват реалните ограничения на шприцването и машинната обработка.
Инженерите внимателно планират разделителните линии, позициите на ежекторите, маркировките на затворите, линиите на заваряване, вентилационните отвори, пътищата за охлаждане, достъпа до инструментите и радиусите на ъглите. Те също така решават дали да използват плъзгачи или повдигачи. Тези характеристики значително променят сложността и цената на матрицата.
Екипите прилагат правилата за DFM в началото на проекта. Тази практика опростява дизайна на матриците и запазва ключовите функции на продукта непокътнати. Съкращава времето за бързо производство на инструментална екипировка и предотвратява многократни промени в дизайна.
Какво е въздействието на бързата инструментална екипировка върху околната среда?
Доброто бързо проектиране на матрици започва с постоянна дебелина на стените. Големите промени в дебелината на стените създават следи от вдлъбване, вътрешно напрежение, лошо охлаждане, деформация и по-дълги цикли на формоване.
Дизайнерите добавят правилни ъгли на наклон към вертикалните стени. Тези ъгли позволяват на частите да се отделят плавно от матрицата. Инженерите също така проектират ребра, вдлъбнатини, щракващи се сглобки, винтови штифтове, радиуси и прорези. Те следват реалните ограничения на шприцването и машинната обработка.
Инженерите внимателно планират разделителните линии, позициите на ежекторите, маркировките на затворите, линиите на заваряване, вентилационните отвори, пътищата за охлаждане, достъпа до инструментите и радиусите на ъглите. Те също така решават дали да използват плъзгачи или повдигачи. Тези характеристики значително променят сложността и цената на матрицата.
Екипите прилагат правилата за DFM в началото на проекта. Тази практика опростява дизайна на матриците и запазва ключовите функции на продукта непокътнати. Съкращава времето за бързо производство на инструментална екипировка и предотвратява многократни промени в дизайна.
Какви са някои често срещани проблеми и дефекти при бързото инструментално обработване?
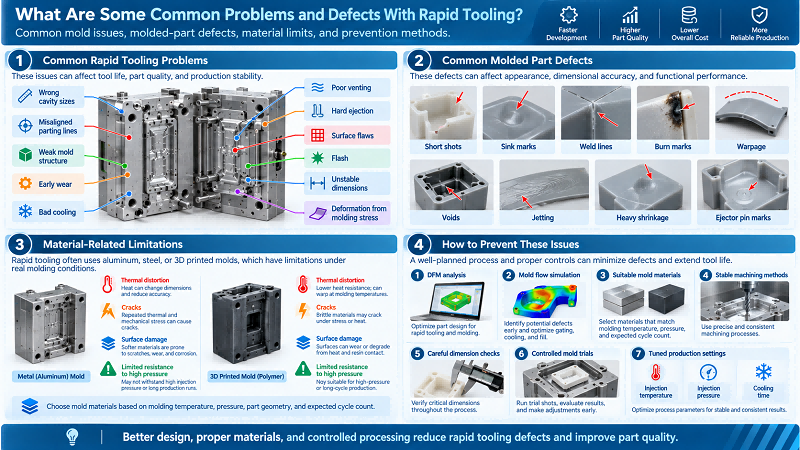
Бързото изработване на инструменти има няколко често срещани проблема. Те включват грешни размери на кухините, неправилно подравнени разделителни линии, слаба структура на матрицата, преждевременно износване, лошо охлаждане, лошо вентилиране, трудно изхвърляне, повърхностни дефекти, отчупване, нестабилни размери и деформация от напрежение при формоване.
Лошо оптимизираният дизайн на матрицата и настройките на процеса създават дефекти върху формованите части. Тези дефекти включват къси отливки, следи от потъване, линии на заваряване, следи от изгаряне, изкривяване, кухини, струйно изпускане, силно свиване и следи от изхвърлящ щифт.
Полимерните и 3D-принтираните форми могат да развият термична деформация, пукнатини и повърхностни повреди. Те също така не могат да издържат на високо налягане. Инженерите трябва да избират материали за формите въз основа на температурата на формоване, налягането, формата на детайла и очаквания брой цикли.
Екипите могат да предотвратят повечето от тези проблеми. Те използват DFM анализ, симулация на потока във формата, подходящи материали за форми, стабилни методи за обработка, внимателни проверки на размерите, контролирани изпитания на форми и настроени производствени настройки като температура на шприцване, налягане и време за охлаждане.
Как се сравнява бързата инструментална екипировка с традиционната инструментална екипировка?
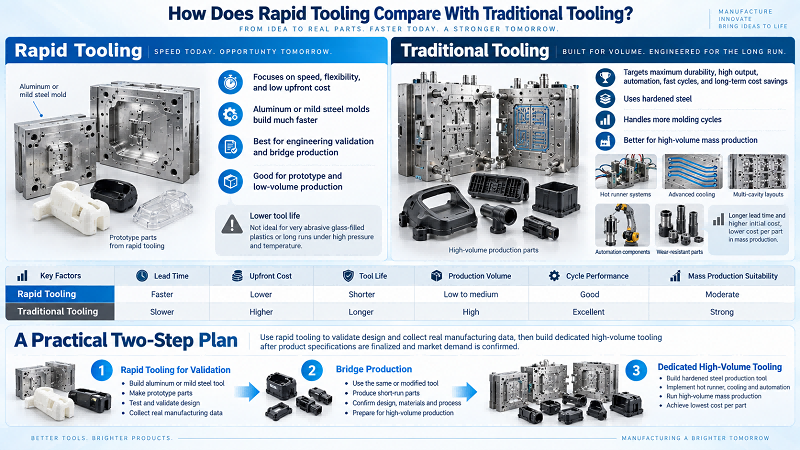
Бързата инструментална екипировка се фокусира върху скорост, гъвкавост и ниски първоначални разходи. Традиционната инструментална екипировка е насочена към максимална издръжливост, висока производителност, автоматизация, бързи цикли и дългосрочни икономии на разходи.
Бързосъхнещите форми от алуминий или мека стомана се изработват много по-бързо от закалените производствени форми. Но те не могат да се справят с толкова много цикли на формоване. Това ограничение е очевидно, когато екипите формоват абразивни пластмаси, напълнени със стъкло, или работят под високо налягане и температура.
Традиционните производствени форми използват закалена стомана. Те могат да включват системи за горещи канали, усъвършенствано охлаждане, многокухинни конфигурации, части за автоматизация и износоустойчиви компоненти. Тези характеристики удължават времето за изпълнение и повишават първоначалната цена, но намаляват цената на всяка част при масово производство.
Толкова много екипи за нови продукти използват двуетапен план. Те използват бързо оборудване за инженерна валидация и производство на мостове. Реалните производствени данни им помагат да коригират дизайна. След това, след финализиране на спецификациите на продукта и потвърждаване на пазарното търсене, те изграждат специализирано оборудване за големи обеми.
Защо да изберете НОБЛЕ като твоя Бързо оборудване Производител
NOBLE е китайско-британско съвместно предприятие, наградено от правителството като „Национално високотехнологично предприятие“. Имаме две основни бизнес направления: „Интелигентно производство“ и „Продукти за грижа“. Бизнесът „Интелигентно производство“ е специализиран в предоставянето на услуги за поддръжка на проекти на клиентите, включително машинна обработка и производство на части.
Повече от 10 години професионален опит в производството и бързото прототипиране. Нашият ефикасен екип осигурява силна подкрепа за вашите нови проекти, за да реализира 100% вашите изисквания; Стандартизираното управление осигурява строг контрол на качеството на частите и продуктите; разумен работен процес постига по-ниски разходи със същото качество.
След години упорит труд и развитие, NOBLE постепенно се трансформира от предприятие за прецизна обработка и производство на части с цялостна индустриална верига, поддържаща сервизни възможности, в сервизно ориентирано предприятие, което предоставя пълна поддръжка за всички проекти на клиентите.
NOBLE е вашето надеждно решение за персонализирано производство на едно гише, от проектиране на прототип до производство, чрез огромни производствени ресурси, подходяща технология, рационализиран процес, експертно ръководство и перфектен процес за проверка на качеството, за да превърнете идеите си в реалност.
NOBLE притежава следните квалификационни сертификати:
ISO 9001: 2015 – Надеждно управление на качеството за общо производство. Последователни процеси. Документиран контрол. Проследима инспекция.
ISO 13485: 2016 – По-строги стандарти за качество на частите за медицински изделия. Строго валидиране на процеса. Пълна проследимост. Изисква се за имплантируеми и хирургически части.
Заключение
Бързото изработване на инструменти създава практическа връзка между ранното прототипиране и масовото производство. Компаниите могат да произвеждат функционални части с реални материали и стандартни производствени процеси. Не е необходимо веднага да купуват скъпи дълготрайни форми.
Технологии като CNC обработка, бързо шприцване, адитивно производство, EDM и леене поддържат различни възможности за избор на инструментална екипировка. Инженерите избират най-доброто решение въз основа на количеството на детайлите, сложността, допустимите отклонения, свойствата на материалите, времето за изпълнение и бюджета.
Екипите печелят най-голяма стойност, когато съчетават бързото производство на инструменти със солидни DFM проверки, правилен избор на материали, прецизно производство на матрици, проверка на размерите и контролирани производствени тестове. Те откриват евентуални дефекти, когато промените в дизайна все още струват малко.
Производителите в автомобилната, медицинската, роботиката, електрониката, аерокосмическата промишленост, потребителските стоки и промишленото оборудване се възползват от добре планирана стратегия за бързо производство на инструменти. Тази стратегия съкращава сроковете за разработване на продукти, намалява финансовия риск, засилва валидирането на дизайна и създава по-плавен преход от създаване на прототипи към масово производство.
Въпроси и Отговори
1. Може ли бързото обработване на инструменти да произвежда видими части с козметично качество за потребителски продукти?
A: Да. Правилното полиране и повърхностни покрития помагат на бързите форми да осигурят приемливи козметични повърхности за видими компоненти от потребителски клас.
2. Каква е типичната разлика в времето за обработка между бързото и традиционното инструментално оборудване?
Бързата изработка на инструменти обикновено отнема дни до седмици, докато традиционните инструменти от закалена стомана често отнемат няколко седмици или месеци.
3. Може ли бърза поддръжка на инструменти преформоване or вложка за формоване приложения?
Може, но изисква персонализирани вложки и внимателни DFM проверки, за да се избегне повреда на матрицата по време на производството.
4. Ще бъдат ли модифицирани формите за бързо производство директно след откриване на дефекти на детайлите по време на пробни серии?
Екипите модифицират преференциално вложките на матрицата. Те избягват преработката на цялата матрица, за да спестят време и разходи.
5. Какви основни рискове съществуват при използването на 3D-принтирани полимерни бързи форми?
Те са подложени на деформация, свързана с топлината. Потребителите трябва да ограничат броя на циклите и да избягват абразивни пластмаси, работещи с висока температура.






