
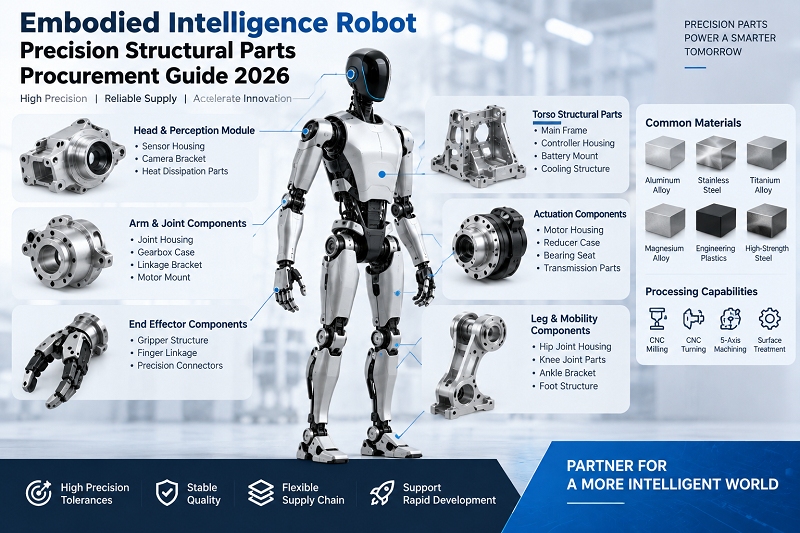
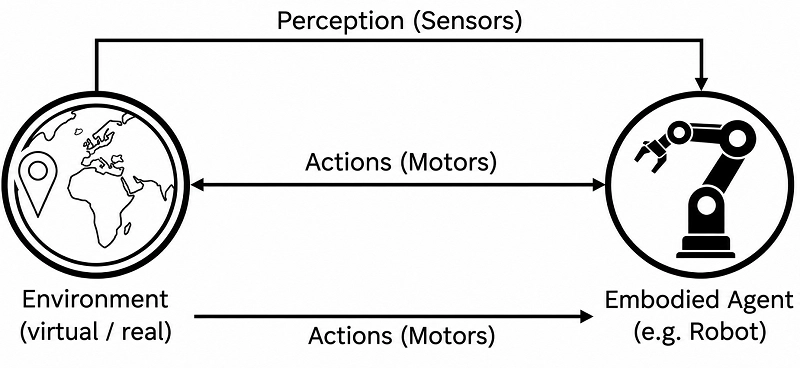
През последните години, с пробивите в технологиите за изкуствен интелект, като например моделите с големи езици, в полезрението ни постепенно навлезе нова форма на интелигентност: роботи с въплътен интелект. За разлика от виртуалния интелект като ChatGPT и DeepSeek, това са осезаеми, докосваеми и възприемаеми обекти. Те могат не само да водят ежедневни разговори, но и да хващат предмети, за да подобрят ефективността на фабриката. Това обаче означава също, че частите, необходими за роботите с въплътен интелект, изискват много високи стандарти както по отношение на избора на материали, така и на технологията на обработка. Това е причинило много съмнения и опасения у инженерите и служителите по снабдяването. Това ръководство ще отговори изчерпателно на всички ваши въпроси.
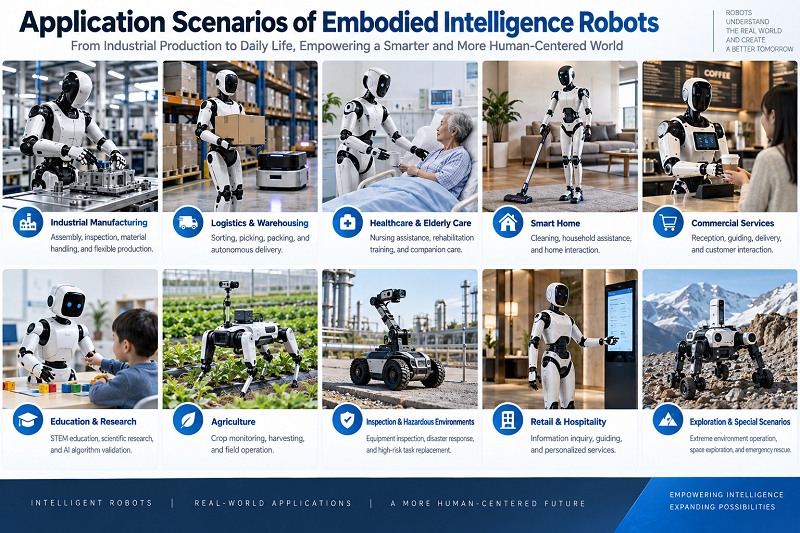
1. Какви са сценариите на приложение на роботи с въплътен интелект?
Тъй като големите езикови модели продължават да се развиват и надграждат, границите на приложение на роботите с въплътен интелект непрекъснато се разширяват. От тъмни фабрики до интелигентни офиси и интелигентно обслужване на клиенти, се постигат пробиви в сегментирани области. В медицинската област, освен помощта на хирургическите роботи da Vinci, се присъединиха и много роботи за прехвърляне на пациенти и роботи за рехабилитация с екзоскелети. Те също присъстват във високотехнологичните области, като например роботи, изпращащи команди в аерокосмическата индустрия, и интелигентно шофиране в автомобилната индустрия. Обхватът на приложение продължава да се разширява.

2. Кои са основните предизвикателства при снабдяването с конструктивни части за роботи с въплътен интелект?
Машинната обработка на прецизни структурни части за роботи с въплътен интелект е изправена пред няколко уникални предизвикателства, които пряко влияят върху решенията за обществени поръчки и проверката на доставчиците.
2.1 Бърза итерация на научноизследователска и развойна дейност и чести промени във версиите на чертежите.
Индустрията все още е в етап на бърза итерация. Ревизиите на рамката и оптимизациите на задвижващите механизми са почти норма. Доставчиците трябва да имат възможността да доставят малки партиди с множество версии едновременно.
2.2 Сложни монтажни взаимоотношения и изключително ниска толерантност за критични размери.
Една рамка на корпуса може едновременно да има монтажни отвори, локализиращи отвори, гнезда за лагери, свързващи повърхности и повърхности за монтаж на сензори. Всяко отклонение в позицията на отворите може да причини трудности при сглобяването на цялата машина.
2.3 Труден контрол на деформацията при тънкостенни части.
За да се намали теглото, корпусите на задвижващите механизми и сръчните структурни части често имат дебелина на стените само 1-3 мм. Те са склонни към деформация по време на рязане. Както показва обратната връзка от индустрията, при условие че теглото на оборудването е ограничено, трудността за постигане на показатели за производителност на хардуера е една от практическите пречки пред внедряването на сценарии.
2.4 Липса на унифицирани индустриални стандарти.
Както заяви Джиао Джичао от UBTECH, масовото производство на роботи е лишено от унифицирани стандарти за процеси и инспекции. Това означава, че дали системата за контрол на качеството на доставчика е пълна, директно определя качеството на доставените части.
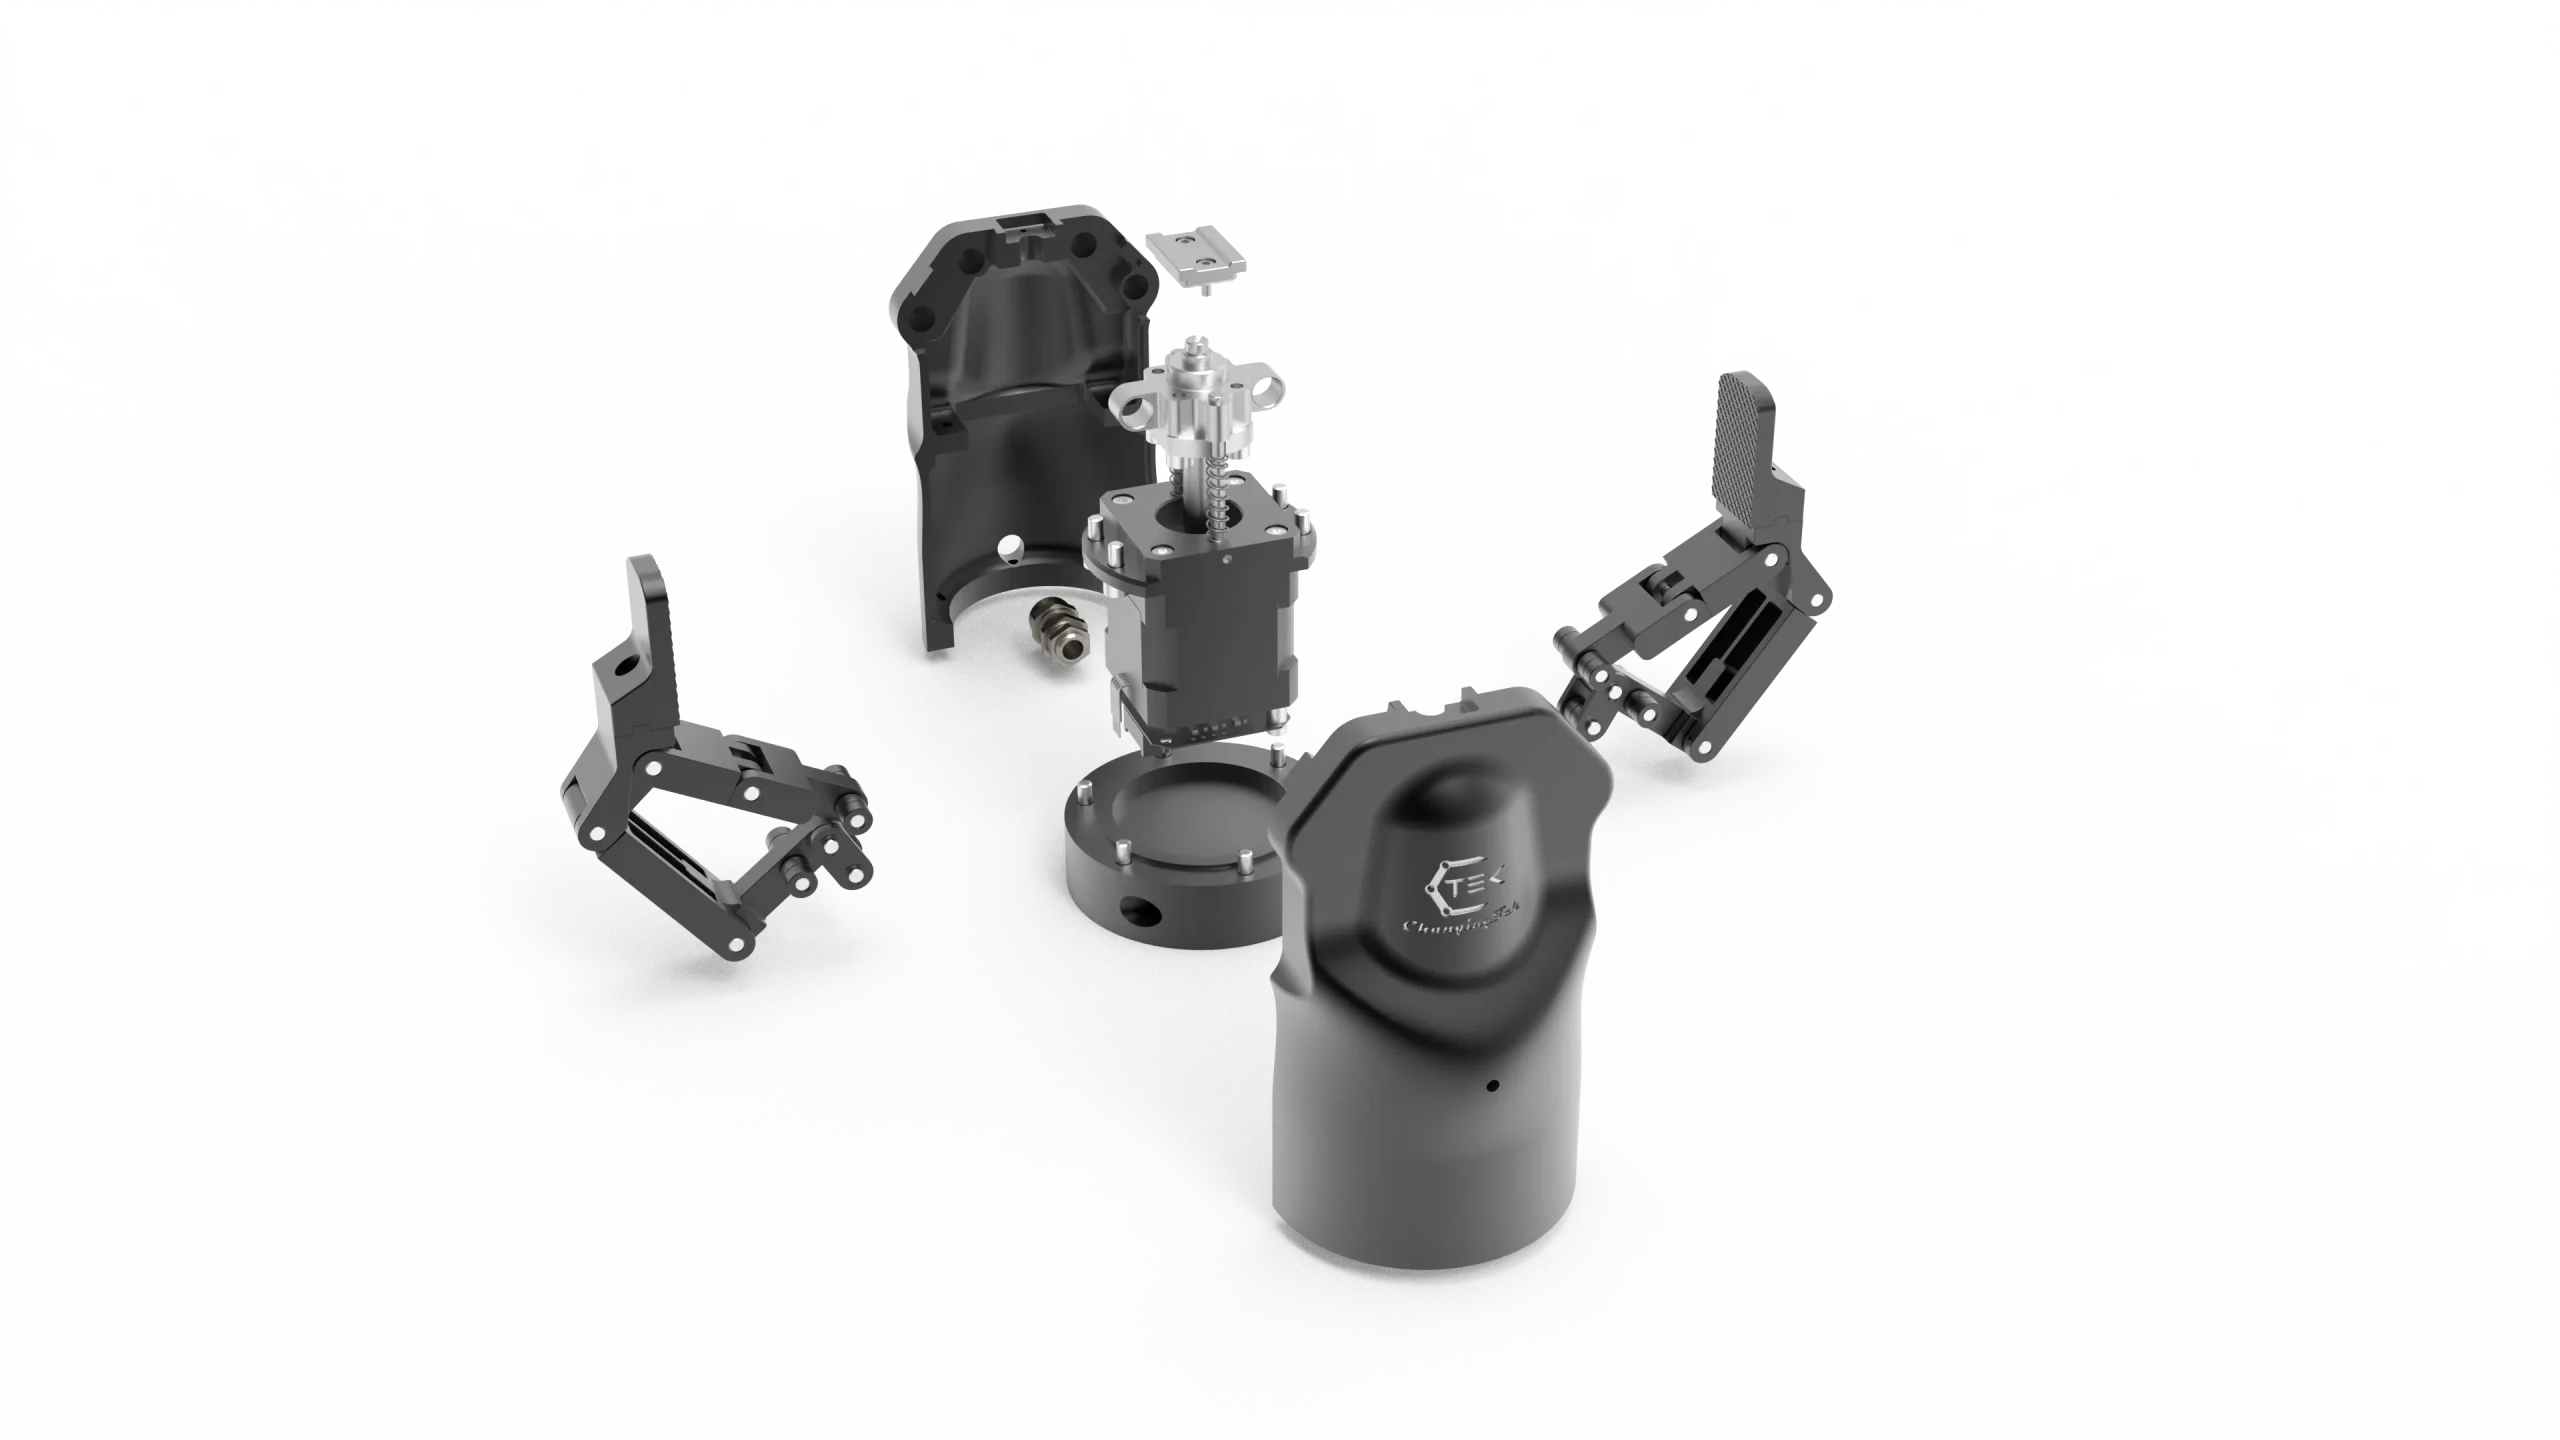
3. За какво се използват често използваните материали Въплътена интелигентна роботна прецизност структурни части?
Изборът на материал определя директно механичните свойства, теглото, трудността на обработка и цената на структурните части. Често използваните материали за структурни части на роботи с въплътен интелект обхващат четири основни категории: леки сплави, високоякостни стомани, инженерни пластмаси и композитни материали. Таблицата по-долу сравнява основните характеристики и приложимите сценарии на всеки материал.
| Категория на материала | Типични оценки | Плътност (g / cm³) | Якост на опън (MPa) | Основни предимства | Типични приложения |
| Алуминиева сплав от серия 6 | 6061-T6, 6063-T5 | 2.7 | 310 | Лек, лесен за машинна обработка, анодируем, умерена цена | Рамки на каросерията, корпуси на шарнири, корпуси на двигатели |
| Алуминиева сплав от серия 7 | 7075-T6, 7050-T7451 | 2.81 | 570 | Висока якост, висока твърдост, устойчивост на умора | Носещи скоби, съединителни съединения, корпуси на редуктори |
| Високоякостна, здрава алуминиева сплав | Нови персонализирани сплави | ~ 2.75 | ≥380 | Балансирана здравина и жилавост, висока якост на умора | Сглобни скоби, странични рамки за люлеене и други критични носещи части |
| Титаниева сплав | TC4 (Ti-6Al-4V) | 4.43 | 950 | Изключително висока специфична якост, устойчив на корозия, биосъвместим | Медицински роботи, съединители за стави, висококачествени сръчни ръце |
| Неръждаема стомана | 304/316, 17-4PH | 7.93 | 520-1100 | Висока якост, устойчив на корозия, износоустойчив, лесен за заваряване | Части на вала, крепежни елементи, скоби за сензори |
| Медна сплав | Месинг H62, берилиева мед C17200 | 8.5-8.9 | 240-1200 | Добра електрическа и топлопроводимост, износоустойчив, немагнитен | Компоненти на двигателя, проводими плъзгащи пръстени, радиатори |
| Инженерни пластмаси | PEEK, POM, PA66+GF | 1.3-1.4 | 90-150 | Лека, самосмазваща се, изолираща, амортизираща | Сръчни върхове на пръстите, зъбни колела, декоративни части на корпуса |
| Композит от въглеродни влакна | CFRP (T700/T800) | 1.5-1.6 | ≥1500 | Изключително висока специфична якост, устойчивост на умора, добро затихване | Връзки на роботизирана ръка, връзки на крака |
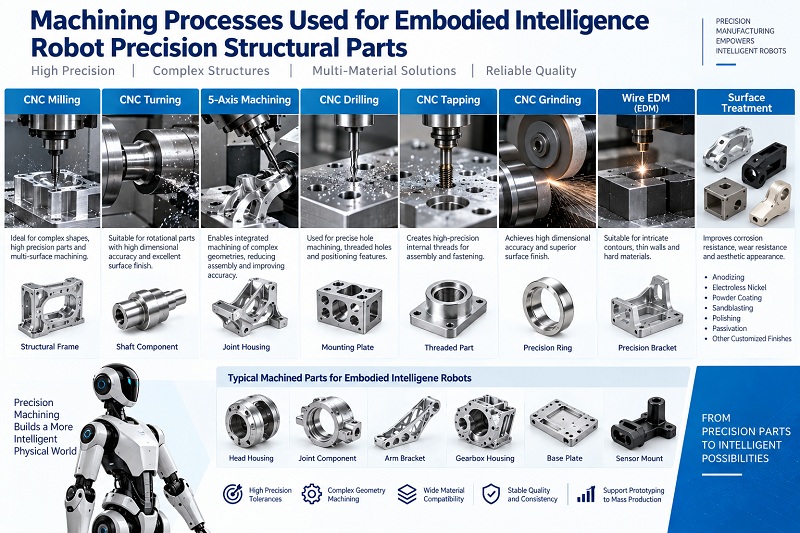
4. Как да изберем машинните процеси, използвани за прецизни структурни части от роботи с вграден интелект?
Изборът на процес на обработка влияе пряко върху прецизността, качеството на повърхността, цената и цикъла на доставка на частите. Процесите, включени в производството на прецизни структурни части от роботи с въплътен интелект, са разнообразни. Те трябва да бъдат цялостно подбрани въз основа на сложността на детайлите, размера на партидата, изискванията за прецизност и свойствата на материалите.
4.1 Сравнение на процесите на обработка на сърцевини
| Тип процес | Характеристики на процеса | Прецизен диапазон | Подходящ размер на партидата | Типични части за приложение |
| 3-осно CNC фрезоване | Универсален, по-евтин, подходящ за плоски повърхности и прости кухини | ± 0.02 ~ 0.05 мм | 1-500 бр | Прости скоби, плочи, фланци |
| 5-осно CNC фрезоване | Многоповърхностна обработка с една настройка, висока геометрична точност, подходяща за сложни повърхности | ± 0.005 ~ 0.02 мм | 1-1000 бр | Корпуси на съединения, неправилно извити части, работни колела |
| CNC завъртане | Ефективна обработка на въртящи се части, висока вътрешна/външна концентричност | ± 0.005 ~ 0.02 мм | 10-5000 бр | Валове, втулки, фланци, резбовани части |
| Композитен материал за фрезоване и струговане | Струговане + фрезоване в една стъпка, намалени грешки при настройката, висока ефективност | ± 0.005 ~ 0.01 мм | 50-5000 бр | Сложни валове, корпуси на клапани, конектори |
| Вакуумно леене + CNC довършителни работи | Сложни структури, оформени от едно цяло парче, високо използване на материала (85%+), механични свойства, близки до тези на изковките | Отливка ±0.05 мм, довършителна обработка ±0.01 мм | 100-10000 бр | Рамки на каросерията, структурни части на краката, корпуси на ставите |
| Прецизно шлайфане | Ултрависока прецизност и качество на повърхността; Ra може да достигне под 0.02 μm | ± 0.001 ~ 0.005 мм | Колкото е необходимо | Легла на лагери, свързващи повърхности, уплътнителни повърхности |
| EDM/рязане с тел | Може да обработва свръхтвърди материали, сложни кухини и тесни прорези; без сила на рязане | ± 0.005 ~ 0.01 мм | 1-100 бр | Форми, карбидни части, неправилни отвори |
| 3D печат | Не е необходима матрица, бързо валидиране, висока геометрична свобода | ± 0.1 ~ 0.3 мм | 1-10 бр. (за валидиране) | Прототипи за валидиране на концепции, функционални прототипи, приспособления |
4.2 Рамка за вземане на решения за избор на процес
При определяне на плана на процеса с доставчиците, страните по снабдяването се съветват да оценят съгласно следната логика:
Стъпка 1: Изяснете ключовите характеристики на детайла: изисквания за прецизност, материал, сложност, размер на партидата и изисквания за външен вид.
Стъпка 2: Избройте 2-3 осъществими варианта за процес. Помолете доставчиците да предоставят оферти, срокове за изпълнение и очаквани добиви за всеки от тях.
Стъпка 3: Направете цялостна оценка на разходите за целия жизнен цикъл. Не само разгледайте таксата за обработка на бройка, но и вземете предвид амортизацията на разходите за матрици, разходите за последваща обработка, загубата на добив, разходите за преработка и разходите за смяна на версията. За малки партиди, CNC обработката обикновено е по-добра. За средни партиди, леенето под налягане + довършителните работи предлагат по-добра стойност. За големи партиди може да се обмисли шприцване или коване + машинна обработка.
Стъпка 4: Потвърдете пълнотата на процеса на доставчика. Структурните части често изискват множество комбинации от процеси, като например струговане + фрезоване + шлайфане + обработка на повърхността. Дали доставчикът може да ги завърши наведнъж, пряко влияе върху циклите на доставка и ефективността на управлението на качеството.
NOBLE Smart Manufacturing използва CNC като основен вътрешен процес, включително CNC пробиване и нарязване на резба, фрезоване и струговане, прецизно гравиране и рязане. Също така интегрира цялостни производствени ресурси нагоре и надолу по веригата, като например различни бързи и производствени форми, SLA и SLS 3D печат и различни процеси за повърхностна обработка. Това осигурява на клиентите обслужване на едно гише.
5. Какъв вид повърхностна обработка се използва за прецизни структурни части на роботи с вграден интелект?
Повърхностната обработка влияе пряко върху износоустойчивостта, устойчивостта на корозия и прецизността на прилягане. Различните функционални области изискват зонирана обработка.
5.1 Анодиране
Най-често срещан за алуминиеви сплави. Дебелина на филма 5-15μm, твърдост 200-300HV. Подходящ за външни повърхности и повърхности за общ монтаж. Около 50% от оксидния филм расте навън. Прецизните отвори се нуждаят от компенсация от 0.01-0.03 мм.
5.2 Твърдо анодиране
Дебелина на филма 50-100μm, твърдост 300-500HV. Износоустойчивостта е подобрена 10-20 пъти. Подходящ за локализиране на повърхности, лагерни сглобки и зони с високочестотно триене. Необходим е допуск от 0.02-0.05 мм.
5.3 Анодизиране с пясъкоструйка
Добавя пясъкоструене преди анодиране, за да създаде матова текстура. Подходящо за външни повърхности. Зърнистостта на пясъкоструенето обикновено е 120-220 mesh.
5.4 Пасивиране
Предназначен предимно за неръждаема стомана. Премахва свободното желязо от повърхността. Дебелината на филма е само няколко нанометра. Не променя размерите си. Подходящ за прецизни монтажни повърхности и зони, устойчиви на дезинфекция.
5.5 Никелиране
Безтоковото никелиране има добра равномерност. Дебелина на филма 5-25μm. След термична обработка, твърдостта може да достигне над HV1000. Подходящо за щифтове, микро зъбни колела и високочестотни движещи се съединения. Необходимо е да се запази дебелината на покритието.
5.6 Почерняване
Химично окисление за стоманени повърхности. Дебелина на филма 1-3μm. Подходящ за вътрешни структурни части и повърхности без видим външен вид. Ограничена устойчивост на корозия.
5.7 Принципи на зонирано третиране:
- Външен вид на повърхностите: Пясъкоструене или стандартно анодиране
- Монтажни повърхности: Стандартно анодиране или пасивация; избягвайте прекомерна дебелина на филма
- Локализиращи повърхности: Твърдо анодиране или никелиране
- Изолационни повърхности: Поддържане на изолацията, локална маскираща защита
Основни принципи: Функцията е на първо място, компенсация на размерите, зонално управление, повторно измерване на критичните размери след третиране.
6. Кои са ключовите критични измерения на прецизните структурни части на роботи с въплътен интелект?
Ключовите размери директно определят резултатите от функционалното тестване и монтажа. Те включват главно: точността на позициониране и допустимото отклонение на диаметъра на монтажните отвори и отворите за позициониране, коаксиалността и кръглостта на позицията на лагера, плоскостта и перпендикулярността на монтажната повърхност на сензора, плоскостта на контактната повърхност, пространствените размери на позицията за избягване на кабелния сноп, равномерността на дебелината на стената на лекия канал, както и квалификацията на разстоянието между отворите и калибра за резба и ограничител.
При прецизната обработка на медицински изделия, толерансът на външния диаметър може да се контролира в рамките на ±0.005 мм, грешката на коаксиалност е < 0.01 мм, а грапавостта на повърхността Ra е < 0.4 μm. Изискванията за прецизност на структурните компоненти на роботите варират в зависимост от детайла, но допустимите отклонения на ключовите свързващи повърхности обикновено трябва да се контролират в рамките на ±0.01 мм.
7. Какви са стандартите за инспекция и доставка, изисквани за прецизни структурни части на роботи с въплътен интелект?
Установяването на ясни стандарти за инспекция и доставка е необходимо не само за осигуряване на качеството, но и за основа за намаляване на споровете между търсенето и предлагането и подобряване на ефективността на комуникацията.
7.1 Изисквания за оборудване и възможности за инспекция
Основното оборудване и възможности за инспекция, които доставчикът трябва да притежава, включват:
| Елемент за инспекция | Основно оборудване | Изисквания за точност | Описание |
| Пълна проверка на размерите | Координатно измервателна машина (CMM) | Неопределеност на измерването ≤0.002 мм | Първото изделие трябва да премине през проверка на пълните размери; съотношение на вземане на проби от партидата ≥5% |
| Проверка на геометричната толерантност | CMM, тестер за кръглост, тестер за цилиндричност | Кръглост ≤0.0005 мм | Концентричност, кръглост, цилиндричност, плоскост и др. |
| Грапавост на повърхността | Тестер за грапавост, интерферометър с бяла светлина | Резолюция Ra 0.001μm | Критичните свързващи повърхности и външните повърхности трябва да бъдат инспектирани |
| Тестване на твърдост | Твърдомер по Рокуел/Викерс | Отговаря на стандарта GB/T 230 | Проверява ефекта от термичната обработка и състоянието на материала |
| Проверка на външния вид | Визуален, стерео микроскоп | Проби за лимит | Пукнатини, драскотини, деформация, обезцветяване и др. |
| Анализ на състава на материала | Спектрометър (PMI) | Отговаря на стандартите за качество на материалите | Сертификати за материали за всяка партида суровина; могат да се вземат проби от критични части |
| Проверка на резбата | Калибри за резба с въртящ се/невъртящ се резба, инструмент за измерване на резба | Прецизност с клас 6H/6g | Калибри за вътрешни резби, пръстеновидни калибри за външни резби |
8. Какви са машинните възможности, необходими за прецизна структурна част, създадена от робот с въплътен интелект?
5-осова CNC обработка способност:
Притежава опит в обработката на сложни извити повърхности, позиции с множество отвори и тънкостенни части, способен да извършва многостранно рязане с едно затягане.
Способност за бързо реагиране:
Може да се адаптира към промените във версиите на чертежите по време на етапа на научноизследователска и развойна дейност и да поддържа ритъма на доставка при условия на малки партиди и множество версии, работещи паралелно.
Система за качество и възможност за проследяване:
Всяка част може да бъде проследена до партидата суровини, оборудването за обработка и параметрите на процеса.
За части от роботи, използвани в медицински приложения, системата ISO 13485 е необходим праг.
Възможността за унифициране на стандартите за сглобяване:
Той може да обработва частите на рамката на каросерията, съединителните модули, скобите на сензорите и частите на крайните ефектори по координиран начин, да унифицира стандартите за сглобяване и да намали натрупването на толеранси между различните доставчици.
9. Как можете да намерите подходящи резервни части за вашия робот?
Първа стъпка: Изясняване на спецификациите на частите. Определете материала, изискванията за прецизност, количеството и метода на обработка на повърхността. Подгответе 3D модела и 2D чертежите.
Стъпка 2: Оценете възможностите на доставчика. Ключовите точки, които трябва да се разгледат, са четири: дали разполага с основно оборудване, като например петосен CNC; има ли опит в обработката в роботиката или медицинската индустрия; дали е преминал сертифициране по система за качество, като например ISO 13485; може ли да се предостави цялостно обслужване, от обработка до повърхностна обработка?
Стъпка 3: Потвърдете доставката и проследимостта. Поискайте от доставчика да предостави протокол от изпитване, за да потвърдите, че ключовите размери са квалифицирани. Всяка част трябва да може да се проследи до партидата суровини и параметрите на процеса.
Стъпка 4: Първо производство на мостри, след това масово производство. Проверете съответствието на сглобяването и точността чрез пробно производство на малки партиди. Правете поръчки на едро само след като се уверите, че няма грешки.
10. Защо да изберете NOBLE за ваш доставчик?
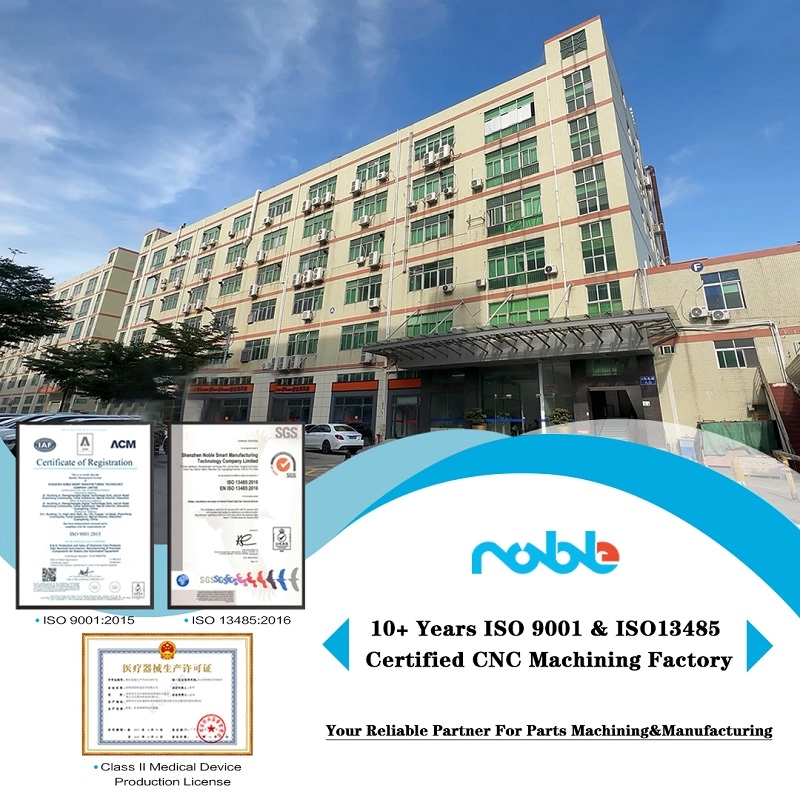
Noble е китайско-британско съвместно предприятие с 14-годишна история на развитие. Ние сме напълно оборудвани с цялостни съоръжения за обработка и инспекция и имаме богат опит на задгранични пазари, за да реагираме бързо на различни изисквания на клиентите.
Притежаваме множество 5-осни CNC машини за обработка на високопрецизни и сложни части в масово производство. Нашият опитен инженерен екип може да оптимизира чертежите за по-добра производствена производителност. Сертифицирани сме по системи за управление на качеството ISO9001 и ISO13485. Всички части се произвеждат в безопасен и чист цех с пълна проследимост.
Използваме CMM, автоматични 2.5D визуални измервателни машини, височини и друго прецизно оборудване за проверка, за да гарантираме, че всяка доставена част отговаря на изискванията за качество. Нашият екип за следпродажбено обслужване е запознат с митническите политики за внос и износ на различни страни, което ви помага да получите стоките възможно най-скоро и да ускорите напредъка на вашия проект.
Често задавани въпроси за Въплътен робот с интелигентност
1. Какви материали се използват най-често за структурните части на роботи с въплътен интелект?
Основно алуминиева сплав 6061/7075, неръждаема стомана 304/17-4PH, PEEK, PI и други инженерни пластмаси. Можем да изберем материала според вашите изисквания за тегло, здравина, устойчивост на корозия и биосъвместимост.
2. Какви сертификати за качество притежава вашата фабрика за прецизни части за роботи?
Притежаваме сертификати за обща система за управление на качеството ISO9001 и ISO13485 за медицинска система за качество. Всички части могат да постигнат пълна проследимост на производството, подходящи за проекти с рехабилитационни роботи и медицински роботи.
3. Можете ли да обработвате сложни високопрецизни компоненти за вградени роботи? С какво оборудване разполагате?
Да. Разполагаме с множество 5-осни CNC машини. Нашата QC лаборатория е оборудвана с CMM, автоматична 2.5D машина за измерване с зрение, тестер за грапавост и друго оборудване за контрол, за да се гарантират стриктни допуски за грапавост и грапавост.
4. Каква подкрепа може да ви предостави вашият инженерен екип по време на етапа на чертеж?
Нашите опитни инженери ще прегледат вашите чертежи и ще предложат предложения по DFM (Проектиране за технологичност). Ние помагаме за оптимизиране на дизайна, за да намалим производствените разходи и да подобрим добивите.
5. Каква е доставката и митническата поддръжка за поръчки от чужбина?
Имаме богат опит в проекти в чужбина. Нашият екип от опитни специалисти е запознат с митническите политики на различните страни. Можем да ви помогнем с документи, за да съкратим сроковете за изпълнение и да ускорим напредъка на вашия проект.





