
CNC обработката е широко използвана и утвърдена технология. Хората я използват, за да произвеждат части, подходящи за различни области. Любопитни ли сте за цената на CNC обработката? Какви са нейните разходи?
В тази статия ще бъдат обсъдени разходите за CNC обработка и факторите, които я влияят. Можете също така да научите за видовете CNC обработка и как обемът на производство може да намали разходите. Да започваме.
Какво определя цената на CNC частите?
Клиентите често ни питат защо една част струва два пъти повече от друга. За да отговорят на този въпрос, нашите инженери са създали следната таблица:
| фактор | Защо това влияе на разходите |
| Време за обработка | Всяка минута, през която машината работи, изразходва електричество, износва инструменти и изисква вниманието на обучен оператор. Колкото по-дълъг е производственият цикъл, толкова по-високи са разходите. |
| Материал | Някои метали режат като масло. Други унищожават инструменти. Алуминият е евтин и бърз. Неръждаемата стомана и титанът са бавни и скъпи. |
| Сложност | Повече функции означават повече смени на инструменти. Повече траектории на инструментите. Повече програмиране. Един прост блок с един отвор е евтин. Скоба с десет отвора, три джоба и две ъглови повърхности не е. |
| Толеранси | Свободните допуски са бързи. Тесните допуски изискват по-бавни подавания, по-фини инструменти и повече инспекции. |
| Размер на партидата | Настройката на една част отнема часове, а рязането - минути. Сто части разпределят това време за настройка между много единици. Цената на единица спада рязко. |
| Последваща обработка | Всяка допълнителна стъпка от последващата обработка не само добавя няколко часа към процеса, но може да изисква и привличането на друг доставчик. В резултат на това разходите нарастват експоненциално. |
10 ефективни начина за намаляване на разходите за CNC обработка
Инженерите на NOBLE са съставили списък с начини за подобряване на ефективността и намаляване на разходите – всички базирани на казуси от реалния свят и опит.
1. Проектиране за технологичност (DFM) от самото начало
Избягвайте дълбоки кухини. Дълбокият джоб изисква дълъг и тънък инструмент. Дългите инструменти тракат. Бавни подавателни движения. Счупени режещи инструменти. Лоши резултати. Тънките стени се огъват под налягане на рязане.
Вътрешните ъгли се нуждаят от радиуси. Острите вътрешни ъгли изискват малка фреза или отделна EDM операция. И двете са скъпи. Радиус от един милиметър или по-голям позволява на машината да използва стандартен инструмент и да следва проста траектория. Това спестява време.
Дълбочина на резбата 1.5 пъти диаметъра е достатъчна за повечето приложения. По-дълбока от тази дълбочина увеличава времето за обработка и риска, свързан с инструмента, без почти никакво предимство за якостта.
Придържайте се към стандартните размери на отворите. Стандартните свредла са евтини и се предлагат на склад. Нестандартните размери изискват специални инструменти или операции по разпробиване. Същото правило важи и за диаметрите на фрезите. Стандартните размери намаляват разходите.
2. Отпуснете се от ненужните толеранси
Толерансите струват пари. Хората понякога не осъзнават колко много.
Толеранс от плюс или минус 0.01 милиметър е стегнат. Машината трябва да работи по-бавно. Операторът трябва да измерва по-често. Инструментите трябва да са по-нови. Процентът на брак се увеличава. Толеранс от плюс или минус 0.1 милиметър е хлабав. Машината работи бързо. Операторът се доверява на процеса. Частите излитат навън.
Умният подход е прост. Когато проектирате, помислете за следното: Наистина ли е необходимо толерансът на тази част или място да бъде толкова стегнат? Ще доведе ли увеличаването на толеранса до износване на крайния продукт или дори ще го направи негоден за употреба?
Поставяйте строги допуски само върху повърхности, които действително се нуждаят от тях. Свързващи повърхности. Лагерни шии. Критични елементи за подравняване. Всичко останало получава свободен профилен допуск, който е лесен за задържане.
3. Изберете правилния материал
Изберете сплавта, която отговаря на нуждите, а не тази, която звучи впечатляващо. Сплавите за машинна обработка съществуват с причина. Неръждаемата стомана 303 реже много по-бързо от 304. Алуминият 6061 е по-евтин и прощава. 7075 е по-здрава, но по-трудна за инструменти.
Титанът и инконелът са бавни. Закалените стомани разрушават пластините. Освен ако приложението не изисква абсолютно тези материали, избягвайте ги. Разликата в цената на обработката не е малка. Често е от два до пет пъти по-висока.
По-близо до крайната форма също помагат. Отливките, изковките и екструдираните прътови заготовки започват по-близо до крайната форма. По-малко материал за отстраняване. По-малко време за обработка. По-малко отпадъци. Първоначалните разходи за почти крайната форма се изплащат чрез намалена машинна обработка.
4. Намалете времето за обработка
Машинното време е пари.
Груба обработка с големи инструменти. Голяма фреза отстранява материала бързо. След това завършвайте с малки инструменти за детайли. Опитът за груба обработка с малък инструмент е бавен и неефективен.
Комбинирайте операции. Фрезоване и пробиване в една настройка. Завъртете детайла по четвърта ос, вместо да го затягате отново. Всеки път, когато някой развие и затегне отново детайл, времето изчезва и се появяват грешки.
Намалете смяната на инструментите. Групирайте подобни елементи заедно. Изрежете всички отвори с едно свредло, преди да преминете към фреза. Всяка смяна на инструмент добавя секунди. Секундите се натрупват в цялата партида.
Избягвайте ненужни повърхностни обработки. Ra от 3.2 микрометра е стандартната повърхностна обработка. Тя е подходяща за повечето части. Задаването на по-фина повърхностна обработка, като 0.8 или 0.4, добавя полиране или много леки довършителни проходи. Това добавя време.
5. Оптимизирайте размера на партидата
Малките партиди от една до петдесет бройки са най-вредни. Времето за настройка се разпределя почти върху нищо. Всяка част носи пълната тежест на програмирането, затягането, настройката на инструментите и проверката на първата част. Цената за единица е висока. Няма начин да се избегне това.
Средните обеми в диапазона от петдесет до петстотин започват да имат смисъл. Цената за настройка се разпределя равномерно. Машината работи с часове вместо с минути. Цената за единица намалява значително.
Големите обеми над петстотин броя са идеални. Настройката е грешка в закръгляването. Цената на детайл се доближава до суровото машинно време и материал. Това е най-ниската възможна цена за даден дизайн.
Практическият ход е прост. Обединете бъдещите поръчки в една производствена серия. Вместо да поръчвате петдесет броя този месец и петдесет следващия месец, поръчайте сто броя сега. Доставчикът изпълнява поръчката веднъж. Цената за единица намалява. Купувачът спестява пари. И двете страни печелят.
6. Опростете захващането и закрепването на детайлите
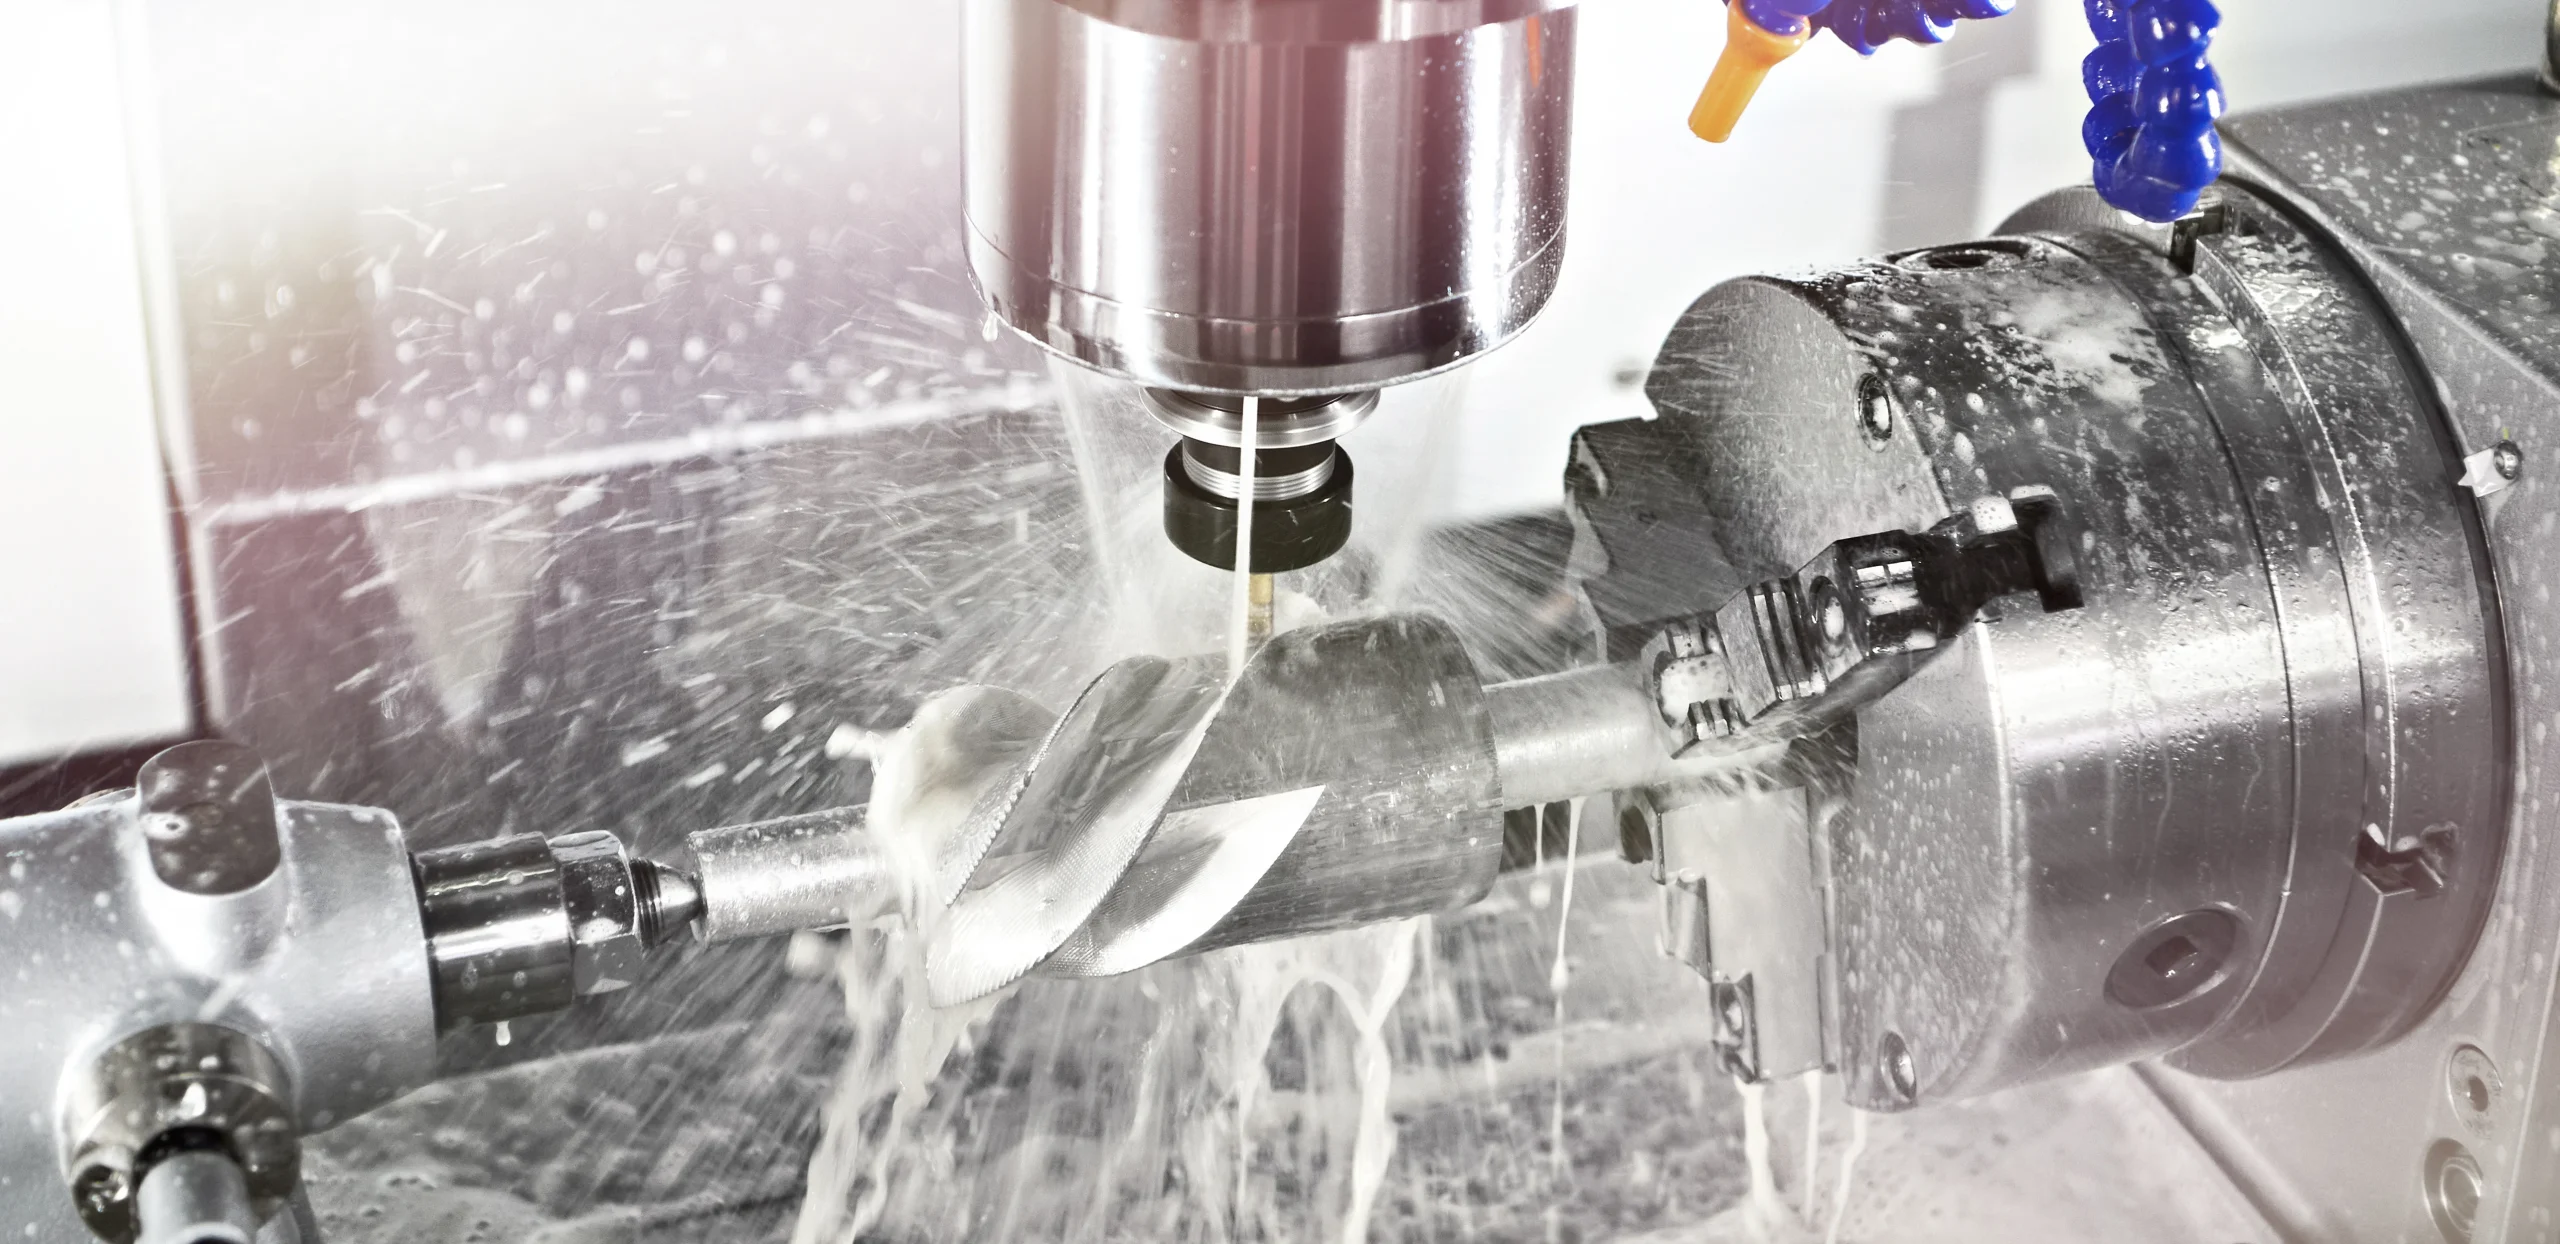
Задържането на детайла струва време. Лошите конструкции затрудняват това.
Плоските затягащи повърхности са подарък за всеки CNC машинист. Простото плоско дъно позволява на детайла да се постави в менгеме без специални приспособления. Без меки челюсти. Без персонализирани скоби. Само стандартни менгемета, които всяка фабрика за CNC обработка притежава.
Използвайте стандартни размери на заготовките. Много хора проектират части с дебелина шест, три милиметра. Стандартният прътов материал се предлага с дебелина шест милиметра. Машинистът трябва да премахне тези допълнителни три десети от милиметъра. Това отнема време. Проектирайте със стандартни дебелини. Стандартни ширини. Стандартни диаметри. Фабриката за CNC обработка на машини ще благодари на инженера.
Подрязванията и надвесите са скъпи. Подрязванията изискват специални ножове тип „близалка“ или множество настройки. Надвесите се нуждаят от персонализирано закрепване, за да се държи детайлът без вибрации. Избягвайте и двете, когато е възможно. Една проста, блокова част е евтина за задържане и бърза за обработка с CNC машина.
7. Използвайте алтернативни процеси за некритични функции
Не всяка дупка се нуждае от съвършенство. Хората често прекаляват с изискванията.
Стандартният пробит отвор е бърз. Разпробитият или разпробитият отвор е бавен. Пробиването създава отвор, който е достатъчно кръгъл за болт, щифт или отвор с хлабина. Ако приложението не изисква точен диаметър или огледален блясък, просто го пробийте.
С резбите е подобно. Нарязването на резба е бързо. Метчикът се завърта навътре и навътре за секунди. Фрезоването на резба е по-бавно. Изисква специален инструмент и спирална траектория на инструмента. Фрезоването на резба е полезно за големи диаметри или твърди материали. За стандартни малки резби в алуминий или стомана, нарязването на резба е по-евтиният избор.
Оставете несъединяващите се повърхности обработени. Стандартното покритие от фрезата или струговия инструмент е достатъчно за повечето повърхности. Полирането, шлайфането или шлайфането добавят време и разходи.
8. Избягвайте последваща обработка, когато е възможно
Анодирането изглежда добре. Освен това струва пари. Покритието добавя устойчивост на корозия. Освен това добавя отделно пътуване до фабрика за CNC обработка на покрития. Термичната обработка променя свойствата на материала. Освен това рискува деформация на детайла и изисква още един цикъл на работа в пещта.
Правилото е просто. Добавяйте последваща обработка само ако частта действително се нуждае от нея за функцията си. Декоративната скоба не се нуждае от анодиране. Вътрешната автомобилна скоба не се нуждае от покритие. Алуминиевият дистанционер не се нуждае от термична обработка.
Когато последващата обработка е неизбежна, комбинирайте стъпките. Изпращайте частите до един доставчик, който може да извърши множество процеси. Анодирайте и лазерно маркирайте в едно и също съоръжение. Термична обработка и дробеструйка в една партида. Това намалява обработката, доставката и документите. Всяка комбинирана стъпка намалява разходите.
9. Съобразете размера на детайла с машинната обвивка
Размерът на машината е от значение. Не всяка част се нуждае от гигантски петосен обработващ център.
Една малка част от огромна машина е загуба на пари. Почасовата ставка на голяма петосна машина е висока. Тя изразходва много енергия. Заема място на пода. Операторът е висококвалифициран и получава съответно заплащане. Поставянето на част с размерите на монета на тази машина е все едно да използвате товарен камион, за да доставите едно-единствено писмо.
По-умният ход е размерът на детайла да се съобрази с най-малката машина, която може да го побере. Триосната CNC фреза има по-ниска почасова ставка. Често с тридесет до петдесет процента по-ниска от петосната машина. За части, които не се нуждаят от ъглови отвори или сложни криви, триосната обработка работи добре. Тя е бърза. Евтина е. Предлага се в почти всяка фабрика за CNC обработка.
Трябва да вземете предвид и движението на машината. Детайл с дължина триста милиметра може да се побере в стандартна фреза. Детайл с дължина шестстотин милиметра се побира в по-голям и по-скъп машинен корпус. Поддържането на частите в рамките на обичайните размери на машините поддържа офертите по-ниски.
10. Работете с правилната фабрика за CNC обработка
Не всяка фабрика за CNC обработка е еднаква. Хората често изпращат чертеж на най-близкия или най-евтиния доставчик.
Доставката ще бъде по-бърза, но това не е единственият фактор, който трябва да се вземе предвид.
Подходящата фабрика за CNC обработка е специализирана в материалите и типа на детайлите. Фабрика за CNC обработка, която произвежда хиляди алуминиеви скоби всяка седмица, знае триковете. Те имат готови приспособления. Техните програмисти са виждали всяка вариация.
Ясните технически чертежи са по-важни, отколкото хората си мислят. Липсващ размер принуждава фабриката за CNC машинна обработка да спре работата и да зададе въпрос. Това забавя работата. Често води до преформулиране на оферта. Чист чертеж с измерени допуски, ясни бележки и правилна обща мярка (GD) и размер (T) позволява на машиниста да обработи детайла без объркване.
Ето един директен въпрос, който ще ви спести пари. Попитайте фабриката за CNC машинна обработка: „Какви характеристики на тази част я правят скъпа?“ Добрите фабрики за CNC машинна обработка ще ви отговорят честно. Те ще посочат строг допуск на некритична повърхност. Или дълбок джоб, който изисква специален инструмент. Или материал, който реже лошо. Тази обратна връзка позволява на дизайнера да промени частта, преди офертата да бъде финализирана. Само този разговор може да намали разходите значително.
Потенциал за намаляване на разходите с един поглед (Таблица)
| Стратегия | Потенциални спестявания | Усилие |
| Релаксационни толеранси | 20-40% | Много ниско |
| Избягвайте дълбоки кухини | 15-30% | ниско |
| Използвайте материал за лесно обработване | 10-25% | ниско |
| Увеличете размера на партидата (10→100) | 50-70% | Умерена |
| Превключване от 5-осен към 3-осен режим | 30–50% (на час) | Високо |
Често срещани погрешни схващания за намаляване на разходите за CNC машини
„По-бързата обработка винаги спестява пари.“
Това звучи логично. Пускайте машината по-бързо. Правете частите по-бързо. Плащайте по-малко. Просто е.
Проблемът са счупените инструменти. И бракуваните части. И повредените шпиндели.
Превишаването на подаванията и скоростите отвъд възможностите на инструмента или материала води до бедствие. Твърде бързо въртящата се карбидната фреза генерира топлина. Топлината омекотява инструмента. Инструментът се износва за минути, вместо за часове. Понякога се счупва. Счупен инструмент поврежда детайла. Може също да повреди приспособлението или самата машина.
„По-евтиният материал винаги помага.“
Логиката изглежда разумна. Купувайте по-евтин метал. Платете по-малко за суровината. Спестете пари от цялостната работа.
Това често е невярно.
По-твърдите материали са по-евтини с причина. Те режат лошо. Закаляват се. Унищожават пластините. Изискват по-бавни подавания, по-малки дълбочини на рязане и по-честа смяна на инструментите.
Да разгледаме две неръждаеми стомани. 304 е евтина. Освен това е лепкава и трудна за машинна обработка. 303 струва повече за килограм. Но реже като масло. Времето за обработка на 303 е наполовина на това на 304. Животът на инструмента е три пъти по-дълъг. Общата цена на готовия детайл е по-ниска при по-скъпия материал.
Същият модел се повтаря и с алуминия. 7075 е по-здрава от 6061. Освен това, в много цехове, тя износва инструментите по-бързо. Освен ако приложението не изисква тази допълнителна здравина, по-евтината за машинна обработка сплав печели по отношение на общата цена.
„Една голяма поръчка винаги е най-добра.“
Икономиите от мащаба са реални. По-големите партиди намаляват разходите за единица продукция. Но това правило има ограничения.
Голяма поръчка спестява пари само ако дизайнът е стабилен. Хората, които поръчват пет хиляди части. Инженерната промяна се осъществява. Половината от партидата вече е брак. Материалът е платен. Машинното време е изразходвано. Парите са свършили.
Съхранението е друг скрит разход. Пет хиляди части заемат площ. Наемът на пространството струва. Частите се нуждаят от стелажи, климатичен контрол и управление на инвентара. Тези разходи се натрупват. За части с нисък оборот, разходите за съхранение могат да изядат спестяванията на единица от голямата партида.
По-добрият подход често е по-малки, разсрочени поръчки. Поръчайте петстотин части. Валидирайте дизайна в производството. След това поръчайте следващите петстотин. Цената за единица е малко по-висока. Рискът от бракуване на огромна партида е нулев. Хората, които пренебрегват този компромис, понякога научават много скъп урок.
Вземете CNC машинни части, за да спестите разходи от NOBLE
NOBLE е професионална фабрика за CNC обработка. Фокусът е върху прецизни метални части. Работим в автомобилната, медицинската, аерокосмическата, роботиката и промишленото оборудване. Всяка индустрия има различни стандарти. Ние ги спазваме.
Защо да работим с нас?
Фокус върху намаляване на разходите – Ние активно помагаме на клиентите да препроектират частите за по-лесно производство. Стратегиите в тази статия не са абстрактни понятия. Ние ги прилагаме ежедневно, за да намалим разходите за CNC обработка.
Бързи оферти – Хората получават оферти в рамките на двадесет и четири до четиридесет и осем часа. Всяка оферта включва обратна връзка от DFM. Няма чакане от седмици, за да се разбере, че производството на дадена част е скъпо.
Без скрити такси – Ценообразуването е прозрачно. Машинно време. Материал. Инструментална екипировка. Настроена амортизация. Това е списъкът.
От прототип до производство – Клиентът се нуждае от една част за тестване. Ние я стартираме. Същият клиент по-късно се нуждае от десет хиляди части за производство. Ние увеличаваме мащаба. Същите програми. Същите системи за качество.
ISO 13485:2016 – Клиенти, предлагащи медицински изделия, са добре дошли. Ние предлагаме пълни пакети за валидиране. Проследимост. Контрол на процесите. Документация за подаване до регулаторни органи.
Кратки срокове за изпълнение – Стандартните части се доставят в рамките на пет до десет работни дни. Съществуват опции за ускорена доставка за спешни задачи. Клиентът плаща за бързина само когато има нужда от нея.
Нашият ангажимент за намаляване на разходите ви за CNC машини
Ние не просто изработваме машинни части. Ние разработваме рентабилни решения. Всяка оферта включва четири специфични неща.
- DFM анализ– Безплатен преглед на дизайна. Изпращаме ви предложения за намаляване на разходите, преди да започнете да режете какъвто и да е метал. Много клиенти внедряват тези промени и виждат незабавно намаление на цените.
- Препоръки за алтернативни материали– Понякога приложението не изисква екзотична сплав. Предлагаме по-евтини или по-бързи за обработка алтернативи, когато те са подходящи за приложението.
- Преглед на толерантността– Сигнализираме за ненужно строги допуски. Много инженери преувеличават спецификациите, без да осъзнават въздействието върху разходите. Един прост въпрос от наша страна често води до промяна в дизайна, която намалява цената значително.
- Съвети за пакетна оптимизация– Помагаме на клиентите да комбинират поръчки. Петдесет бройки на месец в продължение на шест месеца се превръщат в една поръчка от триста бройки. Цената за единица намалява. Клиентът спестява пари. Доставчикът работи ефективно. И двете страни печелят.
Често задавани въпроси
Влияе ли количеството на продукцията на цената?
Да. Малкият обем води до висока цена на единица. Причината е фиксираната работа. Програмирането, настройката, настройката на инструментите и проверката на първата част отнемат едно и също време, независимо дали работата е от една или сто части. Разпределете тази фиксирана цена върху една част и броят на единица е болезнен. Разпределете я върху сто части и броят спада рязко.
Мога ли да намаля разходите, без да променям дизайна?
Да, по няколко начина. Увеличете размера на партидата. Само това намалява разходите за единица продукция. Изберете различна фабрика за машинна обработка. Някои цехове са специализирани в работа с малък обем и предлагат по-ниски почасови ставки за малки задачи. Използвайте материал с близка до чиста форма. Отливките, изковките или екструдираните прътови заготовки намаляват количеството материал, което машината трябва да отстрани. По-малкото машинно време означава по-ниски разходи.
Кой е най-ефективният метод за намаляване на разходите?
Разхлабете некритичните допуски. Внедряването на това не струва нищо. Без промяна в дизайна. Без промяна на материалите. Без нови инструменти.
Колко мога да спестя, като оптимизирам траекториите на инструментите?
Обикновено от десет до двадесет процента. Точният брой зависи от сложността на детайла. Един прост блок с няколко отвора има малко място за оптимизация на траекторията. Сложна матрица с дълбоки джобове и тесни ъгли има значително място. Спестяванията идват от намалено рязане с въздух, по-малко смени на инструменти и по-интелигентни стратегии за груба обработка.
Is 5-ос винаги по-добре?
Не. Триосните машини имат по-ниски почасови ставки. Често с тридесет до петдесет процента по-ниски. Триосната фреза е по-проста. Тя използва по-малко енергия. Операторите са по-често срещани и следователно по-евтини на час.
Петосният режим добавя стойност за специфични ситуации. Детали с подрязвания. Характеристики под сложни ъгли. Дълбоки кухини, където дължината на инструмента се превръща в проблем. Ако геометрията на детайла не изисква тези възможности, 5-осният режим е просто по-скъп начин за извършване на триосен процес. Хората трябва да използват петосен режим само когато формата го изисква. В противен случай, придържайте се към триосен режим и запазете офертата по-ниска.







