
За всеки, който работи в индустрията за шприцване, настройката на машините е ежедневна задача. Но правилното настройване на всяка машина – независимо дали сте опитен ветеран или нов чирак – винаги е истинско предизвикателство. Защо? Защото материалите, температурата на формата, състоянието на машината, инструменталната екипировка и дори средата в работилницата имат различни изисквания. Квалифициран продукт и висока ефективност са крайните цели на настройката. Това е, което ще разгледаме тук, като тези цели са наше ръководство.
Инжекционно формоване Проверки на машини
1. Капацитет на изстрелите
Проверете това директно на машината. Табелката с данни обикновено показва максималния обем на впръскване. Ако няма табелка с данни, настройте обема на впръскване на максимум, пуснете пълна доза, изхвърлете стопилката и я претеглете. Това е действителният максимален капацитет на впръскване на вашата машина.
Забележка: Капацитетът на впръскване варира в зависимост от плътността на материала – някои материали са по-плътни от други.
2. Цялостност на уплътнението на винта и възвратния клапан
Доброто уплътнение между винта и възвратния клапан е от съществено значение за стабилни параметри на процеса.
Как да проверите:
След монтиране на матрицата, изпълнете един нормален полуавтоматичен цикъл. Когато започне охлаждането, превключете на ръчен режим. Пластифицирайте отново, докато шнекът се напълни, след което инжектирайте ръчно. Наблюдавайте позицията на шнека. Освободете налягането при инжектиране и вижте дали шнекът се връща обратно. Ако се връща обратно, уплътнението е добро, а шнекът и възвратният клапан са в ред.
За по-голяма точност можете да използвате стоманена плоча вместо матрица. Просто притиснете дюзата към плочата, инжектирайте ръчно и проверете за пружиниране. Също така се уверете, че няма изтичане на стопилка от дюзата.
Ако винтът не се връща назад, възвратният клапан вероятно е дефектен и трябва да бъде проверен и ремонтиран.
3. Тест за инжекционно налягане
Подготовка: Поставете сензор за налягане върху стоманена плоча, с алуминиева плоча върху сензора. Притиснете дюзата към алуминиевата плоча.
Процедура: Настройте налягането на впръскване на машината, както следва, като впръсквате три пъти на всяко ниво:
- 10 бара (3x)
- 50 бара (3x)
- 90 бара (3x)
- 130 бара (3 пъти) — тествайте по-често, ако използвате редовно този диапазон на налягане
- 150 бара (3x)
Проверявайте всеки път дали действителното налягане, показано на манометъра, съответства на зададеното налягане. Записвайте всичко.
Ако отклонението надвишава 5%, показаната стойност на машината се нуждае от корекция или оборудването се нуждае от сервизно обслужване.
4. Тест за температура на топене
Температурните тестове се разделят на два вида:
- Температура на сушене (бункер)
Използвайте температурна сонда, за да измерите над и под бункера. Това е лесно и повечето сушилни вече я показват. (Ако имате нужда от повече подробности, оставете съобщение - с удоволствие ще ги обсъдим.)
- Температура на стопилката при инжектиране
Това е по-сложно. Машината показва 4–5 температурни зони, но докато работи, не можете лесно да проверите дали тези показания са точни – най-вече се доверявате на дисплея. Проверката от трета страна е трудна.
Един груб метод: издърпайте инжекционния блок, продухвайте стопилката и незабавно проверете екструдирания материал. Сравнете това показание с настройката за температурата на първата зона. Ако разликата е повече от около 10%, показанията на температурата на машината вероятно са неправилни – сменете термодвойката или я калибрирайте отново.
Измерване на вътрешен Температурата на топене е още по-трудна. Ще трябва да разглобите шнека и дюзата, след което да вкарате сонда дълбоко в цевта с помощта на приспособление.
Въпреки това, изключителната прецизност тук не винаги е критична - по-голямата част от топлината всъщност идва от срязването на шнека, а не само от нагревателите на цевта.
Внимание: При по-стари машини, нагревателните ленти могат да превишат значително температурата по време на повишаване на температурата. Това може да обезцвети (пожълтее/изгори) материала локално. Това често се случва, когато нагревателите, термодвойките или контролните платки са заменени с несъответстващи, некалибрирани части от различни партиди, което води до лоша температурна константа.
Поддръжка на форми
Съществуват много видове форми: едноплощни, двуплощни, странично издърпващи се форми и други. Крайният избор на форма в крайна сметка се определя от самия продукт.
Една добра матрица прави работата ни лесна. Лошо проектираната матрица, от друга страна, може да причини безкрайни главоболия. Но в крайна сметка перфектното решение обикновено се свежда до комуникация или модификация на матрицата.
Правилната поддръжка на мухъла е от съществено значение - и това е нещо, което можем да контролираме. Затова трябва да го правим възможно най-добре.
След производство
След като производството приключи, не забравяйте да:
- Използвайте въздушен пистолет, за да издухате водата или охлаждащата течност във формата.
- Затворете отворите с тапи, за да предотвратите попадането на ръжда или чужди материали по време на съхранение.
- Нанесете масло против ръжда върху повърхността на матрицата, за да предотвратите корозия на повърхността.
- Съхранявайте формата върху подходяща стойка за форми – никога директно на пода.
Бележка за безопасност: Винаги бъдете внимателни, когато местите калъпи. Безопасността и здравето са на първо място – те са основата на прехраната. Ако нещо ви се струва опасно (или дори потенциално опасно), обърнете внимание и подобрете ситуацията.
Вътрешна поддръжка на плесени
По време на производството във формата може да се натрупа много газ и отломки. С течение на времето това може да повлияе на плавното движение на изхвърлящите щифтове и вложки, както и на вентилацията. Може също да причини черни петна по частите, а в тежки случаи дори да заклещи изхвърлящите щифтове.
Поради тази причина всеки компонент трябва да бъде разглобен и почистен преди и след всеки производствен цикъл.
Мазнината и остатъците по ежекторните щифтове и вложки могат да бъдат упорити и трудни за премахване. Най-ефективният метод, който открих досега, е използването на шкурка.
Не съм попадал на почистващ препарат, който бързо да премахва този вид упорито масло. Силните киселини биха могли да свършат работа, но изпаренията са неприятни - нашите техници по обработка на мухъл не могат да ги понасят, така че все още предпочитат шкурка. Освен това, химическите почистващи препарати са трудни за правилно изхвърляне и могат да ви донесат проблеми с екологичните регулатори.
Поддръжка на Контролери за температура на матриците (термолатори за вода/масло)
Контролерът на температурата на формата (термолатор) е отговорен за разсейването на топлината от формата по време на производството. Настройката на температурата се определя както от външния вид на детайла, така и от ефективността на цикъла, така че контролерът на температурата на формата играе ключова роля.
Проверка на температурата
Температурата трябва да се проверява с термометър за проточна вода. Монтирайте термометъра както на входа, така и на изхода на матрицата. Това ви позволява да следите напълно както температурното състояние, така и дебита.
За да проверите поведението на потока, прикрепете прозрачен маркуч към изхода. Това ви позволява да видите дали потокът е турбулентен или ламинарен:
- Турбулентно течение— ясно се вижда как водата се движи и смесва.
- Ламинарен поток— водата изглежда неподвижна или се движи плавно, без да се смесва.
Това, от което се нуждае матрицата, е турбулентен поток . Ламинарният поток не може ефективно да отвежда топлината от матрицата.
Охлаждащ среден
Изборът на охлаждаща среда е от голямо значение:
| Среден | Макс. Температура |
| Чиста вода | 100 ° C (212 ° F) |
| Вода с резервоар под налягане | 120 ° C (248 ° F) |
| Олио | 180 ° C (356 ° F) |
Имайте предвид: по тръбопроводите винаги се губи известна топлина, така че действителната температура във формата може да е малко по-ниска от зададената температура.
Ключови параметри на процеса на шприцване
1. Температура на цевта
Пластмасата може да се инжектира във формата само когато е в разтопено състояние. Цевта се нагрява от нагревателни ленти, които предават топлина на пластмасата вътре, за да я разтопят. В зависимост от дължината на цевта могат да бъдат монтирани няколко нагревателни ленти и температурата на всяка зона трябва да се настройва индивидуално според обработвания материал. Тези зададени температури в крайна сметка влияят на действителната температура на стопилката. Освен това, срязването, генерирано от въртенето на шнека, също оказва значително влияние върху температурата на стопилката. Препоръчителни температури на стопилката могат да бъдат получени от доставчика на материала.
2. Температура на плесента
Шприцването е процес на топлопренос — стопилката постепенно се охлажда във формата. Температурата на формата се задава от регулатора на температурата на формата (термолатор), който циркулира топлоносител, като вода или масло. Обикновено водата се използва за температури на формата под 100°C, докато маслото се използва за по-високи температури. В някои случаи могат да се използват и електрически нагревателни пръти. Някои машини за шприцване позволяват директно управление на тези температурни единици за формата от контролния панел. Препоръчителните температури на формата могат да бъдат получени от доставчика на материала.
3. Скорост на инжектиране
Скоростта на инжектиране се отнася до линейната скорост, с която шнекът избутва пластмасовата стопилка във формата.
Скоростта на инжектиране трябва да бъде възможно най-висока, като се гарантира, че стопилката остава разтопена, докато кухината се запълни. След като матрицата се напълни, инжектирането приключва.
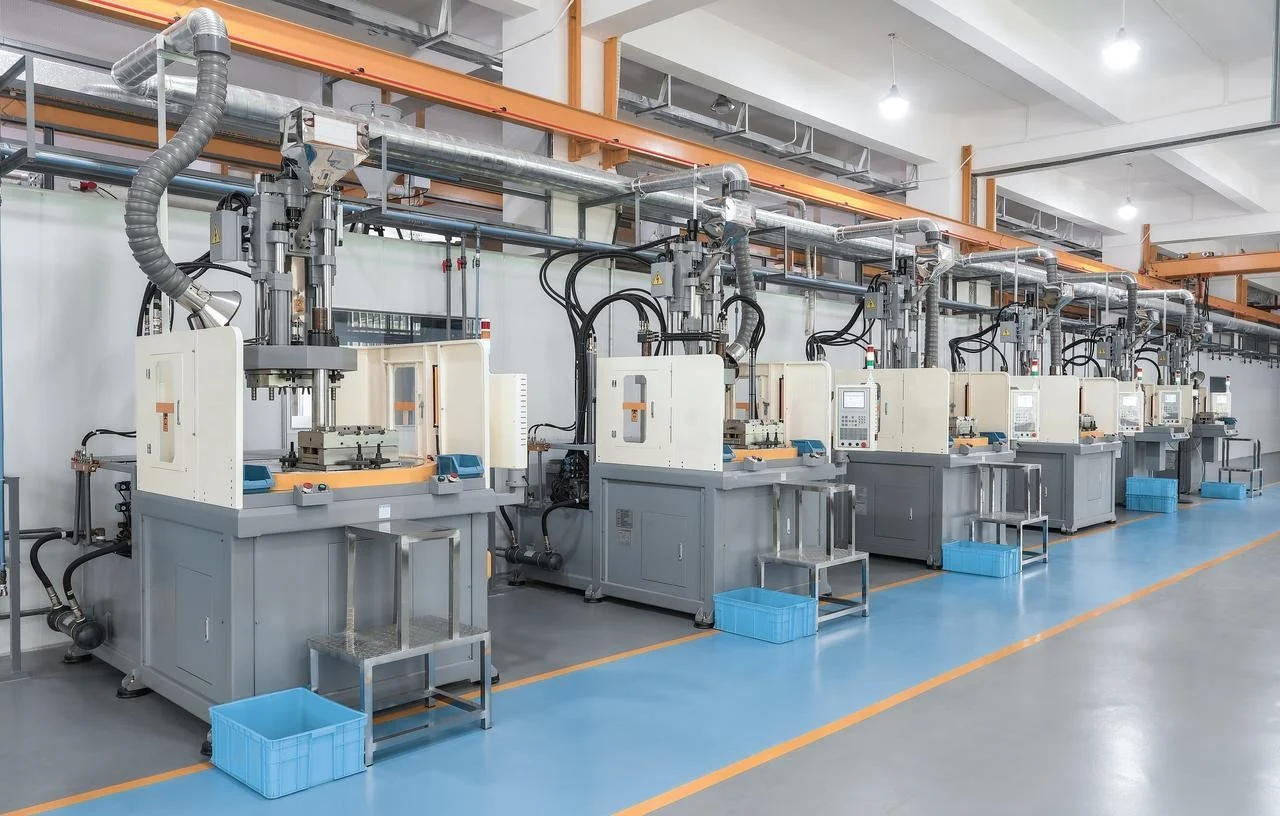
4. Налягане на впръскване
Налягането на инжектиране е налягането, прилагано към стопилката на върха на шнека, за да се поддържа зададената скорост на инжектиране. Ако вискозитетът на пластмасата се увеличи, силата (или налягането), необходима за поддържане на зададената скорост, също се увеличава. Следователно, поддържането на постоянна скорост по време на инжектиране е много важно. За надежден процес машината винаги трябва да има достатъчно налично налягане. Може да се използва тест за спад на налягането, за да се оптимизира налягането на инжектиране.
5. Налягане при опаковане
Опаковането е първият подетап от фазата на компенсация. След като матрицата се напълни по време на шприцването, трябва да се опали допълнително пластмаса, за да се компенсира последващото свиване. Налягането, приложено върху стопилката на този етап, се нарича опаковащо налягане. Опаковащото налягане е един от най-важните параметри за определяне на свиването и размерите на детайлите.
6. Време за опаковане
Времето за опаковане е продължителността, за която се прилага налягане за опаковане. Тестването за замръзване на затвора може да се използва за получаване на данни за оптимизиране на времето за опаковане.
7. Задържане на налягане
Задържащото налягане е вторият подетап на фазата на компенсация. Това е налягането, прилагано върху стопилката, за да се гарантира, че стопилката нито препълва кухината, нито изтича обратно от нея. Теоретично, по време на този етап не се наблюдава пластично течение, докато затворът не замръзне.
8. Време на задържане
Времето на задържане е продължителността, за която се прилага налягане на задържане. Тестването за замръзване на затвора може да се използва и за оптимизиране на времето на задържане.
9. Скорост на винта
Скоростта на шнека се отнася до скоростта на въртене на шнека по време на пластификация (възстановяване на шнека). Като цяло, кристалните материали изискват по-високи скорости на шнека от аморфните материали. Понастоящем няма зряла технология за директно оптимизиране на скоростта на шнека. Обикновено се използват косвени методи, като например измерване на температурата на стопилката и проверка за изгорели или неразтопени частици в стопилката.
10. Обратно налягане
Обратното налягане е налягането, прилагано зад шнека по време на пластификацията, за да се насърчи равномерното топене и да се отстранят летливите вещества. Понастоящем няма и зряла технология за оптимизиране на обратното налягане.
11. Време за охлаждане
Времето за охлаждане е периодът, през който матрицата остава затворена, докато пластмасата се охлади до температурата на изхвърляне. След края на етапа на охлаждане, матрицата се отваря и детайлът се изхвърля. Зададеното време за охлаждане обаче не е действителното време за охлаждане. Охлаждането започва веднага щом стопилката докосне повърхността на матрицата. Следователно, действителното време за охлаждане е равно на: време за инжектиране (време за пълнене) + зададено време за пълнене + зададено време за задържане + зададено време за охлаждане. Времето за охлаждане може да се оптимизира и с помощта на проектирани експерименти.
12. Размер на кадъра (Измерване)
Размерът на впръскването е известен още като дозиране. Нулевата позиция на шнека е, когато той е в самата предна част на цилиндъра. Докато шнекът се движи назад, той натрупва разтопена пластмаса. Зададеното разстояние, което шнекът изминава назад, се нарича размер на впръскването. Размерът на впръскването се изразява в линейно разстояние или обем. Размерът на впръскването може да се изчисли въз основа на общото тегло на инжектирането и плътността на стопилката. Тъй като обаче плътността на стопилката зависи от температурата, която е трудно да се измери точно, изчисленият размер на впръскването обикновено е само приблизителен. Размерът на впръскването трябва да се коригира и по време на пълнене и задържане въз основа на действителната възглавница.
13. Трансферна позиция (точка на превключване)
Точката, в която фазата на инжектиране превключва към фазата на компенсация, се нарича точка на прехвърляне. Когато това превключване се задейства от позицията на шнека, то се нарича позиция на прехвърляне или точка на превключване. Превключването може да се задейства и от време, хидравлично налягане или външен сигнал. Теоретично, формата трябва да е 100% запълнена със стопилката в позицията на прехвърляне. На практика обаче формата често е запълнена до малко под 100%, преди да започне фазата на компенсация.
Други параметри (по-малко критични)
Следните параметри не е необходимо да се коригират толкова често, колкото 13-те параметъра по-горе, нито пък оказват съществено влияние върху качеството на продукта.
Разстояние за декомпресия или засмукване
Тъй като възстановяването с винт (пластификация) се извършва под обратно налягане, стопилката в предната част на винта се компресира и има вътрешно налягане. По време на възстановяването с винт, формованата част и каналът все още са вътре във формата. След като формата се отвори, леятникът се отделя от дюзата, налягането в стопилката се освобождава и стопилката може да изтече от дюзата. Следователно, когато възстановяването с винт приключи, шнекът трябва да се придвижи назад на кратко допълнително разстояние, за да облекчи вътрешното налягане. Това разстояние се нарича разстояние на декомпресия или разстояние на обратно засмукване. Обикновено това разстояние е кратко (по-малко от 10 мм). Твърде голямото обратно засмукване може да причини повърхностни дефекти на детайла.
Скорост на опаковане
Скоростта на опаковане е линейната скорост на шнека по време на фазата на компенсация. При някои машини за шприцване това е само опционален параметър.
Final Забележка
Ако погледнете контролния панел на съвременна машина за шприцване, може да се почувствате объркани от броя на различните параметри и опции. Машините често имат множество екрани за наблюдение, за да проследяват качеството на продукта и ефективността на производството. Производителите на машини понякога включват и ненужни функции за управление. Например, някои машини предлагат десет етапа на избор на налягане за фазите на опаковане и задържане. В повечето систематични разработки на процеси за шприцване, два етапа на налягане би трябвало да са достатъчни. В някои случаи обаче – за да компенсират конструктивните недостатъци в детайла или матрицата – технологичните инженери може да се наложи да използват многоетапни процеси.
Заключение
Пътят на машинната настройка може да изглежда като просто завъртане на винтове и регулиране на параметри, но в действителност това е задълбочен разговор с материали, оборудване, форми и околната среда. Всяка машина има своя собствена индивидуалност. Всеки материал се държи различно. Само чрез непрекъснато наблюдение, записване и обобщаване можете да станете наистина владеещи този разговор.
За NOBLE
Ето кои сме ние. Цех за прецизна CNC обработка . Ние се фокусираме върху качеството и постоянството. Това е основата.
Тази статия е за шприцване. Но истинската ни експертиза е различна. Ние извършваме CNC обработка. Фрезоване . Струговане . Изработваме по поръчка части от метал и пластмаса. Широка гама от материали.
Нашите сертификати са важни:
ISO 9001:2015 — Системи за управление на качеството. Базови положения.
ISO 13485:2016 — Управление на качеството на медицинските изделия. По-строго. По-голяма проследимост.
Това не са значки. Те означават, че контролираме процесите си. Проследяваме всичко. Непрекъснато се усъвършенстваме. Медицинска работа. Автомобилна работа. Обща промишленост. За всичко това важат едни и същи стандарти.
Ето е нашето убеждение. Доброто производство следва същите правила, които сме изложили тук. Познавайте машината си. Контролирайте променливите си. Никога не спирайте да преследвате по-добро качество.
Често задавани въпроси
Колко често трябва да проверявам уплътнението на възвратния клапан?
Проверявайте го, когато сменяте материали. Проверявайте го, ако процесът започне да се отклонява. Вижте теглото на детайлите – ако подскача, това е знак. Много техници правят тест за уплътнение по време на смяна на матрицата. Открийте го, преди да произведе лоши части, а не след това.
Защо температурата на топене не съответства на настройките за температура на цевта?
Случват се две неща. Първо, настройките на цилиндъра са само част от историята. Винтът срязва пластмасата, докато се върти, и това добавя истинска топлина. Второ, хардуерът може да ви лъже. Старите машини с несъответстващи нагревателни ленти или лоши термодвойки дават неверни показания. Използвайте сонда, за да измерите действителната температура на стопилката. Това ще ви каже какво наистина се случва.
Мога ли да използвам вода за температури на матрицата над 100°C?
Не. Водата кипи при 100°C при атмосферно налягане. Ако ви е необходима по-висока температура, имате две възможности. Система с вода под налягане повишава точката на кипене. Или преминавате към масло. Маслените системи работят до 180°C. Това е стандарт за приложения с висока температура.
Как да предотвратя ръжда от мухъл по време на съхранение?
Продухайте всеки охлаждащ канал със сгъстен въздух. След това запушете отворите. Намажете всички открити повърхности с масло против ръжда - кухина, сърцевина, монтажни плочи. Никога не поставяйте матрицата на пода. Използвайте стелаж. Поддържайте я суха. Ръждата започва в момента, в който спрете да обръщате внимание.







