
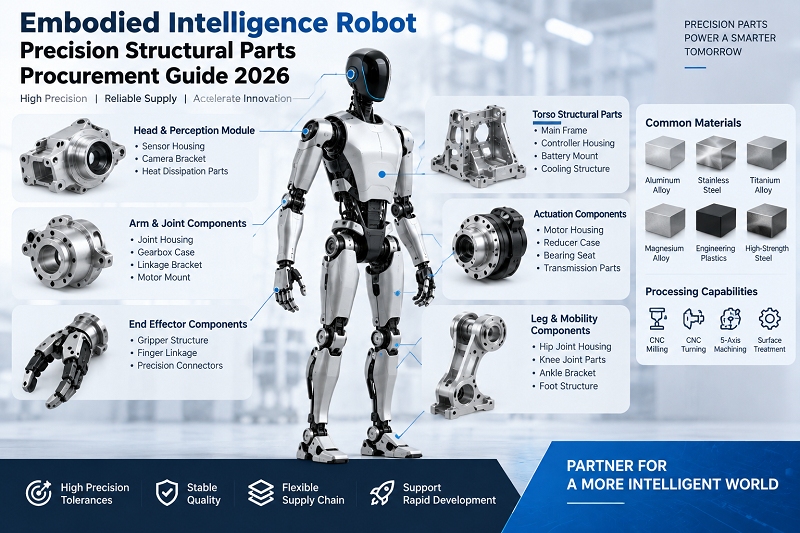
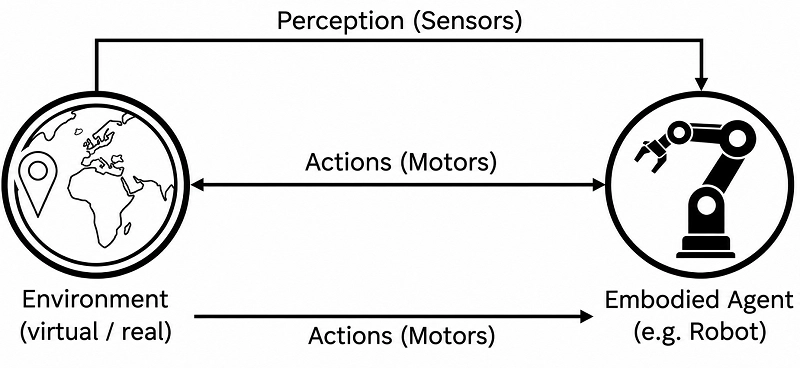
In onlangse jare, met deurbrake in KI-tegnologieë soos groot taalmodelle, het 'n nuwe vorm van intelligensie geleidelik in ons sig gekom: beliggaamde intelligensie-robotte. Anders as virtuele intelligensie soos ChatGPT en DeepSeek, is dit tasbare, aanraakbare en waarneembare entiteite. Hulle kan nie net daaglikse gesprekke voer nie, maar ook voorwerpe vasgryp om fabrieksdoeltreffendheid te verbeter. Dit beteken egter ook dat die onderdele wat vir beliggaamde intelligensie-robotte benodig word, baie hoë standaarde in beide materiaalkeuse en verwerkingstegnologie benodig. Dit het baie twyfel en bekommernisse by ingenieurs en verkrygingspersoneel veroorsaak. Hierdie gids sal al u vrae omvattend beantwoord.
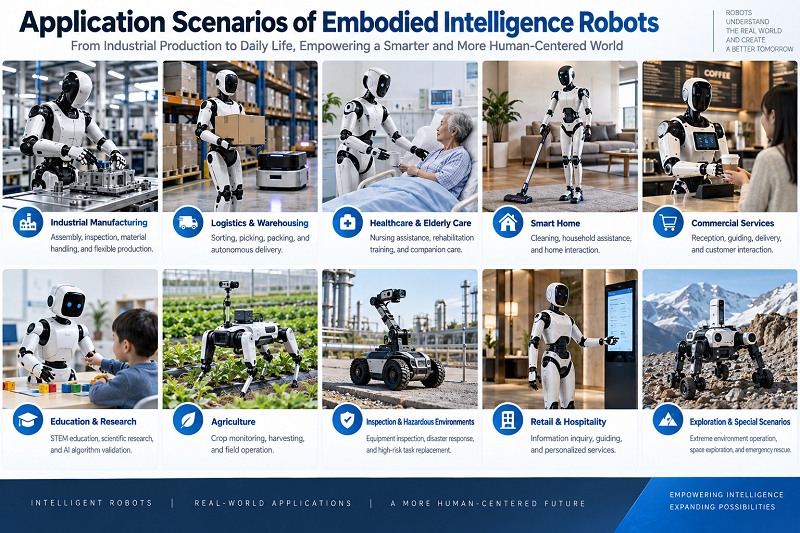
1. Wat is die toepassingscenario's van Beliggaamde Intelligensie-robotte?
Soos groot taalmodelle aanhou om te itereer en op te gradeer, brei die toepassingsgrense van beliggaamde intelligensie-robotte voortdurend uit. Van donker fabrieke tot slim kantore en intelligente kliëntediens word deurbrake in gesegmenteerde velde gemaak. In die mediese veld, benewens die bystand van da Vinci-chirurgiese robotte, het baie pasiëntoordragrobotte en eksoskeletrehabilitasierobotte ook bygekom. In hoëtegnologievelde is hulle ook teenwoordig, soos robotte wat bevele in die lugvaart stuur en intelligente bestuur in die motorbedryf. Die toepassingsgebied bly uitbrei.

2. Wat is die kernuitdagings in die verkryging van strukturele onderdele vir beliggaamde intelligensie-robotte?
Die bewerking van presisie-strukturele onderdele vir beliggaamde intelligensie-robotte staar verskeie unieke uitdagings in die gesig wat verkrygingsbesluite en verskaffersondersoek direk beïnvloed.
2.1 Vinnige O&O-iterasie en gereelde veranderinge aan tekeningweergawes.
Die bedryf is steeds in 'n vinnige iterasiefase. Raamhersienings en aktuatoroptimalisering is amper die norm. Verskaffers moet die vermoë hê om klein hoeveelhede met verskeie weergawes parallel te lewer.
2.2 Komplekse samestellingsverhoudings en uiters lae toleransie vir kritieke dimensies.
'n Enkele bakraam kan gelyktydig monteergate, lokaliseringsgate, laersitplekke, pasoppervlakke en sensormonteringsoppervlakke hê. Enige afwyking van die gatposisie kan monteringsprobleme vir die hele masjien veroorsaak.
2.3 Moeilike Vervormingsbeheer vir Dunwandige Onderdele.
Om gewig te verminder, het aktuatorbehuisings en handvaardige strukturele dele dikwels wanddiktes van slegs 1-3 mm. Hulle is geneig om te kromtrek tydens sny. Soos terugvoer uit die bedryf toon, is die moeilikheid om aan hardewareprestasie-aanwysers te voldoen onder die uitgangspunt van beperkte toerustinggewig een van die praktiese struikelblokke vir scenario-implementering.
2.4 Gebrek aan Verenigde Bedryfstandaarde.
Soos Jiao Jichao van UBTECH gesê het, het grootskaalse massaproduksie van robotte nie eenvormige proses- en inspeksiestandaarde nie. Dit beteken of 'n verskaffer se gehaltebeheerstelsel volledig is, bepaal direk die konsekwentheid van gelewerde onderdele.
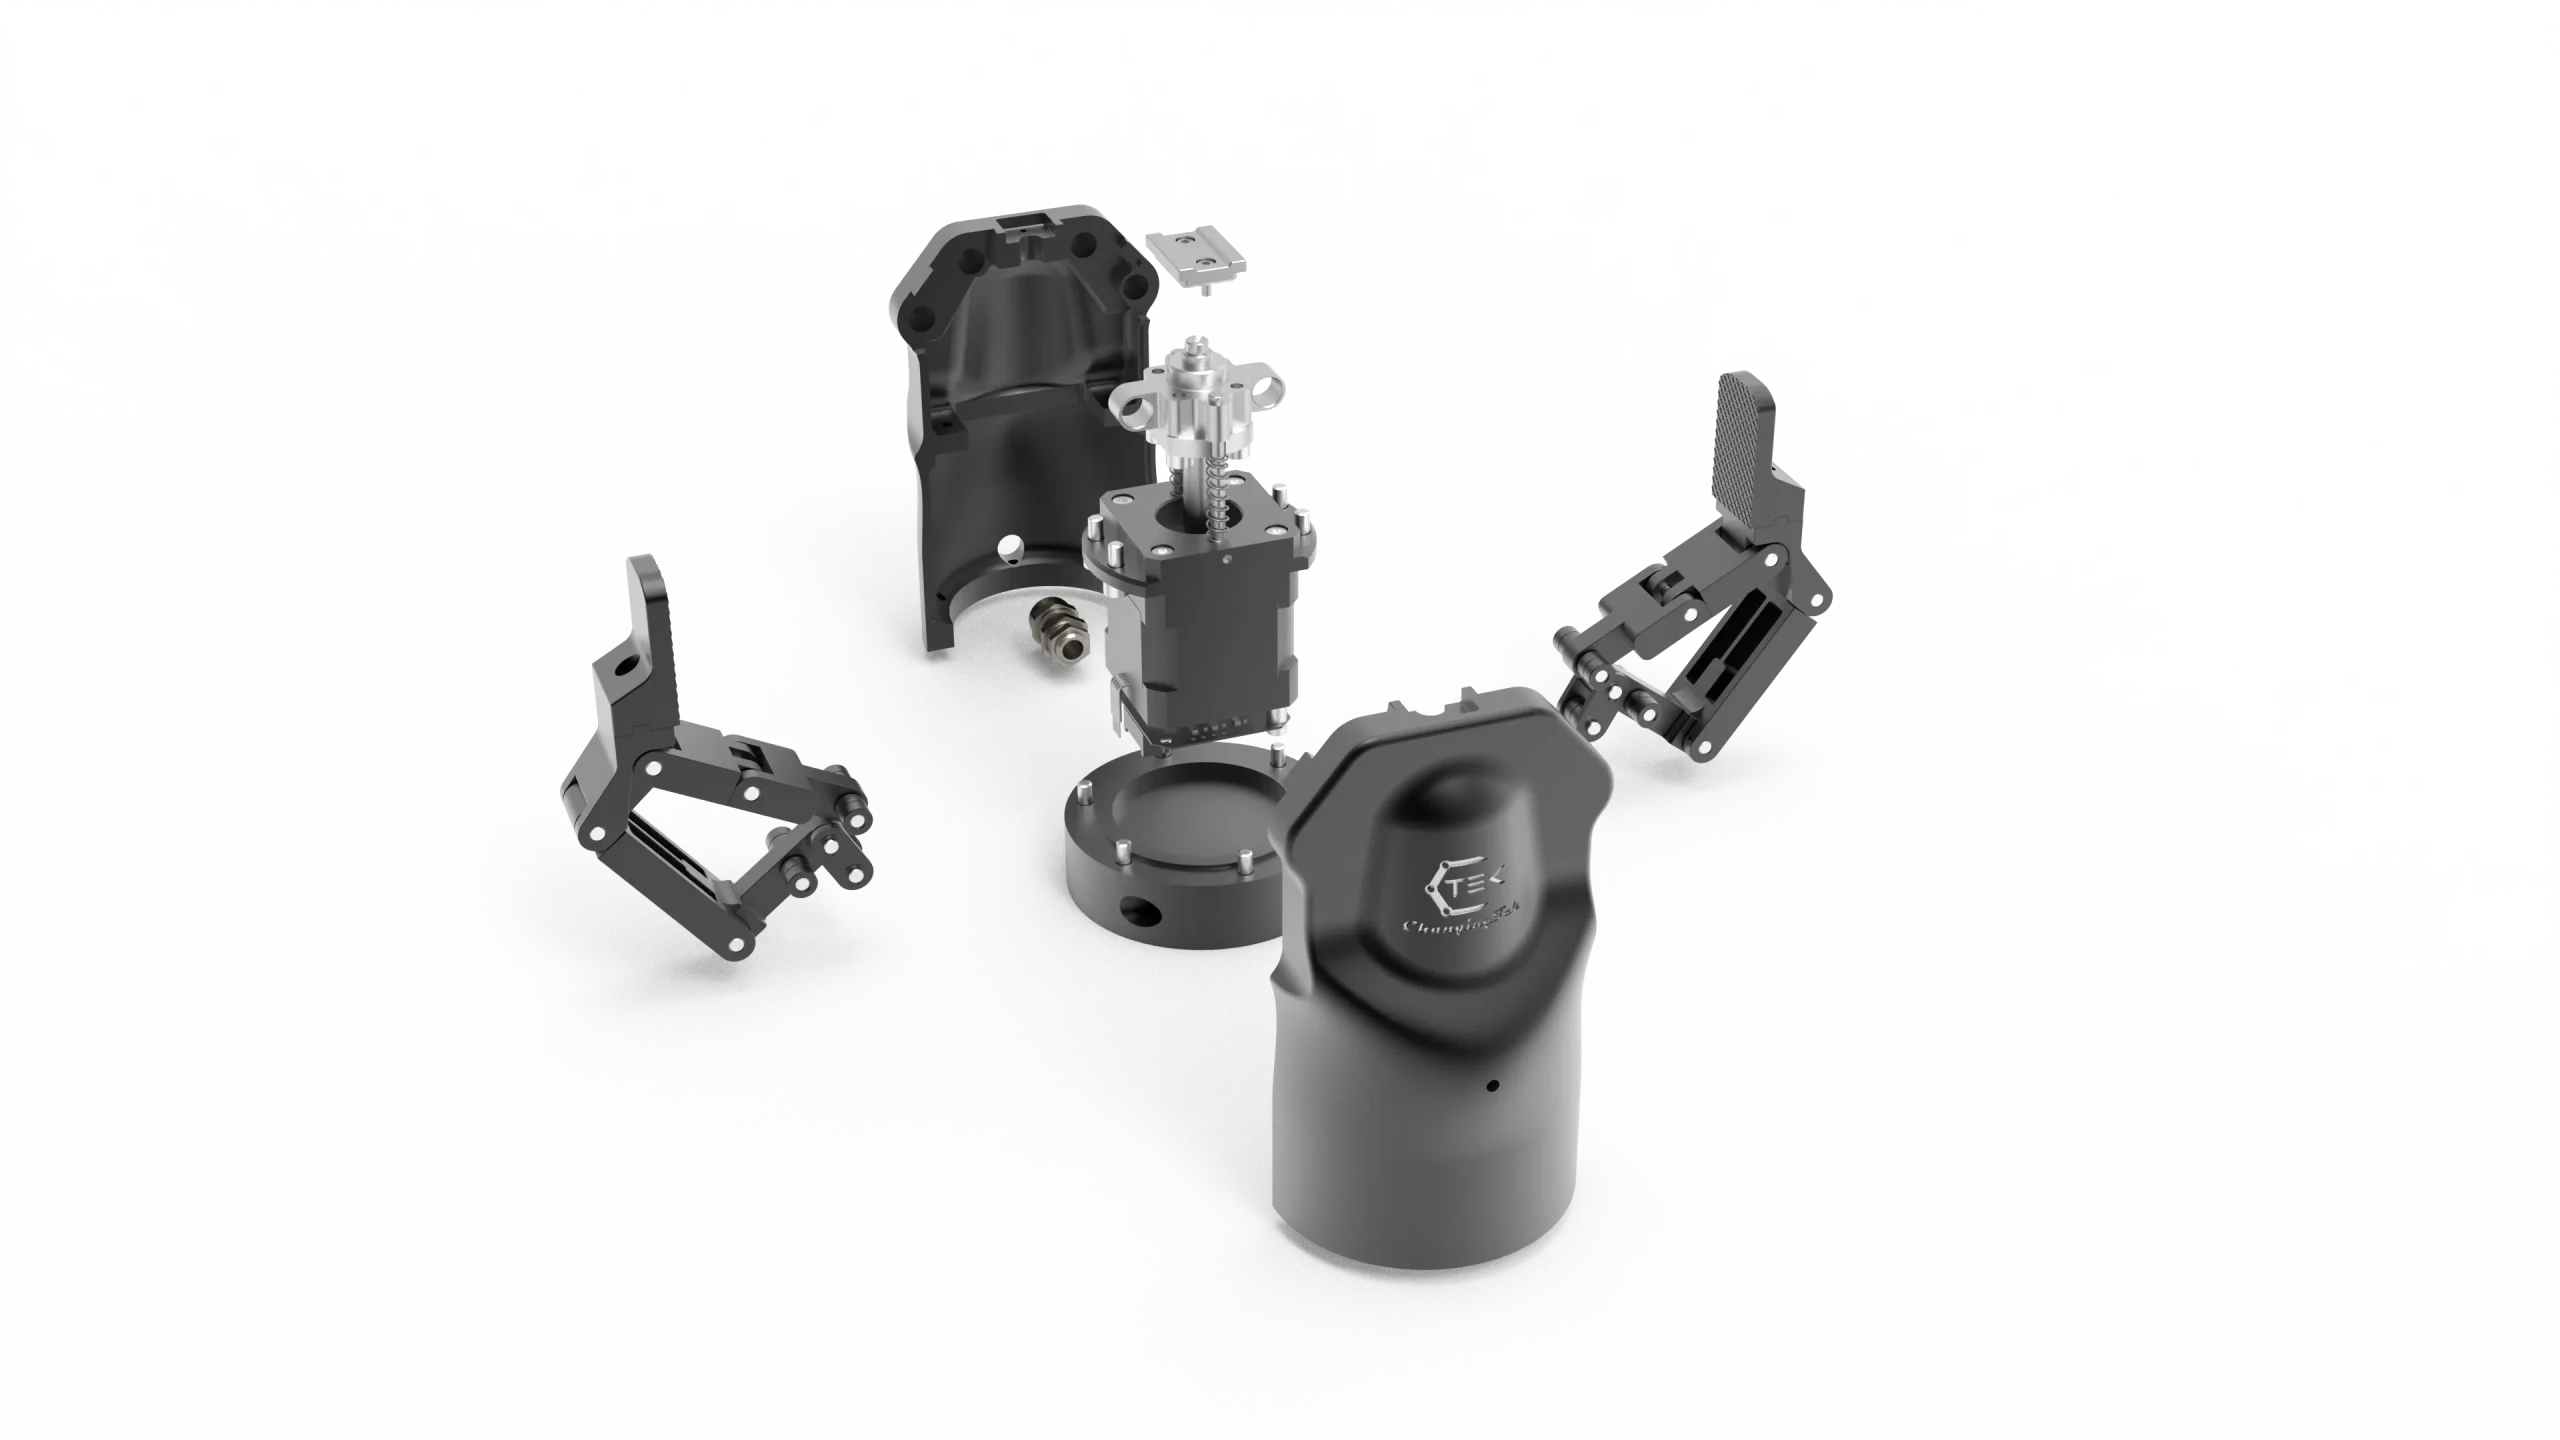
3. Waarvoor word die algemeen gebruikte materiale gebruik Beliggaamde Intelligensie Robot Presisie Strukturele Onderdele?
Materiaalkeuse bepaal direk die meganiese eienskappe, gewig, bewerkingsmoeilikheid en koste van strukturele onderdele. Algemeen gebruikte materiale vir beliggaamde intelligensie-robotstrukturele onderdele dek vier hoofkategorieë: ligte legerings, hoësterkte-staal, ingenieursplastiek en saamgestelde materiale. Die tabel hieronder vergelyk die kernkenmerke en toepaslike scenario's van elke materiaal.
| Materiaal kategorie | Tipiese grade | Digtheid (g / cm³) | Treksterkte (MPa) | Kernvoordele | tipiese Aansoeke |
| 6-Reeks Aluminiumlegering | 6061-T6, 6063-T5 | 2.7 | 310 | Liggewig, maklik om te masjineer, anodiseerbaar, matige koste | Liggaamsrame, gewrigshuise, motorhuise |
| 7-Reeks Aluminiumlegering | 7075-T6, 7050-T7451 | 2.81 | 570 | Hoë sterkte, hoë hardheid, moegheidsbestand | Draerhakies, verbindingsstukke, reduksiebehuisings |
| Hoësterkte Taai Aluminiumlegering | Nuwe pasgemaakte allooie | ~ 2.75 | ≥ 380 | Gebalanseerde sterkte en taaiheid, hoë moegheidssterkte | Gesamentlike hakies, syswaairame en ander kritieke lasdraende onderdele |
| Titanium Alloy | TC4 (Ti-6Al-4V) | 4.43 | 950 | Uiters hoë spesifieke sterkte, korrosiebestand, bioversoenbaar | Mediese robotte, gewrigsverbindings, hoë-end behendige hande |
| Vleklose staal | 304/316, 17-4PH | 7.93 | 520-1100 | Hoë sterkte, korrosiebestand, slytbestand, maklik om te sweis | Asdele, bevestigingsmiddels, sensorhakies |
| koper allooi | Messing H62, Berilliumkoper C17200 | 8.5-8.9 | 240-1200 | Goeie elektriese en termiese geleidingsvermoë, slytasiebestand, nie-magneties | Motorkomponente, geleidende sleepringe, hitteafvoere |
| Ingenieursplastiek | PEEK, POM, PA66+GF | 1.3-1.4 | 90-150 | Liggewig, selfsmerende, isolerende, skokabsorberend | Behendige handvingerpunte, ratte, dekoratiewe onderdele vir die behuising |
| Koolstofvesel saamgestelde | CFRP (T700/T800) | 1.5-1.6 | ≥ 1500 | Uiters hoë spesifieke sterkte, moegheidsbestand, goeie demping | Robotarmskakels, beenskakels |
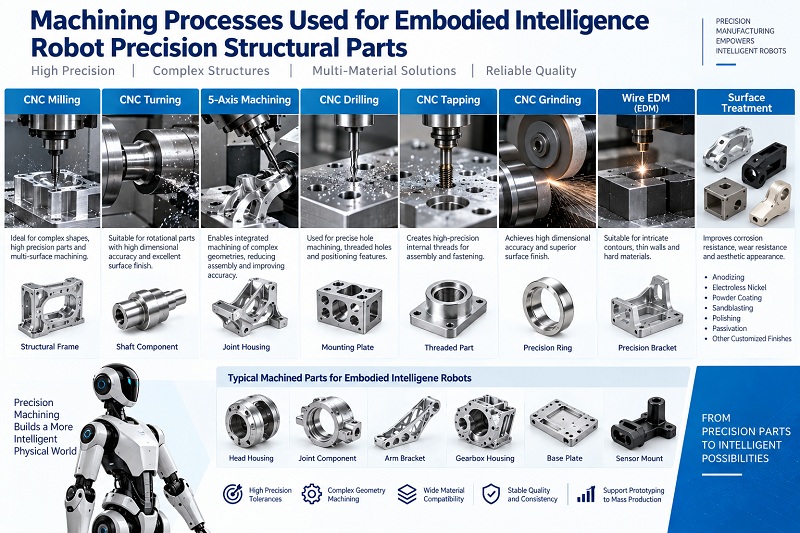
4. Hoe om die bewerkingsprosesse te kies wat gebruik word vir beliggaamde intelligensie-robot-presisie-strukturele onderdele?
Die keuse van die masjineringsproses beïnvloed direk die presisie, oppervlakkwaliteit, koste en afleweringsiklus van onderdele. Die prosesse betrokke by beliggaamde intelligensie-robot-presisie-strukturele onderdele is uiteenlopend. Hulle moet omvattend gekies word op grond van onderdeelkompleksiteit, bondelgrootte, presisievereistes en materiaaleienskappe.
4.1 Vergelyking van Kernbewerkingsprosesse
| Proses tipe | Proses Kenmerke | Presisie Reeks | Geskikte Bondelgrootte | Tipiese Toepassingsonderdele |
| 3-as CNC freeswerk | Veelsydig, laer koste, geskik vir plat oppervlaktes en eenvoudige holtes | ±0.02~0.05mm | 1-500-stukke | Eenvoudige hakies, plate, flense |
| 5-as CNC freeswerk | Multi-oppervlakbewerking in een opstelling, hoë geometriese akkuraatheid, geskik vir komplekse oppervlaktes | ±0.005~0.02mm | 1-1000-stukke | Gewrigshuise, onreëlmatige geboë dele, waaiers |
| CNC Draai | Doeltreffende bewerking van roterende dele, hoë interne/eksterne konsentrisiteit | ±0.005~0.02mm | 10-5000-stukke | Skagte, moue, flense, geskroefde dele |
| Frees-Draai Komposiet | Draai + frees in een stap, verminderde opstelfoute, hoë doeltreffendheid | ±0.005~0.01mm | 50-5000-stukke | Komplekse skagte, klepliggame, verbindings |
| Vakuum gietstuk + CNC-afwerking | Komplekse strukture gevorm in een stuk, hoë materiaalbenutting (85%+), meganiese eienskappe naby aan smeedstukke | Gieting ±0.05mm, afwerking ±0.01mm | 100-10000-stukke | Liggaamsrame, beenstrukturele dele, gewrigshuise |
| Presisie maal | Ultrahoë presisie en oppervlakkwaliteit; Ra kan onder 0.02μm bereik | ±0.001~0.005mm | Soos benodig | Laersitplekke, pasvlakke, seëlvlakke |
| EDM/Draadsny | Kan superharde materiale, komplekse holtes en nou gleuwe bewerk; geen snykrag nie | ±0.005~0.01mm | 1-100-stukke | Vorms, karbieddele, onreëlmatige gate |
| 3D Printing | Geen vorm nodig nie, vinnige validering, hoë geometriese vryheid | ±0.1~0.3mm | 1-10 stuks (vir validering) | Konsepvalideringsprototipes, funksionele prototipes, toebehore |
4.2 Besluitnemingsraamwerk vir Proseseleksie
Wanneer die prosesplan met verskaffers bepaal word, word verkrygingspartye aangeraai om volgens die volgende logika te evalueer:
Stap 1: Verduidelik die belangrikste eienskappe van die onderdeel: presisievereistes, materiaal, kompleksiteit, bondelgrootte en voorkomsvereistes.
Stap 2: Lys 2-3 haalbare prosesopsies. Vra verskaffers om kwotasies, levertye en verwagte opbrengste vir elkeen te verskaf.
Stap 3: Evalueer lewensikluskoste omvattend. Kyk nie net na die masjineringsfooi per stuk nie, maar oorweeg ook die afskrywing van vormkoste, naverwerkingskoste, opbrengsverlies, herbewerkingskoste en weergawe-oorskakelingskoste. Vir klein hoeveelhede is CNC gewoonlik beter. Vir medium hoeveelhede bied spuitgietwerk + afwerking beter waarde. Vir groot hoeveelhede kan spuitgietwerk of smeewerk + masjinering oorweeg word.
Stap 4: Bevestig die verskaffer se prosesvolledigheid. Strukturele onderdele vereis dikwels verskeie proseskombinasies, soos draai + frees + slyp + oppervlakbehandeling. Of die verskaffer dit in een stop kan voltooi, beïnvloed direk afleweringsiklusse en kwaliteitsbestuursdoeltreffendheid.
NOBLE Smart Manufacturing gebruik CNC as sy kern interne proses, insluitend CNC-boor en -tap, freesdraai, presisiegravering en -sny. Dit integreer ook volledige stroomop- en stroomaf vervaardigingsbronne, soos verskeie vinnige en produksievorms, SLA- en SLS-3D-drukwerk, en verskeie oppervlakbehandelingsprosesse. Dit bied kliënte eenstopdiens.
5. Watter soort oppervlakbehandeling word gebruik vir Embodied Intelligence Robot Precision Structurele Onderdele?
Oppervlakbehandeling beïnvloed direk slytasieweerstand, korrosiebestandheid en paspresisie. Verskillende funksionele areas vereis gesoneerde behandeling.
5.1 Anodisering
Die algemeenste vir aluminiumlegerings. Filmdikte 5-15μm, hardheid 200-300HV. Geskik vir voorkomsoppervlakke en algemene monteringsoppervlakke. Ongeveer 50% van die oksiedfilm groei uitwaarts. Presisiegate benodig 0.01-0.03 mm kompensasie.
5.2 Harde Anodisering
Filmdikte 50-100μm, hardheid 300-500HV. Slytasiebestandheid 10-20 keer verbeter. Geskik vir die lokalisering van oppervlaktes, laerpassings en hoëfrekwensie-wrywingsareas. Benodig 0.02-0.05 mm toelaag.
5.3 Sandgestraalde Anodisering
Voeg sandstraal by voor anodisering om 'n mat tekstuur te skep. Geskik vir oppervlakke met 'n hoë voorkoms. Sandstraalkorrel is tipies 120-220 maas.
5.4 Passivering
Hoofsaaklik vir vlekvrye staal. Verwyder vry yster van die oppervlak. Filmdikte is slegs 'n paar nanometer. Verander nie afmetings nie. Geskik vir presisie-monteringsoppervlakke en ontsmettingsbestande areas.
5.5 Vernikkeling
Elektrolose nikkelplatering het goeie eenvormigheid. Filmdikte 5-25μm. Na hittebehandeling kan die hardheid bo HV1000 bereik. Geskik vir penne, mikroratte en hoëfrekwensie-bewegingsverbindings. Beskermende plaatdikte moet gereserveer word.
5.6 Verduistering
Chemiese oksidasie vir staaloppervlakke. Filmdikte 1-3μm. Geskik vir interne strukturele dele en oppervlaktes wat nie lyk nie. Beperkte korrosiebestandheid.
5.7 Beginsels vir Gesoneerde Behandeling:
- Voorkomsoppervlakke: Sandblaas of standaard anodisering
- Monteringsoppervlakke: Standaard anodisering of passivering; vermy oormatige filmdikte
- Oppervlaktes lokaliseer: Harde anodisering of nikkelplatering
- Isolerende oppervlaktes: Handhaaf isolasie, plaaslike maskeringsbeskerming
Kernbeginsels: Funksie eerste, dimensionele kompensasie, gesoneerde bestuur, hermeting van kritieke dimensies na behandeling.
6. Wat is die belangrikste kritieke dimensies van beliggaamde intelligensie-robotpresisie-strukturele onderdele?
Sleuteldimensies bepaal direk die resultate van funksionele toetsing en montering. Dit sluit hoofsaaklik in: die posisionele akkuraatheid en gatdiametertoleransie van die installasiegate en posisioneringsgate, die koaksialiteit en rondheid van die laerposisie, die platheid en loodregheid van die sensor se installasie-oppervlak, die platheid van die kontakoppervlak, die ruimtelike afmetings van die draadboomvermydingsposisie, die eenvormigheid van die wanddikte van die liggewiggroef, sowel as die kwalifikasie van die gatafstand en die draadgang- en stopmeter.
In die presisiebewerking van mediese toestelle kan die buitenste deursnee-toleransie binne ±0.005 mm beheer word, die koaksialiteitsfout is < 0.01 mm, en die oppervlakruheid Ra is < 0.4 μm. Die presisievereistes vir robotstrukturele komponente wissel volgens onderdeel, maar die toleransies van sleutel-oorlappingsoppervlaktes moet gewoonlik binne ±0.01 mm beheer word.
7. Wat is die inspeksie- en afleweringsstandaarde wat vereis word vir Embodied Intelligence Robot Precision Structurele Onderdele?
Die vasstelling van duidelike inspeksie- en afleweringsstandaarde is nie net nodig vir gehalteversekering nie, maar ook die grondslag vir die vermindering van geskille tussen vraag- en aanbodkante en die verbetering van kommunikasie-doeltreffendheid.
7.1 Inspeksietoerusting en Vermoëvereistes
Die kerninspeksietoerusting en -vermoëns wat 'n verskaffer moet hê, sluit in:
| Inspeksie-item | Hoof Toerusting | Presisievereistes | Beskrywing |
| Volledige Dimensie Inspeksie | Koördinaatmeetmasjien (CMM) | Metingsonsekerheid ≤0.002mm | Eerste artikel moet volledige dimensie-inspeksie hê; bondelmonsternemingsverhouding ≥5% |
| Geometriese Toleransie-inspeksie | CMM, rondheidstoetser, silindrisiteitstoetser | Rondheid ≤0.0005mm | Konsentrisiteit, rondheid, silindrisiteit, platheid, ens. |
| Oppervlakkige skurfheid | Ruheidtoetser, witlig-interferometer | Ra-resolusie 0.001μm | Kritieke pasoppervlakke en voorkomsoppervlakke moet geïnspekteer word |
| Hardheidstoetsing | Rockwell/Vickers hardheidstoetser | Voldoen aan GB/T 230 standaard | Verifieer hittebehandelingseffek en materiaaltoestand |
| Voorkoms Inspeksie | Visuele, stereomikroskoop | Per-limiet monsters | Krake, skrape, vervorming, verkleuring, ens. |
| Materiaal samestelling analise | Spektrometer (PMI) | Voldoen aan materiaalgraadstandaarde | Materiaalsertifikate vir elke grondstofbondel; kritieke onderdele kan gemonster word |
| Draad inspeksie | Draad gaan/nie gaan nie-meters, draad meetinstrument | 6H/6g graad presisie | Propmeters vir interne skroefdraad, ringmeters vir eksterne skroefdraad |
8. Wat is die bewerkingsvermoëns wat benodig word vir 'n beliggaamde intelligensie-robot se presisie-strukturele onderdeel?
5-as CNC bewerking vermoë:
Besit ondervinding in die verwerking van komplekse geboë oppervlaktes, veelvuldige-gat posisies en dunwandige onderdele, in staat om veelvlak-snywerk in 'n enkele klem te voltooi.
Vinnige reaksievermoë:
Dit kan aanpas by veranderinge in tekenweergawes tydens die O&O-fase en die afleweringsritme handhaaf onder die toestande van klein bondels en veelvuldige weergawes wat parallel loop.
Kwaliteitstelsel en naspeurbaarheidsvermoë:
Elke onderdeel kan teruggevoer word na die bondel grondstowwe, verwerkingstoerusting en prosesparameters.
Vir robotonderdele wat in mediese toepassings betrokke is, is die ISO 13485-stelsel 'n noodsaaklike drempel.
Die vermoë om monteerstandaarde te verenig:
Dit kan die raamonderdele, verbindingsmodules, sensorhakies en eindeffektoronderdele op 'n gekoördineerde wyse verwerk, die monteerstandaarde verenig en die ophoping van toleransies tussen verskillende verskaffers verminder.
9. Hoe kan jy geskikte onderdele vir jou robot vind?
Die eerste stap: Verduidelik die spesifikasies van die onderdele. Bepaal die materiaal, presisievereistes, hoeveelheid en oppervlakbehandelingsmetode. Berei die 3D-model en 2D-tekeninge voor.
Stap 2: Beoordeel die verskaffer se vermoëns. Die belangrikste punte om na te kyk is vier: of dit kerntoerusting soos vyf-as CNC het; Is daar enige verwerkingservaring in die robotika- of mediese bedryf. Of dit kwaliteitstelsel-sertifisering soos ISO 13485 geslaag het; Kan 'n eenstopdiens van verwerking tot oppervlakbehandeling verskaf word?
Stap 3: Bevestig aflewering en naspeurbaarheid. Versoek die verskaffer om 'n toetsverslag te verskaf om te bevestig dat die sleutelafmetings gekwalifiseerd is. Elke onderdeel moet naspeurbaar wees na die bondel grondstowwe en prosesparameters.
Stap 4: Toets eers monsterproduksie, dan massaproduksie. Verifieer die monteerverhouding en akkuraatheid deur middel van kleinskaalse proefproduksie. Plaas slegs grootmaatbestellings nadat bevestig is dat daar geen foute is nie.
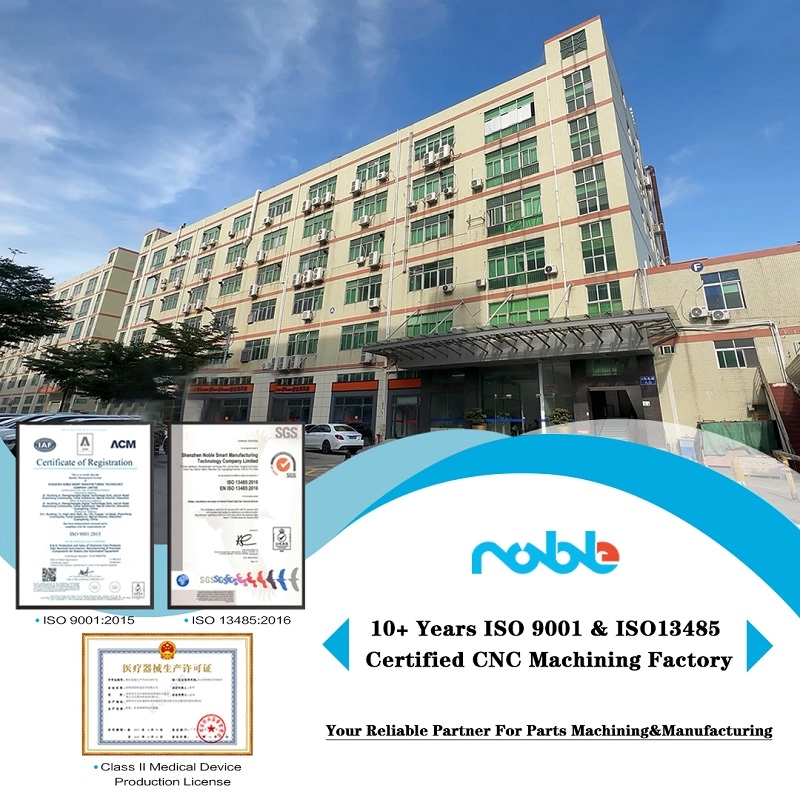
10. Waarom NOBLE as u verskaffer kies?
Noble is 'n Sino-Britse gesamentlike onderneming met 14 jaar se ontwikkelingsgeskiedenis. Ons is volledig toegerus met volledige masjinerings- en inspeksiefasiliteite, en het ryk ervaring in oorsese markte om vinnig op verskeie kliëntevereistes te reageer.
Ons besit verskeie 5-as CNC-masjiene om hoë-presisie en komplekse onderdele in massaproduksie te verwerk. Ons ervare ingenieurspan kan tekeninge optimaliseer vir beter vervaardigbaarheid. Ons is gesertifiseer met ISO9001 en ISO13485 kwaliteitsbestuurstelsels. Alle onderdele word vervaardig in 'n veilige en skoon werkswinkel met volle naspeurbaarheid.
Ons gebruik CMM, outomatiese 2.5D-visiemeetmasjiene, hoogtemeters en ander presisie-inspeksietoerusting om te verseker dat elke afgelewerde onderdeel aan kwaliteitsvereistes voldoen. Ons volwasse na-verkope span is vertroud met die invoer- en uitvoer-doeanebeleide van verskillende lande, wat u help om goedere so gou as moontlik te ontvang en u projekvordering te bespoedig.
Gereelde vrae van Beliggaamde Intelligensie Robot
1. Watter materiale word algemeen gebruik vir beliggaamde intelligensie-robotstrukturele onderdele?
Hoofsaaklik 6061/7075 aluminiumlegering, 304 /17-4PH vlekvrye staal, PEEK, PI, en ander ingenieursplastiek. Ons kan die materiaal kies volgens u vereistes vir gewig, sterkte, korrosiebestandheid en biokompatibiliteit.
2. Watter kwaliteitsertifikate het u fabriek vir robot-presisieonderdele?
Ons het ISO9001 algemene kwaliteitsbestuurstelsel en ISO13485 mediese kwaliteitstelsel sertifisering. Alle onderdele kan volle produksie naspeurbaarheid bereik, geskik vir rehabilitasierobot en mediese beliggaamde robotprojekte.
3. Kan julle komplekse hoë-presisie komponente vir beliggaamde robotte verwerk? Watter toerusting het julle?
Ja. Ons het verskeie 5-as CNC-masjiene. Ons kwaliteitskontrole-laboratorium is toegerus met 'n CMM, 'n outomatiese 2.5D-visiemeetmasjien, 'n ruheidtoetser en ander inspeksietoerusting om streng GD&T-toleransies te waarborg.
4. Watter ondersteuning kan u ingenieurspan tydens die tekenfase bied?
Ons ervare ingenieurs sal u tekeninge hersien en DFM (Ontwerp vir Vervaardigbaarheid) voorstelle maak. Ons help om die ontwerp te optimaliseer om vervaardigingskoste te verminder en produksie-opbrengs te verbeter.
5. Wat van aflewering en doeane-ondersteuning vir oorsese bestellings?
Ons het ryk oorsese projekervaring. Ons volwasse span is vertroud met doeanebeleide van verskillende lande. Ons kan help met dokumente om die levertyd te verkort en u projekvordering te versnel.





