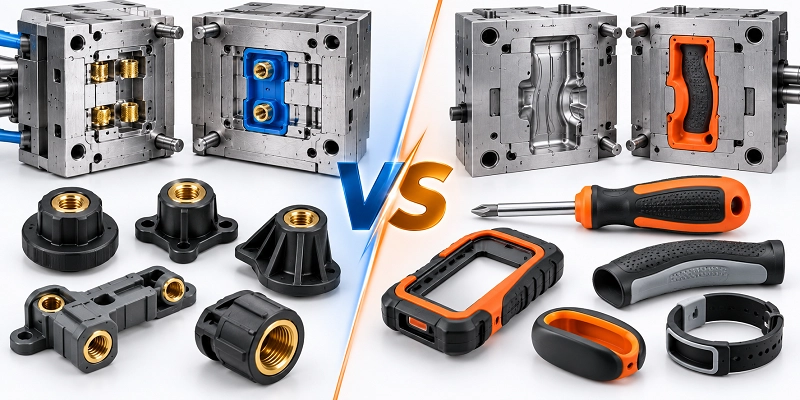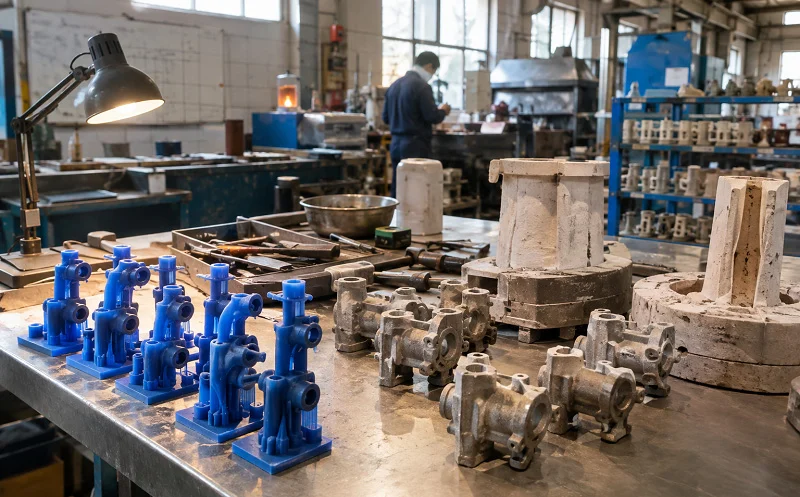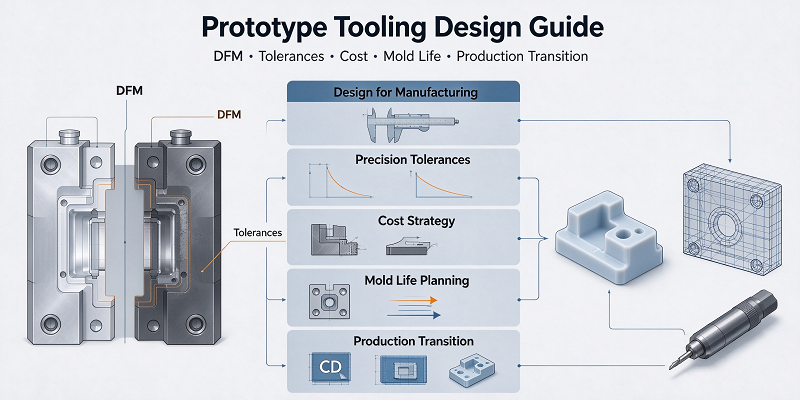
Prototipe-vorms dien as 'n belangrike brug tussen produkontwikkeling en volskaalse produksie.
Dit stel ingenieurs in staat om produkprestasie te toets voordat verteenwoordigende onderdele vervaardig word, ontwerpprobleme te identifiseer en vervaardigingshaalbaarheid te verifieer voordat hulle in duur produksiemiddele belê.
Die gereedskapontwerp wat vir prototipe-gereedskap benodig word, beïnvloed direk faktore soos onderdeelkwaliteit, dimensionele akkuraatheid en vervaardigingskoste.
Swak ontwerpte prototiperingsgereedskap kan probleme veroorsaak soos moeilike ontvorming, inkonsekwente afmetings en flikkering.
'n Behoorlik ontwerpte prototipe-gereedskap moet produksievereistes soos die geometrie van die onderdeel, gereedskapmateriaal, produksiehoeveelheid en toleransie in ag neem.
Hierdie gids verduidelik die belangrikste oorwegings vir prototipe-vormontwerp en demonstreer hoe vervaardigers koste, spoed, presisie, vormleeftyd en produksieskaalbaarheid kan balanseer.
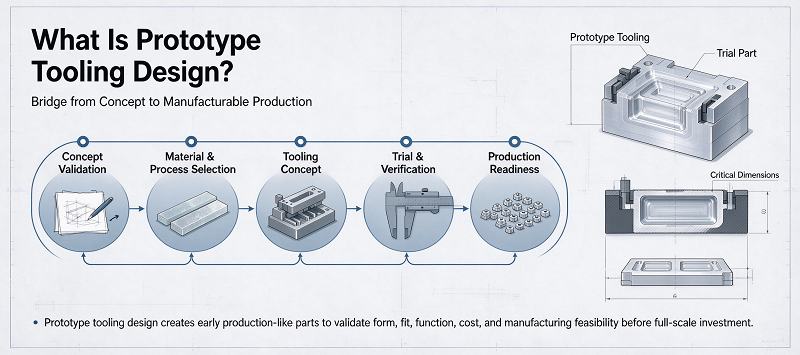
Wat is Prototipe gereedskap Ontwerp?
Prototipe-vormontwerp is die ingenieursproses om vorms, matryse, insetsels, malle en ander gereedskap te ontwikkel vir die vervaardiging van prototipes of kleinskaalse produksieonderdele.
Prototipe-gereedskap fokus op korter afleweringstye, laer aanvanklike belegging, makliker wysiging en voldoende duursaamheid vir toetsing of beperkte produksie. Daarom fokus die prototipe-gereedskap op buigsaamheid.
Byvoorbeeld, 'n prototipe inspuitvorm kan aluminium in plaas van verharde gereedskapstaal gebruik.
Komplekse outomatiese skuifvingers kan vervang word deur handmatige invoeging. Die verkoelingstelsel kan vereenvoudig word, en die standaard vormbasis kan die volledig aangepaste struktuur vervang. Hierdie metodes kan die koste van vorms en vervaardigingstyd verminder.
Vereenvoudigde gereedskap moet egter steeds basiese ingenieursbeginsels volg. Die tekenhoek, wanddikte, krimptempo, poortposisie, uitwerpposisie, oppervlakvereistes, vormskeidingslyn en dimensionele toleransie sal alles die finale prototipe beïnvloed. Daarom hang die gepaste ontwerp af van die doel van die prototipe.
Die vorm wat gebruik word vir die vervaardiging van 20 visuele monsters en die prototipe-instrument vir die vervaardiging van 5 000 funksionele komponente vereis baie verskillende ontwerpstrategieë.
Voordat die vormontwerp begin, moet ingenieurs die verwagte produksiehoeveelheid, prototipemateriaal, funksionele vereistes, dimensionele toleransies, voorkomsvereistes, verwagte gereedskapslewe, vereiste afleweringstyd, toekomstige produksieprosesse en verwagte ontwerpveranderinge bepaal. Deur hierdie vereistes vroegtydig te definieer, kan vervaardigers oorontwerp vermy word terwyl verseker word dat die prototipe-gereedskap betekenisvolle ingenieursresultate lewer.
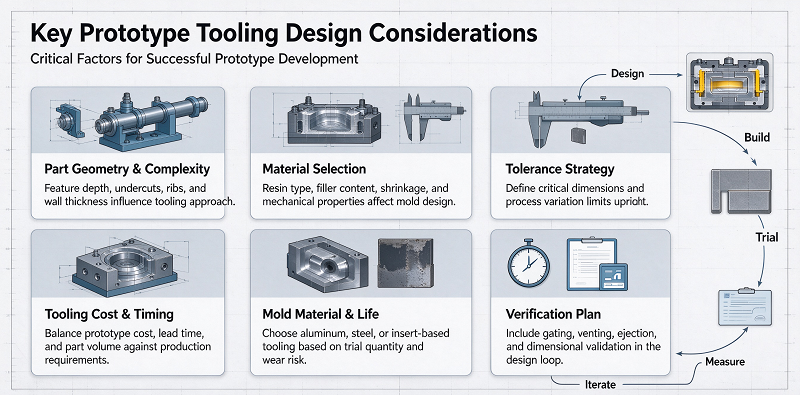
Belangrike oorwegings vir die ontwerp van prototipe-gereedskap
Prototipe-vormontwerp behels verskeie ingenieursbesluite wat direk koste, kwaliteit en vervaardigingsdoeltreffendheid beïnvloed.
Die geometrie van die onderdeel, die materiaal van die vorm en die struktuur van die vorm is die drie belangrikste faktore.
Onderdeelgeometrie en Vervaardigbaarheid
Die geometrie van die onderdele het 'n beduidende impak op die kompleksiteit van die prototipe-vorm.
Eenvoudige komponente met 'n direkte vormopeningsrigting word gewoonlik vinniger en teen 'n laer koste vervaardig.
Onderdele met diep holtes, kerwe, interne drade, sygate, komplekse uitstekende ribbes, dun wande of onreëlmatige oppervlaktes benodig gewoonlik meer komplekse vormstrukture.
Sommige kenmerke kan vereenvoudig word sonder om funksionele toetsing te beïnvloed. Die strekhoek is veral belangrik in gevormde komponente.
Indien daar nie genoeg ventilasie tydens die inspuitproses is nie, kan die gevormde dele aan die holte of kern vassit.
Dit kan lei tot skrape, vervormings, dimensionele probleme of skimmelskade. Die wanddikte moet ook in ag geneem word.
Groot variasies in wanddikte kan lei tot ongelyke afkoeling, krimping, insakkingsmerke, kromtrekking en interne spanning. Waar moontlik, moet ingenieurs 'n relatief eenvormige wanddikte handhaaf.
Die keuse van die regte prototipe-gereedskapmateriaal
Die materiaal van die prototipe-vorm beïnvloed die verwerkingspoed, vormkoste, dimensionele stabiliteit, oppervlakafwerking, hitte-oordrag en vormleeftyd.
Aluminium is een van die mees gebruikte materiale vir die maak van prototipe-vorms.
Die uitstekende bewerkbaarheid daarvan stel vervaardigers in staat om vormholtes vinniger te produseer as baie gereedskapstaal.
Aluminium bied ook goeie termiese geleidingsvermoë, wat kan help om verkoelingsprestasie in spuitgietwerk te verbeter.
Om hierdie redes is aluminiumvorms gewoonlik geskik vir: Kleinvolume-spuitgietwerk, Ingenieursverifikasie, Produkontwikkeling, die produksie van brûe, Ontwerpverifikasie, Kort produksiesiklusse.
Aluminium is egter sagter as tradisionele gietstaal.
Wanneer slypmateriale soos glasgevulde plastiek vervaardig word of wanneer grootskaalse produksie benodig word, kan dit vinniger verslyt.
Voorgeharde staalsoorte soos P20 bied groter slytasieweerstand en duursaamheid. Hulle word gewoonlik oorweeg wanneer prototipe-gereedskap hoër hoeveelhede moet ondersteun, hoër materiale benodig, hoër vormdruk moet hê, of langer produksielopies moet hê.
Vormstruktuur, hekke, verkoeling en uitwerping
Die struktuur van die prototipe-vorm moet so eenvoudig as moontlik gehou word terwyl betroubare onderdele steeds vervaardig kan word.
Enkelholte-vorms word tipies vir prototipe-vorms gebruik omdat hulle minder verwerking benodig, makliker is om te wysig en die aanvanklike vormkoste verminder.
Wanneer die produksievolume toeneem, kan vorms met verskeie holtes aantreklik word, maar hulle vereis groter beheer oor holtebalans, loperontwerp, vulgedrag en dimensionele konsekwentheid.
Die ontwerp van die hek is nog 'n belangrike oorweging.
Die posisie van die hek beïnvloed die manier waarop gesmelte materiaal die vormholte binnedring en vul.
'n Onvanpaste posisie van die hek kan lei tot sweislyne, lugvalle, oormatige druk, onvolledige vulling, vloeimerke of voorkomsprobleme.
Die verkoelingstelsel kan ook die kwaliteit van die prototipe beïnvloed.
Alhoewel prototipe-vorms soms vereenvoudigde verkoelingskanale gebruik, kan onvoldoende verkoeling inkonsekwente krimping, lang siklustye, kromtrekking en dimensionele veranderinge veroorsaak.
Die uitwerpstelsel moet ook noukeurig beplan word.
Die boonste pen moet in 'n voldoende stewige area geplaas word om die boonste penkrag te weerstaan sonder om ooglopende merke of vervorming te veroorsaak.
Deur die hek, verkoeling, vormstruktuur en uitwerping in ag te neem, kan vervaardigers die prototipe-vorm vereenvoudig sonder om die kwaliteit van die basiese onderdele in te boet.
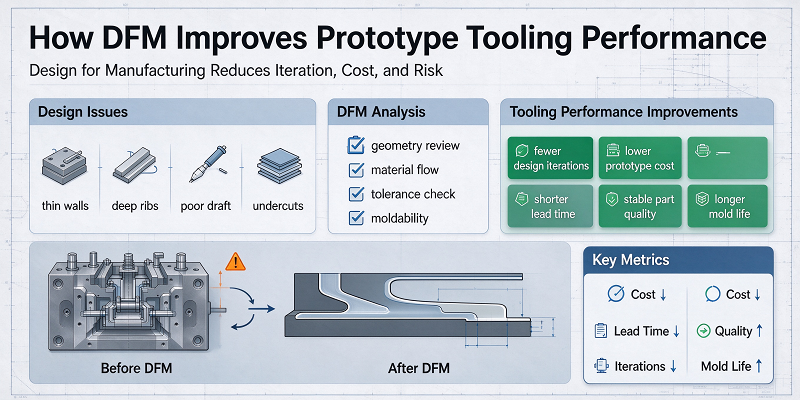
Hoe DFM die werkverrigting van prototipe-gereedskap verbeter
Vervaardigbaarheidsontwerp speel 'n belangrike rol in die ontwikkeling van prototipe-vorms.
DFM assesseer of 'n komponent effektief vervaardig kan word met behulp van die gekose gereedskap en produksieprosesse.
Die doel is om potensiële vervaardigingsprobleme te identifiseer voor die produksie van gereedskap.
Vir prototipe-inspuitgietwerk, beoordeel DFM-oorsigte tipies: wanddikte, uitwerppenposisie, materiaalkrimping, oppervlakafwerking, vormvloei, kritieke afmetings. Die CAD-model mag korrek lyk, maar die werklike gevormde onderdeel kan moeilik word om uit te spuit.
Deur die toepaslike tekenhoeveelheid in die DFM-stadium te verhoog, kan probleme voor vormverwerking uitskakel.
Diep holtes mag langer snygereedskap benodig, wat kan lei tot verhoogde vibrasie, verminderde snyspoed en langer verwerkingstyd.
'n Baie klein binnehoekradius vereis kleiner gereedskap, wat ook die vervaardigingstyd sal verhoog.
In baie gevalle kan klein ontwerpwysigings CNC-bewerking vereenvoudig sonder om die funksionaliteit van die onderdele te beïnvloed.
Toleransievereistes moet ook tydens DFM geëvalueer word. Nie elke vormkenmerk vereis dieselfde vlak van presisie nie.
Die seëloppervlak, samestellingsverwysing, optiese monteeroppervlak of laerposisie mag streng dimensionele beheer vereis. Nie-funksionele buitenste oppervlaktes kan nie. Deur streng toleransies slegs op funksionele kenmerke toe te pas, help dit om verwerkings- en inspeksiekoste te verminder. Daarom moet DFM begin voordat die prototipe-vorm vervaardig word.
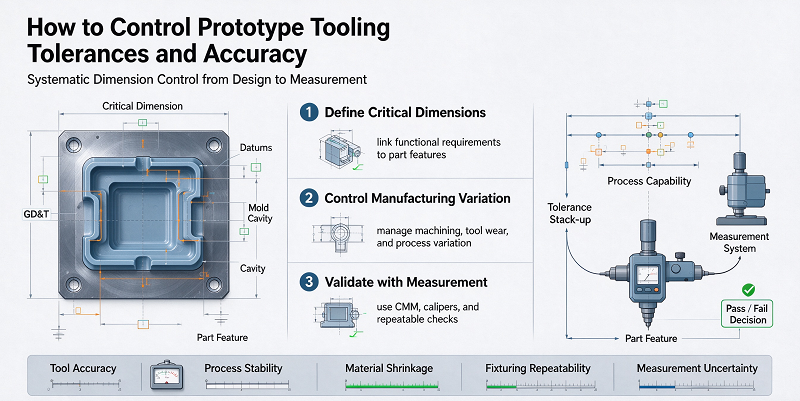
Hoe om prototipe-gereedskapstoleransies en akkuraatheid te beheer
Die prototipe-instrument moet komponente produseer wat presies genoeg is vir betekenisvolle toetsing.
Dimensionele beheer begin met CAD-modelle en ingenieurstekeninge. Dit kan die posisies van die monteerkoppelvlakgat, seëloppervlakke, laerposisies, optiese koppelvlakverwysingsoppervlakke en presisie-installasiekenmerke insluit. Vervaardigers kan dan verwerkings- en inspeksiehulpbronne fokus op areas van grootste funksionele belang.
Materiaalkrimping is nog 'n belangrike oorweging. Plastiekmateriale krimp wanneer dit afgekoel word. Die finale krimpkoers hang af van verskeie veranderlikes, insluitend die tipe polimeer, onderdeelgeometrie, wanddikte, versterkingsmateriaalinhoud, veseloriëntasie, vormtemperatuur, inspuitdruk en masjineringstoestande.
Die prototipe-vormholte moet vir hierdie gedrag kompenseer. Nadat die eerste onderdeel gevorm is, kan die vervaardiger dit inspekteer en die werklike gemete waardes met die oorspronklike CAD-model vergelyk. Klein wysigings aan die vorm kan aangebring word indien nodig. Dit is een voordeel van die prototipe-instrument.
Sommige gereedskapmateriale, veral aluminium en masineerbare staal, is gewoonlik makliker om te wysig as volledig geharde produksiegereedskap. Die toleransie van die gereedskap moet ook onderskei word van dié van die gevormde dele. As gevolg van die bekendstelling van addisionele vervaardigingsveranderinge tydens die gietproses, vereis die vormholte gewoonlik hoër presisie as die voltooide gevormde komponent.
Temperatuurbeheer beïnvloed ook dimensionele akkuraatheid. Die vormmateriaal sit uit soos die temperatuur styg, en ongelyke vormtemperature kan inkonsekwente sametrekkings in verskillende areas van die onderdeel veroorsaak. Daarom dra stabiele vormtoestande en effektiewe verkoeling direk by tot dimensionele konsekwentheid.
Die inspeksie kan die volgende toerusting insluit: remklauwe, mikron drie-koördinaat meetmasjiene en oppervlakruheid toetsers. Dan kan die meetdata van die prototipe onderdele gebruik word om produkontwerp en toekomstige produksiemiddele te optimaliseer.
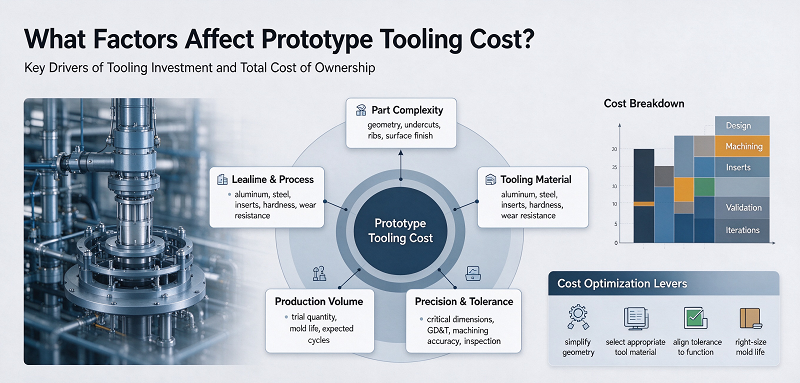
Watter faktore beïnvloed die koste van prototipe-gereedskap?
Die koste van prototipe-vorms word beïnvloed deur verskeie ingenieurs- en vervaardigingsfaktore.
Gereedskapgrootte is slegs 'n deel van die berekening.
Geometriese vorm, vormmateriaal, verwerkingsmoeilikheid, produksiehoeveelheid, toleransie, vormstruktuur en afwerkingsvereistes kan alles die finale koste aansienlik verander.
Gereedskapkompleksiteit en bewerkingsvereistes
Gereedskapkompleksiteit is een van die grootste kostedrywers in prototipe-gereedskap.
'n Eenvoudige oop- en toemaakvorm mag basiese CNC-bewerking , standaardpenne en tradisionele vormkomponente vereis.
Meer komplekse komponente mag vereis: verwisselbare insetsels, handmatige insetsels, elektriese ontladingsbewerking, veelvuldige CNC-instellings, diepgatboorwerk, presisie-slypwerk en 'n wye reeks vormbykomstighede. Elke bykomende funksie sal die ingenieurswese-, verwerkings-, monterings- en toetstyd verhoog.
Diep holtes verhoog ook verwerkingskoste omdat langer gereedskap gewoonlik benodig word. Lang snygereedskap vereis oor die algemeen stadiger verwerkingstoestande om vibrasie te verminder. 'n Kleiner binneradius kan ook die verwerkingstyd verhoog omdat 'n kleiner gereedskap minder materiaal per deurgang verwyder. Daarom kan die vereenvoudiging van hierdie funksies tydens DFM vormkoste en afleweringstye verminder.
Gereedskapmateriaal en produksiehoeveelheid
Die vormmateriaal moet ooreenstem met die vereiste produksiehoeveelheid.
Deur geharde produksiegraad-gereedskapstaal te gebruik, kan slegs 'n paar dosyn prototipe-onderdele onnodige kostes meebring.
Terselfdertyd kan die gebruik van relatief sagte vormmateriale vir duisende skuuronderdele lei tot vinnige slytasie en herstelkoste.
Aluminiumvorms bied gewoonlik 'n goeie balans tussen verwerkingspoed en duursaamheid, en word gebruik vir kleinskaalse vervaardiging.
Wanneer die produksievolume toeneem, kan staalvorms meer ekonomies word.
Daarom moet die besluit die totale koste van die projek in ag neem, nie net die aanvanklike vormprys nie.
As 'n effens duurder vorm onderhoud verminder, konsekwentheid verbeter en aan al die vereiste produksiehoeveelhede kan voldoen, kan dit meer ekonomies word.
Toleransies, Oppervlakafwerking en Sekondêre Bewerkings
Dimensionele toleransies het 'n beduidende impak op die koste van prototipe-vorms. Standaard masjineringstoleransies kan gewoonlik effektief bereik word.
Uiters streng toleransies kan stadiger snyspoed, presisie-slypwerk, elektriese ontladingsbewerking, gespesialiseerde toebehore of addisionele inspeksies vereis. Die vereistes vir oppervlakafwerking veroorsaak ook soortgelyke kosteverskille.
'n Funksionele ingenieursprototipe benodig moontlik slegs 'n standaard CNC-bewerkingsproses om te voltooi.
Sekondêre bedrywighede verhoog ook die totale koste van die projek.
Dit sluit in: draadinvoeging, installasie, elektroplatering, lasermerk, montering, nabewerking en spesiale inspeksie. 'n Praktiese kostebeheerstrategie is om slegs hoëgehalte-afwerkings en streng toleransies te gebruik waar ware funksionele of estetiese waarde verskaf word.
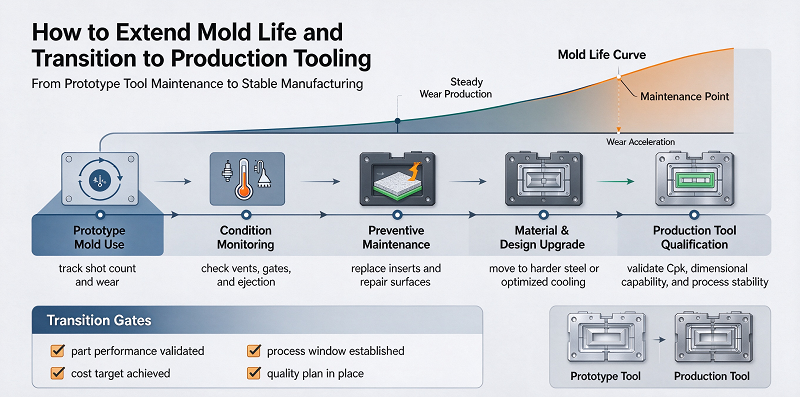
Hoe om die lewensduur van die vorm te verleng en oor te skakel na produksiegereedskap
Prototipe-gereedskap is ontwerp vir korter produksiesiklusse, maar duursaamheid bly belangrik.
Een benadering is om die gereedskapmateriaal te kies gebaseer op die verwagte hoeveelheid slytasie.
Vir relatief klein hoeveelhede kan aluminium voldoende duursaamheid bied.
Vir groter hoeveelhede of skuurmateriale kan voorafgeharde staal meer geskik wees.
Gemengde vormkonstruksie kan ook effektief wees.
Byvoorbeeld, die hoofvorm kan van aluminium gemaak wees, terwyl staalinsetsels in hoë-slytasie areas soos hekke, glyoppervlakke, skroefdraadkenmerke of smal kerne geïnstalleer word.
Hierdie metode kan die gereedskapslewe verhoog sonder dat die hele vorm van staal gemaak hoef te word.
Vervangbare inproppe is veral waardevol in die produkontwikkelingsproses.
As ingenieurs verwag dat 'n sekere kenmerk na toetsing sal verander, kan hierdie area as 'n verwyderbare insetsel ontwerp word.
Toekomstige wysigings kan bewerkstellig word deur insetsels te vervang of te verwerk in plaas daarvan om die hele vorm te herbou.
Gereedskaponderhoud kan ook die lewensduur van die prototipe-vorm beïnvloed.
Gereedskap moet gereeld geïnspekteer word vir slytasie, korrosie, beskadigde penne, geblokkeerde ventilasieopeninge, kontaminasie en oppervlakskade.
Behoorlike berging is veral belangrik vir staalvorms, aangesien vog korrosie kan veroorsaak.
Die vormingsparameters moet ook binne 'n redelike perke gehou word.
Oormatige inspuitdruk, klemkrag of vormtemperatuur sal alles slytasie versnel.
Sodra die prototipe-toets voltooi is, kan die ingenieurspan die inligting wat tydens die prototipe-vervaardigingsproses ingesamel is, gebruik om produksiemiddele te ontwerp.
Hierdie oorgang moet nie bloot die replisering van die prototipe-vorm met sterker materiale behels nie.
Prototipering onthul gewoonlik die volgende belangrike inligting: dimensionele stabiliteit, materiaalkrimping, buiging, sweislyn-indrukking, werkverrigting van flitsbang-skietery, verkoelingsgedrag, siklustyd. Na funksionele toetsing kan produkontwerp ook verander.
Die wanddikte moet moontlik aangepas word, die monteringseienskappe moet moontlik gewysig word, die ribbes moet moontlik versterk word, of sekere toleransies kan onnodig bewys word.
Hierdie veranderinge moet voltooi word voordat die produksiemiddele begin.
Uitset kan ook verskillende vormstrukture vereis.
'n Prototipe-vorm kan 'n holte, handinsetsels, basiese verkoeling en eenvoudige uitwerping gebruik.
Die produksie van vorms mag verskeie holtes, outomatiese gly, gevorderde verkoelingskanale, warm lopers, sensors, outomatiese uitwerping en verharding van vormmateriale vereis.
Daarom verskaf die prototipe-stadium waardevolle ingenieursdata vir die ontwikkeling van meer betroubare produksiemiddele.
Waarom NOBLE as jou keuse kies? prototipe gereedskap vervaardiger
NOBLE is 'n Chinees-Britse gesamentlike onderneming wat deur die regering as 'n "Nasionale Hoëtegnologie-onderneming" toegeken is. Ons het twee hoofbesigheidsrigtings: "Slim Vervaardiging" en "Sorgprodukte". Die "Slim Vervaardiging"-besigheid spesialiseer in die verskaffing van projekondersteuningsdienste aan kliënte, insluitend die bewerking en vervaardiging van onderdele.
Meer as 10 jaar professionele vervaardiging en vinnige prototipering-ervaring. Ons doeltreffende span bied sterk ondersteuning vir u nuwe projekte om 100% aan u vereistes te voldoen; Gestandaardiseerde bestuur bring streng gehaltebeheer van onderdele en produkte; 'n redelike werkvloei lei tot laer koste met dieselfde gehalte.
Na jare se harde werk en ontwikkeling het NOBLE geleidelik omskep van 'n presisie-onderdelebewerking- en vervaardigingsonderneming met volledige industriële kettingondersteunende diensvermoëns na 'n diensgerigte onderneming wat volle ondersteuning bied vir kliënte se hele projekte.
NOBLE is u vertroude eenstop-oplossing vir persoonlike vervaardiging, van prototipe-ontwerp tot vervaardiging, met uitgebreide vervaardigingsbronne, geskikte tegnologie, vaartbelynde prosesse, kundige leiding en 'n perfekte kwaliteitsinspeksieproses om u idees in werklikheid te omskep.
NOBLE het die volgende kwalifikasiesertifikate:
ISO 9001: 2015 – Robuuste kwaliteitsbestuur vir algemene vervaardiging. Konsekwente prosesse. Gedokumenteerde beheer. Naspeurbare inspeksie.
ISO 13485: 2016 – Strenger kwaliteitsstandaarde vir mediese toestelonderdele. Streng prosesvalidering. Volledige naspeurbaarheid. Vereis vir inplantbare en chirurgiese onderdele.
Gevolgtrekking
Indien die prototipe-instrument korrek ontwerp is, sal dit 'n belangrike ingenieursinstrument word vir die verifiëring van produkontwerp, die vervaardiging van funksionele komponente, die beheer van ontwikkelingskoste en die voorbereiding vir grootskaalse produksie.
'n Suksesvolle prototipe-vormontwerp vereis noukeurige oorweging van die onderdeelgeometrie, vormmateriaal, DFM, toleransie, vormstruktuur, verkoeling, giet, uitwerping, oppervlakafwerking, produksiehoeveelheid en die verwagte lewensduur van die vorm.
Deur onnodige funksies te vereenvoudig, die regte vormmateriale te kies, toleransies slegs waar nodig toe te pas, en vervangbare lemme te gebruik, kan koste verminder word terwyl betroubare prototipe-gehalte gehandhaaf word.
DFM is veral belangrik omdat dit baie gereedskapprobleme kan voorkom voordat CNC-bewerking of vormvervaardiging begin.
Prototipeproduksie kan ook waardevolle vervaardigingsdata genereer.
Voordat ingenieurs in produksiemiddele belê, kan hulle dimensionele akkuraatheid, krimptempo, verkoelingsprestasie, vormdefekte, materiaalgedrag en funksionele prestasie evalueer.
Hierdie inligting kan gebruik word om produkontwerp te verbeter en die finale produksievorm te optimaliseer.
Vir mediese toestelle, robotte, motoronderdele, elektronika, industriële toerusting en ander presisieprodukte, kan 'n effektiewe prototiperingsinstrumentstrategie die ontwikkelingsiklus verkort en die risiko van direkte oorgang van CAD-ontwerp na massaproduksie verminder.
Deur spoed, koste, presisie, buigsaamheid en vormleeftyd te balanseer, help prototiperingsgereedskap om produkontwerp te omskep in 'n vervaardigingsproses wat betroubaar vervaardig kan word.