Wat is vinnige prototiperingsgietwerk?
Definisie van vinnige prototiperinggietwerk
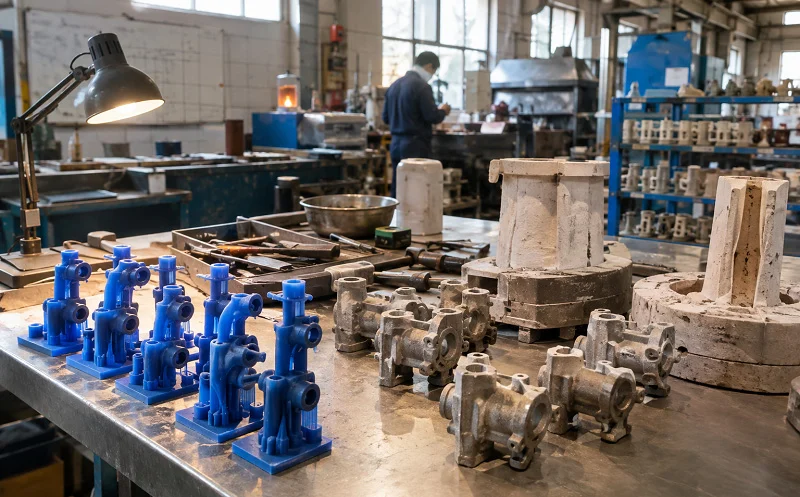
Vinnige prototiperinggieting is 'n metode wat metaal- of plastiekonderdele vinnig maak. Dit kombineer vinnige patroonproduksie met tradisionele gietwerk. Die patroon kom van 'n 3D-drukker of 'n CNC-snyer. Dan word die vorm daaromheen gebou. Dan word die metaal gegiet. Of die hars word gegiet.
Dit is opmerklik dat gereedskapskoste laag bly. Geen staalvorm word gesny nie. Geen harde gereedskap word gebruik nie. Die patroon is opofferend. Die vorm is tydelik. Vir lae-volume lopies werk die ekonomie. Vir ontwerp-iterasie werk die spoed. Vinnige gietdienste vul die gaping tussen prototipering en produksie.
Watter materiale kan in vinnige prototiperingsgietwerk gebruik word?
Metal
Aluminiumlegerings is algemeen. A356 en AlSi10Mg giet goed. Vlekvrye staal is nog 'n opsie. Dit bied korrosiebestandheid en sterkte. Ander gietlegerings pas by spesifieke behoeftes. Brons. Messing. Selfs titanium vir veeleisende toepassings.
Plastic
Plastiekprototipes gebruik verskillende materiale. Poliuretaanharse is standaard. Hulle boots ABS, polipropileen of rubber na. Die gietharsonderdeel lyk en voel soos die produksieplastiek. Kleurpassing is moontlik. Oppervlakafwerking is goed.
Wanneer die prototipe soos produksiestaal moet presteer, kom staal-snelle prototipering in die gesprek. Staal-snelle prototiperingsdienste produseer onderdele wat toleransie onder las handhaaf. Vinnige staalprototipering is stadiger as aluminiumgietwerk. Maar die materiaaleienskappe regverdig die tyd wanneer die toets dit vereis.
Watter onderdele is geskik vir vinnige prototiperingsgietwerk?
Komplekse komponente en behuisings
Komplekse metaalkomponente is 'n goeie pasmaat. Behuisings met interne ribbes. Onderdele met geboë oppervlaktes. Kenmerke wat stadig van soliede materiaal af gemasjineer sou word. Gietwerk bou die vorm amper gereed. Slegs kritieke oppervlaktes benodig daarna masjinering.
Klein-bondel
Kleinskaalse plastiekomhulsels werk goed. Voorkomsmodelle vir handelskoue. Voorproduksiemonsters vir kliëntgoedkeuring. Die gietharsonderdeel verteenwoordig die finale produk. Dit is nie 'n 3D-drukwerk met laaglyne nie. Dit is glad en konsekwent.
Ingewikkelde geometrieë
Ingewikkelde geometrieë is die ideale keuse. Ondersnydings. Interne kanale. Dun wande. Hierdie kenmerke is moeilik om doeltreffend te bewerkstellig. Hulle is maklik om te giet. Vinnige gietprototipering hanteer hulle sonder komplekse gereedskap. Vir 'n fabrieksvloer beteken dit minder opstellings. Minder foute. Vinniger aflewering.
Vanuit 'n praktiese perspektief ondersteun NOBLE—'n toonaangewende vervaardigingsmaatskappy in China—hierdie projekte. Ons vinnige prototipering-gietvermoë kombineer met kundigheid in vinnige prototipering van staal. Die resultaat is 'n eenstopdiens vir prototipes en produksie. Hul vinnige gietdienste help kliënte om doeltreffend van ontwerp na funksionele onderdeel oor te skakel. Dieselfde span hanteer lae-volume produksie. Geen verskafferverandering nie. Geen kennisverlies nie. Die prototipe en die produksiedeel kom van dieselfde proseskennis.
Hoe werk vinnige prototiperinggietwerk?
Stap 1 — Skep 'n CAD-model
Die 3D-ontwerp definieer afmetings. Materiaalvereistes word gespesifiseer. Gietkenmerke word bygevoeg. Konsephoeke. Radiusse. Bewerkingstoelaes. Die CAD-model is die bloudruk vir alles wat volg. 'n Swak model waarborg 'n swak gietstuk. Vinnige prototipering-gietwerk hang af van die regte eerste stap.
Stap 2 — Skep 'n patroon of vorm
Die patroon is die positiewe vorm. Dit pas by die finale onderdeel. 3D-drukwerk produseer die patroon vinnig. SLA of SLS is algemeen. CNC-bewerking produseer 'n meer duursame patroon. Die keuse hang af van hoeveelheid en akkuraatheid. Vinnige gietprototipering gebruik watter metode ook al by die werk pas. Die patroon is in die meeste gevalle opofferend. Dit word vernietig wanneer die vorm gemaak word.
Stap 3 — Berei die gietvorm voor
Die vorm vorm rondom die patroon. Keramiekdoppe word laag vir laag gebou. Sandvorms word rondom die patroon gepak. Silikoonvorms word van die patroon gegiet. Die proses hang af van die materiaal wat gegiet word. Metaal benodig 'n keramiek- of sandvorm. Plastiek benodig 'n silikoonvorm. Vinnige gietdienste kies die vormtipe gebaseer op die toepassing.
Stap 4 — Giet die materiaal
Die materiaal gaan in die vorm. Gesmelte metaal word gegiet. Vloeibare hars word gegiet. Die vorm vul. Lug ontsnap. Die materiaal koel af. Of verhard. Stolling vind plaas. Die onderdeel neem vorm aan. Temperatuurbeheer maak saak. Verkoelingstempo beïnvloed die korrelstruktuur. Uithardingstyd beïnvloed sterkte. Vinnige prototiperingsgietwerk beheer hierdie veranderlikes om 'n stewige onderdeel te produseer.
Stap 5 — Verwyder, voltooi en inspekteer die onderdeel
Die vorm word weggebreek. Die onderdeel kom uit. Hekke en lopers word afgesny. Afwerking verwyder flits. Bewerking bring kritieke afmetings tot toleransie. Oppervlakafwerking verbeter voorkoms. Dimensionele inspeksie verifieer die onderdeel. Die gietwerk is voltooi.
Dit is opmerklik dat staal-snelle prototipering dieselfde stappe volg. Die patroon word vervaardig. Die vorm word voorberei. Die staal word gegiet. Die onderdeel word afgewerk. Staal-snelle prototiperingsdienste voeg die kundigheid by wat nodig is vir staal se hoër smelttemperatuur en groter krimping. Vanuit 'n praktiese perspektief werk die proses vir beide metale en plastiek. Die materiaal verander. Die stappe bly dieselfde.
NOBLE verskaf hierdie vinnige gietdienste vanuit hul fasiliteit in China. Ons span hanteer patroonproduksie, vormvoorbereiding, gietwerk en afwerking. Kliënte kry 'n voltooide onderdeel. Nie net 'n rou gietstuk nie. Daardie integrasie bespaar tyd en verminder oorhandigings.
Algemene tipes vinnige prototiperingsgietwerk
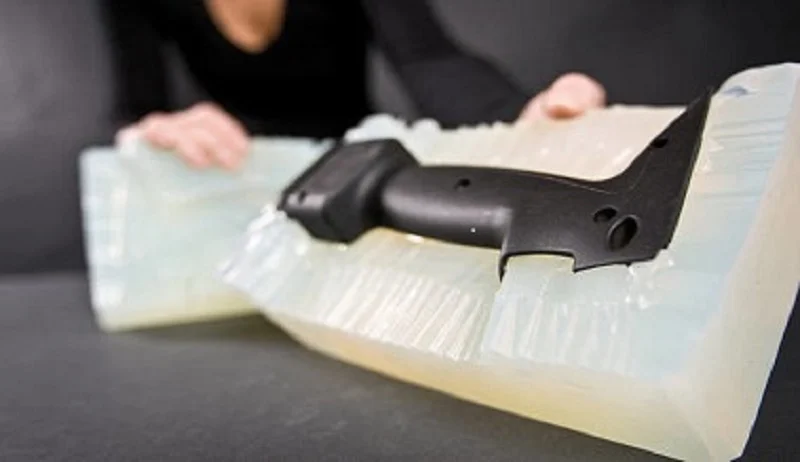
Vinnige Beleggingsgietwerk
’n 3D-gedrukte patroon vervang die was. Die patroon word met ’n keramiekslurry bedek. Laag na laag bou die dop. Die patroon brand uit. Die keramiekdop bly oor. Gesmelte metaal word in die warm dop gegooi. Die dop word weggebreek. Die onderdeel is klaar.
Vinnige prototiperinggietwerk deur middel van beleggingsgietwerk hanteer komplekse vorms goed. Gedetailleerde kenmerke word gereproduseer. Lae-volume metaalprototipes word moontlik. Die oppervlakafwerking is goed. Die akkuraatheid is aanvaarbaar. Vir onderdele wat duur sou wees om te masjineer, bespaar hierdie roete geld.
Vinnige Sandgietwerk
Sandvorms word vinnig vervaardig. 'n 3D-gedrukte patroon word in sand gedruk. Of 'n CNC-gesnyde patroon doen dieselfde. Die vorm vorm daaromheen. Kerne skep interne holtes. Die sand word gepak. Die patroon word verwyder. Gesmelte metaal vul die leemte. Groter metaalkomponente pas by hierdie proses. Onderdele met komplekse interne holtes baat daarby.
Vinnige gietprototipering met behulp van sandvorms is algemeen vir swaar masjinerieonderdele en strukturele komponente. Die oppervlakafwerking is growwer as beleggingsgietwerk. Die koste is laer. Die groottevermoë is groter.
Vakuumgietwerk vir plastiekprototipes
'n Meestermodel word eers gemaak. Dit kom van 3D-drukwerk of CNC-bewerking. Silikoon word om die meester gegooi. Die silikoon verhard. Die meester word uitgesny. Die silikoonvorm is gereed. Poliuretaanhars word gemeng. Dit word onder vakuum in die vorm gegooi. Lugborrels word verwyder. Die hars verhard. Die onderdeel word uit die vorm gehaal. Vinnige gietdienste vir plastiekprototipes gebruik hierdie metode.
Omhulsels. Voorkomsmodelle. Klein produksielotte. Die gietharsonderdeel lyk soos spuitgietwerk. Maar die gereedskapskoste is 'n fraksie. Twintig tot vyftig onderdele kom uit een silikoonvorm. Dan slyt die vorm uit. 'n Nuwe een word gemaak. Vir lae volumes werk die ekonomie.
Hoe om die regte gietmetode te kies
Materiaalversoenbaarheid kom eerste. Metaal benodig keramiek of sand. Plastiek benodig silikoon. Onderdeelgrootte maak saak. Groot onderdele verkies sandgietwerk. Klein gedetailleerde onderdele verkies beleggingsgietwerk. Geometrie maak saak. Komplekse interne kanale verkies beleggingsgietwerk. Eenvoudige vorms verkies sandgietwerk. Oppervlakafwerkingsvereistes maak saak. Akkuraatheidsvereistes maak saak. Produksiehoeveelheid maak saak. Koste maak saak. Vanuit 'n praktiese perspektief wen die eenvoudigste metode wat aan die vereiste voldoen.
Voordele van vinnige prototiperinggietwerk
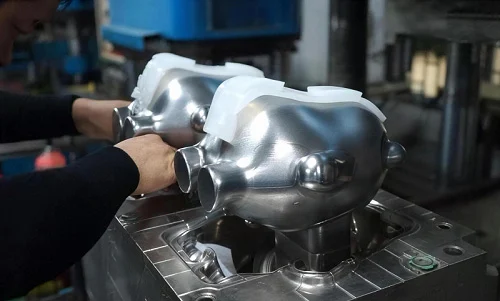
Laer aanvanklike gereedskapskoste
Harde gereedskap is duur. Staalvorms kos tienduisende. Vinnige prototipering-gietwerk vermy dit. Patrone is goedkoop. Vorms is tydelik. Die belegging bly laag. Vir prototipes en lae volumes is die besparings beduidend.
Korter produkontwikkelingsiklusse
Die patroon word in dae vervaardig. Die vorm word in dae gebou. Die onderdeel word gegiet. Die span hou 'n werklike onderdeel. Ontwerpveranderinge gebeur vinnig. Nog 'n patroon word gedruk. Nog 'n vorm word gemaak. Nog 'n onderdeel word gegiet. Die siklus herhaal. Massaproduksie wag totdat die ontwerp bewys is. Vinnige gietprototipering verkort die tydlyn.
Vermoë om komplekse geometrieë te produseer
Ingewikkelde vorms is moeilik om te bewerkstellig. Interne holtes is moeilik om te bereik. Ondersnydings benodig spesiale gereedskap. Gietwerk bou die vorm amper gereedskaploos. Geen snygereedskap nodig nie. Geen toegangsprobleme nie. Die vorm vang die geometrie vas. Die metaal vul dit. Vinnige prototipering-gietwerk hanteer wat bewerking nie kan nie.
Ondersteuning vir Funksionele Toetsing
Die gietstuk tree op soos die finale produk. Afmetings word nagegaan. Monteringspassing word geverifieer. Geselekteerde prestasievereistes word geëvalueer. Die materiaal maak saak. Aluminiumgietstukke is lig en sterk. Staalgietstukke is swaarder en taaier. Vinnige prototipering van staal produseer onderdele wat lastoetsing oorleef. Vinnige prototiperingdienste van staal gee ingenieurs werklike data. Die prototipe is nie 'n plekhouer nie. Dit is 'n toetsartikel.
Geskik vir lae-volume produksie
Vinnige gietdienste ondersteun brugproduksie. Dieselfde proses wat die prototipe gemaak het, maak die eerste produksielot. Geen verskafferverandering nie. Geen prosesverandering nie. Die kennis word oorgedra.
Beperkings om te oorweeg
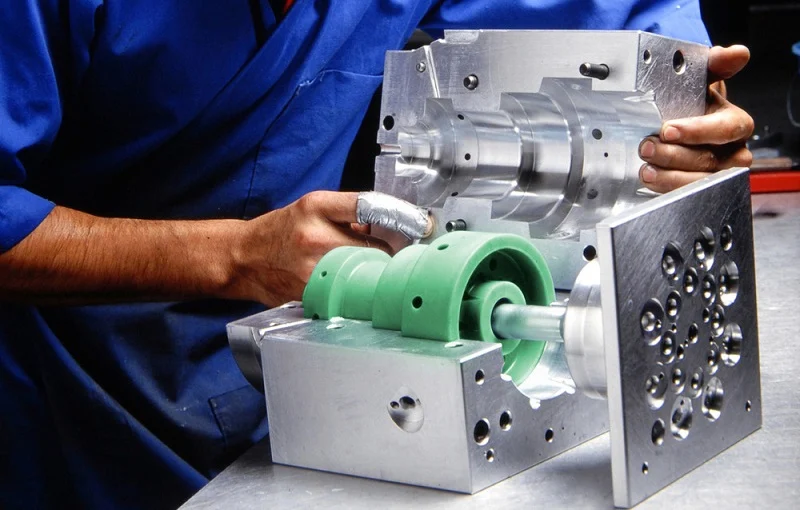
Oppervlakafwerking en naverwerkingsvereistes
Gietstukke is nie gereed om te verskeep nie. Hulle moet afgesny word. Hekke en lopers word afgesny. Flits word verwyder. Polering verbeter voorkoms. Bewerking bring kritieke afmetings tot toleransie. Die gegote oppervlak is growwer as bewerkte oppervlaktes. Vinnige prototipering-gietwerk sluit hierdie stappe in. Dit voeg tyd en koste by. Die afwerkingsvereistes moet van die begin af beplan word.
Dimensionele akkuraatheid en materiaalkrimping
Metaal krimp wanneer dit afkoel. Die vorm moet daarvoor rekening hou. As die krimping nie gekompenseer word nie, is die onderdeel te klein. Vormgehalte maak saak. 'n Swak vorm gee swak afmetings. Prosesvariasie maak saak. Temperatuurverskille verander krimping. Die finale onderdeel benodig dalk bewerking. Gieting hou toleransies minder streng as CNC-bewerking. Vinnige gietprototipering werk binne daardie perke. Kritieke afmetings word na gieting bewerk.
Proses Leidtyd
Patroonproduksie, vormvoorbereiding, verkoeling en afwerking neem tyd. Die totale levertyd is langer as 3D-drukwerk. Vinnige prototipering-gietwerk is vinnig in vergelyking met harde gereedskap. Maar dit is nie oombliklik nie. 'n Eenvoudige onderdeel kan 'n week neem. 'n Komplekse onderdeel kan twee neem. Die skedule moet hiermee rekening hou.
Materiaal- en ontwerpbeperkings
Nie elke materiaal en ontwerp giet goed nie. Minimum wanddikte maak saak. Dun wande vul dalk nie. Skerp hoeke skep spanning. Vormbeperkings bestaan. Ondersnydings vereis spesiale kerne. Die ontwerp benodig dalk ekstra bewerking. Die onderdeel benodig dalk trekhoeke. Hierdie beperkings beïnvloed die ontwerp. Vinnige prototipering-gietwerk vereis ontwerp vir gietwerk. Nie alle ingenieurs ken daardie reëls nie. Ondersteuning word benodig.
Vanuit 'n praktiese oogpunt bied NOBLE hierdie soort ondersteuning. Ons ingenieurs hersien ontwerpvoorstelle voor gietwerk om probleme vroegtydig te identifiseer, wat kliënte help om skroot en vertragings te vermy.
Waarom vinnige prototiperingsgietwerk nie altyd die beste keuse is nie
Soms, wanneer onderdele baie presies moet wees, is CNC-bewerking beter. Maar as dit net een onderdeel is, is 3D-drukwerk vinniger. En vir materiale wat moeilik is om te giet, is bewerking 'n veiliger opsie. Vinnige prototipering-gietwerk is net een hulpmiddel om jou te help om die probleem op te los. Om die regte proses te kies, beteken om te dink aan dinge soos hoe presies jy wil hê dit moet wees, hoeveel jy maak, watter materiale jy gebruik, die geometrie, hoeveel dit gaan kos en hoe lank dit gaan neem. Die beste proses is die een wat aan al hierdie vereistes voldoen.
Vergelyking van vinnige prototiperingsgietwerk met CNC-bewerking en 3D-drukwerk
Vinnige Prototipering Gietwerk vs. CNC-bewerking
| faktor | Vinnige Prototipering Gietwerk | CNC bewerking |
| Materiële gebruik | Laer afval—metaal vul die vorm | Hoër afval—skyfies gesny van vaste materiaal |
| Bereikbare meetkunde | Komplekse vorms, interne holtes, ondersnydings | Beperk deur toegang tot gereedskap |
| Dimensionele akkuraatheid | Goed, maar benodig nabewerking vir noue toleransies | Hoog—±0.01 mm roetine |
| Oppervlak | Soos gegiet is growwer, benodig afwerking | Glad soos gesny |
| Opstelkoste | Patroon- en vormkoste | Programmering- en toebehorekoste |
| Produksiehoeveelhede | Lae tot medium volumes | Lae volumes en eenmalige gebeurtenisse |
Vir komplekse onderdele verminder vinnige prototipering-gietwerk ure van die skedule. Vinnige gietprototipering en CNC-bewerking werk saam. Giet eers. Masjien daarna. Die kombinasie lewer die beste resultaat.
Vinnige Prototipering Gieting vs. 3D-Drukwerk
| faktor | Vinnige Prototipering Gietwerk | 3D Printing |
| Vereistes vir vorm | Benodig patroon en vorm | Geen vorm benodig nie |
| Ontwerpvryheid | Konsep- en diktelimiete | Byna enige vorm |
| Materiële opsies | Regte metale, produksie-agtige harse | Beperkte materiaalreeks |
| Onderdeel eienskappe | Dig, sterk, produksie-ekwivalent | Mag porositeit hê, swakker |
| Produksiesnelheid | Vinniger vir verskeie dele | Vinniger vir een deel |
Vanuit 'n praktiese perspektief baat staal-snelle prototipering by hierdie kombinasie. Staal-snelle prototiperingsdienste gebruik gedrukte patrone vir beleggingsgietwerk. Vinnige staal-prototipering lewer onderdele wat toleransie onder las handhaaf. Die materiaaleienskappe regverdig die proses.
Vinnige Prototipering Gietdienste by NOBLE

Vervaardigingsondersteuning van ontwerp tot prototipe-aflewering
NOBLE spesialiseer in metaal- en plastiekverwerking. Ontwerpondersteuning help kliënte om die regte metode te kies. Tegniese kommunikasie verduidelik vereistes. Ons span hersien CAD-lêers. Hulle stel veranderinge voor. Hulle identifiseer probleme voor produksie. Dit is opmerklik dat NOBLE—’n toonaangewende vervaardigingsmaatskappy in China—hierdie ondersteuning bied as deel van hul vinnige prototiperingsgietdiens. Kliënte kry ’n vennoot. Nie net ’n verskaffer nie.
Kombinasie van gietwerk met CNC-bewerking en oppervlakafwerking
Gieting produseer die amper-finale vorm. CNC-bewerking bring kritieke afmetings tot toleransie. Oppervlakafwerking verbeter voorkoms en korrosieweerstand. Die prosesse werk saam. Vinnige gietprototipering lewer die blanko. Bewerking lewer die presisie. Afwerking lewer die finale onderdeel. Die proseskeuse hang af van die onderdeel se funksie. Produksievereistes bepaal die volgorde. Vinnige gietdienste by NOBLE bestuur hierdie integrasie. Een verskaffer. Een kwaliteitsstandaard.
Gehaltebeheer en Prototipe-evaluering
ISO 9001:2015 verskaf die algemene kwaliteitsraamwerk. ISO 13485:2016 voeg die strengheid vir mediese toestelle by. Dimensionele inspeksie verifieer die prototipe. Prosesbeheer verseker konsekwentheid. Gedokumenteerde prosedures handhaaf naspeurbaarheid. Vinnige prototipering-gietwerk by NOBLE volg hierdie stelsels.
Gereelde vrae oor vinnige prototiperinggietwerk
Waarvoor word vinnige prototipering-gietwerk gebruik?
Dit produseer funksionele metaal- en plastiekprototipes. Ontwerpvalidering. Monteringstoetsing. Lae-volume produksie. Vinnige prototiperinggietwerk oorbrug die gaping tussen 'n CAD-lêer en 'n toetsbare onderdeel.
Wat is die verskil tussen vinnige giet en tradisionele giet?
Tradisionele gietwerk gebruik harde gereedskap. Die levertyd is lank. Die koste is hoog. Vinnige gietprototipering gebruik tydelike patrone en vorms. Die levertyd is kort. Die koste is laag. Die kompromie is die vorm se lewensduur. Silikoonvorms slyt uit. Sandvorms breek. Maar vir prototipes en lae volumes werk die ekonomie.
Is vinnige prototipering-gietwerk geskik vir aluminiumonderdele?
Ja! Aluminiumlegerings giet goed. A356 en AlSi10Mg is algemeen. Die proses produseer liggewig, sterk onderdele. Vinnige gietdienste vir aluminium is wyd beskikbaar.
Is vakuumgieting dieselfde as metaalgieting?
Nee. Vakuumgieting gebruik silikoonvorms en poliuretaanhars. Dit produseer plastiekonderdele. Metaalgieting gebruik keramiek- of sandvorms. Dit produseer metaalonderdele. Vinnige prototiperingsgieting dek beide. Die materiaal bepaal die proses.
Is vinnige prototipering gietwerk goedkoper as CNC-bewerking?
Dit hang af. Vir een onderdeel kan CNC-bewerking goedkoper wees. Geen patroon nodig nie. Vir tien dele kan gietwerk goedkoper wees. Die patroonkoste word oor die bondel versprei. Vinnige gietprototipering verminder materiaalvermorsing. Dit verminder bewerkingstyd. Die totale koste hang af van die hoeveelheid en geometrie.
Hoe lank neem vinnige prototipering-gietwerk?
Patroonproduksie neem een tot drie dae. Vormvoorbereiding neem een tot twee dae. Gieting en afkoeling neem een dag. Afwerking neem een tot drie dae. Die totale levertyd is een tot twee weke. Vinnige gietdienste kan hierdie tydlyn verkort. Maar die stappe kan nie oorgeslaan word nie.
Kan vinnige prototipering-gietwerk vir kleinskaalproduksie gebruik word?
Ja. Dit is ideaal vir klein hoeveelhede. Tien tot vyftig onderdele. Die gereedskapskoste bly laag. Die koste per onderdeel is aanvaarbaar. Vinnige prototipering-gietwerk oorbrug die gaping tussen prototipe en massaproduksie.
Hoe kies jy 'n vinnige prototipering gietdiensverskaffer?
Soek ervaring. Soek materiaalkundigheid. Soek ontwerpondersteuning. Soek kwaliteitsertifisering. ISO 9001:2015 en ISO 13485:2016 maak saak. Soek geïntegreerde vermoëns. Gieting. Bewerking. Afwerking. Montering. Ervaring met vinnige prototipering van staal help vir veeleisende toepassings. Vinnige staalprototipering vereis proseskennis. NOBLE verskaf hierdie vinnige gietdienste vanuit hul Chinese fasiliteit. Die span ondersteun kliënte van ontwerp tot aflewering. Dit is die standaard om na te streef.