
Inleiding
Die keuse van die verkeerde plastiekgietproses kan 'n projek se koste verdubbel en produksie met maande vertraag. 'n Onderdeel wat in een proses goed werk, word 'n nagmerrie in 'n ander. Die vorm kraak. Die materiaal vloei swak. Die siklustyd sleep aan.
Drie algemene metodes bestaan vir plastiekonderdele. Spuitgietvorming . Kompressievorming . Rotasievorming . Elkeen werk anders. Elkeen pas by verskillende vorms, volumes en materiale.
Wat is spuitgietvorming?
Dit is die proses wat die meeste mense voorstel wanneer hulle "plastiekgiet" hoor. 'n Masjien neem plastiekpellets, smelt dit en blaas dan die gesmelte materiaal in 'n geslote metaalvorm. Die plastiek vul elke holte, koel af en stol. Dan maak die vorm oop en werp die onderdeel uit. Siklustye is kort. Dertig sekondes is algemeen vir klein onderdele.
Hoe werk dit?
'n Skroef binne 'n verhitte loop roteer. Dit smelt die plastiekpellets. Dan beweeg die skroef vorentoe soos 'n suier. Dit forseer die gesmelte plastiek deur 'n spuitstuk en in die vormholte. Die vorm bly toe onder klemdruk terwyl die onderdeel afkoel. Sodra dit solied is, maak die vorm oop. Uitwerppenne druk die onderdeel uit. Die hele siklus herhaal outomaties. Geen menslike ingryping is tussen siklusse nodig nie.
Beste toepassings
Hoëvolume-produksie is waar spuitgietwerk oorheers. Komplekse geometrieë. Nou toleransies. Konsekwente resultate oor miljoene onderdele. Dink aan LEGO-stene. Botteldoppe. Mediese toestelbehuisings. Motorverbindings. Elektriese skakelaars. Enige produk wat presisie en groot hoeveelhede vereis, dui op hierdie proses.
Klein, ingewikkelde onderdele werk goed. Dun wande is moontlik. Kenmerke soos ribbes, base en klikpasse is maklik om te inkorporeer. Kliënte kies spuitgietwerk wanneer hulle honderdduisende identiese onderdele benodig.
Belangrikste voordele
- Siklustye is vinnig sodra die vorm loop. Vyftien tot sestig sekondes per onderdeel is tipies. Akkuraatheid is uitstekend. Toleransies van ±0.05 mm is roetine met behoorlike gereedskap en materiaal. Oppervlakafwerking kom direk vanaf die vorm. Geen sekondêre afwerking nodig vir baie toepassings nie. Outomatisering is eenvoudig. Robotte kan onderdele verwyder en komponente invoeg.
- Materiaalvermorsing is laag. Uitlopers en spuitstukke kan gemaal en hergebruik word as hermaalmateriaal. Arbeidskoste per onderdeel is klein sodra die masjien loop.
Sleutel nadele
- Die gereedskapskoste is baie hoog. 'n Produksiegraad-staalvorm kos dikwels twintigduisend tot honderdduisend dollar of meer. Leweringstye is lank. Agt tot sestien weke vir 'n komplekse vorm is normaal. Ontwerpveranderinge nadat die vorm gesny is, is duur en stadig.
- Spuitgietwerk maak slegs ekonomies sin by hoër volumes. Onder vyfhonderd of eenduisend onderdele word die gereedskapskoste per onderdeel onbetaalbaar. Mense wat klein hoeveelhede benodig, moet eers na ander prosesse kyk. Die voorafbelegging is werklik. Dit is nie verhaalbaar as die produk in die mark faal nie.
Wat is kompressie giet?
Hierdie proses werk anders as spuitgietwerk. Daar is geen skroef nie. Geen hoëdruk-inspuiting nie. In plaas daarvan plaas iemand 'n vooraf afgemete hoeveelheid materiaal in 'n oop vormholte. Die vorm sluit stadig. Hitte en druk dwing die materiaal om in die vorm van die holte te vloei. Dan verhard die onderdeel. Die vorm maak oop. Iemand trek die voltooide stuk uit. Eenvoudige toerusting. Laer druk. 'n Heeltemal ander benadering.
Hoe werk dit?
'n Operateur plaas 'n "lading" materiaal—gewoonlik 'n voorvorm of 'n afgemete stuk—in die holte. Die pers bring die boonste helfte af. Hitte versag die materiaal. Druk druk dit in elke hoek van die vorm. Vir termoherdende plastiek vind 'n chemiese reaksie plaas. Die materiaal kruisbind en verhard permanent. Vir rubber of silikoon is die proses soortgelyk, maar die materiaal bly buigsaam. Na uitharding maak die vorm oop. Iemand verwyder die onderdeel en sny die oortollige flits af.
Siklustye is langer as spuitgietwerk. Twee tot vyf minute is algemeen. Die uithardingstap kan nie gehaas word nie.
Beste toepassings
Kompressiegietwerk presteer uitstekend met materiale wat spuitgietwerk sukkel om te hanteer. Termosetplastiek soos fenoliese, epoksie- en melamienplastiek. Natuurlike en sintetiese rubberkomponente. Silikoon-sleutelborde vir elektronika. Groot, plat of liggies geboë items soos elektriese omhulsels, houerdeksels en toestelkomponente.
Motorbande is 'n klassieke voorbeeld. Die rubbermengsel gaan koud in die vorm. Hitte en druk verhard dit in die finale bandvorm met loopvlakpatrone en sywandmerke.
Belangrikste voordele
- Gereedskapkoste is laer as dié van spuitgietwerk. Die vorms is eenvoudiger. Geen komplekse loperstelsels of hekontwerpe nie. Geen behoefte aan hoëdruk-klemmeganismes nie. Aluminium- of selfs saamgestelde vorms werk vir korter lopies.
- Die proses hanteer veselversterkte materiale goed. Lang glas- of koolstofvesels bly ongeskonde. In spuitgietvorming kan die skroefaksie vesels breek en sterkte verminder. Kompressievorming behou die versterking. Groot dele is haalbaar.
- Materiaalvermorsing is minimaal. Die ladinggewig word bereken naby die finale onderdeelgewig. Oorblywende materiaal in die holte is minimaal.
Sleutel nadele
- Siklustye is stadig. Twee tot vyf minute per onderdeel is normaal. Spuitgietwerk produseer onderdele elke dertig sekondes. Die verskil tel vinnig op teen hoë volumes.
- Flits is 'n probleem. Oortollige materiaal druk tussen die vormhelftes uit. Iemand moet dit afsny na die uitvorming. Dit is dikwels 'n handmatige operasie. Arbeidskoste dra by tot die totaal.
- Onderdeelkompleksiteit is beperk. Ondersnydings is moeilik. Diep ribbes en ingewikkelde kenmerke is moeilik om te vorm omdat die materiaal nie soos 'n vloeistof vloei nie. Dit beweeg meer soos dik deeg. Mense wat komplekse geometrieë benodig, moet eerder na spuitgietwerk kyk.
- Konsekwentheid kan wissel. Operateurvaardigheid maak saak. Die ladinggewig en plasing beïnvloed die finale onderdeel. Outomatiese stelsels bestaan, maar baie fabrieke maak steeds staat op handmatige laai. Onderdeel-tot-onderdeel-variasie is hoër as in spuitgietwerk. Vir nie-kritieke toepassings is dit goed. Vir presisie mediese of motoronderdele is dit 'n bron van kommer.
Wat is rotasievorming?
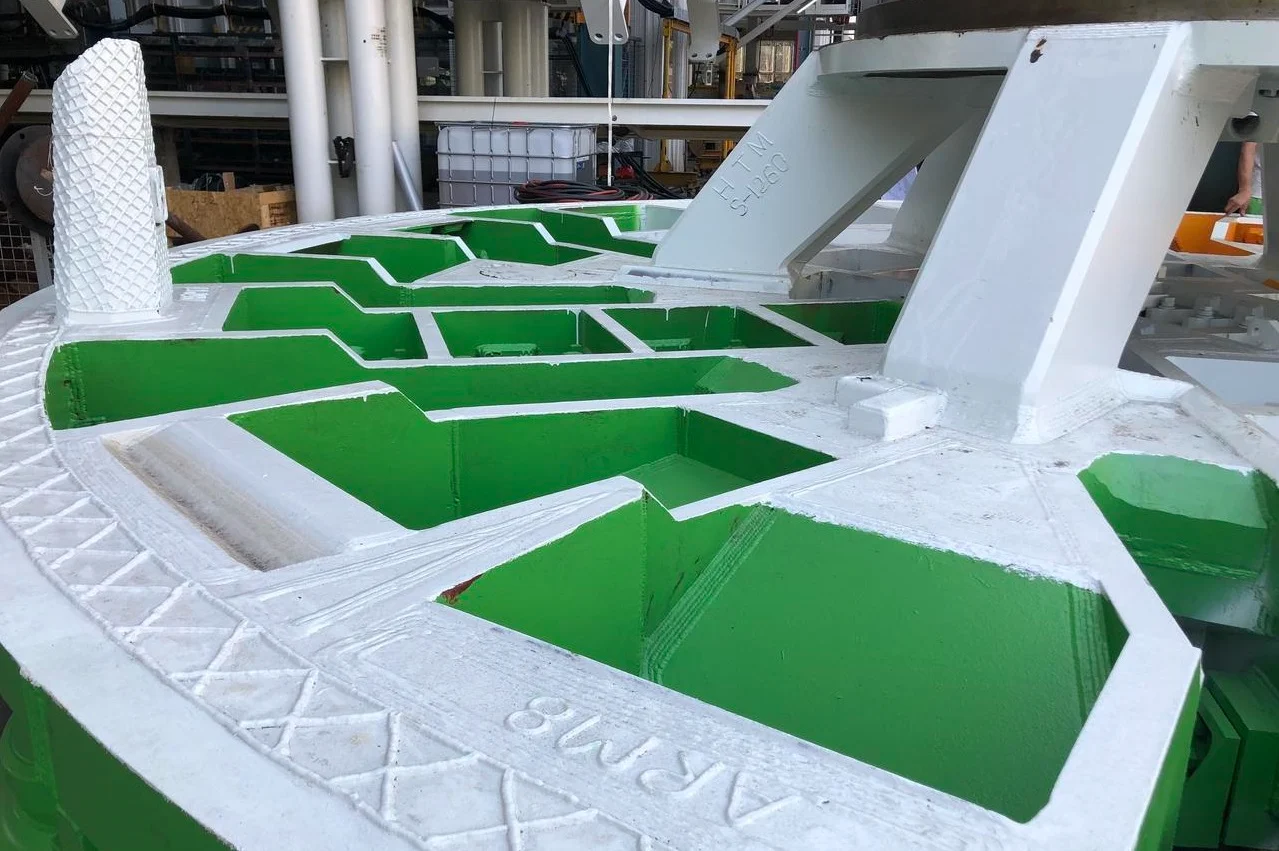
Hierdie proses is amper die teenoorgestelde van spuitgietwerk. Geen hoë druk nie. Geen komplekse lopende stelsel nie. In plaas daarvan plaas die operateur plastiekpoeier in 'n hol vorm. Die vorm draai stadig in 'n oond. Twee asse. Soms meer. Die poeier smelt en bedek die binneste oppervlak eweredig. Dan beweeg die vorm na 'n verkoelingsstasie. Die plastiek stol. Die operateur maak die vorm oop en trek 'n hol, naatlose onderdeel uit.
Hoe werk dit?
'n Operateur maak die vorm oop, laat 'n afgemete hoeveelheid plastiekpoeier inval en maak dit toe. Die vorm gaan in 'n oond. Dit roteer biaxiaal – om twee loodregte asse gelyktydig. Swaartekrag doen die werk. Die poeier val op die warm binneste oppervlak, smelt en versmelt in 'n eenvormige laag. Sodra al die poeier gesmelt en die holte bedek het, beweeg die vorm na 'n verkoelingskamer. Koel lug of watersproei verminder die temperatuur. Die plastiek stol. Die vorm maak oop. Die operateur verwyder die voltooide onderdeel.
Siklustye is lank. Twintig tot sestig minute is normaal. Die verhittings- en verkoelingstappe kan nie gehaas word sonder om kwaliteit in te boet nie.
Beste toepassings
Rotasiegietwerk blink uit in groot, hol, naatlose onderdele. Dinge wat montering of komplekse kerne met ander prosesse benodig. Kajaks en klein watervaartuie. Wateropgaartenks van vyftig tot vyfduisend liter. Verkeerskeëls. Grootmaathouers. Mediese toestelbehuisings wat gladde binne-oppervlaktes sonder sweislyne benodig. Landboutenks. Motorvloeistofreservoirs.
Eenstukkonstruksie is die belangrikste voordeel. Geen nate lyk of hulle lek nie. Geen sweislasse wat faal nie. Die onderdeel kom uit die vorm as 'n enkele, deurlopende dop. Mense wat vloeistofhanteringsonderdele of buitelugtoerusting maak, kies dikwels hierdie metode.
Belangrikste voordele
- Gereedskapkoste is laag in vergelyking met inspuit- of kompressiegietwerk. Vorms word van plaatmetaal of gegote aluminium gemaak. Geen hoësterkte staal word benodig nie, want die proses gebruik lae druk – tipies minder as tien psi. 'n Rotasievorm kan 500 tot 3000 dollar kos. 'n Inspuitvorm vir 'n vergelykbare onderdeel kan tien keer soveel kos.
- Onderdele is spanningsvry. Geen hoë druk beteken geen oorblywende interne spanning nie. Dit is belangrik vir buitelugtoepassings waar temperatuursiklusse en UV-blootstelling spanningskrake in spuitgegoten onderdele veroorsaak. Die wanddikte is eenvormig. Die rotasie versprei die materiaal eweredig.
- Ontwerpveranderinge is makliker. Die wysiging van 'n rotasievorm is eenvoudiger as die wysiging van 'n geharde staalinspuitvorm. Saamgestelde vorms kan met standaard vervaardigingsgereedskap geplak of verander word.
Sleutel nadele
- Siklustye is baie lank. Twintig tot sestig minute per onderdeel. Spuitgietwerk produseer elke dertig sekondes 'n onderdeel. Vir hoë volumes is daardie verskil enorm. Rotasiegietwerk maak slegs sin vir laer jaarlikse hoeveelhede of baie groot onderdele waar veelvuldige inspuitgietvorms onbekostigbaar sou wees.
- Die interne oppervlakafwerking is grof. Die buitekant van die onderdeel kry die afwerking van die vorm – gewoonlik glad as dit gepoleer word. Die binnekant is egter soos gegiet. Ongesmelte deeltjies en vloeimerke is algemeen. Vir sigbaarheidstoepassings of skoonmaak-in-plek-vereistes, mag die binnekant sekondêre afwerking benodig. Dit voeg koste en tyd by.
- Materiaalkeuse is beperk. Meeste rotasiegietwerk gebruik poliëtileen—LLDPE, MDPE, HDPE. Ander materiale soos nylon of polipropileen is moontlik, maar minder algemeen. Mense wat ingenieursplastiek soos ABS, PC of versterkte komposiete benodig, sal sukkel met hierdie proses.
- Wanddiktebeheer is minder presies as spuitgietwerk. 'n Teiken van drie millimeter kan met plus of minus 'n halwe millimeter verskil. Vir strukturele onderdele is dit goed. Vir presisie-komponente met noue toleransies is dit nie aanvaarbaar nie.
- Onderdeelgrootte het praktiese beperkings. Baie groot vorms benodig enorme oonde en verkoelkamers. 'n Deursnee van tien voet is moontlik. Twintig voet is skaars en duur. Die meeste fabrieke fokus op onderdele wat in voet gemeet word, nie meter nie. Enigiets groter word 'n pasgemaakte ingenieursprojek met ooreenstemmende koste.
Ooreenkomste tussen die drie prosesse
Met die eerste oogopslag lyk spuitgietvorming, kompressiegietvorming en rotasiegietvorming heeltemal anders. Verskillende masjiene. Verskillende siklustye. Verskillende onderdeelgeometrieë. Maar delf 'n bietjie dieper. Hulle deel vier fundamentele eienskappe.
- Al drie prosesse gebruik 'n vorm. Elke plastiekonderdeel begin met 'n holte. Spuitgietvorming gebruik 'n geslote, tweedelige gereedskap. Kompressievorming gebruik 'n oop vorm wat onder druk sluit. Rotasievorming gebruik 'n hol, meerdelige vorm wat roteer. Die vormmateriaal verander. Staal, aluminium of plaatmetaal. Die doel bly dieselfde. Die vorm definieer die finale vorm. Daarsonder werk geeneen van hierdie prosesse glad nie.
- Al drie benodig hittetoediening. Koue plastiek vloei nie. Dit kan nie die vorm van 'n holte aanneem nie. Spuitgietvorming smelt die materiaal in 'n vat voor inspuiting. Kompressievorming pas hitte deur die vormplate toe terwyl die materiaal saampers. Rotasievorming verhit die hele vorm in 'n oond terwyl dit draai. Die metode verskil. Die noodsaaklikheid nie. Hitte is ononderhandelbaar oor al drie.
- Al drie sluit 'n afkoelfase in. Gesmelte plastiek moet stol voordat iemand die onderdeel verwyder. Spuitgietvorming verkoel die onderdeel binne die geslote vorm onder druk. Kompressievorming laat die materiaal afkoel en uithard terwyl die pers toe bly. Rotasievorming skuif die warm vorm na 'n toegewyde verkoelingskamer. Die verkoelingsmedium wissel—lug, watermis of soms olie. Die fisika doen nie. Plastiek verhard soos dit termiese energie verloor. Elke proses respekteer daardie realiteit.
- Al drie is polimeerverwerkingsmetodes. Hierdie prosesse vorm sintetiese of natuurlike polimere. Termoplastiek soos polipropileen en ABS. Termoverharders soos fenol en epoksie. Elastomere soos rubber en silikoon. Elke proses hanteer spesifieke polimeerfamilies beter as ander. Maar al drie bestaan om rou polimeermateriale in voltooide, bruikbare produkte te omskep. Hulle kompeteer en vul mekaar aan binne dieselfde breër kategorie van vervaardigingstegnologie.
Hierdie ooreenkomste is belangrik omdat hulle die grense verduidelik van wat plastiekgietwerk kan bereik. Die verskille lê in hoe elke metode hitte en druk toepas, nie in die fundamentele stappe self nie.
Hoe om die regte gietproses te kies
Die keuse kom neer op drie vrae. Onderdeelgeometrie. Materiaaltipe. Jaarlikse volume. Beantwoord daardie vrae eerlik, en die regte proses word voor die hand liggend.
Hier is 'n eenvoudige besluitnemingsraamwerk gebaseer op die bogenoemde opsomming.
- Miljoene klein, presiese onderdele→ Spuitgietwerk. Dink aan botteldoppies, mediese verbindings, LEGO-stene. Hoë gereedskapskoste. Baie lae koste per onderdeel. Lang vormleweringstyd. Slegs op skaal die moeite werd.
- Groot, plat, rubber- of termoset-onderdele→ Kompressiegietwerk. Silikoonsleutelborde, elektriese behuisings, pakkings. Laer gereedskapskoste as inspuiting. Stadiger siklusse. Flitsafsnyding vereis. Werk goed vir veselversterkte komposiete.
- Groot, hol, eenstuk items→ Rotasiegietwerk. Kajaks, watertenks, verkeerskeëls. 'n Laedrukproses beteken goedkoop vorms. Baie lang siklustye. Growwe binneoppervlak. Geen nate of sweislyne nie.
'n Praktiese Nota
Sommige onderdele pas by verskeie prosesse. 'n Eenvoudige ronde deksel kan kompressiegiet, spuitgietgiet of selfs rotomgegiet word, afhangende van die volume en materiaal. Mense moet nie aanvaar dat slegs een proses werk nie. Kry kwotasies. Gebruik die syfers. Die goedkoopste vorm beteken nie altyd die goedkoopste totale projekkoste nie. Omgekeerd kan die duurste vorm homself binne 'n jaar afbetaal as die volumes hoog genoeg is.
Die bogenoemde besluitnemingsraamwerk bied 'n beginpunt. Dit is nie 'n universele reël nie. Maar vir die meeste plastiekonderdele wat deur die meeste fabrieke vervaardig word, wys dit in die regte rigting.

Oor NOBLE – Jou vertroude plastiekvervaardigingsvennoot
NOBLE is 'n toegewyde fabriek vir die vervaardiging van plastiekonderdele. Ons spesialiseer in hoë-presisie gietoplossings. Nie net een proses nie. Verskeie. Kliënte kom na ons toe wanneer hulle ingenieurskundigheid benodig, nie net 'n masjienfabriek nie. Ons bedien nywerhede wat wissel van verbruikersgoedere tot mediese toestelle. Die gemeenskaplike draad is kwaliteit. Konsekwente, meetbare, gedokumenteerde kwaliteit.
Ons Kernverwerkingsvermoëns
Spuitgieten
Ons voer hoë-volume werk uit vir komplekse onderdele met nou toleransies. Multi-holte vorms verminder die koste per onderdeel. Kliënte kry meer onderdele per siklus. Interne gereedskapsonderhoud hou die vorms aan die gang. Sekondêre bewerkings soos invoeggietwerk en oorgietwerk vind op dieselfde vloer plaas.
Kompressievorm
Dit is ons vermoë vir termohardende materiale. Fenoliese, epoksie, melamien. Rubberseëls en pakkings. Groot elektriese komponente wat hittebestandheid benodig. Ons het ook kundigheid in veselversterkte komposiete. Lang glas- of koolstofvesels bly ongeskonde in kompressievorming.
Rotasie Moulding
Groot, hol, naatlose onderdele is ons spesialiteit hier. Watertenks. Industriële houers. Landbouvullisdromme. Die gereedskapbelegging is laag in vergelyking met spuitgietwerk. Wanddikte bly uniform. Geen sweislyne nie. Geen montering van veelvuldige helftes nie.
Bykomende vermoëns
Prototipering vir ontwerpvalidering. CNC-bewerking vir sekondêre kenmerke. Afwerking en montering . Verpakking en logistiek. Kliënte hoef nie vyf verskillende verskaffers te bestuur nie. Ons hanteer die volle ketting van rou materiaal tot gereed-vir-versending produk.
Sertifisering – Kwaliteit waarop jy kan staatmaak
ISO 9001:2015 ISO 9001:2015
Ons kwaliteitsbestuurstelsel voldoen konsekwent aan kliënte- en regulatoriese vereistes. Deurlopende verbetering is nie 'n slagspreuk nie. Dit is in elke proses ingebed. Ouditroetes bestaan. Korrektiewe stappe word gedokumenteer. Niks glip deur sonder hersiening nie.
ISO 13485:2016 ISO 13485:2016
Dit is die wêreldwye standaard vir die vervaardiging van mediese toestelle. Streng risikobestuur. Regulatoriese voldoening. Produkveiligheid van ontwerp tot produksie. Nie elke fabriek beskik oor hierdie sertifisering nie. Ons wel.
Waarom met NOBLE saamwerk?
- End-tot-end ondersteuning. Ons help met materiaalkeuse. Ons help met vormontwerp. Ons hanteer produksie en logistiek. Een kontakpunt. Geen vingerwysery tussen verskaffers nie.
- Gehalteversekering. Inspeksie in die proses identifiseer probleme vroegtydig. Dimensionele verslagdoening bied bewys. Volledige materiaalnaspeurbaarheid beteken dat elke onderdeel teruggespoor kan word na sy grondstofsertifikaat.
- Lae-volume proeflopies vir kliniese proewe of marktoetsing. Hoë-volume massaproduksie vir gevestigde produkte. Ons wissel tussen inspuiting, kompressie en rotasiegiet soos die onderdeel vereis. Kliënte benodig nie drie verskillende verskaffers nie.
- Regulatoriese vertroue. Ons ISO-sertifisering verminder risiko vir die voorsieningsketting. Ouditeure sien die sertifisering en gaan aan na ander vrae. Mense wat verantwoordelik is vir kwaliteit en regulatoriese sake kan beter slaap omdat hulle weet dat NOBLE op die verskafferslys is.
FAQ
Watter gietproses is die goedkoopste vir lae-volume produksie?
Rotasiegietwerk. Die vorms is goedkoop. Plaatmetaal of gegote aluminium. Geen hoësterkte staal benodig nie. Lae druk beteken eenvoudiger konstruksie.
Kan jy hol onderdele met spuitgiet maak?
Ja, maar met voorbehoude. Gasgeassisteerde inspuitgietwerk gebruik stikstof om hol kanale te skep. Uitkerftegnieke gebruik intrekbare penne om materiaal uit dik dele te verwyder. Beide metodes voeg kompleksiteit en koste by die gereedskap. Vir werklik hol, naatlose onderdele – dink aan 'n watertenk of 'n kajak – is rotasiegietwerk die beter keuse.
Is kompressiegietwerk slegs vir termosetmateriaal?
Hoofsaaklik, maar nie uitsluitlik nie. Termoharders soos fenol, epoksie en melamien is die mees algemene materiale. Hulle verhard onder hitte en druk. Die reaksie is onomkeerbaar. Sommige termoplastieke werk egter ook met kompressievorming. Ultrahoë molekulêre gewig poliëtileen is 'n goeie voorbeeld. UHMWPE vloei nie goed in 'n inspuitvat nie. Kompressievorming vorm dit in velle, stawe en eenvoudige onderdele.
Watter proses gee die sterkste dele?
Spuitgietvorming lewer oor die algemeen die hoogste sterkte en presisie vir ongevulde termoplastieke. Konsekwente smelttemperature. Hoë pakdruk. Digte, leemtevrye onderdele. Kompressievorming is egter beter vir veselversterkte komposiete. Lang glas- of koolstofvesels bly ongeskonde omdat daar geen skroefaksie is om hulle te breek nie. Die gevolglike onderdeel het superieure styfheid en impakweerstand. Vir strukturele toepassings met deurlopende veselversterking, oortref kompressievorming elke keer spuitgietvorming.







