
Wat is laedruk Injection Mveroudering?
Laedruk-inspuitgietvorming is 'n plastiekbewerkingstegnologie wat 'n relatief lae druk gebruik om gesmelte warmsmeltkleefmiddelmateriaal in die vorm in te spuit, wat die interne komponente toedraai en beskerm.
In vergelyking met tradisionele spuitgietwerk, het laedruk-spuitgietwerk laer druk en temperatuur, en is hoofsaaklik geskik vir die verpakking van presisie- en sensitiewe elektroniese komponente of mediese toestelle.
Die voordele van laedruk-spuitgietwerk sluit in die vermindering van die risiko van komponentskade, die verbetering van verseëlingsprestasie en beskermende effekte, asook 'n kort bewerkingsiklus en laer energieverbruik.
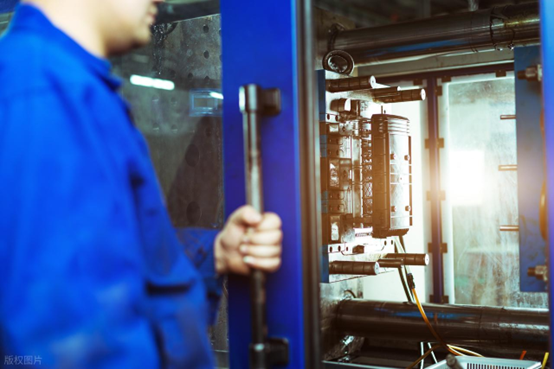
Materiaal wat in laedruk gebruik word Spuitgieten
PA
Poliamied (PA), veral die PA12-reeks, is die mees gebruikte materiaal vir laedruk-spuitgietwerk. Dit word verfyn uit bio-gebaseerde kasterolie.
Hierdie materiaal het 'n belangrike voordeel: die smeltviskositeit is uiters laag. Wanneer dit verhit word, word dit so dun soos water. Dit gee dit uitstekende vloeibaarheid.
Gevolglik kan dit die fynste besonderhede van 'n vorm met baie min druk vul. Dit omsluit ook delikate dele perfek sonder om hulle te beweeg.
- Uitstekende meganiese sterkte
- Goeie hittebestandheid
- Uitstaande weerstand teen chemiese korrosie
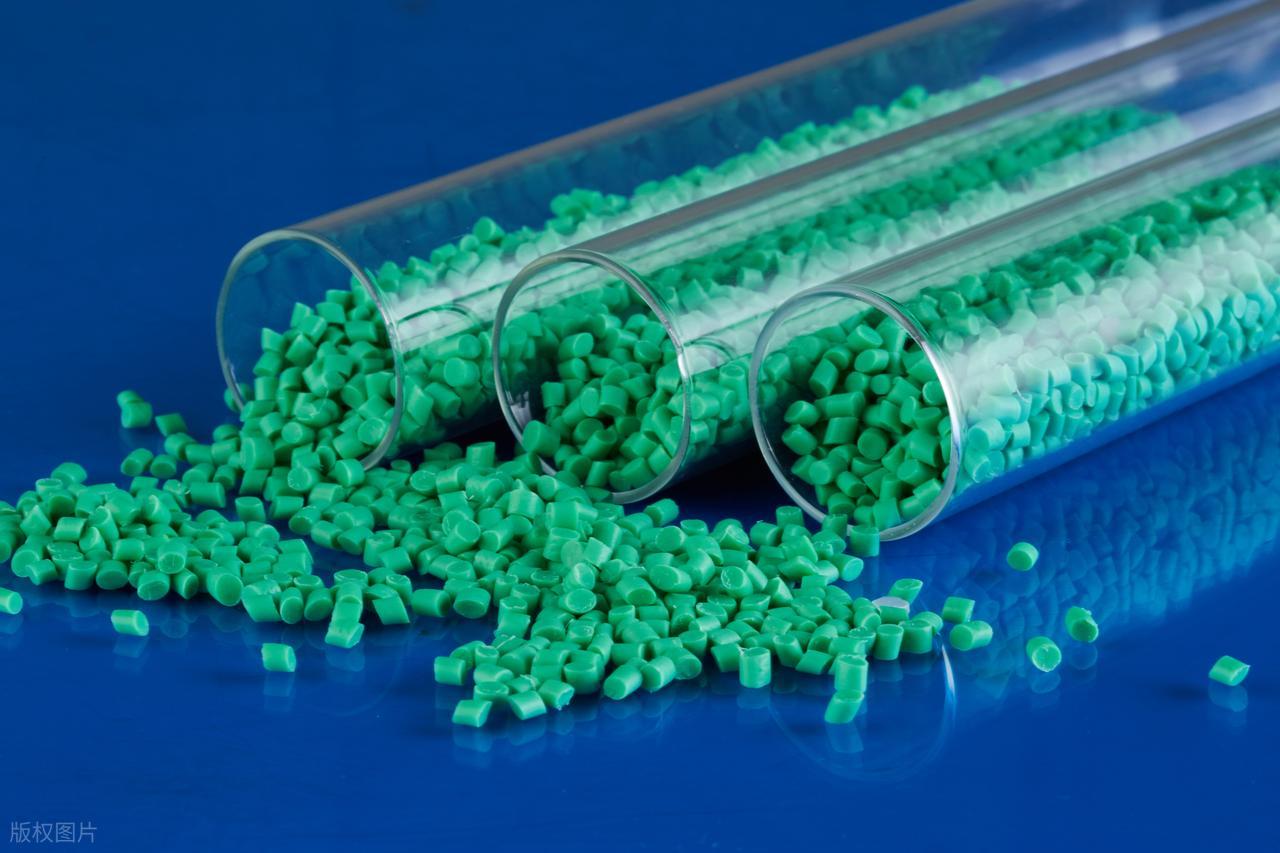
TPU
Die toepassing van TPU in laedruk-spuitgietwerk trek hoofsaaklik voordeel uit sy uitstekende elastisiteit, slytasieweerstand en laetemperatuurweerstand.
In vergelyking met poliamied, kan TPU 'n meer buigsame inkapselingsliggaam bied en word dit dikwels gebruik in komponente wat gereeld gebuig of aan meganiese spanning onderwerp moet word, soos kabelverbindings en buigsame stroombane in draagbare toestelle.
TPU het uitstekende impakweerstand en skokabsorpsie-effekte, en die oppervlak voel meer delikaat met 'n sekere mate van adhesie.
- Uitstekende waterdigte seëlprestasie
- Hoë wrywingskoëffisiënt
- Goeie impakweerstandseffek
Poliolefien kopolimere
Poliolefien-kopolimere is warmsmeltkleefmiddels wat van poliëtileen of polipropileen gemodifiseer is. Hul mees noemenswaardige eienskappe is hoë koste-effektiwiteit, sowel as uitstekende elektriese isolasieprestasie en hidrolisebestandheid.
Poliolefienmateriale het 'n wye reeks hardheid na uitharding, van semi-rigiede tot buigsaam, maar hul algehele temperatuurweerstandsgraad en bindingssterkte is gewoonlik nie so goed soos dié van poliamied en TPU nie.
- Goeie elektriese isolasie prestasie
- Goeie hidrolisebestandheid
Hoe werk laedruk-inspuitgietwerk?
Voorbehandeling van grondstowwe
Die spesiale poliamied (PA) of warmsmeltkorrels wat in laedruk-spuitgietwerk gebruik word, is hoogs sensitief vir vog en moet 'n streng droogbehandeling ondergaan voordat dit in produksie geplaas word. Gewoonlik word die rubberkorrels in 'n ontvochtigingsdroër geplaas en vir 'n paar uur by 'n spesifieke temperatuur gebak om spoorhoeveelhede vog te verwyder.
let wel:
- Beheer die droogtemperatuur en -tyd streng
- Hou die grondstowwe in 'n geslote bergingsemmer om vogabsorpsie en herkontaminasie te voorkom
Invoegbevestiging
Insetsels en vormvoorbereiding is belangrike stappe. Eerstens word delikate elektroniese onderdele soos PCB's en sensors in die onderste vorm geplaas en vasgemaak. Bevestigings kan outomaties of handmatig wees. Dan word die boonste vorm toegemaak en toegeklem. Hierdie sterk klemkrag hou die vorm verseël tydens inspuiting, wat verhoed dat materiaal uitlek.
let wel:
- Maak seker dat die insetsels presies en stewig geposisioneer is
- Die oppervlak van die vorm moet skoon en vry van oorblyfsels wees om die adhesie-effek te verseker.
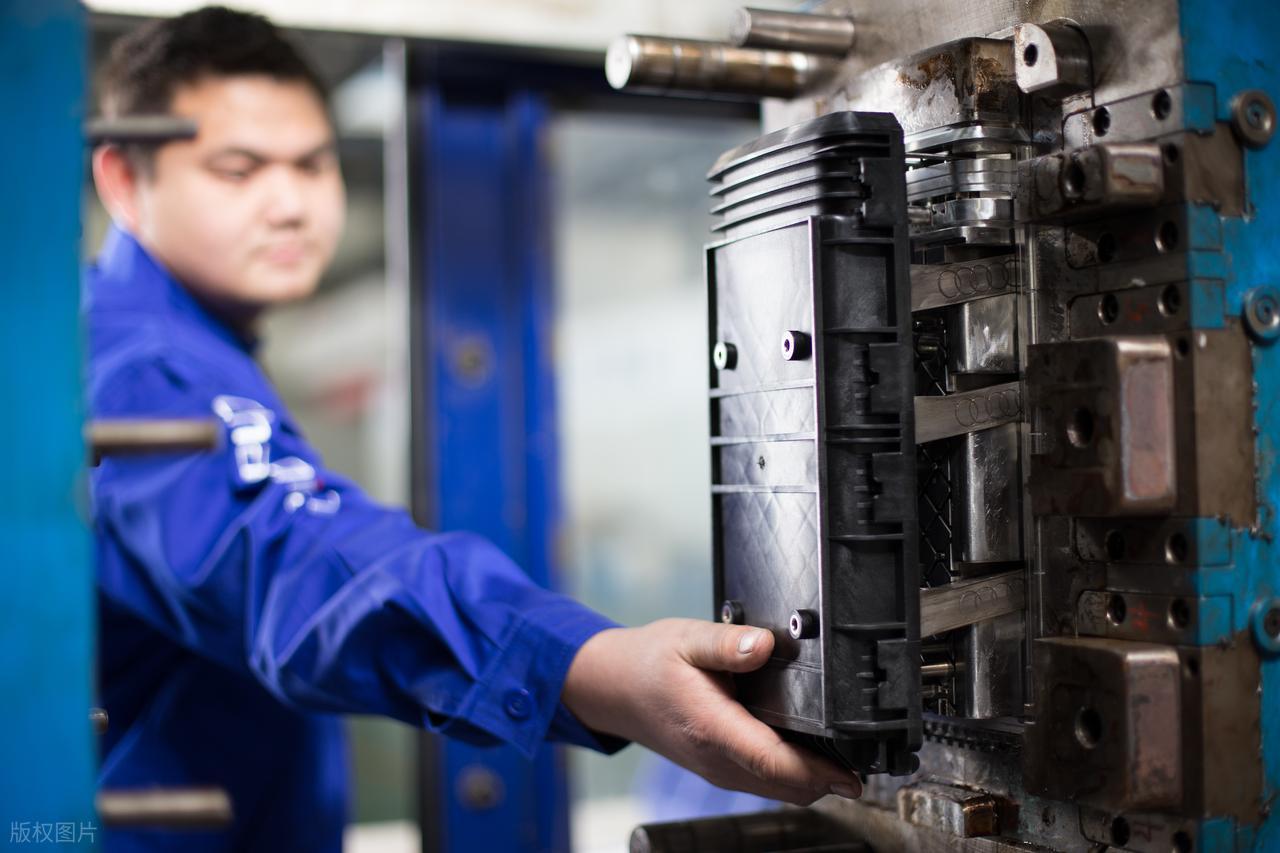
Smeltinspuiting
Terwyl die vorm voorberei word, word die gedroogde plastiekpellets in die loop van die spuitgietmasjien gestuur. Die loop verhit die materiaal bo sy smeltpunt deur 'n presies beheerde verwarmer, wat dit in 'n gesmelte toestand met uiters lae viskositeit omskep.
Die spuitgietmasjien spuit hierdie gesmelte rubberverbinding stadig en bestendig in die geslote vormholte teen 'n baie lae druk deur 'n skroef of suier.
let wel:
- Beheer die inspuittemperatuur en -spoed
- Verseker die gladde vloeipad
Hou druk
Nadat die vormholte gevul is, gaan die stelsel die drukhoufase binne. 'n Laer druk word voortdurend toegepas. Hierdie druk druk meer materiaal in om te kompenseer vir krimping soos die plastiek afkoel. Dit verseker dat die finale onderdeel akkurate afmetings, 'n gladde oppervlak het en styf aan enige interne komponente geheg is.
Vervolgens koel die onderdeel binne die vorm af. Dit kan natuurlik afkoel of vinniger afgekoel word deur waterkanale in die vorm self. Afkoeling duur voort totdat die onderdeel solied en sterk genoeg is om sonder skade uitgewerp te word.
let wel:
- Die drukhoutyd moet matig wees
- Eenvormige verkoelingstempo
- Pas die plaaslike temperatuur presies aan
uitwerping
Sodra dit bevestig is dat die onderdeel afgekoel en gestol het, sal die spuitgietmasjien die sjabloon beweeg om die vorm oop te maak. Onmiddellik daarna sal die ingeboude uitwerpstelsel van die vorm, soos die uitwerppen of die boonste plaat, in werking tree en die reeds gevormde pakket glad uit die vormholte stoot.
let wel:
- Handhaaf 'n sekere vormopeningspoed
- Balanseer die krag op die uitwerptoestel
- Kontroleer betyds of daar enige kleefkrag aan die vorm is of swak ontvorming
Inspeksie
Die uitstekende dele kan ook 'n klein hoeveelheid hulpstrukture hê, soos hekke of klein tuite, wat gewoonlik met die hand of met eenvoudige toebehore verwyder moet word.
Daarna is 'n omvattende inspeksie van die klaarprodukte nodig om te kyk of hul voorkoms ongeskonde is, of die verpakking volledig is, en of daar enige defekte is, soos ontbrekende materiale of borrels, om te verseker dat die gehalte van elke produk aan die vereistes voldoen.
let wel:
- Verwyder die oorblywende materiaal of flits in die vloeikanaal
- Kontroleer die voorkoms en funksies van die produk
- Voer waterdigte, stofdigte of elektriese werkverrigtingstoetse op verpakte produkte uit
Voordele van laedruk-inspuitgietwerk
Uitstekende komponentbeskerming
Die kernkenmerk van laedruk-spuitgietvorming is die gebruik van uiters lae inspuitdruk, wat verseker dat wanneer brose komponente soos gedrukte stroombaanborde, sensors en presisie-verbindings verpak word, die komponente nie sal skuif, vervorm of beskadig word as gevolg van die impak van hoë druk nie.
Die materiale wat in laedruk-spuitgietvorming gebruik word, kan 'n taai dop vorm na uitharding, wat die produk uitstekende waterweerstand, stofweerstand en chemiese korrosiebestandheid gee, en die betroubaarheid en lewensduur van die produk in strawwe omgewings omvattend verbeter.
Hoë Prosesdoeltreffendheid
Die laedruk-inspuitgietproses is uiters vinnig. Die hele siklus van vormsluiting, inspuitgiet, tot afkoeling en ontvorm neem gewoonlik slegs 'n paar dosyn sekondes, wat baie vinniger is as die tradisionele pot- of dopmonteringsmetodes.
Die hoë doeltreffendheid van laedruk-spuitgietwerk is hoogs geskik vir grootskaalse deurlopende produksie, wat die produksiekapasiteit aansienlik kan verhoog en aan die streng vereistes van moderne vervaardiging vir produksiedoeltreffendheid kan voldoen, waardeur ondernemings produksiekoste per tydseenheid kan verminder.
Hoë Strukturele Integrasie
Laedruk-inspuitgietwerk kan verskeie afsonderlike dele – soos stroombaanborde, verbindings en kabels – in een soliede stuk in 'n enkele stap kombineer. Dit vervang die tradisionele, meer komplekse metode om eers 'n behuising te maak en dit dan te monteer en te verseël.
Laedruk-inspuitgietwerk verminder beide produksiestappe en die aantal benodigde onderdele. Dit vermy ook potensiële monteerfoute en vereenvoudig voorsieningsketting- en voorraadbestuur.
Uitstekende inkapselingskwaliteit
Die gevormde verpakking het uitstekende seël- en isolasie-eienskappe, wat die indringing van vog en skadelike gasse effektief kan voorkom, wat die langtermyn stabiele werking van elektroniese komponente verseker.
Die materiaal self beskik oor hoë en lae temperatuurweerstand, uitstekende elektriese isolasieprestasie en impakweerstand, wat die finale produk in staat stel om maklik aan die komplekse werksomstandighede in velde soos motors en industriële toerusting te voldoen.
Uitstaande koste-effektiwiteit
Die koste per kilogram van die spesiale rubberverbinding vir laedruk-spuitgietwerk kan hoër wees as dié van gewone plastiek. In die lig van die voordele soos verminderde monteringstyd, laer arbeidskoste, verminderde defeksyfers en verminderde afvalsyfers wat deur die vereenvoudigde proses teweeggebring word, word die omvattende vervaardigingskoste van die produk egter dikwels effektief beheer.
Uitdagings van laedruk-inspuitgietwerk
Streng Materiaalvereistes
Warmsmeltkleefmiddels vir laedrukgietwerk absorbeer maklik vog uit die lug. Hierdie geabsorbeerde vog veroorsaak hidrolise tydens verwerking, wat die materiaal se molekules afbreek.
Dit lei tot veranderinge in viskositeit en defekte soos borrels, silwer strepe of brandwonde in die finale produk. Meer ernstig, dit beskadig die onderdeel se seëlvermoë, sterkte en elektriese isolasie.
Daarom is streng bergings- en droogprosedures noodsaaklik. Materiaal moet deeglik gedroog word voor gebruik en droog gehou word tydens produksie om vogherabsorpsie te voorkom.
Uitdagend Mould Design
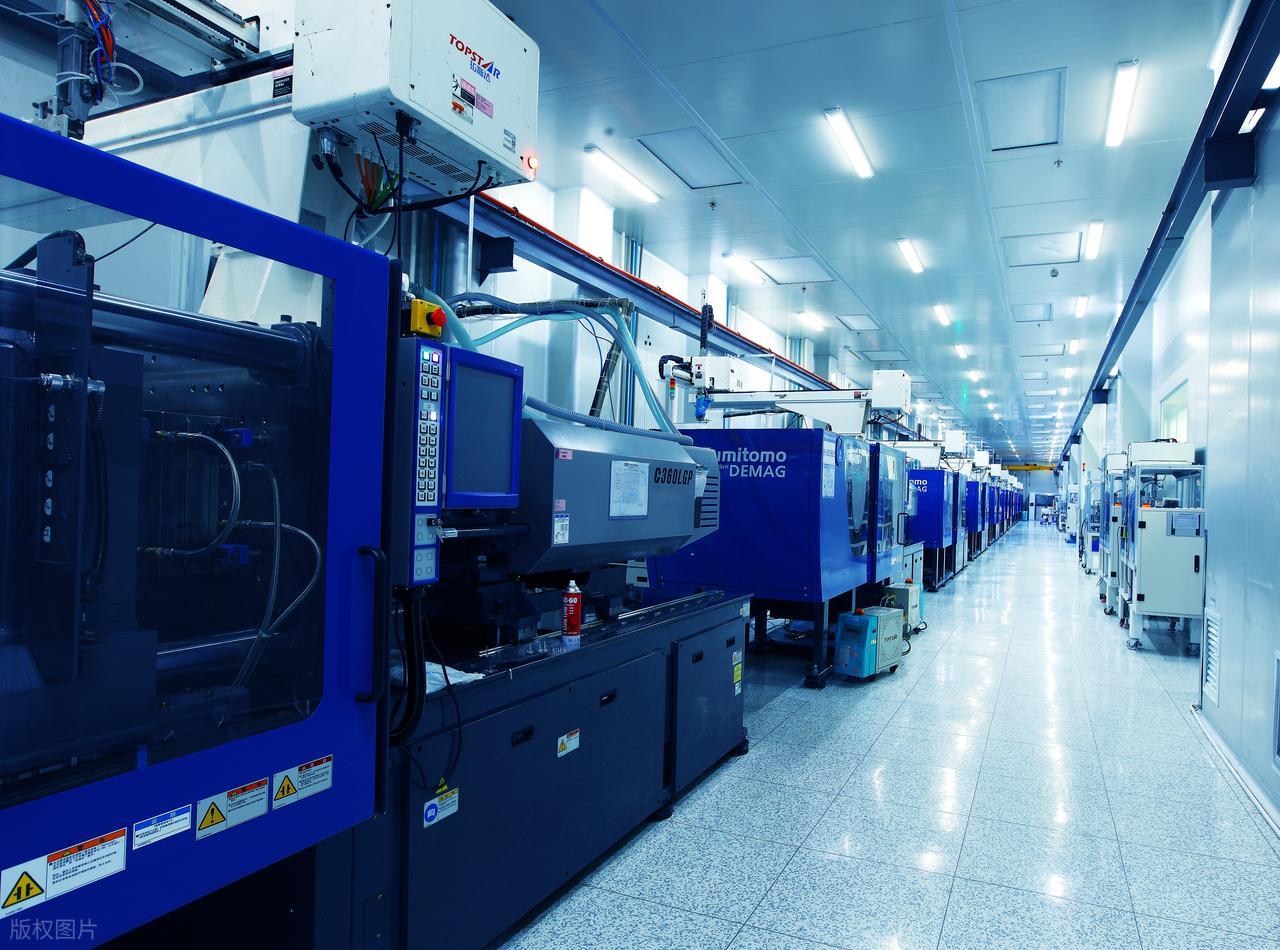
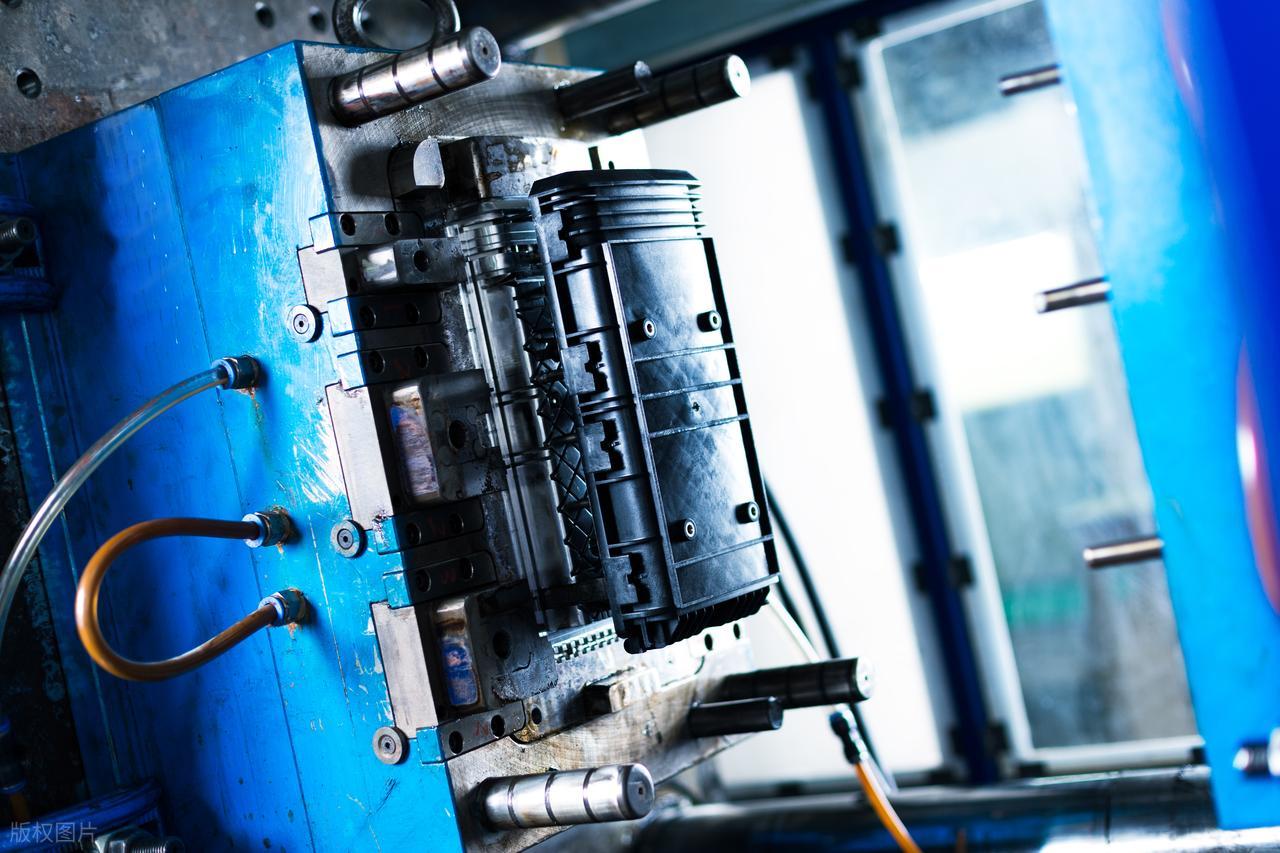
Die smeltviskositeit en vloeibaarheid van laedruk-inspuitgietwerk is laag, en die inspuitdruk is ook laag.
- Presisiepassing: Die vorm moet presies gemasjineer en dig verseël word. Dit verhoed dat die vloeibare materiaal lek en 'n flits op die onderdeel veroorsaak.
- Doeltreffende ventilasie: Die vorm benodig 'n goed ontwerpte uitlaatstelsel. Andersins kan vasgekeerde lug kort skote (ongevulde areas) of verbrande materiaal veroorsaak.
- Geoptimaliseerde vloei: Die loper en hek moet die smelt lei om die holte eweredig en kalm te vul. Dit vermy die beskadiging van delikate interne komponente.
Presiese invoegposisionering
Tydens die spuitgietproses oefen die vloei van die smelt 'n sekere krag op die insetsel uit. As die insetsels nie presies geposisioneer of stewig in die vorm vasgemaak is nie, kan hulle onder druk dryf, skuif of vervorm, wat lei tot substandaard finale produkte. Dit vereis dat die vorm ontwerp moet word met presiese posisioneringsmeganismes en betroubare bevestigingsmiddels, en dat verseker moet word dat die insetsels korrek in elke produksiesiklus geplaas word.
Hoë aanvanklike koste
Stabiele laedruk-inspuitgietwerk vereis 'n toegewyde opstelling, insluitend gespesialiseerde masjiene, hoëpresisie-vorms en hulpdroogtoerusting, wat lei tot 'n hoër aanvanklike koste as tradisionele prosesse.
Verder is geskikte materiale beperk tot spesifieke poliamiede en TPU wat lae viskositeit en vinnige uitharding bied. Hierdie materiale is duurder en minder divers as konvensionele plastiek, wat die tegnologie se toepassingsomvang ietwat beperk.
Laedruk-inspuitgietvorming en hoëdruk-inspuitgietvorming
| item | Lae-druk spuitgietwerk | Hoëdruk spuitgietwerk |
| Inspuitdruk | Lae druk (ongeveer 2–5 MPa) | Hoë druk (tipies 50–150 MPa) |
| Hoofmateriaal | Warmsmeltpoliamied (PA), EVA, poliolefien, TPU, ens. | Verskeie termoplastiese materiale soos ABS, PC, PP, PE, PA, POM, ens. |
| Vorm struktuur | Eenvoudige struktuur; aluminium of sagte vorms kan gebruik word | Komplekse staalvorms met lang lewensduur |
| Vorm koste | Lae koste en kort vervaardigingsiklus | Hoë koste en lang vervaardigingsiklus |
| Drukimpak op insetsels | Sagkens op insetsels en interne komponente | Hoë druk kan insetsels vervorm of belas |
Toepassings van laedruk-inspuitgietwerk
Motor elektronika
- Enjin beheer eenhede
- Wielspoedsensors in sluitwerende remstelsels
- Lugsaksensors
In die motorbedryf word laedruk-spuitgietwerk wyd gebruik vir die verpakking van verskeie elektroniese beheereenhede en sensors. Hierdie komponente van 'n motor moet hoë betroubaarheid handhaaf in uiterste omgewings soos vibrasie, olievlekke, hoë temperatuur en humiditeit, en chemiese korrosie.
Laedruk-inspuitgiettegnologie kan 'n sterk en verseëlde beskermende dop vir motoronderdele bied, wat die indringing van vog, soutsproei en petrol effektief voorkom, die langtermyn stabiele werking van die voertuig se belangrikste elektroniese stelsels verseker en die bestuursveiligheid aansienlik verbeter.
Consumer Electronics
Verbruikerselektronika is een van die hooftoepassingsvelde vir laedruk-spuitgietwerk, veral vir die beskerming van kern-presisiekomponente.
Die interne dele van elektroniese produkte is broos en vereis 'n hoë vlak van skoonheid. Laedruk-spuitgietwerk laat toe dat hierdie komponente veilig onder baie lae druk verseël word, wat enige skade tydens die proses vermy. Die beskermende laag wat gevorm word, kan sweet, stof en klein impakte effektief weerstaan tydens daaglikse gebruik.
Mediese toerusting
Die mediese industrie het uiters hoë vereistes vir die betroubaarheid, verseëlingsprestasie en biokompatibiliteit van toerusting.
Die omhulsel wat deur hierdie proses gevorm word, bied volledige verseëling. Dit kan herhaalde skoonmaak met chemiese ontsmettingsmiddels weerstaan en hoëtemperatuur- en hoëdruksterilisasie verduur. Dit help om te verhoed dat vloeistowwe en bakterieë die binnekant van die toerusting binnedring.
Die materiale wat gebruik word, moet streng mediese sertifikate slaag om te verseker dat hulle veilig en nie-giftig vir die menslike liggaam is.
- Kringborde en sensors in endoskope
- Gehoorapparate
- Draagbare diagnostiese toestelle
Industriële sensors
In die veld van industriële outomatisering moet 'n groot aantal sensors, nabyheidskakelaars, enkodeerders en PLC-verbindings in fabrieksomgewings met hoë stof, humiditeit, korrosiewe gasse of sterk meganiese vibrasies werk.
Laedruk-inspuitgietwerk kan omvattende beskerming bied vir hierdie industriële komponente. Die robuuste verpakkingsliggaam kan fisiese skok en vibrasie weerstaan, en die uitstekende seëlprestasie verhoed dat stof en vog die interne presisiestroombane beskadig.
Slim huistoestelle
- Slim deurslotte
- Omgewingsensors
- Slim watermeters/elektrisiteitsmeters
Met die popularisering van die Internet van Dinge, het al hoe meer slimtoestelle huishoudings en stede betree. Hierdie toestelle is dikwels in onbewaakte buite- of semi-buite-omgewings.
Laedruk-inspuitgiettegnologie word gebruik om die kernbeheermodule en kommunikasiemodule te beskerm, wat effektief die invloed van natuurlike veroudering, soos temperatuurverskille dwarsdeur die vier seisoene, reën en ultravioletstrale, hanteer.
Hierdie geïntegreerde verpakkingsmetode verbeter nie net die omgewingsverdraagsaamheid van die produk nie, maar maak ook die struktuur meer kompak en duursaam, wat dit hoogs geskik maak vir die grootskaalse ontplooiing van Internet of Things-terminale toestelle.
EDEL: Professionele Laedruk-Inspuitgietdiensverskaffer
By NOBLE spesialiseer ons in Laedruk-inspuitgietvorming (LPM) — 'n bewese proses vir die inkapseling en beskerming van delikate elektroniese komponente. Met gevorderde toerusting, professionele ingenieurskundigheid en streng gehaltebeheer, lewer ons betroubare gietoplossings wat beide funksionele beskerming en estetiese uitnemendheid verseker.
Waarom by ons
- Meer as 10 jaar ondervinding in presisie gietvervaardiging
- Pasgemaakte oplossings vir klein of medium bondelproduksie
- Vinnige levertye en buigsame projekondersteuning
- Voldoening aan RoHS-, REACH- en ISO 9001-gehaltestandaarde
Met ons kundigheid in laedruk-inspuitgietwerk help ons kliënte om beter beskerming, skoner produkontwerpe en langer lewensduur vir elektroniese komponente te bereik.
Gereelde vrae van Drukinspuitgietwerk
Wat is laedruk-inspuitgietwerk?
Laedruk-inspuitgietvorming (LPM) is 'n proses wat laedruk-warmsmeltmateriale gebruik om delikate elektroniese komponente te inkapsel en te beskerm. Dit bied uitstekende verseëling, isolasie en meganiese beskerming sonder om sensitiewe onderdele te beskadig.
Watter materiale word in laedruk-inspuitgietwerk gebruik?
Algemene materiale sluit in warmsmelt-poliamiede (PA), EVA, poliolefiene en TPU. Hierdie materiale het lae smeltpunte, goeie adhesie en uitstekende weerstand teen water, chemikalieë en temperatuurveranderinge.
Wat is die voordele van laedruk-inspuitgietwerk?
LPM bied baie voordele: sagte verwerking vir sensitiewe komponente, beter verseëling en waterdigting, vereenvoudigde produkontwerp en verminderde algehele vervaardigingskoste in vergelyking met potvorming of hoëdrukgietwerk.
Watter nywerhede gebruik laedruk-inspuitgietwerk?
Dit word wyd gebruik in motorelektronika, verbruikerselektronika, mediese toestelle, industriële sensors en slimhuisprodukte, veral waar duursaamheid en beskerming van kritieke belang is.
Hoe verskil laedruk-inspuitgietvorming van hoëdruk-inspuitgietvorming?
LPM werk teen baie laer druk (2–5 MPa) en temperatuur, en fokus op beskerming en verseëling eerder as strukturele sterkte. Hoëdrukgietwerk word gebruik vir die vervaardiging van stewige plastiekonderdele met presiese vorms in massaproduksie.







