Wat is spuitgiet?
Spuitgietvorming , ook bekend as inspuitvormvorming, het elke hoek van ons lewens betree met sy hoë doeltreffendheid, presisie en grootskaalse produksievermoëns. Dit beskik oor vinnige produksiespoed, hoë doeltreffendheid, outomatisering en die vermoë om verskillende vorms te produseer, van eenvoudig tot kompleks, en verskeie groottes, wat wissel van klein tot groot, met presiese afmetings en wye dekking. Dit kan toegepas word op motoronderdele, toesteldoppe, mediese toestelle en daaglikse noodsaaklikhede. Hierna sal ons die hele produksieproses van inspuitgietvorming in detail voorstel.
Hoe werk spuitgietwerk?
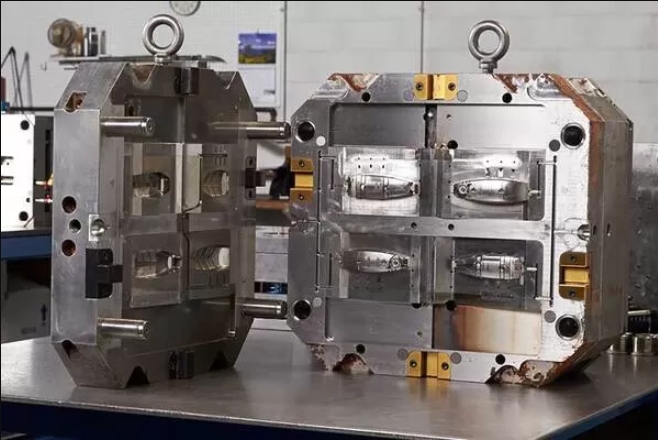
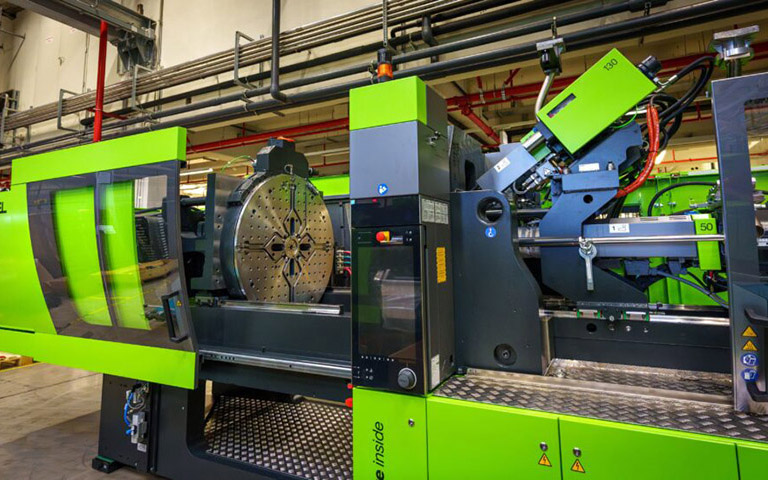
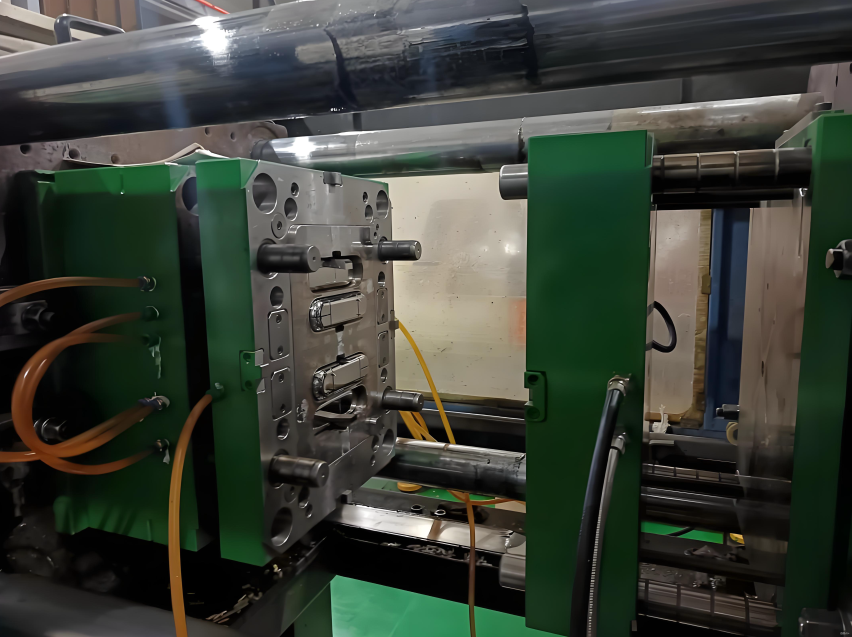
Spuitgietvorming is die mees algemene vervaardigingsproses vir die vervaardiging van plastiekonderdele. Spuitgietmasjiene gebruik plastiekgrondstowwe en verskeie vorms om onderdele van verskillende groottes, duursaam of weggooibaar, vir talle nywerhede en toepassings te produseer. Die werkbeginsel daarvan is dat die spuitgietmasjien grondstowwe in 'n vorm voer, wat die negatiewe vorm vir die finale onderdeel is en uit twee dele bestaan: die inspuitvorm (A) en die uitwerpvorm (B). Die ruimte tussen die twee dele is die vormholte, waarin die materiaal ingespuit word.
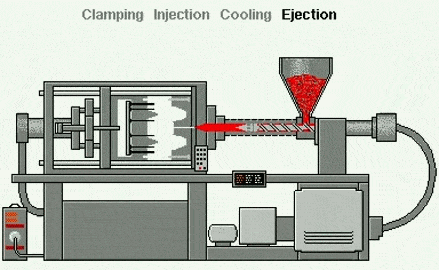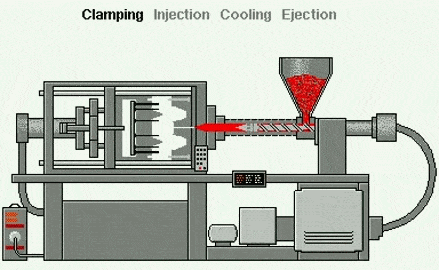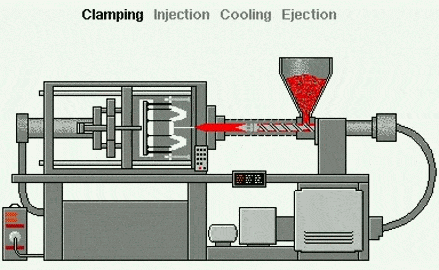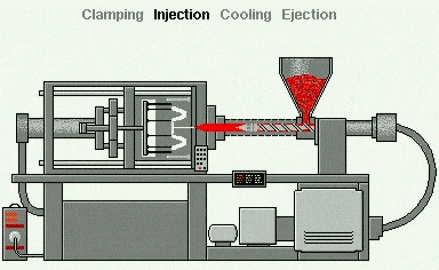
Spuitgiet is 'n gietproses—anders as subtraktiewe (sny) tegnieke (soos CNC-bewerking) of additiewe prosesse (soos 3D-drukwerk ), wat vorms as giettoestelle gebruik. Hierdie metode is geskik vir materiale soos termoplastiek, wat tot 'n gesmelte toestand verhit word en dan in 'n metaalvorm ingespuit word, waar hulle afkoel en vorm aanneem binne die vorm of holte. Die proses kan verdeel word in:
1. Voeding van plastiekdeeltjies:
Klein plastiekdeeltjies (plastiekpellets) word in die hopper gegooi. Hierdie deeltjies is gewoonlik termoplastiek—plastiek wat sag word wanneer dit verhit word.
2. Plastieksmelting:
Die plastiekpellets gaan deur 'n verhitte vat met 'n roterende skroef.
3. Spuitgieten:
Soos die skroef draai, stoot dit plastiekpellets vorentoe terwyl die verwarmer hulle in 'n dik gesmelte vloeistof smelt.
4. Spuitgieten:
Sodra die gesmelte plastiek tot 'n sekere punt opgehoop het, spuit die skroef dit onder hoë druk in 'n metaalvormholte in. Die vorm word presies soos die verlangde finale onderdeel gevorm (bv. 'n botteldop, foonhouer of motor se paneelbord).
5. Verkoeling:
Binne die vorm koel die plastiek af en stol. Verkoelingskanale binne die vorm help om die verkoelingsproses te versnel.
6. Vormopening:
Nadat die plastiek gestol het, maak die vorm in twee helftes oop.
7. Uitwerping:
Uitwerppenne stoot die finale produk uit die vorm.
8. Herhaal:
Die vorm sluit, en die hele proses word herhaal—gewoonlik elke paar sekondes—wat spuitgietvorming ideaal maak vir massaproduksie.
Algemene tipes spuitgietprosesse
Voeg gietvorm in
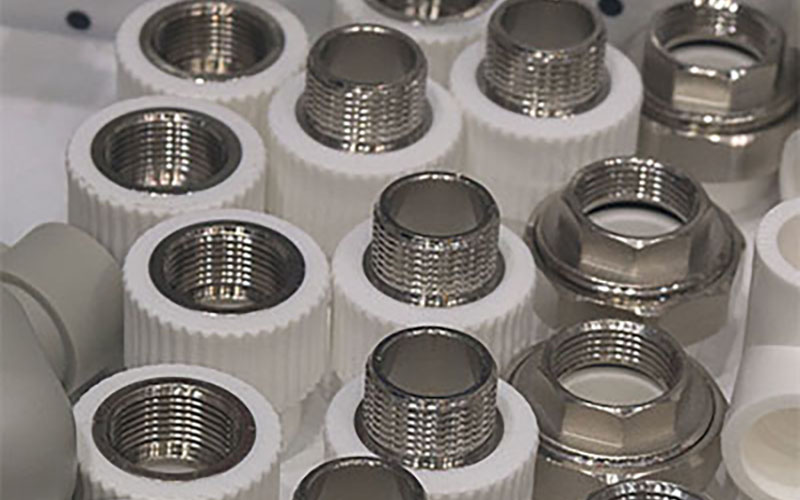
Invoeggietvorming is die proses om termoplastiese materiaal rondom 'n voorafgevormde komponent te vorm om 'n afgewerkte onderdeel te skep wat verskeie materiale insluit.
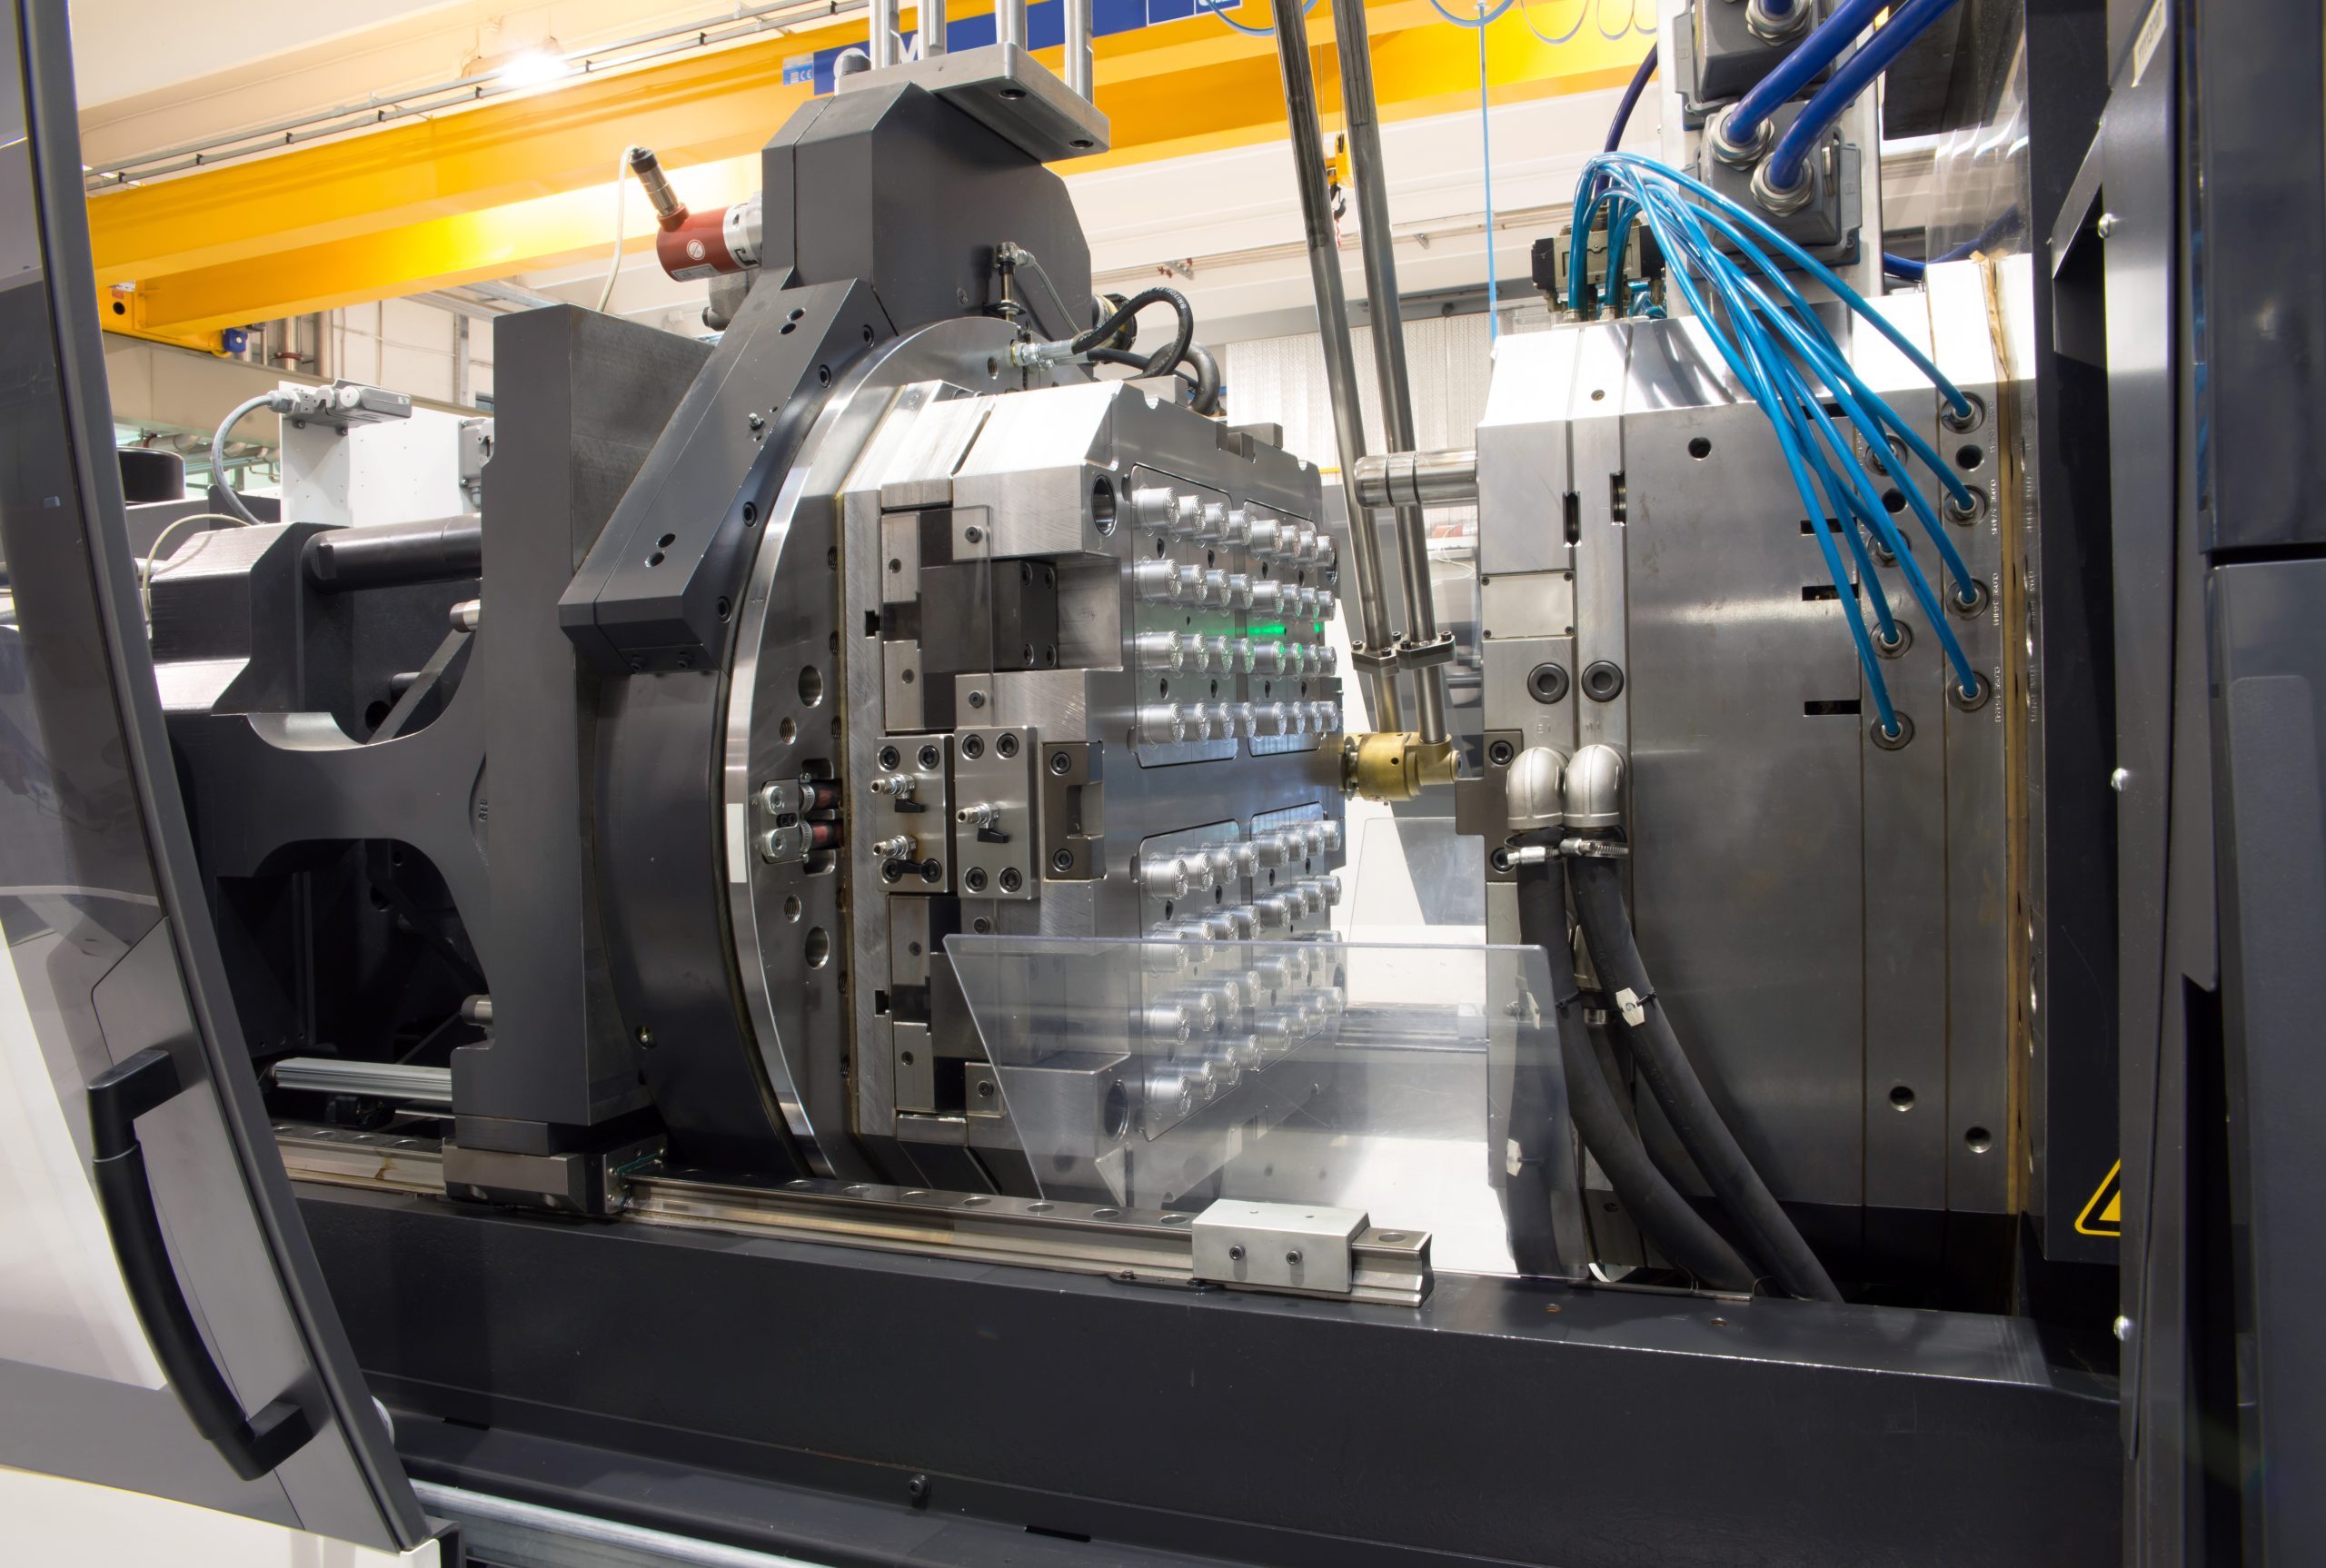
Ons plastiekspuitgietproses gebruik presiese masjinerie om gesmelte hars in 'n vorm te spuit om 'n finale produksiegraad-termoplastiese onderdeel te word.
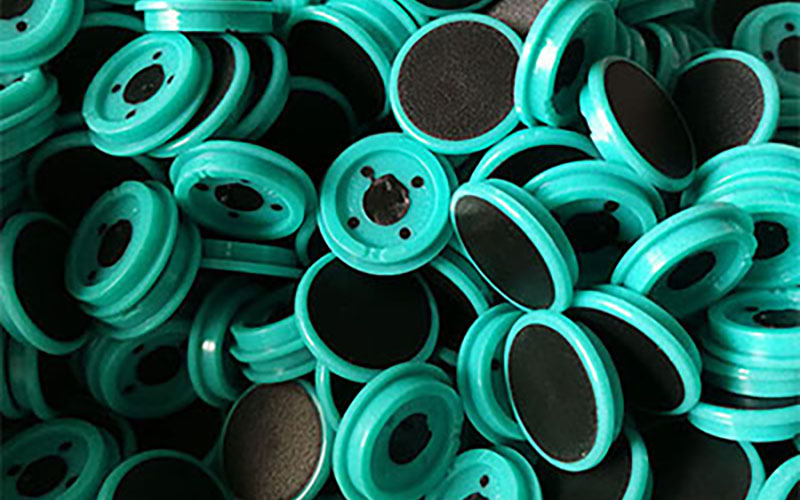
Deur plastiek, metaal en rubber oor mekaar te bedek via chemiese binding, verminder ons oorgieting monteringstyd en gee ons onderdele groter sterkte en buigsaamheid.
Vloeibare silikonrubber (LSR) is 'n termosetproses om 'n hoë volume buigsame, duursame, ingewikkelde en presiese silikonrubberonderdele te produseer. Hierdie proses meng eers twee verbindings (wat gewoonlik bestaan uit die basisvormende silikon en die platinumkatalisator).

Die metaalinspuitgietproses (MIM) kombineer die ontwerpbuigsaamheid van plastiekinspuitgietwerk met die sterkte en integriteit van smeede metale om koste-effektiewe oplossings vir hoogs komplekse onderdeelgeometrieë te bied.
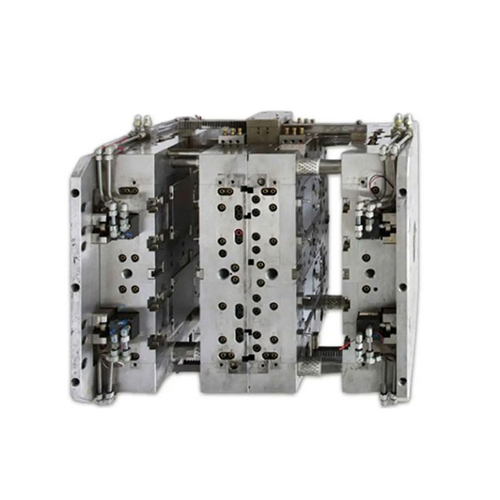
Met ons ervaring en gevorderde masjinerie blink ons uit in die ontwerp en vervaardiging van 'n reeks plastiekinspuitvorms wat aangepas is volgens u toleransie en koste.
Verskeie soorte plastiek word in verskillende stadiums in dieselfde vorm ingespuit om onderdele met verskillende kleure, teksture of materiaaleienskappe in een siklus te produseer. As gevolg van sy diverse tipes en sterk funksionaliteit, word dit wyd gebruik in motordashboards en knoppiebehuisings.
Twee verskillende kleure plastiek word in een siklus in die vorm ingespuit. Die twee kleure word in verskillende stadiums ingespuit, of twee aparte inspuitingseenhede word gebruik om onderdele met twee kleure of materiale te skep. Dit word wyd gebruik in verbruikersgoedere, motorknoppies en selfoonomhulsels vir sy estetiese aantrekkingskrag en verbeterde funksionaliteit.
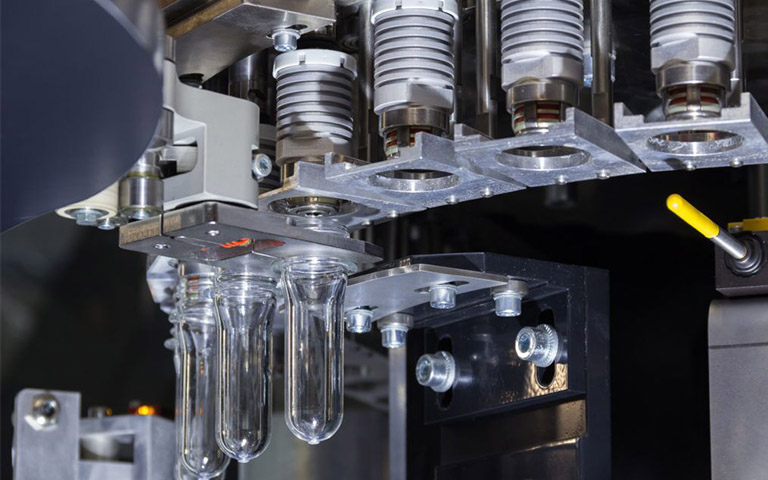
Stikstof of ander inerte gasse word tydens die gietproses in die gesmelte plastiek ingespuit. Hierdie gas skep 'n interne holte, wat materiaalverbruik verminder en die onderdeel ligter maak sonder om sterkte te verhoog. Dit word wyd gebruik in motordeurpanele en mobiele toestelbehuisings as gevolg van die energiebesparing, verbeterde onderdeelgewig en oppervlakafwerking.
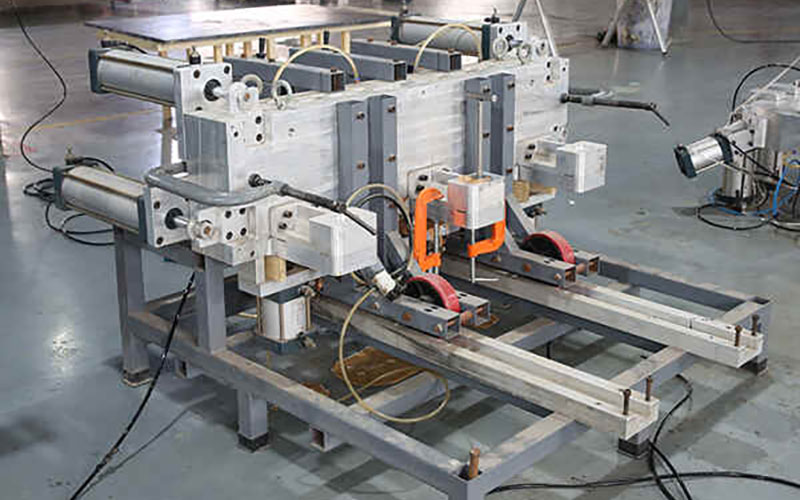
Dit meng reaktiewe elastiese of termohardende materiale en spuit dit in die vorm in, waar dit 'n chemiese reaksie ondergaan en verhard. As gevolg van die eienskappe daarvan om buigsame en harde onderdele te produseer, word dit wyd gebruik in motorbuffers en industriële produkomhulsels.
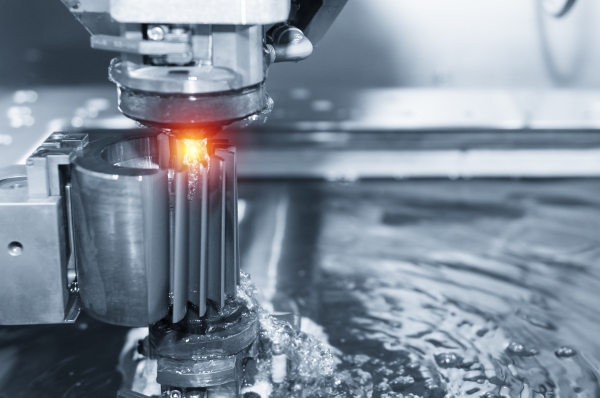
Dit gebruik termoplastiese materiale wat verskeie kere gesmelt en hervorm kan word, verhit totdat hulle gesmelt is, en dan in die vorm ingespuit word om te stol. Omdat dit herwinbaar is en vinnig afkoel, word dit wyd gebruik in plastiekverbruikersprodukte en mediese toerustingonderdele.
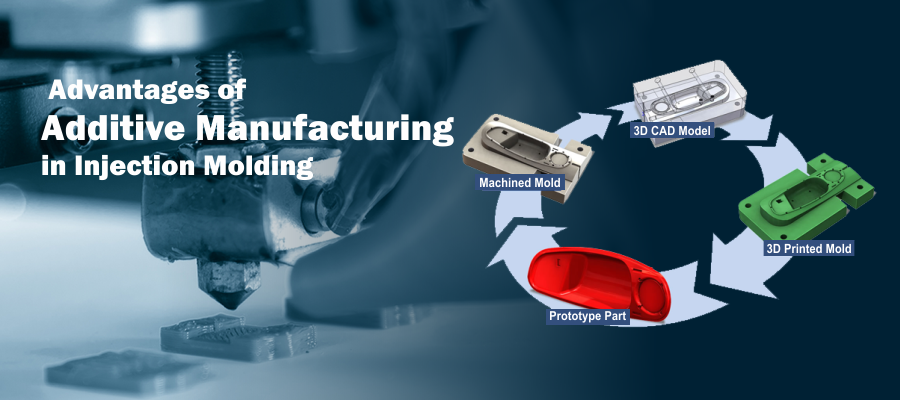
Voordele van spuitvorming
Spuitgiet is die beste opsie vir massaproduksie van plastiekonderdele. Daar is immers 'n rede waarom soveel vervaardigingsmaatskappye regoor die wêreld dit gebruik om presisie-onderdele te produseer. NOBLE-ingenieurs som die volgende ses voordele van die gebruik van spuitgiettegnologie op:
Hoë Doeltreffendheid
Spuitgiet is 'n hoogs doeltreffende proses; sodra die vorm gemaak is, kan grootmaat bestellings vinnig vervaardig word.
Bekostigbare prys
Hoë treksterkte
Spuitgietvormde onderdele kan versterk word deur vulstowwe by die vloeibare hars te voeg, wat die treksterkte verbeter.
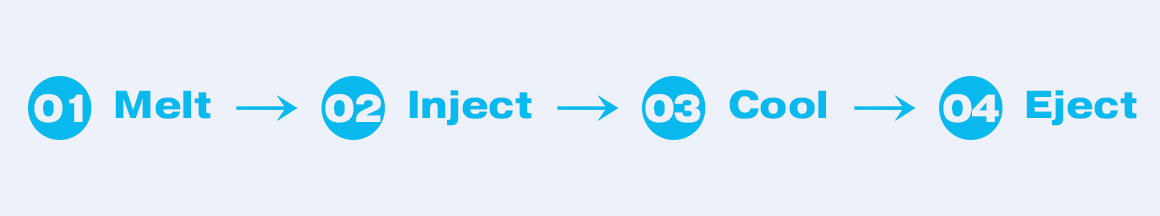
Onderdeleproduksieproses met behulp van spuitgietwerk

1. Vormontwerp en -vervaardiging
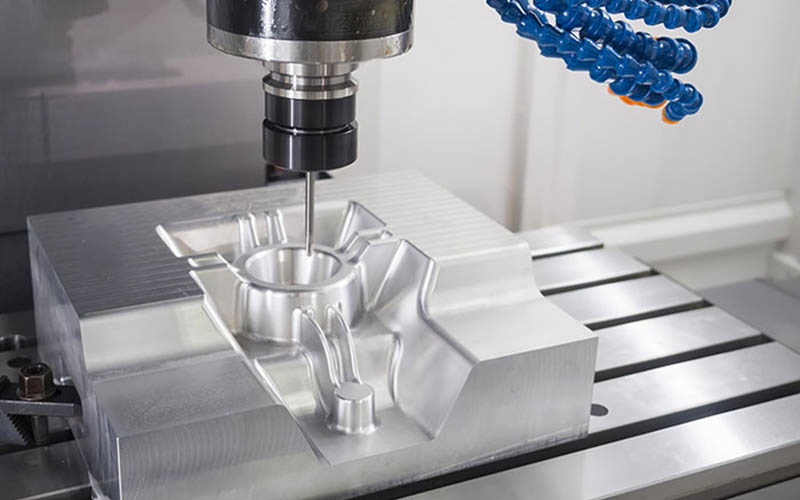
Vorms en spuitgietmasjiene het 'n baie noue verhouding. Die spuitgietmasjien is die fondament van produksie, terwyl die vorm die draer is wat vorm aan die produk gee. Die ontwerp en vervaardiging van die vorm is die hoeksteen van die hele proses. Die kwaliteit daarvan bepaal direk die kwaliteit, produksiedoeltreffendheid en koste van die finale produk.
1.1 Produkontleding en -ontwerp:
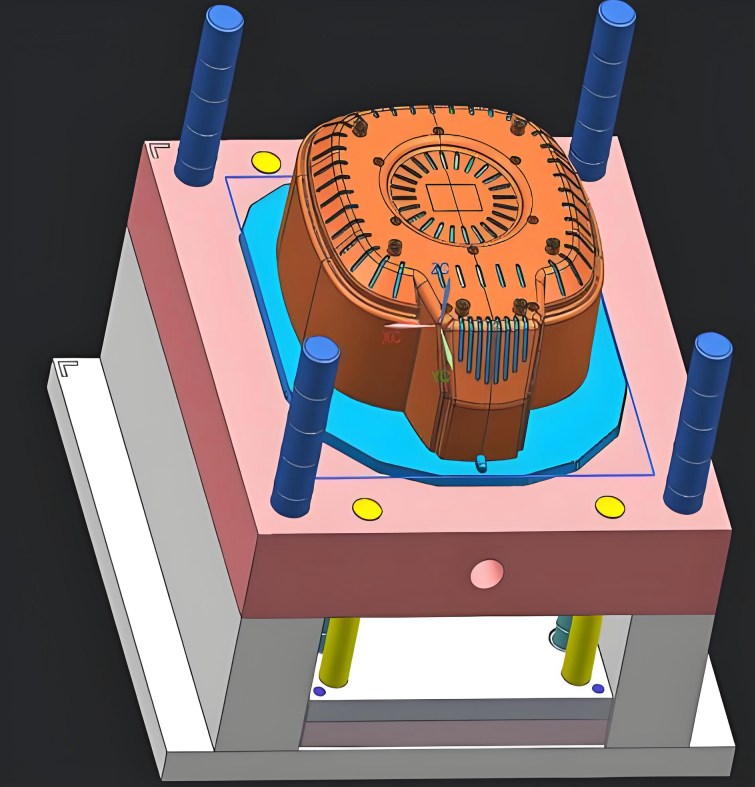
Alles spruit voort uit die vereistes van die finale produk. Ingenieurs moet die funksies, voorkoms, struktuur en samestellingsverhouding van die produk omvattend oorweeg. In hierdie stadium is sagtewaremodellering nodig, wat 'n belangrike stap is. Gesimuleerde analise van spuitgietvorming is ook nodig om die vul-, houdruk-, verkoelingsproses en verskeie moontlike defekte tydens die spuitgietproses te voorspel, om die produkstruktuur en vormontwerp te optimaliseer.
1.2 Vormstruktuurontwerp:
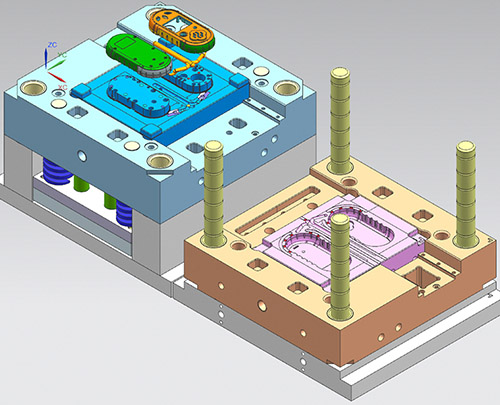
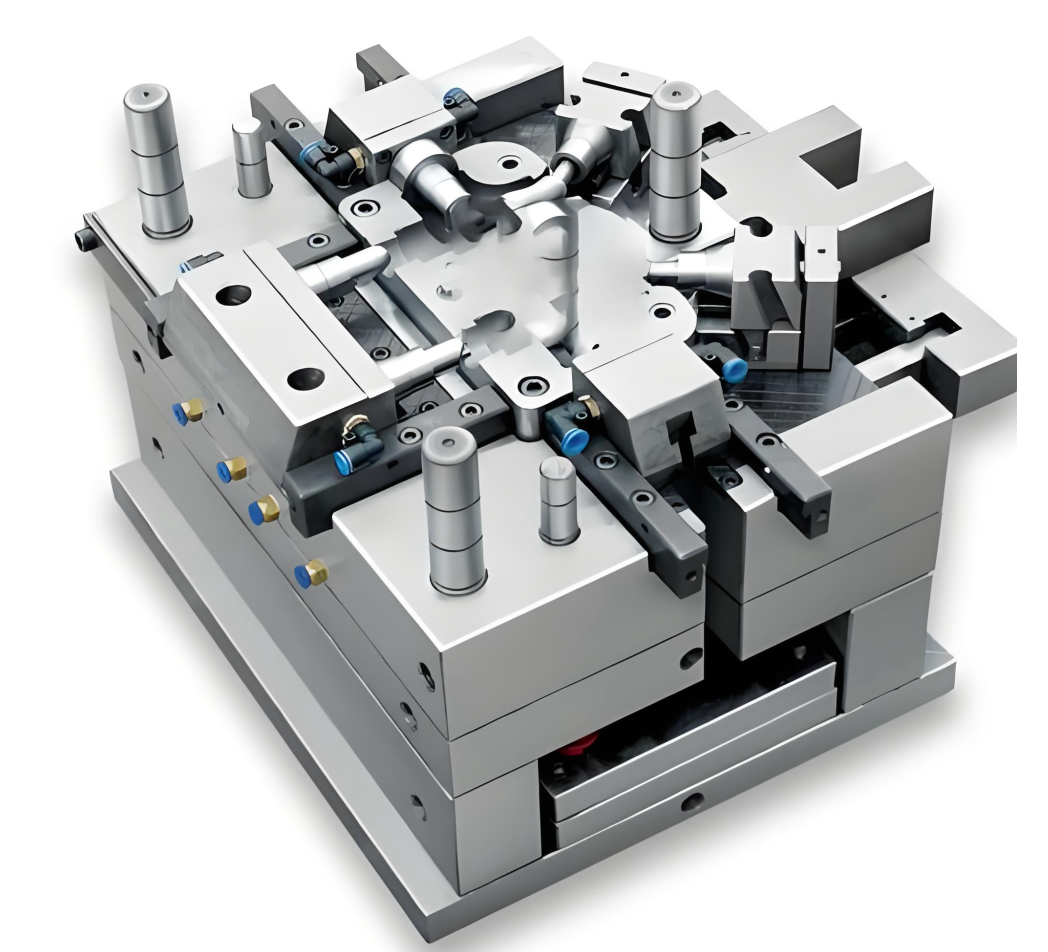
Die vorm self is 'n komplekse en presiese ontwerp. Die ontwerper moet die vormholte en vormkern beplan om die binneste en buitenste oppervlaktes van die produk te vorm. Die poortstelsel, insluitend die hoofloper en inspuitpoort. Die verkoelingstelsel: ontwerp van waterweë binne die vorm om die vormtemperatuur vinnig te verlaag en die gietsiklus te verkort.
Die uitwerpstelsel: nadat die produk afgekoel en gestol het, is 'n pen, drukplaat, ens. nodig om dit glad uit die vorm te verwyder.
Die uitlaatstelsel: om lug uit die holte te verwyder tydens die smeltvulproses. Die laterale kerntrekstruktuur: dit is hoofsaaklik vir produkte met omgekeerde strukture of gate, en addisionele ontwerp is nodig om te help met die ontvorming. Voordat die vorm oopgemaak word, word 'n laterale beweging uitgevoer om die ontvorming te bewerkstellig.
Seleksie en bewerking van vormmateriaal: Die algemeen gebruikte materiale sluit in P20, H13. Dit kan gekies word op grond van die produk se prys, lewensduur van die vorm en produkstruktuur.
2. Grondstofvoorbereiding en voorbehandeling
2.1 Seleksie van plastiektipes:
Kies die gepaste plastiek gebaseer op die produkvereistes. Elke tipe plastiek het verskillende eienskappe, soos ABS wat relatief sterk is, PP wat liggewig is, PC wat goeie deursigtigheid en impakweerstand het, en PA wat slytasiebestand is.
2.2 Voorbehandeling van grondstowwe:
behels die droogmaak van die plastiekgrondstowwe vir 'n paar uur in 'n droër om hul spore van vog te verwyder. Indien die vog nie verwyder word nie, sal dit borrels in die produk veroorsaak onder die invloed van die hoë vormtemperatuur. Indien die produk ander kleurvereistes het, is kleuraanpassing ook nodig. Kleuraanpassing word gewoonlik bereik deur kleurmeestermengsels of kleurpoeiers by te voeg om die verlangde kleur te verkry.
3. Spuitgietproses
Dit is die belangrikste stap. Die produk kan slegs vervaardig word na 'n volledige spuitgietsiklus.
1. Om die vorm vas te klem en te sluit, soos die naam aandui, beteken om die vorm toe te maak.
2. Inspuiting, dit wil sê, die skroef in die loop roteer onder die aandrywing van die stelsel om die plastiekdeeltjies te vervoer, saam te pers en te plastiseer. Nadat die plastisering voltooi is, hou die skroef op werk en spuit die geplastiseerde gesmelte materiaal teen hoë spoed in die geslote vormholte in.
3. Drukbehoud, die vormholte word gevul, die inspuitspoed vertraag, en dit begin die drukbehoudstadium betree. Die skroef hou aan om 'n sekere druk te handhaaf totdat die produk gevorm is.
4. Verkoeling: Na inspuiting en drukbehoud begin die produk in die vorm afkoel en stol. Omdat die verkoeling in die vorm lank neem, is dit verantwoordelik vir ten minste die helfte van die hele produksiesiklus.
5. Gietvormopening en -uitwerping: Nadat die produk afgekoel en gestol het, maak die vorm oop, en die uitwerpstelsel begin werk, wat die produk uit die vormkern stoot.
4. Naverwerking en verfyning
Wanneer die produk uit die vorm gehaal word, is daar gewoonlik 'n paar bykomstighede daaraan geheg, wat verdere bewerking benodig.
4.1. Verwydering van waterhek:
Nadat die produk gevorm is en die gietstelsel stol, moet die oortollige watersluis van die produk geskei word. Vir klein produkte kon die snoei tydens die uitwerpproses voltooi gewees het, terwyl vir komplekse produkte handmatige snoei van die watersluis vereis word.
4.2 Naverwerking:
Afhangende van die produk se vereistes, mag addisionele verwerking nodig wees.
4.3 Ontbraaming:
Nadat die produk gevorm is, kan die oppervlak, veral by die skeidingslyn of die penposisie, brame of growwe kante hê, wat verwyder moet word.
4.4 Skermdruk / Spuitwerk:
Volgens die produk se gebruiksvereistes, mag dit nodig wees om die logo van die skermdrukmaatskappy of oppervlakverf te hê.
4.5 Ultrasoniese sweiswerk:
Verskeie spuitgegoten produkte word gekombineer met behulp van ultrasoniese sweiswerk om 'n volledige integrale onderdeel te vorm.
4.6 Montering:
Saamgestel met ander onderdele.
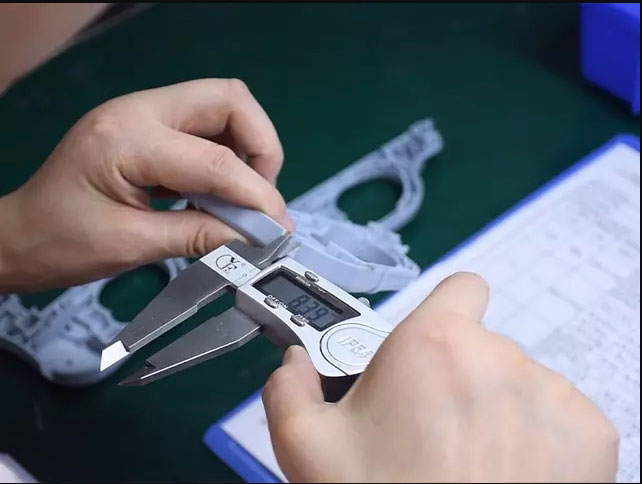
5. Gehalte-inspeksie en -beheer is 'n belangrike deel van spuitgietproduksie.
1. Eerste-stuk inspeksie:
Voordat ons met massaproduksie begin, moet ons 'n omvattende inspeksie van die eerste stuk doen, insluitend afmetings, voorkoms en funksionaliteit. Ons moet verseker dat alle parameterinstellings korrek is en dat die produk gekwalifiseerd is voor massaproduksie, en dat die parameters korrek is.
2. Inlyn-inspeksie en monsternemingsinspeksie:
Tydens massaproduksie is gereelde inspeksies ook nodig. Ons moet fokus op voorkomsdefekte (soos ontbrekende materiale, krimping) en sleutelafmetings om te verseker dat die produk gekwalifiseerd is.
3. Presisiemeting:
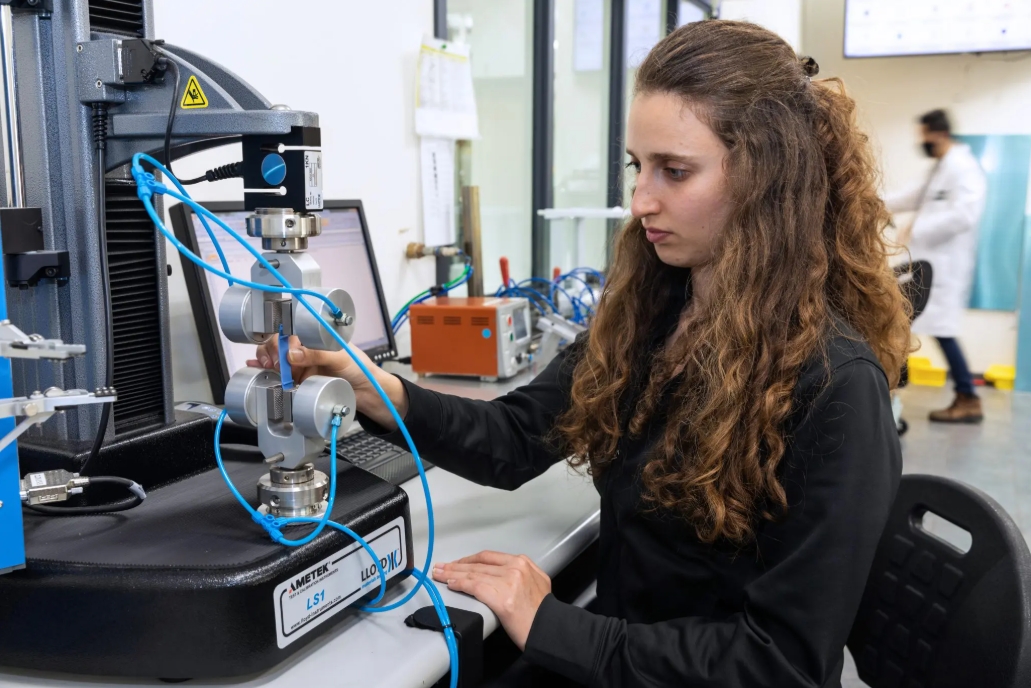
Tydens die inspeksieproses moet ons presisie-instrumente soos skuifpassers, mikrometers en driekoördinaatmeetmasjiene gebruik om streng inspeksies van afmetings en geometriese toleransies uit te voer.
4. Prestasietoetsing:
Treksterkte, impaksterkte en ander prestasievereistes moet volgens die vereistes getoets word.
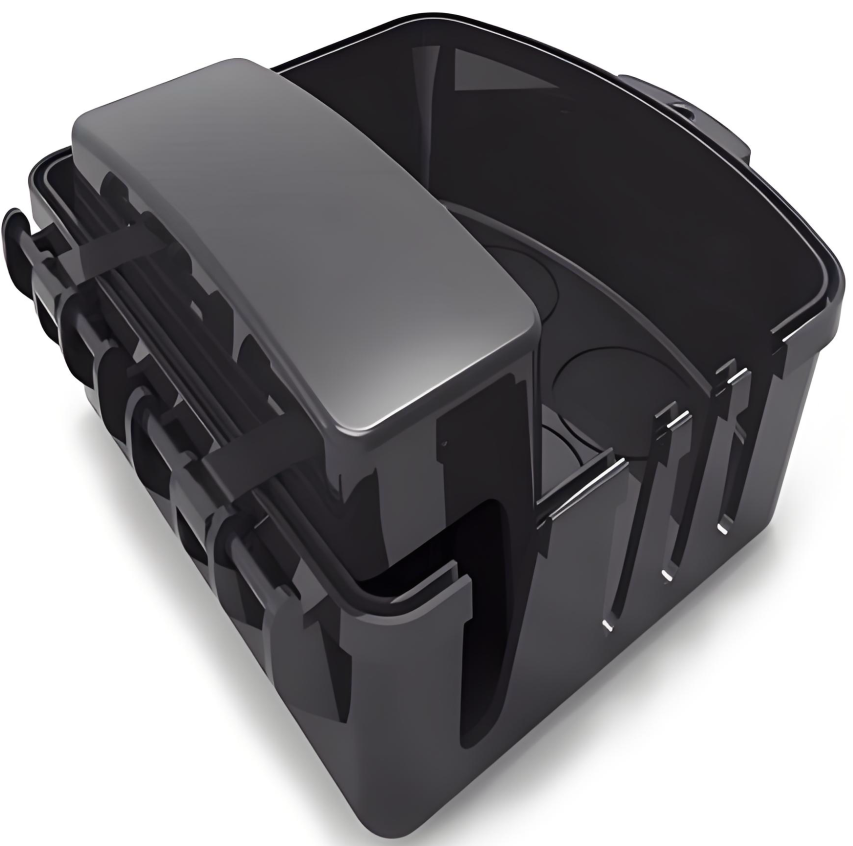
Spuitgietdefekte is probleme wat tydens die produksieproses van plastiekprodukte ontstaan as gevolg van faktore soos prosesparameters, vormontwerp of materiaaleienskappe. Vir hierdie defekte is daar ook 'n reeks ooreenstemmende maatreëls.
Algemene defekte en oplossings in onderdele-inspuitgietwerk
Spuitgietdefekte is probleme wat tydens die produksieproses van plastiekprodukte ontstaan as gevolg van faktore soos prosesparameters, vormontwerp of materiaaleienskappe. Vir hierdie defekte is daar ook 'n reeks ooreenstemmende maatreëls.
1. Voorkomsverwante defekte van spuitgietonderdele
1. 1 Materiaaltekort:
2.1 Vlieënde Rand:
Die hoof manifestasie is die teenwoordigheid van oormatige brame aan die rande van plastiekonderdele, wat hoofsaaklik voorkom by die skeidingsoppervlak van die vorm, die paringsoppervlak van die skuifbalk, of die gaping van die uitwerppen. Die oorsaak van die flits is oormatige inspuitdruk, onvoldoende klemkrag, wat veroorsaak dat die gaping in die vormholte deur die smelt vergroot word, hoë materiaaltemperatuur verminder die viskositeit van die smelt, wat dit toelaat om die vormgaping binne te dring, vreemde stowwe op die skeidingsoppervlak van die vorm, slytasie wat lei tot oormatige paringsgaping, onbehoorlike poortposisie, wat veroorsaak dat die smelt die vorm tref en spanning genereer.
3.1 Silwer Lyne:
Die simptome is dat silwerwit filamentagtige strepe op die oppervlak van spuitgietonderdele verskyn, wat dikwels in plastiek soos ABS, PC en PMMA voorkom. Die oorsake van silwerstrepe: Die grondstowwe bevat vog of vlugtige stowwe. Tydens die inspuitproses sal hierdie stowwe in gasse verdamp en kan nie uitgestoot word nie, wat daartoe lei dat hulle op die oppervlak van die plastiekonderdele agterbly. Oormatige materiaaltemperatuur veroorsaak dat die grondstowwe ontbind en gasse produseer. Die oppervlakruheid van die vormholte is onvoldoende, wat veroorsaak dat die smelt oneweredig vloei.
4.1 Depressie:
Die hoofmanifestasie is oppervlakdepressies op die plastiekonderdele, wat algemeen gesien word in gevalle waar die wanddikte-afmetings teenstrydig is, naby die ribbes of inspuitpoorte.
Die oorsaak van die indrukking is die teenstrydigheid in die wanddikte van die plastiekonderdele. Daar is 'n beduidende verskil in die eenvormigheid van die wanddikte, en die verkoelingspoed in die wanddikte-area is stadig. Tydens spuitgietwerk het die gesmelte materiaal nie genoeg dikte om heeltemal te krimp nie, die houdruktyd is onvoldoende, die druk is nie genoeg nie, die vormtemperatuur is te hoog, en die verkoelingspoed van die plastiekonderdele is stadig, wat die krimpingspoed verhoog.
2. Spuitgietonderdele se dimensie en presisiegebreke
2.1 Oormatige/Onvoldoende Afmetings
Die hoof manifestasies is soos volg: Die werklike grootte van die plastiekonderdele oorskry die toleransiegebied wat in die tekening gespesifiseer word, en is óf groter óf kleiner as die vereiste grootte. Die redes vir die grootteafwyking is: Die afwyking in die vormholtegrootte veroorsaak die grootteafwyking van die plastiekonderdele; die onstabiele spuitgietprosesparameters lei tot skommelinge in die krimpkoers; die onstabiele grondstowwe as gevolg van verskillende produksielotte lei tot verskille in materiaaleienskappe; en die inkonsekwente verkoeling veroorsaak inkonsekwente krimping.
2.2 Transformasie
Die hoofprobleem is dat die plastiekonderdele buig na afkoeling en nie die vorm kan behou soos in die tekening ontwerp nie. Die oorsake is soos volg: Die afkoelspoed van verskillende areas van die plastiekonderdele is nie eenvormig nie, wat lei tot verskille in krimping en spanningsopwekking. Die posisie van die inspuitpoort is verkeerd ingestel, wat spanningskonsentrasie tydens die vul van die gesmelte materiaal en gekonsentreerde spanning tydens die vormuitwerpproses veroorsaak, wat lei tot vervorming tydens uitwerping.
3. Strukturele en Prestasiedefekte van Spuitgietonderdele
3.1 Sweislyn
Die hoofmanifestasie is dat die smelt in die vormholte vloei en lyne vorm, wat die voorkoms van die plastiekonderdeel beïnvloed en dikwels by die inspuitpoort versprei word.
3.2 Borrels
Die hoofmanifestasie is die teenwoordigheid van lugborrels in die binnekant van die plastiekonderdele, wat algemeen in die dikwandige areas en by die inspuitpoortposisies voorkom. Die oorsaak is dat die vog in die grondstowwe in gas sal verdamp en binne die plastiekonderdele vasgevang word. Die uitlaat van die holte is nie glad nie, en tydens inspuiting omhul die gesmelte materiaal die lug en vorm borrels.
4. Brosse Fraktuur:
Oplossing:
Droog die grondstowwe streng om die vog te verwyder. Deur die inspuitspoed te verminder, die vormtemperatuur te verhoog en die houtyd te verleng, kan die gas meer effektief vrygestel word. Die belangrikste manifestasies is swak taaiheid van die gevormde dele, wat geneig is tot krake. Dit word algemeen gesien in bros plastiek soos PC, PMMA en PS.
veroorsaak:
Ontbinding van grondstowwe of die toevoeging van onsuiwerhede lei tot die verbreking van molekulêre kettings; oormatige interne spanning tydens spuitgietvorming, soos vinnige afkoeling of oormatige druk, ruheid van die vormholte-oppervlak veroorsaak mikro-krake op die oppervlak van die gevormde dele; en onvoldoende of oneffektiewe inhoud van verhardingsmiddels in die grondstowwe.
Dit is algemene gevormde plastiek wat deur ons spuitgietdienste aangebied word. Nadat u die basiese beginsels van materiale soos algemene grade, handelsmerke, voordele en nadele geken het, kies die toepaslike spuitgietmateriaal volgens u toepassingsvereistes.
Gereedskapmateriaal:
Voordat die spuitgietproses begin, is hoë-toleransie CNC-bewerkte gereedskap nodig vir lae- of hoëvolumeproduksie. Mees algemeen gebruikte materiale sluit in:
| Gereedskapstaal: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Vleklose staal: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| aluminium: | 6061, 5052, 7075 |
Plastiek materiaal:
Plastiek spuitgietdiens kom met 'n wye reeks materiale met verskillende eienskappe, insluitend impaksterkte, styfheid, termiese weerstand, chemiese weerstand, ens.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | LOER |
| PE | HDPE | PS | POM |
Bymiddels en Vesels:
Standaard plastiekmateriale voldoen moontlik nie aan die vereistes vir persoonlike spuitgietonderdele nie. In hierdie geval kan bymiddels en vesels bygevoeg word om estetiese en funksionele eienskappe te verbeter, wat addisionele kenmerke vir jou spuitgietonderdele bied.
| UV | absorbeerders | kleurstowwe |
| Flame | vertraagmiddels | Glasvesels |
| weekmakers |
Oppervlakafwerkings vir spuitgietwerk
Spuitgietwerk sluit in spuitgietgereedskap, plastiekspuitgietwerk en meer. Die oppervlakbehandeling van die vorm word gewoonlik tydens die produksieproses voltooi. Nadat die spuitgietwerk voltooi is, sal ons sekere oppervlakbehandelings op die finale produk uitvoer volgens u vereistes.
Blink
'n Graadafwerking word gemaak met behulp van 'n diamantpoleerproses en lewer blink oppervlaktes op spuitgegotte onderdele.
Halfglans
B-graad afwerkings gebruik skuurpapier om onderdele met 'n effens growwer afwerking as graad A-onderdele te produseer. Pasgemaakte gevormde plastiekonderdele wat B-graad afwerking ondergaan, het 'n mat oppervlaktekstuur.
Matte
C-graad afwerkings gebruik skuurstene met korrels om 'n growwe, ongelyke oppervlak te produseer. Inspuitplastiekonderdele wat C-graad afwerking ondergaan, het 'n mat oppervlaktekstuur.
tekstuur
D-graad afwerkings gebruik korrel en droë glaskrale of oksied om 'n baie growwe tekstuurafwerking te produseer. Afhangende van die tipe materiaal wat gebruik word, kan produkte 'n satyn of dowwe afwerking hê.
Toepassings van spuitgiet
Aangesien spuitgietwerk hoë presisie teen goeie vervaardigingsnelhede kan bereik sonder om die materiaal se struktuur te verander, word dit al hoe meer vertroud met die steeds groeiende reeks masjiene, beheerstelsels en gereedskap wat vir spuitgietwerk gebruik word. NOBLE is daartoe verbind om presisie-bewerkingsdienste vir alle vlakke van die lewe te lewer. Ons spuitgiet-presisie-onderdele word in alle vlakke van die lewe aangetref, insluitend.
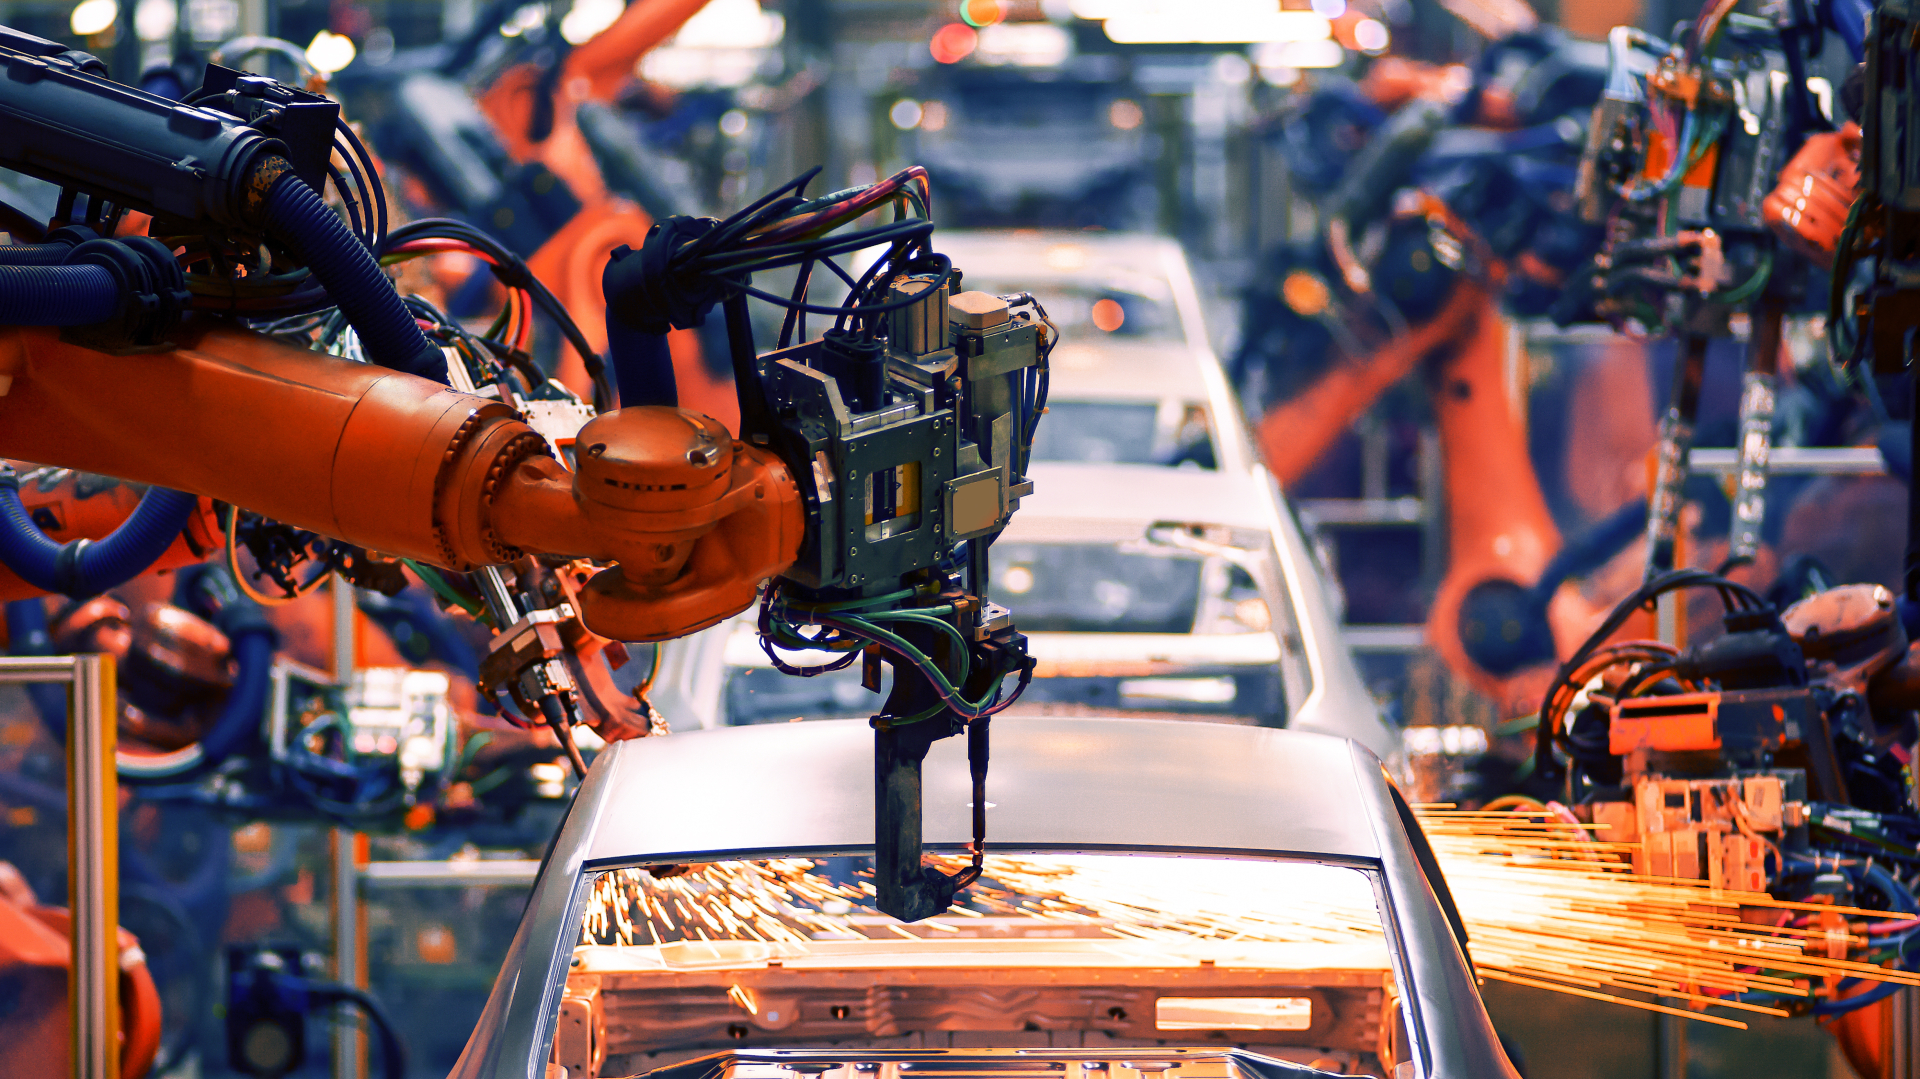
Outomatiese toerusting
NOBLE Rapid Prototyping-diens stel jou in staat om vinnig en maklik outomatiese funksionele prototipes te skep om jou ontwerp te toets en te optimaliseer, die regte proses te kies, koste te verminder en projeksiklusse te verkort. Dienste op aanvraag kan outomatiese onderdele met 'n hoë vlak van akkuraatheid produseer.
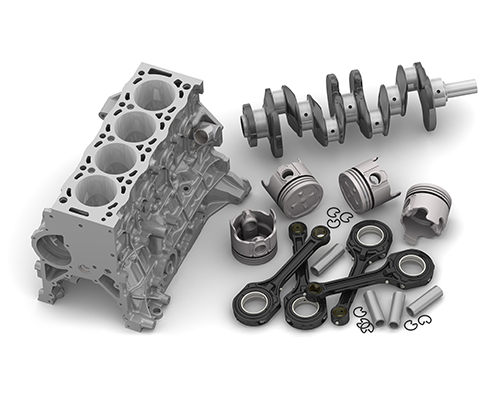
Automotive
Ons lae-volume vervaardigingsdienste is die ideale vervaardigingsoplossing vir motoronderdele op aanvraag.
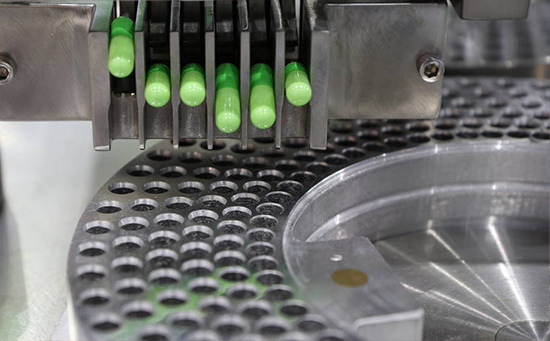
Mediese toerusting
Vervaardigers van mediese voorrade, tegnologiese beginondernemings en navorsingslaboratoriums baat aansienlik by die prototipe-oplossings wat ons verskaf.
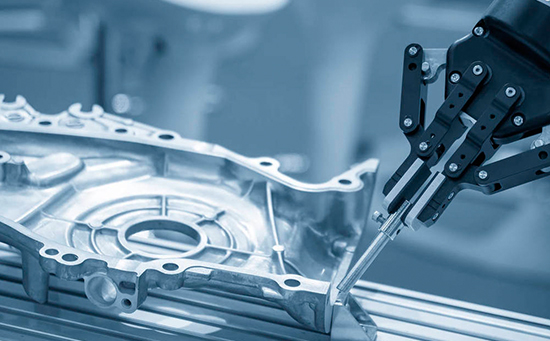
Robotics
Ons industriële-graad robotika prototipering en onderdele vervaardiging dienste help in die voortdurende evolusie van die robotika mark.
Waarom NOBLE kies vir pasgemaakte spuitgietdienste?
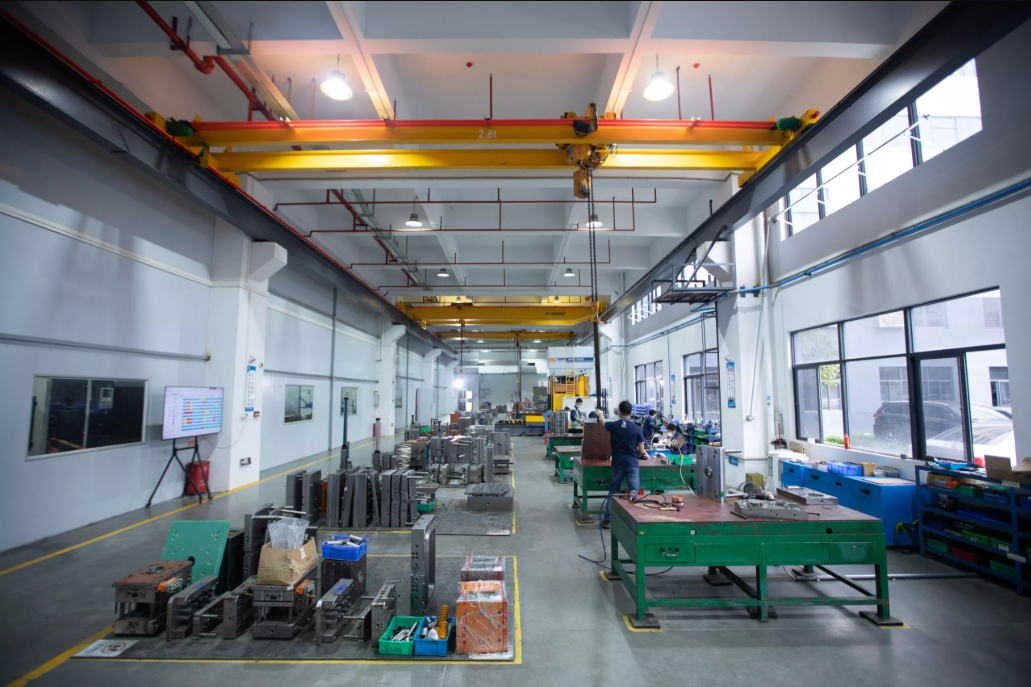
Spuitgietvorming is 'n uitstekende keuse vir die massaproduksie van plastiekonderdele. Elke jaar kies soveel hoëtegnologie-maatskappye wêreldwyd NOBLE vir die verwerking van spuitgietonderdele. Wat laat soveel kliënte ons kies? NOBLE is 'n Chinees-Britse gesamentlike onderneming met onafhanklike navorsing en ontwikkeling, produksie en verkoopsvermoëns. Ons het uitgebreide ervaring in spuitgietprosesse en kan 'n volledige reeks dienste vir u nuwe projekte lewer, insluitend ontwerp, vervaardiging, montering, inspeksie en toetsing, en verpakking.
Materiële veelsydigheid
NOBLE bied meer as 200 materiale om van te kies, insluitend kommoditeits- en vervaardigde harse, wat jou help om die regte balans tussen prestasie en koste te vind, en alternatiewe materiaalopsies te identifiseer om die algehele vervaardigingskoste te verminder.
Hoë Doeltreffendheid
Met gesertifiseerde binnelandse fabrieke en 'n sterk voorsieningskettingstelsel, kan ons produkontwikkelingsiklusse versnel en die produksie van u spuitgegoten onderdele so vinnig as moontlik voltooi.
Omvattende vermoëns
Ons bied 'n reeks spuitgietdienste, van ontwerp en prototipering tot gereedskap en produksie. Ons omvattende vermoëns stel ons in staat om volledige oplossings vir ons kliënte se behoeftes te bied.
Konsekwentheid en hoë kwaliteit
Danksy gesertifiseerde fabrieke, waarborg die uitvoering van inspeksies tydens die proses en dimensionele verifikasie na produksie dat die pasgemaakte gevormde onderdele konsekwent in gehalte is, ongeag die komplekse vorm, met hoë presisie.
kompeterende prys
Ons bied u hoë-presisie pasgemaakte spuitgietdienste teen mededingende pryse, van prototipe-ontwerp tot produksie, en pasgemaakte spuitgietoplossings vir u, wat verseker dat u hoë kwaliteit spuitgietonderdele kry. Ons talentvolle span kan waardetoegevoegde spuitgietoplossings bied wat u begroting oorskry.
gehalteversekering
Ons het 'n streng gehalteversekeringsproses om te verseker dat elke spuitgietonderdeel wat ons produseer van die hoogste gehalte is. Ons span inspekteer elke gevormde onderdeel om te verseker dat dit aan ons streng gehaltestandaarde voldoen.