
Wat is plastiek spuitgiet?
Plastiekspuitgiet is 'n wydgebruikte vervaardigingsproses in industriële produksie. Die kernbeginsel behels die inspuiting van gesmelte materiaal in 'n voorafontwerpte vormholte, waar die materiaal afkoel en stol om die verlangde vorm van die onderdeel te vorm. Hierdie proses het uiters hoë materiaalaanpasbaarheid, nie net geskik vir die mees algemene termoplastiese plastiek en termoverhardende polimere nie, maar ook van toepassing op die produksie van verskeie materiale soos metale (in welke geval die proses spuitgiet genoem word), glas, elastomere en selfs lekkergoed. Die hele proses begin met die invoer van grondstowwe in 'n verhitte vat, waar dit eenvormig gesmelt word deur die mengaksie van 'n skroefboor. Die gesmelte materiaal word dan onder hoë druk in die vormholte ingespuit, en na afkoeling en stolling is die gevolglike produk identies aan die vormholte. In werklike produksie is vormvervaardiging 'n kritieke stap. Tipies vervaardig professionele vormvervaardigers vorms met behulp van metaalmateriale soos staal of aluminium gebaseer op ontwerpe van industriële ontwerpers of ingenieurs, wat verseker dat die vorms die vereiste onderdeelkenmerke presies kan repliseer. Die toepassingsomvang van spuitgiettegnologie is uiters breed, wat doeltreffende produksie van alles van miniatuur elektroniese komponente tot groot motorbakpanele moontlik maak. In onlangse jare, met die vooruitgang van 3D- druktegnologie, is nuwe tipes fotopolimeermateriale gebruik in die vervaardiging van eenvoudige inspuitvorms. Hierdie materiale vertoon spesiale lae-temperatuur termoplastiese eienskappe, wat verhoed dat hulle tydens die inspuitvormproses smelt, en bied sodoende nuwe tegniese oplossings vir vinnige prototipering en kleinskaalproduksie.
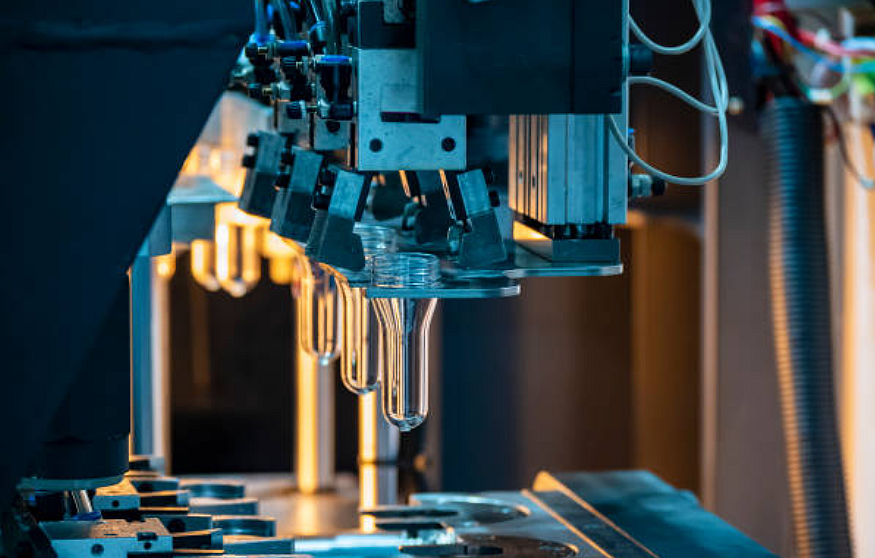
Hoe plastiek spuitgiet werk?
Stap 1: Voorbereiding van grondstowwe en verhitting/smelting
Plastiekspuitgiet is 'n hoogs doeltreffende en presiese plastiekbewerkingstegniek, met sy volledige werkvloei wat die naatlose koördinering van verskeie kritieke stadiums behels. Die hele produksieproses begin met die voorbehandeling van grondstowwe, waar plastiekpellets of -poeiers eers streng droog moet word om enige vog wat in die materiaal teenwoordig is, te verwyder. Hierdie stap is van kritieke belang omdat oorblywende vog by hoë temperature kan verdamp, wat lei tot borrels of oppervlakdefekte in die finale produk. Die gedroogde grondstowwe word in die hopper van die spuitgietmasjien gevoer en beland onder die invloed van swaartekrag in die verhitte vat. Die vat is toegerus met 'n spesiaal ontwerpte roterende skroef, wat nie net die materiaal vervoer nie, maar ook sterk skuifkragte en mengeffekte genereer deur sy unieke geometriese struktuur. Die verhittingstelsel beheer die vattemperatuur presies binne die smelttemperatuurbereik van die plastiek, tipies verdeel in verskeie temperatuursones vir gradiëntverhitting, wat eenvormige verhitting en geleidelike smelting van die plastiek verseker. Onder die rotasiebeweging van die skroef ondergaan soliede plastiekpellets 'n transformasie van die glasagtige toestand na die hoogs elastiese toestand en uiteindelik na die viskose vloeitoestand, wat 'n smelt met goeie vloeibaarheid vorm. Hierdie plastiseringsproses vereis presiese beheer van parameters soos temperatuur, druk en skroefspoed.
Stap 2: Voeding en Smelt van Termoplastiese Plastiek
Die plastiekspuitgietfase in die spuitgietproses is een van die mees kritieke stappe in die hele proses, wat direk die finale produk se gietkwaliteit en dimensionele akkuraatheid bepaal. Nadat die plastiekgrondstof volledig in die loop gesmelt is, gaan die spuitgietmasjien die hoëdruk-inspuitfase binne. Op hierdie punt dryf die hidrouliese stelsel die skroef teen 'n presies beheerde spoed en druk aan, en spuit die gesmelte plastiek wat aan die voorkant van die skroef gestoor word deur die spuitstuk in die geslote vormholte in. Hierdie inspuitproses moet onder uiters hoë druk uitgevoer word, tipies van tiene tot honderde megapascal, om te verseker dat die viskose smelt vinnig elke hoek van die vorm kan vul. Die vorm se stelsel is noukeurig ontwerp, insluitend strukture soos die hoofloper, loper en hek, wat gesamentlik die vloei van die smelt lei en die vulproses beheer. Tydens die vulproses moet die temperatuur, druk en vloeitempo aan die voorrand van die smelt streng gemonitor word, aangesien enige skommelinge kan lei tot defekte soos kort skote, flits of sweislyne.
Stap 3: Hou druk
In die spuitgietproses is die houdrukfase 'n kritieke stap om produkgehalte te verseker, wat direk die dimensionele akkuraatheid, meganiese eienskappe en oppervlakgehalte van die finale produk beïnvloed. Sodra die gesmelte plastiek die vormholte gevul het, gaan die stelsel onmiddellik oor na die houdrukfase. Gedurende hierdie fase gaan die spuitgietmasjien voort om 'n sekere druk toe te pas op die plastieksmelt wat nog nie volledig gestol het nie. Die primêre funksie van hierdie fase is om te kompenseer vir die volumekrimping wat tydens afkoeling plaasvind, en sodoende defekte soos dimensionele afwykings, oppervlakdepressies of interne leemtes wat deur materiaalkrimping veroorsaak word, te voorkom. Die houdrukproses vereis presiese beheer van drie sleutelparameters: houdruk, houtyd en houdrukkurwe. Tipies word die houdruk ingestel op 30%-80% van die inspuitdruk, met spesifieke waardes wat geoptimaliseer is gebaseer op materiaaleienskappe, produkstruktuur en prosesvereistes. Die houtyd hang af van die produkwanddikte en afkoeltempo, en duur gewoonlik voort totdat die plastiek by die hek volledig gestol het.
Stap 4: Hou- en afkoeltyd
In die spuitgietproses is die verkoelingsfase 'n kritieke faktor in die bepaling van produksiedoeltreffendheid en produkkwaliteit. Nadat die houdrukfase geëindig het, gaan die gesmelte plastiek binne die vorm 'n beheerde verkoelingsproses binne, wat voortduur totdat die onderdeel voldoende strukturele sterkte en dimensionele stabiliteit bereik om veilig uit die vorm gehaal te word. Die verkoelingsproses is nie bloot natuurlike hitte-afvoer nie, maar 'n presies beheerde hitte-uitruilproses. Die vorm is toegerus met 'n komplekse verkoelingskanaalstelsel wat sirkulerende verkoelingsmedia (tipies water of olie) gebruik om die hitte wat vrygestel word tydens plastiese stolling vinnig te verwyder. Die ontwerp van die verkoelingstelsel moet wetenskaplik gegrond wees, wat beide verkoelingsdoeltreffendheid verseker en interne spanning of vervorming wat veroorsaak word deur gelokaliseerde oorverkoeling vermy. Die duur van die verkoelingstyd hang af van verskeie faktore, insluitend die termiese eienskappe van die plastiekmateriaal, produkwanddikte, vormtemperatuur en verkoelingstelseldoeltreffendheid. Vir kristallyne plastiek soos PP en PE moet die impak van kristalliniteit op produkprestasie ook in ag geneem word, wat die beheer van verkoelingstempo's veral krities maak.
Stap 5: Uitwerp- en afwerkingsprosesse
Die laaste kritieke stadium van spuitgietvorming is die vormopening en die verwydering van die onderdeel, wat die voltooiing van die hele spuitgietsiklus aandui. Sodra die onderdeel voldoende binne die vormholte afgekoel het en die verlangde hardheid bereik het, begin die spuitgietmasjien se klampstelsel werk. Eers gaan dit oor van hoëdruk-klampmodus na laedruk-beskermingsmodus, dan maak die vorm glad oop langs die skeidingslyn volgens die voorafbepaalde program. Die vormopeningsvolgorde en -spoed moet presies beheer word, tipies met behulp van 'n driestadium-openingskurwe (stadig-vinnig-stadig) om doeltreffende vormopening te verseker terwyl onderdeelskade of vormbesering wat deur skielike skeiding veroorsaak word, vermy word. Nadat die vorm volledig oopgemaak is, begin die uitwerpstelsel wat aan die bewegende vormkant geïnstalleer is, werk. Uitwerpmeganismes soos uitwerppenne, uitwerpplate of pneumatiese kleppe beweeg glad onder hidrouliese of meganiese aandrywing om die gevormde onderdeel van die vormholte te skei. Die uitwerpproses vereis besondere aandag aan die beheer van uitwerpspoed, slag en uitwerpfrekwensie om volledige ontvorming van die produk te verseker sonder defekte soos uitwerpmerke of vervorming. Vir kompleks gestruktureerde produkte kan spesiale ontvormmetodes soos opeenvolgende werking van veelvuldige uitwerpmeganismes of rotasie-ontvorming vereis word.
Wat is die toepassings van plastiek spuitgiet?
1. Motorbedryf
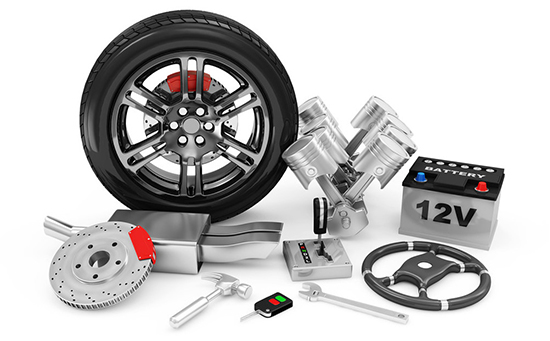
Plastiekspuitgietwerk speel 'n sentrale rol in die motorvervaardigingsektor en omvat die produksie van verskeie komponente, van binne tot buite, en van funksionele tot dekoratiewe onderdele. In die motorsektor vir binnestelsels word spuitgiettegnologie wyd gebruik om eendelige instrumentpanele, deurpanele, middelkonsolepanele, sitplekarmleunings en verskeie bergingskompartemente te vervaardig. Hierdie komponente moet nie net aan streng dimensionele akkuraatheidsvereistes voldoen nie, maar vereis ook uitstekende tasbare gevoel en esteties aangename oppervlakteksture. Spuitgietwerk, gekombineer met daaropvolgende prosesse soos verf, velbedekking of IMD (in-vorm-versiering), kan hierdie vereistes perfek bereik. In die motor-buiteveld beskik spuitgietkomponente soos bufferstelsels, wielboog-afwerkingstroke en rooster-samestellings nie net oor komplekse driedimensionele vorms nie, maar voldoen ook aan spesiale prestasievereistes soos impakweerstand en weerbestandheid.
2. Mediese toestelle
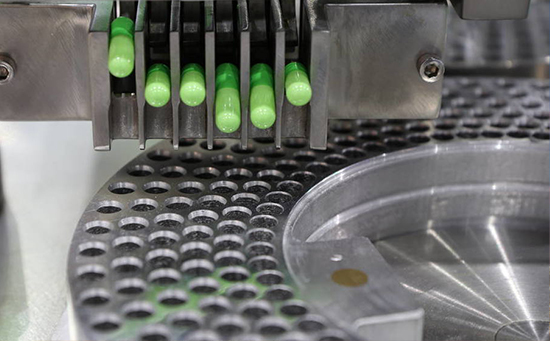
Plastiek-inspuitgiettegnologie speel 'n onontbeerlike rol in die vervaardiging van mediese toestelle , met toepassings wat 'n wye reeks produkte dek, van basiese mediese verbruiksgoedere tot hoë-end presisie-instrumente. Op die gebied van weggooibare mediese voorrade word inspuitgietprosesse gebruik om verskeie steriele spuitkomponente, IV-verbindingsstukke, vakuumbloedversamelingsbuise, virale monsternemingsbuise en ander weggooibare mediese toestelle massa-vervaardig. Hierdie produkte het streng vereistes vir dimensionele akkuraatheid, oppervlakafwerking en verseëlingsprestasie. Op die gebied van in vitro-diagnostiek bied presisie-inspuitgiet-mikrofluidiese skyfies, reagenskitbehuisings en toetskaartsubstrate betroubare tegniese ondersteuning vir moderne molekulêre diagnostiek en punt-van-sorg-toetsing (POCT). Op die gebied van chirurgiese instrumente word inspuitgiettegnologie gebruik om laparoskopiese instrumenthandvatsels, hemostaatkomponente, chirurgiese hegtoestelle en ander produkte te vervaardig.
3. Elektroniese en elektriese toestelle
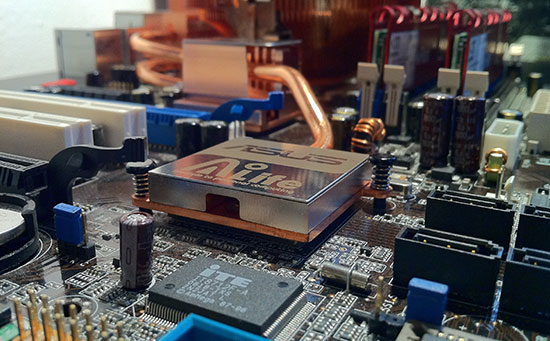
Plastiek-spuitgiettegnologie speel 'n deurslaggewende rol in die elektroniese en elektriese toestelvervaardigingsbedryf, met toepassings wat feitlik elke stadium van die voorsieningsketting vir verskeie elektroniese produkte deurdring. In die verbruikerselektronikasektor word spuitgietprosesse wyd gebruik in die produksie van slimfoonomhulsels, skootrekenaarstrukturele komponente, slimhorlosieomhulsels en ander produkte. Hierdie produkte vereis nie net uiters hoë dimensionele akkuraatheid en oppervlakafwerkingskwaliteit nie, maar moet ook voldoen aan moderne ontwerpvereistes vir liggewig, slanke profiele en eenstukkonstruksie. Elektroniese verbindings is nog 'n belangrike toepassingsarea vir spuitgiet, insluitend presisiekomponente soos USB-poorte, Tipe-C-verbindings en bord-tot-bord-verbindings. Hierdie produkte het uiters streng vereistes vir dimensionele stabiliteit en isolasieprestasie, met toleransies wat dikwels binne ±0.02 mm beheer word. Op die gebied van huishoudelike toestelle moet komponente soos lugversorgingspanele, wasmasjienbeheerpanele en yskasdeurhandvatsels wat deur spuitgiet vervaardig word, nie net aan strukturele sterktevereistes voldoen nie, maar ook uitstekende weerbestandheid en vlamvertragende eienskappe besit.
Voordele van plastiek spuitgiet
1. Hoë vormingsdoeltreffendheid
Plastiekspuitgietwerk staan uit in vervaardiging vir sy uitsonderlike produksiedoeltreffendheid. Hierdie proses gebruik 'n volledig outomatiese produksievloei, wat deurlopende, ononderbroke werking van grondstofinvoer tot finale produkuitvoer moontlik maak. 'n Tipiese spuitgietsiklus wissel gewoonlik van 15 tot 120 sekondes, afhangende van die produkgrootte en kompleksiteit. Moderne hoëspoed-spuitgietmasjiene kan tot honderde gietsiklusse per minuut bereik, wat hulle veral geskik maak vir die produksie van komponente wat grootskaalse vervaardiging vereis. In vergelyking met tradisionele bewerking of handmatige gietwerk, kan spuitgietwerk meer as 90% van die produksietyd bespaar. Boonop maak die toepassing van multi-holte-vormtegnologie die gelyktydige gietwerk van dosyne identiese produkte in 'n enkele inspuiting moontlik, wat die produksie per tydseenheid verder verhoog. Hierdie hoogs doeltreffende produksiemetode verminder die vervaardigingskoste per eenheid aansienlik en bied 'n ideale oplossing vir grootskaalse industriële produksie.
2. Hoë presisie en goeie herhaalbaarheid
Die plastiek-inspuitgietproses het uitstekende voordele in terme van dimensionele akkuraatheid en produkkonsekwentheid. Gevorderde inspuitgiettoerusting gekombineer met presisie-bewerkte vorms kan ultra-hoë dimensionele toleransies van ±0.01 mm bereik, wat voldoen aan die strengste vereistes vir presisie-onderdele. Hierdie vlak van presisie is van kritieke belang vir produkte soos elektroniese verbindings en mediese toestelle wat hoogs sensitief is vir dimensionele akkuraatheid. In terme van herhaalbaarheid toon inspuitgietprodukte minimale variasie tussen bondels, met CPK-waardes wat tipies 1.67 oorskry, wat verseker dat elke produk in grootskaalse produksie identiese kwaliteitseienskappe het. Moderne inspuitgietmasjiene is toegerus met geslote-lus beheerstelsels wat prosesparameters intyds monitor en aanpas, wat produksiestabiliteit verder verseker.
3. Wye reeks toepaslike materiale
Die plastiek-inspuitgietproses toon uitsonderlike materiaalaanpasbaarheid en kan byna alle soorte polimeermateriale verwerk. Wat termoplastiese plastiek betref, kan materiale wat wissel van algemene plastiek soos PP en ABS tot ingenieursplastiek soos PC en POM, sowel as hoëprestasieplastiek soos PEEK en PEI, almal via inspuitgiet verwerk word. Termoverhardende plastiek soos fenolhars en epoksiehars is ook geskik vir gespesialiseerde inspuitgietprosesse. Daarbenewens word verskeie elastomere (TPE, TPU), bio-gebaseerde plastiek en bioafbreekbare materiale toenemend in inspuitgiet toegepas. Deur materiaalformulerings aan te pas, kan produkte met spesifieke eienskappe vervaardig word, soos vlamvertragende grade, UV-bestande grade, geleidende grade of elektromagnetiese afskermingsgrade.
Nadele van plastiek spuitgiet
1. Hoë vormkoste
Die plastiek-inspuitgietproses het beduidende ekonomiese hindernisse in terme van vormbelegging. 'n Stel matig komplekse inspuitgietvorms vereis tipies 'n belegging van 50 000 tot 500 000 yuan vir produksiekoste, terwyl hoë-presisie- of multi-holte vorms tot etlike miljoene yuan kan kos. Die vormvervaardigingsproses behels verskeie stappe, soos presisie meganiese verwerking, hittebehandeling en oppervlakbehandeling, met 'n produksiesiklus van 4 tot 12 weke van ontwerp tot aflewering. Hierdie hoë voorafbelegging maak die ekonomiese lewensvatbaarheid van inspuitgietwerk eers ten volle verwesenlik in grootskaalse produksie (wat tipies 5 000 eenhede of meer benodig). Vir prototipe-validering of kleinskaalse proefproduksie gedurende die vroeë stadiums van produkontwikkeling, kan alternatiewe prosesse soos 3D-drukwerk of silikoonvorms groter kostevoordele bied. Daarbenewens vereis vormonderhoud en -berging deurlopende belegging, wat die totale koste van eienaarskap verder verhoog.
2. Onbuigsame ontwerpwysigings
Plastiekspuitgietwerk toon beduidende rigiditeit wanneer dit kom by veranderinge in produkontwerp. As presisiegereedskap van staal, is dit moeilik om vorms noemenswaardig te verander sodra hulle vervaardig is. Selfs eenvoudige dimensionele aanpassings kan vereis dat die kern of holte herbewerk word, terwyl strukturele ontwerpveranderinge dikwels die skrapping van die bestaande vorm en die skep van 'n nuwe een noodsaak. Sulke veranderinge bring nie net bykomende bewerkingskoste mee nie (tipies 30%-70% van die oorspronklike vormkoste), maar lei ook tot produksievertragings van 2-4 weke. Tydens produkontwikkelingsiterasies dwing hierdie onbuigsaamheid maatskappye om alle ontwerpvalidering te voltooi voor vormvervaardiging, wat die risiko's en koste van vroeëstadiumontwikkeling verhoog.
3. Produkdimensies word beperk deur vormbeperkings
Plastiekspuitgietwerk het inherent prosesbeperkings rakende produkdimensies. Vanuit 'n toerustingperspektief word die maksimum gietdimensies beperk deur die klemkrag en vormholte-ruimte van die spuitgietmasjien. Tans kan die grootste spuitgietmasjiene op die mark produkte van ongeveer 4 meter lank produseer; die beleggings- en bedryfskoste vir sulke toerusting is egter uiters hoog. Ultradunwandige produkte (bv. dié met diktes van minder as 0.5 mm) stel uiters hoë eise aan vormpresisie en prosesbeheer. Hierdie beperkings noodsaak die verkenning van alternatiewe prosesse vir sekere toepassings met spesiale groottevereistes. Groot produkte kan byvoorbeeld beter geskik wees vir rotasiegietwerk of blaasgietwerk, terwyl mikro-presisie-onderdele mikro-spuitgietwerk of stempelwerk mag vereis. Daarbenewens verleng die verhoging van produkdimensies die verkoelingstyd aansienlik, wat die algehele produksiedoeltreffendheid beïnvloed.

Gereelde vrae oor plastiekspuitgietwerk
Hoe lank neem dit om onderdele met plastiekspuitgiet te vervaardig?
Die tyd wat benodig word om onderdele met plastiekspuitgiet te produseer, hang af van verskeie faktore, insluitend onderdeelgrootte, ontwerpkompleksiteit, materiaaltipe en produksievolume.
Watter faktore beïnvloed die kwaliteit van inspuitgietonderdele?
Die kwaliteit van spuitgegoten onderdele word hoofsaaklik beïnvloed deur vormontwerp, materiaalkeuse, verwerkingsparameters, masjientoestand en operateurvaardigheid. Goeie ontwerp, behoorlike materiale, akkurate instellings en goed onderhoue toerusting help om konsekwente, defekvrye onderdele te verseker.







